Aluminium CNC-bearbejdningstjenester
PTSMAKE leverer aluminium CNC-bearbejdningstjenester (3/4/5-akset fræsning, drejning, fræsedrejning, tråd-EDM) til amerikanske og europæiske købere, fra prototype til produktion.
Specialfremstillede aluminiumsdele fremstillet i Kina efter dine tegninger og specifikationer. Vælg mellem otte aluminiumskvaliteter, med overfladebehandling koordineret til dit projekt.
- ISO 9001:2015Certificeret kvalitetsstyring
- 20+ årFremstillingserfaring
- 000+ deleDele leveret
- 98% til tidenLeveringshistorik
Hvorfor Aluminium til Præcisionsdele
Aluminium kombinerer lav vægt med styrke og varmeledningsevne. Den rette kvalitet afhænger af belastningerne, driftsmiljøet og den finish, din del kræver.
Kapaciteter
3/4/5-akset CNC-fræsning
Til lommer, konturer og funktioner på flere flader. Yderligere akser giver adgang til vinklede og svært tilgængelige funktioner.
Diskuter Din Fræsede DelCNC-drejning
Til runde komponenter med diametre, skuldre, boringer og riller, herunder aksler, bøsninger og afstandsstykker.
Diskuter Din Drejede DelFræsedrejningsbearbejdning
Til dele, der kombinerer runde funktioner med flader, lommer eller excentriske huller.
Diskuter Din Fræsedrejede DelTrådgnistning
Til gennemgående profiler og smalle slidser, hvor en kontinuerlig trådbane kan passere gennem delen.
Gennemgå Din ProfilUdforsk vores CNC-bearbejdningstjenester, 5-akset CNC-bearbejdning og schweizisk bearbejdningstjeneste for mere om procesvalg.
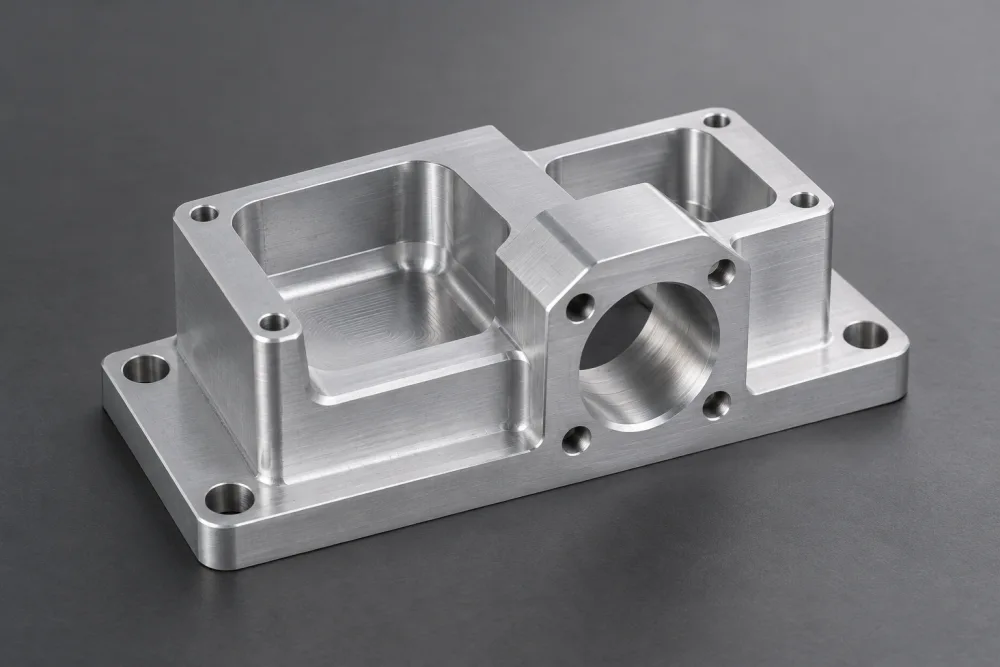
Kvalitet & Inspektion
ISO 9001:2015 certificeret kvalitetsstyring til specialfremstillede dele, fra prototype til produktion.
Præcision fra ±0,005 mm
Gennemførlighed vurderes ud fra din tegning. Den opnåelige præcision afhænger af legeringen, geometrien, funktionens størrelse og overfladefinishen.
En boring, der passer, en monteringsflade, der sidder korrekt, og en færdig overflade, der opfylder din specifikation, kræver hver især klare acceptkriterier.
- Pasform og justering: identificer parringsdimensioner og referenceflader.
- Efter finish: angiv hvilke dimensioner der gælder for den færdige del.
- Dokumentation: inkluder eventuelle nødvendige inspektions- eller materialeregistreringer i din forespørgsel.
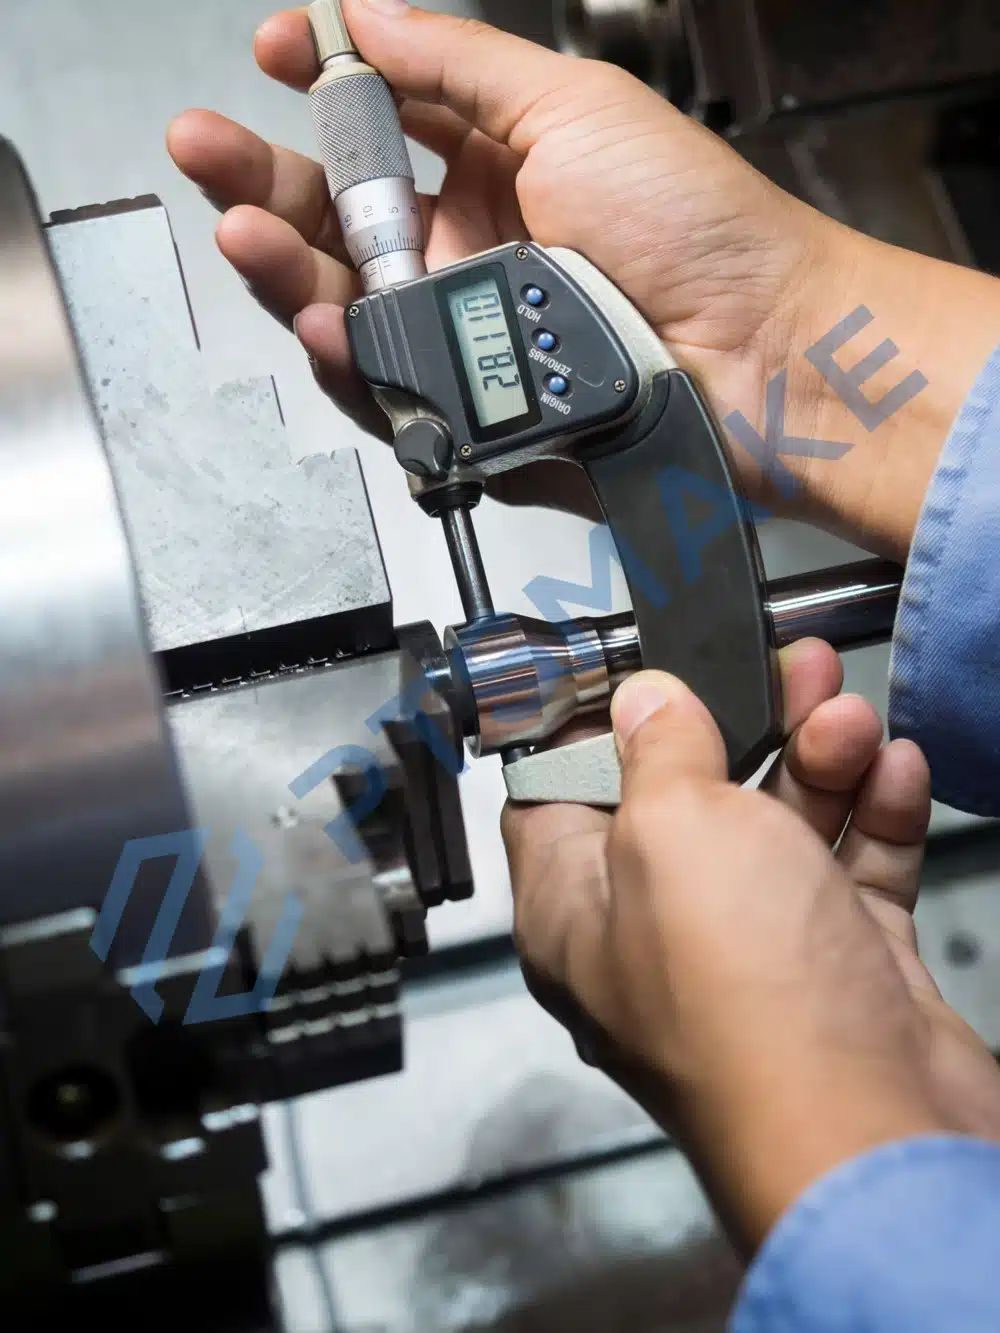
Legeringer Vi Bearbejder
Sammenlign otte kvaliteter vi bearbejder. Angiv hærdetilstanden såvel som legeringen: det påvirker styrke, bearbejdningsadfærd og det færdige resultat.
Aluminium 6061
Et alsidigt valg til beslag, huse og generelle maskindele, med en nyttig balance mellem styrke og korrosionsbestandighed.
Tilbud på Din 6061 Del →Aluminium 7075
Til stærkt belastede dele, hvor styrke er en prioritet. Overvej korrosionsbeskyttelse og den krævede finish ved valg af hærdetilstand.
Tilbud på Din 7075 Del →Aluminium 2024
En højstyrkelegering med god bearbejdelighed til belastede fittings og strukturelle komponenter. Overfladebeskyttelse er en vigtig del af specifikationen.
Tilbud på Din 2024 Del →Aluminium 5052
Overvej 5052 til korrosionsbestandige dæksler og monteringsplader. Kontroller den specificerede hærdetilstand mod de belastninger, din del skal bære.
Tilbud på Din 5052 Del →Aluminium 5083
Til korrosionsbestandige plader og industrielle komponenter. Angiv materialetilstanden, når styrke og dimensionsstabilitet er kritiske.
Tilbud på Din 5083 Del →Aluminium 6082
En strukturel legering til beslag og maskinkomponenter. Ofte specificeret, når designet kræver en kombination af styrke og korrosionsbestandighed.
Få et tilbud på din 6082-del →Aluminium 6063
Til køleplader og elektronikkomponenter, hvor termisk ydeevne og anodiseret udseende betyder noget. Kontroller styrken i forhold til delens belastninger.
Få et tilbud på din 6063-del →MIC-6
Støbt værktøjsplade til fiksturer og bundplader. Dens spændingsudløste tilstand understøtter dimensionsstabilitet under bearbejdning.
Få et tilbud på din MIC-6-del →Overfladebehandlinger
PTSMAKE koordinerer disse overfladebehandlinger gennem eksterne partnere. Overvej både det ønskede udseende og effekten på sammenføjningsflader.
Stryg for at se alle kolonner →
| Færdiggør | Typiske anvendelser | Definer med din tegning |
|---|---|---|
| Anodisering Klar / sort / hård | Udseende og overfladebeskyttelse; hårdanodisering til slidfokuserede krav. | Legering, udseendereference, belægningsspecifikation, maskerede områder og endelige dimensioner. |
| Pulverlakering | En uigennemsigtig finish, hvor farve, tekstur og dækning betyder noget. | Farve, glans, tekstur og beskyttelse af sammenføjningsflader mod belægningsopbygning. |
| Perleblæsning | En mat tekstur på specificerede overflader. | Synlige flader, måltekstur og enhver efterfølgende anodisering eller belægning. |
| Polering | Et glattere, lysere overfladeudseende. | Overflader der skal poleres, ønsket glans og de kanter eller detaljer, der skal bevares. |
Sammenlign vores overfladebehandlingstjenester. Udseende og færdige dimensioner skal gennemgås for den valgte legering og proceskombination.
Produktionstider for CNC-bearbejdning af aluminium
Produktionstider til planlægning af din ordre. Dit tilbud vil bekræfte tidsplanen for din del.
Presserende Prototyper
1–3 dageTil presserende prototypeanmodninger, afhængig af gennemførlighed og planlægning.
Små partier
7–15 dageTil små produktionspartier med definerede materiale- og finishkrav.
Produktionskørsler
15–30 dageTil produktionsmængder, inklusive planlagte gentagne ordrer.
Endelig leveringstid afhænger af del, materiale, mængde, finish og inspektionskrav.
Designvalg der kan sænke omkostningerne ved aluminiumsbearbejdning
Tillad tilstrækkelig fræseradgang, samtidig med at du bevarer den pasform, styrke og det udseende, din del har brug for.
Åbn op for indvendige hjørner
Større indvendige radier kan tillade en stivere fræser, hvor samlingen tillader det; kontroller radius sammen med lommedybde og komponentafstand.
Hold lommer kun så dybe som nødvendigt
Reduktion af ikke-essentiel dybde kan forkorte værktøjsrækkevidde og forbedre adgangen; bevar plads til komponenter, fastgørelseselementer og forbindelser.
Understøt tynde vægge
Ekstra vægtykkelse eller lokale ribber kan forbedre stivheden; bevar den nødvendige interne afstand, monteringsadgang og vægtmål.
Definer funktionelle og synlige overflader
Specificer pasformen af en positioneringsboring og finishen af en synlig flade separat. Brug passende generelle krav for de resterende overflader.
Foreslåede designændringer kræver din godkendelse før produktion.
Industrier betjent
Specialfremstillede aluminiumskomponenter til vægtfølsomme samlinger, termisk styring og mekaniske systemer.
Fra strukturelle træk til synlige overflader
Et robotbeslag kræver den rette balance mellem vægt, styrke og monteringsnøjagtighed. En maskinfikstur kræver stabil støtte og pålidelige positioneringsflader.
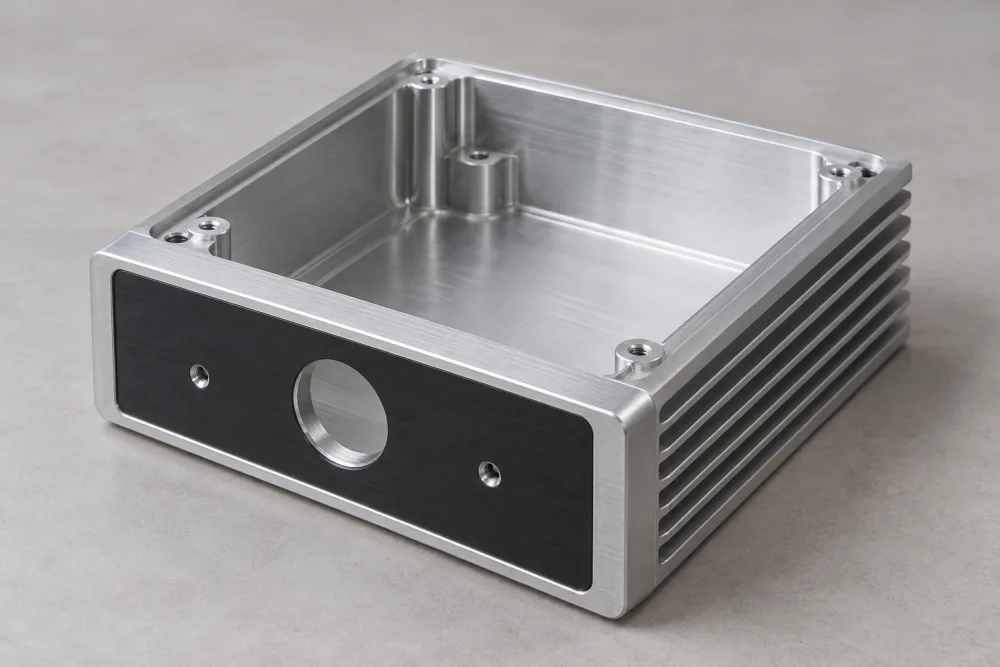
Et forstærkerhus tilføjer et andet sæt prioriteter: komponentafstand, varmeoverførsel, stikplaceringer og udseendet af eksponerede flader.
- Luft- og rumfart
- Biler
- Medicinsk udstyr
- Robotteknologi
- Præcisionselektronik
- Industrielle maskiner
Start din aluminiumsbearbejdningsordre
Svar på almindelige spørgsmål om pris, præcision og aluminiumsvalg.
Hvor meget koster det at bearbejde aluminium?
Omkostningerne afhænger af legeringen, delstørrelsen, geometrien, mængden, tolerancerne og overfladefinishen. Dybe lommer, vanskelig værktøjsadgang og ekstra opsætninger kan øge bearbejdningstiden. Et tilbud kræver din tegning og ordrekrav; delvægt alene er ikke nok til nøjagtigt at estimere det involverede arbejde.
Kan Aluminium bearbejdes til snævre tolerancer?
Ja. Præcision startende fra ±0,005 mm er underlagt tegningseftersyn. Legering, geometri, featurestørrelse og efterbehandling påvirker alle gennemførligheden. Identificer de dimensioner, der styrer pasform eller justering, og angiv om de gælder før eller efter efterbehandling, så hvert krav kan vurderes for din del.
Hvilken Aluminium Kvalitet Er Nemmest at bearbejde?
MIC-6 tilbyder fremragende bearbejdelighed for værktøjsplader og armaturer, og 2024 bearbejdes også godt. Let bearbejdning er kun én udvælgelsesfaktor. Den bedste kvalitet for din del afhænger også af styrke, korrosionsbestandighed, lagerform, overfladefinish og hvordan komponenten vil blive brugt.
En købers guide til aluminium CNC-bearbejdning
Praktisk vejledning om legeringsvalg, delspecifikationer og sammenligning af bearbejdningspriser.
Hvordan vælger du den rigtige aluminiumslegering?
Start med belastningen, driftsmiljøet, termiske krav og finish. Et stærkt belastet beslag, et synligt elektronikskab og en fiksturplade kræver forskellige materialegenskaber. Vælg legeringen og tempereringen sammen: gradnavnet alene specificerer ikke styrken.
6061 er et praktisk udgangspunkt for mange generelle komponenter. Overvej 2024 eller 7075, når styrke er en vigtig designfaktor, samtidig med at korrosionsbeskyttelse og finishkrav kontrolleres. MIC-6 er en støbt værktøjsplade, der bruges, hvor stabilitet under bearbejdning er vigtig. For elektronik- og forstærkerdele fortjener den termiske vej og sammenføjningsflader lige så meget opmærksomhed som legeringens styrke.
Generel reference, delspecifik verifikation påkrævet. Værdier nedenfor henviser kun til den angivne temperering og lagerform. “Typiske” værdier beskriver repræsentativt materiale; “minimum” værdier er offentliggjorte grænser for det angivne produkt. De er ikke udskiftelige designmål eller en garanti for din del.
Stryg for at se alle kolonner →
| Legering | Udløbsstyrke (MPa) | Bearbejdelighed | Typiske anvendelser |
|---|---|---|---|
| 2024 T351 stang/barre | 324 typisk | God i den angivne temperering. | Belastede fittings og rumfartskomponenter. |
| 5052 H32 valset materiale, 0,4–6,3 mm | 160 minimum | H32 er sværere at bearbejde end hårdere tempereringer. | Dæksler, monteringsplader og industrielle komponenter. |
| 5083 H111 valset materiale | 125 minimum flydespænding; verificer tykkelsesspecifikke krav | Udfordrende i valset tilstand. | Industrimaskiner og bilkomponenter. |
| 6082 T6/T6511 ekstruderet materiale, 5–150 mm sektion | 260 minimum | God; spånkontrol forbliver vigtig. | Strukturelle beslag og maskinkomponenter. |
| 6061 T6/T651 stang/barre | 276 typisk | Mere krævende end legeringer udviklet til nem bearbejdning. | Robotbeslag, huse og maskindele. |
| 6063 T6 ekstruderet materiale, sektion op til 3,2 mm | 170 minimum | Mindre egnet til tung bearbejdning end 6061. | Køleplader og præcisionselektronikkomponenter. |
| 7075 T6/T651 stang/barre | 503 typisk | Rimelig i T6/T651. | Stærkt belastede mekaniske og rumfartskomponenter. |
| MIC-6 Spændingsudlignet støbt værktøjsplade | 105 typisk | Fremragende til pladebaserede dele. | Opspændingsværktøj, bundplader og maskinværktøj. |
Ovenstående lagerdimensioner identificerer referencedata; de definerer ikke PTSMAKE’s lagertilgængelighed eller bearbejdningsgrænser. Angiv den krævede legering, tilstand, produktform og materialespecifikation. Bearbejdelighed afhænger også af værktøjer, skæreforhold og delgeometri; beskrivelserne er generel vejledning, ikke en fælles vurderingsskala.
Brug vejledning til bearbejdelighed af aluminium til at udforske valgmulighederne, og vejledning til bearbejdning af 5083 aluminium for overvejelser specifikke for denne kvalitet.
Hvilken bearbejdningsproces passer til din aluminiumsdel?
Delens form bestemmer, hvordan den kan bearbejdes. Lommer og monteringsflader egner sig ofte til fræsning; koncentriske diametre egner sig til drejning. Når en del kombinerer disse funktioner, skal du overveje, hvordan hver operation vil placere sig i forhold til de overflader, der er produceret i det foregående trin.
Stryg for at se alle kolonner →
| Proces | Funktioner at evaluere | Vigtigt gennemgangspunkt |
|---|---|---|
| 3/4/5-akset CNC-fræsning | Lommer, monteringsflader, konturer og funktioner på flere sider | Værktøjs rækkevidde, indgangsvinkel og adgang omkring delen |
| CNC-drejning | Diametre, skuldre, boringer og riller | Rotationsgeometri, delstøtte og forhold mellem diametre |
| Fræse-dreje bearbejdning | Drejede diametre kombineret med flader, lommer eller excentriske funktioner | Hvordan de fræsede funktioner placerer sig i forhold til de drejede overflader |
| Trådgnistning | Gennemgående profiler og smalle slidser | En kontinuerlig trådbane gennem materialet og passende adgang |
Vinklede flader og funktioner på flere sider kan drage fordel af 5-akset CNC-bearbejdning når den ekstra bevægelse forbedrer værktøjsadgangen eller reducerer opsætninger.
For små drejede komponenter med slank geometri, se vores schweizisk bearbejdningstjeneste. Vores CNC-bearbejdningstjenester side dækker bredere procesvalg for specialfremstillede dele.
Hvordan skal du specificere kritiske dimensioner?
Et størrelseskrav og et positionelt krav løser forskellige problemer. En boring kan have den korrekte diameter, men stadig ikke flugte med akslen i en samling. Din tegning skal definere både elementets størrelse og dets placering i forhold til de overflader, der positionerer delen.
Brug datums til at identificere disse referenceoverflader eller -akser. For en beslag kan monteringsfladen bestemme, hvordan delen sidder, mens et positioneringshul bestemmer dens placering. Inkluder en samlingstegning, når forholdet er svært at forklare på en enkelt deltegning.
- Pasninger: identificer de overflader, der placerer, glider, klemmer eller understøtter en anden komponent.
- Elementforhold: definer hvilke flader eller akser der etablerer delens position i samlingen.
- Færdig tilstand: angiv hvilke dimensioner der gælder efter den specificerede overfladebehandling.
- Acceptdokumenter: angiv eventuelle målinger eller materialedokumenter, der er nødvendige, så deres omfang kan bekræftes.
For tynde vægge eller dele med mange udfræsninger skal den komplette geometri inkluderes. Fastspænding og materialefjernelse kan påvirke den færdige del, så en enkelt detaljevisning giver muligvis ikke tilstrækkelig information til at vurdere gennemførligheden. Hvor flere komponenter skal passe sammen, skal de relevante parringsdimensioner eller en samlingstegning leveres.
Anvend passende generelle krav til de resterende elementer. Reserver strammere kontroller til dimensioner, der påvirker funktionen, og identificer eventuelle krav, der skal kontrolleres efter færdiggørelse.
Hvordan påvirker overfladebehandlinger pasform og udseende?
Angiv delens færdige tilstand, især hvor komponenter passer sammen. En boring dimensioneret før behandling har muligvis ikke den samme frigang bagefter. Identificer de dimensioner, der gælder efter færdiggørelse, og eventuelle områder, der skal forblive ubehandlede.
Anodisering udvikler et oxidlag på aluminiumsoverfladen. Pulverlakering tilføjer en belægning ovenpå. Begge kræver opmærksomhed ved samlingsflader: identificer boringer, gevind, placeringsflader og kontaktområder, hvis endelige dimensioner eller overfladetilstand er vigtige. Vis hvilke overflader der skal behandles, og hvor maskering er påkrævet, og bekræft derefter den komplette specifikation mod delen.
Glasblæsning skaber en mat tekstur; polering udvikler et glattere, lysere udseende. Ingen af beskrivelserne definerer fuldt ud acceptstandarden. Identificer synlige flader, den tilsigtede tekstur eller glans og eventuelle udseendereferencer. Hvis forberedelsen efterfølges af anodisering, skal den kombinerede finish vurderes i stedet for at behandle de to udseender som uafhængige resultater.
- Udseende: specificer farve, tekstur, synlige overflader og eventuelle dele, der skal ses sammen.
- Funktion: marker samlings-, elektrisk-kontakt- og termisk-kontaktområder, der kræver en bestemt overfladetilstand.
- Beskyttelse: identificer maskeringsgrænser og steder, hvor håndterings- eller kontaktmærker ville påvirke accept.
Et farvenavn alene kan ikke definere et nøjagtigt match mellem forskellige legeringer eller overfladebehandlinger. Hvor udseendet er kritisk, inkluder en repræsentativ reference og aftal, hvordan den færdige del vil blive accepteret. Se vores overfladebehandlingstjenester og aluminium anodiseringsguide når disse krav forberedes.
Hvad driver omkostningerne ved aluminiumsbearbejdning?
Vægten af den færdige del er en dårlig guide til bearbejdningsomkostninger. Et letvægtshus kan starte som en meget større blok og kræve omfattende materialefjernelse. En tungere, enklere del kan tage mindre bearbejdningstid. Sammenlign tilbud med den samme tegningrevision, mængde og acceptkrav.
- Udgangsmateriale og materialefjernelse: materialestørrelse, legering og den fjernede mængde påvirker alle det krævede arbejde.
- Opsætninger og adgang: funktioner på flere sider kan kræve omplacering eller mere kompleks bearbejdning. Svært tilgængelige funktioner kan forsinke en ellers simpel del.
- Ordremængde: programmerings- og opsætningsomkostninger fordeles over batchen. Anmod om separate mængdemuligheder, når prototyper sammenlignes med en planlagt produktionsordre.
- Efterbehandling og accept: inkluder maskering, udseendereferencer og krævede inspektionsprotokoller i hver tilbudsanmodning, så du kan sammenligne det samme omfang.
Spørg hvilke krav der har den største effekt på tilbuddet. Hvis en funktion kan ændres, forklar dens funktion og den tilgængelige plads i samlingen. Enhver foreslået besparelse bør evalueres mod pasform, styrke og udseende, før du godkender en tegningændring.
Hvad skal du sende for et tilbud og leveringstid?
Send en matchende tegning og model med den samme revisionsidentifikator. Inkluder legering og hærdning, mængde, finish og ønsket dato. Hvis du har brug for flere mængdemuligheder, list dem separat, så tilbuddet kan skelne prototypeomkostninger fra produktionspriser.
- Tegning og model: identificer den aktuelle revision, kritiske funktioner og eventuelle monteringsdetaljer, der er nødvendige for at forstå pasformen.
- Materiale og finish: angiv specifikationen, behandlede overflader og eventuelle udseendereferencer.
- Ordrekrav: inkluder mængder, din ønskede dato og de inspektions- eller materialeprotokoller, du har brug for.
- Åbne valg: skeln mellem krav, der er faste, fra alternativer, du er villig til at overveje.
Den oversigt over produktionens leveringstid giver planlægningsvejledning. Dit tilbud vil bekræfte tidsplanen for den specificerede del, mængde og finish.
For en gentagen ordre eller en overgang fra prototype til produktion, marker ændringer fra den tidligere evaluerede del. Henvis til den godkendte tegningrevision snarere end at stole på “samme som før.”
Få dit tilbud på aluminiums CNC-bearbejdning
Send din tegning og specifikationer for et tilbud på din næste prototype- eller produktionsordre.
Relaterede Guider & Ressourcer
- 7075 vs. 6061 aluminium: styrke og anvendelseskompromiser
Sammenlign materialeprioriteter, før du specificerer aluminium til en mekanisk belastet del.
- Hvilket aluminium er nemmest at CNC-bearbejde?
Udforsk hvordan legeringsvalg påvirker bearbejdeligheden og materialevalget til dit design.
- Nøgleovervejelser for bearbejdning af 5083 aluminium
Gennemgå bearbejdningsovervejelser, når du forbereder en komponent specificeret i 5083.
- En praktisk guide til anodisering af aluminiumslegeringer
Forstå anodiseringsprocessen, før du definerer udseende og funktionelle krav.
- Sort anodiseret aluminium: finishvalg og praktiske overvejelser
Overvej materiale- og udseendedetaljerne bag en sort anodiseret overflade.
- Aluminium kølepladematerialer og -kvaliteter
Sammenlign materialemæssige overvejelser for termisk styring i elektronik og forstærkere.
- Aluminium CNC-bearbejdning: en praktisk serviceguide
Læs den understøttende guide for bredere kontekst, når du forbereder din bearbejdningsforespørgsel.