
5-akset CNC-bearbejdningstjenester til komplekse dele
Komplekse overflader, vinklede funktioner og flere bearbejdede flader, fremstillet efter dine tegninger. PTSMAKE specialiserer sig i simultan 5-akset bearbejdning, med 3+2 positionering, når det passer til delen. Dimensionelle tolerancer så stramme som ±0,005 mm på egnede funktioner, underlagt tegning og materialegennemgang.
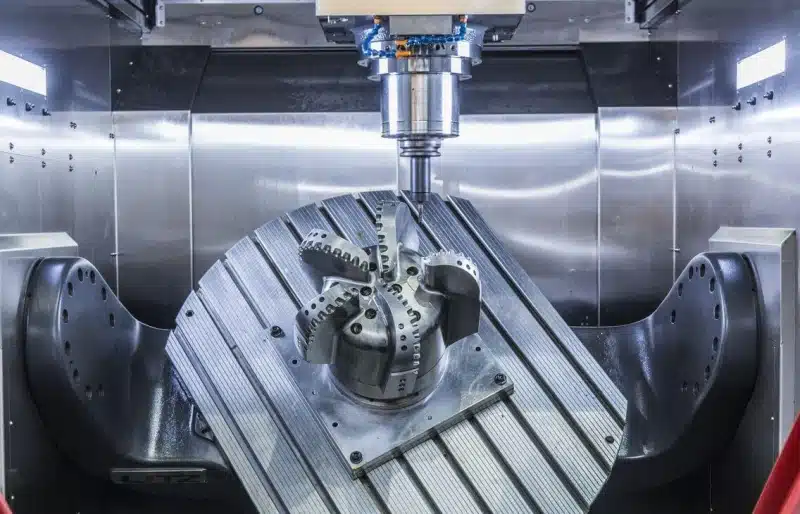
- Simultan 5-akset & 3+2
- Komplekse kurver & vinklede funktioner
- Prototype til produktionsordrer
- Tegningsbaseret inspektion
Hvorfor vælge PTSMAKE til 5-akset bearbejdning?
Start med overfladerne, pasninger og funktionsrelationer din del har brug for. Vælg derefter bearbejdningsruten, der.
Kontinuerlig kontrol af komplekse overflader
Brug skiftende værktøjsvinkler, hvor en fast retning begrænser adgangen til buede vægge, skulpturerede flader eller dybe træk.
Gennemgå din geometriFærre datumpunktoverførsler
Bearbejdning af flere tilgængelige flader i én opspænding kan reducere fejl ved genplacering. Planlæg, hvordan den endelige opspændte flade skal færdiggøres.
Diskuter kritiske trækPraktisk feedback før skæring
Gennemgå holderfrigang, tynde sektioner og gribeflader. Ethvert foreslået designændring sendes til dig til godkendelse.
Anmod om en designgennemgangAccept defineret på forhånd
Aftal tegningsrevision, kritiske mål og færdig tilstand, så tilbud og inspektion retter sig mod de samme krav.
Planlæg din inspektionKvalitetskontrol for komplekse 5-aksede dele
Størrelse, position og overfladeform er separate krav. En dimensionel kapacitet på ±0,005 mm definerer ikke enhver geometrisk tolerance på delen.
Inspicer de træk, der får delen til at fungere
Et hus kan have brug for vinklede huller for at opfylde et fælles datumpunkt. En kontureret komponent kan have brug for, at dens overfladeprofil kontrolleres mod CAD-modellen. Identificer disse krav, før du vælger måleplanen.
Angiv materialetilstand, datumsystem, kritiske dimensioner og endelig finish. Aftal metoder, prøveudtagning og rapportering under tilbudsgivning, herunder eventuelle kontroller, der er nødvendige efter afspænding eller belægning.
- Tegning og materialeRevision, legering, tilstand og kritiske funktioner.
- Opsætning og første delHoldeflader og datumpunktoverførselsplanen.
- Kontroller undervejsTræk påvirket af slid eller senere operationer.
- Endelig acceptFærdige dimensioner, udseende og aftalte optegnelser.
| Funktion | Hvad kan gå galt | Hvad skal specificeres |
|---|---|---|
| Vinklede boringer og tværgående huller | Korrekte diametre, men forkert placering eller orientering. | Datumpunktsreferencer, krav til position/orientering og en passende målemetode. |
| Frie former og konturerede overflader | En glat udseende overflade, der afviger fra den tilsigtede form. | CAD-revision, krav til overfladeprofil og de områder, der skal måles. |
| Tynde vægge og slanke træk | Opspænding eller materialefjernelse ændrer den frigjorte form. | Vægbegrænsninger, støtte under inspektion og accept i den endelige tilstand. |
| Belagte pasninger og parringsflader | Efterbehandling ændrer størrelse, kanttilstand eller kontaktflader. | Endelige dimensioner, maskeringsområder og eventuelle efterbehandlingskontroller. |
Materialer til 5-akset CNC-bearbejdning
Det rigtige materiale skal passe til både den fungerende del og dens komplekse geometri. Inkluder den nøjagtige kvalitet og materialetilstand i din forespørgsel.
Aluminiumslegeringer
- Typisk overvejelse
- Lav vægt til konturerede huse, beslag og bevægelige komponenter.
- Gennemgang for fem-akset arbejde
- Tyndvægsstabilitet, dyb-lomme adgang og deformation efter materialefjernelse.
Angiv legeringen, hærdningen og eventuelle anodiserede overflader.
Rustfrit stål
- Typisk overvejelse
- Korrosionsbestandighed for komplekse dele med eksponerede eller vædede overflader.
- Gennemgang for fem-akset arbejde
- Kvalitet, skære-adgang og kanttilstanden af krydsende træk.
Angiv driftsmiljøet og eventuelle passiveringskrav.
Titanium-legeringer
- Typisk overvejelse
- Styrke- og vægtkrav i et krævende driftsmiljø.
- Gennemgang for fem-akset arbejde
- Værktøjsindgreb, varmestyring og støtte omkring slanke sektioner.
Bekræft kvaliteten, lager specifikation og kritisk geometri med os.
Legering & Værktøjsstål
- Typisk overvejelse
- Bærende, slid- eller hårdhedskrav for formede komponenter.
- Gennemgang for fem-akset arbejde
- Materialetilstand og hvordan varmebehandling påvirker den endelige bearbejdning.
Inkluder den krævede endelige hårdhed og eventuel efterbearbejdningsgodtgørelse.
Messing & Kobberlegeringer
- Typisk overvejelse
- Elektriske, termiske eller væske-grænsefladekrav.
- Gennemgang for fem-akset arbejde
- Legeringsspecifik bearbejdelighed, grater og beskyttelse af sarte træk.
Brug en nøjagtig kvalitet; ledningsevne og styrke varierer efter legering.
Teknisk plast
- Typisk overvejelse
- Lav vægt, isolering eller glidende kontakt i konturerede dele.
- Gennemgang for fem-akset arbejde
- Fastspændingsdeformation, termisk respons og dimensionel konditionering.
Inkluder driftstemperatur, belastninger og krævede pasningsgrænser.
Overfladefinisher for Kompleks Geometri
Definer finishen efter funktionel overflade. Vinklede huller, buede flader og forsænkede områder kan kræve forskellig beskyttelse eller acceptkriterier.
| Overfladekrav | Muligheder at diskutere | Detaljer der skal inkluderes i din tegning |
|---|---|---|
| Bearbejdede konturer & pasflader | Som-bearbejdet finish; lokal efterbearbejdning. | Krævet ruhed, værktøjsmærkeretning hvor funktionel, og overflader der skal forblive uberørte. |
| Aluminiumbeskyttelse & udseende | Anodisering; glasperleblæsning før anodisering hvor passende. | Belægningsspecifikation, farve, kontakt-/ophængningssteder og maskering af præcise pasninger. |
| Rustfri overflader | Passivering til den aftalte specifikation. | Legering, renhedskrav og adgang til behandling og skylning af fordybninger. |
| Slid- eller korrosionsbeskyttelse | Egnet plettering eller belægning efter materialegennemgang. | Tykkelsesgrænser, tilgængelige indvendige overflader og dimensioner efter efterbehandling. |
| Synlige skulpturerede flader | Lokal polering eller en defineret kosmetisk tekstur. | Godkendt udseendereference, beskyttede kanter og profil tolerancer der skal bevares. |
5-akset CNC-bearbejdning Produktionstider
Plan din ordre fra presserende prototyper til gentagen produktion.
Presserende Prototyper
1–3 dageFor presserende dele efter gennemgang af geometri, materiale og tidsplan.
Små partier
7–15 dageKoordiner opsætninger, efterbehandling og de aftalte inspektionskrav.
Produktionskørsler
15–30 dagePlanlæg den bekræftede mængde, gentagne kontroller og produktionsplanen.
Endelig leveringstid bekræftes med dit tilbud, baseret på del, materiale, mængde, finish og inspektionskrav.
Designvalg, der kan reducere omkostningerne ved 5-akset bearbejdning
Giv fræseren plads til at nå delen, hold den sikkert understøttet, og definer de overflader, der er vigtige.
Efterlad plads til værktøjsholderen
Aflast nærliggende geometri, hvor funktionen tillader det, giv værktøjsholderen frigang, når skærevinklen ændres.
Gør kortere værktøjsadgang mulig
Oprethold en tilgængelig tilgang til dybe features, så hældning kan reducere værktøjsoverhæng, hvor geometrien tillader det.
Planlæg en sikker holdebase
Diskuter offermateriale eller en holdebase, der holder arbejdsflader tilgængelige, med dens fjernelse inkluderet i procesplanen.
Tillad praktiske indvendige radier
Forøg indvendige hjørneradier, hvor pasningsfrigang tillader det; fem-akset bevægelse fjerner ikke fræserens radiusgrænse.
Definer de funktionelle datums
Identificer samlingsdatums og relationer mellem vinklede features, så bearbejdning og inspektion bruger de samme referencer.
Specificer præcision, hvor det er vigtigt
Anvend snævre tolerancer og overfladekrav til funktionelle features, ved at bruge aftalte generelle krav andre steder for at undgå unødvendig efterbehandling og inspektion.
Du godkender eventuelle tegningændringer før produktion.
Komplekse del-features til gennemgang
To geometrieksempler viser, hvor kontinuerlig værktøjsbevægelse eller adgang fra flere retninger kan hjælpe. Bearbejdningsruten vælges ud fra den komplette tegning.
Impellere & konturerede skiver
Krumme blade og snævre passager kan kræve, at værktøjsvinklen ændres langs overfladen. Bladfrigang, værktøjsindgreb og understøttelse påvirker alle bearbejdningsmetoden.
Inkluder i din forespørgsel: den fulde overflademodel, nav- og boredatums, bladprofilkrav og specificeret overfladefinish. Angiv eventuelle balancekrav separat.
Gennemgå din konturerede del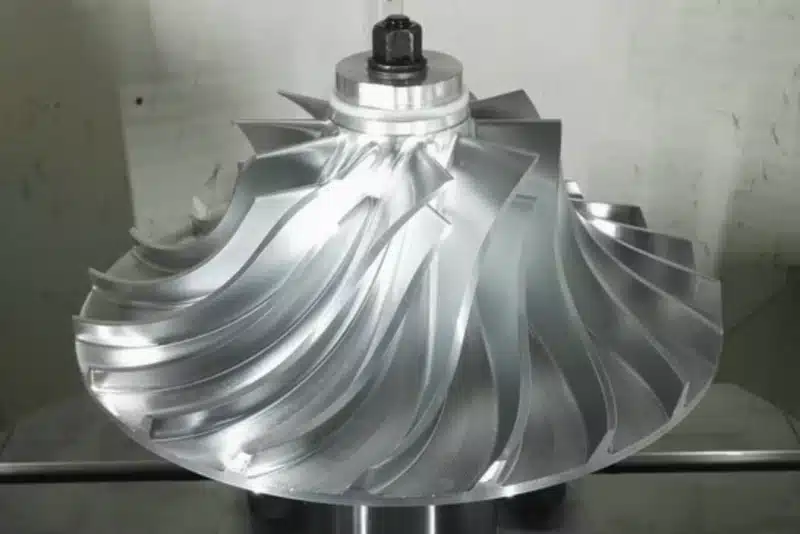
Multi-port huse
Flanger, boringer og monteringsfeatures på forskellige flader kræver et fælles referencesystem. Fiksvinklede 3+2 operationer kan passe til disse features; kontinuerlig fem-akset bevægelse overvejes, hvor overfladen eller adgangen kræver det.
Inkluder i din forespørgsel: portstørrelser, tætningsflader, hulplaceringer, datumreferencer og afgratningskrav ved krydsende passager.
Gennemgå dit hus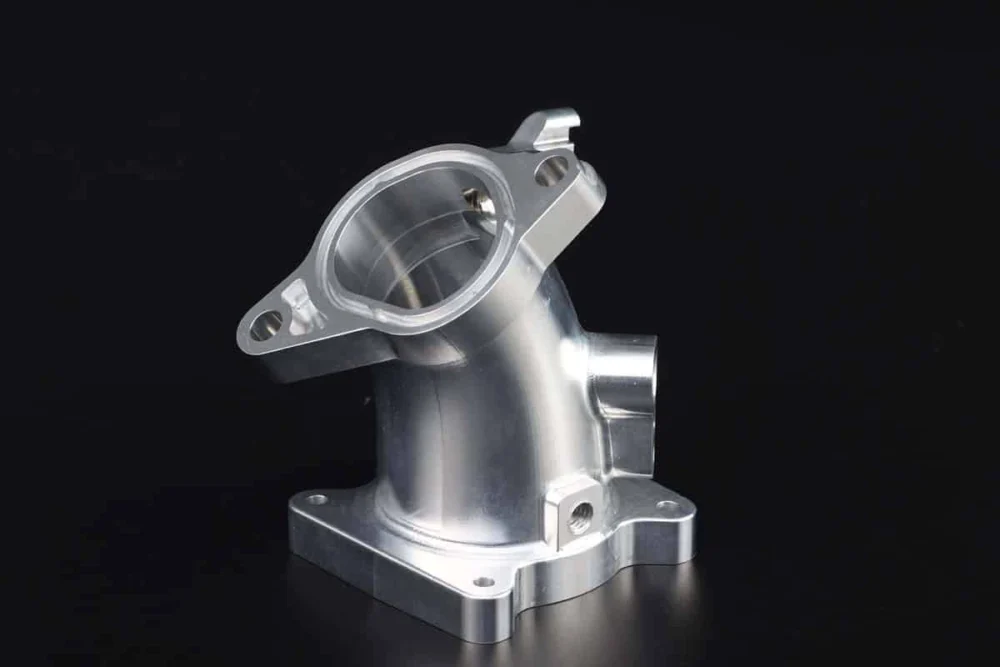
Start din 5-akset bearbejdningsordre
Hvad skal jeg sende for et tilbud?
Send din 3D-model og seneste 2D-tegning, med materiale og tilstand, antal, finish, kritiske tolerancer og ønsket produktionsdato. Inkluder eventuelle inspektions- eller dokumentationskrav og leveringsdestinationen.
Tilbyder I simultan 5-akset bearbejdning eller 3+2?
Begge. PTSMAKE fokuserer på simultan 5-akset bearbejdning og tilbyder også 3+2 positionering. Vi gennemgår, hvilke operationer der kræver kontinuerlig værktøjsaksebevægelse, og hvilke der kan bruge en fast skæreorientering.
Kan I opnå ±0.005 mm tolerancer?
Dimensionelle tolerancer så snævre som ±0.005 mm er mulige på egnede features, under forudsætning af tegning og materialegennemgang. Featurestørrelse, geometri og endelig bearbejdning er vigtige. Position, profil, form og overfladeruhed kræver deres egne krav.
Kan I lave en prototype før en større ordre?
Ja. Send prototypeantallet og forventede efterfølgende antal sammen. Vi kan gennemgå den oprindelige del og de krav, der skal overføres til gentagen produktion.
Hvor hurtigt kan produktionen færdiggøres?
Produktionstiderne er 1-3 dage for presserende prototyper, 7-15 dage for små partier og 15-30 dage for produktionsserier. Endelig tidsplan bekræftes med dit tilbud efter gennemgang af del, materiale, antal, finish og inspektionskrav.
Hvilke inspektionsrapporter kan jeg anmode om?
Fortæl os, hvilke features der skal rapporteres, og om du har brug for materialedokumentation, dimensionelle resultater eller et første-artikel format. Aftal de tilgængelige rapporter, målemetoder og prøveudtagning før bestilling.
En købers guide til 5-akset CNC-bearbejdning
Forstå beslutningerne bag en kompleks del: bearbejdningsruten, værktøjsadgang, kritiske tolerancer, overfladeinspektion og omkostningerne ved at flytte fra en prototype til gentagne ordrer.
Hvornår har din del brug for simultan 5-akset bearbejdning?
Simultan 5-akset bearbejdning er nyttig, når skæreretningen skal ændres kontinuerligt, mens værktøjet følger en overflade. Med 3+2 bearbejdning orienterer de roterende akser først delen eller værktøjet og forbliver derefter i den orientering under en tre-akset skæreoperation. Det rigtige valg afhænger af de funktioner, der bearbejdes; én del kan bruge begge tilgange.
Overvej en kontureret komponent med monteringshuller på vinklede flader. En kontinuerligt skiftende værktøjsorientering kan hjælpe med at færdiggøre dens buede område eller opretholde frigang omkring nærliggende funktioner. Monteringshullerne kan være bedre bearbejdet ved faste orienteringer. At kalde den komplette del “5-akset” betyder ikke, at hvert hul, grovbearbejdning eller efterbehandlingsoperation kræver simultan bevægelse.
| Funktion at evaluere | Rute at diskutere |
|---|---|
| Flere flade flader og vinklede huller | 3+2 positionering med kontrolleret adgang til hver flade |
| Kurver, der kræver skiftende værktøjsorientering | Simultan 5-akset efterbehandling |
| Enkel, let tilgængelig geometri | Om en enklere fræserute opfylder tegningen |
PTSMAKE fokuserer på simultan 5-akset bearbejdning og tilbyder også 3+2 kapacitet. Send den komplette model, så ruten kan gennemgås funktion for funktion. Nyttige spørgsmål inkluderer, hvilke overflader der kræver kontinuerlig bevægelse, hvor faste orienteringer er tilstrækkelige, og hvad der forbliver utilgængeligt. For generelle fræsekrav, se vores CNC-fræsekapaciteter.
Kan hver funktion færdiggøres i én opsætning?
Fem-akset adgang kan reducere antallet af gange en del ompositioneres, men det gør ikke enhver overflade tilgængelig i én opspænding. Området, der holdes af en skruestik, fixtur eller monteringsfunktion, kan stadig kræve en anden operation. Andre begrænsninger inkluderer pladsen omkring delen, den roterende bevægelse og den komplette skæreværktøjssamling.
Værktøjsadgang involverer mere end blot at placere skærespidsen på modellen. Skaftet og holderen skal frigøre sig fra omgivende vægge og fixturen under hele bevægelsen. En position, der ser mulig ud i en statisk CAD-visning, kan blive blokeret, mens delen vipper. Emnet og holdeanordningen optager også plads, der er fraværende fra den færdige dels model.
For eksempel kan et flersidet hus tillade, at dets vinklede porte og øvre flader deler én opsætning, mens den fastspændte base færdiggøres senere. Diskuter hvilke relationer der er vigtige mellem den base og de andre funktioner, hvordan de vil blive genoprettet efter genopspænding, og hvor inspektion vil kontrollere dem. En anden operation kan være en fornuftig del af en kontrolleret rute.
Spørg, hvad der er dækket af værktøjsbane- og maskinbevægelsesverifikation: skæreværktøjet, holderen, emnet, fixturen og den roterende bevægelse. Spørg også, hvordan det postede maskinprogram verificeres. En simulering af kun skæreværktøjet viser ikke enhver mulig maskin- eller fixturinterferens.
- Identificer overflader, der skal forblive fri for holde-mærker.
- Vis om midlertidige positionerings- eller opspændingsfunktioner er acceptable.
- Inkluder nærliggende vægge og alle interne funktioner i modellen.
- Bekræft den foreslåede rute for overflader skjult af fixturen.
Fuldt lukkede interne passager kræver en separat produktionsvurdering. Flere maskinakser skaber ikke en fysisk vej gennem massivt materiale. Evaluer hele delen og dens opspænding, før du forpligter dig til et krav om én opsætning.
Hvad bestemmer nøjagtigheden på tværs af vinklede flader?
Nøjagtighed afhænger af den krævede karakteristik og den komplette bearbejdnings- og måleplan. Reduktion af genopspænding kan hjælpe med at bevare relationer mellem funktioner. Roterende aksejustering, værktøjstilstand, skærekræfter og opspænding påvirker stadig resultatet. Antallet af akser er ikke en tolerancespecifikation.
PTSMAKE tilbyder dimensionstolerancer så stramme som ±0.005 mm på egnede funktioner, underlagt tegning og materialegennemgang. Dette er en betinget dimensionel kapacitet. Overfladeprofil, hulposition, vinkelrethed og andre geometriske krav skal specificeres og gennemgås separat.
| Krav | Hvad tegningen skal fastlægge |
|---|---|
| En præcisionsboring | Størrelsesgrænser og eventuelle separate formkrav |
| Et vinklet monteringshulmønster | Placering og orientering i forhold til de specificerede datums |
| En funktionel buet overflade | Profilkontrol og de gældende referencekrav |
Forestil dig et beslag, der placeres på en bundflade og to monteringsfunktioner. En vinklet boring kan opfylde sin diametertolerance, mens dens akse er forkert placeret i forhold til disse placeringsfunktioner. At kontrollere diameteren alene ville overse monteringsproblemet. Gør det tilsigtede forhold klart gennem tegningens datumskema og geometriske kontroller.
Før produktion skal de kritiske egenskaber, deres endelige materiale- og overfladebehandlingstilstand samt verifikationsmetoden identificeres. Hvis et stramt krav kun dækker et kort lejesæde eller en valgt overflade, skal dette omfang markeres tydeligt. Dette lader bearbejdnings- og inspektionsindsatsen følge delens faktiske funktion.
Har du buede overflader, vinklede boringer eller stramme tværfladekrav?
Få dit tilbud på 5-akset bearbejdningHvordan skal buede overflader og overfladefinish inspiceres?
Definer formkravet og overfladeteksturkravet separat. Overfladeprofil evaluerer afvigelse fra den specificerede geometri. Ruhed beskriver tekstur i mindre skala ved hjælp af parametre som Ra. En glat udseende kurve kan have den forkerte form, mens en korrekt formet overflade stadig kan have uegnet bearbejdningstekstur.
For en funktionel kurve, angiv den kontrollerede model og tegningsrevision, det overfladeområde, der skal evalueres, og den gældende tolerance. Følg tegningens datumreferencer, hvor specificeret. En profilkontrol uden datumreferencer kan kun omhandle form; tilføjelse af datumreferencer kan også begrænse orientering og placering. Inspektionsjusteringen skal matche det faktiske krav.
Måleplanlægning bør overveje dækning på tværs af overfladen, probe- eller sensoradgang, og hvordan delen understøttes. Kontrol af et par bekvemme punkter kan overse en lokal afvigelse mellem dem. Den passende prøveudtagnings- eller scanningsmetode afhænger af geometrien og acceptkriterierne, snarere end af mærkaten “CMM-inspiceret.” KEYENCEs målevejledning for overfladeprofil forklarer relevante måleovervejelser.
For eksempel kan en buet modindsats have brug for profilverifikation over dens kontaktområde og en separat ruhedskontrol der. Dens ikke-kontakt aflastningsflader kan have forskellige krav. Marker disse zoner i stedet for at anvende den strengeste finish på hver synlig flade.
Aftal rapportens indhold før bestilling: karakteristiske identifikatorer, specificerede grænser, målte resultater og den tilstand, hvori delen kontrolleres. For belagte eller polerede dele, afklar hvilke krav der gælder efter efterbehandling. En rapport bør gøre acceptbeslutningen sporbar til tegningen.
Hvornår kan 5-akset bearbejdning reducere den samlede delomkostning?
Fem-akset bearbejdning kan være økonomisk, når forbedret adgang og færre opsætninger fjerner nok arbejde fra den komplette produktionsrute. Evaluer den samlede tilbudte delomkostning, inklusive forberedelse, bearbejdning, efterbehandling og inspektion. En maskines timeløn alene kan ikke vise, om det er det bedre valg.
En del med mange vinklede flader kan ellers kræve flere fiksturer og gentagen positionering. Fem-akset adgang kan forenkle den rute. Omvendt kan en let tilgængelig del få lidt ud af den yderligere programmering og verifikation, der er nødvendig for en mere kompleks strategi. Sammenligningen bør bruge de samme tegningskrav og mængde.
| Omkostningsområde | Nyttigt spørgsmål til tilbuddet |
|---|---|
| Forberedelse | Hvilken programmering, fiksturforberedelse og første-dels arbejde er inkluderet? |
| Hver komponent | Hvilke skære-, ompositionerings- og efterbehandlingsoperationer er tilbage? |
| Accept | Hvilke funktioner og hvor mange dele måles? |
| Gentagne ordrer | Hvad skal gennemgås igen, hvis mængde eller revision ændres? |
Anmod om separate priser for prototypemængden og den forventede gentagne batch. Forberedelse delt på tværs af en batch bidrager forskelligt til hvert stykke, end det gør til en enkelt prototype. Hold den krævede dokumentation og efterbehandling konsekvent mellem disse sammenligninger.
Spørg efter designalternativer, hvor de meningsfuldt kunne ændre ruten: en mere tilgængelig fordybning, en mindre restriktiv ikke-funktionel overflade eller en revideret holdeafstand. Behold den originale tegning som grundlag og godkend alternativer eksplicit. En lavere pris er kun nyttig, når den resulterende del stadig opfylder applikations- og aftalte acceptkrav.
Hvilke designændringer forbedrer værktøjsadgang og stabilitet?
Start med at gøre den krævede funktion tilgængelig med et stabilt værktøj og en sikker holdeanordning. Vipning kan hjælpe et kortere værktøj med at nærme sig et dybt eller vinklet område, men det fjerner ikke stivhedsgrænserne for et slankt værktøj eller en fleksibel væg. Gennemgå frigang og støtte sammen.
En nyttig designgennemgang sammenligner den nuværende funktion med et funktionelt acceptabelt alternativ. For en dyb lomme, diskuter om dens åbning eller indre radius kan øges nok til at forbedre den foreslåede værktøjssamling. For en høj væg, identificer hvor stivhed er afgørende, og om tilstødende materiale kan give støtte under bearbejdning. Ingen af ændringerne bør foretages uden designgodkendelse.
- Indvendige hjørner: tillad en praktisk fræseradius, hvor den modstående geometri tillader det.
- Dybde fordybninger: fjern unødvendig dybde og gennemgå frigang for holderen samt skærekanten.
- Tynde vægge: diskuter støtte, fastspændingssteder og rækkefølgen for fjernelse af omgivende materiale.
- Komplekse ydre former: bevar et nyttigt placerings- eller holdeområde, når applikationen tillader det.
Som et designeksempel kan en vinklet lomme ved siden af en høj ribbe være vanskelig, fordi holderen nærmer sig ribben, før fræseren når lommens bund. Ændring af lommeåbningen kunne hjælpe; blot at vælge et længere værktøj introducerer et andet stabilitetsproblem. Gennemgå den faktiske forhindring, før en dimension ændres.
Der er ingen enkelt minimumsvægtykkelse eller maksimalt lomme-forhold, der dækker ethvert materiale og enhver form. Send den komplette model og forklar, hvilke funktioner der er funktionelle, så DFM-forslag kan adressere de reelle begrænsninger.
Send modellen, kritiske krav og ordremængde til en partspecifik gennemgang.
Drøft din 5-akset delHvordan påvirker materialetilstand og efterbehandling resultatet?
Angiv materialekvalitet og tilstand sammen med de endelige overfladekrav. Fem-akset adgang udvider bearbejdningsmulighederne, men delen skal stadig opfylde dens styrke-, stivheds-, temperatur-, korrosions- og monteringsbehov. En bred betegnelse som “aluminium” eller “rustfrit stål” er ikke en komplet materialespecifikation.
For en kompleks letvægtskomponent, adskil kravene til tynde vægge, monteringsfunktioner og konturerede arbejdsflader. Spørg, om den foreslåede materialetilstand og bearbejdningssekvens passer til hver region. Hvis varmebehandling er påkrævet, inkluder dens tilstand eller specifikation og drøft, hvilke dimensionelle krav der skal opnås bagefter. Behandl det som en del af materiale- og fremstillingsruten.
Efterbehandling kræver også en funktion-for-funktion gennemgang. På anodiseret aluminium dannes oxidet delvist inden i den originale overflade og delvist udad. Belægningstykkelse er derfor ikke det samme som udadgående dimensionel vækst. Den Aluminum Anodizers Council referenceguide forklarer denne forskel; tillægget for en bestemt del skal følge den aftalte proces.
Overvej et anodiseret buet hus med præcisionsplaceringsboringer. Beslut, om disse boringer er belagt, maskeret eller færdiggjort ved en aftalt efterfølgende operation. Definer den tilstand, hvori borestørrelsen og den relevante overfladeprofil vil blive accepteret. En udseendeinstruktion som “sort anodiseret” besvarer ikke disse spørgsmål.
Marker kosmetiske overflader, funktionelle kontaktområder og eventuelle begrænsede behandlingszoner på tegningen. Hvis polering anmodes om, identificer hvilken geometri der skal bevares. Materialeudskiftninger eller efterbehandlingsændringer bør gennemgås mod den komplette specifikation og godkendes før produktion.
Hvad skal en RFQ indeholde for prototyper og gentagne ordrer?
Send matchende 3D-geometri og en kontrolleret tegning, der forklarer, hvordan delen vil blive accepteret. Inkluder delnummer og revision, materialekvalitet og tilstand, mængde, efterbehandlingskrav og måldato. Identificer kritiske funktioner og de nødvendige optegnelser med ordren. Løs forskelle mellem model og tegning før produktion.
- Geometri: den komplette model, inklusive interne funktioner og tilstødende overflader, der begrænser adgangen.
- Accept: dimensioner, geometriske kontroller, datums, overfladekrav og endelig inspektionstilstand.
- Ordreomfang: prototypekvantitet, forventede gentagne partier og anmodet inspektion eller materialedokumentation.
- Tidsplan: den krævede dato og enhver separat milepæl for godkendelse af første del.
PTSMAKE's produktionstider er 1-3 dage for presserende prototyper, 7-15 dage for små partier og 15-30 dage for produktionsserier. Endelig leveringstid bekræftes med dit tilbud, baseret på delen, materialet, kvantiteten og finishen. Inkluder særlige inspektionskrav tidligt, så den aftalte tidsplan dækker det arbejde, der er nødvendigt for accept.
For gentagen produktion, brug den første del til at kontrollere de aftalte egenskaber og monteringsbehov. Én acceptabel prøve etablerer ikke langsigtet proceskapacitet. NIST's vejledning om proceskapacitet forklarer hvorfor stabilitet og passende data betyder noget.
Før genbestilling, bekræft revisionen og dokumenter enhver godkendt afvigelse eller designændring. Aftal inspektionsomfanget for det næste parti snarere end at antage, at prototyprapporten automatisk definerer det. Dette giver begge teams et klart grundlag for at sammenligne tilbud, gennemgå resultater og håndtere senere ændringer. For dele, der involverer flere bearbejdningsprocesser, start med vores CNC-bearbejdningskapaciteter.
Få dit 5-akset CNC-bearbejdningstilbud
Del model, tegning, materiale og kvantiteter. Vi vil gennemgå geometrien, kritiske funktioner og produktionskrav med dig.