Aluminiowe Usługi Obróbki CNC
PTSMAKE świadczy aluminiowe usługi obróbki CNC (frezowanie 3/4/5-osiowe, toczenie, frezowanie-toczenie, elektrodrążenie drutowe) dla nabywców z USA i Europy, od prototypu do produkcji.
Niestandardowe części aluminiowe produkowane w Chinach zgodnie z Twoimi rysunkami i specyfikacjami. Wybierz spośród ośmiu gatunków aluminium, z wykończeniem powierzchni skoordynowanym dla Twojego projektu.
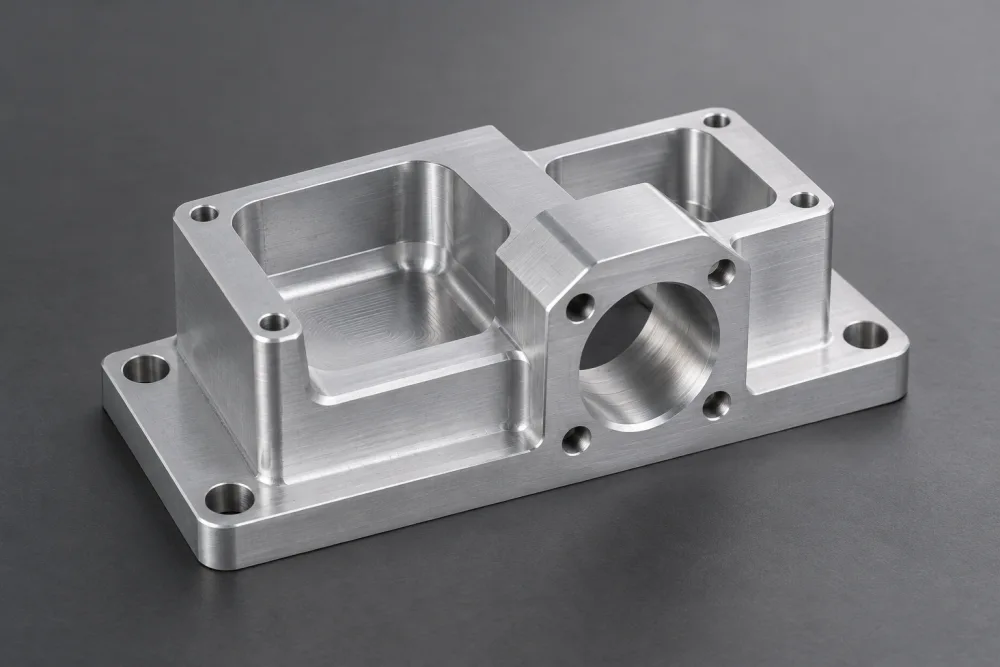
- ISO 9001:2015Certyfikowane zarządzanie jakością
- 20+ latDoświadczenie produkcyjne
- Ponad 100 000 częściCzęści dostarczonych
- 98% na czasRekord dostaw
Dlaczego Aluminium dla Części Precyzyjnych
Aluminium łączy niską wagę z wytrzymałością i przewodnością cieplną. Właściwy gatunek zależy od obciążeń, środowiska pracy i wykończenia, jakiego potrzebuje Twoja część.
Możliwości
3/4/5-osiowe Frezowanie CNC
Do kieszeni, konturów i cech na wielu powierzchniach. Dodatkowe osie zapewniają dostęp do cech kątowych i trudno dostępnych.
Omów Swoją Frezowaną CzęśćToczenie CNC
Dla okrągłych komponentów z średnicami, kołnierzami, otworami i rowkami, w tym wały, tuleje i dystanse.
Omów Swoją Toczoną CzęśćObróbka Frezowaniem-Toczeniem
Dla części, które łączą okrągłe cechy z płaskimi powierzchniami, kieszeniami lub otworami poza osią.
Omów Swoją Część Frezowaną-ToczonąElektrodrążarka drutowa
Dla profili przelotowych i wąskich szczelin, gdzie ciągła ścieżka drutu może przejść przez część.
Przejrzyj Swój ProfilPoznaj naszą Usługi obróbki CNC, 5-osiowa obróbka CNC oraz usługę obróbki szwajcarskiej aby dowiedzieć się więcej o wyborze procesu.
Jakość i Kontrola
Certyfikowane zarządzanie jakością ISO 9001:2015 dla niestandardowych części, od prototypu do produkcji.
Precyzja zaczynająca się od ±0.005 mm
Wykonalność jest oceniana na podstawie Twojego rysunku. Osiągalna precyzja zależy od stopu, geometrii, rozmiaru cechy i wykończenia powierzchni.
Otwór, który pasuje, powierzchnia montażowa,.
- Dopasowanie i wyrównanie: zidentyfikuj wymiary pasowania i powierzchnie odniesienia.
- Po zakończeniu: określ, które wymiary dotyczą gotowej części.
- Dokumentacja: dołącz wszelkie wymagane protokoły kontroli lub dokumentację materiałową do zapytania.
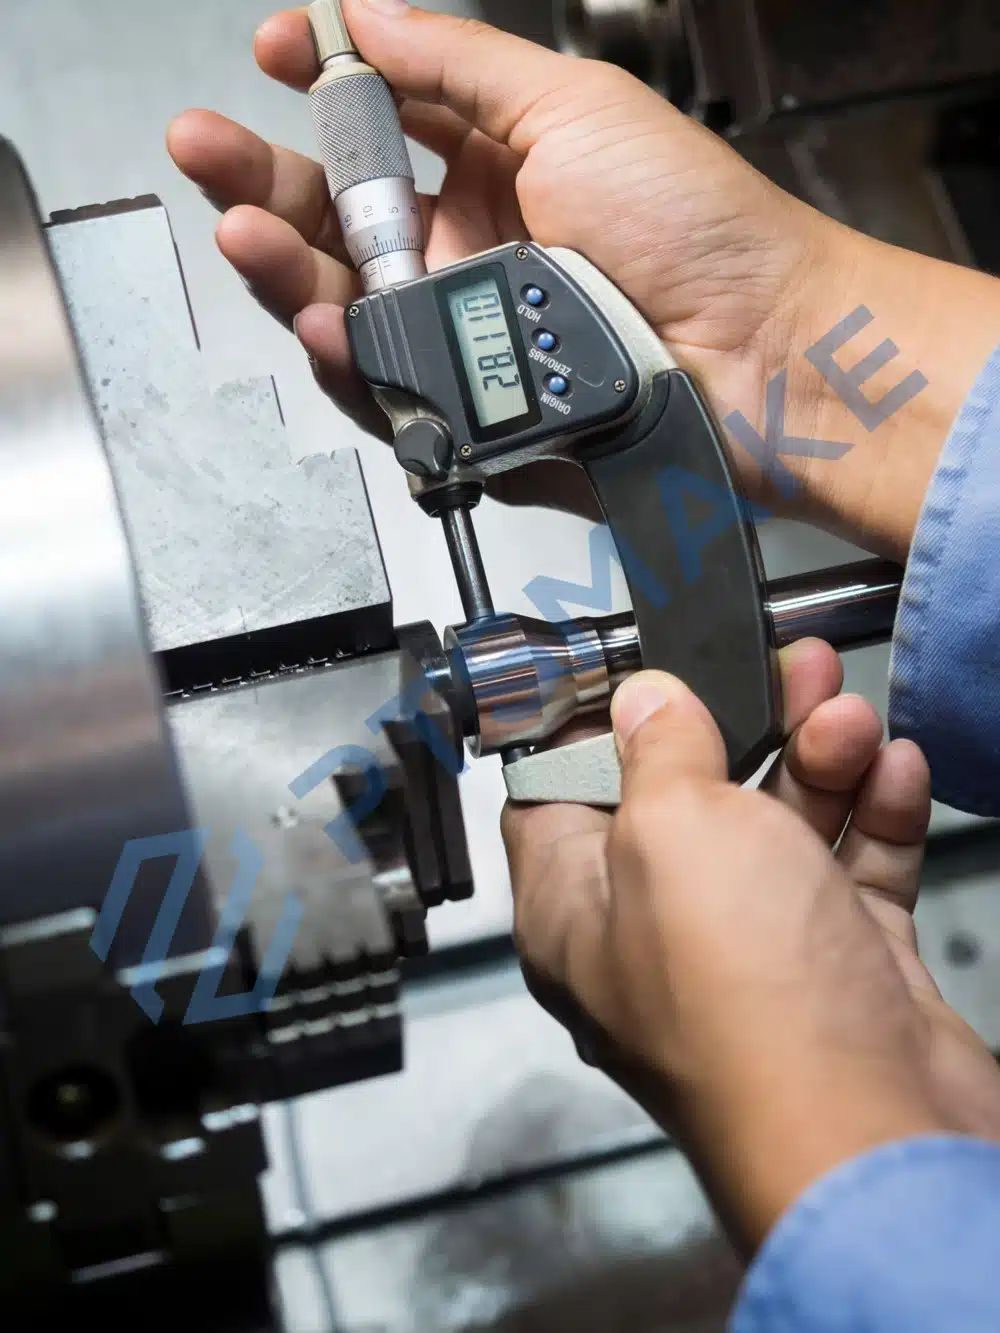
Stopy, które obrabiamy
Porównaj osiem gatunków, które obrabiamy. Określ stan utwardzenia (hartowania) oraz stop: wpływa to na wytrzymałość, zachowanie podczas obróbki i końcowy rezultat.
Aluminium 6061
Wszechstronny wybór do wsporników, obudów i ogólnych części maszyn, z użyteczną równowagą wytrzymałości i odporności na korozję.
Wycena Twojej części 6061 →Aluminium 7075
Do części mocno obciążonych, gdzie priorytetem jest wytrzymałość. Przy wyborze stanu utwardzenia (hartowania) weź pod uwagę ochronę przed korozją i wymagane wykończenie.
Wycena Twojej części 7075 →Aluminium 2024
Stop o wysokiej wytrzymałości z dobrą skrawalnością do obciążonych złączek i elementów konstrukcyjnych. Ochrona powierzchni jest ważną częścią specyfikacji.
Wycena Twojej części 2024 →Aluminium 5052
Rozważ 5052 do odpornych na korozję pokryw i płyt montażowych. Sprawdź określony stan utwardzenia (hartowania) pod kątem obciążeń, które musi przenosić Twoja część.
Wycena Twojej części 5052 →Aluminium 5083
Do odpornych na korozję płyt i komponentów przemysłowych. Określ stan materiału, gdy wytrzymałość i stabilność wymiarowa są krytyczne.
Wycena Twojej części 5083 →Aluminium 6082
Stop konstrukcyjny do wsporników i elementów maszyn. Często określany, gdy projekt wymaga połączenia wytrzymałości i odporności na korozję.
Wycena Twojej części 6082 →Aluminium 6063
Do radiatorów i komponentów elektronicznych, gdzie liczy się wydajność termiczna i anodowany wygląd. Sprawdź wytrzymałość pod kątem obciążeń części.
Wycena Twojej części 6063 →MIC-6
Odlewana płyta narzędziowa do mocowań i płyt bazowych. Jej odprężony stan zapewnia stabilność wymiarową podczas obróbki.
Wycena Twojej części MIC-6 →Wykończenia powierzchni
PTSMAKE koordynuje te wykończenia za pośrednictwem partnerów zewnętrznych. Weź pod uwagę zarówno pożądany wygląd, jak i wpływ na powierzchnie współpracujące.
Przesuń, aby zobaczyć wszystkie kolumny →
| Zakończenie | Typowe zastosowania | Zdefiniuj za pomocą rysunku |
|---|---|---|
| Anodowanie Przezroczysty / czarny / twardy | Wygląd i ochrona powierzchni; twarde anodowanie dla wymagań skoncentrowanych na zużyciu. | Stop, odniesienie wyglądu, specyfikacja powłoki, obszary maskowane i wymiary końcowe. |
| Malowanie proszkowe | Nieprzezroczyste wykończenie, gdzie liczy się kolor, tekstura i pokrycie. | Kolor, połysk, tekstura i ochrona powierzchni współpracujących przed narastaniem powłoki. |
| Śrutowanie | Matowa tekstura na określonych powierzchniach. | Widoczne powierzchnie, docelowa tekstura i wszelkie późniejsze anodowanie lub powlekanie. |
| Polerowanie | Gładszy, jaśniejszy wygląd powierzchni. | Powierzchnie do polerowania, pożądany połysk oraz krawędzie lub detale, które muszą zostać zachowane. |
Porównaj nasze usług wykańczania powierzchni. Wygląd i wymiary końcowe wymagają przeglądu dla wybranego stopu i kombinacji procesów.
Czasy realizacji produkcji obróbki CNC aluminium
Czasy realizacji produkcji do planowania zamówienia. Twoja wycena potwierdzi harmonogram dla Twojej części.
Pilne Prototypy
1–3 dniDla pilnych próśb o prototypy, z zastrzeżeniem wykonalności i harmonogramu.
Małe Partie
7–15 dniDla małych partii produkcyjnych z określonymi wymaganiami materiałowymi i wykończeniowymi.
Serie produkcyjne
15–30 dniDla ilości produkcyjnych, w tym planowanych zamówień powtarzalnych.
Ostateczny czas realizacji zależy od części, materiału, ilości, wykończenia i wymagań inspekcyjnych.
Wybory projektowe, które mogą obniżyć koszty obróbki aluminium
Zapewnij wystarczający dostęp frezu, zachowując jednocześnie dopasowanie, wytrzymałość i wygląd, których wymaga Twoja część.
Otwórz Wewnętrzne Narożniki
Większe promienie wewnętrzne mogą pozwolić na sztywniejszy frez tam, gdzie pozwala na to montaż; sprawdź promień wraz z głębokością kieszeni i luzem komponentów.
Zachowaj kieszenie tylko tak głębokie, jak to konieczne
Zmniejszenie nieistotnej głębokości może skrócić zasięg narzędzia i poprawić dostęp; zachowaj przestrzeń na komponenty, elementy złączne i połączenia.
Wspieraj cienkie ścianki
Dodatkowa grubość ścianki lub lokalne żebra mogą poprawić sztywność; zachowaj wymagany luz wewnętrzny, dostęp montażowy i docelową wagę.
Zdefiniuj powierzchnie funkcjonalne i widoczne
Określ dopasowanie otworu pozycjonującego i wykończenie widocznej powierzchni oddzielnie. Użyj odpowiednich ogólnych wymagań dla pozostałych powierzchni.
Proponowane zmiany projektowe wymagają Twojej zgody przed produkcją.
Obsługiwane Branże
Niestandardowe komponenty aluminiowe do zespołów wrażliwych na wagę, zarządzania termicznego i systemów mechanicznych.
Od Cech Strukturalnych do Widocznych Powierzchni
Wspornik robotyczny potrzebuje właściwej równowagi wagi, wytrzymałości i dokładności montażu. Uchwyt maszynowy potrzebuje stabilnego wsparcia i niezawodnych powierzchni pozycjonujących.
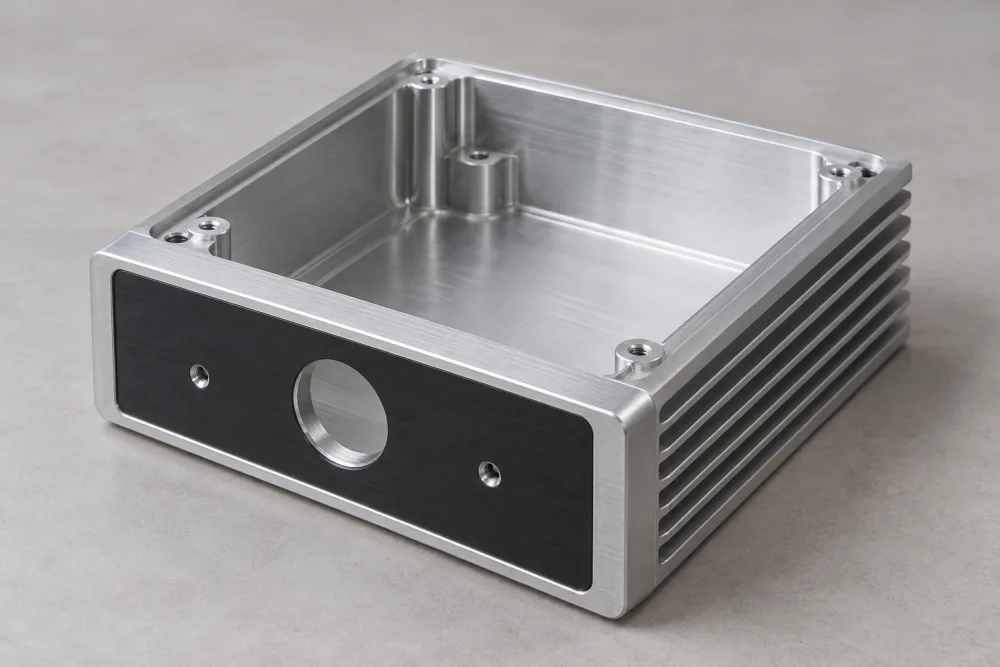
Obudowa wzmacniacza dodaje kolejny zestaw priorytetów: prześwit komponentów, transfer ciepła, lokalizacje złączy i wygląd odsłoniętych powierzchni.
- Lotnictwo i kosmonautyka
- Motoryzacja
- Urządzenia medyczne
- Robotyka
- Elektronika precyzyjna
- Maszyny przemysłowe
Rozpoczęcie Zamówienia na Obróbkę Aluminium
Odpowiedzi na często zadawane pytania dotyczące kosztów, precyzji i wyboru aluminium.
Ile kosztuje obrobić aluminium?
Koszt zależy od stopu, rozmiaru części, geometrii, ilości, tolerancji i wykończenia. Głębokie kieszenie, trudny dostęp do narzędzi i dodatkowe ustawienia mogą zwiększyć czas obróbki. Wycena wymaga Twojego rysunku i wymagań zamówienia; sama waga części nie wystarczy, aby dokładnie oszacować zaangażowaną pracę.
Czy Aluminium Może Być Obrabiane do Ścisłych Tolerancji?
Tak. Precyzja począwszy od ±0,005 mm podlega przeglądowi rysunku. Stop, geometria, rozmiar cechy i wykończenie wszystkie wpływają na wykonalność. Określ wymiary, które kontrolują dopasowanie lub wyrównanie, i określ, czy mają zastosowanie przed czy po wykończeniu, aby każde wymaganie mogło zostać ocenione dla Twojej części.
Jaki Gatunek Aluminium Jest Najłatwiejszy do Obróbki?
MIC-6 oferuje doskonałą skrawalność dla płyt narzędziowych i osprzętu, a 2024 również dobrze się obrabia. Łatwość obróbki to tylko jeden czynnik wyboru. Najlepszy gatunek dla Twojej części zależy również od wytrzymałości, odporności na korozję, formy magazynowej, wykończenia powierzchni i sposobu, w jaki komponent będzie używany.
Przewodnik Kupującego po Obróbce CNC Aluminium
Praktyczne wskazówki dotyczące wyboru stopu, specyfikacji części i porównywania ofert obróbki.
Jak Wybrać Właściwy Stop Aluminium?
Zacznij od obciążenia, środowiska pracy, wymagań termicznych i wykończenia. Mocno obciążony wspornik, widoczna obudowa elektroniki i płyta mocująca potrzebują różnych właściwości materiałowych. Wybierz stop i stan utwardzenia razem: sama nazwa gatunku nie określa wytrzymałości.
6061 to praktyczny punkt wyjścia dla wielu ogólnych komponentów. Rozważ 2024 lub 7075, gdy wytrzymałość jest głównym czynnikiem projektowym, jednocześnie sprawdzając ochronę przed korozją i wymagania dotyczące wykończenia. MIC-6 to odlewana płyta narzędziowa stosowana tam, gdzie ważna jest stabilność podczas obróbki. W przypadku części elektronicznych i wzmacniaczy, ścieżka termiczna i powierzchnie styku zasługują na tyle samo uwagi, co wytrzymałość stopu.
Ogólne odniesienie, wymagana weryfikacja specyficzna dla części. Poniższe wartości odnoszą się tylko do podanego stanu utwardzenia i formy magazynowej. Wartości “typowe” opisują reprezentatywny materiał; wartości “minimalne” to opublikowane limity dla podanego produktu. Nie są one zamiennymi dopuszczalnymi wartościami projektowymi ani gwarancją dla Twojej części.
Przesuń, aby zobaczyć wszystkie kolumny →
| Stop | Granica plastyczności (MPa) | Obrabialność | Typowe zastosowania |
|---|---|---|---|
| 2024 Pręt/sztaba T351 | 324 typowe | Dobre w podanym stanie utwardzenia. | Obciążone złączki i komponenty lotnicze. |
| 5052 Walcowany materiał H32, 0,4–6,3 mm | 160 minimum | H32 jest trudniejszy w obróbce niż twardsze stany utwardzenia. | Pokrywy, płyty montażowe i komponenty przemysłowe. |
| 5083 Walcowany materiał H111 | 125 minimalna granica plastyczności; zweryfikuj wymagania specyficzne dla grubości | Wymagające w stanie walcowanym. | Maszyny przemysłowe i komponenty samochodowe. |
| 6082 Wyciskany materiał T6/T6511, przekrój 5–150 mm | 260 minimum | Dobre; kontrola wiórów pozostaje ważna. | Wsporniki konstrukcyjne i komponenty maszynowe. |
| 6061 Pręt/sztaba T6/T651 | 276 typowe | Bardziej wymagające niż stopy opracowane do łatwej obróbki. | Wsporniki robotyczne, obudowy i części maszyn. |
| 6063 Wyciskany materiał T6, przekrój do 3,2 mm | 170 minimum | Mniej odpowiednie do ciężkiej obróbki niż 6061. | Radiatory i precyzyjne komponenty elektroniczne. |
| 7075 Pręt/sztaba T6/T651 | 503 typowe | Umiarkowane w T6/T651. | Mocno obciążone komponenty mechaniczne i lotnicze. |
| MIC-6 Płyta narzędziowa odlewana, odprężana | 105 typowo | Doskonała do części opartych na płytach. | Przyrządy, płyty bazowe i oprzyrządowanie maszynowe. |
Wymiary magazynowe powyżej identyfikują dane referencyjne; nie określają one dostępności magazynowej PTSMAKE ani limitów obróbki. Określ wymagany stop, stan, formę produktu i specyfikację materiału. Obrabialność zależy również od narzędzi, warunków skrawania i geometrii części; opisy są ogólnymi wskazówkami, a nie wspólną skalą oceny.
Użyj przewodnika po obrabialności aluminium aby zbadać kompromisy wyboru, oraz przewodnika po obróbce aluminium 5083 dla uwag specyficznych dla tego gatunku.
Który proces obróbki pasuje do Twojej aluminiowej części?
Kształt części określa, jak może być obrabiana. Kieszenie i powierzchnie montażowe często nadają się do frezowania; średnice koncentryczne nadają się do toczenia. Gdy część łączy te cechy, rozważ, jak każda operacja będzie lokalizować się względem powierzchni wytworzonych w poprzednim kroku.
Przesuń, aby zobaczyć wszystkie kolumny →
| Proces | Cechy do oceny | Kluczowy punkt przeglądu |
|---|---|---|
| Frezowanie CNC 3/4/5-osiowe | Kieszenie, powierzchnie montażowe, kontury i cechy na kilku stronach | Zasięg narzędzia, kąt podejścia i dostęp wokół części |
| Toczenie CNC | Średnice, ramiona, otwory i rowki | Geometria obrotowa, podparcie części i zależności między średnicami |
| Obróbka frezarsko-tokarska | Toczone średnice połączone z płaskimi powierzchniami, kieszeniami lub cechami pozaosiowymi | Jak frezowane cechy lokalizują się względem toczonych powierzchni |
| Elektrodrążarka drutowa | Profile przelotowe i wąskie szczeliny | Ciągła ścieżka drutu przez materiał i odpowiedni dostęp wejściowy |
Powierzchnie kątowe i cechy na kilku stronach mogą skorzystać z 5-osiowa obróbka CNC gdy dodatkowy ruch poprawia dostęp narzędzia lub zmniejsza liczbę ustawień.
Dla małych toczonych komponentów o smukłej geometrii, zobacz naszą usługę obróbki szwajcarskiej. Nasz Usługi obróbki CNC strona obejmuje szerszy wybór procesów dla części niestandardowych.
Jak należy określać wymiary krytyczne?
Wymóg rozmiaru i wymóg położenia rozwiązują różne problemy. Otwór może mieć prawidłową średnicę, ale nadal nie pasować do wału w zespole. Twój rysunek musi określać zarówno rozmiar cechy, jak i jej położenie względem powierzchni, które pozycjonują część.
Użyj baz, aby zidentyfikować te powierzchnie referencyjne lub osie. Dla wspornika, powierzchnia montażowa może określać, jak część leży, podczas gdy otwór ustalający określa jej położenie. Dołącz widok złożeniowy, gdy związek jest trudny do wyjaśnienia na pojedynczym rysunku części.
- Pasowania: identyfikują powierzchnie, które lokalizują, przesuwają, zaciskają lub wspierają inny komponent.
- Zależności cech: definiują, które powierzchnie lub osie ustalają położenie części w zespole.
- Stan wykończenia: określają, które wymiary obowiązują po określonej obróbce powierzchniowej.
- Dokumenty odbioru: wymieniają wszelkie potrzebne pomiary lub dokumenty materiałowe, aby ich zakres mógł zostać potwierdzony.
Dla cienkich ścianek lub części z licznymi kieszeniami, dołącz kompletną geometrię. Mocowanie i usuwanie materiału mogą wpływać na gotową część, więc pojedynczy widok szczegółowy może nie dostarczyć wystarczających informacji do oceny wykonalności. Tam, gdzie kilka komponentów musi pasować do siebie, dostarcz odpowiednie wymiary pasowania lub widok złożeniowy.
Zastosuj odpowiednie ogólne wymagania do pozostałych cech. Zarezerwuj ściślejsze kontrole dla wymiarów, które wpływają na funkcję, i zidentyfikuj wszelkie wymagania, które muszą być sprawdzone po wykończeniu.
Jak wykończenia wpływają na pasowanie i wygląd?
Określ gotowy stan części, zwłaszcza tam, gdzie komponenty pasują do siebie. Otwór zwymiarowany przed obróbką może nie mieć tego samego luzu później. Zidentyfikuj wymiary, które obowiązują po wykończeniu, oraz wszelkie obszary, które muszą pozostać nieobrobione.
Anodowanie tworzy warstwę tlenku na powierzchni aluminium. Malowanie proszkowe dodaje na nią powłokę. Oba wymagają uwagi na interfejsach pasujących: zidentyfikuj otwory, gwinty, powierzchnie ustalające i obszary styku, których ostateczne wymiary lub stan powierzchni mają znaczenie. Pokaż, które powierzchnie wymagają obróbki i gdzie wymagane jest maskowanie, a następnie potwierdź kompletną specyfikację względem części.
Piaskowanie tworzy matową teksturę; polerowanie rozwija gładszy, jaśniejszy wygląd. Żaden opis nie definiuje w pełni standardu akceptacji. Zidentyfikuj widoczne powierzchnie, zamierzoną teksturę lub połysk oraz wszelkie odniesienia do wyglądu. Jeśli po przygotowaniu następuje anodowanie, oceń połączone wykończenie, zamiast traktować oba wyglądy jako niezależne wyniki.
- Wygląd: określ kolor, teksturę, widoczne powierzchnie i wszelkie części, które muszą być oglądane razem.
- Funkcja: oznacz obszary pasowania, styku elektrycznego i styku termicznego wymagające określonego stanu powierzchni.
- Ochrona: zidentyfikuj granice maskowania i miejsca, gdzie ślady manipulacji lub kontaktu wpłynęłyby na akceptację.
Sama nazwa koloru nie może zdefiniować dokładnego dopasowania między różnymi stopami lub wykończeniami. Tam, gdzie wygląd jest krytyczny, dołącz reprezentatywne odniesienie i uzgodnij, w jaki sposób gotowa część zostanie zaakceptowana. Zobacz nasze usług wykańczania powierzchni oraz przewodnik po anodowaniu aluminium podczas przygotowywania tych wymagań.
Co wpływa na koszt obróbki aluminium?
Waga gotowej części jest słabym wskaźnikiem kosztów obróbki. Lekka obudowa może zaczynać się jako znacznie większy blok i wymagać znacznego usunięcia materiału. Cięższa, prostsza część może wymagać mniej czasu obróbki. Porównaj oferty z tą samą rewizją rysunku, ilością i wymaganiami akceptacyjnymi.
- Materiał początkowy i usuwanie materiału: rozmiar materiału, stop i ilość usuniętego materiału wpływają na wymaganą pracę.
- Ustawienia i dostęp: cechy na kilku stronach mogą wymagać zmiany położenia lub bardziej złożonej obróbki. Trudno dostępne cechy mogą spowolnić w innym przypadku prostą część.
- Ilość zamówienia: koszty programowania i ustawienia są rozłożone na całą partię. Poproś o oddzielne opcje ilościowe podczas porównywania prototypów z planowanym zamówieniem produkcyjnym.
- Wykończenie i akceptacja: uwzględnij maskowanie, odniesienia do wyglądu i wymagane protokoły kontroli w każdym zapytaniu ofertowym, aby móc porównać ten sam zakres.
Zapytaj, które wymagania mają największy wpływ na ofertę. Jeśli cecha może się zmienić, wyjaśnij jej funkcję i dostępną przestrzeń w zespole. Wszelkie proponowane oszczędności należy ocenić pod kątem dopasowania, wytrzymałości i wyglądu, zanim zatwierdzisz zmianę rysunku.
Co należy wysłać w celu uzyskania oferty i czasu realizacji?
Wyślij pasujący rysunek i model z tym samym identyfikatorem rewizji. Dołącz stop i stan, ilość, wykończenie i wymaganą datę. Jeśli potrzebujesz kilku opcji ilościowych, wymień je oddzielnie, aby oferta mogła rozróżnić koszty prototypu od cen produkcji.
- Rysunek i model: określ aktualną rewizję, krytyczne cechy i wszelkie szczegóły montażowe potrzebne do zrozumienia dopasowania.
- Materiał i wykończenie: podaj specyfikację, obrobione powierzchnie i wszelkie odniesienia do wyglądu.
- Wymagania zamówienia: uwzględnij ilości, wymaganą datę oraz protokoły kontroli lub materiałowe, których potrzebujesz.
- Otwarte wybory: rozróżnij wymagania stałe od alternatyw, które jesteś skłonny rozważyć.
The przegląd czasu realizacji produkcji zawiera wskazówki dotyczące planowania. Twoja oferta potwierdzi harmonogram dla określonej części, ilości i wykończenia.
W przypadku zamówienia powtarzalnego lub przejścia z prototypu do produkcji, zaznacz zmiany w stosunku do wcześniej ocenianej części. Odwołaj się do zatwierdzonej rewizji rysunku, zamiast polegać na “tak samo jak poprzednio”.”
Uzyskaj ofertę na obróbkę CNC aluminium
Wyślij swój rysunek i specyfikacje, aby uzyskać ofertę na następne zamówienie prototypowe lub produkcyjne.
Powiązane przewodniki i zasoby
- Aluminium 7075 vs. 6061: kompromisy w zakresie wytrzymałości i zastosowania
Porównaj priorytety materiałowe przed określeniem aluminium dla części obciążonej mechanicznie.
- Które aluminium jest najłatwiejsze do obróbki CNC?
Zbadaj, jak wybór stopu wpływa na skrawalność i wybór materiału do Twojego projektu.
- Kluczowe kwestie dotyczące obróbki aluminium 5083
Przejrzyj kwestie obróbki podczas przygotowywania komponentu określonego w 5083.
- Praktyczny przewodnik po anodowaniu stopów aluminium
Zrozum proces anodowania przed zdefiniowaniem wymagań dotyczących wyglądu i funkcjonalności.
- Czarne anodowane aluminium: wybór wykończenia i praktyczne kwestie
Rozważ szczegóły materiałowe i estetyczne stojące za czarną anodowaną powierzchnią.
- Materiały i gatunki aluminium na radiatory
Porównaj kwestie materiałowe dotyczące zarządzania termicznego w elektronice i wzmacniaczach.
- Obróbka CNC aluminium: praktyczny przewodnik po usługach
Przeczytaj przewodnik pomocniczy, aby uzyskać szerszy kontekst podczas przygotowywania zapytania o obróbkę.