
Een schijnwerperbehuizing kan er eenvoudig uitzien, maar zwakke keuzes voor datum, thermiek, afdichting of afwerking kunnen straalverschuiving, warmteopbouw, lekken en duur herstelwerk veroorzaken.
Snel antwoord: Goede machinaal bewerkte aluminium spotbehuizingen gebruiken één functioneel referentiesysteem voor de LED, optiek, lens, afdichting en montagekenmerken. Het ontwerp heeft ook een kort warmtepad, duidelijke toegang voor de frees, afwerkingsmarges en gedefinieerde inspectiemethoden nodig vóór productie.
De onderstaande beoordelingsvolgorde volgt de manier waarop elke beslissing de volgende beïnvloedt. Deze volgorde beschermt de optische en behuizingsprestaties terwijl de CNC-leverancier voldoende vrijheid krijgt om risico's en kosten te verminderen.
Stuur uw tekening voor een gerichte DFM-beoordeling van de spotbehuizing.
Definieer de Engineering Inputs Voordat U de Behuizing Vormgeeft
Begin met de productcondities
Elke DFM-beoordeling van een spotbehuizing begint met de productcondities. Een schoon solid model toont niet het volledige technische probleem. Het verklaart niet het straaldoel, de LED-warmtebelasting, blootstelling buiten, montagelast, reinigingsmethode of verwacht onderhoudswerk. Die condities bepalen welke oppervlakken stabiel moeten blijven en welke vormen kunnen veranderen.
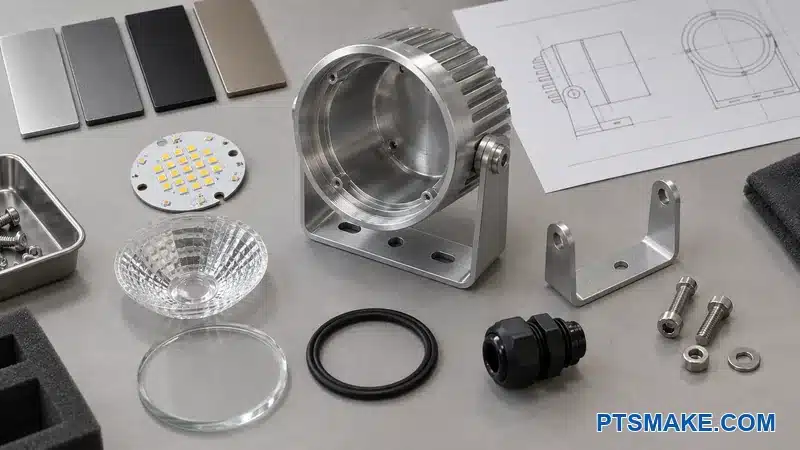
Het ontwerpteam moet het LED-pakket en de printplaat identificeren. De beoordeling heeft ook het onderdeelnummer van de optiek of reflector, lensstapel, afdichtingsconcept, kabelinvoer, beugel, driverlocatie, beoogde afwerking en gebruiksomgeving nodig. Een behuizing voor een droog binnendisplay heeft andere risico's dan een behuizing die wordt blootgesteld aan regen, zout, stof, trillingen of frequent richten.
Scheid vaste inputs van open keuzes
Elke input krijgt een van de drie labels: vast, voorkeur of open. Deze eenvoudige classificatie voorkomt dat een stijlkeuze een dure verborgen vereiste wordt. Het voorkomt ook dat een leverancier een kritieke interface wijzigt omdat de tekening het doel ervan niet verklaarde.
| Inputstatus | Wat het betekent | DFM-reactie |
|---|---|---|
| Vast | Productfunctie, veiligheid, certificering of een gekocht onderdeel regelt het | We beschermen de interface en definiëren verificatie |
| Voorkeur | Het team wil de conditie, maar een andere oplossing kan werken | We vergelijken kosten, risico en uiterlijk vóór vrijgave |
| Open | De leverancier kan een betere vorm of proces voorstellen | We vermelden het ontwerpdoel en een acceptabele grens |
Het invoerblad registreert ook de hoeveelheid, de lanceringstijd en de waarschijnlijke productielevenstijd. Die feiten veranderen de juiste voorraadvorm en investering in opspanningen. Een prototype kan flexibele werkstukopspanning rechtvaardigen. Een herhalende productieorder kan speciale zachte bekken of een controlemal rechtvaardigen.
De klant hoeft niet elke beslissing te bevriezen voordat DFM begint. Het team hoeft alleen te laten zien welke beslissingen open blijven. Dat onderscheid houdt de beoordeling eerlijk. Het stelt onze ingenieurs bij PTSMAKE ook in staat een praktische route voor te stellen zonder een ononderbouwde productbeslissing te nemen.
Maak één inputblad
Eén kort invoerblad werkt beter dan feiten verspreid via e-mail. Het blad kan verwijzen naar gecontroleerde tekeningen en leveranciersgegevens. Het moet de huidige revisie en eigenaar voor elk openstaand item tonen. Deze aanpak verkleint de kans dat de bewerking begint met een oud optiekbestand of een niet-goedgekeurde pakking.
Breng Elke Interface en de Gevolgen van Storingen in Kaart
Behandel de behuizing als een systeem van interfaces
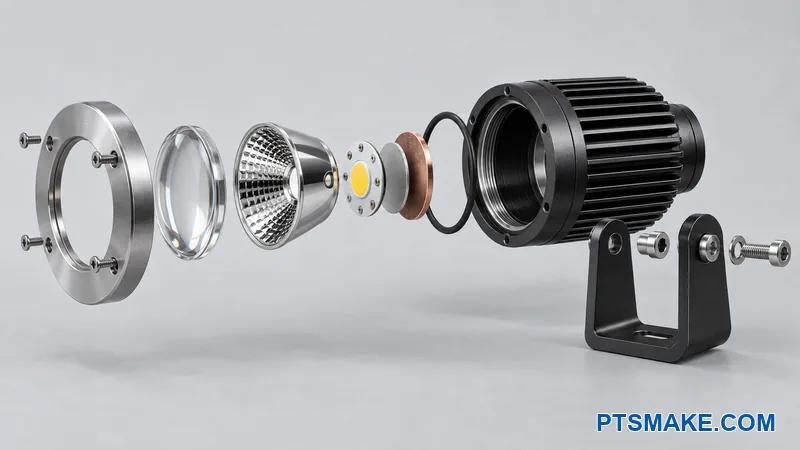
Een machinaal bewerkte aluminium spotbehuizing is niet zomaar één blok metaal. Het bevat een optische interface, een thermische interface, een afdichtingsinterface, een structurele interface en verschillende assemblage-interfaces. Eén bewerkt oppervlak kan twee functies dienen, maar het team moet beide functies kennen voordat het het oppervlak wijzigt.
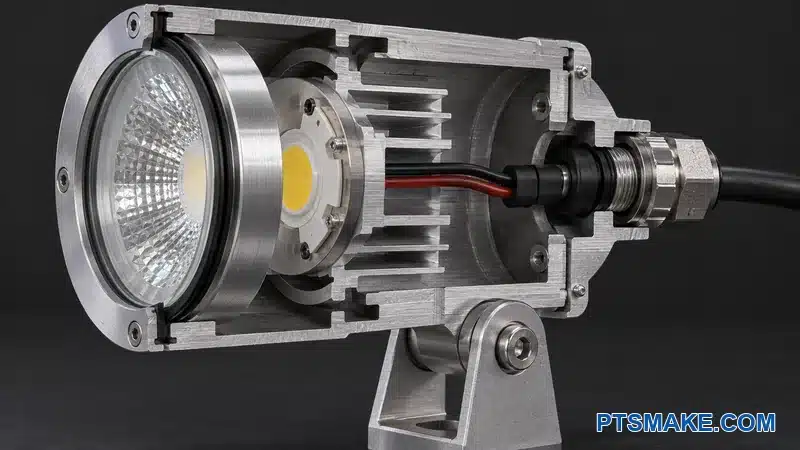
De LED-printplaat raakt een thermisch contactvlak. De optiek positioneert zich vanuit een boring of schouder. De lens drukt een afdichting. De draaipin draagt richt- en vergrendelingsbelastingen over. De kabelwartel sluit een ander pad in de behuizing. Elke interface kan een dimensionale inspectie doorstaan en toch falen in het geassembleerde armatuur als de omringende stapel verkeerd is.
De LED-armatuur Levensduurgids1 legt uit dat de levensduur van LED-armaturen afhangt van meer dan het LED-pakket. Thermisch beheer, optische elementen, afdichtingen en andere systeemonderdelen kunnen de nuttige levensduur bepalen. Die systeemvisie is de reden waarom ik interfaces in kaart breng voordat ik strakke toleranties toewijs.
Rangschik het gevolg vóór de afmeting
Een korte faalkaart geeft de DFM-vergadering een duidelijke volgorde. Deze kaart vervangt geen formele ontwerp-FMEA. De beoordeling begint met de interface, benoemt de waarschijnlijke storing en identificeert de eerste fysieke controle.
| Interface | Mogelijk producteffect | Eerste ontwerpcontrole | Nuttige verificatie |
|---|---|---|---|
| LED-printplaat naar behuizing | Hogere temperatuur of ongelijkmatige warmtestroom | Vlak, schoon contactvlak en gebalanceerde klemkracht | Vlakheid, contactpatroon, thermische test |
| LED naar optiek | Straalverschuiving, hotspot of lagere optische efficiëntie | Gedeeld centrum en directe axiale zitting | Assemblagecontrole en straaltest |
| Lens naar behuizing | Water- of stofpad | Doorlopende pakking en gelijkmatige compressie | Visuele controle en lektest |
| Draainok naar beugel | Richtingsafwijking, slijtage of scheurrisico | Ondersteunde nok en gedefinieerde passing | Dimensionale en belastingbeoordeling |
| Deksel naar behuizing | Spleet, vervorming of verloren afdichtingsbelasting | Referentie-gecontroleerde flens en bevestigingspatroon | Vlakheid en assemblagecontrole |
| Kabelinvoer | Lek, spanning of moeilijk onderhoud | Gedefinieerde schroefdraad, afdichtingsvlak en toegang | Meetklok, koppel en lektest |
De volgende vraag is wat er kan veranderen na ruwe bewerking, fijne bewerking, anodiseren, assemblage en temperatuurcycli. Deze volgorde legt vaak een zwakke stapel bloot. Een lenszitting kan bijvoorbeeld concentrisch zijn vóór de afwerking, maar een ongeplande coating op een positioneringsdiameter kan de passing veranderen.
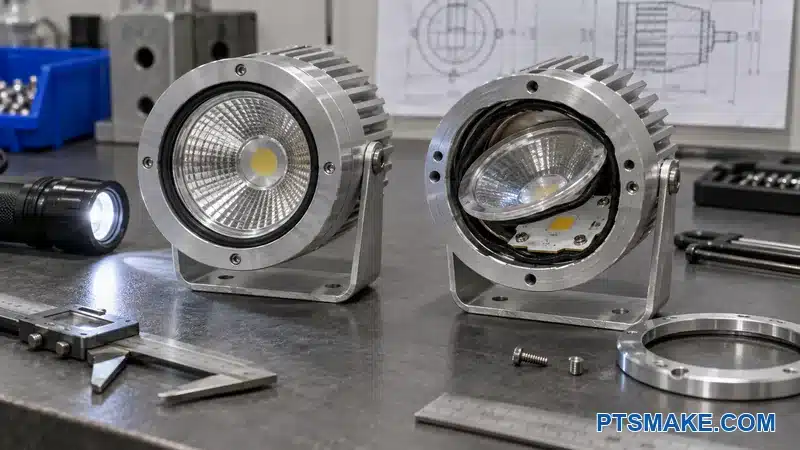
Gebruik de faalkaart om precisie goed te besteden
Een algemene opmerking zoals “hoge precisie vereist” helpt de werkplaats niet. Een consequentieschema wel. Het toont waarom de optische zitting controle nodig heeft, terwijl een verborgen spelingzak flexibel kan blijven. Het geeft de leverancier ook een veilige plek om een grotere straal, een standaardgereedschap of een andere voorraadmaat voor te stellen.
De controles vallen meestal in drie groepen. De eerste groep voorkomt functieverlies. De tweede beschermt montage en service. De derde beschermt het uiterlijk. Alle drie de groepen zijn belangrijk, maar ze hebben niet dezelfde meetmethode of procesmarge nodig.
Houd bewijs gekoppeld aan het daadwerkelijke product
Leveranciersdocumenten en -normen helpen de vragen te formuleren. Een generieke limiet mag niet op een tekening komen zonder een controle tegen de geselecteerde LED, optiek, afdichting, bevestigingsmiddel en omgeving. Het productteam is eigenaar van de functionele acceptatie. Het bewerkingsteam is eigenaar van een geschikte productieroute. De interfacemap verbindt die verantwoordelijkheden.
Wanneer PTSMAKE een nieuwe behuizing beoordeelt, kunnen we commentaar geven op bewerkingstoegang, datumoverdracht, afwerkingsmarge en inspectie. We hebben de optische, thermische, afdichtings- en nalevingsdoelen van de klant nodig om het uiteindelijke acceptatieplan te beoordelen. Die grens voorkomt dat we productfeiten verzinnen.
Kies een CNC-architectuur die past bij de vorm en het volume
Lees eerst de dominante geometrie
De eerste architectuurvraag is of de behuizing voornamelijk rond, voornamelijk prismatisch of echt gemengd is. Een rond lichaam met concentrische stappen kan geschikt zijn voor CNC-draaien. Aangedreven gereedschappen kunnen radiale gaten, vlakken en sleuven toevoegen. Een doos, juk of open frame kan geschikt zijn voor drie-assig of vier-assig frezen. Schuine optische vlakken en samengestelde poorten kunnen vijf-assige bewerking nuttig maken.
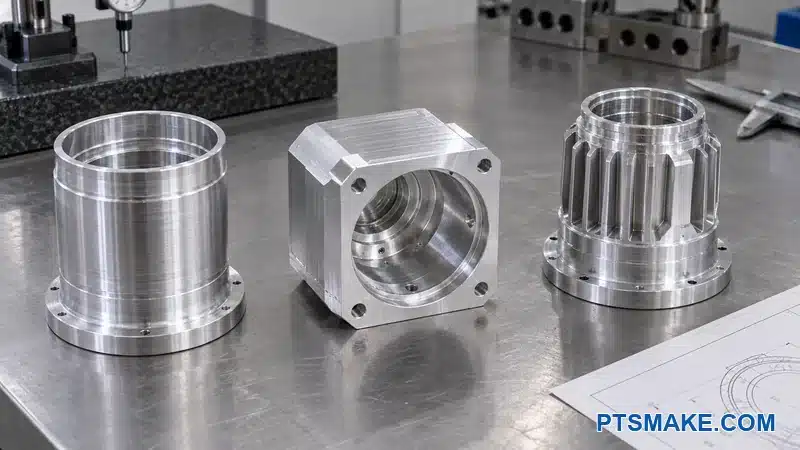
Toegang, datumbehoud, kwantiteit en inspectie moeten de route bepalen. Vijf-assig bewerken is niet de juiste keuze alleen omdat een onderdeel er complex uitziet. Een stabiel drie-assig proces met twee geplande opstellingen kan beter zijn voor een eenvoudig lichaam. Een draai-freesroute kan beter zijn wanneer concentrische vlakken en radiale kenmerken gerelateerd moeten blijven.
Onze CNC-bewerkingsservices omvatten drie-assig, vier-assig, vijf-assig, draaien en draai-freeswerk. Dat bereik geeft ons opties, maar het onderdeel heeft nog steeds een duidelijke architectuur nodig. Een machine kan een zwak datumplan of een ontoegankelijk afdichtingsvlak niet corrigeren.
Vergelijk ontwerpen uit één stuk en uit meerdere delen
Een behuizing uit één stuk verwijdert een verbinding en één mogelijk lekpad. Het kan ook een diepe holte, lange gereedschappen, vastzittende spanen en moeilijke montage creëren. Een behuizing uit meerdere delen opent de holte en kan de afwerking vereenvoudigen. Het voegt ook een flens, bevestigingsmiddelen, tolerantieketen en afdichting toe.
Beide concepten moeten worden vergeleken met functie en totaal procesrisico. Minder onderdeelnummers betekenen niet altijd lagere kosten. De optie uit één stuk kan een montagestap besparen, maar vereist langzaam diepzakfrezen. Het ontwerp uit meerdere delen kan sneller bewerken, maar vereist een andere gecontroleerde afdichtingsinterface.
Stem investering af op herhaalvolume
Prototyping profiteert van aanpasbare opspanningen en beschikbare voorraad. Herhaalde productie kan aangepaste klauwen, een tombstone, een speciale meter of bijna-netto voorraad rechtvaardigen. Het verwachte volume verandert ook of we bewerkingen combineren of een eenvoudig proces met duidelijke inspectiepoorten aanhouden.
De PTSMAKE vergelijking van CNC-bewerking en spuitgieten voor aluminium spotbehuizingen2 verklaart de grotere procesbeslissing. Dit artikel gaat ervan uit dat het team CNC-bewerking heeft geselecteerd en die route stabiel moet maken.
Selecteer de Legering en Voorraad Vorm als Eén Beslissing
Balanceer warmte, sterkte, afwerking en aanbod
Veel teams beginnen met 6061 aluminium omdat het een nuttige balans biedt voor bewerkte onderdelen. De uiteindelijke keuze hangt nog steeds af van het thermische model, scharnierbelastingen, afwerking, corrosieblootstelling, voorraadbeschikbaarheid en toepasselijke specificatie. Ik vermijd het kiezen van een legering uit een enkele eigenschapstabel.
De aluminiumlegering en tempernormen3 onderhouden door de Aluminum Association helpen teams materiaal te specificeren in een gedeelde taal. De tekening of het inkooppakket moet de vereiste legering, temper en materiaalspecificatie vermelden. Een losse notitie zoals “aluminium” geeft inkoop of inspectie niet voldoende controle.
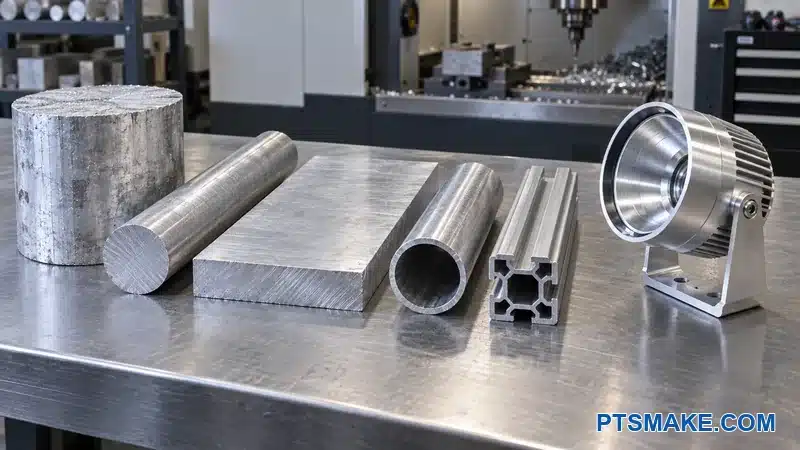
Controleer de voorraadvorm tegelijkertijd
Plaat, biljet, rondstaaf, buis en extrusie creëren niet hetzelfde bewerkingsplan. Ze verschillen in beschikbare grootte, oppervlakteconditie, korrelrichting, restspanning, afval en doorlooptijd. Een lage prijs per kilogram kan zijn voordeel verliezen wanneer het grootste deel van de blanco spanen wordt.
| Ontwerpprioriteit | Voorraad- of materiaalkwestie | Actie controleren |
|---|---|---|
| Stabiele optische geometrie | Kan zwaar, ongelijkmatig voorbewerken beweging vrijgeven? | Controleer de voorraadconditie en gefaseerde bewerking |
| Geanodiseerd uiterlijk | Kan de legering en voorraadroute de goedgekeurde look behouden? | Keur monsters goed van de beoogde procesroute |
| Thermisch pad | Ondersteunt de legering het gevalideerde warmtestroommodel? | Bevestig met de thermische eigenaar |
| Scharniersterkte | Draagt de lokale nok klem- en servicelasten? | Controleer de nok en het belastingpad |
| Productiekosten | Kan buis of extrusie het voorbewerkingsvolume verwijderen? | Vergelijk de totale proceskosten, niet alleen de materiaalkosten |
Brede thermische vlakken, dunne ringen en asymmetrische behuizingen vereisen nauwgezette aandacht. Zware verwijdering van één kant kan de spanningsbalans veranderen. Een voorbewerkingsstap, rustperiode, spanningsvrije plaat of herziene voorraadvorm kan helpen. De juiste methode hangt af van het onderdeel, dus de leverancier moet de voorgestelde route beschrijven.
Controleer substituties
Een toegestane substitutie moet overeenkomen met de productbehoefte, niet alleen met een algemene sterkte. Het kan ook de geanodiseerde kleur, geleidbaarheid, corrosiegedrag, snijrespons en leveringsdocumentatie beïnvloeden. Ik wil elke substitutie goedgekeurd hebben voordat productiemateriaal wordt gesneden.
Bij PTSMAKE bewerken we gangbare aluminiumsoorten, maar we behandelen ze niet als visueel of dimensionaal identiek. Ik raad aan dat de klant de daadwerkelijke legering en afwerkingsroute goedkeurt wanneer kleur of oppervlakteconsistentie belangrijk is.
Bouw Functionele Optische en Montage Datums
Plaats de referenties op echte pasvlakken
Het datumplan begint meestal met het oppervlak dat de LED-printplaat of optische drager opneemt. Dat oppervlak kan het primaire vlak creëren. Een gecontroleerde boring, pilot of cirkelvormige zitting kan vervolgens de optische as lokaliseren. Een pen, inkeping of ander kenmerk kan rotatie regelen wanneer kabel- of straaloriëntatie belangrijk is.
Een cosmetische buitencilinder kan eruitzien als een natuurlijke referentie. Het is vaak zwak als de LED, optiek en lens er niet vanuit lokaliseren. De behuizing kan concentrisch lijken terwijl de optische stapel verplaatst blijft. Een datum moet de assemblagefunctie vertegenwoordigen voordat het visuele symmetrie vertegenwoordigt.
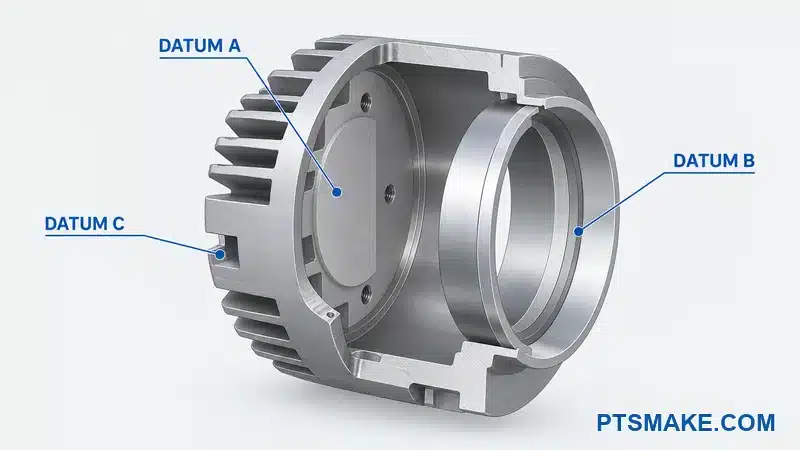
Regel zes vrijheidsgraden
Het primaire vlak moet drie bewegingen stoppen. De secundaire functie moet er nog twee lokaliseren. De tertiaire functie moet de uiteindelijke rotatie of translatie stoppen. Dit 3-2-1 idee is eenvoudig, maar de werkelijke kenmerken moeten groot, stabiel, toegankelijk en herhaalbaar zijn.
Een kleine rand of flexibele vin maakt een zwak datumdoel. Een datum dat verdwijnt nadat een afdekking of beugel is geïnstalleerd, creëert hetzelfde probleem. Als assemblage en inspectie de referentie niet kunnen recreëren, kan de tekening wiskundig compleet zijn, maar operationeel zwak.
ASME Y14.54 definieert een gemeenschappelijk systeem voor dimensionering en geometrische toleranties. ISO 11015 definieert de internationale taal voor geometrische controles. De tekening moet de geldende standaard en editie identificeren, omdat symbolen een gedeelde interpretatie nodig hebben.
Koppel gerelateerde kenmerken aan één datumframe
De LED-centrum, optische zitting, lenszitting en vooropening hebben meestal een directe relatie nodig. Ik probeer die kenmerken te verbinden met hetzelfde functionele referentiekader. Ik creëer geen afzonderlijke coördinatensystemen voor elk onderdeel, tenzij het product echt afzonderlijke positioneringssystemen gebruikt.
Het draaipunt kan een andere functionele relatie nodig hebben. Als de straalrichting de draaias moet volgen, moet de tekening die relatie controleren. Als de beugel alleen grove uitlijning biedt, kan een ruimere tolerantie voldoende zijn. Ik gebruik de faalkaart om te kiezen.
| Functie | Functionele vraag | Mogelijke controlebenadering |
|---|---|---|
| LED-contactvlak | Bepaalt het de axiale positie en het warmtecontact? | Primaire referentie en vlakheid gebaseerd op interfacebehoefte |
| Optische geleiding | Bepaalt het het straalcentrum? | Positie of slingering vanuit het functionele referentiekader |
| Lenszitting | Moet het de optische as delen? | Directe positionering vanuit hetzelfde kader |
| Oriëntatiefunctie | Beïnvloedt rotatie de straal of kabel? | Profiel of positie vanuit primaire en secundaire referenties |
| Draaipuntboring | Hangt de richtingsbepaling af van de relatie tot de optische as? | Oriëntatie en positie gebaseerd op montagefunctie |
Zorg dat bewerking en inspectie overeenkomen
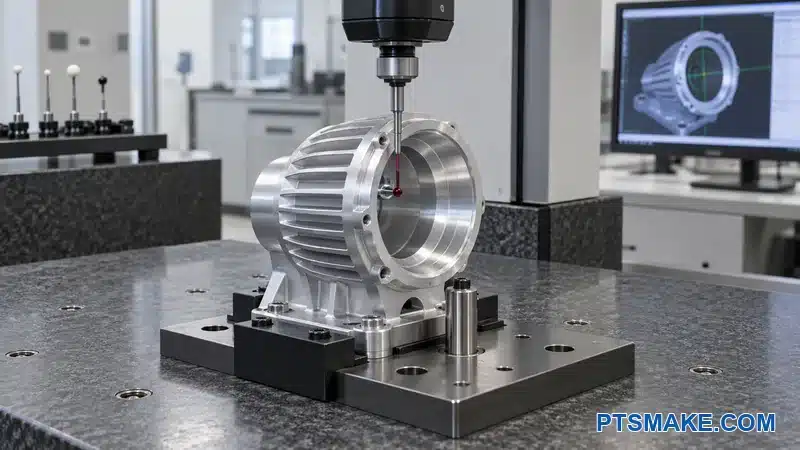
De procesbeoordeling vraagt hoe het onderdeel zal worden vastgehouden voor de kritieke bewerking en hoe de inspectie dezelfde referenties zal vaststellen. Een coördinatenmeetmachine kan veel relaties berekenen, maar de opspanning heeft nog steeds stabiele toegang en een duidelijke uitlijnmethode nodig.
De tekening mag de werkplaats niet dwingen om te inspecteren vanaf een cosmetische schaal wanneer de machine en assemblage het thermische contactvlak gebruiken. Deze mismatch voegt discussie toe zonder controle toe te voegen. Een goed referentieschema laat ontwerp, bewerking, assemblage en kwaliteit dezelfde fysieke referenties bespreken.
In ons DFM-werk suggereren we vaak kleine referentiepunten of een praktische oriëntatiefunctie wanneer het originele model een herhaalbare referentie mist. We behouden die kenmerken alleen wanneer ze het eindproduct, de opspanning of de inspectie ondersteunen. We voegen geen geometrie toe alleen om de CAD er technisch uit te laten zien.
De gekozen referenties moeten ook bruikbaar blijven na anodiseren en eindmontage.
Ontwerp de Thermische LED-interface als een Compleet Pad
Begin bij de warmtebron
De thermische beoordeling volgt het warmtepad van de LED-junctie naar de omringende lucht. Dat pad kan het LED-pakket, soldeer, printplaat, thermisch interface materiaal, bewerkt contactvlak, behuizingswand, afwerking, vinnen en luchtstroom omvatten. Een verandering in elke laag kan het resultaat beïnvloeden.
De Lumileds whitepaper over thermisch ontwerp6 beschrijft dit pad als een thermisch weerstandsnetwerk en toont waarom elke interface ertoe doet. Een grote externe koelplaat kan een slecht contactoppervlak nabij de LED niet corrigeren. Het ontwerp heeft zowel een interne weg met lage weerstand als voldoende extern oppervlak nodig voor de feitelijke omgeving.
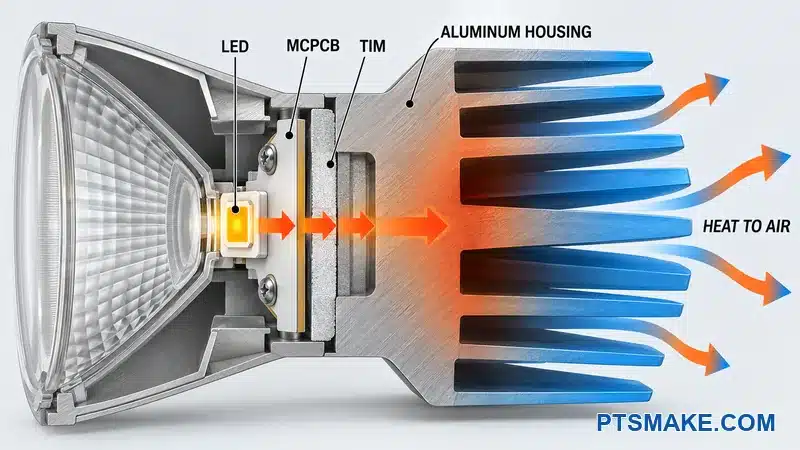
De thermische eigenaar moet de LED-vermogensconditie, printplaattype, interface materiaal, toegestane temperatuur, montagepositie, luchtstroom en omgevingsbereik leveren. Een behuizingsdiameter alleen kan geen universele vinmaat bepalen. De thermische eigenaar van het product moet het uiteindelijke ontwerp valideren onder representatieve omstandigheden.
Definieer het contactvlak als een functionele interface
Het printplaatcontactvlak heeft voldoende oppervlak nodig onder het beoogde warmteverspreidingsgebied. Het heeft ook een gecontroleerde oppervlakteconditie nodig. Bramen, spanen, coating, lokale deuken en een hoog punt nabij een schroef kunnen voorkomen dat de printplaat gelijkmatig zit.
De tekening moet de contactzone identificeren en scheiden van nabijgelegen cosmetische oppervlakken. Als het contactvlak vrij moet blijven van anodiseren of een andere coating, moet de tekening de maskerbegrenzing en acceptabele overgang definiëren. Het procesplan moet ook het kale aluminium beschermen tegen schade en verontreiniging.
Een zeer fijne oppervlakteafwerkingswaarde heeft ondersteunend bewijs nodig. Sommige thermische interface materialen passen zich aan bewerkingssporen aan. Sommige hebben een andere conditie nodig. Een fijnere afwerking kan de cyclustijd verlengen en toch falen als het contactvlak niet vlak is onder de klembelasting. De leverancier van het interface materiaal en het thermische team moeten de behoefte definiëren.
Creëer een gebalanceerd klemweg
Een vlak contactvlak werkt alleen wanneer de assemblage de printplaat ertegenaan houdt. Ik plaats schroeven of clips zodat de klembelasting het actieve gebied bereikt zonder de printplaat te buigen. Ik geef elke bevestiging een stijve lokale zitting, voldoende toegang voor de driver en een herhaalbare aanhaalmethode.
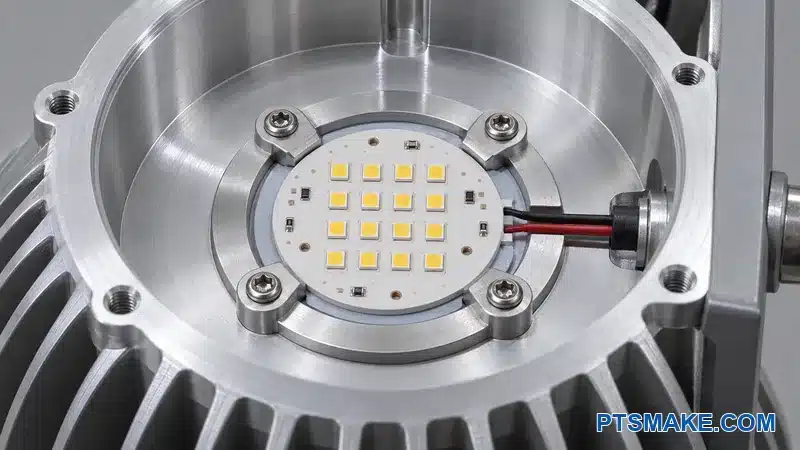
Het ontwerp mag de printplaat niet laten wiebelen op soldeerverbindingen, draadpads of vuil. Afstandhouders en positioneringspennen mogen niet hoger zitten dan de beoogde contactstapel. De thermische interfacelaag heeft ook een gedefinieerde dikte of compressieconditie nodig. Extra materiaal is niet altijd veiliger omdat een dikkere laag weerstand kan toevoegen.
| Thermisch detail | Risico indien onduidelijk | DFM vraag |
|---|---|---|
| Contactvlak | Gedeeltelijk contact of plaatvervorming | Welk gebied moet raken onder montagelast? |
| Oppervlaktegesteldheid | Braam, coating of vuil creëert een opening | Welke afwerking en reinheid heeft de interface nodig? |
| Bevestigingspatroon | Ongelijkmatige druk en lokale plaatbuiging | Creëert het patroon een gebalanceerd klemweg? |
| Interfacemateriaal | Overmatige dikte of onvolledige dekking | Welke geïnstalleerde conditie vereist de leverancier? |
| Wand naar vinnen | Warmteknelpunt nabij de bron | Is het metalen pad continu en dik genoeg? |
| Externe luchtstroom | Vinnen presteren onder verwachting | Is de behuizing getest in zijn werkelijke oriëntatie? |
Houd bewerking en thermische validatie verbonden
De werkplaats moet uitleggen hoe het de aanlegvlak zal afwerken en beschermen. Een breed aanlegvlak kan een gefaseerde bewerking nodig hebben na zware holtevoorruwing. Een dunne behuizing kan vervormen wanneer deze wordt geklemd. Een afwerkingssnede vanaf het functionele referentiepunt kan helpen, maar de opspanning moet het onderdeel ondersteunen zonder het te buigen.
De afzonderlijke PTSMAKE ontwerpgids voor koellichamen behandelt het bredere thermische ontwerpprobleem. Voor deze behuizing houd ik de DFM-focus op het contactvlak, het metalen pad, de bewerkbaarheid van de vinnen, de afwerkingsgrens en meetbare acceptatiecriteria.
Alleen bewerking bewijst geen thermische prestaties. We kunnen de gedefinieerde geometrie maken en inspecteren. De klant of testeigenaar moet de geassembleerde temperatuur onder de beoogde elektrische belasting en omgeving bevestigen.
Vraag PTSMAKE om uw LED-contactvlak en bewerkingsroute te beoordelen.
Houd de LED, Reflector en Lens op Eén Optische Stapel
Regelcentrum, hoogte en rotatie
Een LED kan dicht bij het midden zitten en toch de verkeerde straal produceren. De optische stapel heeft radiale controle, axiale controle en soms rotatiecontrole nodig. Het optische centrum van de LED komt mogelijk niet overeen met het centrum van zijn behuizing of printplaatcontour. De geselecteerde componenttekening moet de ware positioneringsreferenties definiëren.
De LEDiL installatiegids7 vertelt ontwerpers om het optische centrum van de LED uit te lijnen met het optische component. Ik gebruik die vereiste om de mechanische stapel te beoordelen. Ik ga er niet van uit dat brede schroefspelingen de printplaat kunnen positioneren. Schroeven klemmen goed, maar ze zijn meestal slechte precisiepositioneerders.
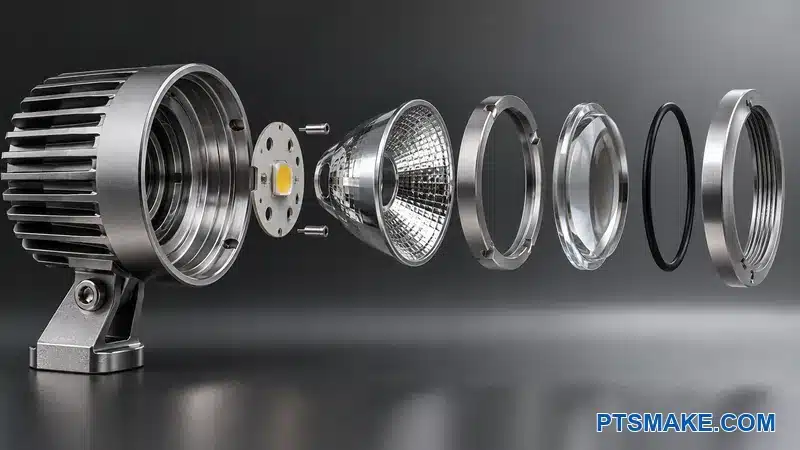
Een direct bewerkte pilot, positioneringsrand, pinpatroon of gecontroleerde drager is meestal de duidelijkste keuze. Het geselecteerde kenmerk moet overeenkomen met het toegestane contactgebied van de componentleverancier. Een pin die een gevoelig circuitgebied raakt, kan een nieuw probleem creëren, zelfs als het de positie verbetert.
Stel axiale hoogte in vanaf een stabiele schouder
De afstand tussen LED en optiek kan de focus en straalvorm veranderen. Ik probeer deze hoogte in te stellen vanaf een direct bewerkte schouder en een korte componentstapel. Zachte pakkingen, lijmrupsen, ruwe afwerkingsovergangen en zwevende afdekkingen mogen de brandpunthoogte niet bepalen, tenzij het optische ontwerp rekening houdt met hun variatie.
De lens heeft mogelijk ook een axiale stop nodig die gescheiden is van de afdichtingscompressielimiet. Als de bevestigingsmiddelen een pakking blijven samendrukken totdat de lens zijn zitting vindt, moet het ontwerp beide condities definiëren. Als de pakking alleen de lenshoogte bepaalt, worden de pakkingtolerantie en het verouderingsgedrag onderdeel van de optische stapel.
Verkort de tolerantieketen
Een eenvoudige lus van het LED-emitterende oppervlak naar de optiek- en lensreferenties legt de stapel bloot. De lus moet elke dimensie en elk component vermelden dat deze sluit. Als de lus veel onderdelen kruist, kan een direct behuizingskenmerk een of meer variabelen verwijderen.
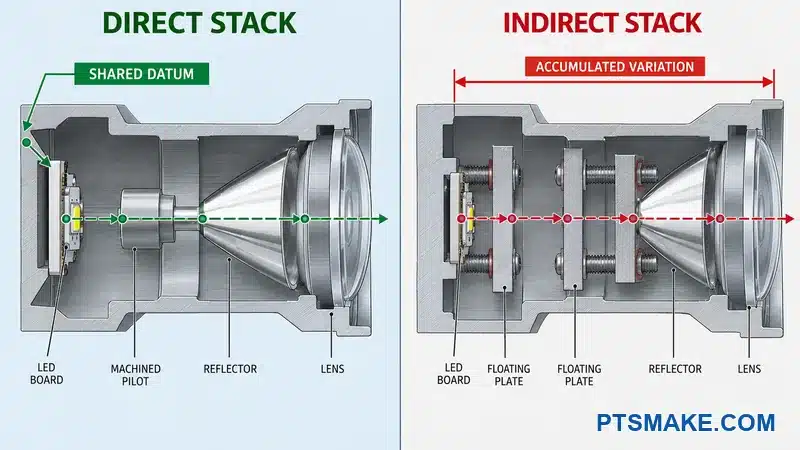
| Optische conditie | Sterkere mechanische controle | Zwakkere controle |
|---|---|---|
| LED radiale positie | Pinnen of positioneringsranden gekoppeld aan het optische referentiepunt | Printplaatcontour zwevend in brede schroefgaten |
| Optiek radiale positie | Toegewijde pilot of zitting vanaf hetzelfde referentiepunt | Cosmetische schildiameter |
| Brandpunthoogte | Directe schouder en een korte stijve stapel | Verschillende zachte of onafgewerkte lagen |
| Rotatie | Sleutel, lipje of asymmetrisch positioneringspatroon | Oordeel van de installateur |
| Lensrelatie | Gecontroleerde zitting gekoppeld aan het optische frame | Afdekpositie door losse bevestigingsmiddelen |
De methode van het productteam moet bepalen of de stapel worst-case of statistische berekening gebruikt. Eén zeer strakke behuizingsdimensie mag niet alle variatie verbergen. Aangekochte optieken, printplaten, afdichtingen en houders dragen ook bij. Het team heeft actuele leverancierstoleranties nodig voordat het de behuizingstoelage toewijst.
Zorg voor foutpreventie bij assemblage
Het ontwerp moet een verkeerde oriëntatie bemoeilijken. Een asymmetrisch pinpatroon, gekeerde drager, zichtbaar klokkenkenmerk of connectorklaring kan helpen. Het assemblageproces moet ook laten zien hoe de optiek zit en hoe de technicus de volledige inschakeling bevestigt.
Het assemblagepad moet gereedschappen weghouden van de LED en reflecterende oppervlakken. Een driverpad dat de optiek kruist, kan leiden tot krassen of besmetting. Een borgring heeft een bruikbare gereedschapsinterface nodig. Als lijm vereist is, heeft de behuizing een gecontroleerd hechtgebied en een pad nodig dat overtollig materiaal weghoudt van de optische opening.
Controleer de geassembleerde straal
Dimensionale inspectie kan de bewerkte relaties bevestigen, maar het kan de uiteindelijke straal op zichzelf niet bewijzen. Ik koppel het datum- en tolerantieplan aan een assemblage- en optische test. Als de straal faalt, kan het team dan behuizingsfout, componentvariatie, assemblagefout en testopstellingsfout scheiden.
Deze traceerbare lus is nuttiger dan elke concentrische diameter aan te spannen. Het stelt ons in staat CNC-precisie te besteden aan de kenmerken die de optische stapel daadwerkelijk controleren.
Open Interne Holtes voor Echte Gereedschappen en Echte Reiniging
Ontwerp voor een frees met eindige lengte en diameter
Een CAD-zak kan gemakkelijk te tekenen en moeilijk te bewerken zijn. Diepe smalle holtes hebben lange gereedschappen nodig. Lange gereedschappen buigen meer, trillen meer en hebben vaak lichtere sneden nodig. Een kleine interne radius kan een kleine frees door een hele zak dwingen, zelfs wanneer het meeste materiaal een groter gereedschap zou kunnen gebruiken.
De holtebeoordeling moet identificeren welke oppervlakken werkelijk de diepste wand en de kleinste radius nodig hebben. De ingang kan openen, de wand kan verkorten, of de hoekradius kan groeien wanneer de functie dit toelaat. Als een passend inzetstuk een scherpe buitenhoek heeft, is een lokale ontlasting vaak beter dan een scherpe interne hoek door de hele holte.
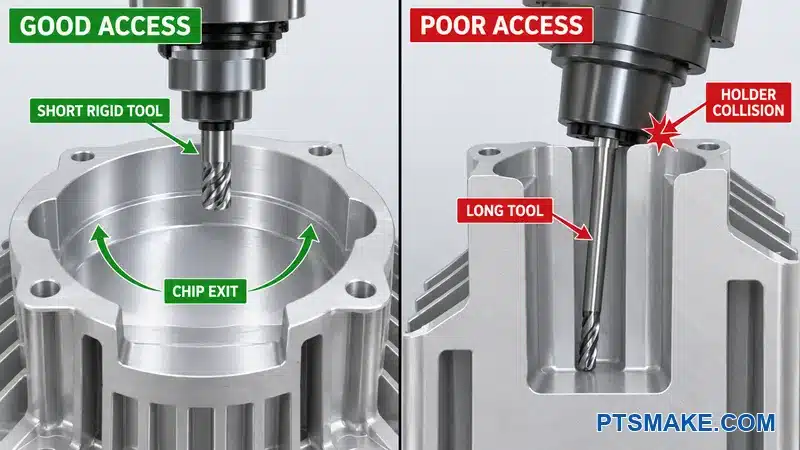
Bij PTSMAKE, onze vijf-assige CNC-bewerking capaciteit kan de toegang tot schuine vlakken en radiale kenmerken verbeteren. Het verwijdert geen freesdiameter, houderruimte of spaanafvoerlimieten. Het ontwerp heeft nog steeds fysieke toegang nodig.
Beoordeel het gereedschap, de houder en het spilpad
Gereedschapstoegang strekt zich uit voorbij de snijkant. De gereedschapshouder en spilneus hebben ook speling nodig. Een taps toelopende buitenwand of hoge nok kan de houder blokkeren voordat het gereedschap de vloer bereikt. Een schuine benadering kan helpen, maar het kan het referentiepunt en het opspanplan veranderen.
De beoordeling moet ook controleren hoe het gereedschap de snede verlaat. Een smalle sleuf zonder overloop kan stilstandsporen creëren of een speciaal gereedschap afdwingen. Een schroefdraad bij een schouder kan een ontlasting nodig hebben. Een afdichtingsvlak kan ruimte nodig hebben voor een frees om in en uit te gaan zonder een stap over het pakkingpad achter te laten.
| Meetkunde | Algemeen proceseffect | Praktische ontwerpreactie |
|---|---|---|
| Diepe smalle zak | Lang gereedschap, lagere stijfheid, langzamere verwijdering | Open de ingang of verminder de diepte waar de functie dit toelaat |
| Kleine interne radius | Kleine frees controleert de hele bewerking | Vergroot de radius of lokaliseer het kleine kenmerk |
| Hoge nok bij een wand | Houderbotsing en slechte spaanafvoer | Voeg speling toe of verander de benadering |
| Gesloten ringvormige groef | Moeilijke spaanafvoer en inspectie | Voeg toegang toe en definieer het functionele segment |
| Scherpe inzethoek | Onmogelijke gefreesde interne hoek | Gebruik hoekontlasting of verander het inzetstuk |
Creëer een pad voor spanen en reinigingsmedia
De holte moet spanen vrijgeven tijdens het snijden. Het moet ook spoelvloeistof vrijgeven na bewerking. Spanen kunnen zich verbergen achter ribben, in blinde schroefdraden, onder richels en tussen dicht bij elkaar staande vinnen. Een onderdeel dat er schoon uitziet vanaf de opening kan vuil vasthouden bij de LED of optiek.
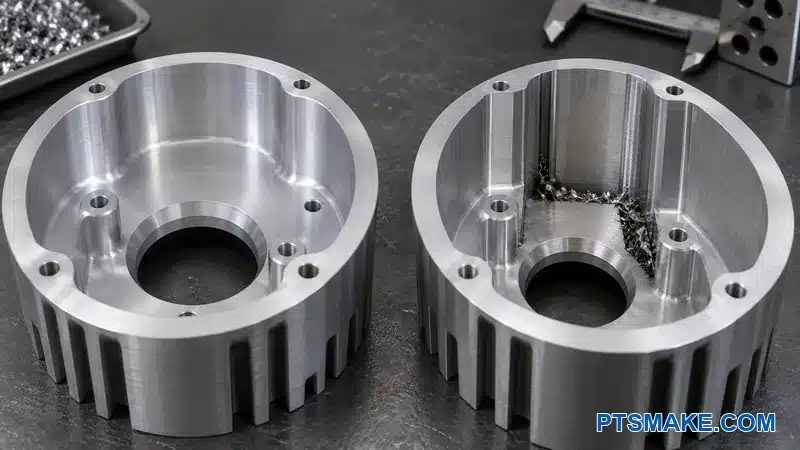
De behuizing moet worden beoordeeld in waarschijnlijke bewerkings- en wasoriëntaties. Zwaartekracht is van belang. Blinde omhoog gerichte zakken kunnen vloeistof vasthouden. Smalle openingen kunnen spoelen en drogen weerstaan. Als het product speciale optische of elektronische reinheid nodig heeft, moet de vereiste de geaccepteerde conditie en verificatiemethode definiëren.
Plan ontbramen vóór vrijgave
Kruisgaten, onderbroken schroefdraden, vinwortels en interne sleuven kunnen moeilijk bereikbare bramen creëren. Een vage notitie “breek alle randen” verklaart niet welke randen een afdichting, draad, printplaat of technicus raken. Ik markeer kritieke randcondities en sta een praktische methode toe.
Het team moet beslissen of straalreiniging, trommelen, borstelen, handmatig ontbramen of thermische methoden acceptabel zijn. Elk proces kan het uiterlijk of functionele randen veranderen. Het plan moet ook rekening houden met reiniging na het ontbramen.
Gebruik toegang als kosten- en kwaliteitshefboom
Betere toegang vermindert vaak het aantal gereedschappen, de cyclustijd, het risico op bramen en de reinigingsinspanning tegelijkertijd. Ik behandel een open holte als meer dan een bewerkingsgemak. Het kan inspectie en assemblage betrouwbaarder maken.
Productfunctie stelt nog steeds de grens. Een wand die warmte, afdichtingsbelasting, afscherming of structurele belasting draagt, mag niet openen zonder beoordeling. De juiste verandering behoudt de interface en verwijdert onnodige obstructie.
Balanceer Wanden, Vinnen, Ribben en Nokken voor Stijfheid
Laat dunne kenmerken procesbelastingen ondersteunen
Dunne vinnen kunnen oppervlakte toevoegen en gewicht verminderen. Ze kunnen ook trillen tijdens het snijden, buigen tijdens hantering en afwerkingsvariatie vertonen. Hoge nokken kunnen bewegen wanneer de omringende vloer dun is. Ik beoordeel hoogte, dikte, afstand, freesrichting en klembelasting samen.
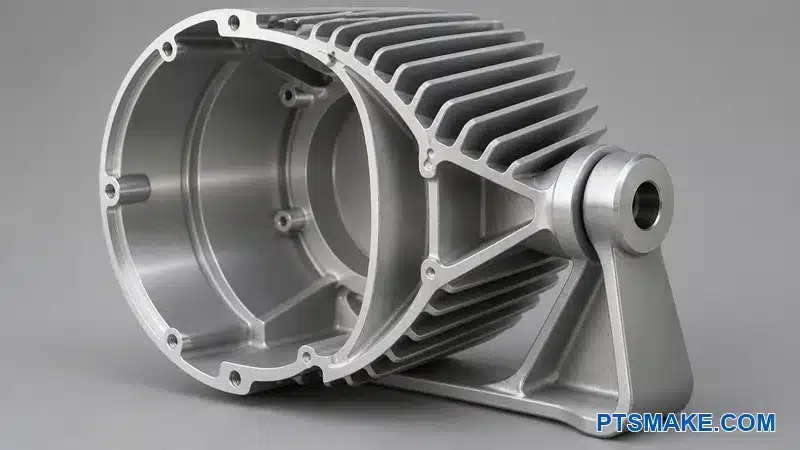
Geleidelijke sectieveranderingen gedragen zich meestal beter. Een belaste draainok heeft een breed belastingpad in het lichaam nodig. Ribben moeten een bekende belasting ondersteunen. Een decoratieve rib kan een grotere frees blokkeren en ontbraamwerk toevoegen zonder de functie te verbeteren.
Laat een stabiele afwerkingsbewerkingsconditie achter
Voorbewerken kan materiaalspanning en warmte vrijgeven. Een breed vlak of dunne optische ring kan bewegen nadat de hoofdcaviteit is geopend. Het proces heeft mogelijk gefaseerd voorbewerken en afwerken nodig, maar het onderdeel moet nog steeds een stabiele plaats hebben om te lokaliseren en te klemmen.
Eén universele minimale wand- of vindikte zou misleidend zijn. De bruikbare waarde hangt af van legering, onondersteunde hoogte, gereedschap, tolerantie, oppervlakteafwerking, kwantiteit en opspanondersteuning. De werkplaats moet de kenmerken markeren die speciale ondersteuning of een langzamer proces nodig hebben.
Bekijk nokbelastingen lokaal
Een draainok kan klembelasting, richtkoppel, impact en herhaalde aanpassing zien. De bulkbehuizingslegering bewijst niet dat de lokale vorm adequaat is. De productingenieur moet het belastinggeval, de afronding, de randafstand, de wandverbinding en de bijpassende beugel controleren.
De CNC-beoordeling controleert dan de gereedschapstoegang en vervorming. Een dikke geïsoleerde nok naast een dunne wand kan ongelijke materiaalverwijdering creëren. Een diepe draaiborings heeft mogelijk ondersteuning van beide zijden nodig. Een kruisbout heeft ook ruimte nodig voor zijn kop, moer, ring en gereedschap.
| Functie | Productrol | Productievraag |
|---|---|---|
| Externe vinnen | Warmte afvoeren naar de omgevingslucht | Kan de frees de wortels bereiken zonder zwakke bladen? |
| Hoofdwand | Warmte en structurele belasting dragen | Zal ruwen of klemmen de wand vervormen? |
| Rib | Een bekend belastingpad verstijven | Helpt het meer dan het de toegang blokkeert? |
| Draainok | Richt- en vergrendelingsbelastingen dragen | Wordt de nok ondersteund en is deze bewerkbaar vanaf een stabiel referentiepunt? |
| Schroefnok | Klembelasting overbrengen | Is er voldoende draagvlak en ruimte voor de aandrijving? |
Thermische en structurele functies moeten verbonden blijven. Het verwijderen van metaal kan de cyclustijd verkorten, maar ook het warmtepad versmallen. Het toevoegen van vinnen kan het oppervlak verbeteren, maar maakt reinigen of coaten moeilijker. De uiteindelijke geometrie moet voldoen aan het gevalideerde productmodel en een stabiel bewerkingsproces.
Verminder Instellingen Zonder Datumcontrole te Verliezen
Tel gecontroleerde oriëntaties
Elke nieuwe oriëntatie voegt handelingen, tastermetingen, opspanning en een nieuwe referentiepunt-overdracht toe. Vijf-assige bewerking kan meer vlakken in één opspanning blootleggen. Vier-assige indexering kan radiale kenmerken herhalen. Een eenvoudig onderdeel kan nog steeds het beste worden bewerkt in twee duidelijke drie-assige opstellingen.
De opstellingsbeoordeling telt de oriëntaties die nodig zijn om functionele kenmerken te bereiken. Gerelateerde kenmerken moeten bij elkaar blijven waar de opspanning en het gereedschap dit toelaten. De optische piloot, LED-aansluiting en nabijgelegen positioneringskenmerken profiteren vaak van één gecontroleerde bewerking, omdat hun onderlinge relatie belangrijker is dan hun relatie tot een cosmetische schaal.
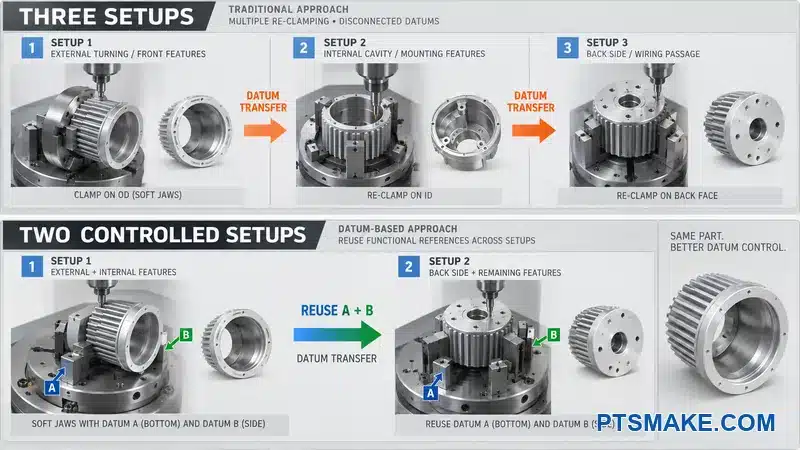
Geef de opspanning een echte gripzone
Ontwerpers gebruiken vaak elk buitenoppervlak voor het uiterlijk. De werkplaats heeft dan geen stabiele plek voor klauwen, aanslagen of klemmen. Ik reserveer een klemband, materiaaluitslag.
The fixture should resist cutting force without bending the housing. A thin ring can become round only after the jaws release it. A broad face can look flat only while the clamp holds it down. I ask how the part will behave in the free state because inspection and assembly usually happen after release.
Protect the datum through each operation
De eerste opstelling creëert kenmerken die de volgende opstelling lokaliseren. Die kenmerken hebben voldoende grootte, stijfheid en toegankelijkheid nodig. Als anodiseren plaatsvindt vóór een latere bewerking, kan de afwerking de locatie veranderen of beschadigen. Als alle bewerkingen vóór de afwerking plaatsvinden, moet het proces rekening houden met de coating op de uiteindelijke pasvorm.
| Opstellingsvraag | Waarom het belangrijk is | Mogelijke reactie |
|---|---|---|
| Waar grijpt de eerste bewerking vast? | Het werkstuk moet bestand zijn tegen voorbewerkingskrachten | Laat materiaal over of een duidelijke klemband |
| Welke kenmerken blijven in één opspanning? | Gedeelde bewerking vermindert overdrachtsfouten | Groepeer gerelateerde optische en thermische kenmerken |
| Wat lokaliseert de tweede bewerking? | Zwakke overdrachtskenmerken voegen variatie toe | Creëer stabiele steunen, centreerpennen of klembekken |
| Hoe wordt het afgewerkte oppervlak beschermd? | Opnieuw klemmen kan cosmetische schade veroorzaken | Gebruik beschermde contactzones en schone opspanmiddelen |
| Wat bootst inspectie na? | Een ander referentiepunt kan procesfouten verbergen | Gebruik hetzelfde functionele kader |
Het aantal opstellingen is op zichzelf geen nuttig doel. Eén overvolle opstelling kan lange gereedschappen, slechte aanvalshoeken of zwakke klemmen gebruiken. Twee robuuste opstellingen kunnen veiliger zijn. Het beste plan vermindert onnodige overdrachten terwijl elke bewerking stabiel blijft.
Gebruik in-process inspectie op het juiste moment
Sommige kenmerken zijn het gemakkelijkst te controleren voordat het onderdeel de opspanning verlaat. Een taster kan de positie van het materiaal of een kritische boring tijdens het bewerken verifiëren. Die controle vervangt de eindinspectie niet, maar kan wel een opstellingsprobleem opsporen voordat er meer waarde wordt toegevoegd.
De leverancier moet aangeven welke controles tijdens het proces plaatsvinden en welke na de afwerking. Deze scheiding is belangrijk voor gecoate passingen, afdichtingsvlakken en cosmetische zones. Het helpt de klant ook te begrijpen wat de geoffreerde inspectieomvang omvat.
Omstelbehoeften horen ook thuis in de opspanmiddelenbeoordeling. Een opspanmiddel moet verkeerd laden bemoeilijken en de contactpunten moeten gemakkelijk te reinigen zijn. Deze details beschermen de herhaalbaarheid wanneer operators veel onderdelen laden.
Een illustratieve beoordeling van twee opstellingen
Overweeg een 6061-T6 behuizing voor een 60 W buiten-spotlight en een geplande pilotbatch van 120 stuks.
In dit voorbeeld wordt de achterste aanlegvlak referentie A, de optische boring referentie B, en de inkeping referentie C. Het ontwerp voegt ook een 6 mm brede gripband toe buiten het afdichtingspad. Een eerste bewerking creëert A en B uit rond materiaal. Een tweede bewerking met zachte klembekken positioneert zich vanaf die afgewerkte kenmerken en bewerkt de draaiboringsgaten, kabelpoort en inkeping. Deze voorgestelde route verwijdert één overdracht zonder een lang gereedschap in de voorste holte te forceren.
Het verwachte voordeel is een eenvoudigere datumketen en één minder verwerkingsstap. Het is geen geclaimd productieresultaat. Een leverancier zou nog steeds gereedschapstoegang, klemkracht, voorraadconditie, cyclustijd en inspectieherhaalbaarheid moeten bevestigen vanuit de vrijgegeven bestanden.
| Voorbeeldcontrole | Planningswaarde | Reden voor de waarde |
|---|---|---|
| Primaire referentie | Achterste LED-vlak als datum A | Het ondersteunt de printplaat en creëert het hoofdmontagevlak |
| Optische referentie | Voorste centreerboring als datum B | Het regelt de straalas vanuit de functionele zitting |
| Klokreferentie | Inkeping aan kabelzijde als datum C | Het fixeert de rotatie voor de beugel en het kabelpad |
| Pilothoeveelheid | 120 stuks | Het kan herhaalbare zachte klembekken rechtvaardigen zonder uit te gaan van gereedschap voor grote volumes |
| Inspectierecord | Voorbeeldlay-out met blanco gelaten werkelijke resultaten | Het definieert de methode zonder te doen alsof onderdelen zijn gemeten |
Laat de productiehoeveelheid de opspanning bepalen
Prototype-opspanningen moeten leren en redelijke wijzigingen ondersteunen. Productie-opspanningen moeten herhaaldelijk laden, spaanbeheersing, gereedschapstoegang en onderdeelsbescherming ondersteunen. Een speciale meetmal kan zinvol zijn wanneer deze een herhaalde functionele relatie sneller controleert dan een volledige CMM-routine.
Bij PTSMAKE kiezen we uit drie-assige, vier-assige, vijf-assige, draai- en frees-draai-routes nadat we het onderdeel en de verwachte hoeveelheid hebben beoordeeld. De procesnaam komt na de datum- en werkstukopspanninglogica. Deze volgorde geeft de klant een duidelijkere reden voor de voorgestelde route.
Ontwerp Gaten, Schroefdraden, Draaipunten en Toegang voor Bevestigingsmiddelen Samen
Ontwerp de complete verbinding
Een schroefdraadgat is slechts één onderdeel van een verbinding. Ik beoordeel de bevestiger, ingrijping, verzinking, zitting, aandrijverpad, tegenstuk, randafstand en servicemethode samen. Een correcte schroefdraad kan nog steeds onbruikbaar zijn wanneer een vin het gereedschap blokkeert of de schroefkop op een gebogen oppervlak zit.
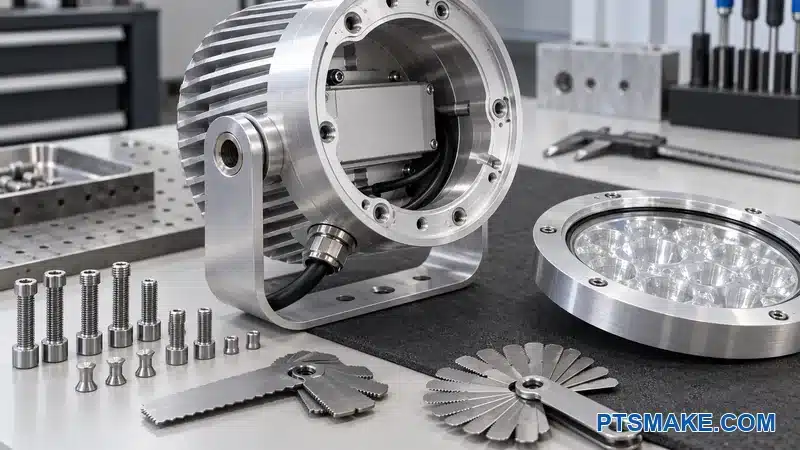
Standaard schroefdraadvormen en beschikbare bevestigers zijn meestal het veiligste startpunt, tenzij het product iets speciaals nodig heeft. De tekening moet aangeven of een schroefdraad vóór of na de afwerking wordt gesneden. Het moet ook elke vereiste afscherming, insert, schroefdraadborging, afdichtmiddel of geleidend contactoppervlak definiëren.
Laat ruimte aan blinde einden
Een blind schroefdraadgat heeft ruimte nodig voor de boorpunt, tapaanloop, spanen en het uiteinde van de bevestiger. Ik plaats geen volledige schroefdraaddiepte tegen een fysieke bodem zonder het gereedschap te controleren. Ik houd ook diepe kleine schroefdraden uit de buurt van dunne wanden wanneer de lay-out dit toelaat.
Voor een kabelwartel of afgedichte plug beoordeel ik de schroefdraad en het afdichtvlak als één interface. De schroefdraad kan het onderdeel naar binnen trekken terwijl een schouder, pakking of taps toelopende vorm de afdichting creëert. Het montagemoment en de leveranciersspecificatie zijn belangrijker dan een algemene gatnotitie.
Behandel het draaipunt als een functionele verbinding
De draaipuntboring, beugel, bout, ring en vergrendelingsfunctie bepalen de richting. Ik vraag of de verbinding roteert op de bout, een bus of een bewerkte schouder. Ik vraag ook hoe de gebruiker het vergrendelt en hoeveel aanpassingen het product verwacht.
| Verbindingskenmerk | DFM-controle |
|---|---|
| Schroefdraadgat | Gereedschapsdiepte, ingrijping, randafstand, afwerking en toegang voor meetmal |
| Verzinking | Kopzitting, hoekradius, aandrijvervrijheid en spaanverwijdering |
| Draaipuntboring | Pasvorm, asrelatie, lageroppervlak en inspectietoegang |
| Kabelpoort | Schroefdraadstandaard, afdichtoppervlak, sleutelvrijheid en trekontlasting |
| Aardingspunt | Kaal contactoppervlak, corrosieplan en montagecontrole |
Speciale schroefdraden hebben duidelijke markeringen nodig, en vergelijkbare systemen mogen niet zonder reden worden gemengd. De geometrie heeft ook ruimte nodig voor een go/no-go kaliber waar schroefdraadinspectie vereist is. Een kenmerk dat niet bereikbaar is met een aandrijver, sleutel of meetmal is niet volledig ontworpen.
Ontwerp Afdichtingskenmerken Rond Compressie en Testtoegang
Begin met de complete afdichtingsstapel
De afdichtingsbeoordeling omvat de behuizing, lens, pakking of O-ring, groef, bevestigers, afwerking en drukpad samen. De groef alleen creëert geen afdichting. Het tegenstuk moet stijf genoeg blijven, de bevestigers moeten een gelijkmatige belasting creëren, en het geassembleerde product heeft een manier nodig om lekkage te verifiëren.
De Parker O-ring Handboek8 legt uit dat het ontwerp van de wartel afhangt van het afdichtingstype, beweging, druk, materiaal en toepassingsomstandigheden. Ik gebruik de gegevens van de geselecteerde afdichtingsleverancier voor de feitelijke wartel. Ik kopieer geen groef van een andere diameter of toepassing.
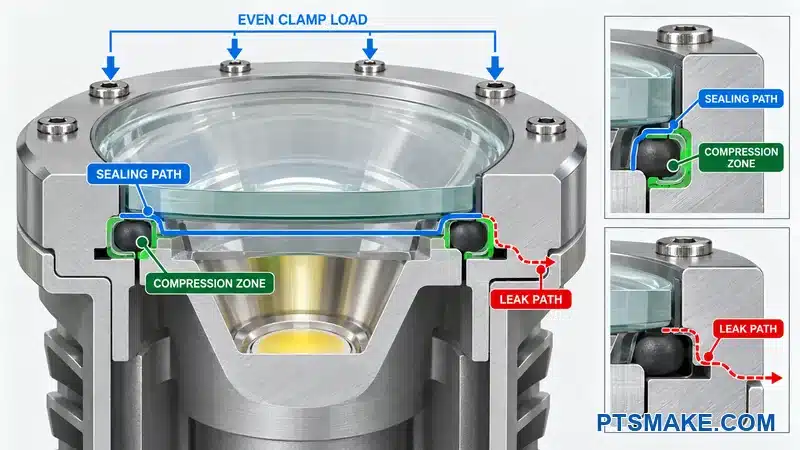
Handhaaf continue compressie
De groef moet een continu pad volgen zonder abrupte sectieveranderingen. De omringende flens heeft voldoende breedte en stijfheid nodig. Bevestigingsmiddelen moeten gelijkmatige compressie creëren in plaats van slechts op enkele punten te trekken. Een hoek- of kabelvoorziening mag het afdichtingsvlak niet onderbreken, tenzij het afdichtingssysteem ervoor is ontworpen.
De groef en het aansluitvlak moeten voortkomen uit functionele datums. Oppervlaktetextuur en gereedschapssporen moeten ook opnieuw bekeken worden. Een kras of braam die de afdichtingsrichting kruist, kan een lekpad creëren. Een afwerkingsverandering nabij de groef kan afmetingen veranderen of de afdichting beschadigen tijdens montage.
De afdichting mag niet de volledige lenspositie dragen, tenzij het compressiegedrag ervan deel uitmaakt van het optisch ontwerp. Ik geef de voorkeur aan een harde aanslag of afzonderlijk positioneringselement wanneer het product stabiele brandpunthoogte nodig heeft. De afdichting kan dan zorgen voor compressie binnen het goedgekeurde bereik, terwijl de behuizing de positie regelt.
Plan bevestigingsmiddelbelasting en flensstijfheid
Meer bevestigingsmiddelen creëren niet automatisch een betere afdichting. Hun onderlinge afstand, koppel, zittingstijfheid en montagereeks doen ertoe. Een dunne flens kan doorbuigen tussen schroeven. Een zeer stijve lens kan de pakking anders belasten dan een flexibele afdekking.
| Afdichtings-ontwerppunt | Vraag af te sluiten vóór vrijgave |
|---|---|
| Afdichtingsmateriaal | Is het compatibel met temperatuur, vloeistof, UV en verwachte levensduur? |
| Groefgeometrie | Komt het overeen met de geselecteerde afdichting en het toepassingstype? |
| Aansluitoppervlak | Zijn de textuur, vlakheid en randconditie gedefinieerd? |
| Bevestigingspatroon | Creëert het gelijkmatige compressie zonder flensvervorming? |
| Afwerking | Welke oppervlakken ontvangen coating, maskering of nabewerking na afwerking? |
| Montage | Hoe voorkomt de operator verdraaiing, beknelling, verontreiniging of schade? |
| Test | Welke methode, conditie, mal en acceptatieregel zijn van toepassing? |
Ontwerp testtoegang in het product of de mal
IEC 605299 definieert het IP-classificatiesysteem voor bescherming tegen vaste voorwerpen en water. Een IP-doel is een vereiste op productniveau. Een bewerkte behuizing op zichzelf kan niet bewijzen dat de complete armatuur aan het doel voldoet.
Het validatieplan moet vermelden hoe de geassembleerde eenheid zal worden getest. Een druk- of vacuümtest heeft mogelijk een tijdelijke poort, een afgedichte connector of een malinterface nodig. Een watertest vereist de gedefinieerde oriëntatie en blootstelling. Het team moet ook beslissen of elke productie-eenheid, een monster of alleen het ontwerp wordt getest.
De testmethode mag niet verborgen zijn in vage notities. Het gecontroleerde document moet het medium, de druk of blootstelling, de duur, de stabilisatie, de temperatuur indien relevant, en de acceptatieconditie vermelden. Die waarden moeten afkomstig zijn van het productvalidatieplan. Bewerking DFM mag ze niet uitvinden.
Een illustratieve afdichtingsstapel-evaluatie
Overweeg een frontlens die op een vlakke afdichting zit binnenin een zwart geanodiseerde aluminium ring. Het eerste model regelt de groefdiepte vanaf het cosmetische vooroppervlak, terwijl de lensstop afkomstig is van een interne schouder. Die twee referenties kunnen onafhankelijk bewegen na bewerking en afwerking. De koper kan dan geconfronteerd worden met een frustrerend probleem: elke afzonderlijke afmeting lijkt acceptabel, maar de geassembleerde afdichtingsbelasting blijft moeilijk te verklaren.
In dit voorbeeld regelt de herziene tekening de groef en lensstop vanaf dezelfde functionele flens. De afwerkingskaart houdt het eigenlijke afdichtingsspoor vrij, terwijl de zichtbare ring geanodiseerd blijft. Het bevestigingspatroon blijft symmetrisch rond de optische as. Het inspectieplan registreert de groefgeometrie en flensvlakheid na de gedefinieerde afwerkingsfase. Het laat druk, duur en leklimieten over aan de productvalidatiespecificatie.
Dit scenario claimt geen klanttest of gemeten lekdebietverbetering. Het toont hoe een gedeelde referentie dubbelzinnigheid kan wegnemen voordat een echte behuizingstest begint.
Bescherm afdichtingen tijdens montage
Scherpe invoerranden kunnen een O-ring doorsnijden. Een ruwe draad kan een kabelafdichting slepen. Spanen en straalmedia kunnen in een groef achterblijven. Ik voeg een geschikte invoer toe, identificeer kritieke randen en definieer reiniging. Ik controleer ook of de technicus kan zien of voelen dat de afdichting is geplaatst.
Bij PTSMAKE kunnen we de gedefinieerde pakkingbus en aansluitkenmerken bewerken en inspecteren. We hebben nog steeds de gekozen afdichtingsgegevens en het testplan voor de behuizing van de klant nodig. Deze scheiding houdt de productiecontroles traceerbaar naar echte productvereisten.
Plan Anodiseren en Coaten Vóór de Definitieve Afmetingen
Behandel afwerking als onderdeel van de dimensionale stapel
Anodiseren verandert het oppervlak en kan van invloed zijn op passingen, schroefdraden, elektrisch contact, thermische interfaces, afdichtingsvlakken en cosmetische kleur. Ik plaats afwerkingsbeslissingen vóór definitieve tolerantiebeslissingen. Ik stuur geen afgewerkt model naar coating en vraag dan waarom de optische pilot of draad anders aanvoelt.
De Aluminum Anodizers Council gids10 legt uit dat anodiseren een oxidelaag vormt vanuit het aluminium oppervlak. Een complete specificatie omvat ook legering, proces, uiterlijk en functie. Het exacte dimensionale effect hangt af van het proces en de leverancier. Ik vraag de afwerkingsbron naar het verwachte bereik op de geselecteerde legering en geometrie.
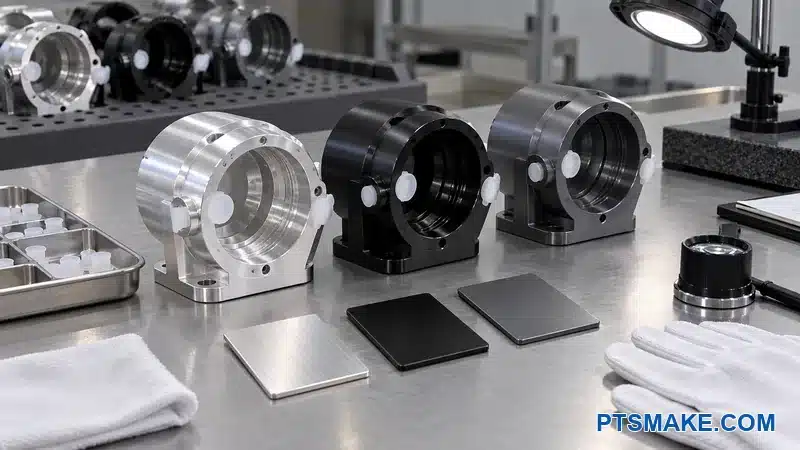
Markeer gecoate, gemaskeerde en nabewerkte gebieden
De tekening moet aangeven welke gebieden de afwerking ontvangen. Het moet ook eventuele maskerbegrenzingen tonen. Een thermisch vlak kan kaal metaal nodig hebben. Een aardingspad kan elektrisch contact nodig hebben. Een precisiepilot of schroefdraad kan een gecontroleerde afgewerkte maat nodig hebben. Elke keuze heeft een corrosie-, uiterlijk- en procesgevolg.
Een algemene opmerking die zegt “maskeer kritieke oppervlakken” is niet genoeg. De afwerker kan niet weten welke oppervlakken de ontwerper als kritiek beschouwt. De tekening moet de gebieden, grenstolerantie, acceptabele reklocatie en toegestane bijwerking definiëren als het product die controles nodig heeft.
Nabewerking na afwerking kan een passing of elektrisch contact herstellen. Het legt ook kaal aluminium bloot en creëert een zichtbare overgang. Het productteam moet die conditie goedkeuren. Soms is een ontworpen masker beter. Soms kan de passing de coating accepteren. De beslissing hangt af van de functie.
Aparte dimensionale en uiterlijkcontroles
Kleur en glans kunnen variëren met legering, hardheid, oppervlak van het basismateriaal, voorbehandeling, geometrie en batchcondities. Een numerieke kleurwaarde kan helpen, maar een fysiek goedgekeurd monster geeft het team vaak een duidelijkere visuele referentie. Het monster moet de beoogde legering en afwerkingsroute vertegenwoordigen.
| Afwerkingszorg | Tekening of controleplanreactie |
|---|---|
| Nauwkeurige pasvorm | Vermeld of de dimensie van toepassing is vóór of na de afwerking |
| Thermisch contact | Definieer coating of maskering op het contactvlak |
| Elektrische aarding | Definieer het kale geleidende gebied en het corrosieplan |
| Schroefdraad | Definieer afwerkingsconditie, masker, nasnijden, insert en meetfase |
| Afdichtingsvlak | Controleer groei, textuur, randconditie en afwerkingsschade |
| Cosmetische overeenkomst | Gebruik goedgekeurde monsters en kijkcondities |
| Rekmarkering | Definieer toegestane verborgen zones wanneer uiterlijk ertoe doet |
De PTSMAKE gids voor het anodiseren van aluminiumlegeringen biedt een breder procesoverzicht. In de behuizingstekening houd ik de instructie specifiek voor het geselecteerde onderdeel en zijn interfaces.
Plan de inspectiefase
Een afmeting kan worden gecontroleerd vóór de afwerking, na de afwerking, of in beide fasen. Het juiste moment hangt af van wat het tegenoverliggende onderdeel ziet. Een diameter voor de uiteindelijke pasvorm heeft meestal een vereiste voor de afgewerkte staat nodig. Een procescontroledimensie kan ook nuttig zijn vóór de afwerking.
Het controleplan moet vermelden wie elke controle uitvoert en hoe het onderdeel na inspectie wordt beschermd. Een schoon, kaal thermisch contactvlak kan worden beschadigd door latere hantering. Een afgewerkte cosmetische schaal kan worden gemarkeerd door een metalen opspanning. Zachte contactmaterialen, schone verpakking en gecontroleerde belading worden onderdeel van het productieplan.
Houd afwerkingstaal verifieerbaar
Termen zoals “premium zwart” of “perfecte afwerking” zijn niet meetbaar. Ik definieer legering, procesaanduiding, kleurreferentie, glans of textuur indien nodig, cosmetische zones, kijkcondities en toegestane defecten. Ik houd die vereisten proportioneel aan het product.
PTSMAKE kan CNC-bewerking en de gespecificeerde afwerkingsroute coördineren, maar de klant moet uiterlijkmonsters goedkeuren vóór volumeproductie. De monstergoedkeuring geeft beide teams een echte referentie en vermindert subjectieve geschillen.
De goedgekeurde coupon moet blijven bij zijn legering, hardheid, voorbehandeling, kleur, glans en datum. Een los monster zonder deze registratie kan een latere batch niet leiden.
Markeer Cosmetische Zones, Randregels en Reinigingsbehoeften
Verdeel oppervlakken op zichtbaarheid en contact
De tekening moet primaire cosmetische vlakken, secundaire zichtbare vlakken, verborgen vlakken en functionele contactgebieden markeren. Dezelfde kraslimiet mag niet van toepassing zijn op een voorste rand en een interne ruw bewerkte holte. Een zonekaart laat de werkplaats de belangrijke vlakken beschermen zonder onnodige hantering toe te voegen aan elk oppervlak.
De kaart moet toegestane rek- of klemzones omvatten. Het moet ook vlakken identificeren die afdichtingen, draden, handen, printplaten of optica aanraken. Die vlakken hebben mogelijk rand- of reinheidscontroles nodig, zelfs wanneer de klant ze niet kan zien.
Vervang vage randaanduidingen door functionele regels
“Ontbraam alle randen” laat ruimte voor verschillende resultaten. Ik identificeer afdichtingsranden, draaddoorvoeren, montage-invoeren, blootgestelde gebruikersranden en randen die scherp moeten blijven voor positionering. Ik definieer vervolgens de vereiste conditie of een goedgekeurd bereik waar nodig.
Een grote breuk op een optische zitting kan axiaal contact veranderen. Een kleine braam in een draadpad kan isolatie doorsnijden. Een afgeronde cosmetische rand kan helpen bij de consistentie van de afwerking. Deze randen hebben verschillende instructies nodig.
| Zone | Hoofdbezorgdheid | Nuttige controle |
|---|---|---|
| Voorste rand | Zichtbare krassen en kleurvariatie | Goedgekeurd monster en beschermde hantering |
| Afdichtingsvlak | Kruiskrassen, bramen en besmetting | Functionele textuur en randdefinitie |
| Kabelpad | Scherpe randen en vastzittende spanen | Randconditie en reinheidscontrole |
| Thermisch contactvlak | Bramen, coating, vuil en deuken | Gedefinieerde contactzone en beschermende verpakking |
| Verborgen holte | Losse spanen of wasresidu | Reiniging en visuele acceptatiemethode |
Definieer reinheid vanuit het volgende proces
Optica, elektronica, lijm, inkapseling en thermische interfaces hebben verschillende besmettingsrisico's. Ik vraag wat er gebeurt na de bewerking. Het antwoord leidt wassen, drogen, handschoenen, verpakking en inspectie.
Een bewering zoals “deeltjesvrij” heeft een echte standaard en testmethode nodig. Een praktische opmerking kan geen zichtbare spanen, geen losse media en een benoemde inspectieconditie definiëren. Hogere reinheidsbehoeften vereisen een gecontroleerde specificatie, omgeving en verificatiemethode.
Opgesloten water verdient ook aandacht. Diepe blinde gaten en smalle kanalen kunnen wasvloeistof vasthouden. Het ontwerp kan drainage, open toegang of een andere oriëntatie toevoegen. Goede holte DFM verbetert vaak zowel het snijden als de uiteindelijke reinheid.
Het verpakkingsplan moet die reinheid behouden tot de assemblage.
Pas Toleranties, GD&T en Oppervlakteafwerking Alleen Toe op Functie
Begin met de storing en het tegenoverliggende onderdeel
De tolerantiebeoordeling moet niet beginnen met de strakste waarde die een machine soms kan aanhouden. Het moet beginnen met de storingskaart en het tegenoverliggende component. De tolerantie moet optische uitlijning, thermisch contact, afdichting, montage of assemblage beschermen. Een strakke afmeting zonder een vermeld functioneel effect verdient een uitdaging.
PTSMAKE kan toleranties bereiken zo nauw als ±0.005 mm op geschikte kenmerken. Die mogelijkheid is voorwaardelijk. Materiaal, geometrie, kenmerkgrootte, instelling, inspectie, oppervlaktebehandeling en kwantiteit beïnvloeden allemaal de haalbaarheid. Een capaciteitsverklaring mag geen algemene tolerantie worden voor een behuizing.
Gebruik geometrische controles voor relaties
Maattoleranties kunnen oriëntatie, locatie of vorm niet volledig beheersen. Een boring kan aan zijn diameter voldoen en toch in de verkeerde richting wijzen. Een flens kan aan de dikte voldoen en toch kromgetrokken zijn. GD&T laat de tekening deze relaties beheersen vanuit een functioneel referentiekader.
Vlakheid kan de vorm van één oppervlak beheersen. Loodrechtheid of parallellisme kan de oriëntatie beheersen. Positie of slag kan een as of patroon relateren aan het referentiesysteem. Profiel kan een gecontroleerde grens instellen voor een complex oppervlak. De exacte controle moet overeenkomen met het montage- en inspectieplan.
ASME Y14.5 en ISO 1101 gebruiken gerelateerde concepten, maar zijn niet regel voor regel uitwisselbaar. Ik vermeld één leidend systeem en editie. Ik meng geen symboolconventies van verschillende standaarden zonder beoordeling.
Stel een tolerantiebudget op
De productniveau-toelage moet worden verdeeld over elke bijdrager. De behuizing, LED-printplaat, optiek, lens, pakking, beugel en montagemethode kunnen allemaal variatie toevoegen. Als het totaal te groot is, moet de eerste reactie de keten verkorten of de locatie verbeteren. Eén CNC-kenmerk mag standaard niet de volledige correctie dragen.
| Functie | Waarschijnlijke bijdragers | Betere vraag |
|---|---|---|
| Straalcentrum | LED-locatie, optische zitting, printplaatlocatie, assemblage | Welke kenmerken bepalen direct de optische centra? |
| Brandpunthoogte | Behuizingsschouder, printplaat, optiek, pakking, borgring | Kan de stapel minder harde afmetingen gebruiken? |
| Afdichtingscompressie | Groef, afdichtingssectie, lens, flens, bevestigingsbelasting | Welke aanslagen regelen compressie en vlakheid? |
| Draaipuntrichting | Boringlocatie, beugel, bout of bus, klembelasting | Welke as moet gerelateerd zijn aan de optische as? |
| Pasvorm deksel | Centreerpennen, coating, bevestigingsspeling, flensvorm | Wordt de eindtoestand gemeten na afwerking? |
De berekening moet vermelden of deze worst-case limieten of een statistische methode gebruikt. De keuze moet overeenkomen met het productie- en kwaliteitsplan. Een statistische aanname zonder procesgegevens kan vals vertrouwen creëren.
Specificeer oppervlakteafwerking waar deze de functie verandert
Oppervlakteruwheid kan thermisch contact, afdichting, lagering, glijden, uiterlijk en coating beïnvloeden. Het hoeft niet overal even fijn te zijn. Een brede, onnodig fijne afwerking kan bewerkingen en inspectie toevoegen zonder het product te verbeteren.
De tekening moet de contactzone en de meetrichting of -methode markeren wanneer dit van belang is. Een afdichtingsvlak moet ook worden gecontroleerd op gereedschapssporen die de afdichting kruisen. Een optische zitting kan meer belang hechten aan vorm en locatie dan aan een zeer laag ruwheidsgetal.
Maak elke controle inspecteerbaar
Elke kritische vereiste heeft een praktische meetmethode nodig. Een diepe boring kan een sonde blokkeren. Een dunne flexibele wand kan veranderen onder contactkracht. Een cosmetisch oppervlak kan contactloze inspectie vereisen. Een schroefdraad of afdichtingsgroef kan een speciale meter nodig hebben.
De tekening moet toegankelijke referentiepunten en voldoende kenmerklengte voor de methode bieden. Het moet ook aangeven of de vereiste van toepassing is vóór of na anodiseren. Wanneer een strakke waarde een speciale mal of een volledig CMM-rapport vereist, moet de offerteaanvraag dit vermelden.
Gebruik een beoordelingslus in plaats van algemene precisie
De klant moet functie-kritische kenmerken markeren. We vergelijken vervolgens de toleranties met de voorgestelde machine, instelling, afwerkingsroute en inspectie. Als een controle hoge kosten toevoegt, leggen we de reden uit en bieden we indien mogelijk een functioneel alternatief.
Deze beoordeling verzwakt het ontwerp niet. Het maakt de precisie traceerbaar. De tekening wordt gemakkelijker te offreren, te maken, te inspecteren en te herzien, omdat elke strakke controle een reden heeft.
Verminder Kosten Zonder Kritieke Vereisten te Verzwakken
Verwijder kosten van niet-kritisch werk
Kostenreductie moet beginnen met de procesdrivers. Overmatige materiaalverwijdering, diepe zakken, kleine hoekradii, lange gereedschappen, extra instellingen, speciale schroefdraden, brede fijne afwerkingen en inspectie met lage waarde verdienen de eerste beoordeling. Een kritische optische of afdichtingscontrole mag niet het eerste doelwit zijn.
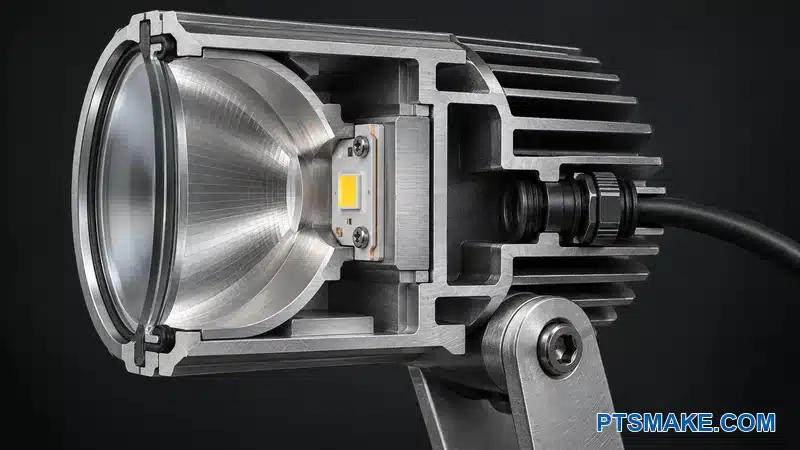
De interfacekaart geeft ons een veilige grens. We beschermen de LED-aansluiting, optische stapel, afdichting, draaipuntrelatie en montage-interfaces. Vervolgens vereenvoudigen we materiaal rond gebieden met lage gevolgen. Deze methode verandert kostenreductie in een technische beoordeling in plaats van een algemeen verzoek om het onderdeel goedkoper te maken.
Vergelijk totale proceskosten
Een lichtere behuizing kost niet altijd minder. Dunne wanden kunnen langzamer snijden en voorzichtiger klemmen vereisen. Een grotere interne straal kan een kleine hoeveelheid materiaal toevoegen, maar een sterker gereedschap mogelijk maken. Een gesplitst lichaam kan de zakdiepte verminderen, maar voegt assemblage- en afdichtingswerk toe.
| Kostendrijver | Mogelijke beoordelingsactie | Te beschermen functie |
|---|---|---|
| Groot biljet en zwaar voorbewerken | Vergelijk buis, extrusie of herziene omhulling | Warmtepad en structurele marge |
| Diepe smalle holte | Open toegang of splits het lichaam | Afdichtings- en assemblagebehoeften |
| Kleine interne radii | Vergroot straal of lokaliseer ontlasting | Speling van tegenoverliggend onderdeel |
| Extra oriëntatie | Lijn kenmerken uit of herzie toegang | Referentiepuntenrelaties |
| Fijne afwerking over alle vlakken | Beperk het tot functionele zones | Contact- en uiterlijkvereisten |
| Volledige inspectie van flexibele kenmerken | Gebruik risicogebaseerde bemonstering of een functionele kaliber. | Kwaliteitsplan van de klant. |
Herhaalvolume moet leidend zijn voor elke aanbeveling voor een opspanning of kaliber. Een speciale oplossing kan de productiekosten verlagen, maar is mogelijk niet zinvol voor een veranderend prototype. De offerte moet eenmalige gereedschappen scheiden van de onderdeelprijs wanneer dat verschil de klant helpt beslissen.
Sta gecontroleerde leveranciersvoorstellen toe.
Een nuttige tekening beschermt vereisten en laat niet-kritische procesdetails open. Het verzoek kan de leverancier vragen om de vorm van het basismateriaal, de opstelling groepering, standaard freesradii of inspectiemethode voor te stellen. De klant kan het voorstel dan goedkeuren zonder de ontwerpcontrole op te geven.
Bij PTSMAKE leggen we een kostenbesparende suggestie uit in termen van geometrie, proces en de beschermde interface. We beloven geen vaste besparing voordat we het model, de hoeveelheid, het materiaal, de afwerking en de inspectieomvang beoordelen. Die aanpak houdt de aanbeveling feitelijk.
Neem Montage, Service en Certificering op in het Behuizingsontwerp
Doorloop de montagereeks.
De assemblagebeoordeling volgt de volgorde voor de LED-printplaat, draden, optiek, lens, afdichting, kap, beugel en kabelwartel. Het controleert of gereedschappen elke bevestiging kunnen bereiken zonder een optiek aan te raken of een draad te knellen. Het controleert ook of de behuizing duidelijke positioneringsfeedback geeft.
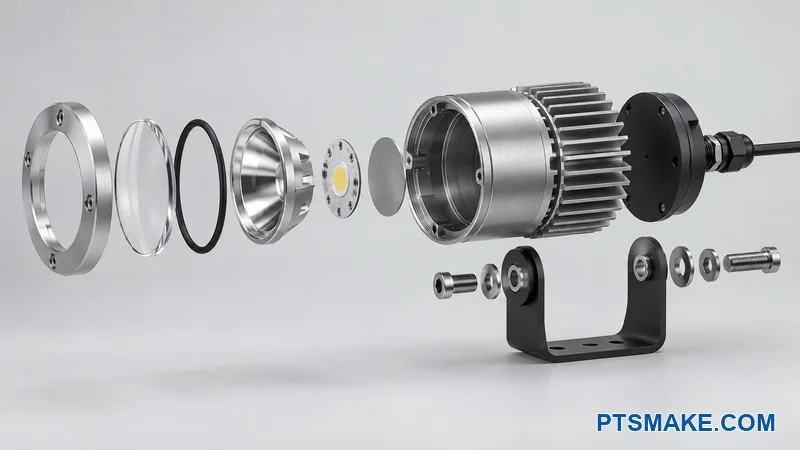
Een asymmetrisch pinpatroon of een gecodeerde drager kan een verkeerde oriëntatie voorkomen. Een invoer kan een afdichting helpen zonder schade binnen te komen. Een draadkanaal kan de kabel weghouden van de lenszitting en het schroefpad. Deze kleine kenmerken kunnen assemblagevariatie effectiever voorkomen dan een strakkere algemene tolerantie.
Ontwerp realistische servicetoegang.
Als het product LED-, driver-, lens- of afdichtingsvervanging nodig heeft, heeft de technicus toegang nodig na installatie en veroudering. Ik vraag welke bevestigingsmiddelen bereikbaar blijven, welke afdichtingen vervangen moeten worden en welke afgewerkte oppervlakken gereedschappen kunnen verdragen. Een permanente lijm of verborgen ring kan conflicteren met het serviceplan.
Herhaaldelijk openen kan ook schroefdraden in aluminium aantasten. Een stalen insert kan sommige ontwerpen helpen, maar het voegt materiaal, installatie en corrosievragen toe. De productbelasting en gebruiksfrequentie moeten die keuze bepalen.
Koppel certificeringsbehoeften aan gecontroleerde kenmerken
Certificering is van toepassing op het eindproduct en de gedocumenteerde constructie ervan. De UL-richtlijnen voor de verlichtingsindustrie11 beschrijft de evaluatie van verlichting op het gebied van elektrische, mechanische, thermische, omgevings- en gerelateerde veiligheidsoverwegingen. De doelmarkt en de toepasselijke norm moeten afkomstig zijn van de eigenaar van de productconformiteit.
De behuizing kan aarding, draadbescherming, vlamwering, afstand, binnendringingsbescherming en temperatuur beïnvloeden. Ik vraag het compliance-team om gecontroleerde constructiedetails te identificeren voordat het ontwerp definitief wordt. Ik label een behuizing niet als gecertificeerd omdat PTSMAKE een ISO 9001-certificering heeft of omdat het metalen onderdeel voldoet aan de tekening ervan.
De tekening en stuklijst moeten de kenmerken en materialen behouden die het certificeringsplan controleert. Een leverancierswijziging die onschadelijk lijkt, kan de goedgekeurde constructie beïnvloeden, dus het wijzigingsproces heeft een duidelijke eigenaar nodig.
Het inspectieplan moet ook veiligheidsgerelateerde kenmerken markeren wanneer de eigenaar van de conformiteit dit vereist. Deze stap voorkomt dat een latere tekeningwijziging de vereiste beoordeling omzeilt.
Valideer het Prototype en de Eerste Productiebatch
Gebruik het prototype om benoemde risico's af te sluiten
De interfacekaart moet leiden tot een validatiematrix. Een prototype moet optische, thermische, afdichtings-, montage-, assemblage-, afwerkings- en servicevragen beantwoorden. Een dimensionaal rapport alleen sluit niet elk risico af.
Het team moet de onderdeelrevisie, materiaallot, afwerkingsroute, componentrevisies, assemblagemethode en testopstelling vastleggen. Deze traceerbaarheid helpt wanneer een later resultaat verandert. Het voorkomt ook dat het team een geometrie goedkeurt met één component en deze produceert met een andere.
Scheid ontwerpvalidatie van procesvalidatie
Ontwerpvalidatie vraagt of de geassembleerde spot voldoet aan de productvereisten. Procesvalidatie vraagt of de geplande productieroute de gedefinieerde kenmerken kan herhalen. De twee activiteiten ondersteunen elkaar, maar ze gebruiken niet hetzelfde bewijs.
| Validatiegebied | Voorbeeld bewijseigenaar |
|---|---|
| Optische output en straaluitlijning | Product optisch team |
| Temperatuur onder gedefinieerde belasting | Product thermisch team |
| Indringing of lekprestatie | Productvalidatieteam |
| Materiaal, afmetingen en GD&T | Kwaliteitsteams van leverancier en klant |
| Afwerkingskleur en cosmetische staat | Goedgekeurde visuele standaard en inspectie |
| Montagetijd en foutpreventie | Productietechniek |
Eerste-artikelinspectie vergelijkt het geproduceerde onderdeel met de gecontroleerde tekening. Het team moet dan de werkelijke assemblagefeedback beoordelen. Een afmeting kan zijn limiet bereiken en toch moeilijke assemblage creëren als de stapel of methode onvolledig was.
Beheer de eerste productiebatch
De eerste batch moet het beoogde materiaal, gereedschappen, opspanning, afwerkingsbron, inspectieplan en verpakking gebruiken waar praktisch. Ik let op de kenmerken die het hoogste interfacere risico hadden en de kenmerken die procesleren nodig hadden.
Het team moet reactieregels definiëren voordat de batch begint. Als een kenmerk naar een limiet neigt, hebben de leverancier en klant een duidelijk beoordelingspad nodig. Ik verzin geen steekproefgrootte of capaciteitsdrempel omdat die waarden afhangen van het kwaliteitsplan van de klant en productrisico.
Bij PTSMAKE kunnen we de overeengekomen dimensionale en procesgegevens leveren voor de bewerkingsscope. De klant combineert die gegevens met assemblage- en producttestbewijs om de productie goed te keuren.
Deel uw CAD- en inspectievereisten voor een praktische productiebeoordeling.
Stel een Offerte-Klaar DFM-Pakket Samen
Stuur een gecontroleerd model en tekening samen
Een betrouwbare offerte heeft meer nodig dan een STEP-bestand. Het 3D-model definieert de vorm, maar de tekening definieert datums, toleranties, afwerking, schroefdraden, kritieke interfaces en inspectie-verwachtingen. Beide bestanden hebben overeenkomende revisiebeheer nodig.
Het offertepakket moet de geselecteerde LED, optiek, lens, afdichting, beugel, bevestigingsmiddelen en kabelcomponenten bevatten wanneer hun geometrie de behuizing controleert. Leverancierstekeningen of -modellen zijn nuttig. Een screenshot zonder onderdeelnummer of revisie is zwak bewijs.
Neem de commerciële aannames op die het proces veranderen
Hoeveelheid beïnvloedt voorraad, mallen, inspectie en programmering. Het verzoek moet de prototypehoeveelheid, verwachte productiebatch, prognose indien beschikbaar, streefdatum, leveringslocatie en verpakkingsbehoeften tonen. De leverancier mag niet raden of een offerte voor één stuk een eenmalig prototype is of de eerste stap naar terugkerende productie.
Het verzoek moet de legering, hardheid, afwerking, kleur en certificeringsdocumenten vermelden. Het moet ook vermelden of de offerte materiaalcertificaten, eerste-artikelinspectie, volledige rapporten, afwerkingsmonsters, ondersteuning bij lektesten of speciale verpakking omvat. Deze items kunnen zowel de kosten als de doorlooptijd veranderen.
Gebruik een duidelijke offertechecklist
| Pakketitem | Wat ik verwacht |
|---|---|
| 3D CAD | Native of neutraal solid model met een revisie |
| 2D tekening | Functionele datums, toleranties, GD&T, schroefdraden, afwerking en notities |
| Componentgegevens | Huidige bestanden voor de LED, optiek, lens, afdichting, beugel en connectoren |
| Materiaal | Legering, hardheid, geaccepteerde specificatie en certificaatbehoeften |
| Afwerking | Proces, kleurreferentie, gemaskeerde zones, cosmetische zones en monsterplan |
| Inspectie | Kritieke kenmerken, rapportagebereik, standaarden en eisen voor de afgewerkte staat |
| Validatie | Assemblage, optische, thermische, afdichtings- en eerste-batch verantwoordelijkheden |
| Commerciële reikwijdte | Hoeveelheden, levering, planning, verpakking en verwachte herhaalvraag |
Open vragen moeten zichtbaar blijven. Een leverancier kan een gecontroleerde aanname offreren wanneer het ontbrekende item een beperkt effect heeft. Als het ontbrekende item de architectuur, afdichting, legering of kritieke tolerantie verandert, moet het team dit afsluiten vóór een definitieve productieofferte.
Vraag om DFM-feedback in een gestructureerde vorm
De leverancier moet het kenmerk, probleem, reden, voorgestelde wijziging, verwacht effect en vereiste klantbeslissing vermelden. Dit formaat is gemakkelijker te beoordelen dan verspreide screenshots. Het creëert ook een vastlegging voor latere tekeningrevisies.
De leverancier moet een moeilijk maakbaarheidsprobleem scheiden van een kosten- of risicosuggestie. Een kenmerk kan mogelijk maar duur zijn. Een ander kenmerk kan onmogelijk zijn met de vermelde gereedschapstoegang. De klant heeft dat onderscheid nodig om een weloverwogen beslissing te nemen.
Definieer acceptatie vóór de inkooporder
Het uiteindelijke pakket moet vermelden welke revisie controleert, welke standaarden van toepassing zijn en welk bewijs de acceptatie afsluit. Het moet ook definiëren hoe goedgekeurde afwijkingen worden vastgelegd. E-mailgoedkeuring kan verloren gaan als het nooit de tekening of inkooporder bereikt.
Voor machinaal bewerkte aluminium spotbehuizingen besteed ik speciale aandacht aan de optische zittingen in afgewerkte staat, LED-vlak, afdichtingsbus, draaipuntrelatie, schroefdraadconditie en cosmetische zones. Die interfaces overlappen vaak bewerking, afwerking, assemblage en producttesten.
PTSMAKE levert sinds 2002 maatwerk bewerkingsdiensten onder PTS Industrial Ltd. Onze reikwijdte omvat drie-assig, vier-assig, vijf-assig frezen, CNC draaien en frees-draai bewerking. We kunnen nauwe kenmerken beoordelen tot ±0,005 mm waar het materiaal, de geometrie, de opstelling, het proces en de tekening dit ondersteunen. We bevestigen die haalbaarheid tijdens de tekeningbeoordeling in plaats van de waarde op elk kenmerk toe te passen.
Houd één beslissingslogboek bij
Een kort beslissingslogboek sluit het offertepakket af. Het registreert geaccepteerde DFM-wijzigingen, openstaande productbeslissingen, goedgekeurde afwerkingsmonsters en de inspectiereikwijdte. Het logboek vervangt de tekening niet. Het helpt het team ervoor te zorgen dat goedgekeurde beslissingen de gecontroleerde bestanden bereiken.
Wanneer het model, de tekening, componentgegevens, afwerkingseisen, inspectiereikwijdte en hoeveelheid overeenkomen, kan de leverancier een echt proces offreren. De klant ontvangt ook een duidelijkere basis voor het vergelijken van voorstellen verder dan de laagste eenheidsprijs.
Stuur Ons Uw Schijnwerperbehuizing voor een Praktische DFM-Beoordeling
Stuur ons uw CAD-model, tekening, hoeveelheid, afwerking en bekende optische, thermische en afdichtingseisen. Ik zal ons PTSMAKE team helpen de bewerkingsroute te beoordelen en een duidelijke offerte voor te bereiden.
Ik citeer deze gids omdat het uitlegt waarom de levensduur van LED-armaturen afhangt van thermische, optische, elektrische, mechanische en omgevingssysteemfactoren. Het ondersteunt het behandelen van de behuizing als onderdeel van een complete armatuur. ↩
Ik citeer deze PTSMAKE vergelijking omdat het de processelectievraag uitbreidt. Het laat deze gids gericht blijven op DFM nadat het team CNC-bewerking heeft geselecteerd. ↩
Ik citeer dit standaardenoverzicht omdat het de legerings- en hardheidsaanduidingssystemen van de industrie identificeert. Het ondersteunt het vragen aan teams om meer te specificeren dan het woord “aluminium.” ↩
Ik citeer deze standaard omdat het de gezaghebbende bron is voor het GD&T-systeem dat in dit artikel wordt gebruikt. Het identificeert ook de geldende editie. ↩
Ik citeer deze norm omdat deze de internationale geometrische specificatietaal definieert voor vorm, oriëntatie, locatie en slingering. ↩
Ik citeer dit whitepaper omdat het LED thermische weerstandspaden en interfaces uitlegt. Het ondersteunt de complete-pad methode in plaats van een aanname van een koellichaam alleen voor de behuizing. ↩
Ik citeer deze gids omdat deze ontwerpers vertelt om het optische centrum van de LED uit te lijnen met de lens. Het ondersteunt de beoordeling van mechanische en optische centra. ↩
Ik citeer dit handboek omdat het toepassings- en wartelontwerpbegeleiding geeft. Het ondersteunt het gebruik van afdichtingsspecifieke gegevens in plaats van één groef als een universele regel te behandelen. ↩
Ik citeer deze norm omdat deze het IP-classificatiesysteem definieert. Het helpt productniveau behuizingstesten te scheiden van dimensionale inspectie van alleen de behuizing. ↩
Ik citeer deze gids omdat deze legering, proces, uiterlijk en specificatiefactoren voor geanodiseerd aluminium behandelt. Het ondersteunt het opnemen van de afwerking in het dimensionale en cosmetische plan. ↩
Ik citeer deze richtlijn omdat deze elektrische, mechanische, thermische, omgevings- en gerelateerde veiligheidsoverwegingen voor verlichting behandelt. Het ondersteunt het verkrijgen van compliance-inputs uit het certificeringsplan voor het eindproduct. ↩