
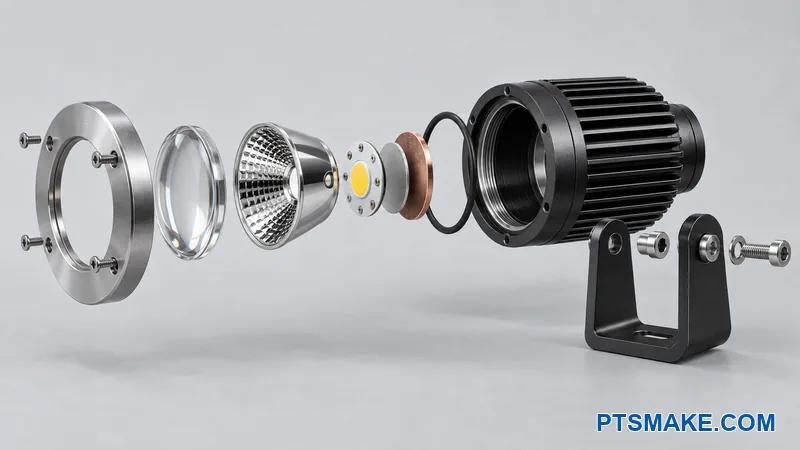
Una carcasa de foco puede parecer simple, pero elecciones débiles de referencia, térmicas, de sellado o de acabado pueden causar desviación del haz, acumulación de calor, fugas y retrabajo costoso.
Respuesta rápida: Las buenas carcasas de foco de aluminio mecanizado utilizan un sistema de referencia funcional para el LED, la óptica, la lente, el sello y las características de montaje. El diseño también necesita una trayectoria de calor corta, acceso claro para la herramienta de corte, tolerancias de acabado y métodos de inspección definidos antes de la producción.
El orden de revisión a continuación sigue la forma en que cada decisión afecta a la siguiente. Esta secuencia protege el rendimiento óptico y de la carcasa al tiempo que da al proveedor de CNC suficiente libertad para reducir el riesgo y el costo.
Envíe su dibujo para una revisión DFM de carcasa de foco enfocada.
Define las Entradas de Ingeniería Antes de Dar Forma a la Carcasa
Comienza con las condiciones del producto
Cada revisión DFM de carcasa de foco comienza con las condiciones del producto. Un modelo sólido limpio no muestra el problema de ingeniería completo. No explica el objetivo del haz, la carga térmica del LED, la exposición exterior, la carga de montaje, el método de limpieza o el trabajo de servicio esperado. Esas condiciones deciden qué superficies deben permanecer estables y qué formas pueden cambiar.
El equipo de diseño debe identificar el encapsulado y la placa del LED. La revisión también necesita el número de pieza de la óptica o el reflector, el conjunto de lentes, el concepto de sellado, la entrada de cables, el soporte, la ubicación del controlador, el acabado previsto y el entorno de uso. Una carcasa para una pantalla interior seca tiene riesgos diferentes de una carcasa que se enfrenta a la lluvia, la sal, el polvo, la vibración o el apuntado frecuente.
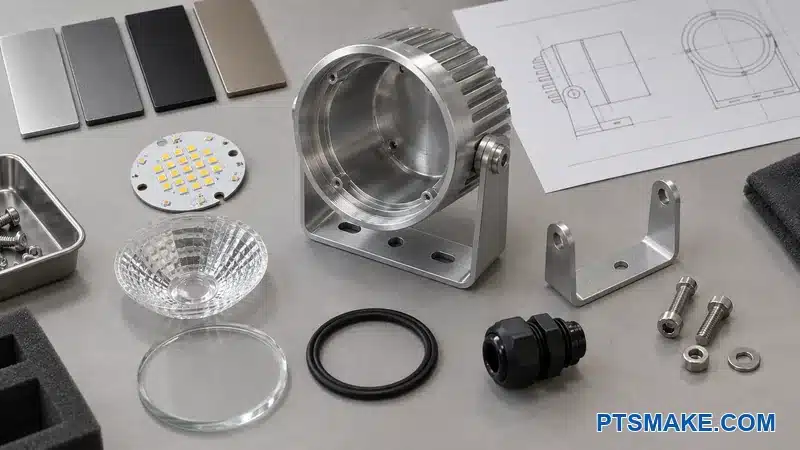
Separa las entradas fijas de las opciones abiertas
Cada entrada recibe una de tres etiquetas: fija, preferida o abierta. Esta clasificación simple evita que una elección de estilo se convierta en un requisito oculto costoso. También evita que un proveedor cambie una interfaz crítica porque el dibujo no explicó su propósito.
| Estado de la entrada | Lo que significa | Respuesta DFM |
|---|---|---|
| Fijo | La función del producto, la seguridad, la certificación o un componente comprado lo controla | Protegemos la interfaz y definimos la verificación |
| Preferido | El equipo quiere la condición, pero otra solución puede funcionar | Comparamos costo, riesgo y apariencia antes del lanzamiento |
| Abrir | El proveedor puede proponer una mejor forma o proceso | Establecemos el objetivo de diseño y un límite aceptable |
La hoja de entrada también registra la cantidad, el tiempo de lanzamiento y la vida útil probable de la producción. Esos hechos cambian la forma de material adecuada y la inversión en accesorios. Un prototipo puede justificar una sujeción de trabajo flexible. Un pedido de producción repetido puede justificar mordazas blandas dedicadas o un accesorio de verificación.
El cliente no necesita congelar cada decisión antes de que comience el DFM. El equipo solo necesita mostrar qué decisiones permanecen abiertas. Esa distinción mantiene la revisión honesta. También permite a nuestros ingenieros en PTSMAKE sugerir una ruta práctica sin tomar una decisión de producto sin respaldo.
Construye una hoja de entrada
Una hoja de entrada corta funciona mejor que los hechos dispersos por correo electrónico. La hoja puede señalar dibujos controlados y datos del proveedor. Debe mostrar la revisión actual y el propietario de cada elemento abierto. Este enfoque reduce la posibilidad de que el mecanizado comience con un archivo óptico antiguo o una junta no aprobada.
Mapea Cada Interfaz y su Consecuencia de Falla
Trata la carcasa como un sistema de interfaces
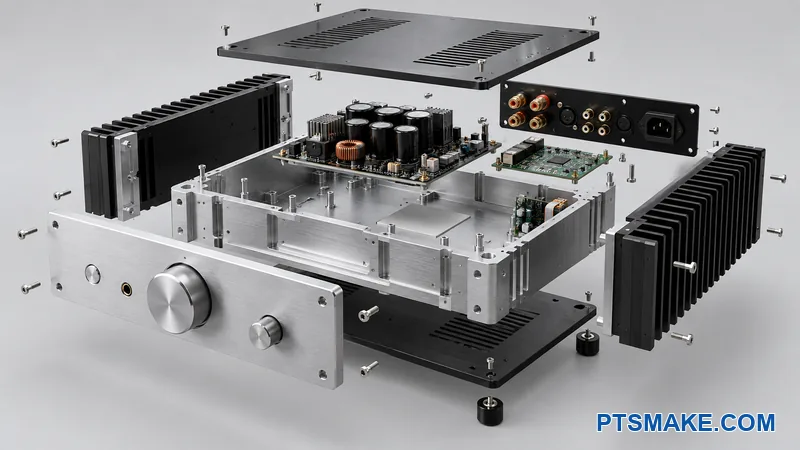
Una carcasa de foco de aluminio mecanizado no es solo un bloque de metal. Contiene una interfaz óptica, una interfaz térmica, una interfaz de sellado, una interfaz estructural y varias interfaces de ensamblaje. Una cara mecanizada puede servir para dos funciones, pero el equipo debe conocer ambas funciones antes de cambiar la cara.
La placa LED toca una superficie térmica. La óptica se posiciona desde un orificio o un hombro. La lente presiona un sello. El pivote transfiere las cargas de puntería y bloqueo. El prensaestopas cierra otra vía hacia la carcasa. Cada interfaz puede pasar una inspección dimensional y aun así fallar en la luz ensamblada si la pila circundante es incorrecta.
En Guía de vida útil de luminarias LED1 explica que la vida útil de la luminaria LED depende de más que el paquete LED. La gestión térmica, los elementos ópticos, los sellos y otras partes del sistema pueden controlar la vida útil. Esa visión del sistema es la razón por la que mapeo las interfaces antes de asignar tolerancias estrictas.
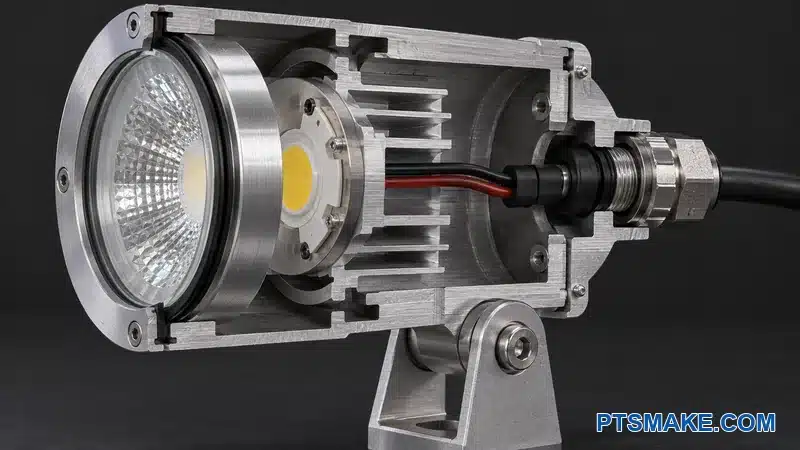
Clasifique la consecuencia antes de la dimensión
Un mapa de fallas corto le da a la reunión DFM un orden claro. Este mapa no reemplaza un FMEA de diseño formal. La revisión comienza con la interfaz, nombra la falla probable e identifica el primer control físico.
| Interfaz | Posible efecto en el producto | Primer control de diseño | Verificación útil |
|---|---|---|---|
| Placa LED a carcasa | Mayor temperatura o flujo de calor desigual | Superficie de contacto plana y limpia y carga de sujeción equilibrada | Planitud, patrón de contacto, prueba térmica |
| LED a óptica | Desplazamiento del haz, punto caliente o menor eficiencia óptica | Centro compartido y asiento axial directo | Verificación de montaje y prueba de haz |
| Lente a carcasa | Trayectoria de agua o polvo | Prensaestopas continuo y compresión uniforme | Verificación visual y prueba de fugas |
| Perno de pivote a soporte | Desviación de puntería, desgaste o riesgo de grietas | Perno soportado y ajuste definido | Revisión dimensional y de carga |
| Tapa a cuerpo | Holgura, distorsión o pérdida de carga de sellado | Brida controlada por referencia y patrón de sujetadores | Planitud y verificación de montaje |
| Entrada de cable | Fuga, tensión o servicio difícil | Rosca definida, cara de sellado y acceso | Calibre, par y prueba de fugas |
La siguiente pregunta es qué puede cambiar después del mecanizado en bruto, el mecanizado de acabado, el anodizado, el ensamblaje y el ciclo de temperatura. Esta secuencia a menudo expone un apilamiento débil. Por ejemplo, un asiento de lente puede ser concéntrico antes del acabado, pero un recubrimiento no planificado en un diámetro de ubicación puede cambiar el ajuste.
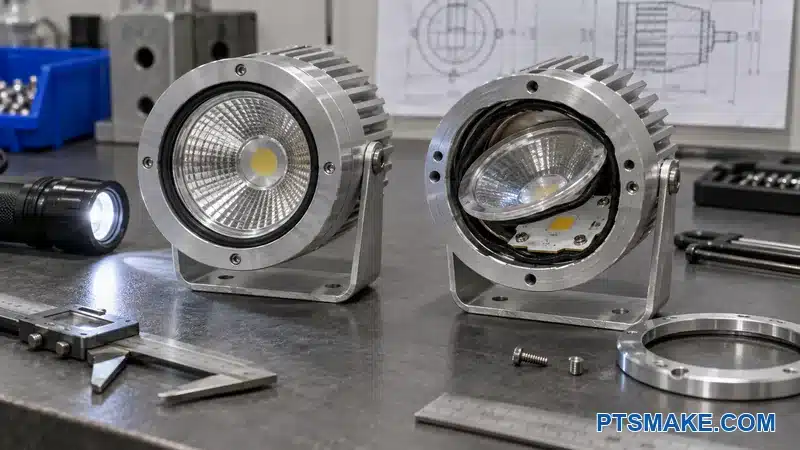
Use el mapa de fallas para gastar bien la precisión
Una nota general como “se requiere alta precisión” no ayuda al taller. Un mapa de consecuencias sí lo hace. Muestra por qué el asiento óptico necesita control mientras que un bolsillo de holgura oculto puede permanecer flexible. También le da al proveedor un lugar seguro para sugerir un radio más grande, una herramienta estándar o un tamaño de material diferente.
Los controles suelen dividirse en tres grupos. El primer grupo previene la pérdida de función. El segundo protege el ensamblaje y el servicio. El tercero protege la apariencia. Los tres grupos importan, pero no necesitan el mismo método de medición o margen de proceso.
Mantenga la evidencia vinculada al producto real
Los documentos y estándares del proveedor ayudan a enmarcar las preguntas. Un límite genérico no debe incluirse en un dibujo sin una verificación contra el LED, la óptica, el sello, el sujetador y el entorno seleccionados. El equipo de producto es responsable de la aceptación funcional. El equipo de mecanizado es responsable de una ruta de fabricación capaz. El mapa de interfaz conecta esas responsabilidades.
Cuando PTSMAKE revisa una nueva carcasa, podemos comentar sobre el acceso de mecanizado, la transferencia de referencias, el margen de acabado y la inspección. Necesitamos los objetivos ópticos, térmicos, de sellado y de cumplimiento del cliente para juzgar el plan de aceptación final. Ese límite nos impide inventar hechos del producto.
Elige una Arquitectura CNC Que Coincida con la Forma y el Volumen
Lea primero la geometría dominante
La primera pregunta de arquitectura es si la carcasa es principalmente redonda, principalmente prismática o verdaderamente mixta. Un cuerpo redondo con escalones concéntricos puede ser adecuado para el torneado CNC. Las herramientas vivas pueden añadir orificios radiales, planos y ranuras. Una caja, yugo o marco abierto puede ser adecuado para el fresado de tres o cuatro ejes. Las caras ópticas anguladas y los puertos compuestos pueden hacer que el mecanizado de cinco ejes sea útil.
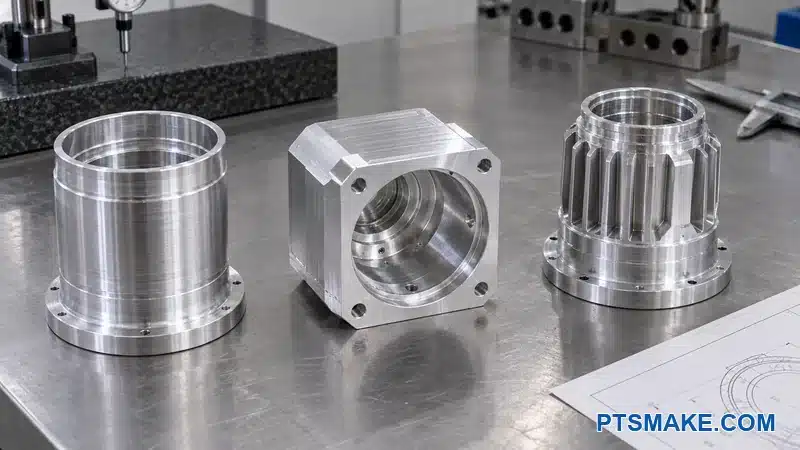
Acceso, retención de datum, cantidad e inspección deben impulsar la ruta. El mecanizado de cinco ejes no es la elección correcta solo porque una pieza parezca compleja. Un proceso estable de tres ejes con dos configuraciones planificadas puede ser mejor para un cuerpo simple. Una ruta de fresado-torneado puede ser mejor cuando las caras concéntricas y las características radiales deben permanecer relacionadas.
Nuestra Servicios de mecanizado CNC incluyen tres ejes, cuatro ejes, cinco ejes, torneado y trabajo de torneado-fresado. Ese rango nos da opciones, pero la pieza aún necesita una arquitectura clara. Una máquina no puede corregir un plan de referencias débil o una cara de sellado inaccesible.
Compare diseños de cuerpo de una pieza y de cuerpo dividido
Un cuerpo de una pieza elimina una junta y una posible trayectoria de fuga. También puede crear una cavidad profunda, herramientas largas, virutas atrapadas y un montaje difícil. Un cuerpo dividido abre la cavidad y puede simplificar el acabado. También añade una brida, sujetadores, pila de tolerancias y un sello.
Ambos conceptos necesitan comparación con la función y el riesgo total del proceso. Menos números de pieza no siempre significan un menor costo. La opción de una sola pieza puede ahorrar un paso de ensamblaje pero requiere un mecanizado lento de cavidades profundas. El diseño dividido puede mecanizarse más rápido pero requiere otra interfaz de sellado controlada.
Empareje la inversión con el volumen de repetición
El trabajo de prototipos se beneficia de accesorios adaptables y material disponible. La producción repetida puede justificar mordazas personalizadas, una torre de sujeción, un calibre dedicado o material casi a medida. El volumen esperado también cambia si combinamos operaciones o mantenemos un proceso simple con puertas de inspección claras.
La comparación PTSMAKE de Mecanizado CNC y fundición a presión para carcasas de focos de aluminio2 explica la decisión de proceso mayor. Este artículo asume que el equipo ha seleccionado el mecanizado CNC y necesita estabilizar esa ruta.
Selecciona la Aleación y la Forma de Stock como una Sola Decisión
Equilibrio de calor, resistencia, acabado y suministro
Muchos equipos comienzan con aluminio 6061 porque ofrece un equilibrio útil para piezas mecanizadas. La elección final aún depende del modelo térmico, las cargas de pivote, el acabado, la exposición a la corrosión, la disponibilidad de material y la especificación aplicable. Evito elegir una aleación de una tabla de propiedades única.
En estándares de aleación de aluminio y temple3 mantenidos por la Asociación del Aluminio ayudan a los equipos a especificar el material en un lenguaje compartido. El plano o paquete de compra debe indicar la aleación, el temple y la especificación del material requeridos. Una nota vaga como “aluminio” no da suficiente control a compras o inspección.
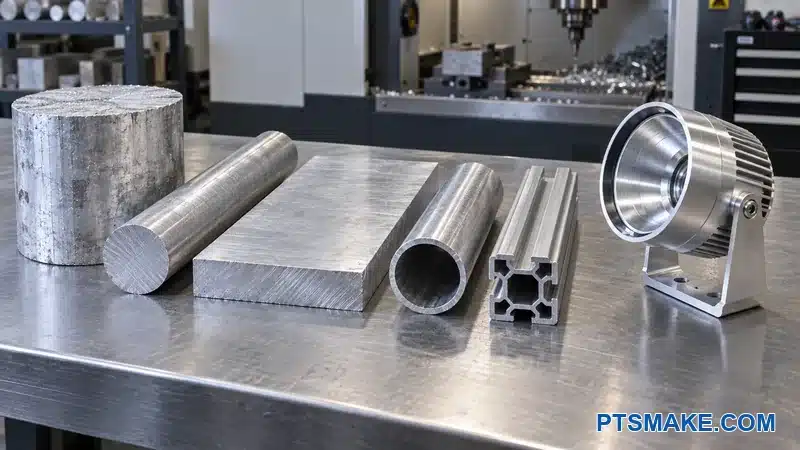
Revisar la forma del material en bruto al mismo tiempo
Placa, tocho, barra redonda, tubo y extrusión no crean el mismo plan de mecanizado. Difieren en tamaño disponible, condición de la superficie, dirección del grano, tensión residual, desperdicio y tiempo de entrega. Un precio bajo por kilogramo puede perder su ventaja cuando la mayor parte de la pieza en bruto se convierte en virutas.
| Prioridad de diseño | Pregunta sobre el material en bruto o el material | Acción de revisión |
|---|---|---|
| Geometría óptica estable | ¿Puede un desbaste pesado e irregular liberar movimiento? | Revisar la condición del material en bruto y el mecanizado por etapas |
| Apariencia anodizada | ¿Pueden la aleación y la ruta del material en bruto mantener el aspecto aprobado? | Aprobar muestras de la ruta de proceso prevista |
| Trayectoria térmica | ¿Soporta la aleación el modelo de flujo de calor validado? | Confirmar con el responsable térmico |
| Resistencia del pivote | ¿Soporta el saliente local cargas de sujeción y servicio? | Revisar el saliente y la trayectoria de carga |
| Costo de producción | ¿Pueden el tubo o la extrusión eliminar volumen de desbaste? | Comparar el costo total del proceso, no solo el precio del material |
Amplias superficies térmicas, anillos delgados y carcasas asimétricas necesitan mucha atención. La eliminación pesada de un lado puede cambiar el equilibrio de tensiones. Un paso de desbaste, un período de descanso, una placa con alivio de tensiones o una forma de material revisada pueden ayudar. El método correcto depende de la pieza, por lo que el proveedor debe describir la ruta propuesta.
Controlar las sustituciones
Un sustituto permitido debe coincidir con la necesidad del producto, no solo con un valor de resistencia general. También puede afectar el color anodizado, la conductividad, el comportamiento a la corrosión, la respuesta al corte y la documentación de suministro. Quiero que cada sustituto sea aprobado antes de cortar el material de producción.
En PTSMAKE, mecanizamos grados comunes de aluminio, pero no los tratamos como visual o dimensionalmente idénticos. Recomiendo que el cliente apruebe la aleación y la ruta de acabado reales cuando la consistencia del color o la superficie sea importante.
Construye Referencias Ópticas y de Ensamblaje Funcionales
Colocar las referencias en características de acoplamiento reales
El plan de datum generalmente comienza con la superficie que asienta la placa LED o el soporte óptico. Esa superficie puede crear el plano primario. Un orificio controlado, piloto o asiento circular puede entonces localizar el eje óptico. Un pasador, muesca u otra característica puede controlar la rotación cuando la orientación del cable o del haz importa.
Un cilindro exterior cosmético puede parecer una referencia natural. A menudo es débil si el LED, la óptica y la lente no se ubican a partir de él. La carcasa puede parecer concéntrica mientras el conjunto óptico permanece desplazado. Un dato debe representar la función de ensamblaje antes de representar la simetría visual.
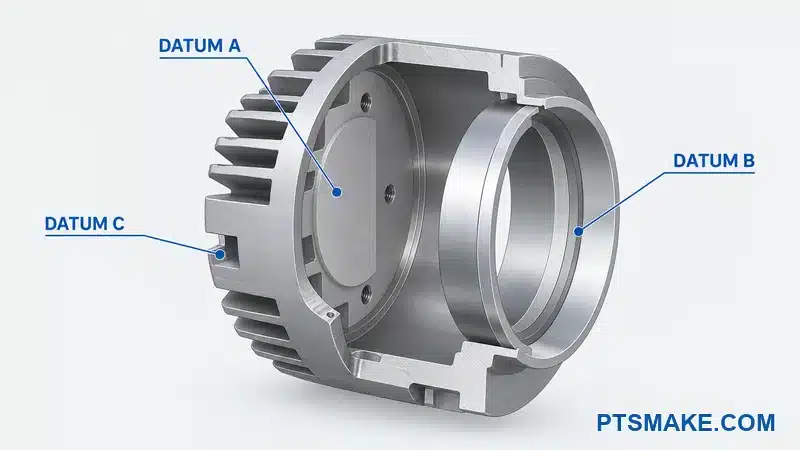
Controlar seis grados de libertad
El plano primario debe detener tres movimientos. La característica secundaria debe ubicar dos más. La característica terciaria debe detener la rotación o traslación final. Esta idea 3-2-1 es simple, pero las características reales deben ser grandes, estables, accesibles y repetibles.
Un borde diminuto o una aleta flexible hace un objetivo de datum débil. Un datum que desaparece después de instalar una cubierta o un soporte crea el mismo problema. Si el ensamblaje y la inspección no pueden recrear la referencia, el dibujo puede ser matemáticamente completo pero operacionalmente débil.
ASME Y14.54 define un sistema común para el dimensionamiento y la tolerancia geométrica. ISO 11015 define el lenguaje internacional para los controles geométricos. El plano debe identificar su estándar y edición gobernantes porque los símbolos necesitan una interpretación compartida.
Vincular características relacionadas a un marco de datos
El centro del LED, el asiento óptico, el asiento de la lente y la abertura frontal suelen necesitar una relación directa. Intento conectar esas características al mismo marco de datos funcional. No creo sistemas de coordenadas separados para cada componente a menos que el producto realmente utilice sistemas de ubicación separados.
El pivote puede necesitar otra relación funcional. Si la dirección del haz debe seguir el eje del pivote, el plano debe controlar esa relación. Si el soporte solo proporciona una puntería gruesa, una tolerancia más amplia puede ser suficiente. Uso el mapa de fallas para elegir.
| Característica | Pregunta funcional | Enfoque de control posible |
|---|---|---|
| Superficie de contacto del LED | ¿Establece la posición axial y el contacto térmico? | Dato primario y planitud basados en la necesidad de la interfaz |
| Piloto óptico | ¿Establece el centro del haz? | Posición o excentricidad desde el marco de referencia funcional |
| Asiento de lente | ¿Debe compartir el eje óptico? | Ubicación directa desde el mismo marco |
| Característica de orientación | ¿La rotación afecta el haz o el cable? | Perfil o posición a partir de datums primarios y secundarios |
| Orificio de pivote | ¿La puntería depende de su relación con el eje óptico? | Orientación y posición basadas en la función de montaje |
Hacer que el mecanizado y la inspección concuerden
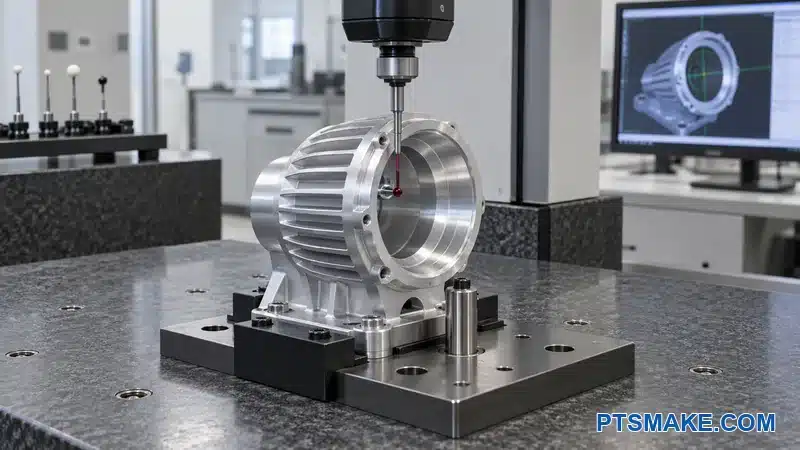
La revisión del proceso pregunta cómo se sujetará la pieza para la operación crítica y cómo la inspección establecerá los mismos datums. Una máquina de medición por coordenadas puede calcular muchas relaciones, pero el accesorio aún necesita acceso estable y un método de alineación claro.
El dibujo no debe obligar al taller a inspeccionar desde una carcasa cosmética cuando la máquina y el ensamblaje utilizan la superficie térmica. Esta falta de coincidencia añade discusión sin añadir control. Un buen esquema de datum permite que el diseño, el mecanizado, el ensamblaje y la calidad discutan las mismas referencias físicas.
En nuestro trabajo de DFM, a menudo sugerimos pequeñas almohadillas de datum o una característica de orientación práctica cuando el modelo original carece de una referencia repetible. Solo mantenemos esas características cuando soportan el producto terminado, el accesorio o la inspección. No añadimos geometría solo para que el CAD parezca técnico.
Las referencias elegidas también deben seguir siendo utilizables después del anodizado y el ensamblaje final.
Diseña la Interfaz Térmica del LED como un Camino Completo
Empezar en la fuente de calor
La revisión térmica sigue la trayectoria del calor desde la unión del LED hasta el aire circundante. Esa trayectoria puede incluir el encapsulado del LED, la soldadura, la placa, el material de interfaz térmica, la superficie de contacto mecanizada, la pared de la carcasa, el acabado, las aletas y el flujo de aire. Un cambio en cualquier capa puede afectar el resultado.
En Libro blanco de diseño térmico de Lumileds6 describe esta trayectoria como una red de resistencia térmica y muestra por qué cada interfaz importa. Un gran disipador de calor externo no puede corregir una superficie de contacto deficiente cerca del LED. El diseño necesita tanto una trayectoria interna de baja resistencia como suficiente área externa para el entorno real.
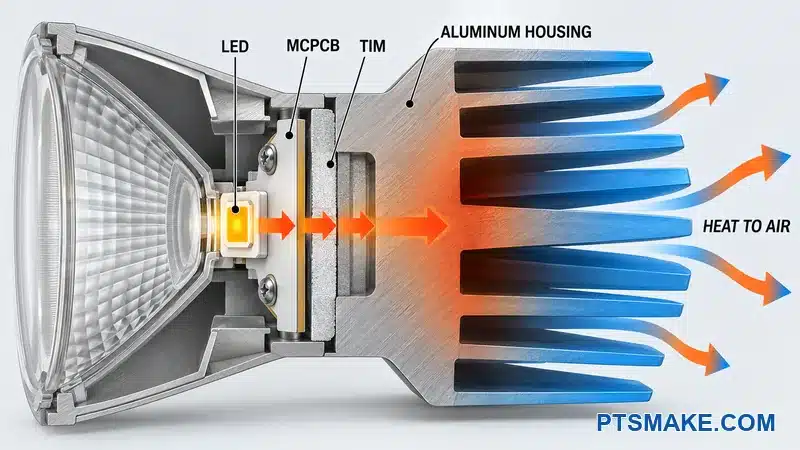
El propietario térmico debe proporcionar la condición de potencia del LED, el tipo de placa, el material de interfaz, la temperatura permitida, la posición de montaje, el flujo de aire y el rango ambiental. Un diámetro de carcasa por sí solo no puede establecer un tamaño de aleta universal. El propietario térmico del producto debe validar el diseño final bajo condiciones representativas.
Definir la superficie de contacto como una interfaz funcional
La superficie de la placa necesita suficiente área debajo de la región de disipación de calor prevista. También necesita una condición de superficie controlada. Rebabas, virutas, recubrimiento, abolladuras locales y un punto alto cerca de un tornillo pueden impedir que la placa asiente uniformemente.
El dibujo debe identificar la zona de contacto y separarla de las superficies cosméticas cercanas. Si la superficie debe permanecer libre de anodizado u otro recubrimiento, el dibujo debe definir el límite de la máscara y la transición aceptable. El plan de proceso también debe proteger el aluminio desnudo de daños y contaminación.
Un valor de acabado superficial muy fino necesita evidencia de respaldo. Algunos materiales de interfaz térmica se adaptan a las marcas de mecanizado. Algunos necesitan una condición diferente. Un acabado más fino puede añadir tiempo de ciclo y aun así fallar si la superficie no es plana bajo la carga de sujeción. El proveedor del material de interfaz y el equipo térmico deben definir la necesidad.
Crear una trayectoria de sujeción equilibrada
Una superficie plana funciona solo cuando el conjunto sujeta la placa contra ella. Coloco tornillos o clips para que la carga de sujeción alcance el área activa sin doblar la placa. Doy a cada sujetador un asiento local rígido, suficiente acceso para el controlador, y un método de apriete repetible.
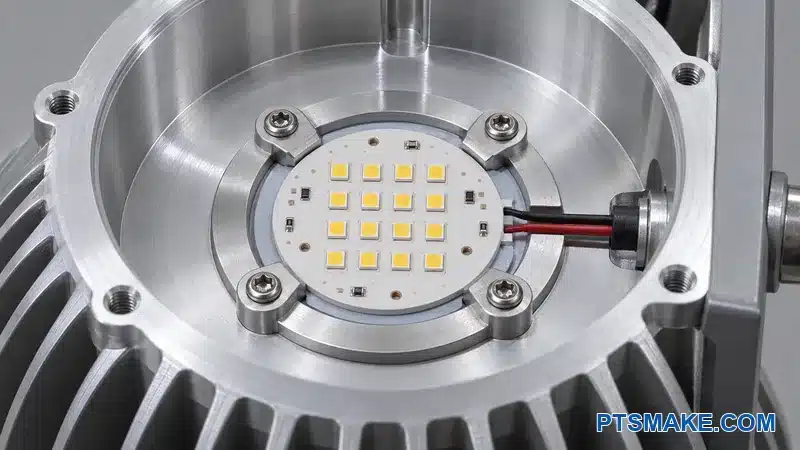
El diseño no debe permitir que la placa se balancee sobre las uniones de soldadura, las almohadillas de cableado o los residuos. Los separadores y los pasadores de posicionamiento no deben quedar más altos que la pila de contacto prevista. La capa de interfaz térmica también necesita un espesor o una condición de compresión definidos. El material adicional no siempre es más seguro porque una capa más gruesa puede añadir resistencia.
| Detalle térmico | Riesgo si no está claro | Pregunta de DFM |
|---|---|---|
| Área de contacto | Contacto parcial o distorsión de la placa | ¿Qué región debe tocar bajo carga de montaje? |
| Estado de la superficie | Rebabas, recubrimiento o residuos crean un espacio | ¿Qué acabado y limpieza necesita la interfaz? |
| Patrón de sujeción | Presión desigual y flexión local de la placa | ¿Crea el patrón una trayectoria de sujeción equilibrada? |
| Material de interfaz | Espesor excesivo o cobertura incompleta | ¿Qué condición de instalación requiere el proveedor? |
| Pared a aletas | Cuello de botella térmico cerca de la fuente | ¿Es la trayectoria metálica continua y lo suficientemente gruesa? |
| Flujo de aire externo | Las aletas funcionan por debajo de lo esperado | ¿Se probó la carcasa en su orientación real? |
Mantener la mecanización y la validación térmica conectadas
El taller debe explicar cómo acabará y protegerá la superficie de contacto. Una superficie de contacto amplia puede necesitar una operación por etapas después de un desbaste de cavidad pesado. Una carcasa delgada puede distorsionarse al ser sujetada. Un corte de acabado desde el datum funcional puede ayudar, pero el accesorio debe soportar la pieza sin doblarla.
El PTSMAKE separado guía de diseño de disipadores de calor cubre el problema más amplio del diseño térmico. Para esta carcasa, mantengo el enfoque DFM en la superficie de contacto, la trayectoria metálica, la maquinabilidad de las aletas, el límite de acabado y los criterios de aceptación medibles.
La mecanización por sí sola no prueba el rendimiento térmico. Podemos fabricar e inspeccionar la geometría definida. El cliente o el propietario de la prueba deben confirmar la temperatura ensamblada bajo la carga eléctrica y el entorno previstos.
Pida a PTSMAKE que revise su superficie de contacto LED y la ruta de mecanizado.
Mantén el LED, el Reflector y la Lente en una Sola Pila Óptica
Control de centro, altura y rotación
Un LED puede situarse cerca del centro y aun así producir un haz incorrecto. La pila óptica necesita control radial, control axial y, a veces, control de rotación. El centro óptico del LED puede no coincidir con el centro de su encapsulado o del contorno de la placa. El dibujo del componente seleccionado debe definir las verdaderas referencias de posicionamiento.
En guía de instalación de LEDiL7 indica a los diseñadores que alineen el centro óptico del LED con el componente óptico. Utilizo ese requisito para revisar la pila mecánica. No asumo que las holguras amplias de los tornillos puedan posicionar la placa. Los tornillos sujetan bien, pero suelen ser malos posicionadores de precisión.
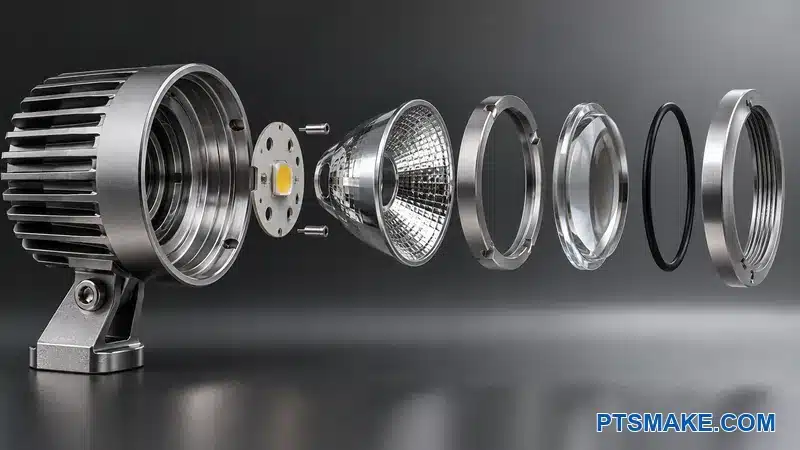
Un piloto mecanizado directo, un borde de posicionamiento, un patrón de pasadores o un soporte controlado suele ser la opción más clara. La característica seleccionada debe coincidir con el área de contacto permitida por el proveedor del componente. Un pasador que toca una región sensible del circuito puede crear un nuevo problema incluso si mejora la posición.
Establecer la altura axial desde un hombro estable
La distancia entre el LED y la óptica puede cambiar el enfoque y la forma del haz. Intento establecer esta altura a partir de un hombro mecanizado directo y una pila de componentes corta. Las juntas blandas, los cordones adhesivos, las transiciones de acabado rugoso y las cubiertas flotantes no deben definir la altura focal a menos que el diseño óptico tenga en cuenta su variación.
La lente también puede necesitar un tope axial que sea independiente del límite de compresión del sello. Si los sujetadores siguen comprimiendo una junta hasta que la lente encuentra su asiento, el diseño debe definir ambas condiciones. Si la junta sola establece la altura de la lente, la tolerancia de la junta y el comportamiento de envejecimiento pasan a formar parte de la pila óptica.
Acortar la cadena de tolerancia
Un bucle simple desde la superficie emisora del LED hasta las referencias de la óptica y la lente expone la pila. El bucle debe enumerar cada dimensión y componente que lo cierra. Si el bucle cruza muchas piezas, una característica directa de la carcasa puede eliminar una o más variables.
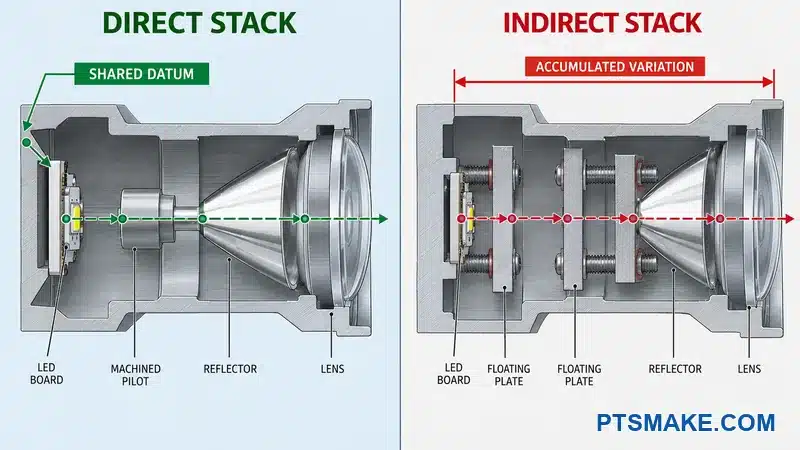
| Condición óptica | Control mecánico más fuerte | Control más débil |
|---|---|---|
| Posición radial del LED | Pasadores o bordes de posicionamiento vinculados al datum óptico | Contorno de la placa flotando en orificios de tornillo anchos |
| Posición radial de la óptica | Piloto o asiento dedicado desde el mismo datum | Diámetro de la carcasa cosmética |
| Altura focal | Hombro directo y una pila rígida corta | Varias capas blandas o sin terminar |
| Rotación | Patrón de localización con chaveta, lengüeta o asimétrico | Juicio del instalador |
| Relación de la lente | Asiento controlado unido al marco óptico | Posición de la cubierta mediante sujetadores sueltos |
El método del equipo de producto debe controlar si la pila utiliza el cálculo del peor caso o estadístico. Una dimensión de carcasa muy ajustada no debe ocultar toda la variación. La óptica, las placas, los sellos y los retenedores comprados también contribuyen. El equipo necesita las tolerancias actuales del proveedor antes de asignar el margen de la carcasa.
Proporcionar a prueba de errores de montaje
El diseño debe dificultar una orientación incorrecta. Un patrón de pines asimétrico, un soporte con chaveta, una característica de sincronización visible o un espacio libre para el conector pueden ayudar. El proceso de montaje también debe mostrar cómo se asienta la óptica y cómo el técnico confirma el acoplamiento completo.
La trayectoria de montaje debe mantener las herramientas alejadas del LED y de las superficies reflectantes. Una trayectoria del destornillador que cruce la óptica puede provocar arañazos o contaminación. Un anillo de retención necesita una interfaz de herramienta utilizable. Si se requiere adhesivo, la carcasa necesita un área de unión controlada y una trayectoria que mantenga el exceso de material alejado de la apertura óptica.
Verificar el haz ensamblado
La inspección dimensional puede confirmar las relaciones mecanizadas, pero no puede probar el haz final por sí misma. Vinculo el plan de datos y tolerancias a un montaje y una prueba óptica. Si el haz falla, el equipo puede entonces separar el error de la carcasa, la variación de los componentes, el error de montaje y el error de configuración de la prueba.
Este bucle trazable es más útil que apretar cada diámetro concéntrico. Nos permite gastar la precisión CNC en las características que realmente controlan la pila óptica.
Abre las Cavidades Internas a Herramientas Reales y Limpieza Real
Diseño para un cortador con longitud y diámetro finitos
Una cavidad CAD puede ser fácil de dibujar y difícil de mecanizar. Las cavidades profundas y estrechas necesitan herramientas largas. Las herramientas largas se doblan más, vibran más y a menudo necesitan cortes más ligeros. Un radio interno pequeño puede forzar a un cortador pequeño a través de toda una cavidad incluso cuando la mayor parte del material podría usar una herramienta más grande.
La revisión de la cavidad debe identificar qué superficies realmente necesitan la pared más profunda y el radio más pequeño. La entrada puede abrirse, la pared puede acortarse o el radio de la esquina puede crecer cuando la función lo permite. Si un inserto de acoplamiento tiene una esquina exterior afilada, un alivio local es a menudo mejor que una esquina interna afilada en toda la cavidad.
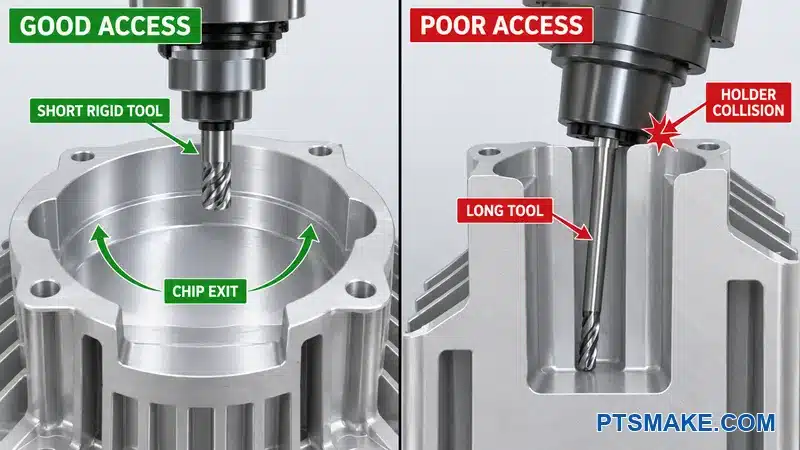
En PTSMAKE, nuestro Mecanizado CNC de cinco ejes la capacidad puede mejorar el acceso a caras anguladas y características radiales. No elimina el diámetro del cortador, el espacio libre del portaherramientas o los límites de evacuación de virutas. El diseño aún necesita acceso físico.
Revisar la trayectoria de la herramienta, el portaherramientas y el husillo
El acceso de la herramienta se extiende más allá del filo de corte. El portaherramientas y la nariz del husillo también necesitan espacio libre. Una pared exterior cónica o un saliente alto pueden bloquear el portaherramientas antes de que la herramienta llegue al fondo. Un enfoque angulado puede ayudar, pero puede cambiar el plan de datos y sujeción de la pieza.
La revisión también debe verificar cómo la herramienta sale del corte. Una ranura estrecha sin sobrecarrera puede crear marcas de permanencia o forzar una herramienta especial. Una rosca cerca de un hombro puede necesitar un alivio. Una cara de sellado puede necesitar espacio para que un cortador entre y salga sin dejar un escalón a través de la trayectoria de la junta.
| Geometría | Efecto de proceso común | Respuesta de diseño práctica |
|---|---|---|
| Cavidad estrecha y profunda | Herramienta larga, menor rigidez, remoción más lenta | Abrir la entrada o reducir la profundidad donde la función lo permita |
| Radio interno pequeño | Cortador pequeño controla toda la operación | Aumentar el radio o localizar la característica pequeña |
| Saliente alto cerca de una pared | Colisión del portaherramientas y flujo deficiente de virutas | Añadir espacio libre o cambiar el enfoque |
| Ranura anular cerrada | Difícil remoción de virutas e inspección | Añadir acceso y definir el segmento funcional |
| Esquina de inserto afilada | Esquina interna fresada imposible | Usar alivio de esquina o cambiar el inserto |
Crear una trayectoria para virutas y medios de limpieza
La cavidad debe liberar virutas durante el corte. También debe liberar el fluido de lavado después del mecanizado. Las virutas pueden esconderse detrás de las nervaduras, en roscas ciegas, debajo de los salientes y entre aletas cercanas. Una pieza que parece limpia desde la abertura puede retener residuos cerca del LED o la óptica.
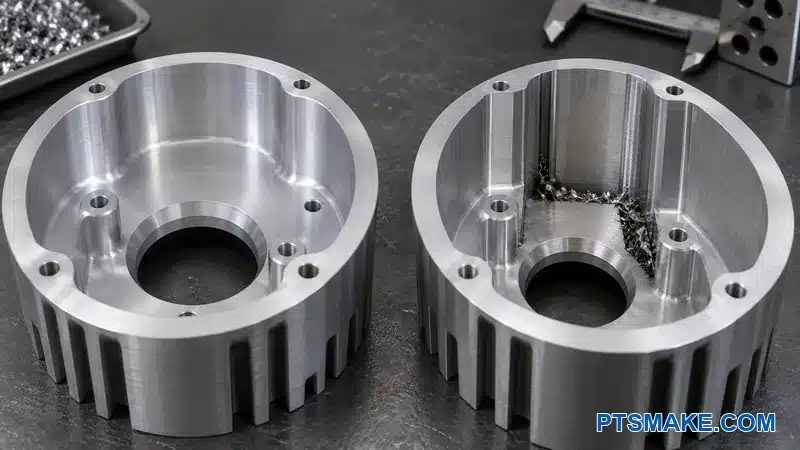
La carcasa necesita revisión en las probables orientaciones de mecanizado y lavado. La gravedad importa. Las cavidades ciegas hacia arriba pueden retener fluido. Los espacios estrechos pueden resistir el enjuague y el secado. Si el producto necesita una limpieza óptica o electrónica especial, el requisito debe definir la condición aceptada y el método de verificación.
Planificar el desbarbado antes del lanzamiento
Los agujeros transversales, las roscas interrumpidas, las raíces de aletas y las ranuras internas pueden crear rebabas difíciles de alcanzar. Una nota vaga de “romper todos los bordes” no explica qué bordes tocan un sello, un cable, una placa o un técnico. Marco las condiciones críticas de los bordes y permito un método práctico.
El equipo debe decidir si el chorro de arena, el vibrado, el cepillado, el desbarbado manual o los métodos térmicos son aceptables. Cada proceso puede cambiar la apariencia o los bordes funcionales. El plan también debe tener en cuenta la limpieza después del desbarbado.
Utilice el acceso como una palanca de costo y calidad
Un mejor acceso a menudo reduce el número de herramientas, el tiempo de ciclo, el riesgo de rebabas y el esfuerzo de limpieza al mismo tiempo. Trato una cavidad abierta como algo más que una conveniencia de mecanizado. Puede hacer que la inspección y el montaje sean más fiables.
La función del producto todavía establece el límite. Una pared que soporta calor, carga de sellado, blindaje o carga estructural no debe abrirse sin revisión. El cambio correcto mantiene la interfaz y elimina la obstrucción innecesaria.
Equilibra Paredes, Aletas, Nervaduras y Salientes para Rigidez
Hacer que las características delgadas soporten cargas de proceso
Las aletas delgadas pueden añadir superficie y reducir peso. También pueden vibrar durante el corte, doblarse durante la manipulación y mostrar variación en el acabado. Los salientes altos pueden moverse cuando el suelo circundante es delgado. Reviso la altura, el grosor, el espaciado, la dirección de la fresa y la carga de sujeción en conjunto.
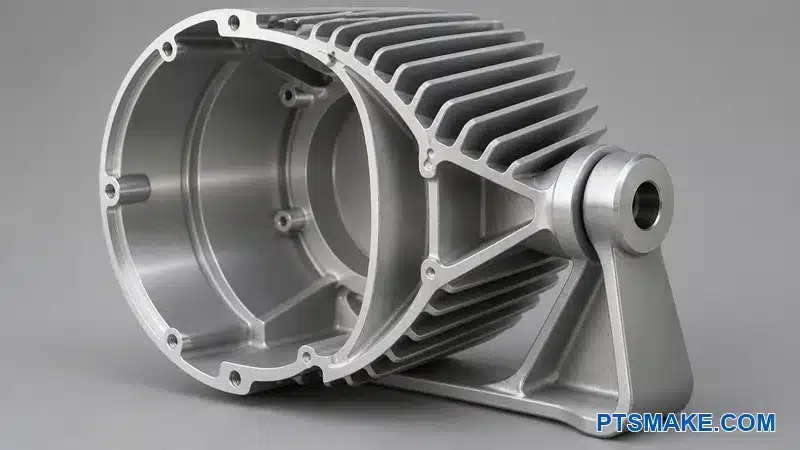
Los cambios graduales de sección suelen comportarse mejor. Un saliente de pivote cargado necesita una trayectoria de carga amplia hacia el cuerpo. Los nervios deben soportar una carga conocida. Un nervio decorativo puede bloquear una fresa más grande y añadir trabajo de desbarbado sin mejorar la función.
Dejar una condición estable de mecanizado de acabado
El desbaste puede liberar la tensión del material y el calor. Una superficie amplia o un anillo óptico delgado pueden moverse después de abrir la cavidad principal. El proceso puede necesitar desbaste y acabado por etapas, pero la pieza aún debe tener un lugar estable para localizar y sujetar.
Un espesor mínimo universal de pared o aleta sería engañoso. El valor viable depende de la aleación, la altura sin soporte, la herramienta, la tolerancia, el acabado superficial, la cantidad y el soporte de la fijación. El taller debe señalar las características que necesitan soporte especial o un proceso más lento.
Revisar las cargas de los salientes localmente
Un saliente de pivote puede experimentar carga de sujeción, par de puntería, impacto y ajuste repetido. La aleación del cuerpo principal no prueba que la forma local sea adecuada. El ingeniero de producto debe verificar el caso de carga, el filete, la distancia al borde, la conexión de la pared y el soporte de acoplamiento.
La revisión CNC luego verifica el acceso de la herramienta y la distorsión. Un saliente grueso aislado junto a una pared delgada puede crear una eliminación de material desigual. Un orificio de pivote profundo puede necesitar soporte de ambos lados. Un perno transversal también necesita espacio para su cabeza, tuerca, arandela y herramientas.
| Característica | Función del producto | Pregunta de fabricación |
|---|---|---|
| Aletas externas | Disipar calor al aire ambiente | ¿Puede la fresa alcanzar las raíces sin cuchillas débiles? |
| Pared principal | Soportar carga térmica y estructural | ¿El desbaste o la sujeción distorsionarán la pared? |
| Nervio | Rigidizar una trayectoria de carga conocida | ¿Ayuda más de lo que bloquea el acceso? |
| Saliente de pivote | Soportar cargas de puntería y bloqueo | ¿Está el saliente soportado y es mecanizable desde un datum estable? |
| Saliente para tornillo | Transferir carga de sujeción | ¿Hay suficiente área de asiento y espacio para el destornillador? |
El trabajo térmico y estructural debe permanecer conectado. La eliminación de metal puede reducir el tiempo de ciclo, pero también estrechar la trayectoria del calor. Añadir aletas puede mejorar el área, pero dificultar la limpieza o el recubrimiento. La geometría final debe satisfacer el modelo de producto validado y un proceso de mecanizado estable.
Reduce las Configuraciones Sin Perder el Control de Referencia
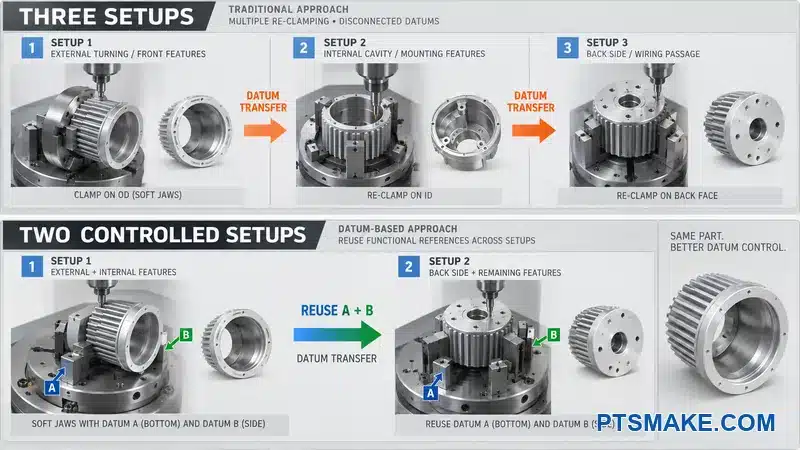
Contar orientaciones controladas
Cada nueva orientación añade manipulación, palpado, sujeción de la pieza y otra transferencia de datum. El mecanizado de cinco ejes puede exponer más caras en una sola sujeción. La indexación de cuatro ejes puede repetir características radiales. Una pieza simple aún puede funcionar mejor en dos configuraciones claras de tres ejes.
La revisión de la configuración cuenta las orientaciones necesarias para alcanzar las características funcionales. Las características relacionadas deben permanecer juntas donde la fijación y la herramienta lo permitan. El piloto óptico, la superficie LED y las características de localización cercanas a menudo se benefician de una operación controlada porque su relación importa más que su relación con una carcasa cosmética.
Dar a la fijación una zona de agarre real
Los diseñadores a menudo usan cada superficie exterior para la apariencia. El taller entonces no tiene un lugar estable para mordazas, topes o abrazaderas. Reservo una banda de sujeción, extensión de material, almohadilla sacrificial, pestaña removible o superficie no cosmética existente cuando la pieza lo necesita.
La fijación debe resistir la fuerza de corte sin doblar la carcasa. Un anillo delgado solo puede volverse redondo después de que las mordazas lo liberen. Una cara ancha solo puede parecer plana mientras la abrazadera la mantiene sujeta. Pregunto cómo se comportará la pieza en estado libre porque la inspección y el montaje suelen ocurrir después de la liberación.
Proteger el datum a través de cada operación
La primera configuración crea características que localizan la siguiente configuración. Esas características necesitan suficiente tamaño, rigidez y acceso. Si la anodización ocurre antes de una operación posterior, el acabado puede cambiar o dañar la ubicación. Si todo el mecanizado ocurre antes del acabado, el proceso debe tener en cuenta el recubrimiento en el ajuste final.
| Pregunta de configuración | Por qué importa | Posible respuesta |
|---|---|---|
| ¿Dónde agarra la primera operación? | El desbaste debe resistir las fuerzas de desbaste | Dejar material o una banda de sujeción clara |
| ¿Qué características permanecen en una sola sujeción? | El mecanizado compartido reduce el error de transferencia | Agrupar características ópticas y térmicas relacionadas |
| ¿Qué localiza la segunda operación? | Las características de transferencia débiles añaden variación | Crear almohadillas, pilotos o mordazas estables |
| ¿Cómo se protege la superficie acabada? | La re-sujeción puede marcar los cosméticos | Utilice zonas de contacto protegidas y accesorios limpios |
| ¿Qué recrea la inspección? | Un datum diferente puede ocultar errores de proceso | Utilice el mismo marco funcional |
El número de configuraciones no es un objetivo útil por sí mismo. Una configuración abarrotada puede usar herramientas largas, ángulos de aproximación deficientes o abrazaderas débiles. Dos configuraciones robustas pueden ser más seguras. El mejor plan reduce las transferencias innecesarias mientras mantiene cada operación estable.
Utilice la inspección en proceso en el punto correcto
Algunas características son más fáciles de verificar antes de que la pieza salga del accesorio. Una sonda puede verificar la posición del material o un orificio crítico durante el mecanizado. Esa verificación no reemplaza la inspección final, pero puede detectar un problema de configuración antes de que se añada más valor.
El proveedor debe mostrar qué controles ocurren en proceso y cuáles ocurren después del acabado. Esta división es importante para ajustes recubiertos, caras de sellado y zonas cosméticas. También ayuda al cliente a comprender qué incluye el alcance de inspección cotizado.
Las necesidades de cambio también pertenecen a la revisión del accesorio. Un accesorio debe dificultar la carga incorrecta, y sus puntos de contacto deben ser fáciles de limpiar. Estos detalles protegen la repetibilidad cuando los operadores cargan muchas piezas.
Una revisión ilustrativa de dos configuraciones
Considere una carcasa de 6061-T6 para un foco exterior de 60 W y un lote piloto planificado de 120 piezas. El modelo utiliza un orificio óptico frontal, una superficie LED trasera, dos orificios de pivote laterales y una muesca de orientación. El primer concepto de proceso coloca esas características en tres orientaciones. Ese plan fuerza el eje óptico a moverse a través de dos transferencias de datum antes de la inspección final.
En este ejemplo, la superficie trasera se convierte en datum A, el orificio óptico se convierte en datum B y la muesca se convierte en datum C. El diseño también añade una banda de agarre de 6 mm de ancho fuera de la trayectoria de sellado. Una primera operación crea A y B a partir de material redondo. Una segunda operación con mordazas blandas se localiza a partir de esas características terminadas y mecaniza los orificios de pivote, el puerto de cable y la muesca. Esta ruta propuesta elimina una transferencia sin forzar una herramienta larga en la cavidad frontal.
El beneficio esperado es una cadena de datum más simple y un paso de manipulación menos. No es un resultado de producción declarado. Un proveedor aún necesitaría confirmar el acceso a la herramienta, la fuerza de sujeción, la condición del material, el tiempo de ciclo y la repetibilidad de la inspección a partir de los archivos liberados.
| Control de ejemplo | Valor de planificación | Razón del valor |
|---|---|---|
| Referencia principal | Superficie LED trasera como datum A | Soporta la placa y crea el plano principal de ensamblaje |
| Referencia óptica | Orificio piloto frontal como datum B | Controla el eje del haz desde el asiento funcional |
| Referencia de orientación | Muesca del lado del cable como datum C | Fija la rotación para el soporte y la trayectoria del cable |
| Cantidad piloto | 120 piezas | Puede justificar mordazas blandas repetibles sin asumir herramientas de alto volumen |
| Registro de inspección | Diseño de muestra con resultados reales en blanco | Define el método sin pretender que las piezas han sido medidas |
Deje que la cantidad de producción guíe el accesorio
Los accesorios prototipo deben soportar el aprendizaje y los cambios razonables. Los accesorios de producción deben soportar la carga repetida, el control de virutas, el acceso a la herramienta y la protección de la pieza. Un calibre dedicado puede tener sentido cuando verifica una relación funcional repetida más rápido que una rutina completa de CMM.
En PTSMAKE, elegimos entre rutas de tres ejes, cuatro ejes, cinco ejes, torneado y fresado-torneado después de revisar la pieza y la cantidad esperada. El nombre del proceso viene después de la lógica de datum y sujeción de trabajo. Este orden le da al cliente una razón más clara para la ruta propuesta.
Diseña Agujeros, Roscas, Pivotes y Acceso a Sujetadores Juntos
Diseñe la conexión completa
Un orificio roscado es solo una parte de una conexión. Reviso el sujetador, el acoplamiento, el avellanado, el asiento, la trayectoria del destornillador, la pieza de acoplamiento, la distancia al borde y el método de servicio juntos. Una rosca correcta aún puede ser inutilizable cuando una aleta bloquea la herramienta o la cabeza del tornillo se asienta sobre una superficie curva.
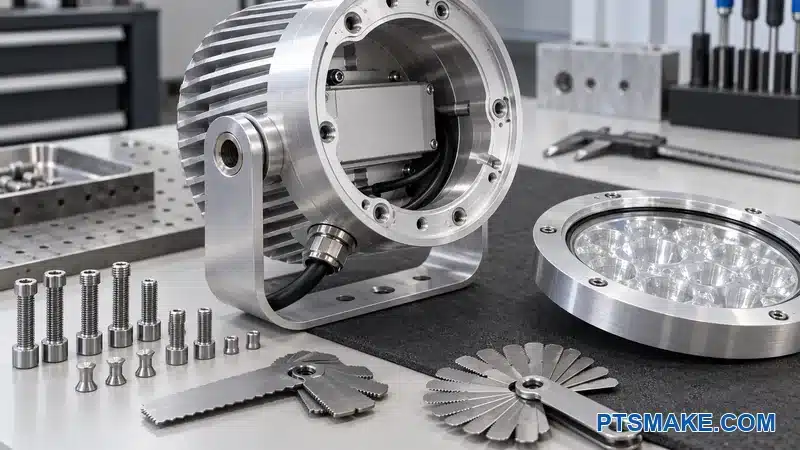
Las formas de rosca estándar y los sujetadores disponibles suelen ser el punto de partida más seguro a menos que el producto necesite algo especial. El dibujo debe identificar si una rosca se corta antes o después del acabado. También debe definir cualquier máscara, inserto, fijador de roscas, sellador o área de contacto conductiva requerida.
Deje espacio en los extremos ciegos
Un orificio roscado ciego necesita espacio para la punta de la broca, el avance del macho, las virutas y el extremo del sujetador. No coloco la profundidad total de la rosca contra un fondo físico sin verificar la herramienta. También mantengo las roscas pequeñas y profundas alejadas de las paredes delgadas cuando el diseño lo permite.
Para un prensaestopas o un tapón sellado, reviso la rosca y su cara de sellado como una sola interfaz. La rosca puede tirar del componente mientras que un hombro, una junta o una forma cónica crea el sello. El par de montaje y la especificación del proveedor importan más que una nota de orificio genérica.
Tratar el pivote como una unión funcional
El orificio del pivote, el soporte, el perno, la arandela y la característica de bloqueo controlan la puntería. Pregunto si la unión gira sobre el perno, un buje o un hombro mecanizado. También pregunto cómo lo bloquea el usuario y cuántos ajustes espera el producto.
| Característica de conexión | Verificación DFM |
|---|---|
| Orificio roscado | Profundidad de la herramienta, acoplamiento, distancia al borde, acabado y acceso al calibre |
| Contrataladro | Asiento de la cabeza, radio de esquina, holgura del destornillador y eliminación de virutas |
| Orificio de pivote | Ajuste, relación de ejes, área de apoyo y acceso de inspección |
| Puerto de cable | Estándar de rosca, superficie de sellado, espacio para llave y alivio de tensión |
| Punto de tierra | Área de contacto desnuda, plan de corrosión y control de montaje |
Las roscas especiales necesitan marcas claras, y los sistemas similares no deben mezclarse sin razón. La geometría también necesita espacio para un calibre pasa/no pasa donde se requiera inspección de rosca. Una característica que no puede ser alcanzada por un destornillador, llave o calibre no está completamente diseñada.
Diseña Características de Sellado Alrededor de la Compresión y el Acceso de Prueba
Empezar con la pila de sellado completa
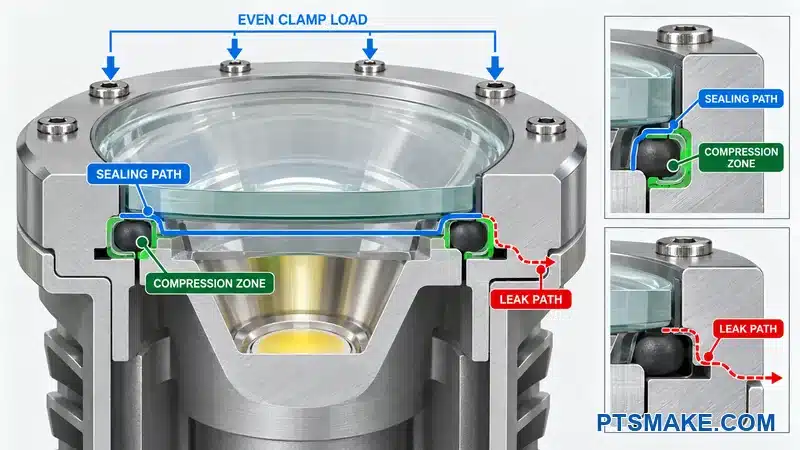
La revisión del sellado cubre la carcasa, la lente, la junta o la junta tórica, la ranura, los sujetadores, el acabado y la trayectoria de presión en conjunto. La ranura por sí sola no crea un sello. La pieza de acoplamiento debe permanecer lo suficientemente rígida, los sujetadores deben crear una carga uniforme, y el producto ensamblado necesita una forma de verificar las fugas.
En Manual de Juntas Tóricas Parker8 explica que el diseño de la ranura depende del tipo de sello, el movimiento, la presión, el material y las condiciones de aplicación. Utilizo los datos del proveedor de sellos seleccionado para la ranura real. No copio una ranura de un diámetro o aplicación diferente.
Mantener compresión continua
La ranura debe seguir una trayectoria continua sin cambios abruptos de sección. La brida circundante necesita suficiente ancho y rigidez. Los sujetadores deben crear una compresión uniforme en lugar de tirar solo en unos pocos puntos. Una esquina o característica de cable no debe interrumpir la superficie de sellado a menos que el sistema de sellado esté diseñado para ello.
La ranura y la cara de acoplamiento deben provenir de referencias funcionales. La textura de la superficie y las marcas de herramientas también necesitan revisión. Un arañazo o rebaba que cruza la dirección de sellado puede crear una trayectoria de fuga. Un cambio de acabado cerca de la ranura puede cambiar las dimensiones o dañar el sello durante el montaje.
El sello no debe soportar la ubicación completa de la lente a menos que su comportamiento de compresión sea parte del diseño óptico. Prefiero un tope fijo o una característica de ubicación separada cuando el producto necesita una altura focal estable. El sello puede entonces proporcionar compresión dentro de su rango aprobado mientras la carcasa controla la posición.
Planificar la carga del sujetador y la rigidez de la brida
Más sujetadores no crean automáticamente un mejor sello. Su espaciado, par, rigidez del asiento y secuencia de montaje importan. Una brida delgada puede curvarse entre los tornillos. Una lente muy rígida puede cargar la junta de manera diferente de una cubierta flexible.
| Elemento de diseño de sello | Pregunta a cerrar antes del lanzamiento |
|---|---|
| Material del sello | ¿Es compatible con la temperatura, el fluido, los rayos UV y la vida útil esperada? |
| Geometría de la ranura | ¿Coincide con el sello seleccionado y el tipo de aplicación? |
| Superficie de acoplamiento | ¿Están definidas la textura, la planitud y la condición del borde? |
| Patrón de sujeción | ¿Crea una compresión uniforme sin distorsión de la brida? |
| Acabado | ¿Qué superficies reciben recubrimiento, enmascaramiento o mecanizado post-acabado? |
| Montaje | ¿Cómo evita el operador la torsión, el pellizco, la contaminación o el daño? |
| Prueba | ¿Qué método, condición, accesorio y regla de aceptación se aplican? |
Diseñar acceso de prueba en el producto o accesorio
IEC 605299 define el sistema de clasificación IP para la protección contra objetos sólidos y agua. Un objetivo IP es un requisito a nivel de producto. Una carcasa mecanizada por sí misma no puede probar que la luminaria completa cumple el objetivo.
El plan de validación debe indicar cómo se probará la unidad ensamblada. Una prueba de presión o vacío puede necesitar un puerto temporal, un conector sellado o una interfaz de accesorio. Una prueba de agua necesita la orientación y exposición definidas. El equipo también debe decidir si se prueba cada unidad de producción, una muestra o solo el diseño.
El método de prueba no debe ocultarse en notas vagas. El documento controlado debe indicar el medio, la presión o exposición, la duración, la estabilización, la temperatura si es relevante y la condición de aceptación. Esos valores deben provenir del plan de validación del producto. El DFM de mecanizado no debe inventarlos.
Una revisión ilustrativa de la pila de sellado
Considere una lente frontal que se asienta sobre un sello frontal dentro de un bisel de aluminio anodizado negro. El primer modelo controla la profundidad de la ranura desde la superficie frontal cosmética, mientras que el tope de la lente proviene de un hombro interno. Esas dos referencias pueden moverse independientemente después del mecanizado y acabado. El comprador puede entonces enfrentarse a un problema frustrante: cada dimensión separada parece aceptable, pero la carga del sello ensamblado sigue siendo difícil de explicar.
En este ejemplo, el dibujo revisado controla la ranura y el tope de la lente desde la misma brida funcional. El mapa de acabado mantiene la trayectoria de sellado real despejada, mientras que el bisel visible permanece anodizado. El patrón de sujetadores permanece simétrico alrededor del eje óptico. El plan de inspección registra la geometría de la ranura y la planitud de la brida después de la etapa de acabado definida. Deja los límites de presión, duración y fuga a la especificación de validación del producto.
Este escenario no afirma una prueba del cliente o una mejora medida en la tasa de fuga. Muestra cómo una referencia compartida puede eliminar la ambigüedad antes de que comience una prueba de cerramiento real.
Proteger sellos durante el montaje
Los bordes de entrada afilados pueden cortar una junta tórica. Una rosca rugosa puede arrastrar un sello de cable. Las virutas y los medios de granallado pueden permanecer en una ranura. Añado una entrada adecuada, identifico los bordes críticos y defino la limpieza. También verifico si el técnico puede ver o sentir que el sello está asentado.
En PTSMAKE, podemos mecanizar e inspeccionar la glándula definida y las características de acoplamiento. Todavía necesitamos los datos del sello elegido y el plan de prueba de cerramiento del cliente. Esta división mantiene los controles de fabricación rastreables a los requisitos reales del producto.
Planifica el Anodizado y el Recubrimiento Antes de las Dimensiones Finales
Tratar el acabado como parte de la pila dimensional
El anodizado cambia la superficie y puede afectar ajustes, roscas, contacto eléctrico, interfaces térmicas, superficies de sellado y color cosmético. Coloco las decisiones de acabado antes de las decisiones de tolerancia final. No envío un modelo terminado a recubrimiento y luego pregunto por qué el piloto óptico o la rosca se sienten diferentes.
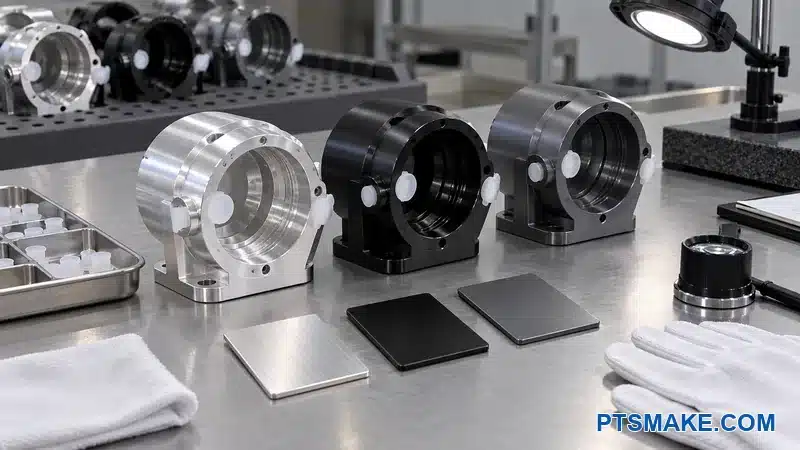
En Guía del Consejo de Anodizadores de Aluminio10 explica que el anodizado forma una capa de óxido desde la superficie de aluminio. Una especificación completa también cubre aleación, proceso, apariencia y función. El efecto dimensional exacto depende del proceso y del proveedor. Pregunto a la fuente de acabado por su rango esperado en la aleación y geometría seleccionadas.
Marcar áreas recubiertas, enmascaradas y post-mecanizadas
El dibujo debe mostrar qué áreas reciben el acabado. También debe mostrar cualquier límite de máscara. Una superficie térmica puede necesitar metal desnudo. Una almohadilla de conexión a tierra puede necesitar contacto eléctrico. Un piloto de precisión o una rosca pueden necesitar un tamaño acabado controlado. Cada elección tiene una consecuencia de corrosión, apariencia y proceso.
Una nota general que dice “enmascarar superficies críticas” no es suficiente. El acabador no puede saber qué superficies el diseñador considera críticas. El dibujo debe definir las áreas, la tolerancia de los límites, la ubicación aceptable en el bastidor y el retoque permitido si el producto necesita esos controles.
El mecanizado post-acabado puede restaurar un ajuste o contacto eléctrico. También expone aluminio desnudo y crea una transición visible. El equipo del producto debe aprobar esa condición. A veces una máscara diseñada es mejor. A veces el ajuste puede aceptar el recubrimiento. La decisión depende de la función.
Controles dimensionales y de apariencia separados
El color y el brillo pueden variar con la aleación, el temple, la superficie del material, el pretratamiento, la geometría y las condiciones del lote. Un valor de color numérico puede ayudar, pero una muestra física aprobada a menudo proporciona al equipo una referencia visual más clara. La muestra debe representar la aleación y la ruta de acabado previstas.
| Preocupación por el acabado | Respuesta del dibujo o plan de control |
|---|---|
| Ajuste de precisión | Indique si la dimensión se aplica antes o después del acabado |
| Contacto térmico | Defina el recubrimiento o enmascaramiento en la zona de contacto |
| Tierra eléctrica | Defina el área conductora desnuda y el plan de corrosión |
| Rosca | Defina la condición de acabado, el enmascaramiento, el repaso, el inserto y la etapa de calibración |
| Zona de sellado | Revise el crecimiento, la textura, la condición del borde y el daño del acabado |
| Coincidencia cosmética | Utilice muestras aprobadas y condiciones de visualización |
| Marca de bastidor | Defina las zonas ocultas permitidas cuando la apariencia importa |
La PTSMAKE guía para el anodizado de aleaciones de aluminio proporciona una visión general más amplia del proceso. En el dibujo de la carcasa, mantengo las instrucciones específicas para la pieza seleccionada y sus interfaces.
Planifique la etapa de inspección
Una dimensión puede verificarse antes del acabado, después del acabado o en ambas etapas. El punto correcto depende de lo que vea la pieza de acoplamiento. Un diámetro de ajuste final generalmente necesita un requisito de estado terminado. Una dimensión de control de proceso también puede ser útil antes del acabado.
El plan de control debe nombrar quién es el propietario de cada verificación y cómo se protege la pieza después de la inspección. Una zona térmica limpia y desnuda puede dañarse por una manipulación posterior. Una carcasa cosmética terminada puede marcarse con un accesorio metálico. Los materiales de contacto blandos, el embalaje limpio y la carga controlada pasan a formar parte del plan de producción.
Mantenga el lenguaje de acabado verificable
Términos como “negro premium” o “acabado perfecto” no son medibles. Defino la aleación, la designación del proceso, la referencia de color, el brillo o la textura cuando sea necesario, las zonas cosméticas, las condiciones de visualización y los defectos permitidos. Mantengo esos requisitos proporcionales al producto.
PTSMAKE puede coordinar el mecanizado CNC y la ruta de acabado especificada, pero el cliente debe aprobar las muestras de apariencia antes de la producción en volumen. La aprobación de la muestra proporciona a ambos equipos una referencia real y reduce las disputas subjetivas.
El cupón aprobado debe permanecer con su aleación, temple, pretratamiento, color, brillo y fecha. Una muestra suelta sin este registro no puede guiar un lote posterior.
Marca Zonas Cosméticas, Reglas de Borde y Necesidades de Limpieza
Divida las superficies por visibilidad y contacto
El dibujo debe marcar las caras cosméticas primarias, las caras visibles secundarias, las caras ocultas y las áreas de contacto funcionales. El mismo límite de rayado no debe aplicarse a un bisel frontal y a un bolsillo de desbaste interno. Un mapa de zonas permite al taller proteger las caras importantes sin añadir manipulación innecesaria a cada superficie.
El mapa debe incluir las zonas permitidas para bastidores o abrazaderas. También debe identificar las caras que tocan sellos, cables, manos, placas u ópticas. Esas caras pueden necesitar controles de bordes o limpieza incluso cuando el cliente no pueda verlas.
Reemplace las notas de borde vagas con reglas funcionales
“Desbarbar todos los bordes” deja espacio para diferentes resultados. Identifico los bordes de sellado, los pasajes de cables, las entradas de montaje, los bordes expuestos al usuario y los bordes que deben permanecer afilados para la ubicación. Luego defino la condición requerida o un rango aprobado donde sea necesario.
Una gran rotura en un asiento óptico puede cambiar el contacto axial. Una pequeña rebaba en un camino de cable puede cortar el aislamiento. Un borde cosmético redondeado puede ayudar a la consistencia del acabado. Estos bordes necesitan diferentes instrucciones.
| Zona | Principal preocupación | Control útil |
|---|---|---|
| Bisel frontal | Rayones visibles y variación de color | Muestra aprobada y manipulación protegida |
| Zona de sellado | Rayones cruzados, rebabas y contaminación | Textura funcional y definición de bordes |
| Ruta del cable | Bordes afilados y virutas atrapadas | Condición del borde y verificación de limpieza |
| Zona térmica | Rebabas, recubrimiento, residuos y abolladuras | Zona de contacto definida y embalaje protector |
| Cavidad oculta | Virutas sueltas o residuos de lavado | Método de limpieza y aceptación visual |
Defina la limpieza a partir del siguiente proceso
Óptica, electrónica, adhesivo, encapsulado e interfaces térmicas tienen diferentes riesgos de contaminación. Pregunto qué sucede después del mecanizado. La respuesta guía el lavado, secado, guantes, empaquetado e inspección.
Una afirmación como “libre de partículas” necesita un estándar y método de prueba reales. Una nota práctica puede definir la ausencia de virutas visibles, medios sueltos y una condición de inspección nombrada. Las necesidades de limpieza más altas requieren una especificación, entorno y método de verificación controlados.
El agua atrapada también merece atención. Los orificios ciegos profundos y los canales estrechos pueden retener el fluido de lavado. El diseño puede añadir drenaje, acceso abierto o una orientación diferente. Un buen DFM de cavidades a menudo mejora tanto el corte como la limpieza final.
El plan de empaquetado debe preservar esa limpieza hasta el ensamblaje.
Aplica Tolerancias, GD&T y Acabado Superficial Solo a la Función
Empiece con el fallo y la pieza de acoplamiento
La revisión de tolerancias no debe comenzar con el valor más ajustado que una máquina a veces puede mantener. Debe comenzar con el mapa de fallos y el componente de acoplamiento. La tolerancia debe proteger la alineación óptica, el contacto térmico, el sellado, el montaje o el ensamblaje. Una dimensión ajustada sin un efecto funcional declarado merece un desafío.
PTSMAKE puede lograr tolerancias tan ajustadas como ±0.005 mm en características adecuadas. Esa capacidad es condicional. El material, la geometría, el tamaño de la característica, la configuración, la inspección, el tratamiento de la superficie y la cantidad afectan la viabilidad. Una declaración de capacidad no debe convertirse en una tolerancia general para toda una carcasa.
Utilice controles geométricos para las relaciones
Las tolerancias de tamaño no pueden controlar completamente la orientación, la ubicación o la forma. Un orificio puede cumplir su diámetro y aun así apuntar en la dirección equivocada. Una brida puede cumplir el espesor y aun así estar deformada. GD&T permite que el dibujo controle estas relaciones desde un marco de referencia funcional.
La planitud puede controlar la forma de una superficie. La perpendicularidad o el paralelismo pueden controlar la orientación. La posición o el descentramiento pueden relacionar un eje o patrón con el sistema de referencia. El perfil puede establecer un límite controlado para una superficie compleja. El control exacto debe coincidir con el plan de ensamblaje e inspección.
ASME Y14.5 e ISO 1101 utilizan conceptos relacionados, pero no son intercambiables línea por línea. Declaro un sistema y edición gobernantes. No mezclo convenciones de símbolos de diferentes estándares sin revisión.
Construya un presupuesto de tolerancia
La asignación a nivel de producto necesita distribución entre cada contribuyente. La carcasa, la placa LED, la óptica, la lente, la junta, el soporte y el método de ensamblaje pueden añadir variación. Si el total es demasiado grande, la primera respuesta debe acortar la cadena o mejorar la ubicación. Una característica CNC no debe llevar la corrección completa por defecto.
| Función | Posibles contribuyentes | Mejor pregunta |
|---|---|---|
| Centro del haz | Ubicación del LED, asiento óptico, ubicación de la placa, ensamblaje | ¿Qué características controlan directamente los centros ópticos? |
| Altura focal | Hombro de la carcasa, placa, óptica, junta, retenedor | ¿Puede la pila usar menos dimensiones fijas? |
| Compresión del sello | Ranura, sección de sello, lente, brida, carga del sujetador | ¿Qué topes controlan la compresión y la planitud? |
| Objetivo de pivote | Ubicación del orificio, soporte, perno o buje, carga de sujeción | ¿Qué eje debe relacionarse con el eje óptico? |
| Ajuste de la cubierta | Pilotos, recubrimiento, holgura del sujetador, forma de la brida | ¿Se mide el estado final después del acabado? |
El cálculo debe indicar si utiliza límites de peor caso o un método estadístico. La elección debe coincidir con el plan de producción y calidad. Una suposición estadística sin datos de proceso puede crear una falsa confianza.
Especifique el acabado superficial donde cambie la función
La rugosidad superficial puede afectar el contacto térmico, el sellado, el rodamiento, el deslizamiento, la apariencia y el recubrimiento. No necesita ser igualmente fina en todas partes. Un acabado fino amplio e innecesario puede añadir pasadas e inspección sin mejorar el producto.
El dibujo debe marcar la zona de contacto y la dirección o método de medición cuando importe. Una cara de sellado también necesita revisión para detectar marcas de herramientas que crucen el sello. Un asiento óptico puede preocuparse más por la forma y la ubicación que por un número de rugosidad muy bajo.
Haga que cada control sea inspeccionable
Cada requisito crítico necesita un método de medición práctico. Un orificio profundo puede bloquear una sonda. Una pared delgada y flexible puede cambiar bajo la fuerza de contacto. Una superficie cosmética puede necesitar inspección sin contacto. Una rosca o ranura de sellado puede necesitar un calibre especial.
El dibujo debe proporcionar objetivos de referencia accesibles y suficiente longitud de característica para el método. También debe identificar si el requisito se aplica antes o después del anodizado. Cuando un valor ajustado requiere un accesorio especial o un informe CMM completo, la solicitud de presupuesto debe indicarlo.
Utilice un ciclo de revisión en lugar de precisión general
El cliente debería marcar las características críticas para la función. Luego comparamos las tolerancias con la máquina propuesta, la configuración, la ruta de acabado y la inspección. Si un control añade un alto costo, explicamos la razón y ofrecemos una alternativa funcional cuando sea posible.
Esta revisión no debilita el diseño. Hace que la precisión sea rastreable. El dibujo se vuelve más fácil de cotizar, fabricar, inspeccionar y revisar porque cada control estricto tiene una razón.
Reduce el Costo Sin Debilitar los Requisitos Críticos
Eliminar costo del trabajo no crítico
La reducción de costos debería comenzar con los impulsores del proceso. La eliminación excesiva de material, las cavidades profundas, los radios de esquina pequeños, las herramientas largas, las configuraciones adicionales, las roscas especiales, los acabados finos amplios y la inspección de bajo valor merecen la primera revisión. Un control óptico o de sellado crítico no debería ser el primer objetivo.
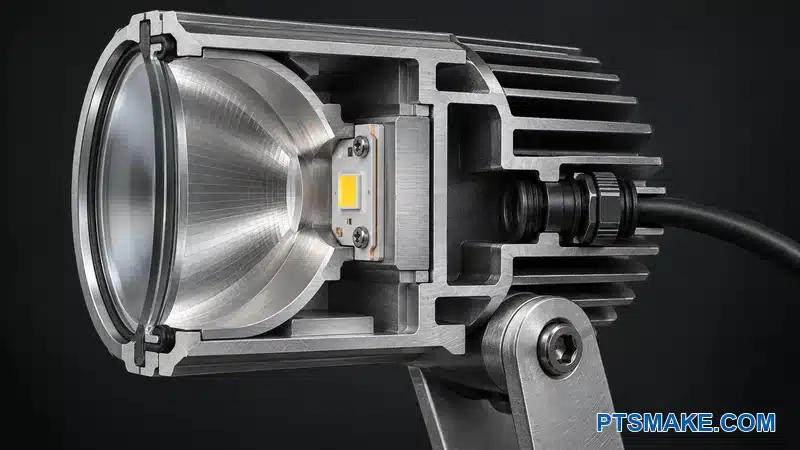
El mapa de interfaz nos da un límite seguro. Protegemos la almohadilla LED, la pila óptica, el sello, la relación de pivote y las interfaces de montaje. Luego simplificamos el material alrededor de áreas con baja consecuencia. Este método convierte la reducción de costos en una revisión de ingeniería en lugar de una solicitud general para hacer la pieza más barata.
Comparar el costo total del proceso
Una carcasa más ligera no siempre cuesta menos. Las paredes delgadas pueden necesitar un corte más lento y una sujeción más suave. Un radio interno más grande puede añadir una pequeña cantidad de material pero permitir una herramienta más fuerte. Un cuerpo dividido puede reducir la profundidad de la cavidad pero añadir trabajo de montaje y sellado.
| Impulsor de costos | Posible acción de revisión | Función a proteger |
|---|---|---|
| Lingote grande y desbaste pesado | Comparar tubo, extrusión o envolvente revisada | Trayectoria térmica y margen estructural |
| Cavidad profunda y estrecha | Acceso abierto o dividir el cuerpo | Necesidades de sellado y montaje |
| Radios internos pequeños | Aumentar el radio o localizar el alivio | Holgura del componente de acoplamiento |
| Orientación adicional | Alinear características o revisar el acceso | Relaciones de referencia |
| Acabado fino en todas las caras | Limitarlo a zonas funcionales | Requisitos de contacto y apariencia |
| Inspección completa de características flexibles | Usar muestreo basado en riesgos o un calibre funcional | Plan de calidad del cliente |
El volumen de repetición debe guiar cualquier recomendación de accesorio o calibre. Una solución dedicada puede reducir el costo de producción, pero puede no tener sentido para un prototipo cambiante. La cotización debe separar el utillaje único del costo de la pieza cuando esa diferencia ayude al cliente a decidir.
Permitir propuestas controladas del proveedor
Un dibujo útil protege los requisitos y deja abiertos los detalles del proceso no críticos. La solicitud puede pedir al proveedor que proponga la forma del material, la agrupación de la configuración, los radios de corte estándar o el método de inspección. El cliente puede entonces aprobar la propuesta sin renunciar al control del diseño.
En PTSMAKE, explicamos una sugerencia de reducción de costos en términos de geometría, proceso y la interfaz protegida. No prometemos un ahorro fijo antes de revisar el modelo, la cantidad, el material, el acabado y el alcance de la inspección. Ese enfoque mantiene la recomendación basada en hechos.
Incluye Ensamblaje, Servicio y Certificación en el Diseño de la Carcasa
Recorrer la secuencia de montaje
La revisión del montaje sigue el orden de la placa LED, los cables, la óptica, la lente, el sello, la cubierta, el soporte y el prensaestopas. Verifica si las herramientas pueden alcanzar cada sujetador sin tocar una óptica o pellizcar un cable. También verifica si la carcasa proporciona una retroalimentación de ubicación clara.
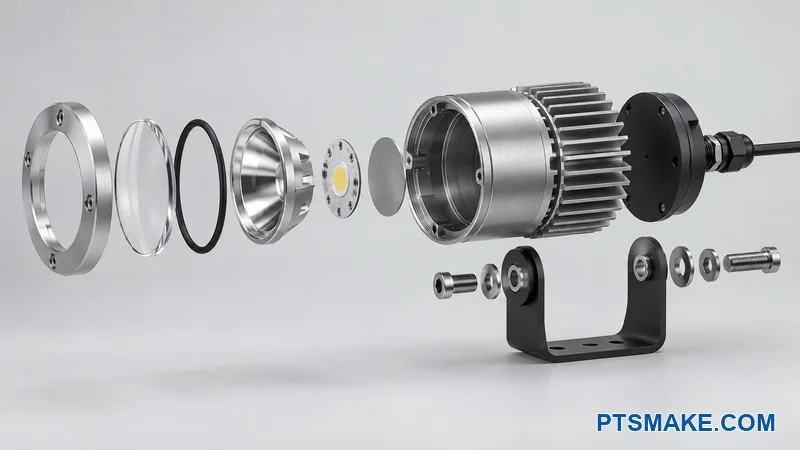
Un patrón de pines asimétrico o un portador con llave puede evitar una orientación incorrecta. Una entrada puede ayudar a que un sello entre sin daños. Un canal para cables puede mantener el cable alejado del asiento de la lente y la trayectoria del tornillo. Estas pequeñas características pueden prevenir la variación de montaje de manera más efectiva que una tolerancia general más ajustada.
Diseñar un acceso de servicio realista
Si el producto necesita reemplazo de LED, controlador, lente o sello, el técnico necesita acceso después de la instalación y el envejecimiento. Pregunto qué sujetadores permanecen accesibles, qué sellos necesitan reemplazo y qué superficies de acabado pueden tolerar herramientas. Un adhesivo permanente o un anillo oculto pueden entrar en conflicto con el plan de servicio.
La apertura repetida también puede afectar las roscas en aluminio. Un inserto de acero puede ayudar a algunos diseños, pero añade preguntas sobre material, instalación y corrosión. La carga del producto y la frecuencia de servicio deben guiar esa elección.
Conectar las necesidades de certificación a las características controladas
La certificación se aplica al producto terminado y a su construcción documentada. El Guía de la industria de iluminación UL11 describe la evaluación de la iluminación en aspectos eléctricos, mecánicos, térmicos, ambientales y consideraciones de seguridad relacionadas. El mercado objetivo y el estándar aplicable deben provenir del propietario de la conformidad del producto.
La carcasa puede afectar la conexión a tierra, la protección de cables, las barreras contra llamas, el espaciado, la protección contra la entrada y la temperatura. Pido al equipo de cumplimiento que identifique los detalles de construcción controlados antes de que el diseño se congele. No etiqueto una carcasa como certificada porque PTSMAKE posee la certificación ISO 9001 o porque la pieza metálica cumple con su dibujo.
El dibujo y la lista de materiales deben preservar las características y los materiales que controla el plan de certificación. Un cambio de proveedor que parece inofensivo puede afectar la construcción aprobada, por lo que el proceso de cambio necesita un propietario claro.
El plan de inspección también debe marcar las características relacionadas con la seguridad cuando el propietario de la conformidad las requiera. Este paso evita que un cambio posterior en el dibujo omita la revisión requerida.
Valida el Prototipo y el Primer Lote de Producción
Usar el prototipo para cerrar los riesgos nombrados
El mapa de interfaz debe conducir a una matriz de validación. Un prototipo debe responder preguntas ópticas, térmicas, de sellado, montaje, ensamblaje, acabado y servicio. Un informe dimensional por sí solo no cierra todos los riesgos.
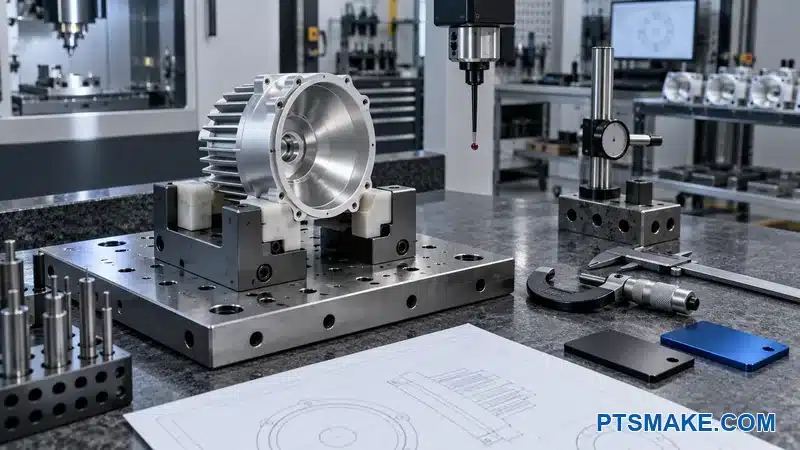
El equipo debe registrar la revisión de la pieza, el lote de material, la ruta de acabado, las revisiones de los componentes, el método de montaje y la configuración de la prueba. Esta trazabilidad ayuda cuando un resultado posterior cambia. También evita que el equipo apruebe una geometría con un componente y la produzca con otro.
Separar la validación del diseño de la validación del proceso
La validación del diseño pregunta si el foco ensamblado cumple con los requisitos del producto. La validación del proceso pregunta si la ruta de fabricación planificada puede repetir las características definidas. Las dos actividades se apoyan mutuamente, pero no utilizan la misma evidencia.
| Área de validación | Propietario de la evidencia de ejemplo |
|---|---|
| Salida óptica y alineación del haz | Equipo óptico del producto |
| Temperatura bajo carga definida | Equipo térmico del producto |
| Rendimiento de entrada o fuga | Equipo de validación del producto |
| Material, dimensiones y GD&T | Equipos de calidad del proveedor y del cliente |
| Color de acabado y estado cosmético | Estándar visual aprobado e inspección |
| Tiempo de montaje y prevención de errores | Ingeniería de fabricación |
La inspección del primer artículo compara la pieza fabricada con el plano controlado. El equipo debería entonces revisar la retroalimentación real del montaje. Una dimensión puede cumplir su límite y aun así crear un montaje difícil si la pila o el método estaban incompletos.
Controlar el primer lote de producción
El primer lote debería usar el material previsto, las herramientas, el utillaje, la fuente de acabado, el plan de inspección y el embalaje cuando sea práctico. Observo las características que tenían el mayor riesgo de interfaz y las características que necesitaban aprendizaje del proceso.
El equipo debería definir reglas de reacción antes de que comience el lote. Si una característica tiende hacia un límite, el proveedor y el cliente necesitan una ruta de revisión clara. No invento un tamaño de muestra o un umbral de capacidad porque esos valores dependen del plan de calidad del cliente y del riesgo del producto.
En PTSMAKE, podemos proporcionar los registros dimensionales y de proceso acordados para el alcance del mecanizado. El cliente combina esos registros con la evidencia de montaje y prueba del producto para aprobar la producción.
Comparta sus requisitos de CAD e inspección para una revisión de fabricación práctica.
Construye un Paquete DFM Listo para Cotización
Envíe un modelo y un plano controlados juntos
Una cotización fiable necesita más que un archivo STEP. El modelo 3D define la forma, pero el plano define los datums, tolerancias, acabado, roscas, interfaces críticas y expectativas de inspección. Ambos archivos necesitan un control de revisión coincidente.
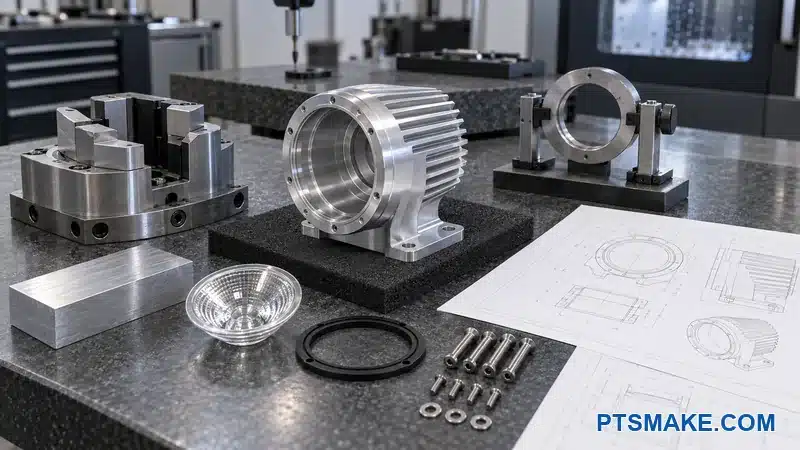
El paquete de cotización debería incluir los componentes LED, ópticos, de lente, de sellado, de soporte, de fijación y de cable seleccionados cuando su geometría controla la carcasa. Los planos o modelos del proveedor son útiles. Una captura de pantalla sin un número de pieza o revisión es una evidencia débil.
Incluya las suposiciones comerciales que cambian el proceso
La cantidad afecta al stock, utillajes, inspección y programación. La solicitud debería mostrar la cantidad de prototipos, el lote de producción esperado, la previsión cuando esté disponible, la fecha objetivo, la ubicación de entrega y las necesidades de embalaje. El proveedor no debería adivinar si una cotización de una sola pieza es un prototipo único o el primer paso hacia una producción recurrente.
La solicitud debería indicar la aleación, el temple, el acabado, el color y los documentos de certificación. También debería indicar si la cotización incluye certificados de material, inspección del primer artículo, informes completos, muestras de acabado, soporte para pruebas de fugas o embalaje especial. Estos elementos pueden cambiar tanto el costo como el plazo de entrega.
Use una lista de verificación de cotización clara
| Elemento del paquete | Lo que espero |
|---|---|
| CAD 3D | Modelo sólido nativo o neutro con una revisión |
| Plano 2D | Datums funcionales, tolerancias, GD&T, roscas, acabado y notas |
| Datos del componente | Archivos actuales para el LED, la óptica, la lente, el sello, el soporte y los conectores |
| Material | Aleación, temple, especificación aceptada y necesidades de certificado |
| Acabado | Proceso, referencia de color, zonas enmascaradas, zonas cosméticas y plan de muestreo |
| Inspección | Características críticas, alcance del informe, estándares y requisitos de estado final |
| Validación | Responsabilidades de montaje, ópticas, térmicas, de sellado y del primer lote |
| Alcance comercial | Cantidades, entrega, cronograma, embalaje y demanda repetida esperada |
Las preguntas abiertas deberían permanecer visibles. Un proveedor puede cotizar una suposición controlada cuando el elemento faltante tiene un efecto limitado. Si el elemento faltante cambia la arquitectura, el sello, la aleación o la tolerancia crítica, el equipo debería cerrarlo antes de una cotización de producción firme.
Solicite retroalimentación DFM en un formulario estructurado
El proveedor debería listar la característica, el problema, la razón, el cambio propuesto, el efecto esperado y la decisión requerida del cliente. Este formato es más fácil de revisar que las capturas de pantalla dispersas. También crea un registro para futuras revisiones de planos.
El proveedor debería separar un problema de fabricabilidad difícil de una sugerencia de costo o riesgo. Una característica puede ser posible pero costosa. Otra característica puede ser imposible con el acceso a herramientas declarado. El cliente necesita esa distinción para tomar una decisión acertada.
Defina la aceptación antes de la orden de compra
El paquete final debería indicar qué revisión controla, qué estándares se aplican y qué evidencia cierra la aceptación. También debería definir cómo se registran las desviaciones aprobadas. La aprobación por correo electrónico puede perderse si nunca llega al plano o a la orden de compra.
Para carcasas de foco de aluminio mecanizadas, presto especial atención a los asientos ópticos en estado final, la zona de contacto del LED, la ranura del sello, la relación de pivote, la condición de la rosca y las zonas cosméticas. Esas interfaces a menudo cruzan el mecanizado, el acabado, el montaje y las pruebas del producto.
PTSMAKE ha proporcionado servicios de mecanizado personalizado desde 2002 bajo PTS Industrial Ltd. Nuestro alcance incluye fresado de tres ejes, cuatro ejes, cinco ejes, torneado CNC y mecanizado de fresado-torneado. Podemos revisar características ajustadas hasta ±0.005 mm donde el material, la geometría, la configuración, el proceso y el dibujo los soporten. Confirmamos esa viabilidad durante la revisión del dibujo en lugar de aplicar el valor a cada característica.
Mantener un registro de decisiones
Un breve registro de decisiones cierra el paquete de cotización. Registra los cambios DFM aceptados, las decisiones de producto abiertas, las muestras de acabado aprobadas y el alcance de la inspección. El registro no reemplaza el dibujo. Ayuda al equipo a asegurarse de que las decisiones aprobadas lleguen a los archivos controlados.
Cuando el modelo, el dibujo, los datos de los componentes, los requisitos de acabado, el alcance de la inspección y la cantidad concuerdan, el proveedor puede cotizar un proceso real. El cliente también recibe una base más clara para comparar propuestas más allá del precio unitario más bajo.
Envíanos tu Carcasa de Foco para una Revisión DFM Práctica
Envíenos su modelo CAD, dibujo, cantidad, acabado y requisitos ópticos, térmicos y de sellado conocidos. Ayudaré a nuestro equipo PTSMAKE a revisar la ruta de mecanizado y preparar una cotización clara.
Cito esta guía porque explica por qué la vida útil de las luminarias LED depende de factores térmicos, ópticos, eléctricos, mecánicos y ambientales del sistema. Apoya tratar la carcasa como parte de una luminaria completa. ↩
Cito esta comparación de PTSMAKE porque amplía la cuestión de la selección de procesos. Permite que esta guía se centre en DFM después de que el equipo seleccione el mecanizado CNC. ↩
Cito esta descripción general de estándares porque identifica los sistemas de designación de aleaciones y temple de la industria. Apoya pedir a los equipos que especifiquen más que la palabra “aluminio”.” ↩
Cito esta norma porque es la fuente autorizada para el sistema GD&T utilizado en este artículo. También identifica la edición que rige. ↩
Cito esta norma porque define el lenguaje de especificación geométrica internacional para forma, orientación, ubicación y excentricidad. ↩
Cito este informe técnico porque explica las rutas e interfaces de resistencia térmica de los LED. Apoya el método de ruta completa en lugar de una suposición de disipador de calor solo para la carcasa. ↩
Cito esta guía porque les dice a los diseñadores que alineen el centro óptico del LED con la lente. Apoya la revisión de los centros mecánicos y ópticos. ↩
Cito este manual porque proporciona orientación sobre la aplicación y el diseño de prensaestopas. Apoya el uso de datos específicos del sello en lugar de tratar una ranura como una regla universal. ↩
Cito esta norma porque define el sistema de clasificación IP. Ayuda a separar las pruebas de cerramiento a nivel de producto de la inspección dimensional de la carcasa sola. ↩
Cito esta guía porque cubre factores de aleación, proceso, apariencia y especificación para aluminio anodizado. Apoya la inclusión del acabado en el plan dimensional y cosmético. ↩
Cito esta orientación porque cubre consideraciones eléctricas, mecánicas, térmicas, ambientales y de seguridad de iluminación relacionadas. Apoya la obtención de aportes de cumplimiento del plan de certificación del producto terminado. ↩