
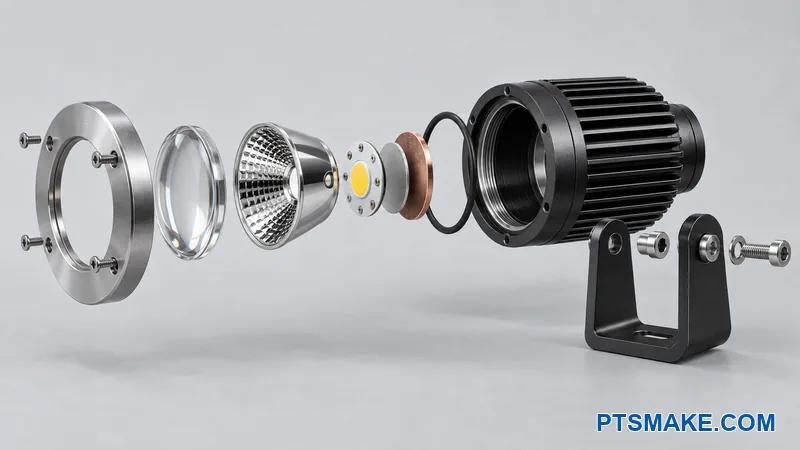
Uma caixa de holofote pode parecer simples, mas escolhas fracas de datum, térmicas, de vedação ou de acabamento podem causar desvio do feixe, acúmulo de calor, vazamentos e retrabalho caro.
Resposta rápida: Boas carcaças de holofotes de alumínio usinadas usam um sistema de referência funcional para o LED, ótica, lente, vedação e recursos de montagem. O projeto também precisa de um caminho de calor curto, acesso claro da ferramenta de corte, tolerâncias de acabamento e métodos de inspeção definidos antes da produção.
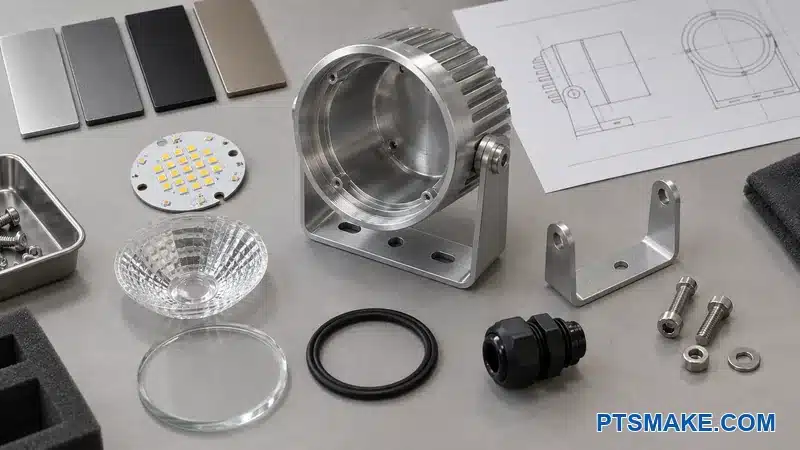
A ordem de revisão abaixo segue a forma como cada decisão afeta a próxima. Esta sequência protege o desempenho óptico e do invólucro enquanto dá ao fornecedor CNC liberdade suficiente para reduzir riscos e custos.
Envie seu desenho para uma revisão DFM focada da carcaça do holofote.
Defina as Entradas de Engenharia Antes de Moldar a Caixa
Comece com as condições do produto
Cada revisão DFM da carcaça do holofote começa com as condições do produto. Um modelo sólido limpo não mostra o problema de engenharia completo. Não explica o alvo do feixe, carga térmica do LED, exposição externa, carga de montagem, método de limpeza ou trabalho de serviço esperado. Essas condições decidem quais superfícies devem permanecer estáveis e quais formas podem mudar.
A equipe de projeto deve identificar o encapsulamento e a placa do LED. A revisão também precisa do número da peça da ótica ou refletor, pilha de lentes, conceito de vedação, entrada de cabo, suporte, localização do driver, acabamento pretendido e ambiente de uso. Uma carcaça para um display interno seco tem riscos diferentes de uma carcaça que enfrenta chuva, sal, poeira, vibração ou mira frequente.
Separe as entradas fixas das escolhas abertas
Cada entrada recebe uma de três etiquetas: fixa, preferencial ou aberta. Esta classificação simples impede que uma escolha de estilo se torne um requisito oculto caro. Também impede que um fornecedor altere uma interface crítica porque o desenho não explicou seu propósito.
| Status da entrada | O que significa | Resposta DFM |
|---|---|---|
| Fixo | Função do produto, segurança, certificação ou um componente comprado o controla | Protegemos a interface e definimos a verificação |
| Preferenciais | A equipe quer a condição, mas outra solução pode funcionar | Comparamos custo, risco e aparência antes do lançamento |
| Aberto | O fornecedor pode propor uma forma ou processo melhor | Declaramos o objetivo do projeto e um limite aceitável |
A folha de entrada também registra quantidade, cronograma de lançamento e provável vida útil de produção. Esses fatos alteram a forma de estoque correta e o investimento em dispositivos de fixação. Um protótipo pode justificar a fixação flexível da peça. Um pedido de produção repetido pode justificar garras macias dedicadas ou um dispositivo de verificação.
O cliente não precisa congelar todas as decisões antes do início do DFM. A equipe só precisa mostrar quais decisões permanecem abertas. Essa distinção mantém a revisão honesta. Também permite que nossos engenheiros na PTSMAKE sugiram uma rota prática sem tomar uma decisão de produto não suportada.
Construa uma folha de entrada
Uma folha de entrada curta funciona melhor do que fatos espalhados por e-mail. A folha pode apontar para desenhos controlados e dados do fornecedor. Deve mostrar a revisão atual e o proprietário para cada item aberto. Essa abordagem reduz a chance de que a usinagem comece com um arquivo óptico antigo ou uma gaxeta não aprovada.
Mapeie Cada Interface e Sua Consequência de Falha
Trate a caixa como um sistema de interfaces
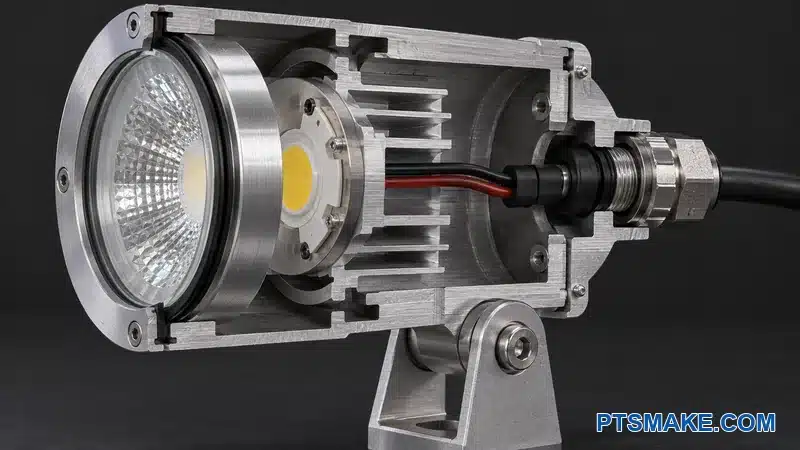
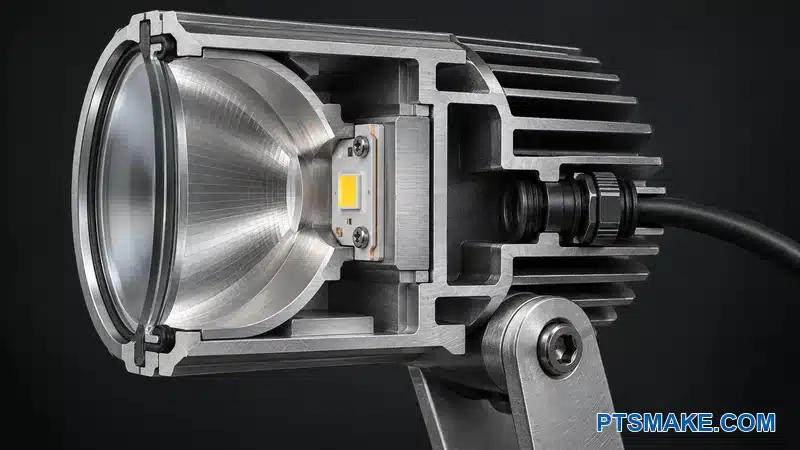
Uma carcaça de holofote de alumínio usinada não é apenas um bloco de metal. Ela contém uma interface óptica, uma interface térmica, uma interface de vedação, uma interface estrutural e várias interfaces de montagem. Uma face usinada pode servir a duas funções, mas a equipe deve conhecer ambas as funções antes de alterar a face.
A placa de LED toca uma área térmica. A óptica se posiciona a partir de um furo ou ombro. A lente pressiona uma vedação. O pino de pivô transfere cargas de mira e travamento. O prensa-cabo fecha outro caminho para dentro do invólucro. Cada interface pode passar por uma inspeção dimensional e ainda falhar na luz montada se a pilha circundante estiver errada.
O Guia de Vida Útil de Luminárias LED1 explica que a vida útil da luminária LED depende de mais do que o encapsulamento do LED. Gerenciamento térmico, elementos ópticos, vedações e outras partes do sistema podem controlar a vida útil. Essa visão de sistema é o motivo pelo qual mapeio as interfaces antes de atribuir tolerâncias apertadas.
Classifique a consequência antes da dimensão
Um mapa de falhas curto dá à reunião DFM uma ordem clara. Este mapa não substitui uma FMEA de projeto formal. A revisão começa com a interface, nomeia a provável falha e identifica o primeiro controle físico.
| Interface | Possível efeito do produto | Primeiro controle de projeto | Verificação útil |
|---|---|---|---|
| Placa de LED para a carcaça | Temperatura mais alta ou fluxo de calor irregular | Superfície de contato plana e limpa e carga de aperto equilibrada | Planicidade, padrão de contato, teste térmico |
| LED para a ótica | Desvio do feixe, ponto quente ou menor eficiência óptica | Centro compartilhado e assento axial direto | Verificação de montagem e teste de feixe |
| Lente para a carcaça | Caminho de água ou poeira | Gaxeta contínua e compressão uniforme | Verificação visual e teste de vazamento |
| Ressalto do pivô para o suporte | Desvio de mira, desgaste ou risco de rachadura | Ressalto suportado e ajuste definido | Revisão dimensional e de carga |
| Tampa para o corpo | Folga, distorção ou perda de carga de vedação | Flange controlada por datum e padrão de fixadores | Planicidade e verificação de montagem |
| Entrada de cabo | Vazamento, tensão ou serviço difícil | Rosca definida, face de vedação e acesso | Calibre, torque e teste de vazamento |
A próxima pergunta é o que pode mudar após a usinagem de desbaste, usinagem de acabamento, anodização, montagem e ciclagem de temperatura. Esta sequência frequentemente expõe uma pilha fraca. Por exemplo, um assento de lente pode ser concêntrico antes do acabamento, mas um revestimento não planejado em um diâmetro de localização pode alterar o ajuste.
Use o mapa de falhas para gastar bem a precisão
Uma nota geral como “alta precisão necessária” não ajuda a oficina. Um mapa de consequências ajuda. Ele mostra por que o assento óptico precisa de controle enquanto um bolso de folga oculto pode permanecer flexível. Ele também dá ao fornecedor um lugar seguro para sugerir um raio maior, uma ferramenta padrão ou um tamanho de estoque diferente.
Os controles geralmente se enquadram em três grupos. O primeiro grupo previne a perda de função. O segundo protege a montagem e o serviço. O terceiro protege a aparência. Todos os três grupos importam, mas não precisam do mesmo método de medição ou margem de processo.
Mantenha a evidência ligada ao produto real
Documentos e padrões do fornecedor ajudam a enquadrar as perguntas. Um limite genérico não deve entrar em um desenho sem uma verificação contra o LED, ótica, vedação, fixador e ambiente selecionados. A equipe do produto é responsável pela aceitação funcional. A equipe de usinagem é responsável por uma rota de fabricação capaz. O mapa de interface conecta essas responsabilidades.
Quando a PTSMAKE revisa uma nova carcaça, podemos comentar sobre acesso de usinagem, transferência de datum, tolerância de acabamento e inspeção. Precisamos dos alvos ópticos, térmicos, de vedação e de conformidade do cliente para julgar o plano de aceitação final. Essa fronteira nos impede de inventar fatos do produto.
Escolha uma Arquitetura CNC Que Corresponda à Forma e ao Volume
Leia a geometria dominante primeiro
A primeira questão de arquitetura é se a carcaça é principalmente redonda, principalmente prismática ou verdadeiramente mista. Um corpo redondo com degraus concêntricos pode ser adequado para torneamento CNC. Ferramentas motorizadas podem adicionar furos radiais, planos e ranhuras. Uma caixa, garfo ou estrutura aberta pode ser adequada para fresamento de três ou quatro eixos. Faces ópticas anguladas e portas compostas podem tornar a usinagem de cinco eixos útil.
Acesso, retenção de referência, quantidade e inspeção devem impulsionar a rota. A usinagem de cinco eixos não é a escolha certa apenas porque uma peça parece complexa. Um processo estável de três eixos com duas configurações planejadas pode ser melhor para um corpo simples. Uma rota de torneamento-fresamento pode ser melhor quando faces concêntricas e características radiais devem permanecer relacionadas.
O nosso Serviços de maquinagem CNC incluem trabalho de três eixos, quatro eixos, cinco eixos, torneamento e torneamento-fresamento. Essa gama nos dá opções, mas a peça ainda precisa de uma arquitetura clara. Uma máquina não pode corrigir um plano de datum fraco ou uma face de vedação inacessível.
Compare designs de corpo único e de corpo dividido
Um corpo de peça única remove uma junta e um possível caminho de vazamento. Ele também pode criar uma cavidade profunda, ferramentas longas, cavacos presos e montagem difícil. Um corpo dividido abre a cavidade e pode simplificar o acabamento. Ele também adiciona uma flange, fixadores, pilha de tolerâncias e vedação.
Ambos os conceitos precisam ser comparados em relação à função e ao risco total do processo. Menos números de peça nem sempre significam menor custo. A opção de peça única pode economizar uma etapa de montagem, mas exigir usinagem lenta de cavidades profundas. O design dividido pode usinar mais rápido, mas exigir outra interface de vedação controlada.
Combine o investimento com o volume de repetição
O trabalho de prototipagem se beneficia de dispositivos adaptáveis e estoque disponível. A produção repetida pode justificar garras personalizadas, uma torre de fixação, um calibre dedicado ou estoque quase-líquido. O volume esperado também muda se combinamos operações ou mantemos um processo simples com portões de inspeção claros.
A comparação da PTSMAKE de Usinagem CNC e fundição sob pressão para carcaças de holofotes de alumínio2 explica a decisão de processo maior. Este artigo assume que a equipe selecionou a usinagem CNC e precisa tornar essa rota estável.
Selecione a Liga e a Forma do Material como Uma Decisão
Equilibre calor, resistência, acabamento e fornecimento
Muitas equipes começam com alumínio 6061 porque oferece um equilíbrio útil para peças usinadas. A escolha final ainda depende do modelo térmico, cargas de pivô, acabamento, exposição à corrosão, disponibilidade de estoque e especificação aplicável. Evito escolher uma liga a partir de uma única tabela de propriedades.
O padrões de liga de alumínio e têmpera3 mantidos pela Aluminum Association ajudam as equipes a especificar o material em uma linguagem comum. O desenho ou pacote de compra deve indicar a liga, têmpera e especificação de material exigidas. Uma nota solta como “alumínio” não dá controle suficiente à compra ou inspeção.
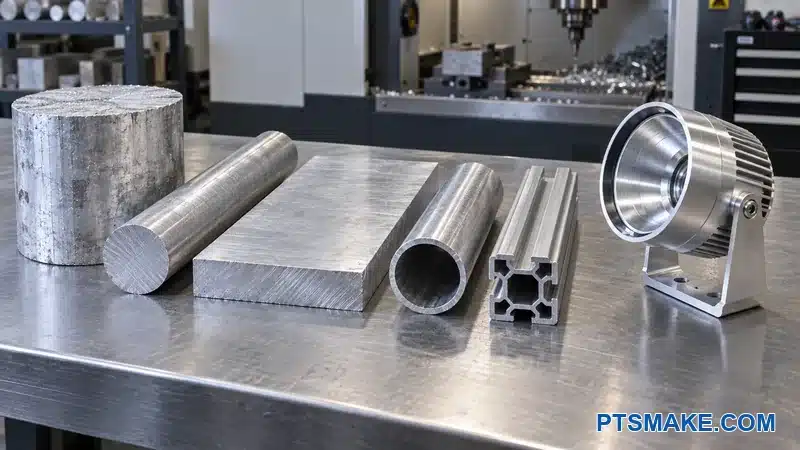
Revise a forma do estoque ao mesmo tempo
Chapa, tarugo, barra redonda, tubo e extrusão não criam o mesmo plano de usinagem. Eles diferem em tamanho disponível, condição de superfície, direção do grão, tensão residual, desperdício e tempo de entrega. Um preço baixo por quilograma pode perder sua vantagem quando a maior parte da peça bruta se torna cavacos.
| Prioridade de design | Questão de estoque ou material | Ação de revisão |
|---|---|---|
| Geometria óptica estável | A usinagem de desbaste pesada e irregular pode liberar movimento? | Revise a condição do estoque e a usinagem em estágios |
| Aparência anodizada | A liga e a rota de estoque podem manter a aparência aprovada? | Aprove amostras da rota de processo pretendida |
| Caminho térmico | A liga suporta o modelo de fluxo de calor validado? | Confirme com o responsável térmico |
| Resistência do pivô | O ressalto local suporta cargas de fixação e serviço? | Revise o ressalto e o caminho da carga |
| Custo de produção | Tubo ou extrusão podem remover volume de desbaste? | Compare o custo total do processo, não apenas o preço do material |
Áreas térmicas amplas, anéis finos e carcaças assimétricas exigem atenção especial. A remoção pesada de um lado pode alterar o equilíbrio de tensões. Uma etapa de desbaste, período de descanso, chapa com alívio de tensão ou forma de estoque revisada pode ajudar. O método certo depende da peça, então o fornecedor deve descrever a rota proposta.
Controle de substituições
Um substituto permitido deve corresponder à necessidade do produto, não apenas a um valor de resistência geral. Também pode afetar a cor anodizada, condutividade, comportamento de corrosão, resposta de corte e documentação de fornecimento. Quero que cada substituto seja aprovado antes que o material de produção seja cortado.
Na PTSMAKE, usinamos graus comuns de alumínio, mas não os tratamos como visual ou dimensionalmente idênticos. Recomendo que o cliente aprove a liga e a rota de acabamento reais quando a cor ou a consistência da superfície forem importantes.
Construa Datums Ópticos e de Montagem Funcionais
Coloque as referências em características de acoplamento reais
O plano de datum geralmente começa com a superfície que assenta a placa de LED ou o suporte óptico. Essa superfície pode criar o plano primário. Um furo controlado, piloto ou assento circular pode então localizar o eixo óptico. Um pino, entalhe ou outra característica pode controlar a rotação quando a orientação do cabo ou do feixe for importante.
Um cilindro externo cosmético pode parecer uma referência natural. É frequentemente fraco se o LED, a óptica e a lente não se localizarem a partir dele. A carcaça pode parecer concêntrica enquanto o conjunto óptico permanece deslocado. Um datum deve representar a função de montagem antes de representar a simetria visual.
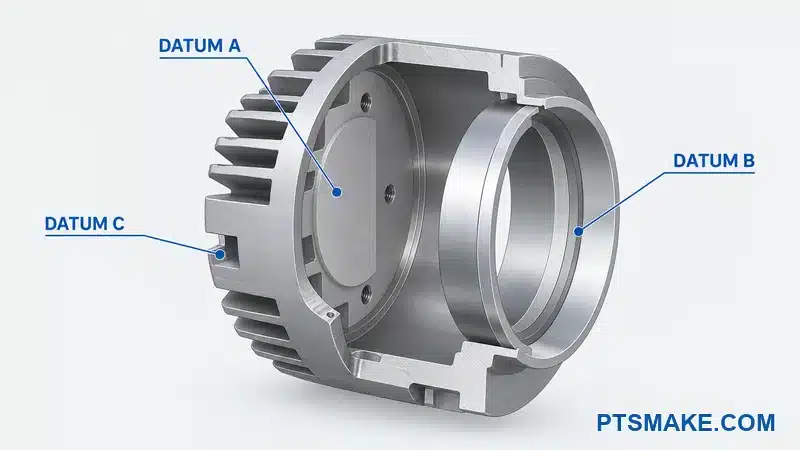
Controle seis graus de liberdade
O plano primário deve parar três movimentos. A característica secundária deve localizar mais dois. A característica terciária deve parar a rotação ou translação final. Esta ideia 3-2-1 é simples, mas as características reais devem ser grandes, estáveis, acessíveis e repetíveis.
Uma borda minúscula ou uma aleta flexível torna um alvo de referência fraco. Um referencial que desaparece depois que uma tampa ou suporte é instalado cria o mesmo problema. Se a montagem e a inspeção não conseguem recriar a referência, o desenho pode ser matematicamente completo, mas operacionalmente fraco.
ASME Y14.54 define um sistema comum para dimensionamento e toleranciamento geométrico. ISO 11015 define a linguagem internacional para controles geométricos. O desenho deve identificar sua norma e edição governantes porque os símbolos precisam de uma interpretação compartilhada.
Vincule características relacionadas a um quadro de referência
O centro do LED, o assento óptico, o assento da lente e a abertura frontal geralmente precisam de uma relação direta. Eu tento conectar essas características ao mesmo quadro de referência funcional. Eu não crio sistemas de coordenadas separados para cada componente, a menos que o produto realmente use sistemas de localização separados.
O pivô pode precisar de outra relação funcional. Se a direção do feixe deve seguir o eixo do pivô, o desenho deve controlar essa relação. Se o suporte apenas fornece uma mira grosseira, uma tolerância mais ampla pode ser suficiente. Eu uso o mapa de falhas para escolher.
| Caraterística | Pergunta funcional | Abordagem de controle possível |
|---|---|---|
| Área de contato do LED | Ele define a posição axial e o contato térmico? | Referencial primário e planicidade baseados na necessidade da interface |
| Piloto óptico | Ele define o centro do feixe? | Posição ou batimento do quadro de referência funcional |
| Assento da lente | Deve compartilhar o eixo óptico? | Localização direta do mesmo quadro |
| Característica de orientação angular | A rotação afeta o feixe ou o cabo? | Perfil ou posição de referenciais primários e secundários |
| Furo do pivô | A mira depende de sua relação com o eixo óptico? | Orientação e posição baseadas na função de montagem |
Faça a usinagem e a inspeção concordarem
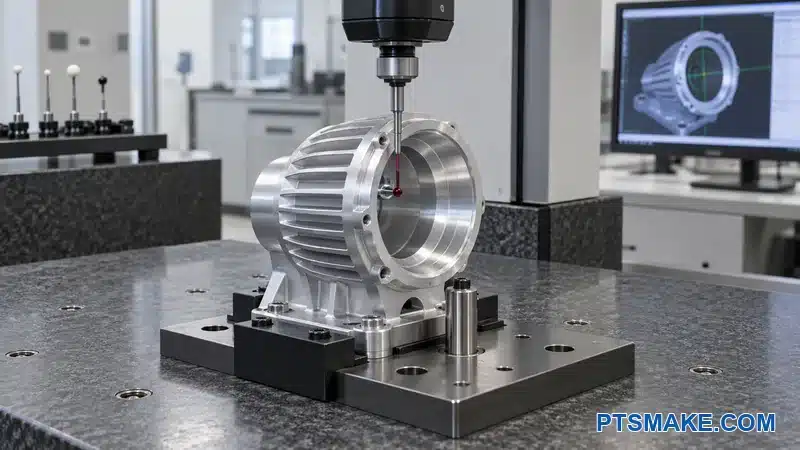
A revisão do processo pergunta como a peça será fixada para a operação crítica e como a inspeção estabelecerá os mesmos referenciais. Uma máquina de medição por coordenadas pode calcular muitas relações, mas o dispositivo de fixação ainda precisa de acesso estável e um método de alinhamento claro.
O desenho não deve forçar a oficina a inspecionar a partir de uma carcaça cosmética quando a máquina e a montagem usam a área de contato térmica. Essa incompatibilidade adiciona discussão sem adicionar controle. Um bom esquema de referenciais permite que o projeto, a usinagem, a montagem e a qualidade discutam as mesmas referências físicas.
Em nosso trabalho de DFM, frequentemente sugerimos pequenas almofadas de referência ou uma característica prática de orientação angular quando o modelo original carece de uma referência repetível. Mantemos essas características apenas quando elas suportam o produto acabado, o dispositivo de fixação ou a inspeção. Não adicionamos geometria apenas para fazer o CAD parecer técnico.
As referências escolhidas também devem permanecer utilizáveis após a anodização e a montagem final.
Projete a Interface Térmica do LED como um Caminho Completo
Comece na fonte de calor
A revisão térmica segue o caminho do calor da junção do LED para o ar circundante. Esse caminho pode incluir o encapsulamento do LED, solda, placa, material de interface térmica, área de contato usinada, parede da carcaça, acabamento, aletas e fluxo de ar. Uma mudança em qualquer camada pode afetar o resultado.
O White paper de projeto térmico da Lumileds6 descreve este caminho como uma rede de resistência térmica e mostra por que cada interface importa. Um grande dissipador de calor externo não pode corrigir uma superfície de contato deficiente perto do LED. O projeto precisa de um caminho interno de baixa resistência e área externa suficiente para o ambiente real.
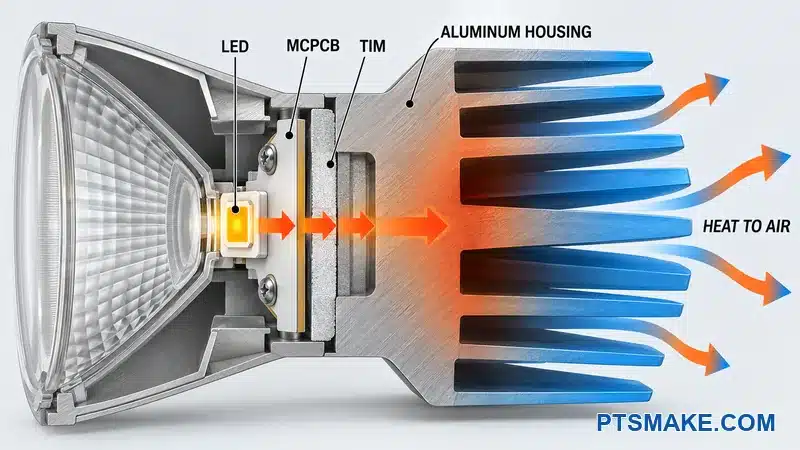
O responsável térmico deve fornecer a condição de energia do LED, tipo de placa, material de interface, temperatura permitida, posição de montagem, fluxo de ar e faixa ambiente. Um diâmetro de carcaça sozinho não pode definir um tamanho universal de aleta. O responsável térmico do produto deve validar o projeto final sob condições representativas.
Defina a área de contato como uma interface funcional
A área de contato da placa precisa de área suficiente sob a região de dissipação de calor pretendida. Também precisa de uma condição de superfície controlada. Rebarbas, lascas, revestimento, amassados locais e um ponto alto perto de um parafuso podem impedir que a placa se assente uniformemente.
O desenho deve identificar a zona de contato e separá-la das superfícies cosméticas próximas. Se a área de contato deve permanecer livre de anodização ou outro revestimento, o desenho deve definir o limite da máscara e a transição aceitável. O plano de processo também deve proteger o alumínio nu contra danos e contaminação.
Um valor de acabamento de superfície muito fino precisa de evidências de suporte. Alguns materiais de interface térmica se conformam a marcas de usinagem. Alguns precisam de uma condição diferente. Um acabamento mais fino pode adicionar tempo de ciclo e ainda falhar se a superfície não for plana sob a carga de aperto. O fornecedor do material de interface e a equipe térmica devem definir a necessidade.
Criar um caminho de aperto equilibrado
Uma superfície plana funciona apenas quando a montagem segura a placa contra ela. Eu coloco parafusos ou clipes para que a carga de aperto alcance a área ativa sem dobrar a placa. Eu dou a cada fixador um assento local rígido, acesso suficiente para a ferramenta e um método de aperto repetível.
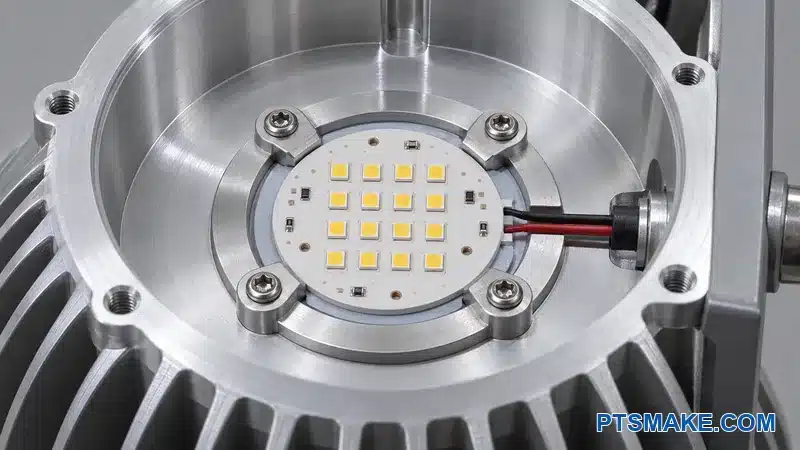
O design não deve permitir que a placa balance em juntas de solda, pads de fio ou detritos. Espaçadores e pinos de localização não devem ficar mais altos do que a pilha de contato pretendida. A camada de interface térmica também precisa de uma espessura definida ou condição de compressão. Material extra nem sempre é mais seguro porque uma camada mais espessa pode adicionar resistência.
| Detalhe térmico | Risco se não estiver claro | Pergunta DFM |
|---|---|---|
| Área de contato | Contato parcial ou distorção da placa | Qual região deve tocar sob carga de montagem? |
| Estado da superfície | Rebarba, revestimento ou detritos criam uma folga | Qual acabamento e limpeza a interface precisa? |
| Padrão de fixadores | Pressão irregular e flexão local da placa | O padrão cria um caminho de aperto equilibrado? |
| Material da interface | Espessura excessiva ou cobertura incompleta | Qual condição instalada o fornecedor exige? |
| Parede para aletas | Gargalo térmico próximo à fonte | O caminho metálico é contínuo e espesso o suficiente? |
| Fluxo de ar externo | Aletas funcionam abaixo do esperado | A carcaça foi testada em sua orientação real? |
Mantenha a usinagem e a validação térmica conectadas
A oficina deve explicar como irá finalizar e proteger a área de contato. Uma área de contato ampla pode precisar de uma operação em etapas após o desbaste pesado da cavidade. Uma carcaça fina pode distorcer quando apertada. Um corte de acabamento a partir do datum funcional pode ajudar, mas o dispositivo de fixação deve suportar a peça sem dobrá-la.
O separado PTSMAKE guia de projeto de dissipador de calor cobre o problema mais amplo do projeto térmico. Para esta carcaça, mantenho o foco do DFM na área de contato, caminho metálico, usinabilidade das aletas, limite de acabamento e critérios de aceitação mensuráveis.
A usinagem sozinha não prova o desempenho térmico. Podemos fabricar e inspecionar a geometria definida. O cliente ou proprietário do teste deve confirmar a temperatura montada sob a carga elétrica e o ambiente pretendidos.
Peça ao PTSMAKE para revisar sua área de contato do LED e rota de usinagem.
Mantenha o LED, Refletor e Lente em Uma Pilha Óptica
Controle de centro, altura e rotação
Um LED pode ficar próximo ao centro e ainda produzir o feixe errado. A pilha óptica precisa de controle radial, controle axial e, às vezes, controle de rotação. O centro óptico do LED pode não corresponder ao centro de seu encapsulamento ou contorno da placa. O desenho do componente selecionado deve definir as verdadeiras referências de localização.
O Guia de instalação LEDiL7 diz aos projetistas para alinhar o centro óptico do LED com o componente óptico. Eu uso esse requisito para revisar a pilha mecânica. Não presumo que folgas amplas de parafusos possam localizar a placa. Parafusos apertam bem, mas geralmente são localizadores de precisão ruins.
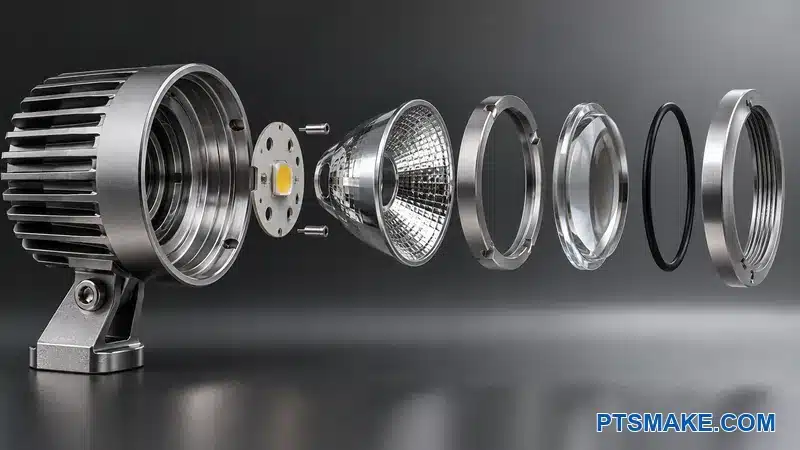
Um piloto usinado direto, borda de localização, padrão de pinos ou portador controlado é geralmente a escolha mais clara. A característica selecionada deve corresponder à área de contato permitida pelo fornecedor do componente. Um pino que toca uma região sensível do circuito pode criar um novo problema, mesmo que melhore a posição.
Defina a altura axial a partir de um ombro estável
A distância do LED à óptica pode alterar o foco e a forma do feixe. Eu tento definir essa altura a partir de um ombro usinado direto e uma pilha de componentes curta. Juntas macias, cordões adesivos, transições de acabamento ásperas e tampas flutuantes não devem definir a altura focal, a menos que o projeto óptico considere sua variação.
A lente também pode precisar de um batente axial que seja separado do limite de compressão da vedação. Se os fixadores continuarem a comprimir uma junta até que a lente encontre seu assento, o projeto deve definir ambas as condições. Se a junta sozinha definir a altura da lente, a tolerância da junta e o comportamento de envelhecimento tornam-se parte da pilha óptica.
Encurte a cadeia de tolerância
Um loop simples da superfície emissora do LED às referências da óptica e da lente expõe a pilha. O loop deve listar cada dimensão e componente que o fecha. Se o loop cruzar muitas peças, uma característica direta da carcaça pode remover uma ou mais variáveis.
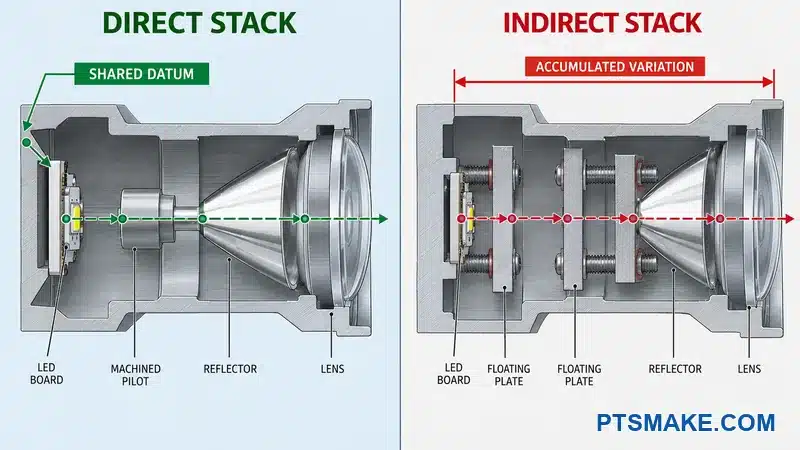
| Condição óptica | Controle mecânico mais forte | Controle mais fraco |
|---|---|---|
| Posição radial do LED | Pinos ou bordas de localização ligados ao datum óptico | Contorno da placa flutuando em furos de parafuso largos |
| Posição radial da óptica | Piloto ou assento dedicado do mesmo datum | Diâmetro da carcaça cosmética |
| Altura focal | Ombro direto e uma pilha rígida curta | Várias camadas macias ou não acabadas |
| Rotação | Ressalto, aba ou padrão de localização assimétrico | Julgamento do instalador |
| Relação da lente | Assento controlado ligado ao quadro óptico | Posição da tampa através de fixadores soltos |
O método da equipe de produto deve controlar se a pilha usa cálculo de pior caso ou estatístico. Uma dimensão de carcaça muito apertada não deve esconder toda a variação. Ópticas, placas, vedações e retentores comprados também contribuem. A equipe precisa das tolerâncias atuais do fornecedor antes de atribuir a folga da carcaça.
Fornecer à prova de erros de montagem
O design deve dificultar uma orientação errada. Um padrão de pinos assimétrico, suporte com chave, recurso de indexação visível ou folga do conector pode ajudar. O processo de montagem também deve mostrar como a óptica se encaixa e como o técnico confirma o engate completo.
O caminho de montagem deve manter as ferramentas afastadas do LED e superfícies refletivas. Um caminho de driver que cruza a óptica pode levar a arranhões ou contaminação. Um anel de retenção precisa de uma interface de ferramenta utilizável. Se for necessário adesivo, a carcaça precisa de uma área de ligação controlada e um caminho que mantenha o excesso de material afastado da abertura óptica.
Verificar o feixe montado
A inspeção dimensional pode confirmar as relações usinadas, mas não pode provar o feixe final por si só. Eu ligo o plano de datum e tolerância a um teste de montagem e óptico. Se o feixe falhar, a equipe pode então separar erro de carcaça, variação de componente, erro de montagem e erro de configuração de teste.
Este ciclo rastreável é mais útil do que apertar cada diâmetro concêntrico. Ele nos permite gastar precisão CNC nos recursos que realmente controlam a pilha óptica.
Abra Cavidades Internas para Ferramentas Reais e Limpeza Real
Projetar para um cortador com comprimento e diâmetro finitos
Um bolso CAD pode ser fácil de desenhar e difícil de usinar. Cavidades estreitas e profundas precisam de ferramentas longas. Ferramentas longas dobram mais, vibram mais e muitas vezes precisam de cortes mais leves. Um pequeno raio interno pode forçar um pequeno cortador através de um bolso inteiro, mesmo quando a maior parte do material poderia usar uma ferramenta maior.
A revisão da cavidade deve identificar quais superfícies realmente precisam da parede mais profunda e do menor raio. A entrada pode abrir, a parede pode encurtar ou o raio do canto pode aumentar quando a função permite. Se um inserto de acoplamento tiver um canto externo afiado, um alívio local é muitas vezes melhor do que um canto interno afiado em toda a cavidade.
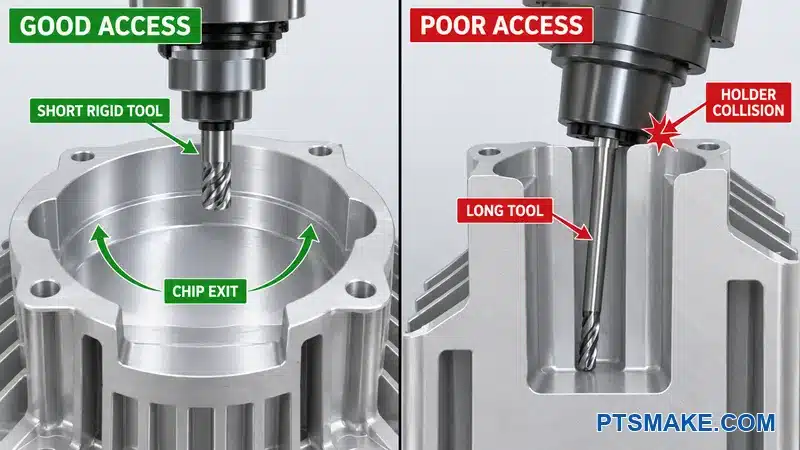
Na PTSMAKE, o nosso usinagem CNC de cinco eixos a capacidade pode melhorar o acesso a faces angulares e recursos radiais. Não remove diâmetro do cortador, folga do suporte ou limites de evacuação de cavacos. O design ainda precisa de acesso físico.
Revisar o caminho da ferramenta, suporte e fuso
O acesso da ferramenta se estende além da aresta de corte. O suporte da ferramenta e o nariz do fuso também precisam de folga. Uma parede externa cônica ou um ressalto alto pode bloquear o suporte antes que a ferramenta atinja o chão. Uma abordagem angular pode ajudar, mas pode mudar o plano de datum e fixação da peça.
A revisão também deve verificar como a ferramenta sai do corte. Uma fenda estreita sem sobrecurso pode criar marcas de permanência ou forçar uma ferramenta especial. Uma rosca perto de um ombro pode precisar de um alívio. Uma face de vedação pode precisar de espaço para um cortador entrar e sair sem deixar um degrau no caminho da junta.
| Geometria | Efeito de processo comum | Resposta prática de design |
|---|---|---|
| Bolso estreito e profundo | Ferramenta longa, menor rigidez, remoção mais lenta | Abrir a entrada ou reduzir a profundidade onde a função permite |
| Pequeno raio interno | Cortador pequeno controla toda a operação | Aumentar o raio ou localizar o pequeno recurso |
| Ressalto alto perto de uma parede | Colisão do suporte e fluxo de cavacos deficiente | Adicionar folga ou mudar a abordagem |
| Ranhura anular fechada | Remoção difícil de cavacos e inspeção | Adicionar acesso e definir o segmento funcional |
| Canto de inserto afiado | Canto interno fresado impossível | Usar alívio de canto ou mudar o inserto |
Criar um caminho para cavacos e meios de limpeza
A cavidade deve liberar cavacos durante o corte. Também deve liberar fluido de lavagem após a usinagem. Cavacos podem se esconder atrás de nervuras, em roscas cegas, sob saliências e entre aletas próximas. Uma peça que parece limpa da abertura pode reter detritos perto do LED ou da óptica.
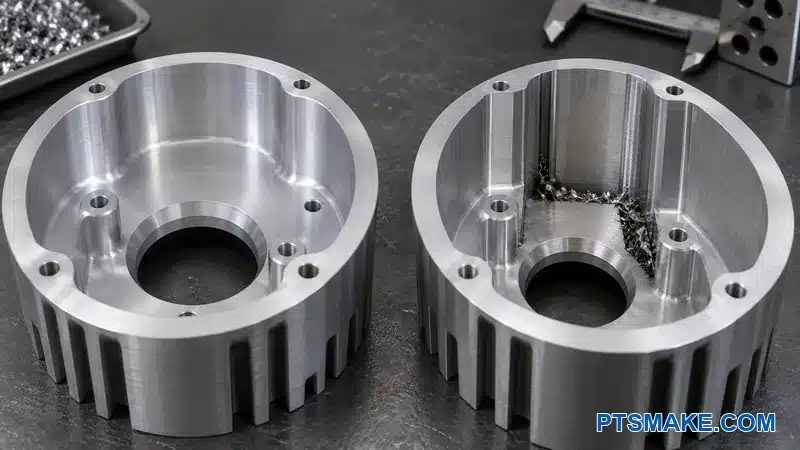
A carcaça precisa de revisão em prováveis orientações de usinagem e lavagem. A gravidade importa. Bolsos cegos para cima podem reter fluido. Fendas estreitas podem resistir à lavagem e secagem. Se o produto precisar de limpeza óptica ou eletrônica especial, o requisito deve definir a condição aceita e o método de verificação.
Planejar a rebarbação antes do lançamento
Furos transversais, roscas interrompidas, raízes de aletas e ranhuras internas podem criar rebarbas difíceis de alcançar. Uma nota vaga de “quebrar todas as arestas” não explica quais arestas tocam uma vedação, fio, placa ou técnico. Eu marco as condições críticas das arestas e permito um método prático.
A equipe deve decidir se jateamento, tamboreamento, escovação, rebarbação manual ou métodos térmicos são aceitáveis. Cada processo pode mudar a aparência ou as arestas funcionais. O plano deve também considerar a limpeza após a rebarbação.
Use o acesso como uma alavanca de custo e qualidade
Melhor acesso frequentemente reduz a contagem de ferramentas, tempo de ciclo, risco de rebarbas e esforço de limpeza ao mesmo tempo. Eu trato uma cavidade aberta como mais do que uma conveniência de usinagem. Pode tornar a inspeção e a montagem mais confiáveis.
A função do produto ainda define o limite. Uma parede que transporta calor, carga de vedação, blindagem ou carga estrutural não deve abrir sem revisão. A mudança certa mantém a interface e remove a obstrução desnecessária.
Equilibre Paredes, Aletas, Nervuras e Bosses para Rigidez
Faça com que características finas suportem cargas de processo
Aletas finas podem adicionar área de superfície e reduzir o peso. Elas podem também vibrar durante o corte, dobrar durante o manuseio e mostrar variação de acabamento. Ressaltos altos podem mover-se quando o piso circundante é fino. Eu reviso altura, espessura, espaçamento, direção do cortador e carga de fixação juntos.
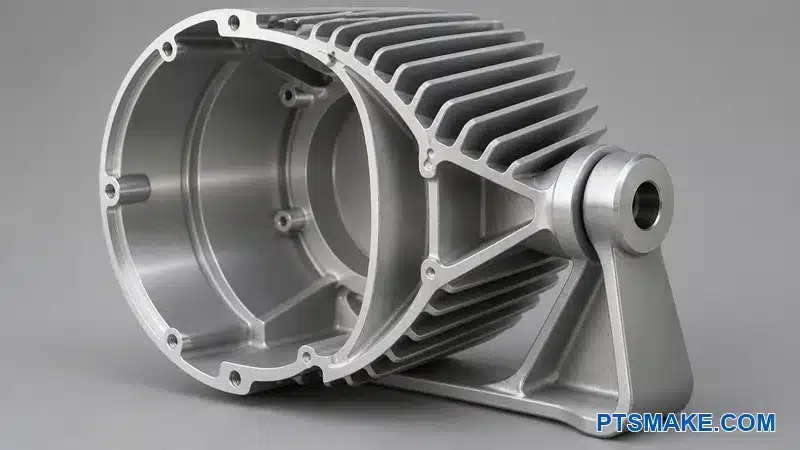
Mudanças graduais de seção geralmente se comportam melhor. Um ressalto de pivô carregado precisa de um caminho de carga amplo para o corpo. Nervuras devem suportar uma carga conhecida. Uma nervura decorativa pode bloquear um cortador maior e adicionar trabalho de rebarbação sem melhorar a função.
Deixe uma condição estável de usinagem de acabamento
O desbaste pode liberar tensão do material e calor. Uma área ampla ou um anel óptico fino pode mover-se depois que a cavidade principal é aberta. O processo pode precisar de desbaste e acabamento em etapas, mas a peça ainda deve ter um lugar estável para localizar e fixar.
Uma espessura mínima universal de parede ou aleta seria enganosa. O valor praticável depende da liga, altura sem suporte, ferramenta, tolerância, acabamento superficial, quantidade e suporte do dispositivo de fixação. A oficina deve sinalizar as características que precisam de suporte especial ou de um processo mais lento.
Rever cargas do ressalto localmente
Um ressalto de pivô pode sofrer carga de fixação, torque de mira, impacto e ajuste repetido. A liga do corpo principal não prova que a forma local é adequada. O engenheiro de produto deve verificar o caso de carga, filete, distância da borda, conexão da parede e suporte de acoplamento.
A revisão CNC então verifica o acesso da ferramenta e a distorção. Um ressalto isolado espesso ao lado de uma parede fina pode criar remoção de material irregular. Um furo de pivô profundo pode precisar de suporte de ambos os lados. Um parafuso transversal também precisa de espaço para sua cabeça, porca, arruela e ferramentas.
| Caraterística | Função do produto | Pergunta de fabricação |
|---|---|---|
| Aletas externas | Dissipar calor para o ar ambiente | A fresa pode alcançar as raízes sem lâminas fracas? |
| Parede principal | Suportar calor e carga estrutural | O desbaste ou a fixação distorcerá a parede? |
| Nervura | Enrijecer um caminho de carga conhecido | Ajuda mais do que bloqueia o acesso? |
| Ressalto de pivô | Suportar cargas de mira e travamento | O ressalto é suportado e usinável a partir de um datum estável? |
| Ressalto de parafuso | Transferir carga de fixação | Há área de assento e folga para a ferramenta suficientes? |
O trabalho térmico e estrutural deve permanecer conectado. Remover metal pode reduzir o tempo de ciclo, mas também estreitar o caminho do calor. Adicionar aletas pode melhorar a área, mas tornar a limpeza ou o revestimento mais difíceis. A geometria final deve satisfazer o modelo de produto validado e um processo de usinagem estável.
Reduza as Configurações Sem Perder o Controle de Datum
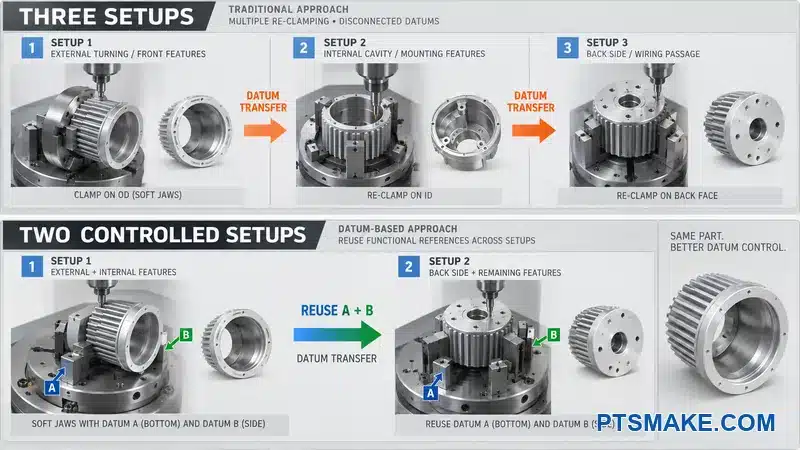
Contar orientações controladas
Cada nova orientação adiciona manuseio, sondagem, fixação da peça e outra transferência de datum. A usinagem de cinco eixos pode expor mais faces em uma única fixação. A indexação de quatro eixos pode repetir características radiais. Uma peça simples ainda pode funcionar melhor em duas configurações claras de três eixos.
A revisão da configuração conta as orientações necessárias para alcançar características funcionais. Características relacionadas devem permanecer juntas onde o dispositivo de fixação e a ferramenta permitirem. O piloto óptico, a área do LED e as características de localização próximas frequentemente se beneficiam de uma operação controlada porque sua relação importa mais do que sua relação com uma carcaça cosmética.
Dê ao dispositivo de fixação uma zona de agarre real
Designers frequentemente usam cada superfície externa para a aparência. A oficina então não tem lugar estável para garras, batentes ou grampos. Eu reservo uma faixa de fixação, extensão de material, almofada sacrificial, aba removível ou superfície não cosmética existente quando a peça precisa de uma.
O dispositivo de fixação deve resistir à força de corte sem dobrar a carcaça. Um anel fino pode se tornar redondo somente depois que as garras o liberam. Uma face ampla pode parecer plana somente enquanto o grampo a mantém pressionada. Eu pergunto como a peça se comportará no estado livre porque a inspeção e a montagem geralmente acontecem após a liberação.
Proteger o datum através de cada operação
A primeira configuração cria características que localizam a próxima configuração. Essas características precisam de tamanho suficiente, rigidez e acesso. Se a anodização ocorrer antes de uma operação posterior, o acabamento pode mudar ou danificar a localização. Se toda a usinagem ocorrer antes do acabamento, o processo deve considerar o revestimento no ajuste final.
| Pergunta de configuração | Por que importa | Resposta possível |
|---|---|---|
| Onde a primeira operação agarra? | A peça bruta deve resistir às forças de desbaste | Deixe material ou uma faixa de fixação livre |
| Quais características permanecem em uma única fixação? | Usinagem compartilhada reduz erro de transferência | Agrupe características ópticas e térmicas relacionadas |
| O que localiza a segunda operação? | Características de transferência fracas adicionam variação | Crie almofadas estáveis, pilotos ou garras |
| Como a superfície acabada é protegida? | Refixação pode marcar a cosmética | Use zonas de contato protegidas e dispositivos de fixação limpos |
| O que a inspeção recria? | Um datum diferente pode esconder erro de processo | Use o mesmo referencial funcional |
A contagem de setups não é um objetivo útil por si só. Um setup lotado pode usar ferramentas longas, ângulos de abordagem ruins ou grampos fracos. Dois setups robustos podem ser mais seguros. O melhor plano reduz transferências desnecessárias enquanto mantém cada operação estável.
Use inspeção em processo no ponto certo
Algumas características são mais fáceis de verificar antes que a peça saia do dispositivo. Uma sonda pode verificar a posição do material ou um furo crítico durante a usinagem. Essa verificação não substitui a inspeção final, mas pode detectar um problema de setup antes que mais valor seja adicionado.
O fornecedor deve mostrar quais controles acontecem em processo e quais acontecem após o acabamento. Essa divisão importa para ajustes revestidos, faces de vedação e zonas cosméticas. Também ajuda o cliente a entender o que o escopo de inspeção orçado inclui.
As necessidades de troca também pertencem à revisão do dispositivo. Um dispositivo deve dificultar o carregamento incorreto, e seus pontos de contato devem ser fáceis de limpar. Esses detalhes protegem a repetibilidade quando os operadores carregam muitas peças.
Uma revisão ilustrativa de dois setups
Considere uma carcaça 6061-T6 para um holofote externo de 60 W e um lote piloto planejado de 120 peças. O modelo usa um furo óptico frontal, uma superfície traseira para LED, dois furos de pivô laterais e um entalhe de indexação. O primeiro conceito de processo posiciona essas características em três orientações. Esse plano força o eixo óptico a se mover através de duas transferências de datum antes da inspeção final.
Neste exemplo, a superfície traseira torna-se datum A, o furo óptico torna-se datum B, e o entalhe torna-se datum C. O projeto também adiciona uma faixa de agarre de 6 mm de largura fora do caminho de vedação. Uma primeira operação cria A e B a partir de material redondo. Uma segunda operação com garras macias localiza-se a partir dessas características acabadas e usina os furos de pivô, porta de cabo e entalhe. Esta rota proposta remove uma transferência sem forçar uma ferramenta longa na cavidade frontal.
O benefício esperado é uma cadeia de datum mais simples e um passo de manuseio a menos. Não é um resultado de produção reivindicado. Um fornecedor ainda precisaria confirmar o acesso à ferramenta, a força de fixação, a condição do material, o tempo de ciclo e a repetibilidade da inspeção a partir dos arquivos liberados.
| Controle de exemplo | Valor de planejamento | Razão para o valor |
|---|---|---|
| Referência primária | Superfície traseira para LED como datum A | Suporta a placa e cria o plano principal de montagem |
| Referência óptica | Furo piloto frontal como datum B | Controla o eixo do feixe a partir do assento funcional |
| Referência de indexação | Entalhe do lado do cabo como datum C | Fixa a rotação para o suporte e o caminho do cabo |
| Quantidade piloto | 120 peças | Pode justificar garras macias repetíveis sem assumir ferramentaria de alto volume |
| Registro de inspeção | Layout de amostra com resultados reais deixados em branco | Define o método sem fingir que as peças foram medidas |
Deixe a quantidade de produção guiar o dispositivo
Dispositivos de protótipo devem apoiar o aprendizado e mudanças razoáveis. Dispositivos de produção devem apoiar carregamento repetido, controle de cavacos, acesso à ferramenta e proteção da peça. Um medidor dedicado pode fazer sentido quando verifica uma relação funcional repetida mais rápido do que uma rotina completa de CMM.
Na PTSMAKE, escolhemos entre rotas de três eixos, quatro eixos, cinco eixos, torneamento e fresamento-torneamento depois de revisar a peça e a quantidade esperada. O nome do processo vem depois da lógica de datum e fixação. Essa ordem dá ao cliente uma razão mais clara para a rota proposta.
Projete Furos, Roscas, Pivôs e Acesso a Fixadores Juntos
Projete a conexão completa
Um furo roscado é apenas uma parte de uma conexão. Eu reviso o fixador, o engajamento, o rebaixo, o assento, o caminho da ferramenta, a peça de acoplamento, a distância da borda e o método de serviço juntos. Uma rosca correta ainda pode ser inutilizável quando uma aleta bloqueia a ferramenta ou a cabeça do parafuso assenta em uma superfície curva.
Formas de rosca padrão e fixadores disponíveis são geralmente o ponto de partida mais seguro, a menos que o produto precise de algo especial. O desenho deve identificar se uma rosca é cortada antes ou depois do acabamento. Também deve definir qualquer máscara necessária, inserto, trava-rosca, selante ou área de contato condutiva.
Deixe espaço em extremidades cegas
Um furo roscado cego precisa de espaço para a ponta da broca, avanço do macho, cavacos e a extremidade do fixador. Não coloco profundidade total da rosca contra um fundo físico sem verificar a ferramenta. Também mantenho roscas pequenas e profundas longe de paredes finas quando o layout permite.
Para uma bucha de cabo ou plugue selado, eu reviso a rosca e sua face de vedação como uma única interface. A rosca pode puxar o componente para dentro enquanto um ombro, gaxeta ou forma cônica cria a vedação. O torque de montagem e a especificação do fornecedor importam mais do que uma nota genérica de furo.
Trate o pivô como uma junta funcional
O furo do pivô, o suporte, o parafuso, a arruela e o recurso de travamento controlam o alinhamento. Eu pergunto se a junta gira no parafuso, em uma bucha ou em um ombro usinado. Eu também pergunto como o usuário o trava e quantas regulagens o produto espera.
| Recurso de conexão | Verificação DFM |
|---|---|
| Furo roscado | Profundidade da ferramenta, engajamento, distância da borda, acabamento e acesso ao medidor |
| Escareado | Assentamento da cabeça, raio de canto, folga da chave e remoção de cavacos |
| Furo do pivô | Ajuste, relação de eixo, área de apoio e acesso para inspeção |
| Porta de cabo | Padrão de rosca, superfície de vedação, folga da chave e alívio de tensão |
| Ponto de aterramento | Área de contato exposta, plano de corrosão e controle de montagem |
Roscas especiais precisam de marcas claras, e sistemas semelhantes não devem se misturar sem um motivo. A geometria também precisa de espaço para um medidor passa/não-passa onde a inspeção da rosca é necessária. Uma característica que não pode ser alcançada por uma chave de fenda, chave inglesa ou medidor não está totalmente projetada.
Projete Características de Vedação Em Torno da Compressão e Acesso para Teste
Comece com a pilha de vedação completa
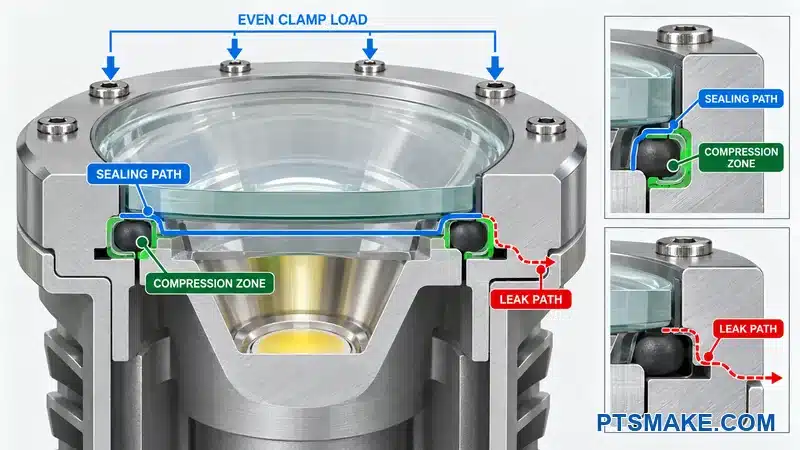
A revisão da vedação abrange a carcaça, lente, gaxeta ou O-ring, ranhura, fixadores, acabamento e caminho de pressão juntos. A ranhura sozinha não cria uma vedação. A peça de acoplamento deve permanecer rígida o suficiente, os fixadores devem criar uma carga uniforme, e o produto montado precisa de uma maneira de verificar vazamentos.
O Manual de O-Rings Parker8 explica que o design da ranhura de vedação depende do tipo de vedação, movimento, pressão, material e condições de aplicação. Eu uso os dados do fornecedor de vedação selecionado para a ranhura de vedação real. Eu não copio uma ranhura de um diâmetro ou aplicação diferente.
Manter compressão contínua
A ranhura deve seguir um caminho contínuo sem mudanças abruptas de seção. A flange circundante precisa de largura e rigidez suficientes. Os fixadores devem criar compressão uniforme em vez de puxar apenas em alguns pontos. Um canto ou característica de cabo não deve interromper a superfície de vedação, a menos que o sistema de vedação seja projetado para isso.
A ranhura e a face de acoplamento devem vir de referências funcionais. A textura da superfície e as marcas de ferramenta também precisam de revisão. Um arranhão ou rebarba que cruza a direção de vedação pode criar um caminho de vazamento. Uma mudança de acabamento perto da ranhura pode alterar as dimensões ou danificar a vedação durante a montagem.
A vedação não deve suportar a localização completa da lente, a menos que seu comportamento de compressão faça parte do design óptico. Eu prefiro um batente rígido ou uma característica de localização separada quando o produto precisa de altura focal estável. A vedação pode então fornecer compressão dentro de sua faixa aprovada enquanto a carcaça controla a posição.
Planejar carga do fixador e rigidez da flange
Mais fixadores não criam automaticamente uma vedação melhor. Seu espaçamento, torque, rigidez do assento e sequência de montagem importam. Uma flange fina pode empenar entre os parafusos. Uma lente muito rígida pode carregar a gaxeta de forma diferente de uma tampa flexível.
| Item de design de vedação | Pergunta a fechar antes do lançamento |
|---|---|
| Material da vedação | É compatível com temperatura, fluido, UV e vida útil esperada? |
| Geometria da ranhura | Corresponde à vedação e ao tipo de aplicação selecionados? |
| Superfície de acoplamento | A textura, planicidade e condição da borda estão definidas? |
| Padrão de fixadores | Cria compressão uniforme sem distorção da flange? |
| Acabamento | Quais superfícies recebem revestimento, mascaramento ou usinagem pós-acabamento? |
| Montagem | Como o operador evita torção, esmagamento, contaminação ou danos? |
| Teste | Qual método, condição, dispositivo e regra de aceitação se aplicam? |
Projetar acesso de teste no produto ou dispositivo
IEC 605299 define o sistema de classificação IP para proteção contra objetos sólidos e água. Um alvo IP é um requisito de nível de produto. Uma carcaça usinada por si só não pode provar que a luminária completa atende ao alvo.
O plano de validação deve indicar como a unidade montada será testada. Um teste de pressão ou vácuo pode precisar de uma porta temporária, um conector selado ou uma interface de dispositivo. Um teste de água precisa da orientação e exposição definidas. A equipe também deve decidir se cada unidade de produção, uma amostra ou apenas o design é testado.
O método de teste não deve se esconder em notas vagas. O documento controlado deve indicar o meio, pressão ou exposição, duração, estabilização, temperatura, se relevante, e condição de aceitação. Esses valores devem vir do plano de validação do produto. A usinagem DFM não deve inventá-los.
Uma revisão ilustrativa da pilha de vedação
Considere uma lente frontal que se assenta em uma vedação de face dentro de um bisel de alumínio anodizado preto. O primeiro modelo controla a profundidade da ranhura a partir da superfície frontal cosmética, enquanto o batente da lente vem de um ombro interno. Essas duas referências podem se mover independentemente após a usinagem e o acabamento. O comprador pode então enfrentar um problema frustrante: cada dimensão separada parece aceitável, mas a carga de vedação montada permanece difícil de explicar.
Neste exemplo, o desenho revisado controla a ranhura e o batente da lente a partir da mesma flange funcional. O mapa de acabamento mantém a trilha de vedação real clara, enquanto o bisel visível permanece anodizado. O padrão de fixadores permanece simétrico em torno do eixo óptico. O plano de inspeção registra a geometria da ranhura e a planicidade da flange após a etapa de acabamento definida. Ele deixa os limites de pressão, duração e vazamento para a especificação de validação do produto.
Este cenário não reivindica um teste do cliente ou melhoria na taxa de vazamento medida. Ele mostra como uma referência compartilhada pode remover a ambiguidade antes que um teste de invólucro real comece.
Proteja as vedações durante a montagem
Bordas de entrada afiadas podem cortar um O-ring. Uma rosca áspera pode arrastar uma vedação de cabo. Cavacos e meios de jateamento podem permanecer em uma ranhura. Eu adiciono uma entrada adequada, identifico bordas críticas e defino a limpeza. Eu também verifico se o técnico pode ver ou sentir que a vedação está assentada.
Na PTSMAKE, podemos usinar e inspecionar a gaxeta definida e as características de acoplamento. Ainda precisamos dos dados da vedação escolhida e do plano de teste de invólucro do cliente. Esta divisão mantém os controles de fabricação rastreáveis aos requisitos reais do produto.
Planeje a Anodização e o Revestimento Antes das Dimensões Finais
Trate o acabamento como parte da pilha dimensional
A anodização altera a superfície e pode afetar ajustes, roscas, contato elétrico, interfaces térmicas, superfícies de vedação e cor cosmética. Eu coloco as decisões de acabamento antes das decisões de tolerância final. Eu não envio um modelo acabado para revestimento e depois pergunto por que o piloto óptico ou a rosca parecem diferentes.
O Guia do Conselho de Anodizadores de Alumínio10 explica que a anodização forma uma camada de óxido a partir da superfície do alumínio. Uma especificação completa também abrange liga, processo, aparência e função. O efeito dimensional exato depende do processo e do fornecedor. Eu peço à fonte de acabamento sua faixa esperada na liga e geometria selecionadas.
Marque as áreas revestidas, mascaradas e pós-usinadas
O desenho deve mostrar quais áreas recebem o acabamento. Ele também deve mostrar quaisquer limites de máscara. Uma superfície térmica pode precisar de metal nu. Uma almofada de aterramento pode precisar de contato elétrico. Um piloto de precisão ou rosca pode precisar de um tamanho acabado controlado. Cada escolha tem uma consequência de corrosão, aparência e processo.
Uma nota ampla que diz “mascarar superfícies críticas” não é suficiente. O acabador não pode saber quais superfícies o projetista considera críticas. O desenho deve definir as áreas, tolerância de limite, localização aceitável da cremalheira e retoque permitido se o produto precisar desses controles.
A usinagem pós-acabamento pode restaurar um ajuste ou contato elétrico. Ela também expõe alumínio nu e cria uma transição visível. A equipe do produto deve aprovar essa condição. Às vezes, uma máscara projetada é melhor. Às vezes, o ajuste pode aceitar o revestimento. A decisão depende da função.
Controles dimensionais e de aparência separados
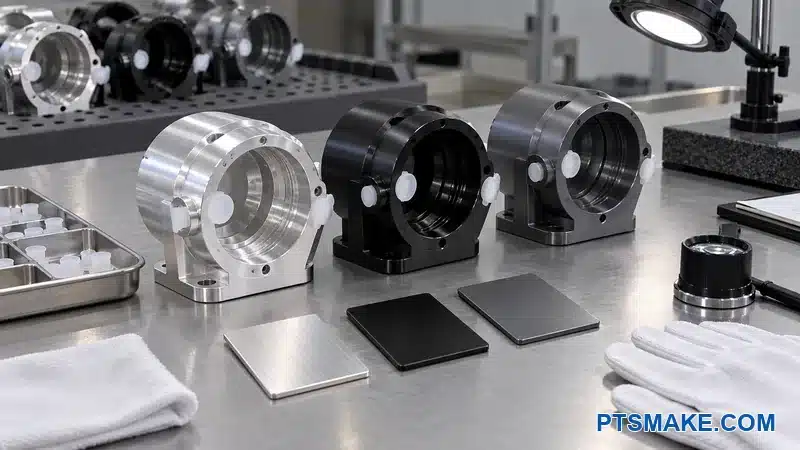
Cor e brilho podem variar com liga, têmpera, superfície do material, pré-tratamento, geometria e condições de lote. Um valor de cor numérico pode ajudar, mas uma amostra física aprovada geralmente dá à equipe uma referência visual mais clara. A amostra deve representar a liga e a rota de acabamento pretendidas.
| Preocupação com o acabamento | Resposta do desenho ou plano de controle |
|---|---|
| Ajuste de precisão | Indique se a dimensão se aplica antes ou depois do acabamento. |
| Contato térmico | Definir revestimento ou mascaramento na área de contato |
| Aterramento elétrico | Definir a área condutiva nua e o plano de corrosão |
| Rosca | Definir condição de acabamento, máscara, ranhura, inserto e estágio de medição |
| Área de vedação | Revisar crescimento, textura, condição da aresta e dano de acabamento |
| Correspondência cosmética | Usar amostras aprovadas e condições de visualização |
| Marca de suporte | Definir zonas ocultas permitidas quando a aparência importa |
O PTSMAKE guia para anodização de ligas de alumínio fornece uma visão geral mais ampla do processo. No desenho da carcaça, mantenho a instrução específica para a peça selecionada e suas interfaces.
Planejar o estágio de inspeção
Uma dimensão pode ser verificada antes do acabamento, após o acabamento ou em ambos os estágios. O ponto correto depende do que a peça de acoplamento vê. Um diâmetro de ajuste final geralmente precisa de um requisito de estado acabado. Uma dimensão de controle de processo pode ser útil antes do acabamento também.
O plano de controle deve nomear quem é o responsável por cada verificação e como a peça é protegida após a inspeção. Uma área térmica nua limpa pode ser danificada por manuseio posterior. Uma carcaça cosmética acabada pode ser marcada por um dispositivo de metal. Materiais de contato macios, embalagem limpa e carregamento controlado tornam-se parte do plano de produção.
Manter a linguagem de acabamento verificável
Termos como “preto premium” ou “acabamento perfeito” não são mensuráveis. Eu defino liga, designação do processo, referência de cor, brilho ou textura quando necessário, zonas cosméticas, condições de visualização e defeitos permitidos. Mantenho esses requisitos proporcionais ao produto.
PTSMAKE pode coordenar a usinagem CNC e a rota de acabamento especificada, mas o cliente deve aprovar amostras de aparência antes da produção em volume. A aprovação da amostra dá a ambas as equipes uma referência real e reduz disputas subjetivas.
O cupom aprovado deve permanecer com sua liga, têmpera, pré-tratamento, cor, brilho e data. Uma amostra solta sem este registro não pode guiar um lote posterior.
Marque Zonas Cosméticas, Regras de Borda e Necessidades de Limpeza
Dividir superfícies por visibilidade e contato
O desenho deve marcar faces cosméticas primárias, faces visíveis secundárias, faces ocultas e áreas de contato funcionais. O mesmo limite de arranhões não deve se aplicar a um painel frontal e a um bolso de desbaste interno. Um mapa de zonas permite que a oficina proteja as faces importantes sem adicionar manuseio desnecessário a cada superfície.
O mapa deve incluir zonas permitidas de suporte ou fixação. Deve também identificar faces que tocam vedações, fios, mãos, placas ou ópticas. Essas faces podem precisar de controles de aresta ou limpeza mesmo quando o cliente não pode vê-las.
Substituir notas de aresta vagas por regras funcionais
“Rebarbar todas as arestas” deixa margem para resultados diferentes. Eu identifico arestas de vedação, passagens de fio, entradas de montagem, arestas expostas ao usuário e arestas que devem permanecer afiadas para localização. Eu então defino a condição exigida ou uma faixa aprovada onde necessário.
Uma grande quebra em um assento óptico pode alterar o contato axial. Uma pequena rebarba em um caminho de fio pode cortar o isolamento. Uma aresta cosmética arredondada pode ajudar na consistência do acabamento. Essas arestas precisam de instruções diferentes.
| Zona | Principal preocupação | Controle útil |
|---|---|---|
| Painel frontal | Arranhões visíveis e variação de cor | Amostra aprovada e manuseio protegido |
| Área de vedação | Arranhões cruzados, rebarbas e contaminação | Textura funcional e definição de aresta |
| Caminho do cabo | Arestas afiadas e cavacos presos | Condição da aresta e verificação de limpeza |
| Área térmica | Rebarbas, revestimento, detritos e amassados | Zona de contato definida e embalagem protetora |
| Cavidade oculta | Cavacos soltos ou resíduo de lavagem | Limpeza e método de aceitação visual |
Definir limpeza a partir do próximo processo
Óptica, eletrônica, adesivo, encapsulamento e interfaces térmicas têm diferentes riscos de contaminação. Eu pergunto o que acontece após a usinagem. A resposta guia a lavagem, secagem, luvas, embalagem e inspeção.
Uma afirmação como “livre de partículas” precisa de um padrão real e método de teste. Uma nota prática pode definir nenhum cavaco visível, nenhuma mídia solta e uma condição de inspeção nomeada. Necessidades de limpeza mais altas exigem uma especificação controlada, ambiente e método de verificação.
Água retida também merece atenção. Furos cegos profundos e canais estreitos podem reter fluido de lavagem. O design pode adicionar drenagem, acesso aberto ou uma orientação diferente. Um bom DFM de cavidade geralmente melhora tanto o corte quanto a limpeza final.
O plano de embalagem deve preservar essa limpeza até a montagem.
Aplique Tolerâncias, GD&T e Acabamento Superficial Apenas à Função
Começar com a falha e a peça de acoplamento
A revisão de tolerância não deve começar com o valor mais apertado que uma máquina pode às vezes manter. Deve começar com o mapa de falhas e o componente de acoplamento. A tolerância deve proteger o alinhamento óptico, o contato térmico, a vedação, a montagem ou a montagem. Uma dimensão apertada sem um efeito funcional declarado merece um questionamento.
PTSMAKE pode atingir tolerâncias tão apertadas quanto ±0.005 mm em características adequadas. Essa capacidade é condicional. Material, geometria, tamanho da característica, configuração, inspeção, tratamento de superfície e quantidade afetam a viabilidade. Uma declaração de capacidade não deve se tornar uma tolerância geral em uma carcaça.
Use controles geométricos para relacionamentos
Tolerâncias de tamanho não podem controlar totalmente a orientação, localização ou forma. Um furo pode atender ao seu diâmetro e ainda apontar na direção errada. Uma flange pode atender à espessura e ainda estar empenada. GD&T permite que o desenho controle esses relacionamentos a partir de um sistema de referência funcional.
A planicidade pode controlar a forma de uma superfície. A perpendicularidade ou o paralelismo podem controlar a orientação. A posição ou o batimento podem relacionar um eixo ou padrão ao sistema de referência. O perfil pode definir um limite controlado para uma superfície complexa. O controle exato deve corresponder ao plano de montagem e inspeção.
ASME Y14.5 e ISO 1101 usam conceitos relacionados, mas não são intercambiáveis linha por linha. Eu declaro um sistema e edição governantes. Não misturo convenções de símbolos de diferentes padrões sem revisão.
Construa um orçamento de tolerância
A folga no nível do produto precisa de distribuição entre cada contribuinte. A carcaça, placa de LED, óptica, lente, gaxeta, suporte e método de montagem podem todos adicionar variação. Se o total for muito grande, a primeira resposta deve encurtar a cadeia ou melhorar a localização. Uma característica CNC não deve carregar a correção total por padrão.
| Função | Prováveis contribuintes | Melhor pergunta |
|---|---|---|
| Centro do feixe | Localização do LED, assento óptico, localização da placa, montagem | Quais características controlam diretamente os centros ópticos? |
| Altura focal | Ombro da carcaça, placa, óptica, gaxeta, retentor | A pilha pode usar menos dimensões fixas? |
| Compressão do selo | Ranhura, seção do selo, lente, flange, carga do fixador | Quais batentes controlam a compressão e a planicidade? |
| Mira do pivô | Localização do furo, suporte, parafuso ou bucha, carga de aperto | Qual eixo deve se relacionar com o eixo óptico? |
| Ajuste da tampa | Pilotos, revestimento, folga do fixador, forma da flange | O estado final é medido após o acabamento? |
O cálculo deve indicar se usa limites de pior caso ou um método estatístico. A escolha deve corresponder ao plano de produção e qualidade. Uma suposição estatística sem dados de processo pode criar falsa confiança.
Especifique o acabamento da superfície onde ele altera a função
A rugosidade da superfície pode afetar o contato térmico, vedação, rolamento, deslizamento, aparência e revestimento. Não precisa ser igualmente fina em todos os lugares. Um acabamento fino amplo e desnecessário pode adicionar passagens e inspeção sem melhorar o produto.
O desenho deve marcar a zona de contato e a direção ou método de medição quando for relevante. Uma face de vedação também precisa de revisão para marcas de ferramenta que cruzam o selo. Um assento óptico pode se importar mais com a forma e localização do que com um número de rugosidade muito baixo.
Torne cada controle inspecionável
Cada requisito crítico precisa de um método de medição prático. Um furo profundo pode bloquear uma sonda. Uma parede fina e flexível pode mudar sob força de contato. Uma superfície cosmética pode precisar de inspeção sem contato. Uma rosca ou ranhura de vedação pode precisar de um medidor especial.
O desenho deve fornecer alvos de referência acessíveis e comprimento de característica suficiente para o método. Também deve identificar se o requisito se aplica antes ou depois da anodização. Quando um valor apertado exige um dispositivo especial ou um relatório CMM completo, a solicitação de orçamento deve indicar isso.
Use um ciclo de revisão em vez de precisão geral
O cliente deve marcar as características críticas para a função. Em seguida, comparamos as tolerâncias com a máquina proposta, configuração, rota de acabamento e inspeção. Se um controle adicionar alto custo, explicamos o motivo e oferecemos uma alternativa funcional quando possível.
Esta revisão não enfraquece o projeto. Ela torna a precisão rastreável. O desenho se torna mais fácil de orçar, fabricar, inspecionar e revisar porque cada controle apertado tem uma razão.
Reduza o Custo Sem Enfraquecer Requisitos Críticos
Remova o custo de trabalhos não críticos
A redução de custos deve começar com os impulsionadores do processo. Remoção excessiva de material, bolsões profundos, pequenos raios de canto, ferramentas longas, configurações extras, roscas especiais, acabamentos finos amplos e inspeção de baixo valor merecem a primeira revisão. Um controle óptico ou de vedação crítico não deve ser o primeiro alvo.
O mapa de interface nos dá um limite seguro. Protegemos a área do LED, pilha óptica, vedação, relacionamento do pivô e interfaces de montagem. Em seguida, simplificamos o material em torno de áreas com baixa consequência. Este método transforma a redução de custos em uma revisão de engenharia em vez de um pedido geral para tornar a peça mais barata.
Compare o custo total do processo
Uma carcaça mais leve nem sempre custa menos. Paredes finas podem precisar de corte mais lento e fixação mais suave. Um raio interno maior pode adicionar uma pequena quantidade de material, mas permitir uma ferramenta mais forte. Um corpo dividido pode reduzir a profundidade do bolso, mas adicionar trabalho de montagem e vedação.
| Fator de custo | Ação de revisão possível | Função a proteger |
|---|---|---|
| Tarugo grande e desbaste pesado | Comparar tubo, extrusão ou envelope revisado | Caminho de calor e margem estrutural |
| Cavidade profunda e estreita | Acesso aberto ou dividir o corpo | Necessidades de vedação e montagem |
| Pequenos raios internos | Aumentar raio ou localizar alívio | Folga do componente de acoplamento |
| Orientação extra | Alinhar características ou rever o acesso | Relações de referência |
| Acabamento fino em todas as faces | Limitá-lo a zonas funcionais | Requisitos de contato e aparência |
| Inspeção completa de características flexíveis | Usar amostragem baseada em risco ou um gabarito funcional | Plano de qualidade do cliente |
O volume de repetição deve guiar qualquer recomendação de dispositivo ou gabarito. Uma solução dedicada pode reduzir o custo de produção, mas pode não fazer sentido para um protótipo em mudança. A cotação deve separar a ferramentaria única do custo da peça quando essa diferença ajuda o cliente a decidir.
Permitir propostas controladas do fornecedor
Um desenho útil protege os requisitos e deixa os detalhes não críticos do processo em aberto. A solicitação pode pedir ao fornecedor para propor a forma do material bruto, o agrupamento de setup, os raios de corte padrão ou o método de inspeção. O cliente pode então aprovar a proposta sem abrir mão do controle de projeto.
Na PTSMAKE, explicamos uma sugestão de redução de custo em termos de geometria, processo e a interface protegida. Não prometemos uma economia fixa antes de revisarmos o modelo, quantidade, material, acabamento e escopo de inspeção. Essa abordagem mantém a recomendação factual.
Inclua Montagem, Serviço e Certificação no Projeto da Caixa
Percorrer a sequência de montagem
A revisão de montagem segue a ordem para a placa de LED, fios, óptica, lente, vedação, tampa, suporte e prensa-cabo. Ela verifica se as ferramentas podem alcançar cada fixador sem tocar em uma óptica ou prender um fio. Ela também verifica se a carcaça fornece feedback claro de localização.
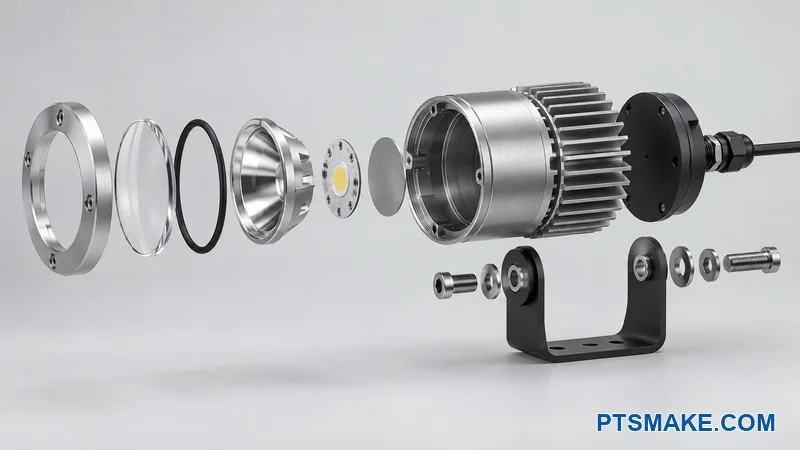
Um padrão de pinos assimétrico ou um suporte com chaveamento pode prevenir uma orientação errada. Uma guia de entrada pode ajudar uma vedação a entrar sem danos. Um canal para fio pode manter o cabo afastado do assento da lente e do caminho do parafuso. Essas pequenas características podem prevenir a variação de montagem de forma mais eficaz do que uma tolerância geral mais apertada.
Projetar acesso de serviço realista
Se o produto precisar de substituição de LED, driver, lente ou vedação, o técnico precisa de acesso após a instalação e o envelhecimento. Pergunto quais fixadores permanecem acessíveis, quais vedações precisam de substituição e quais superfícies de acabamento podem tolerar ferramentas. Um adesivo permanente ou anel oculto pode entrar em conflito com o plano de serviço.
A abertura repetida também pode afetar as roscas em alumínio. Um inserto de aço pode ajudar alguns projetos, mas adiciona questões de material, instalação e corrosão. A carga do produto e a frequência de serviço devem guiar essa escolha.
Conectar as necessidades de certificação a características controladas
A certificação aplica-se ao produto acabado e à sua construção documentada. A Orientação da indústria de iluminação UL11 descreve a avaliação de iluminação em termos elétricos, mecânicos, térmicos, ambientais e considerações de segurança relacionadas. O mercado-alvo e o padrão aplicável devem vir do proprietário da conformidade do produto.
A carcaça pode afetar o aterramento, proteção de fios, barreiras de chama, espaçamento, proteção contra ingresso e temperatura. Peço à equipe de conformidade para identificar os detalhes de construção controlados antes que o projeto seja finalizado. Não rotulo uma carcaça como certificada porque a PTSMAKE possui certificação ISO 9001 ou porque a peça metálica atende ao seu desenho.
O desenho e a lista de materiais devem preservar as características e os materiais que o plano de certificação controla. Uma mudança de fornecedor que parece inofensiva pode afetar a construção aprovada, então o processo de mudança precisa de um proprietário claro.
O plano de inspeção também deve marcar as características relacionadas à segurança quando o proprietário da conformidade as exige. Este passo impede que uma mudança posterior no desenho contorne a revisão exigida.
Valide o Protótipo e o Primeiro Lote de Produção
Usar o protótipo para fechar riscos nomeados
O mapa de interface deve levar a uma matriz de validação. Um protótipo deve responder a perguntas ópticas, térmicas, de vedação, de montagem, de acabamento e de serviço. Um relatório dimensional sozinho não fecha todos os riscos.
A equipe deve registrar a revisão da peça, lote de material, rota de acabamento, revisões de componentes, método de montagem e configuração de teste. Essa rastreabilidade ajuda quando um resultado posterior muda. Também impede a equipe de aprovar uma geometria com um componente e produzi-la com outro.
Separar a validação de projeto da validação de processo
A validação de projeto pergunta se o refletor montado atende aos seus requisitos de produto. A validação de processo pergunta se a rota de fabricação planejada pode repetir as características definidas. As duas atividades se apoiam mutuamente, mas não usam a mesma evidência.
| Área de validação | Exemplo de proprietário da evidência |
|---|---|
| Saída óptica e alinhamento do feixe | Equipe óptica do produto |
| Temperatura sob carga definida | Equipe térmica do produto |
| Desempenho de ingresso ou vazamento | Equipe de validação do produto |
| Material, dimensões e GD&T | Equipes de qualidade do fornecedor e do cliente |
| Cor de acabamento e condição cosmética | Padrão visual aprovado e inspeção |
| Tempo de montagem e prevenção de erros | Engenharia de fabricação |
A inspeção do primeiro artigo compara a peça fabricada com o desenho controlado. A equipe deve então revisar o feedback real da montagem. Uma dimensão pode atingir seu limite e ainda criar uma montagem difícil se a pilha ou o método estiverem incompletos.
Controlar o primeiro lote de produção
O primeiro lote deve usar o material pretendido, ferramentas, gabarito, fonte de acabamento, plano de inspeção e embalagem onde prático. Eu observo as características que tiveram o maior risco de interface e as características que precisavam de aprendizado de processo.
A equipe deve definir regras de reação antes do lote começar. Se uma característica tende a um limite, o fornecedor e o cliente precisam de um caminho de revisão claro. Eu não invento um tamanho de amostra ou limite de capacidade porque esses valores dependem do plano de qualidade do cliente e do risco do produto.
Na PTSMAKE, podemos fornecer os registros dimensionais e de processo acordados para o escopo de usinagem. O cliente combina esses registros com evidências de montagem e teste de produto para aprovar a produção.
Compartilhe seus requisitos de CAD e inspeção para uma revisão prática de fabricação.
Monte um Pacote DFM Pronto para Cotação
Envie um modelo e desenho controlados juntos
Um orçamento confiável precisa de mais do que um arquivo STEP. O modelo 3D define a forma, mas o desenho define referências, tolerâncias, acabamento, roscas, interfaces críticas e expectativas de inspeção. Ambos os arquivos precisam de controle de revisão correspondente.
O pacote de orçamento deve incluir o LED selecionado, ótica, lente, vedação, suporte, fixadores e componentes de cabo quando sua geometria controla a carcaça. Desenhos ou modelos do fornecedor são úteis. Uma captura de tela sem número de peça ou revisão é uma evidência fraca.
Inclua as premissas comerciais que alteram o processo
A quantidade afeta o estoque, gabaritos, inspeção e programação. A solicitação deve mostrar a quantidade de protótipo, lote de produção esperado, previsão quando disponível, data alvo, local de entrega e necessidades de embalagem. O fornecedor não deve adivinhar se um orçamento de uma peça é um protótipo único ou o primeiro passo para a produção recorrente.
A solicitação deve indicar a liga, têmpera, acabamento, cor e documentos de certificação. Deve também indicar se o orçamento inclui certificados de material, inspeção de primeiro artigo, relatórios completos, amostras de acabamento, suporte para teste de vazamento ou embalagem especial. Esses itens podem alterar tanto o custo quanto o prazo de entrega.
Use uma lista de verificação de orçamento clara
| Item do pacote | O que eu espero |
|---|---|
| CAD 3D | Modelo sólido nativo ou neutro com uma revisão |
| Desenho 2D | Referências funcionais, tolerâncias, GD&T, roscas, acabamento e notas |
| Dados do componente | Arquivos atuais para o LED, ótica, lente, vedação, suporte e conectores |
| Material | Liga, têmpera, especificação aceita e necessidades de certificado |
| Acabamento | Processo, referência de cor, zonas mascaradas, zonas cosméticas e plano de amostra |
| Inspeção | Características críticas, escopo do relatório, padrões e requisitos de estado final |
| Validação | Responsabilidades de montagem, ótica, térmica, vedação e primeiro lote |
| Escopo comercial | Quantidades, entrega, cronograma, embalagem e demanda de repetição esperada |
Perguntas abertas devem permanecer visíveis. Um fornecedor pode orçar uma premissa controlada quando o item ausente tem um efeito limitado. Se o item ausente altera a arquitetura, vedação, liga ou tolerância crítica, a equipe deve fechá-lo antes de um orçamento de produção firme.
Peça feedback de DFM em um formulário estruturado
O fornecedor deve listar a característica, problema, razão, mudança proposta, efeito esperado e decisão do cliente necessária. Este formato é mais fácil de revisar do que capturas de tela dispersas. Ele também cria um registro para revisões de desenho posteriores.
O fornecedor deve separar um problema de fabricabilidade difícil de uma sugestão de custo ou risco. Uma característica pode ser possível, mas cara. Outra característica pode ser impossível com o acesso à ferramenta declarado. O cliente precisa dessa distinção para tomar uma decisão sólida.
Defina a aceitação antes do pedido de compra
O pacote final deve indicar qual revisão controla, quais padrões se aplicam e qual evidência encerra a aceitação. Deve também definir como as desvios aprovados são registrados. A aprovação por e-mail pode ser perdida se nunca chegar ao desenho ou pedido de compra.
Para carcaças de holofotes de alumínio usinadas, eu presto atenção especial aos assentos ópticos em estado final, área do LED, vedação da gaxeta, relação de pivô, condição da rosca e zonas cosméticas. Essas interfaces frequentemente cruzam usinagem, acabamento, montagem e teste de produto.
A PTSMAKE tem fornecido serviços de usinagem personalizada desde 2002 sob a PTS Industrial Ltda. Nosso escopo inclui fresagem de três, quatro, cinco eixos, torneamento CNC e usinagem de torneamento e fresagem. Podemos revisar características apertadas até ±0,005 mm onde o material, geometria, configuração, processo e desenho os suportam. Confirmamos essa viabilidade durante a revisão do desenho, em vez de aplicar o valor a cada característica.
Mantenha um registro de decisões
Um breve registro de decisões encerra o pacote de cotação. Ele registra as mudanças DFM aceitas, decisões de produto em aberto, amostras de acabamento aprovadas e o escopo de inspeção. O registro não substitui o desenho. Ele ajuda a equipe a garantir que as decisões aprovadas cheguem aos arquivos controlados.
Quando o modelo, desenho, dados do componente, requisitos de acabamento, escopo de inspeção e quantidade concordam, o fornecedor pode cotar um processo real. O cliente também recebe uma base mais clara para comparar propostas além do menor preço unitário.
Envie-nos Sua Caixa de Holofote para uma Revisão DFM Prática
Envie-nos seu modelo CAD, desenho, quantidade, acabamento e requisitos ópticos, térmicos e de vedação conhecidos. Ajudarei nossa equipe PTSMAKE a revisar a rota de usinagem e preparar uma cotação clara.
Cito este guia porque ele explica por que a vida útil da luminária LED depende de fatores térmicos, ópticos, elétricos, mecânicos e ambientais do sistema. Ele apoia o tratamento da carcaça como parte de uma luminária completa. ↩
Cito esta comparação da PTSMAKE porque ela expande a questão da seleção de processos. Ela permite que este guia permaneça focado em DFM depois que a equipe seleciona a usinagem CNC. ↩
Cito esta visão geral de padrões porque ela identifica os sistemas de designação de ligas e têmperas da indústria. Ela apoia pedir às equipes para especificar mais do que a palavra “alumínio”.” ↩
Cito esta norma porque é a fonte autoritária para o sistema GD&T usado neste artigo. Ela também identifica a edição governante. ↩
Cito esta norma porque ela define a linguagem de especificação geométrica internacional para forma, orientação, localização e batimento. ↩
Cito este white paper porque ele explica os caminhos e interfaces de resistência térmica do LED. Ele apoia o método do caminho completo em vez de uma suposição de dissipador de calor apenas para a carcaça. ↩
Cito este guia porque ele diz aos designers para alinhar o centro óptico do LED com a lente. Ele apoia a revisão dos centros mecânicos e ópticos. ↩
Cito este manual porque ele fornece orientação para aplicação e design de prensa-cabo. Ele apoia o uso de dados específicos de vedação em vez de tratar uma ranhura como uma regra universal. ↩
Cito esta norma porque ela define o sistema de classificação IP. Ela ajuda a separar o teste de invólucro em nível de produto da inspeção dimensional apenas da carcaça. ↩
Cito este guia porque ele abrange fatores de liga, processo, aparência e especificação para alumínio anodizado. Ele apoia a inclusão do acabamento no plano dimensional e cosmético. ↩
Cito esta orientação porque ela abrange considerações elétricas, mecânicas, térmicas, ambientais e de segurança de iluminação relacionadas. Ela apoia a obtenção de entradas de conformidade do plano de certificação do produto acabado. ↩