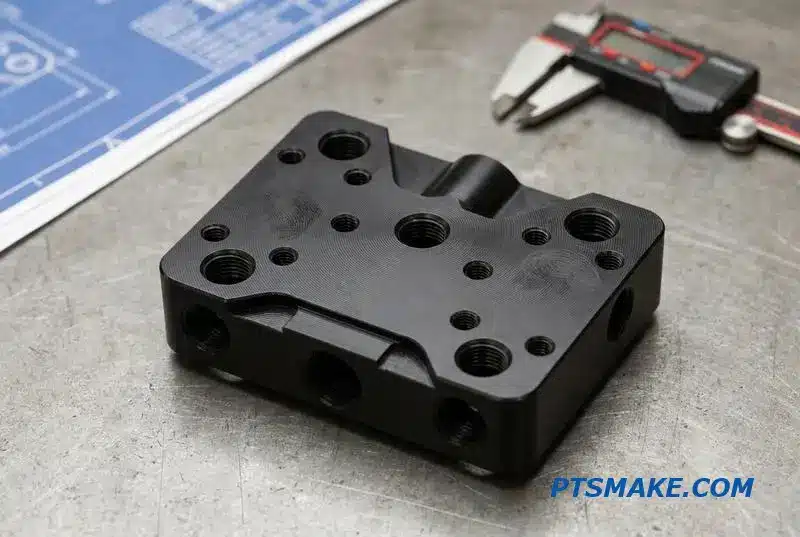

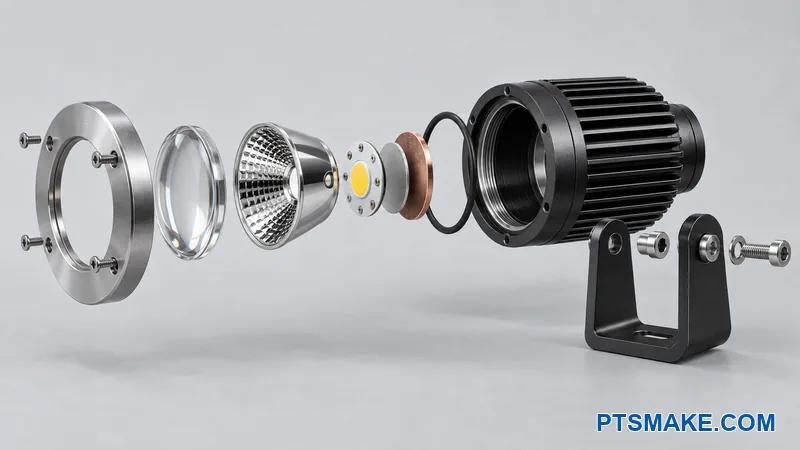
Ett strålkastarhus kan se enkelt ut, men svaga referens-, termiska, tätnings- eller ytbehandlingsval kan orsaka strålförskjutning, värmeuppbyggnad, läckage och dyr omarbetning.
Snabbt svar: Bra maskinbearbetade aluminiumstrålkastarhus använder ett funktionellt referenssystem för LED, optik, lins, tätning och monteringsdetaljer. Designen behöver också en kort värmeväg, tydlig fräsåtkomst, bearbetningsmån och definierade inspektionsmetoder före produktion.
Granskningsordningen nedan följer hur varje beslut påverkar nästa. Denna sekvens skyddar optisk och kapslingsprestanda samtidigt som den ger CNC-leverantören tillräcklig frihet att minska risk och kostnad.
Skicka din ritning för en fokuserad DFM-granskning av strålkastarhuset.
Definiera konstruktionsingångarna innan du formar huset
Börja med produktförhållandena
Varje DFM-granskning av strålkastarhus börjar med produktförhållandena. En ren solid modell visar inte hela ingenjörsproblemet. Den förklarar inte strålmålet, LED-värmebelastningen, utomhusexponeringen, monteringsbelastningen, rengöringsmetoden eller förväntat servicearbete. Dessa förhållanden avgör vilka ytor som måste förbli stabila och vilka former som kan ändras.
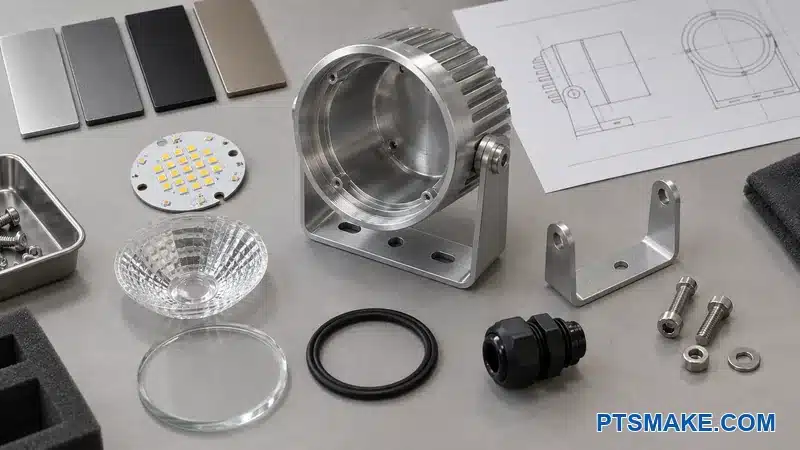
Designteamet bör identifiera LED-paketet och kretskortet. Granskningen behöver också optik- eller reflektordelnummer, linsstack, tätningskoncept, kabelingång, fäste, drivrutinsplats, avsedd ytbehandling och användningsmiljö. Ett hus för en torr inomhusdisplay har andra risker än ett hus som utsätts för regn, salt, damm, vibrationer eller frekvent riktning.
Separera fasta ingångar från öppna val
Varje indata får en av tre etiketter: fast, föredragen eller öppen. Denna enkla klassificering förhindrar att ett stilval blir ett dyrt dolt krav. Den förhindrar också en leverantör från att ändra ett kritiskt gränssnitt eftersom ritningen inte förklarade dess syfte.
| Ingångsstatus | Vad det betyder | DFM-svar |
|---|---|---|
| Fast | Produktfunktion, säkerhet, certifiering eller en köpt komponent styr det | Vi skyddar gränssnittet och definierar verifiering |
| Företrädesvis | Teamet vill ha villkoret, men en annan lösning kan fungera | Vi jämför kostnad, risk och utseende före lansering |
| Öppna | Leverantören kan föreslå en bättre form eller process | Vi anger designmålet och en acceptabel gräns |
Indatabladet registrerar också kvantitet, lanseringstidpunkt och sannolik produktionslivslängd. Dessa fakta ändrar rätt råmaterialform och fixturinvestering. En prototyp kan motivera flexibel arbetsfixering. En återkommande produktionsorder kan motivera dedikerade mjuka käftar eller en kontrollfixtur.
Kunden behöver inte frysa varje beslut innan DFM startar. Teamet behöver bara visa vilka beslut som förblir öppna. Denna distinktion håller granskningen ärlig. Den låter också våra ingenjörer på PTSMAKE föreslå en praktisk väg utan att fatta ett obefogat produktbeslut.
Bygg ett inmatningsblad
Ett kort indatablad fungerar bättre än fakta utspridda via e-post. Bladet kan peka på kontrollerade ritningar och leverantörsdata. Det bör visa aktuell revision och ägare för varje öppen post. Detta tillvägagångssätt minskar risken att bearbetningen påbörjas med en gammal optikfil eller en ej godkänd packning.
Kartlägg varje gränssnitt och dess konsekvens vid fel
Behandla huset som ett system av gränssnitt
Ett maskinbearbetat aluminiumstrålkastarhus är inte bara ett block av metall. Det innehåller ett optiskt gränssnitt, ett termiskt gränssnitt, ett tätningsgränssnitt, ett strukturellt gränssnitt och flera monteringsgränssnitt. En maskinbearbetad yta kan tjäna två funktioner, men teamet måste känna till båda funktionerna innan ytan ändras.
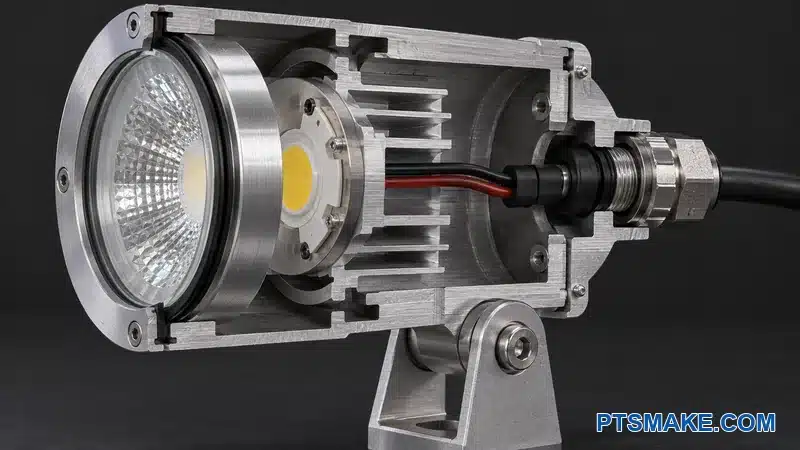
LED-kortet vidrör en termisk yta. Optiken lokaliseras från ett hål eller en axel. Linsen pressar en tätning. Svängtappen överför riktnings- och låsbelastningar. Kabelgenomföringen stänger en annan väg in i kapslingen. Varje gränssnitt kan klara en dimensionskontroll och ändå misslyckas i den monterade lampan om den omgivande stapeln är fel.
Den Livslängdsguide för LED-armaturer1 förklarar att LED-armaturens livslängd beror på mer än bara LED-paketet. Termisk hantering, optiska element, tätningar och andra systemdelar kan styra den användbara livslängden. Denna systemvy är anledningen till att jag kartlägger gränssnitt innan jag tilldelar snäva toleranser.
Rangordna konsekvensen före dimensionen
En kort felkarta ger DFM-mötet en tydlig ordning. Denna karta ersätter inte en formell design-FMEA. Granskningen börjar med gränssnittet, namnger det sannolika felet och identifierar den första fysiska kontrollen.
| Gränssnitt | Möjlig produkteffekt | Första designkontroll | Användbar verifiering |
|---|---|---|---|
| LED-kort till hölje | Högre temperatur eller ojämn värmeflöde | Platt, ren kontaktyta och balanserad klämkraft | Platthet, kontaktmönster, termiskt test |
| LED till optik | Strålförskjutning, hotspot eller lägre optisk effektivitet | Delat centrum och direkt axiellt säte | Monteringskontroll och stråltest |
| Lins till hölje | Vatten- eller dammväg | Kontinuerlig packbox och jämn kompression | Visuell kontroll och läckagetest |
| Svängtapp till fäste | Siktförskjutning, slitage eller sprickrisk | Stödd tapp och definierad passform | Dimensions- och belastningsgranskning |
| Kåpa till stomme | Glipa, deformation eller förlorad tätningsbelastning | Datumkontrollerad fläns och fästmönster | Platthet och monteringskontroll |
| Kabelgenomföring | Läckage, påfrestning eller svårt underhåll | Definierad gänga, tätningsyta och åtkomst | Mätning, vridmoment och läckagetest |
Nästa fråga är vad som kan ändras efter grovbearbetning, finbearbetning, anodisering, montering och temperaturcykling. Denna sekvens avslöjar ofta en svag stack. Till exempel kan ett linsfäste vara koncentriskt före ytbehandling, men en oplanerad beläggning på en lokaliseringsdiameter kan ändra passningen.
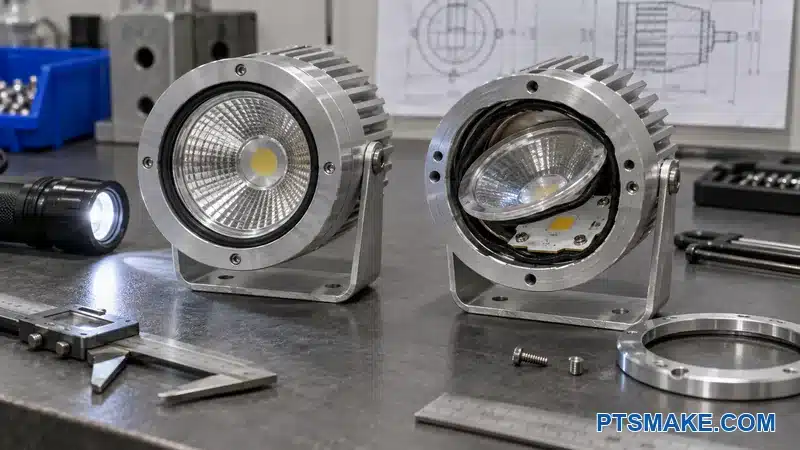
Använd felkartan för att fördela precisionen väl
En allmän anmärkning som “hög precision krävs” hjälper inte verkstaden. En konsekvenskarta gör det. Den visar varför det optiska sätet behöver kontroll medan en dold frigångsficka kan förbli flexibel. Den ger också leverantören en säker plats att föreslå en större radie, ett standardverktyg eller en annan lagervarustorlek.
Kontrollerna faller vanligtvis i tre grupper. Den första gruppen förhindrar funktionsförlust. Den andra skyddar montering och service. Den tredje skyddar utseendet. Alla tre grupper är viktiga, men de behöver inte samma mätmetod eller processmarginal.
Knyt bevis till den faktiska produkten
Leverantörsdokument och standarder hjälper till att rama in frågorna. En generisk gräns bör inte införas i en ritning utan en kontroll mot vald LED, optik, tätning, fästelement och miljö. Produktteamet äger funktionell acceptans. Bearbetningsteamet äger en kapabel tillverkningsväg. Gränssnittskartan kopplar samman dessa ansvarsområden.
När PTSMAKE granskar ett nytt hölje, kan vi kommentera bearbetningsåtkomst, datumöverföring, efterbehandlingsmån och inspektion. Vi behöver kundens optiska, termiska, tätnings- och efterlevnadsmål för att bedöma den slutliga acceptansplanen. Den gränsen hindrar oss från att uppfinna produktfakta.
Välj en CNC-arkitektur som matchar form och volym
Läs den dominerande geometrin först
Den första arkitekturfrågan är om huset huvudsakligen är runt, huvudsakligen prismatiskt eller verkligen blandat. En rund kropp med koncentriska steg kan passa för CNC-svarvning. Drivna verktyg kan lägga till radiella hål, plana ytor och spår. En låda, ok eller öppen ram kan passa för treaxlig eller fyraxlig fräsning. Vinklade optiska ytor och sammansatta portar kan göra femaxlig bearbetning användbar.
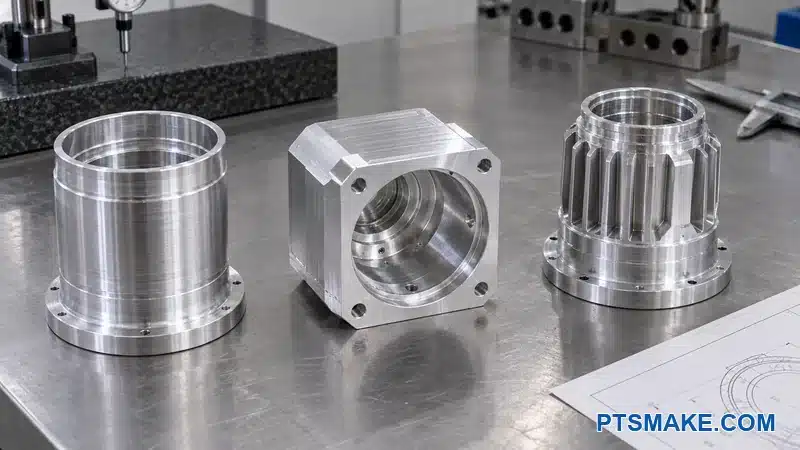
Åtkomst, referensbevarande, kvantitet och inspektion bör styra vägen. Femaxlig bearbetning är inte det rätta valet bara för att en del ser komplex ut. En stabil treaxlig process med två planerade uppställningar kan vara bättre för en enkel kropp. En fräs-svarv-väg kan vara bättre när koncentriska ytor och radiella detaljer måste förbli relaterade.
Vår CNC-bearbetningstjänster inkluderar treaxlig, fyraxlig, femaxlig, svarvning och fräs-svarv-arbete. Detta utbud ger oss alternativ, men delen behöver fortfarande en tydlig arkitektur. En maskin kan inte korrigera en svag datumplan eller en otillgänglig tätningsyta.
Jämför enstycks- och delade stomkonstruktioner
En enstycksstomme tar bort en fog och en möjlig läckageväg. Den kan också skapa en djup kavitet, långa verktyg, instängda spån och svår montering. En delad stomme öppnar kaviteten och kan förenkla efterbehandlingen. Den lägger också till en fläns, fästelement, toleransstack och tätning.
Båda koncepten behöver jämföras mot funktion och total processrisk. Färre artikelnummer betyder inte alltid lägre kostnad. Enstycksalternativet kan spara ett monteringssteg men kräva långsam djuphålsbearbetning. Den delade designen kan bearbetas snabbare men kräva ett annat kontrollerat tätningsgränssnitt.
Matcha investering med upprepad volym
Prototyparbete drar nytta av anpassningsbara fixturer och tillgängligt lager. Upprepad produktion kan motivera anpassade käftar, en gravsten, en dedikerad mätare eller nära-netto-lager. Den förväntade volymen ändrar också om vi kombinerar operationer eller behåller en enkel process med tydliga inspektionsportar.
PTSMAKE:s jämförelse av CNC-bearbetning och pressgjutning för aluminiumstrålkastarhus2 förklarar det större processbeslutet. Denna artikel antar att teamet har valt CNC-bearbetning och behöver göra den rutten stabil.
Välj legering och råmaterialform som ett beslut
Balansera värme, hållfasthet, ytfinish och tillgång
Många team börjar med 6061 aluminium eftersom det erbjuder en användbar balans för bearbetade delar. Det slutliga valet beror fortfarande på den termiska modellen, pivotbelastningar, ytfinish, korrosionsexponering, materialtillgänglighet och tillämplig specifikation. Jag undviker att välja en legering från en enda egenskapstabell.
Den aluminiumlegering och härdningstillståndstandarder3 som upprätthålls av Aluminiumförbundet hjälper team att specificera material på ett gemensamt språk. Ritningen eller inköpspaketet bör ange den önskade legeringen, härdningstillståndet och materialspecifikationen. En lös anteckning som “aluminium” ger inte inköp eller inspektion tillräcklig kontroll.
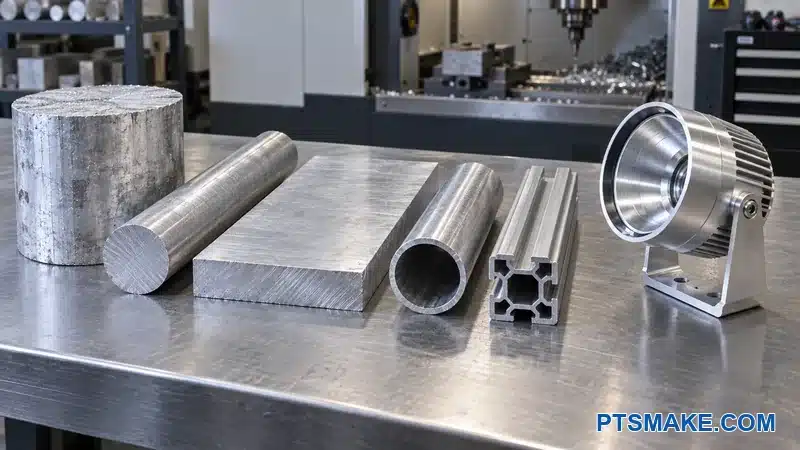
Granska lagerform samtidigt
Plåt, ämne, rundstång, rör och strängpressning skapar inte samma bearbetningsplan. De skiljer sig åt i tillgänglig storlek, ytkondition, kornriktning, restspänning, spill och ledtid. Ett lågt pris per kilogram kan förlora sin fördel när det mesta av ämnet blir spån.
| Designprioritet | Lager- eller materialfråga | Granskningsåtgärd |
|---|---|---|
| Stabil optisk geometri | Kan tung, ojämn grovbearbetning frigöra rörelse? | Granska lagerkondition och stegvis bearbetning |
| Anodiserat utseende | Kan legeringen och materialvägen behålla det godkända utseendet? | Godkänn prover från den avsedda processvägen |
| Termisk väg | Stöder legeringen den validerade värmeflödesmodellen? | Bekräfta med den termiska ägaren |
| Pivotstyrka | Bär den lokala tappen kläm- och servicelaster? | Granska tappen och lastvägen |
| Produktionskostnad | Kan rör eller strängpressning ta bort grovbearbetningsvolym? | Jämför total processkostnad, inte bara materialpris |
Breda termiska ytor, tunna ringar och asymmetriska hus behöver noggrann uppmärksamhet. Kraftig borttagning från en sida kan ändra spänningsbalansen. Ett grovbearbetningssteg, viloperiod, spänningsavlastad platta eller reviderad ämnesform kan hjälpa. Rätt metod beror på delen, så leverantören bör beskriva den föreslagna rutten.
Kontrollera substitutioner
En tillåten substitution bör matcha produktbehovet, inte bara ett allmänt hållfasthetsvärde. Det kan också påverka anodiserad färg, konduktivitet, korrosionsbeteende, skärrespons och leveransdokumentation. Jag vill att varje substitution godkänns innan produktionsmaterial skärs.
På PTSMAKE bearbetar vi vanliga aluminiumkvaliteter, men vi behandlar dem inte som visuellt eller dimensionellt identiska. Jag rekommenderar att kunden godkänner den faktiska legeringen och ytbehandlingsvägen när färg eller ytkonsistens är viktig.
Bygg funktionella optiska och monteringsreferenser
Placera referenserna på verkliga passningsytor
Datumplanen börjar vanligtvis med ytan som sätter LED-kortet eller optikbäraren. Den ytan kan skapa primärplanet. Ett kontrollerat hål, pilot eller cirkulärt säte kan sedan lokalisera den optiska axeln. En stift, skåra eller annan funktion kan kontrollera rotation när kabel- eller strålorientering är viktig.
En kosmetisk yttre cylinder kan se ut som en naturlig referens. Den är ofta svag om LED:en, optiken och linsen inte lokaliseras från den. Höljet kan se koncentriskt ut medan den optiska stacken förblir förskjuten. Ett datum bör representera monteringsfunktion innan det representerar visuell symmetri.
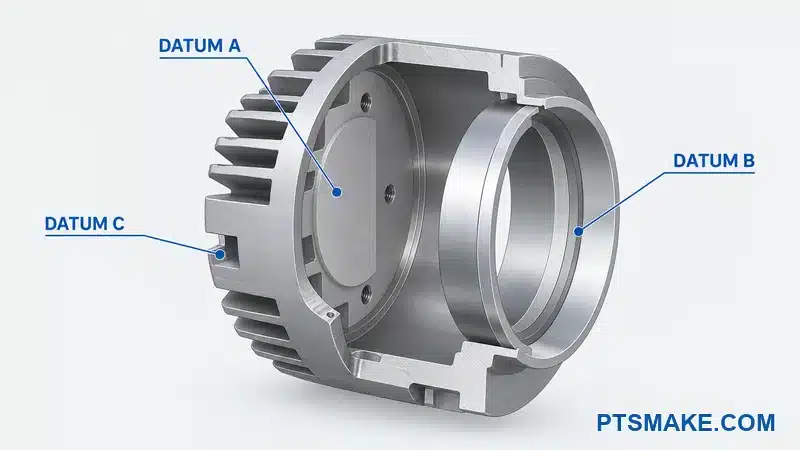
Kontrollera sex frihetsgrader
Primärplanet bör stoppa tre rörelser. Sekundärfunktionen bör lokalisera ytterligare två. Tertiärfunktionen bör stoppa den slutliga rotationen eller translationen. Denna 3-2-1-idé är enkel, men de faktiska funktionerna måste vara stora, stabila, tillgängliga och repeterbara.
En liten kant eller flexibel fena gör ett svagt datumsmål. Ett datum som försvinner efter att ett lock eller fäste har installerats skapar samma problem. Om montering och inspektion inte kan återskapa referensen, kan ritningen vara matematiskt komplett men operationellt svag.
ASME Y14.54 definierar ett gemensamt system för dimensionering och geometrisk toleranssättning. ISO 11015 definierar det internationella språket för geometriska kontroller. Ritningen bör identifiera sin styrande standard och utgåva eftersom symboler behöver en gemensam tolkning.
Koppla relaterade funktioner till en datumram
LED-centrum, optiksäte, linsäte och frontöppning behöver vanligtvis en direkt relation. Jag försöker koppla dessa funktioner till samma funktionella datumram. Jag skapar inte separata koordinatsystem för varje komponent om inte produkten verkligen använder separata lokaliseringssystem.
Pivoten kan behöva en annan funktionell relation. Om strålriktningen måste följa pivotaxeln, bör ritningen kontrollera den relationen. Om fästet endast ger grov siktning, kan en bredare tolerans vara tillräcklig. Jag använder felkartan för att välja.
| Funktion | Funktionell fråga | Möjlig kontrollmetod |
|---|---|---|
| LED-yta | Sätter den axiell position och värmekontakt? | Primär referens och planhet baserat på gränssnittsbehov |
| Optikpilot | Sätter den strålens centrum? | Position eller rundgång från den funktionella datumsramen |
| Linsfäste | Måste den dela den optiska axeln? | Direkt placering från samma ram |
| Orienteringsfunktion | Påverkar rotationen strålen eller kabeln? | Profil eller position från primära och sekundära datum |
| Pivotborrning | Beror siktet på dess relation till den optiska axeln? | Orientering och position baserad på monteringsfunktion |
Få bearbetning och inspektion att överensstämma
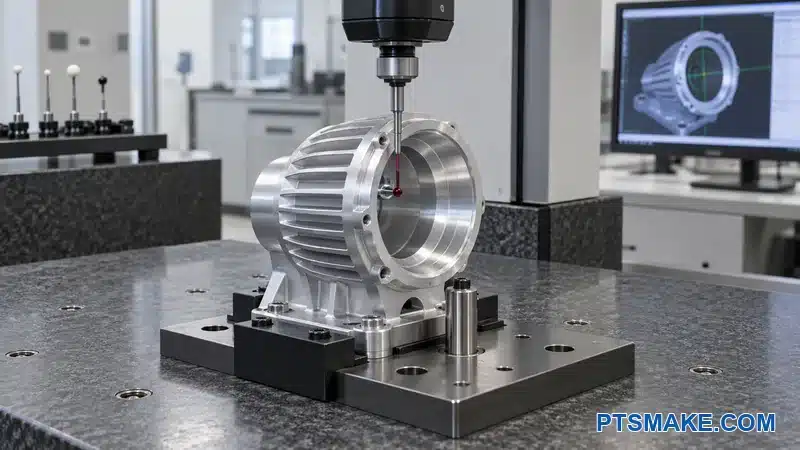
Processgranskningen frågar hur delen kommer att hållas för den kritiska operationen och hur inspektionen kommer att fastställa samma datum. En koordinatmätmaskin kan beräkna många relationer, men fixturen behöver fortfarande stabil åtkomst och en tydlig inriktningsmetod.
Ritningen bör inte tvinga verkstaden att inspektera från ett kosmetiskt skal när maskinen och monteringen använder den termiska ytan. Denna oöverensstämmelse lägger till argument utan att lägga till kontroll. Ett bra datumschema låter design, bearbetning, montering och kvalitet diskutera samma fysiska referenser.
I vårt DFM-arbete föreslår vi ofta små datumpads eller en praktisk orienteringsfunktion när den ursprungliga modellen saknar en repeterbar referens. Vi behåller endast dessa funktioner när de stöder den färdiga produkten, fixturen eller inspektionen. Vi lägger inte till geometri bara för att få CAD:en att se teknisk ut.
De valda referenserna måste också förbli användbara efter anodisering och slutmontering.
Designa LED:ens termiska gränssnitt som en komplett väg
Börja vid värmekällan
Den termiska granskningen följer värmevägen från LED-övergången till den omgivande luften. Den vägen kan inkludera LED-paketet, lödning, kort, termiskt gränssnittsmaterial, bearbetad kontaktyta, husvägg, ytbehandling, fenor och luftflöde. En förändring i något lager kan påverka resultatet.
Den Lumileds vitbok om termisk design6 beskriver denna väg som ett termiskt resistansnätverk och visar varför varje gränssnitt är viktigt. En stor extern kylfläns kan inte korrigera en dålig kontaktyta nära LED:en. Designen behöver både en lågresistans intern väg och tillräckligt med extern yta för den faktiska miljön.
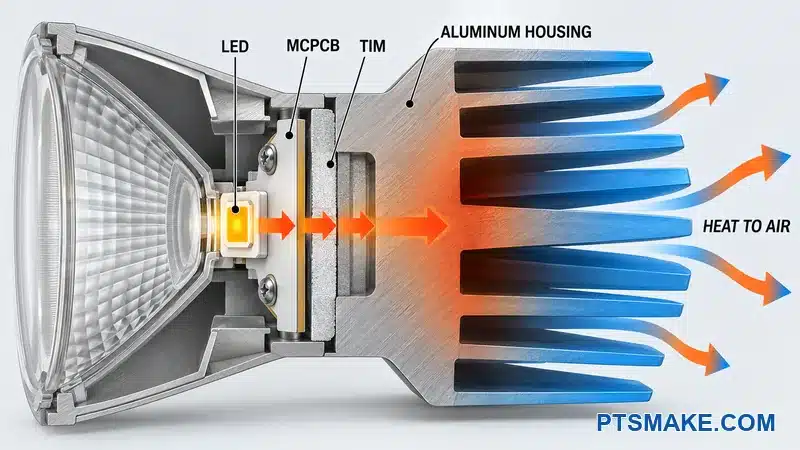
Den termiska ägaren bör tillhandahålla LED-effektförhållandet, korttyp, gränssnittsmaterial, tillåten temperatur, monteringsposition, luftflöde och omgivningstemperaturområde. En husdiameter ensam kan inte fastställa en universell fenstorlek. Produktens termiska ägare bör validera den slutliga designen under representativa förhållanden.
Definiera kontaktytan som ett funktionellt gränssnitt
Kortets kontaktyta behöver tillräckligt med yta under det avsedda värmespridningsområdet. Den behöver också ett kontrollerat yttillstånd. Grader, spån, beläggning, lokala bucklor och en hög punkt nära en skruv kan hindra kortet från att sitta jämnt.
Ritningen bör identifiera kontaktzonen och separera den från närliggande kosmetiska ytor. Om ytan måste förbli fri från anodisering eller annan beläggning, bör ritningen definiera maskgränsen och acceptabel övergång. Processplanen bör också skydda det bara aluminiumet från skador och kontaminering.
Ett mycket fint ytfinhetsvärde behöver stödjande bevis. Vissa termiska gränssnittsmaterial anpassar sig till bearbetningsmärken. Vissa behöver ett annat tillstånd. En finare ytbehandling kan lägga till cykeltid och ändå misslyckas om ytan inte är platt under klämkraften. Leverantören av gränssnittsmaterial och det termiska teamet bör definiera behovet.
Skapa en balanserad klämväg
En platt yta fungerar bara när monteringen håller kortet mot den. Jag placerar skruvar eller klämmor så att klämbelastningen når det aktiva området utan att böja kortet. Jag ger varje fästelement ett styvt lokalt säte, tillräcklig åtkomst för verktyg och en repeterbar åtdragningsmetod.
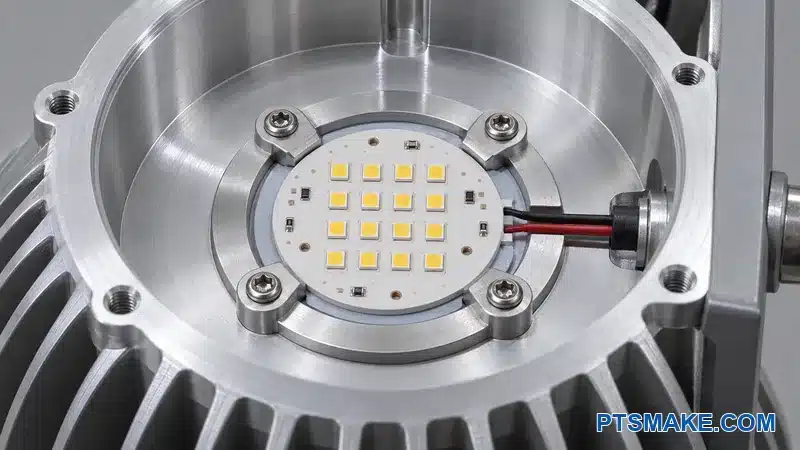
Designen bör inte låta kortet gunga på lödfogar, tråddynor eller skräp. Distanser och positioneringsstift får inte sitta högre än den avsedda kontakthöjden. Det termiska gränssnittsskiktet behöver också en definierad tjocklek eller kompressionsförhållande. Extra material är inte alltid säkrare eftersom ett tjockare skikt kan lägga till motstånd.
| Termisk detalj | Risk om oklart | DFM-fråga |
|---|---|---|
| Kontakttyta | Partiell kontakt eller kortförvrängning | Vilken region måste röra under monteringsbelastning? |
| Ytans tillstånd | Grad, beläggning eller skräp skapar en lucka | Vilken ytfinish och renhet behöver gränssnittet? |
| Fästelementmönster | Ojämnt tryck och lokal kortböjning | Skapar mönstret en balanserad klämväg? |
| Gränssnittsmaterial | Överdriven tjocklek eller ofullständig täckning | Vilket installerat tillstånd kräver leverantören? |
| Vägg till fenor | Värmeflaskhals nära källan | Är metallvägen kontinuerlig och tillräckligt tjock? |
| Externt luftflöde | Fenor fungerar under förväntan | Testades huset i sin verkliga orientering? |
Håll bearbetning och termisk validering anslutna
Verkstaden bör förklara hur den kommer att ytbehandla och skydda ytan. En bred yta kan behöva en stegvis operation efter grov bearbetning av håligheten. Ett tunt hus kan deformeras när det kläms. Ett finbearbetningssnitt från funktionsreferensen kan hjälpa, men fixturen måste stödja delen utan att böja den.
Den separata PTSMAKE kylflänsdesignguide täcker det bredare termiska designproblemet. För detta hus behåller jag DFM-fokus på kontaktytan, metallvägen, fenbearbetbarhet, ytgräns och mätbara acceptanskriterier.
Enbart bearbetning bevisar inte termisk prestanda. Vi kan tillverka och inspektera den definierade geometrin. Kunden eller testägaren bör bekräfta den monterade temperaturen under den avsedda elektriska belastningen och miljön.
Be PTSMAKE att granska din LED-kontaktyta och bearbetningsväg.
Håll LED, reflektor och lins i en optisk stapel
Kontrollcentrum, höjd och rotation
En LED kan sitta nära mitten och ändå producera fel stråle. Den optiska stapeln behöver radiell kontroll, axiell kontroll och ibland rotationskontroll. LED:ens optiska centrum kanske inte matchar centrum av dess kapsling eller kortkontur. Den valda komponentritningen måste definiera de sanna positioneringsreferenserna.
Den LEDiL installationsguide7 säger till designers att justera LED:ens optiska centrum med den optiska komponenten. Jag använder det kravet för att granska den mekaniska stapeln. Jag antar inte att breda skruvavstånd kan positionera kortet. Skruvar klämmer bra, men de är oftast dåliga precisionspositionerare.
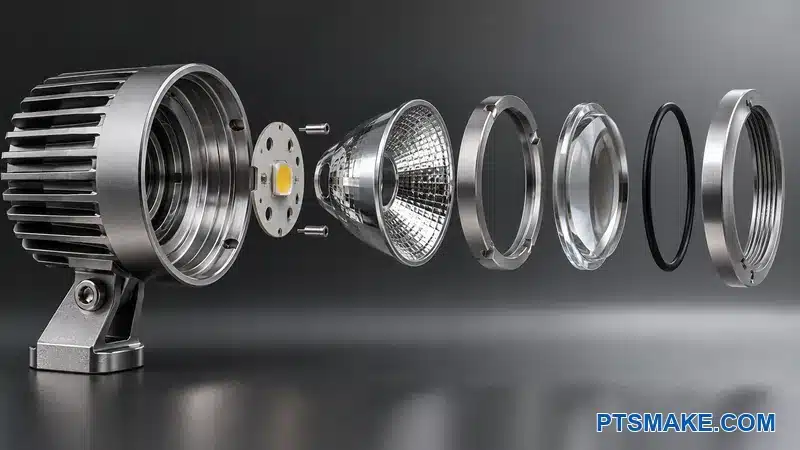
En direkt bearbetad pilot, positioneringskant, stiftmönster eller kontrollerad bärare är oftast det tydligaste valet. Den valda funktionen måste matcha komponentleverantörens tillåtna kontaktyta. Ett stift som rör ett känsligt kretsområde kan skapa ett nytt problem även om det förbättrar positionen.
Ställ in axiell höjd från en stabil axel
Avståndet mellan LED och optik kan ändra fokus och strålform. Jag försöker ställa in denna höjd från en direkt bearbetad axel och en kort komponentstapel. Mjuka packningar, limsträngar, grova ytövergångar och flytande lock bör inte definiera fokalhöjd om inte den optiska designen tar hänsyn till deras variation.
Linsen kan också behöva ett axiellt stopp som är separat från tätningskompressionsgränsen. Om fästelementen fortsätter att komprimera en packning tills linsen hittar sin plats, bör designen definiera båda förhållandena. Om packningen ensam ställer in linshöjden, blir packningstoleransen och åldringsbeteendet en del av den optiska stapeln.
Förkorta toleranskedjan
En enkel slinga från LED:ens emitterande yta till optik- och linsreferenserna exponerar stapeln. Slingan bör lista varje dimension och komponent som stänger den. Om slingan korsar många delar, kan en direkt husfunktion ta bort en eller flera variabler.
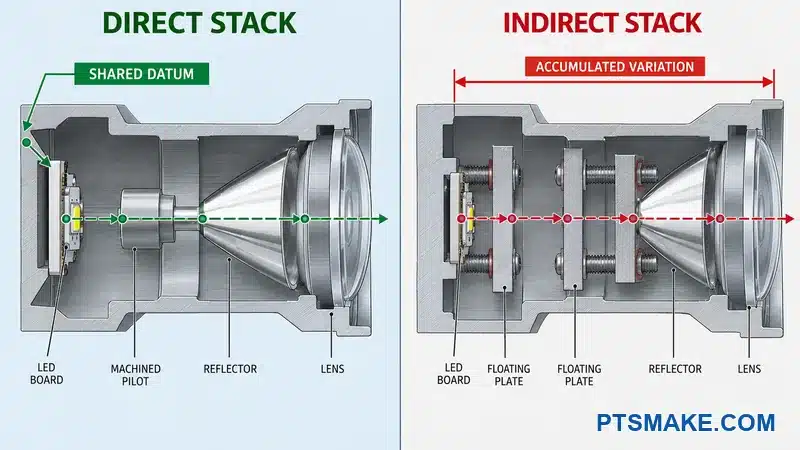
| Optiskt tillstånd | Starkare mekanisk kontroll | Svagare kontroll |
|---|---|---|
| LED radiell position | Stift eller positioneringskanter kopplade till den optiska referensen | Kortkontur flytande i breda skruvhål |
| Optik radiell position | Dedikerad pilot eller säte från samma referens | Kosmetisk skaldiameter |
| Fokalhöjd | Direkt axel och en kort styv stapel | Flera mjuka eller oavslutade lager |
| Rotation | Kil, flik eller asymmetriskt lokaliseringsmönster | Installatörens bedömning |
| Linsrelation | Kontrollerat säte kopplat till den optiska ramen | Kåpans position genom lösa fästelement |
Produktteamets metod bör kontrollera om stapeln använder värsta fall- eller statistisk beräkning. En mycket snäv husdimension bör inte dölja all variation. Inköpta optik, kretskort, tätningar och hållare bidrar också. Teamet behöver aktuella leverantörstoleranser innan det tilldelar hustoleransen.
Tillhandahåll monteringsfelsäkring
Designen bör göra en felaktig orientering svår. Ett asymmetriskt stiftmönster, kilad bärare, synlig klockningsfunktion eller kontaktavstånd kan hjälpa. Monteringsprocessen bör också visa hur optiken sitter och hur teknikern bekräftar fullt ingrepp.
Monteringsvägen bör hålla verktyg borta från LED:en och reflekterande ytor. En drivväg som korsar optiken kan leda till repor eller kontaminering. En låsring behöver ett användbart verktygsgränssnitt. Om lim krävs, behöver huset ett kontrollerat bindningsområde och en väg som håller överskottsmaterial borta från den optiska öppningen.
Verifiera den monterade strålen
Dimensionskontroll kan bekräfta de maskinbearbetade relationerna, men den kan inte bevisa den slutliga strålen i sig. Jag kopplar referens- och toleransplanen till ett monterings- och optiskt test. Om strålen misslyckas, kan teamet sedan separera husfel, komponentvariation, monteringsfel och testuppställningsfel.
Denna spårbara slinga är mer användbar än att dra åt varje koncentrisk diameter. Det låter oss spendera CNC-precision på de funktioner som faktiskt kontrollerar den optiska stapeln.
Öppna interna håligheter för riktiga verktyg och riktig rengöring
Designa för en fräs med ändlig längd och diameter
En CAD-ficka kan vara lätt att rita och svår att maskinbearbeta. Djupa smala håligheter behöver långa verktyg. Långa verktyg böjer sig mer, vibrerar mer och behöver ofta lättare skär. En liten inre radie kan tvinga en liten fräs genom en hel ficka även när det mesta av materialet skulle kunna använda ett större verktyg.
Hålighetsgranskningen bör identifiera vilka ytor som verkligen behöver den djupaste väggen och minsta radien. Ingången kan öppnas, väggen kan förkortas, eller hörnradien kan växa när funktionen tillåter det. Om en passande insats har ett skarpt yttre hörn, är en lokal avlastning ofta bättre än ett skarpt inre hörn genom hela håligheten.
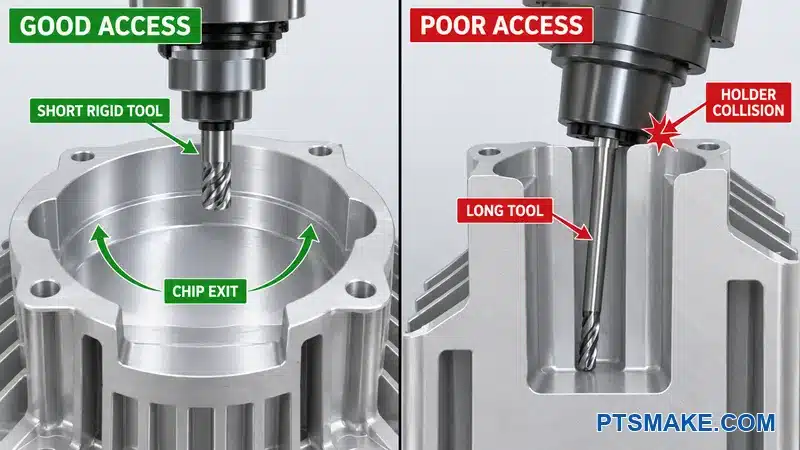
På PTSMAKE är vår femaxlig CNC-bearbetning kapacitet kan förbättra åtkomsten till vinklade ytor och radiella funktioner. Den tar inte bort fräsdiameter, hållaravstånd eller spånevakueringsgränser. Designen behöver fortfarande fysisk åtkomst.
Granska verktyget, hållaren och spindelvägen
Verktygsåtkomst sträcker sig bortom skäreggen. Verktygshållaren och spindelnosen behöver också utrymme. En avsmalnande yttervägg eller hög boss kan blockera hållaren innan verktyget når golvet. En vinklad strategi kan hjälpa, men den kan ändra referensen och arbetsfixeringsplanen.
Granskningen bör också kontrollera hur verktyget lämnar snittet. En smal slits utan överslag kan skapa uppehållsmärken eller tvinga fram ett specialverktyg. En gänga nära en axel kan behöva en avlastning. En tätningsyta kan behöva utrymme för en fräs att komma in och ut utan att lämna ett steg över packningsvägen.
| Geometri | Vanlig processeffekt | Praktisk designrespons |
|---|---|---|
| Djup smal ficka | Långt verktyg, lägre styvhet, långsammare borttagning | Öppna ingången eller minska djupet där funktionen tillåter |
| Liten inre radie | Liten fräs kontrollerar hela operationen | Öka radien eller lokalisera den lilla funktionen |
| Hög boss nära en vägg | Hållarkollision och dåligt spånflöde | Lägg till utrymme eller ändra tillvägagångssättet |
| Sluten ringformig spår | Svår spånborttagning och inspektion | Lägg till åtkomst och definiera det funktionella segmentet |
| Skarpt insatshörn | Omöjligt fräst inre hörn | Använd hörnfräsning eller ändra insatsen |
Skapa en väg för spån och rengöringsmedia
Håligheten måste släppa spån under skärning. Den måste också släppa tvättvätska efter bearbetning. Spån kan gömma sig bakom ribbor, i blinda gängor, under avsatser och mellan nära fenor. En del som ser ren ut från öppningen kan behålla skräp nära LED:en eller optiken.
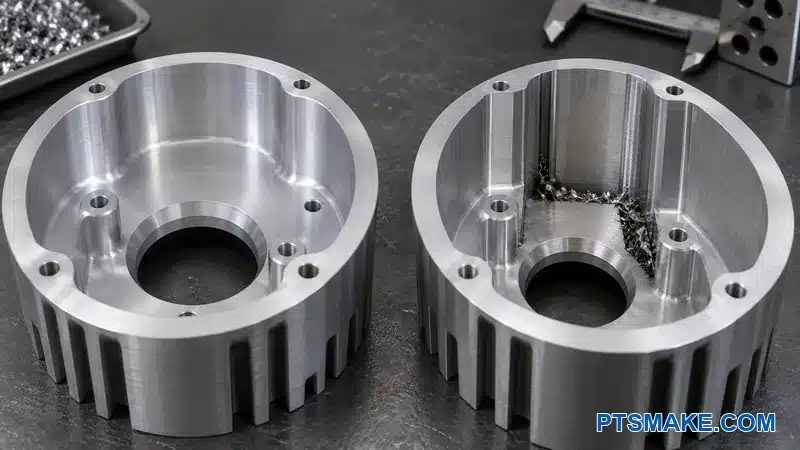
Huset behöver granskas i sannolika bearbetnings- och tvättorienteringar. Tyngdkraften spelar roll. Blinda uppåtriktade fickor kan hålla vätska. Smala springor kan motstå sköljning och torkning. Om produkten behöver speciell optisk eller elektronisk renhet, bör kravet definiera det accepterade tillståndet och verifieringsmetoden.
Planera avgradning före release
Korshål, avbrutna gängor, fenrötter och interna spår kan skapa svåråtkomliga grader. En vag “bryt alla kanter”-anteckning förklarar inte vilka kanter som vidrör en tätning, tråd, kretskort eller tekniker. Jag markerar kritiska kantförhållanden och tillåter en praktisk metod.
Teamet bör besluta huruvida blästring, trumling, borstning, handgradning eller termiska metoder är acceptabla. Varje process kan ändra utseende eller funktionella kanter. Planen måste också ta hänsyn till rengöring efter gradning.
Använd åtkomst som en kostnads- och kvalitetsspak
Bättre åtkomst minskar ofta verktygsantal, cykeltid, gradrisk och rengöringsinsats samtidigt. Jag behandlar en öppen kavitet som mer än en bearbetningsbekvämlighet. Det kan göra inspektion och montering mer tillförlitlig.
Produktfunktionen sätter fortfarande gränsen. En vägg som bär värme, tätningsbelastning, skärmning eller strukturell belastning bör inte öppnas utan granskning. Rätt ändring behåller gränssnittet och tar bort onödigt hinder.
Balansera väggar, fenor, ribbor och fästen för styvhet
Gör tunna detaljer stödja processbelastningar
Tunna fenor kan öka ytan och minska vikten. De kan också vibrera under skärning, böjas under hantering och visa variation i ytfinish. Höga tappar kan röra sig när den omgivande golvet är tunt. Jag granskar höjd, tjocklek, avstånd, skärriktning och klämkraft tillsammans.
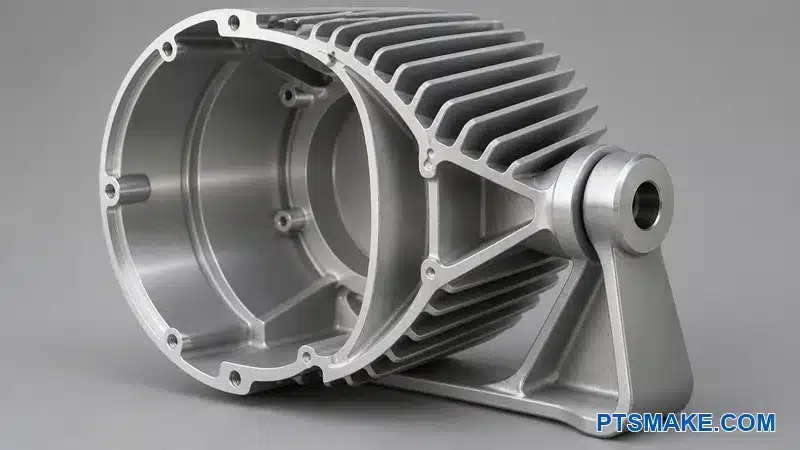
Gradvisa sektionsförändringar beter sig oftast bättre. En belastad pivot-tapp behöver en bred belastningsväg in i kroppen. Ribbor bör stödja en känd belastning. En dekorativ ribba kan blockera en större fräs och lägga till avgradningsarbete utan att förbättra funktionen.
Lämna ett stabilt tillstånd för slutbearbetning
Grovbearbetning kan frigöra materialspänningar och värme. En bred yta eller tunn optisk ring kan röra sig efter att huvudkaviteten har öppnats. Processen kan behöva stegvis grov- och slutbearbetning, men delen måste fortfarande ha en stabil plats att lokalisera och klämma fast.
En universell minsta vägg- eller fenatjocklek skulle vara missvisande. Det användbara värdet beror på legering, ostödd höjd, verktyg, tolerans, ytfinish, kvantitet och fixturstöd. Verkstaden bör markera de detaljer som behöver särskilt stöd eller en långsammare process.
Granska tappbelastningar lokalt
En pivot-tapp kan utsättas för klämkraft, riktningsmoment, slag och upprepad justering. Huvudhusets legering bevisar inte att den lokala formen är tillräcklig. Produktkonstruktören bör kontrollera belastningsfallet, avrundningen, kantavståndet, vägganslutningen och den matchande konsolen.
CNC-granskningen kontrollerar sedan verktygsåtkomst och deformation. En tjock isolerad tapp bredvid en tunn vägg kan skapa ojämn materialavverkning. Ett djupt pivot-hål kan behöva stöd från båda sidor. En tvärbult behöver också utrymme för sitt huvud, mutter, bricka och verktyg.
| Funktion | Produktroll | Tillverkningsfråga |
|---|---|---|
| Externa fenor | Avleda värme till omgivande luft | Kan fräsen nå rötterna utan svaga blad? |
| Huvudvägg | Bära värme och strukturell belastning | Kommer grovbearbetning eller fastspänning att deformera väggen? |
| Ribba | Styva upp en känd belastningsväg | Hjälper den mer än den blockerar åtkomst? |
| Pivot-tapp | Bära riktnings- och låsbelastningar | Är tappen stödd och bearbetningsbar från en stabil referenspunkt? |
| Skruvtapp | Överföra klämkraft | Finns det tillräckligt med sätesyta och utrymme för verktyg? |
Termiskt och strukturellt arbete måste förbli kopplat. Att ta bort metall kan minska cykeltiden men också smalna av värmevägen. Att lägga till fenor kan förbättra ytan men göra rengöring eller beläggning svårare. Den slutliga geometrin bör uppfylla den validerade produktmodellen och en stabil bearbetningsprocess.
Minska inställningar utan att förlora referenskontroll
Räkna kontrollerade orienteringar
Varje ny orientering lägger till hantering, probning, fixturering och ytterligare en referenspunktsöverföring. Femaxlig bearbetning kan exponera fler ytor i ett enda fäste. Fyraxlig indexering kan upprepa radiella detaljer. En enkel del kan fortfarande fungera bäst i två tydliga treaxliga uppställningar.
Uppställningsgranskningen räknar de orienteringar som behövs för att nå funktionella detaljer. Relaterade detaljer bör hållas samman där fixtur och verktyg tillåter det. Den optiska piloten, LED-ytan och närliggande lokaliseringsdetaljer drar ofta nytta av en kontrollerad operation eftersom deras relation är viktigare än deras relation till ett kosmetiskt skal.
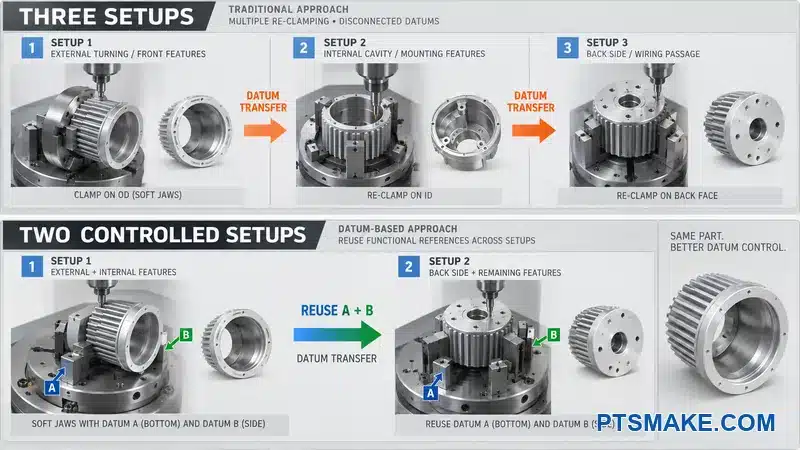
Ge fixturen en verklig greppzon
Konstruktörer använder ofta varje yttre yta för utseendet. Verkstaden har då ingen stabil plats för käftar, stopp eller klämmor. Jag reserverar ett klämband, materialförlängning, offerplatta, avtagbar flik eller befintlig icke-kosmetisk yta när delen behöver en.
Fixturen bör motstå skärkraft utan att böja huset. En tunn ring kan bara bli rund efter att käftarna släpper den. En bred yta kan bara se platt ut medan klämman håller den nere. Jag frågar hur delen kommer att bete sig i fritt tillstånd eftersom inspektion och montering oftast sker efter släpp.
Skydda referenspunkten genom varje operation
Den första uppställningen skapar detaljer som lokaliserar nästa uppställning. Dessa detaljer behöver tillräcklig storlek, styvhet och åtkomst. Om anodisering sker före en senare operation kan finishen ändras eller skada lokaliseringen. Om all bearbetning sker före efterbehandling måste processen ta hänsyn till beläggning på den slutliga passformen.
| Uppställningsfråga | Varför det är viktigt | Möjligt svar |
|---|---|---|
| Var greppar den första operationen? | Ämnet måste motstå grovbearbetningskrafter | Lämna material eller ett tydligt klämband |
| Vilka detaljer stannar i ett fäste? | Delad bearbetning minskar överföringsfel | Gruppera relaterade optiska och termiska detaljer |
| Vad lokaliserar den andra operationen? | Svaga överföringsdetaljer lägger till variation | Skapa stabila dynor, piloter eller käftar |
| Hur skyddas den färdiga ytan? | Omspänning kan märka kosmetika | Använd skyddade kontaktytor och rena fixturer |
| Vad återskapar inspektionen? | Ett annat referensdatum kan dölja processfel | Använd samma funktionella ram |
Antal uppställningar är inte ett användbart mål i sig. En trång uppställning kan använda långa verktyg, dåliga angreppsvinklar eller svaga klämmor. Två robusta uppställningar kan vara säkrare. Den bästa planen minskar onödiga överföringar samtidigt som varje operation hålls stabil.
Använd processnära inspektion vid rätt tidpunkt
Vissa funktioner är enklast att kontrollera innan delen lämnar fixtur. En prob kan verifiera råmaterialets position eller en kritisk borrning under bearbetning. Den kontrollen ersätter inte slutinspektion, men den kan upptäcka ett uppställningsproblem innan mer värde tillförs.
Leverantören bör visa vilka kontroller som sker under processen och vilka som sker efter färdigställande. Denna uppdelning är viktig för belagda passningar, tätningsytor och kosmetiska zoner. Det hjälper också kunden att förstå vad den offererade inspektionsomfattningen inkluderar.
Omställningsbehov hör också hemma i fixturgranskningen. En fixtur bör göra felaktig laddning svår, och dess kontaktytor bör vara lätta att rengöra. Dessa detaljer skyddar repeterbarheten när operatörer laddar många delar.
En illustrativ granskning av två uppställningar
Överväg ett 6061-T6-hus för en 60 W utomhusstrålkastare och en planerad pilotbatch på 120 stycken. Modellen använder en främre optisk borrning, en bakre LED-yta, två sidopivotborrningar och en klockningsskåra. Det första processkonceptet placerar dessa funktioner över tre orienteringar. Den planen tvingar den optiska axeln att röra sig genom två referensöverföringar före slutinspektion.
I detta exempel blir den bakre ytan referensdatum A, den optiska borrningen blir referensdatum B, och skåran blir referensdatum C. Designen lägger också till ett 6 mm brett greppband utanför tätningsvägen. En första operation skapar A och B från rundstång. En andra operation med mjuka käftar lokaliserar från dessa färdiga funktioner och bearbetar pivotborrningarna, kabelporten och skåran. Denna föreslagna rutt tar bort en överföring utan att tvinga in ett långt verktyg i den främre kaviteten.
Den förväntade fördelen är en enklare referenskedja och ett färre hanteringssteg. Det är inte ett påstått produktionsresultat. En leverantör skulle fortfarande behöva bekräfta verktygsåtkomst, klämkraft, råmaterialets skick, cykeltid och inspektionsrepeterbarhet från de släppta filerna.
| Exempelkontroll | Planeringsvärde | Anledning till värdet |
|---|---|---|
| Primär referens | Bakre LED-yta som referensdatum A | Den stöder kortet och skapar det huvudsakliga monteringsplanet |
| Optisk referens | Främre pilotborrning som referensdatum B | Den kontrollerar strålens axel från det funktionella sätet |
| Klockningsreferens | Kabelssidans skåra som referensdatum C | Den fixerar rotationen för fästet och kabelvägen |
| Pilotkvantitet | 120 stycken | Det kan motivera repeterbara mjuka käftar utan att förutsätta verktyg för högvolymproduktion |
| Inspektionsprotokoll | Exempellayout med faktiska resultat lämnade tomma | Den definierar metoden utan att låtsas att delar har mätts |
Låt produktionskvantiteten vägleda fixturen
Prototypfixturer bör stödja lärande och rimliga förändringar. Produktionsfixturer bör stödja upprepad laddning, spånkontroll, verktygsåtkomst och delskydd. En dedikerad mätare kan vara meningsfull när den kontrollerar ett upprepat funktionellt förhållande snabbare än en fullständig CMM-rutin.
På PTSMAKE väljer vi mellan treaxliga, fyraaxliga, femaxliga, svarvnings- och frässvarvningsvägar efter att vi granskat delen och förväntad kvantitet. Processnamnet kommer efter referens- och arbetsfixeringslogiken. Denna ordning ger kunden en tydligare anledning till den föreslagna rutten.
Designa hål, gängor, pivoter och fästelementåtkomst tillsammans
Designa den kompletta anslutningen
Ett gängat hål är bara en del av en anslutning. Jag granskar fästelementet, ingreppet, försänkningen, sätet, drivvägen, motstycket, kantavståndet och servicemetoden tillsammans. En korrekt gänga kan fortfarande vara oanvändbar när en fena blockerar verktyget eller skruvhuvudet sitter på en krökt yta.
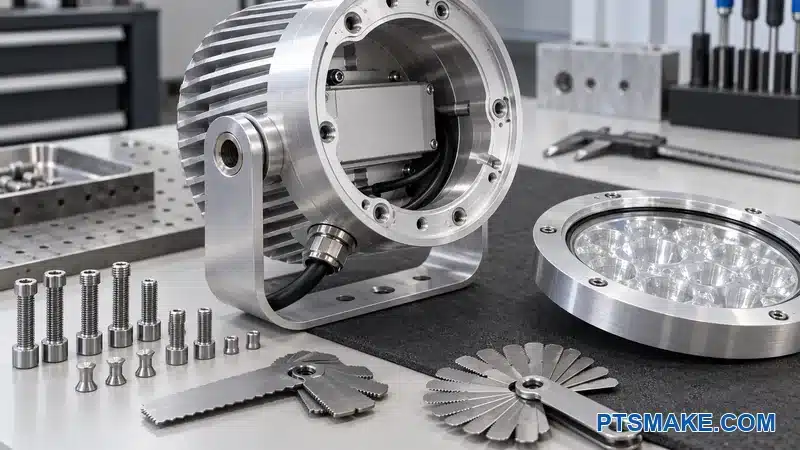
Standardgängformer och tillgängliga fästelement är oftast den säkraste utgångspunkten om inte produkten behöver något speciellt. Ritningen bör identifiera om en gänga skärs före eller efter färdigställande. Den bör också definiera eventuell nödvändig maskering, insats, gänglåsning, tätningsmedel eller ledande kontaktyta.
Lämna utrymme vid blinda ändar
Ett blint gängat hål behöver utrymme för borrspetsen, gängtappens ingång, spån och fästelementets ände. Jag placerar inte full gängdjup mot en fysisk botten utan att kontrollera verktyget. Jag håller också djupa små gängor borta från tunna väggar när layouten tillåter det.
För en kabelförskruvning eller tätad plugg granskar jag gängan och dess tätningsyta som ett gränssnitt. Gängan kan dra in komponenten medan en axel, packning eller avsmalnande form skapar tätningen. Monteringsmomentet och leverantörsspecifikationen spelar större roll än en generisk hålnot.
Behandla pivoten som en funktionell fog
Pivotborrningen, fästet, bulten, brickan och låsfunktionen styr syftet. Jag frågar om fogen roterar på bulten, en bussning eller en maskinbearbetad axel. Jag frågar också hur användaren låser den och hur många justeringar produkten förväntar sig.
| Anslutningsfunktion | DFM-kontroll |
|---|---|
| Gängat hål | Verktygsdjup, ingrepp, kantavstånd, ytfinish och mätartillgång |
| Försänkning | Huvudansättning, hörnradie, verktygsutrymme och spånborttagning |
| Pivotborrning | Passning, axelförhållande, anliggningsyta och inspektionsåtkomst |
| Kabelport | Gängstandard, tätningsyta, nyckelutrymme och dragavlastning |
| Jordpunkt | Bar kontaktyta, korrosionsplan och monteringskontroll |
Specialgängor behöver tydliga markeringar, och liknande system bör inte blandas utan anledning. Geometrin behöver också utrymme för en gränslära där gänginspektion krävs. En funktion som inte kan nås av en skruvdragare, nyckel eller lära är inte fullt utformad.
Designa tätningsfunktioner kring kompression och teståtkomst
Börja med den kompletta tätningsstacken
Tätningsgranskningen omfattar huset, linsen, packningen eller O-ringen, spåret, fästelementen, ytfinishen och tryckvägen tillsammans. Spåret ensamt skapar inte en tätning. Den motstående delen måste vara tillräckligt styv, fästelementen måste skapa jämn belastning, och den monterade produkten behöver ett sätt att verifiera läckage.
Den Parker O-Ring Handbok8 förklarar att tätningsspårsdesign beror på tätningstyp, rörelse, tryck, material och applikationsförhållanden. Jag använder den valda tätningsleverantörens data för det faktiska tätningsspåret. Jag kopierar inte ett spår från en annan diameter eller applikation.
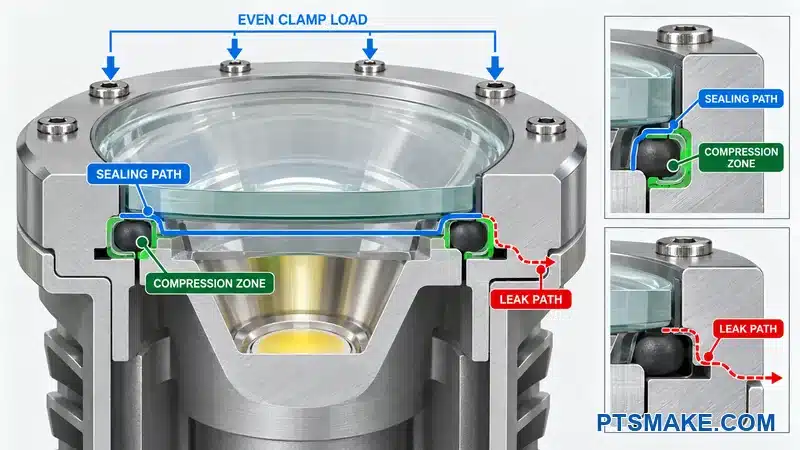
Bibehåll kontinuerlig kompression
Spåret bör följa en kontinuerlig väg utan abrupta sektionsförändringar. Den omgivande flänsen behöver tillräcklig bredd och styvhet. Fästelement bör skapa jämn kompression istället för att bara dra vid några få punkter. Ett hörn eller en kabelfunktion bör inte avbryta tätningsytan om inte tätningssystemet är utformat för det.
Spåret och den motstående ytan bör komma från funktionella referenspunkter. Ytstruktur och verktygsmärken behöver också granskas. En repa eller grad som korsar tätningsriktningen kan skapa en läckageväg. En ytbehandlingsförändring nära spåret kan ändra dimensioner eller skada tätningen under montering.
Tätningen bör inte bära hela linsens position om inte dess kompressionsbeteende är en del av den optiska designen. Jag föredrar ett hårt stopp eller en separat positioneringsfunktion när produkten behöver stabil fokushöjd. Tätningen kan då tillhandahålla kompression inom sitt godkända område medan huset kontrollerar positionen.
Planera fästelementsbelastning och flänsstyvhet
Fler fästelement skapar inte automatiskt en bättre tätning. Deras avstånd, vridmoment, sätesstyvhet och monteringssekvens spelar roll. En tunn fläns kan böjas mellan skruvarna. En mycket styv lins kan belasta packningen annorlunda än ett flexibelt lock.
| Tätningsdesignpunkt | Fråga att stänga före lansering |
|---|---|
| Tätningsmaterial | Är det kompatibelt med temperatur, vätska, UV och förväntad livslängd? |
| Spårgeometri | Matchar det den valda tätningen och applikationstypen? |
| Motstående yta | Är textur, planhet och kanttillstånd definierat? |
| Fästelementmönster | Skapar det jämn kompression utan flänsförvrängning? |
| Avsluta | Vilka ytor får beläggning, maskering eller efterbearbetning? |
| Montering | Hur undviker operatören vridning, klämning, kontaminering eller skada? |
| Test | Vilken metod, vilket tillstånd, vilken fixtur och vilken acceptansregel gäller? |
Designa teståtkomst in i produkten eller fixturen
IEC 605299 definierar IP-klassificeringssystemet för skydd mot fasta föremål och vatten. Ett IP-mål är ett krav på produktnivå. Ett maskinbearbetat hus i sig kan inte bevisa att hela armaturen uppfyller målet.
Valideringsplanen bör ange hur den monterade enheten kommer att testas. Ett tryck- eller vakuumtest kan behöva en tillfällig port, en tätad kontakt eller ett fixturgränssnitt. Ett vattentest behöver den definierade orienteringen och exponeringen. Teamet bör också besluta om varje produktionsenhet, ett prov eller endast designen testas.
Testmetoden bör inte döljas i vaga anteckningar. Det kontrollerade dokumentet bör ange mediet, trycket eller exponeringen, varaktigheten, stabiliseringen, temperaturen om relevant, och acceptansvillkoret. Dessa värden måste komma från produktvalideringsplanen. Maskinbearbetning DFM bör inte uppfinna dem.
En illustrativ tätningsstackgranskning
Tänk dig en frontlins som sitter på en plantätning inuti en svartanodiserad aluminiumram. Den första modellen kontrollerar spårdjupet från den kosmetiska frontytan, medan linsstoppet kommer från en intern skuldra. Dessa två referenser kan röra sig oberoende efter bearbetning och ytbehandling. Köparen kan då ställas inför ett frustrerande problem: varje separat dimension ser acceptabel ut, men den monterade tätningsbelastningen förblir svår att förklara.
I detta exempel kontrollerar den reviderade ritningen spåret och linsstoppet från samma funktionella fläns. Ytbehandlingskartan håller den faktiska tätningsytan fri, medan den synliga ramen förblir anodiserad. Fästmönstret förblir symmetriskt runt den optiska axeln. Inspektionsplanen registrerar spårgeometri och flänsplanhet efter det definierade ytbehandlingssteget. Den överlåter tryck, varaktighet och läckagegränser till produktvalideringsspecifikationen.
Detta scenario hävdar inte ett kundtest eller en uppmätt förbättring av läckagehastigheten. Det visar hur en delad referens kan ta bort tvetydighet innan ett verkligt kapslingstest börjar.
Skydda tätningar under montering
Skarpa införingskanter kan skära en O-ring. En grov gänga kan dra en kabeltätning. Spån och blästermedia kan finnas kvar i ett spår. Jag lägger till en lämplig införing, identifierar kritiska kanter och definierar rengöring. Jag kontrollerar också om teknikern kan se eller känna att tätningen är på plats.
På PTSMAKE kan vi bearbeta och inspektera den definierade tätningsboxen och passande funktioner. Vi behöver fortfarande de valda tätningsdata och kundens kapslingstestplan. Denna uppdelning håller tillverkningskontrollerna spårbara till verkliga produktkrav.
Planera anodisering och beläggning före slutliga dimensioner
Behandla ytbehandling som en del av dimensionskedjan
Anodisering ändrar ytan och kan påverka passningar, gängor, elektrisk kontakt, termiska gränssnitt, tätningsytor och kosmetisk färg. Jag placerar ytbehandlingsbeslut före slutliga toleransbeslut. Jag skickar inte en färdig modell för beläggning och frågar sedan varför den optiska piloten eller gängan känns annorlunda.
Den Guide från Aluminium Anodizers Council10 förklarar att anodisering bildar ett oxidskikt från aluminiumytan. En komplett specifikation täcker även legering, process, utseende och funktion. Den exakta dimensionella effekten beror på processen och leverantören. Jag frågar ytbehandlingskällan om dess förväntade intervall på den valda legeringen och geometrin.
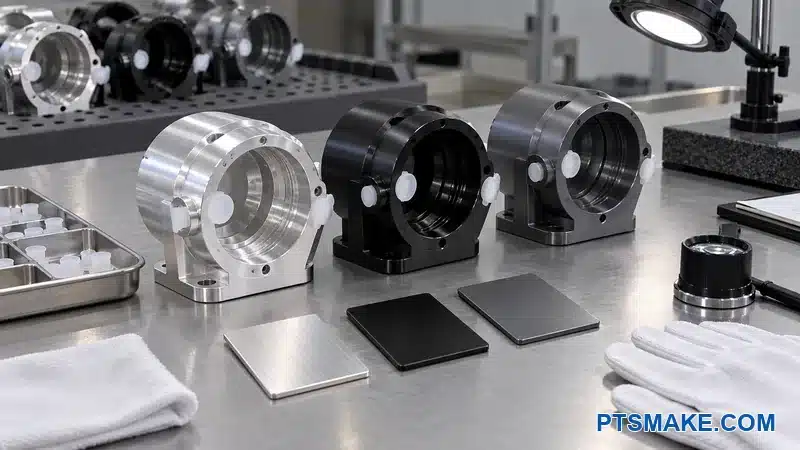
Markera belagda, maskerade och efterbearbetade områden
Ritningen bör visa vilka områden som får ytbehandlingen. Den bör också visa eventuella maskgränser. En termisk yta kan behöva bar metall. En jordningsplatta kan behöva elektrisk kontakt. En precisionspilot eller gänga kan behöva en kontrollerad färdig storlek. Varje val har en korrosions-, utseende- och processkonsekvens.
En bred anteckning som säger “maskera kritiska ytor” är inte tillräckligt. Ytbehandlaren kan inte veta vilka ytor designern anser vara kritiska. Ritningen bör definiera områdena, gränstoleransen, acceptabel rackplacering och tillåten bättring om produkten behöver dessa kontroller.
Efterbearbetning kan återställa en passning eller elektrisk kontakt. Det exponerar också bar aluminium och skapar en synlig övergång. Produktteamet bör godkänna det tillståndet. Ibland är en designad mask bättre. Ibland kan passningen acceptera beläggningen. Beslutet beror på funktion.
Separata dimensions- och utseendekontroller
Färg och glans kan variera med legering, härdning, råmaterialyta, förbehandling, geometri och satsförhållanden. Ett numeriskt färgvärde kan hjälpa, men ett fysiskt godkänt prov ger ofta teamet en tydligare visuell referens. Provet måste representera den avsedda legeringen och ytbehandlingsvägen.
| Ytbehandlingsproblem | Ritnings- eller kontrollplanssvar |
|---|---|
| Passform med precision | Ange om dimensionen gäller före eller efter ytbehandling |
| Termisk kontakt | Definiera beläggning eller maskering på kontaktytan |
| Elektrisk jord | Definiera den bara ledande ytan och korrosionsplanen |
| Gänga | Definiera ytbehandlingsskick, maskering, efterbearbetning, insats och mätningssteg |
| Tätningsyta | Granska tillväxt, textur, kanttillstånd och ytbehandlingsskada |
| Kosmetisk matchning | Använd godkända prover och visningsförhållanden |
| Upphängningsmärke | Definiera tillåtna dolda zoner när utseendet spelar roll |
Den PTSMAKE guide till anodisering av aluminiumlegeringar ger en bredare processöversikt. I husritningen håller jag instruktionen specifik för den valda delen och dess gränssnitt.
Planera inspektionssteget
En dimension kan kontrolleras före ytbehandling, efter ytbehandling eller i båda stegen. Den korrekta punkten beror på vad den passande delen ser. En diameter för slutpassning behöver vanligtvis ett krav på färdigt tillstånd. En processkontrolldimension kan vara användbar även före ytbehandling.
Kontrollplanen bör namnge vem som äger varje kontroll och hur delen skyddas efter inspektion. En ren bar termisk yta kan skadas av senare hantering. Ett färdigt kosmetiskt skal kan märkas av en metallfixtur. Mjuka kontaktmaterial, ren förpackning och kontrollerad lastning blir en del av produktionsplanen.
Håll ytbehandlingsspråk verifierbart
Termer som “premiumsvart” eller “perfekt ytbehandling” är inte mätbara. Jag definierar legering, processbeteckning, färgreferens, glans eller textur vid behov, kosmetiska zoner, visningsförhållanden och tillåtna defekter. Jag håller dessa krav proportionella mot produkten.
PTSMAKE kan koordinera CNC-bearbetning och den specificerade ytbehandlingsvägen, men kunden bör godkänna utseendeprover före volymproduktion. Provgodkännandet ger båda teamen en verklig referens och minskar subjektiva tvister.
Den godkända kupongen bör stanna med dess legering, härdning, förbehandling, färg, glans och datum. Ett löst prov utan denna post kan inte vägleda en senare sats.
Markera kosmetiska zoner, kantregler och renhetsbehov
Dela ytor efter synlighet och kontakt
Ritningen bör markera primära kosmetiska ytor, sekundära synliga ytor, dolda ytor och funktionella kontaktytor. Samma repgräns bör inte gälla för en frontram och en intern grovbearbetningsficka. En zonkarta låter verkstaden skydda de viktiga ytorna utan att lägga till onödig hantering till varje yta.
Kartan bör inkludera tillåtna upphängnings- eller klämzoner. Den bör också identifiera ytor som berör tätningar, ledningar, händer, kretskort eller optik. Dessa ytor kan behöva kant- eller renhetskontroller även när kunden inte kan se dem.
Ersätt vaga kantanteckningar med funktionella regler
“Avgrada alla kanter” lämnar utrymme för olika resultat. Jag identifierar tätningskanter, trådpassager, monteringsinföringar, exponerade användarkanter och kanter som måste förbli skarpa för positionering. Jag definierar sedan det nödvändiga tillståndet eller ett godkänt intervall där det behövs.
En stor brytning på ett optiksäte kan ändra axiell kontakt. En liten grad i en trådbana kan skära isolering. En rundad kosmetisk kant kan hjälpa ytbehandlingskonsistensen. Dessa kanter behöver olika instruktioner.
| Zon | Huvudsakligt problem | Användbar kontroll |
|---|---|---|
| Frontram | Synliga repor och färgvariation | Godkänt prov och skyddad hantering |
| Tätningsyta | Korsrepor, grader och kontaminering | Funktionell textur och kantdefinition |
| Kabelbana | Skarpa kanter och instängda spån | Kanttillstånd och renhetskontroll |
| Termisk | Grader, beläggning, skräp och bucklor | Definierad kontaktyta och skyddande förpackning |
| Dold hålighet | Lösa spån eller tvättrester | Rengöring och visuell acceptansmetod |
Definiera renhet från nästa process
Optik, elektronik, lim, ingjutning och termiska gränssnitt har olika kontamineringsrisker. Jag frågar vad som händer efter bearbetning. Svaret vägleder tvätt, torkning, handskar, förpackning och inspektion.
Ett påstående som “partikelfritt” behöver en verklig standard och testmetod. En praktisk anmärkning kan definiera inga synliga spån, inga lösa medier och ett namngivet inspektionsvillkor. Högre renhetskrav kräver en kontrollerad specifikation, miljö och verifieringsmetod.
Instängt vatten förtjänar också uppmärksamhet. Djupa blindhål och smala kanaler kan hålla kvar tvättvätska. Designen kan lägga till dränering, öppen åtkomst eller en annan orientering. Bra DFM för håligheter förbättrar ofta både skärning och slutlig renhet.
Förpackningsplanen bör bevara den renheten fram till montering.
Tillämpa toleranser, GD&T och ytfinish endast på funktion
Börja med felet och den passande delen
Toleransgranskningen bör inte börja med det snävaste värdet som en maskin ibland kan hålla. Den bör börja med felkartan och den passande komponenten. Toleransen måste skydda optisk inriktning, termisk kontakt, tätning, montering eller sammansättning. En snäv dimension utan en angiven funktionell effekt förtjänar en utmaning.
PTSMAKE kan uppnå toleranser så snäva som ±0,005 mm på lämpliga funktioner. Den förmågan är villkorlig. Material, geometri, funktionsstorlek, inställning, inspektion, ytbehandling och kvantitet påverkar alla genomförbarheten. Ett kapacitetsuttalande bör inte bli en generell tolerans över ett hölje.
Använd geometriska kontroller för relationer
Storlekstoleranser kan inte fullt ut kontrollera orientering, läge eller form. Ett hål kan uppfylla sin diameter och ändå peka i fel riktning. En fläns kan uppfylla tjockleken och ändå vara skev. GD&T låter ritningen kontrollera dessa relationer från en funktionell referensram.
Planhet kan kontrollera en ytas form. Vinkelräthet eller parallellitet kan kontrollera orientering. Position eller kast kan relatera en axel eller ett mönster till referenssystemet. Profil kan sätta en kontrollerad gräns för en komplex yta. Den exakta kontrollen måste matcha monterings- och inspektionsplanen.
ASME Y14.5 och ISO 1101 använder relaterade koncept men är inte utbytbara rad för rad. Jag anger ett styrande system och utgåva. Jag blandar inte symbolkonventioner från olika standarder utan granskning.
Bygg en toleransbudget
Tillåtelsen på produktnivå behöver fördelas över varje bidragande faktor. Höljet, LED-kortet, optiken, linsen, packningen, fästet och monteringsmetoden kan alla lägga till variation. Om summan är för stor, bör det första svaret vara att förkorta kedjan eller förbättra läget. En CNC-funktion bör inte bära hela korrigeringen som standard.
| Funktion | Troliga bidragande faktorer | Bättre fråga |
|---|---|---|
| Strålcentrum | LED-läge, optiksäte, kortläge, montering | Vilka funktioner kontrollerar direkt de optiska centrumen? |
| Fokalhöjd | Höljesaxel, kort, optik, packning, hållare | Kan stapeln använda färre hårda dimensioner? |
| Tätningens kompression | Spår, tätningssektion, lins, fläns, fästelementbelastning | Vilka stopp kontrollerar kompression och planhet? |
| Pivotmål | Hålläge, fäste, bult eller bussning, klämkraft | Vilken axel måste relatera till den optiska axeln? |
| Lockpassning | Styrningar, beläggning, fästelementavstånd, flänsform | Mäts det slutliga tillståndet efter ytbehandling? |
Beräkningen bör ange om den använder värsta-fall-gränser eller en statistisk metod. Valet bör matcha produktions- och kvalitetsplanen. Ett statistiskt antagande utan processdata kan skapa falsk tillförsikt.
Specificera ytfinish där den ändrar funktion
Ytjämnhet kan påverka termisk kontakt, tätning, lager, glidning, utseende och beläggning. Den behöver inte vara lika fin överallt. En bred, onödigt fin ytfinish kan lägga till pass och inspektion utan att förbättra produkten.
Ritningen bör markera kontaktzonen och mätriktningen eller metoden när det är relevant. En tätningsyta behöver också granskas för verktygsmärken som korsar tätningen. Ett optiksäte kan bry sig mer om form och läge än ett mycket lågt ojämnhetstal.
Gör varje kontroll inspekterbar
Varje kritiskt krav behöver en praktisk mätmetod. Ett djupt hål kan blockera en sond. En tunn flexibel vägg kan ändras under kontaktkraft. En kosmetisk yta kan behöva beröringsfri inspektion. En gänga eller tätningsspår kan behöva en speciell mätare.
Ritningen bör tillhandahålla tillgängliga referensmål och tillräcklig funktionslängd för metoden. Den bör också identifiera om kravet gäller före eller efter anodisering. När ett snävt värde kräver en speciell fixtur eller fullständig CMM-rapport, bör offertförfrågan ange detta.
Använd en granskningsslinga istället för generell precision
Kunden bör markera funktionskritiska egenskaper. Vi jämför sedan toleranserna med den föreslagna maskinen, inställningen, bearbetningsvägen och inspektionen. Om en kontroll medför höga kostnader förklarar vi orsaken och erbjuder ett funktionellt alternativ när det är möjligt.
Denna granskning försvagar inte designen. Den gör precisionen spårbar. Ritningen blir lättare att offerera, tillverka, inspektera och revidera eftersom varje snäv kontroll har en anledning.
Minska kostnaden utan att försvaga kritiska krav
Ta bort kostnader från icke-kritiskt arbete
Kostnadsreduktion bör börja med processdrivarna. Överskott av materialavverkning, djupa fickor, små hörnradier, långa verktyg, extra inställningar, specialgängor, breda fina ytor och lågvärdesinspektion förtjänar den första granskningen. En kritisk optisk eller tätningskontroll bör inte vara det första målet.
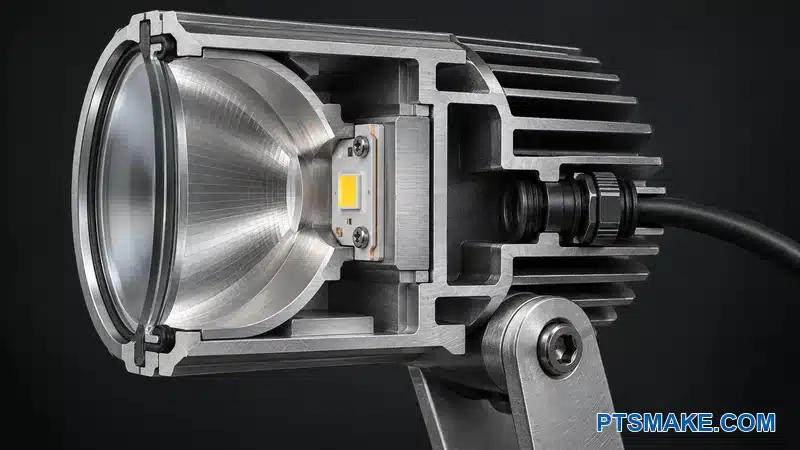
Gränssnittskartan ger oss en säker gräns. Vi skyddar LED-ytan, den optiska stapeln, tätningen, pivotförhållandet och monteringsgränssnitten. Vi förenklar sedan materialet runt områden med låg konsekvens. Denna metod förvandlar kostnadsreduktion till en ingenjörsgranskning istället för en allmän begäran att göra delen billigare.
Jämför total processkostnad
Ett lättare hölje kostar inte alltid mindre. Tunna väggar kan behöva långsammare skärning och skonsammare fastspänning. En större inre radie kan lägga till en liten mängd material men tillåta ett starkare verktyg. En delad kropp kan minska fickdjupet men lägga till monterings- och tätningsarbete.
| Kostnadsdrivare | Möjlig granskningsåtgärd | Funktion att skydda |
|---|---|---|
| Stor ämne och tung grovbearbetning | Jämför rör, extrudering eller reviderad kapsling | Värmeväg och strukturell marginal |
| Djup smal hålighet | Öppen åtkomst eller dela kroppen | Tätnings- och monteringsbehov |
| Små interna radier | Öka radien eller lokalisera avlastning | Spelrum för passande komponent |
| Extra orientering | Rikta in funktioner eller revidera åtkomst | Referensrelationer |
| Fin ytfinish över alla ytor | Begränsa det till funktionella zoner | Kontakt- och utseendekrav |
| Fullständig inspektion av flexibla funktioner | Använd riskbaserad provtagning eller en funktionsmätare | Kundens kvalitetsplan |
Upprepad volym bör vägleda alla fixtur- eller mätarrekommendationer. En dedikerad lösning kan minska produktionskostnaden, men det kanske inte är meningsfullt för en föränderlig prototyp. Offerten bör separera engångsverktyg från delkostnaden när den skillnaden hjälper kunden att bestämma sig.
Tillåt kontrollerade leverantörsförslag
En användbar ritning skyddar krav och lämnar icke-kritiska processdetaljer öppna. Förfrågan kan be leverantören att föreslå lagerform, uppställningsgruppering, standardfräsradier eller inspektionsmetod. Kunden kan sedan godkänna förslaget utan att ge upp designkontrollen.
Hos PTSMAKE förklarar vi ett kostnadsreducerande förslag i termer av geometri, process och det skyddade gränssnittet. Vi lovar inte en fast besparing innan vi granskar modellen, kvantiteten, materialet, ytfinishen och inspektionsomfånget. Det tillvägagångssättet håller rekommendationen faktabaserad.
Inkludera montering, service och certifiering i husdesignen
Gå igenom monteringssekvensen
Monteringsgranskningen följer ordningen för LED-kortet, kablar, optik, lins, tätning, kåpa, fäste och kabelförskruvning. Den kontrollerar om verktyg kan nå varje fästelement utan att röra en optik eller klämma en kabel. Den kontrollerar också om huset ger tydlig lokaliseringsfeedback.
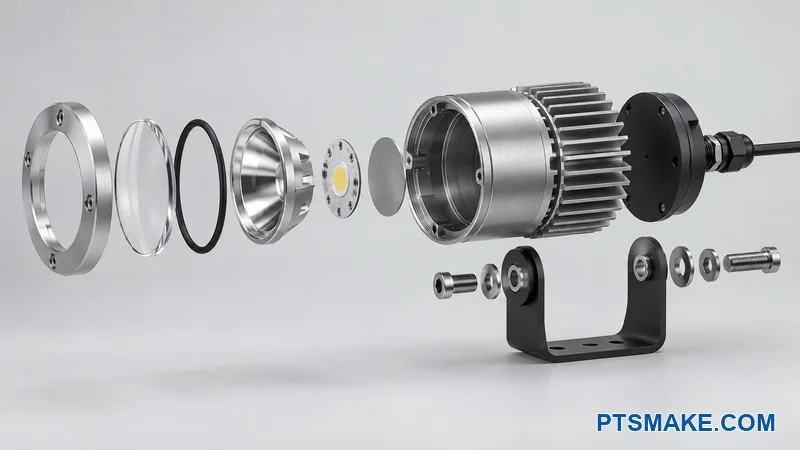
Ett asymmetriskt stiftmönster eller nycklad bärare kan förhindra en felaktig orientering. En införing kan hjälpa en tätning att komma in utan skada. En kabelkanal kan hålla kabeln borta från linsfästet och skruvbanan. Dessa små funktioner kan förhindra monteringsvariation mer effektivt än en snävare allmän tolerans.
Utforma realistisk serviceåtkomst
Om produkten behöver LED-, drivrutins-, lins- eller tätningsbyte, behöver teknikern åtkomst efter installation och åldring. Jag frågar vilka fästelement som förblir åtkomliga, vilka tätningar som behöver bytas ut och vilka ytfinisher som tål verktyg. Ett permanent lim eller dold ring kan strida mot serviceplanen.
Upprepad öppning kan också påverka gängor i aluminium. En stålinfästning kan hjälpa vissa konstruktioner, men det lägger till material-, installations- och korrosionsfrågor. Produktbelastningen och servicefrekvensen bör vägleda det valet.
Koppla certifieringsbehov till kontrollerade funktioner
Certifiering gäller för den färdiga produkten och dess dokumenterade konstruktion. Den UL:s vägledning för belysningsindustrin11 beskriver belysningsutvärdering över elektriska, mekaniska, termiska, miljömässiga och relaterade säkerhetsöverväganden. Målmarknaden och tillämplig standard bör komma från produktens efterlevnadsansvarige.
Huset kan påverka jordning, kabelskydd, flamskyddsbarriärer, avstånd, inträngningsskydd och temperatur. Jag ber efterlevnadsteamet att identifiera kontrollerade konstruktionsdetaljer innan designen fryses. Jag märker inte ett hus som certifierat eftersom PTSMAKE har ISO 9001-certifiering eller för att metalldelen uppfyller sin ritning.
Ritningen och materiallistan bör bevara de funktioner och material som certifieringsplanen kontrollerar. En leverantörsförändring som ser harmlös ut kan påverka den godkända konstruktionen, så ändringsprocessen behöver en tydlig ägare.
Inspektionsplanen bör också markera säkerhetsrelaterade egenskaper när efterlevnadsansvarige kräver dem. Detta steg förhindrar en senare ritningsändring från att kringgå den nödvändiga granskningen.
Validera prototypen och den första produktionsbatchen
Använd prototypen för att stänga namngivna risker
Gränssnittskartan bör leda till en valideringsmatris. En prototyp bör svara på optiska, termiska, tätnings-, monterings-, monterings-, ytfinish- och servicefrågor. En dimensionell rapport ensam stänger inte varje risk.
Teamet bör registrera delrevisionen, materialpartiet, ytfinishvägen, komponentrevisionerna, monteringsmetoden och testuppställningen. Denna spårbarhet hjälper när ett senare resultat ändras. Den hindrar också teamet från att godkänna en geometri med en komponent och producera den med en annan.
Separera designvalidering från processvalidering
Designvalidering frågar om den monterade spotlighten uppfyller dess produktkrav. Processvalidering frågar om den planerade tillverkningsvägen kan upprepa de definierade egenskaperna. De två aktiviteterna stöder varandra, men de använder inte samma bevis.
| Valideringsområde | Exempel på bevisägare |
|---|---|
| Optisk uteffekt och strålinriktning | Produktens optiska team |
| Temperatur under definierad belastning | Produktens termiska team |
| Inträngnings- eller läckageprestanda | Produktens valideringsteam |
| Material, dimensioner och GD&T | Leverantörs- och kundkvalitetsteam |
| Ytbehandlingsfärg och kosmetiskt skick | Godkänd visuell standard och inspektion |
| Monteringstid och felsäkring | Tillverkningsteknik |
Första-artikel-inspektion jämför den tillverkade delen med den kontrollerade ritningen. Teamet bör sedan granska faktisk monteringsfeedback. En dimension kan uppfylla sin gräns och ändå skapa svår montering om stapeln eller metoden var ofullständig.
Kontrollera den första produktionsbatchen
Den första batchen bör använda det avsedda materialet, verktygen, fixturen, ytbehandlingskällan, inspektionsplanen och förpackningen där det är praktiskt. Jag övervakar de funktioner som hade högst gränssnittsrisk och de funktioner som behövde processinlärning.
Teamet bör definiera reaktionsregler innan batchen börjar. Om en funktion tenderar mot en gräns, behöver leverantören och kunden en tydlig granskningsväg. Jag uppfinner inte en provstorlek eller kapacitetströskel eftersom dessa värden beror på kundens kvalitetsplan och produktrisk.
Hos PTSMAKE kan vi tillhandahålla de överenskomna dimensions- och processprotokollen för bearbetningsomfånget. Kunden kombinerar dessa protokoll med monterings- och produkttestbevis för att godkänna produktionen.
Dela dina CAD- och inspektionskrav för en praktisk tillverkningsgranskning.
Bygg ett offertfärdigt DFM-paket
Skicka en kontrollerad modell och ritning tillsammans
En tillförlitlig offert behöver mer än en STEP-fil. 3D-modellen definierar formen, men ritningen definierar referenspunkter, toleranser, ytbehandling, gängor, kritiska gränssnitt och inspektionsförväntningar. Båda filerna behöver matchande revisionskontroll.
Offertpaketet bör inkludera den valda lysdioden, optiken, linsen, tätningen, fästet, fästelementen och kabelkomponenterna när deras geometri styr huset. Leverantörsritningar eller modeller är användbara. En skärmdump utan artikelnummer eller revision är svagt bevis.
Inkludera de kommersiella antagandena som ändrar processen
Kvantitet påverkar lager, fixturer, inspektion och programmering. Förfrågan bör visa prototypkvantitet, förväntad produktionsbatch, prognos när tillgänglig, måldatum, leveransplats och förpackningsbehov. Leverantören bör inte gissa om en offert för en enstaka del är en engångsprototyp eller det första steget mot återkommande produktion.
Förfrågan bör ange legeringen, härdningen, ytbehandlingen, färgen och certifieringsdokumenten. Den bör också ange om offerten inkluderar materialcertifikat, första-artikel-inspektion, fullständiga rapporter, ytbehandlingsprover, läckageteststöd eller specialförpackning. Dessa poster kan ändra både kostnad och ledtid.
Använd en tydlig offertchecklista
| Paketpost | Vad jag förväntar mig |
|---|---|
| 3D CAD | Naturlig eller neutral solidmodell med en revision |
| 2D-ritning | Funktionella referenspunkter, toleranser, GD&T, gängor, ytbehandling och anteckningar |
| Komponentdata | Aktuella filer för lysdioden, optiken, linsen, tätningen, fästet och kontakterna |
| Material | Legering, härdning, accepterad specifikation och certifikatbehov |
| Avsluta | Process, färgreferens, maskerade zoner, kosmetiska zoner och provplan |
| Inspektion | Kritiska funktioner, rapportomfång, standarder och krav på färdigt skick |
| Validering | Montering, optisk, termisk, tätning och första-batch-ansvar |
| Kommersiellt omfång | Kvantiteter, leverans, schema, förpackning och förväntad återkommande efterfrågan |
Öppna frågor bör förbli synliga. En leverantör kan offerera ett kontrollerat antagande när den saknade posten har en begränsad effekt. Om den saknade posten ändrar arkitekturen, tätningen, legeringen eller kritisk tolerans, bör teamet avsluta den innan en fast produktions-offert.
Be om DFM-feedback i en strukturerad form
Leverantören bör lista funktionen, problemet, anledningen, föreslagen ändring, förväntad effekt och nödvändigt kundbeslut. Detta format är lättare att granska än spridda skärmdumpar. Det skapar också en post för senare ritningsrevisioner.
Leverantören bör skilja en svår tillverkningsfråga från ett kostnads- eller riskförslag. En funktion kan vara möjlig men dyr. En annan funktion kan vara omöjlig med den angivna verktygsåtkomsten. Kunden behöver den distinktionen för att fatta ett välgrundat beslut.
Definiera acceptans före inköpsordern
Det slutliga paketet bör ange vilken revisionskontroll, vilka standarder som gäller och vilka bevis som avslutar acceptansen. Det bör också definiera hur godkända avvikelser registreras. E-postgodkännande kan förloras om det aldrig når ritningen eller inköpsordern.
För maskinbearbetade strålkastarhus i aluminium ägnar jag särskild uppmärksamhet åt de färdiga optiska sätena, LED-land, tätningskörtel, pivotförhållande, gängskick och kosmetiska zoner. Dessa gränssnitt korsar ofta bearbetning, ytbehandling, montering och produkttestning.
PTSMAKE har tillhandahållit anpassade bearbetningstjänster sedan 2002 under PTS Industrial Ltd. Vårt omfång inkluderar treaxlig, fyraaxlig, femaxlig fräsning, CNC-svarvning och fräs-svarvbearbetning. Vi kan granska snäva funktioner ner till ±0,005 mm där materialet, geometrin, inställningen, processen och ritningen stöder dem. Vi bekräftar den genomförbarheten under ritningsgranskningen snarare än att tillämpa värdet på varje funktion.
Behåll en beslutslogg
En kort beslutslogg avslutar offertpaketet. Den registrerar accepterade DFM-ändringar, öppna produktbeslut, godkända ytprover och inspektionsomfånget. Loggen ersätter inte ritningen. Den hjälper teamet att se till att godkända beslut når de kontrollerade filerna.
När modellen, ritningen, komponentdata, ytbehandlingskraven, inspektionsomfånget och kvantiteten överensstämmer, kan leverantören offerera en verklig process. Kunden får också en tydligare grund för att jämföra förslag bortom det lägsta enhetspriset.
Skicka oss ditt strålkastarhus för en praktisk DFM-granskning
Skicka oss din CAD-modell, ritning, kvantitet, ytbehandling och kända optiska, termiska och tätningskrav. Jag hjälper vårt PTSMAKE-team att granska bearbetningsvägen och förbereda en tydlig offert.
Jag citerar denna guide eftersom den förklarar varför LED-armaturens livslängd beror på termiska, optiska, elektriska, mekaniska och miljömässiga systemfaktorer. Den stöder att behandla höljet som en del av en komplett armatur. ↩
Jag citerar denna PTSMAKE-jämförelse eftersom den utökar frågan om processval. Den låter denna guide förbli fokuserad på DFM efter att teamet valt CNC-bearbetning. ↩
Jag citerar denna standardöversikt eftersom den identifierar branschens legerings- och härdningsbeteckningssystem. Den stöder att be team att specificera mer än ordet “aluminium”.” ↩
Jag citerar denna standard eftersom den är den auktoritativa källan för GD&T-systemet som används i denna artikel. Den identifierar också den styr. ↩
Jag hänvisar till denna standard eftersom den definierar det internationella geometriska specifikationsspråket för form, orientering, läge och kast. ↩
Jag hänvisar till denna vitbok eftersom den förklarar LED-värmemotståndets vägar och gränssnitt. Den stöder helvägsmetoden istället för ett antagande om enbart höljet som kylfläns. ↩
Jag hänvisar till denna guide eftersom den säger åt designers att rikta in LED:ens optiska centrum med linsen. Den stöder granskningen av mekaniska och optiska centra. ↩
Jag hänvisar till denna handbok eftersom den ger vägledning för applikation och packboxdesign. Den stöder användning av tätningsspecifik data istället för att behandla ett spår som en universell regel. ↩
Jag hänvisar till denna standard eftersom den definierar IP-klassificeringssystemet. Den hjälper till att separera kapslingstestning på produktnivå från dimensionell inspektion av endast huset. ↩
Jag hänvisar till denna guide eftersom den täcker legerings-, process-, utseende- och specifikationsfaktorer för anodiserad aluminium. Den stöder inkludering av ytbehandling i den dimensionella och kosmetiska planen. ↩
Jag hänvisar till denna vägledning eftersom den täcker elektriska, mekaniska, termiska, miljömässiga och relaterade säkerhetsöverväganden för belysning. Den stöder att få efterlevnadsinput från certifieringsplanen för den färdiga produkten. ↩