
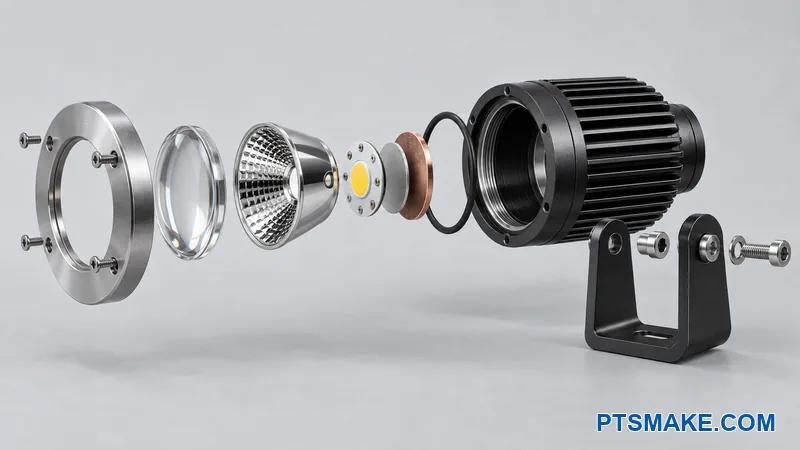
Ein Scheinwerfergehäuse kann einfach aussehen, aber schwache Bezugs-, Wärme-, Dichtungs- oder Oberflächenentscheidungen können Strahlverschiebung, Wärmestau, Lecks und teure Nacharbeit verursachen.
Kurze Antwort: Gute bearbeitete Aluminium-Scheinwerfergehäuse verwenden ein funktionales Bezugssystem für die LED, Optik, Linse, Dichtung und Montageelemente. Das Design benötigt außerdem einen kurzen Wärmepfad, freien Fräserzugang, Bearbeitungszugaben und definierte Inspektionsmethoden vor der Produktion.
Die untenstehende Überprüfungsreihenfolge folgt der Art und Weise, wie jede Entscheidung die nächste beeinflusst. Diese Abfolge schützt die optische und Gehäuseleistung, während sie dem CNC-Lieferanten genügend Freiheit gibt, Risiko und Kosten zu reduzieren.
Senden Sie Ihre Zeichnung für eine fokussierte DFM-Überprüfung des Scheinwerfergehäuses.
Definieren Sie die technischen Eingaben, bevor Sie das Gehäuse formen
Beginnen Sie mit den Produktbedingungen
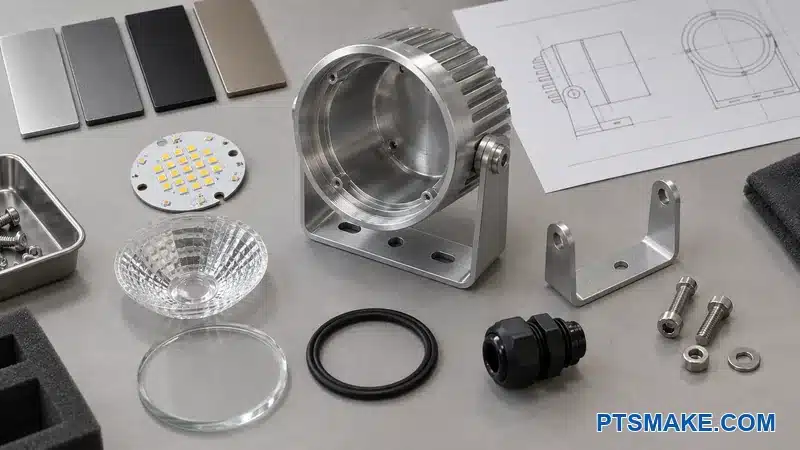
Jede DFM-Überprüfung eines Scheinwerfergehäuses beginnt mit den Produktbedingungen. Ein sauberes Volumenmodell zeigt nicht das gesamte technische Problem. Es erklärt nicht das Strahlziel, die LED-Wärmebelastung, die Außenexposition, die Montagelast, die Reinigungsmethode oder die erwarteten Servicearbeiten. Diese Bedingungen entscheiden, welche Oberflächen stabil bleiben müssen und welche Formen sich ändern können.
Das Designteam sollte das LED-Gehäuse und die Platine identifizieren. Die Überprüfung benötigt außerdem die Teilenummer der Optik oder des Reflektors, den Linsenstapel, das Dichtungskonzept, den Kabeleingang, die Halterung, den Treiberstandort, die beabsichtigte Oberfläche und die Nutzungsumgebung. Ein Gehäuse für eine trockene Innenanzeige birgt andere Risiken als ein Gehäuse, das Regen, Salz, Staub, Vibrationen oder häufigem Ausrichten ausgesetzt ist.
Feste Eingaben von offenen Entscheidungen trennen
Jede Eingabe erhält eine von drei Bezeichnungen: fest, bevorzugt oder offen. Diese einfache Klassifizierung verhindert, dass eine Stilwahl zu einer teuren versteckten Anforderung wird. Sie verhindert auch, dass ein Lieferant eine kritische Schnittstelle ändert, weil die Zeichnung ihren Zweck nicht erklärt hat.
| Eingabestatus | Was es bedeutet | DFM-Antwort |
|---|---|---|
| Festgelegt | Produktfunktion, Sicherheit, Zertifizierung oder eine gekaufte Komponente steuert es | Wir schützen die Schnittstelle und definieren die Verifizierung |
| Bevorzugt | Das Team wünscht die Bedingung, aber eine andere Lösung könnte funktionieren | Wir vergleichen Kosten, Risiko und Aussehen vor der Freigabe |
| Öffnen Sie | Der Lieferant kann eine bessere Form oder einen besseren Prozess vorschlagen | Wir geben das Designziel und eine akzeptable Grenze an |
Das Eingabeblatt erfasst auch Menge, Einführungstermin und voraussichtliche Produktionslebensdauer. Diese Fakten ändern die richtige Rohmaterialform und die Vorrichtungsinvestition. Ein Prototyp kann eine flexible Werkstückspannung rechtfertigen. Ein wiederkehrender Produktionsauftrag kann spezielle weiche Spannbacken oder eine Prüfvorrichtung rechtfertigen.
Der Kunde muss nicht jede Entscheidung einfrieren, bevor die DFM beginnt. Das Team muss nur zeigen, welche Entscheidungen offen bleiben. Diese Unterscheidung hält die Überprüfung ehrlich. Sie ermöglicht es auch unseren Ingenieuren bei PTSMAKE, einen praktischen Weg vorzuschlagen, ohne eine unbegründete Produktentscheidung zu treffen.
Ein Eingabeblatt erstellen
Ein kurzes Eingabeblatt funktioniert besser als Fakten, die über E-Mails verstreut sind. Das Blatt kann auf kontrollierte Zeichnungen und Lieferantendaten verweisen. Es sollte die aktuelle Revision und den Eigentümer für jedes offene Element zeigen. Dieser Ansatz reduziert die Wahrscheinlichkeit, dass die Bearbeitung mit einer alten Optikdatei oder einer nicht genehmigten Dichtung beginnt.
Jede Schnittstelle und ihre Ausfallfolge abbilden
Das Gehäuse als System von Schnittstellen behandeln
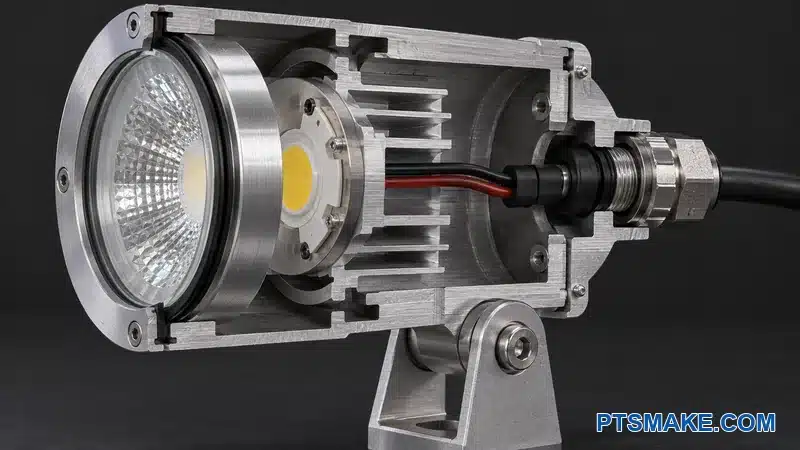
Ein bearbeitetes Aluminium-Scheinwerfergehäuse ist nicht nur ein Metallblock. Es enthält eine optische Schnittstelle, eine thermische Schnittstelle, eine Dichtungsschnittstelle, eine strukturelle Schnittstelle und mehrere Montageschnittstellen. Eine bearbeitete Fläche kann zwei Funktionen erfüllen, aber das Team muss beide Funktionen kennen, bevor es die Fläche ändert.
Die LED-Platine berührt eine thermische Auflagefläche. Die Optik positioniert sich über eine Bohrung oder Schulter. Die Linse drückt eine Dichtung. Der Drehzapfen überträgt Ziel- und Verriegelungslasten. Die Kabelverschraubung verschließt einen weiteren Weg in das Gehäuse. Jede Schnittstelle kann eine Maßprüfung bestehen und dennoch im zusammengebauten Licht versagen, wenn der umgebende Stapel falsch ist.
Die Leitfaden zur Lebensdauer von LED-Leuchten1 erklärt, dass die Lebensdauer von LED-Leuchten von mehr als nur dem LED-Gehäuse abhängt. Wärmemanagement, optische Elemente, Dichtungen und andere Systemteile können die Nutzungsdauer steuern. Diese Systemsicht ist der Grund, warum ich Schnittstellen abbilde, bevor ich enge Toleranzen zuweise.
Bewerten Sie die Konsequenz vor der Dimension
Eine kurze Fehlerkarte gibt dem DFM-Meeting eine klare Reihenfolge. Diese Karte ersetzt keine formale Design-FMEA. Die Überprüfung beginnt mit der Schnittstelle, benennt den wahrscheinlichen Fehler und identifiziert die erste physische Kontrolle.
| Schnittstelle | Möglicher Produkteffekt | Erste Designkontrolle | Nützliche Verifizierung |
|---|---|---|---|
| LED-Platine zum Gehäuse | Höhere Temperatur oder ungleichmäßiger Wärmefluss | Flache, saubere Kontaktfläche und ausgeglichene Klemmkraft | Ebenheit, Kontaktbild, thermischer Test |
| LED zur Optik | Strahlverschiebung, Hotspot oder geringere optische Effizienz | Gemeinsame Mitte und direkter axialer Sitz | Montageprüfung und Strahltest |
| Linse zum Gehäuse | Wasser- oder Staubpfad | Kontinuierliche Dichtung und gleichmäßige Kompression | Sichtprüfung und Dichtheitsprüfung |
| Drehzapfen zur Halterung | Zielabweichung, Verschleiß oder Rissgefahr | Gestützter Zapfen und definierte Passung | Maß- und Lastprüfung |
| Abdeckung zum Gehäuse | Spalt, Verformung oder verlorene Dichtkraft | Datumgesteuerter Flansch und Befestigungsmuster | Ebenheit und Montageprüfung |
| Kabeleinführung | Leckage, Belastung oder schwierige Wartung | Definiertes Gewinde, Dichtfläche und Zugang | Lehre, Drehmoment und Dichtheitsprüfung |
Die nächste Frage ist, was sich nach dem Grobbearbeiten, Feinbearbeiten, Eloxieren, Montieren und Temperaturwechsel ändern kann. Diese Abfolge deckt oft einen schwachen Stapel auf. Zum Beispiel kann ein Linsensitz vor dem Finishing konzentrisch sein, aber eine ungeplante Beschichtung auf einem Passdurchmesser kann die Passung ändern.
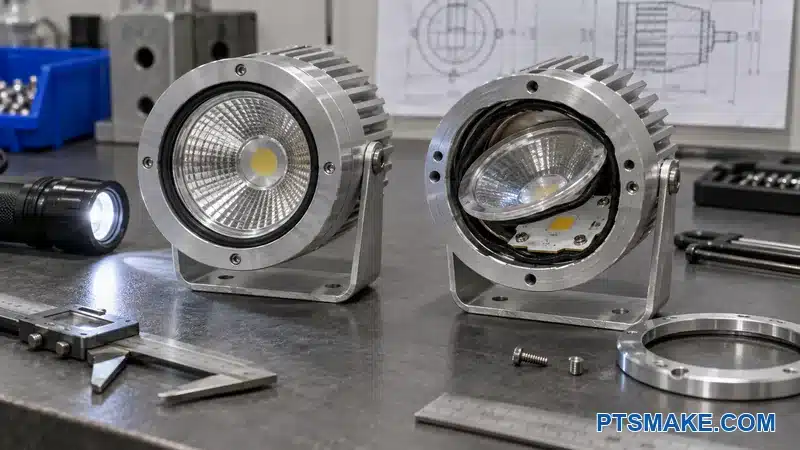
Nutzen Sie die Fehlerkarte, um Präzision sinnvoll einzusetzen
Ein allgemeiner Hinweis wie “hohe Präzision erforderlich” hilft der Werkstatt nicht. Eine Konsequenzkarte schon. Sie zeigt, warum der optische Sitz kontrolliert werden muss, während eine verdeckte Freistichtasche flexibel bleiben kann. Sie gibt dem Lieferanten auch einen sicheren Raum, um einen größeren Radius, ein Standardwerkzeug oder eine andere Materialgröße vorzuschlagen.
Die Kontrollen fallen normalerweise in drei Gruppen. Die erste Gruppe verhindert Funktionsverlust. Die zweite schützt Montage und Service. Die dritte schützt das Aussehen. Alle drei Gruppen sind wichtig, aber sie benötigen nicht die gleiche Messmethode oder Prozessmarge.
Beweise an das tatsächliche Produkt binden
Lieferantendokumente und Standards helfen, die Fragen zu formulieren. Eine generische Grenze sollte nicht ohne Überprüfung gegen die ausgewählte LED, Optik, Dichtung, Befestigungselement und Umgebung in eine Zeichnung aufgenommen werden. Das Produktteam ist für die funktionale Abnahme verantwortlich. Das Bearbeitungsteam ist für einen fähigen Fertigungsweg verantwortlich. Die Schnittstellenkarte verbindet diese Verantwortlichkeiten.
Wenn PTSMAKE ein neues Gehäuse prüft, können wir uns zu Bearbeitungszugang, Bezugsübertragung, Bearbeitungszugabe und Inspektion äußern. Wir benötigen die optischen, thermischen, Dichtungs- und Compliance-Ziele des Kunden, um den endgültigen Abnahmeplan zu beurteilen. Diese Grenze hindert uns daran, Produktfakten zu erfinden.
Wählen Sie eine CNC-Architektur, die Form und Volumen entspricht
Zuerst die dominante Geometrie lesen
Die erste Architekturfrage ist, ob das Gehäuse hauptsächlich rund, hauptsächlich prismatisch oder wirklich gemischt ist. Ein runder Körper mit konzentrischen Stufen kann zum CNC-Drehen geeignet sein. Angetriebene Werkzeuge können radiale Bohrungen, Flächen und Schlitze hinzufügen. Eine Box, ein Joch oder ein offener Rahmen kann für das Drei-Achsen- oder Vier-Achsen-Fräsen geeignet sein. Abgewinkelte optische Flächen und komplexe Anschlüsse können die Fünf-Achsen-Bearbeitung nützlich machen.
Zugang, Bezugserhaltung, Menge und Inspektion sollten den Weg bestimmen. Fünf-Achsen-Bearbeitung ist nicht die richtige Wahl, nur weil ein Teil komplex aussieht. Ein stabiler Drei-Achsen-Prozess mit zwei geplanten Aufspannungen kann für einen einfachen Körper besser sein. Eine Fräs-Dreh-Route kann besser sein, wenn konzentrische Flächen und radiale Merkmale in Beziehung bleiben müssen.
Unser CNC-Bearbeitungsdienstleistungen umfassen Drei-Achsen-, Vier-Achsen-, Fünf-Achsen-, Dreh- und Fräs-Dreh-Arbeiten. Diese Bandbreite gibt uns Optionen, aber das Teil benötigt immer noch eine klare Architektur. Eine Maschine kann keinen schwachen Bezugsplan oder eine unzugängliche Dichtfläche korrigieren.
Einteilige und geteilte Gehäusedesigns vergleichen
Ein einteiliges Gehäuse eliminiert eine Verbindung und einen möglichen Leckpfad. Es kann aber auch eine tiefe Kavität, lange Werkzeuge, eingeschlossene Späne und eine schwierige Montage verursachen. Ein geteiltes Gehäuse öffnet die Kavität und kann die Endbearbeitung vereinfachen. Es fügt aber auch einen Flansch, Befestigungselemente, eine Toleranzkette und eine Dichtung hinzu.
Beide Konzepte müssen mit der Funktion und dem gesamten Prozessrisiko verglichen werden. Weniger Teilenummern bedeuten nicht immer geringere Kosten. Die einteilige Option kann einen Montageschritt einsparen, erfordert aber eine langsame Tiefentaschenbearbeitung. Das geteilte Design lässt sich möglicherweise schneller bearbeiten, erfordert aber eine weitere kontrollierte Dichtungsschnittstelle.
Investition an Wiederholvolumen anpassen
Prototypenarbeiten profitieren von anpassbaren Vorrichtungen und verfügbarem Material. Wiederholte Produktion kann kundenspezifische Spannbacken, einen Spannturm, eine dedizierte Lehre oder Rohteile nahe der Endform rechtfertigen. Das erwartete Volumen ändert auch, ob wir Operationen kombinieren oder einen einfachen Prozess mit klaren Inspektionsfreigaben beibehalten.
Der PTSMAKE-Vergleich von CNC-Bearbeitung und Druckguss für Aluminium-Scheinwerfergehäuse2 erklärt die größere Prozessentscheidung. Dieser Artikel geht davon aus, dass das Team die CNC-Bearbeitung gewählt hat und diesen Weg stabilisieren muss.
Legen Sie Legierung und Rohform in einer Entscheidung fest
Ausgleich von Wärme, Festigkeit, Oberfläche und Versorgung
Viele Teams beginnen mit 6061 Aluminium, da es ein nützliches Gleichgewicht für bearbeitete Teile bietet. Die endgültige Wahl hängt immer noch vom thermischen Modell, den Schwenklasten, der Oberfläche, der Korrosionsbelastung, der Materialverfügbarkeit und der anwendbaren Spezifikation ab. Ich vermeide die Wahl einer Legierung aus einer einzigen Eigenschaftstabelle.
Die Aluminiumlegierungs- und Härte-Standards3 gepflegt von der Aluminum Association helfen Teams, Material in einer gemeinsamen Sprache zu spezifizieren. Die Zeichnung oder das Einkaufspaket sollte die erforderliche Legierung, Härte und Materialspezifikation angeben. Eine lose Notiz wie “Aluminium” gibt dem Einkauf oder der Inspektion nicht genügend Kontrolle.
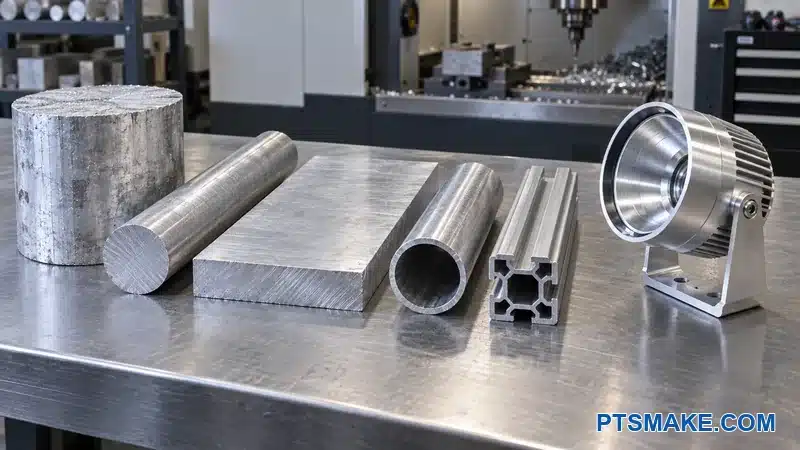
Überprüfen Sie die Rohmaterialform gleichzeitig
Platte, Knüppel, Rundstange, Rohr und Strangpressprofil erzeugen nicht den gleichen Bearbeitungsplan. Sie unterscheiden sich in verfügbarer Größe, Oberflächenzustand, Kornrichtung, Eigenspannung, Abfall und Lieferzeit. Ein niedriger Preis pro Kilogramm kann seinen Vorteil verlieren, wenn der größte Teil des Rohlings zu Spänen wird.
| Designpriorität | Rohmaterial- oder Materialfrage | Überprüfungsschritt |
|---|---|---|
| Stabile optische Geometrie | Kann schweres, ungleichmäßiges Schruppen Bewegung freisetzen? | Überprüfen Sie den Rohmaterialzustand und die gestufte Bearbeitung |
| Eloxierte Optik | Können die Legierung und der Rohmaterialweg das genehmigte Aussehen beibehalten? | Genehmigen Sie Muster aus dem vorgesehenen Prozessweg |
| Thermischer Pfad | Unterstützt die Legierung das validierte Wärmestrommodell? | Bestätigen Sie mit dem thermischen Verantwortlichen |
| Schwenkfestigkeit | Trägt der lokale Ansatz Klemm- und Betriebslasten? | Überprüfen Sie den Ansatz und den Lastpfad |
| Produktionskosten | Können Rohr oder Strangpressprofil Schruppvolumen entfernen? | Vergleichen Sie die gesamten Prozesskosten, nicht nur den Materialpreis |
Breite thermische Kontaktflächen, dünne Ringe und asymmetrische Gehäuse erfordern besondere Aufmerksamkeit. Starker Materialabtrag von einer Seite kann das Spannungsgleichgewicht verändern. Ein Schruppschritt, eine Ruhephase, eine spannungsarm geglühte Platte oder eine überarbeitete Rohlingsform können helfen. Die richtige Methode hängt vom Teil ab, daher sollte der Lieferant den vorgeschlagenen Weg beschreiben.
Substitutionen kontrollieren
Ein zugelassener Ersatzstoff sollte dem Produktbedarf entsprechen, nicht nur einem allgemeinen Festigkeitswert. Er kann auch Eloxalfarbe, Leitfähigkeit, Korrosionsverhalten, Schneidverhalten und Lieferdokumentation beeinflussen. Ich möchte, dass jeder Ersatzstoff vor dem Schneiden des Produktionsmaterials genehmigt wird.
Bei PTSMAKE bearbeiten wir gängige Aluminiumsorten, aber wir behandeln sie nicht als visuell oder dimensional identisch. Ich empfehle, dass der Kunde die tatsächliche Legierung und den Oberflächenweg genehmigt, wenn Farbe oder Oberflächenkonsistenz wichtig sind.
Funktionale optische und Montagebezüge erstellen
Platzieren Sie die Referenzen auf echten Passflächen
Der Bezugsplan beginnt normalerweise mit der Oberfläche, die die LED-Platine oder den Optikträger aufnimmt. Diese Oberfläche kann die primäre Ebene bilden. Eine kontrollierte Bohrung, ein Zentrierzapfen oder ein kreisförmiger Sitz kann dann die optische Achse lokalisieren. Ein Stift, eine Kerbe oder ein anderes Merkmal kann die Rotation steuern, wenn die Kabel- oder Strahlausrichtung wichtig ist.
Ein kosmetischer Außenzylinder kann wie eine natürliche Referenz aussehen. Er ist oft schwach, wenn die LED, Optik und Linse nicht von ihm aus positioniert werden. Das Gehäuse kann konzentrisch aussehen, während der optische Stapel verschoben bleibt. Ein Bezug sollte die Montagefunktion darstellen, bevor er visuelle Symmetrie darstellt.
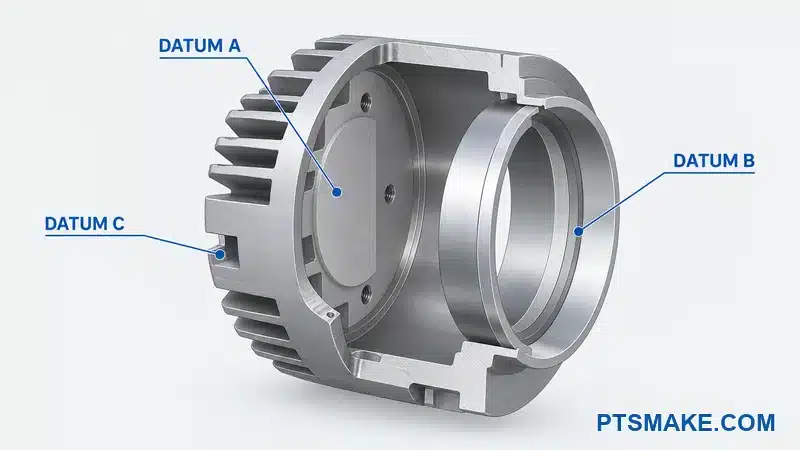
Steuerung von sechs Freiheitsgraden
Die primäre Ebene sollte drei Bewegungen stoppen. Das sekundäre Merkmal sollte zwei weitere lokalisieren. Das tertiäre Merkmal sollte die endgültige Rotation oder Translation stoppen. Diese 3-2-1-Idee ist einfach, aber die tatsächlichen Merkmale müssen groß, stabil, zugänglich und wiederholbar sein.
Eine winzige Kante oder eine flexible Rippe bildet ein schwaches Bezugsziel. Ein Bezug, der nach der Installation einer Abdeckung oder Halterung verschwindet, erzeugt dasselbe Problem. Wenn Montage und Inspektion die Referenz nicht wiederherstellen können, ist die Zeichnung möglicherweise mathematisch vollständig, aber operativ schwach.
ASME Y14.54 definiert ein gemeinsames System für Bemaßung und geometrische Tolerierung. ISO 11015 definiert die internationale Sprache für geometrische Kontrollen. Die Zeichnung sollte ihren maßgebenden Standard und ihre Ausgabe identifizieren, weil Symbole eine gemeinsame Interpretation benötigen.
Verknüpfen Sie verwandte Merkmale mit einem Bezugsrahmen
Das LED-Zentrum, der Optiksitz, der Linsensitz und die Frontöffnung benötigen normalerweise eine direkte Beziehung. Ich versuche, diese Merkmale mit demselben funktionalen Bezugsrahmen zu verbinden. Ich erstelle keine separaten Koordinatensysteme für jede Komponente, es sei denn, das Produkt verwendet wirklich separate Positionierungssysteme.
Der Drehpunkt kann eine weitere funktionale Beziehung benötigen. Wenn die Strahlrichtung der Schwenkachse folgen muss, sollte die Zeichnung diese Beziehung steuern. Wenn die Halterung nur eine grobe Ausrichtung bietet, kann eine größere Toleranz ausreichen. Ich verwende die Fehlerkarte zur Auswahl.
| Merkmal | Funktionale Frage | Möglicher Kontrollansatz |
|---|---|---|
| LED-Fläche | Setzt es die axiale Position und den Wärmekontakt? | Primärbezug und Ebenheit basierend auf dem Schnittstellenbedarf |
| Optikpilot | Setzt es den Strahlmittelpunkt? | Position oder Rundlauf vom funktionalen Bezugsrahmen |
| Linsensitz | Muss er die optische Achse teilen? | Direkte Positionierung vom selben Rahmen |
| Verdrehsicherung | Beeinflusst die Rotation den Strahl oder das Kabel? | Profil oder Position von primären und sekundären Bezügen |
| Schwenkbohrung | Hängt die Ausrichtung von ihrer Beziehung zur optischen Achse ab? | Ausrichtung und Position basierend auf der Montagefunktion |
Bearbeitung und Inspektion abstimmen
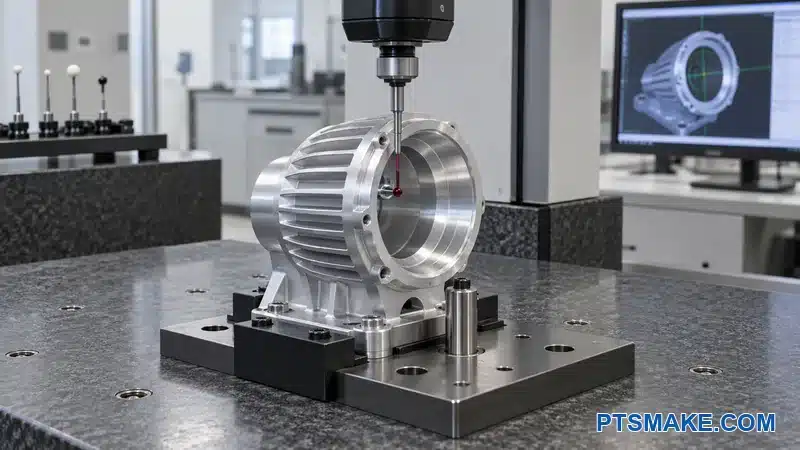
Die Prozessprüfung fragt, wie das Teil für den kritischen Vorgang gehalten wird und wie die Inspektion dieselben Bezüge herstellen wird. Eine Koordinatenmessmaschine kann viele Beziehungen berechnen, aber die Vorrichtung benötigt immer noch einen stabilen Zugang und eine klare Ausrichtungsmethode.
Die Zeichnung sollte die Werkstatt nicht zwingen, von einer kosmetischen Hülle aus zu prüfen, wenn Maschine und Montage die thermische Kontaktfläche verwenden. Diese Diskrepanz führt zu Diskussionen, ohne die Kontrolle zu erhöhen. Ein gutes Bezugsschema ermöglicht es Design, Bearbeitung, Montage und Qualität, dieselben physischen Referenzen zu besprechen.
In unserer DFM-Arbeit schlagen wir oft kleine Bezugspads oder ein praktisches Verdrehsicherungsmerkmal vor, wenn das ursprüngliche Modell keine wiederholbare Referenz aufweist. Wir behalten diese Merkmale nur bei, wenn sie das fertige Produkt, die Vorrichtung oder die Inspektion unterstützen. Wir fügen keine Geometrie hinzu, nur damit das CAD technisch aussieht.
Die gewählten Referenzen müssen auch nach dem Eloxieren und der Endmontage nutzbar bleiben.
Gestalten Sie die thermische LED-Schnittstelle als vollständigen Pfad
Beginnen Sie an der Wärmequelle
Die thermische Überprüfung folgt dem Wärmepfad vom LED-Übergang zur Umgebungsluft. Dieser Pfad kann das LED-Gehäuse, Lot, Platine, Wärmeleitmaterial, bearbeitete Kontaktfläche, Gehäusewand, Oberfläche, Kühlrippen und Luftstrom umfassen. Eine Änderung in jeder Schicht kann das Ergebnis beeinflussen.
Die Lumileds Whitepaper zum thermischen Design6 beschreibt diesen Pfad als ein thermisches Widerstandsnetzwerk und zeigt, warum jede Schnittstelle wichtig ist. Ein großer externer Kühlkörper kann eine schlechte Kontaktfläche in der Nähe der LED nicht korrigieren. Das Design benötigt sowohl einen internen Pfad mit geringem Widerstand als auch ausreichend externe Fläche für die tatsächliche Umgebung.
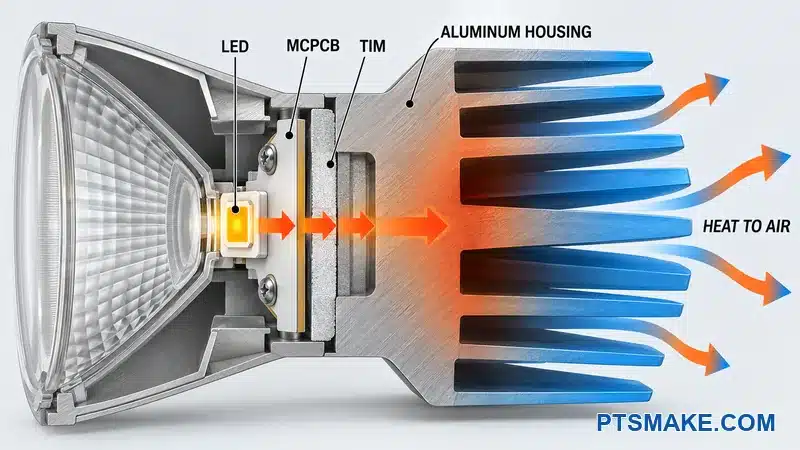
Der thermische Verantwortliche sollte die LED-Leistungsbedingung, den Platinentyp, das Schnittstellenmaterial, die zulässige Temperatur, die Montageposition, den Luftstrom und den Umgebungstemperaturbereich angeben. Ein Gehäusedurchmesser allein kann keine universelle Rippengröße festlegen. Der thermische Produktverantwortliche sollte das endgültige Design unter repräsentativen Bedingungen validieren.
Definieren Sie die Kontaktfläche als funktionale Schnittstelle
Die Platinen-Kontaktfläche benötigt ausreichend Fläche unter dem vorgesehenen Wärmeverteilungsbereich. Sie benötigt auch eine kontrollierte Oberflächenbeschaffenheit. Grat, Späne, Beschichtung, lokale Dellen und eine hohe Stelle in der Nähe einer Schraube können verhindern, dass die Platine gleichmäßig sitzt.
Die Zeichnung sollte die Kontaktzone identifizieren und von benachbarten kosmetischen Oberflächen trennen. Wenn die Fläche frei von Eloxierung oder einer anderen Beschichtung bleiben muss, sollte die Zeichnung die Maskengrenze und den akzeptablen Übergang definieren. Der Prozessplan sollte auch das blanke Aluminium vor Beschädigung und Kontamination schützen.
Ein sehr feiner Oberflächengüte-Wert benötigt unterstützende Beweise. Einige Wärmeleitmaterialien passen sich Bearbeitungsspuren an. Einige benötigen einen anderen Zustand. Eine feinere Oberfläche kann die Zykluszeit erhöhen und trotzdem fehlschlagen, wenn die Fläche unter der Klemmkraft nicht eben ist. Der Lieferant des Schnittstellenmaterials und das Wärmeteam sollten den Bedarf definieren.
Einen ausgewogenen Klemmweg schaffen
Eine flache Auflagefläche funktioniert nur, wenn die Baugruppe die Platine dagegen hält. Ich platziere Schrauben oder Klammern, damit die Klemmkraft den aktiven Bereich erreicht, ohne die Platine zu verbiegen. Ich gebe jedem Befestigungselement einen steifen lokalen Sitz, genügend Zugang für den Treiber und eine wiederholbare Anzugsmethode.
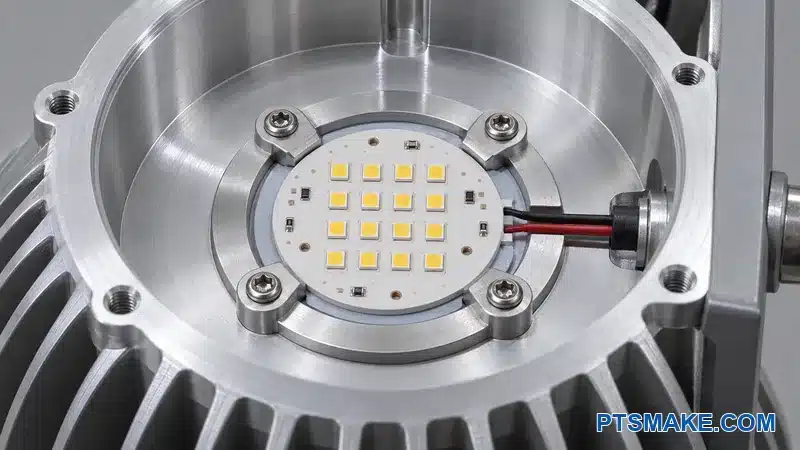
Das Design sollte nicht zulassen, dass die Platine auf Lötstellen, Drahtpads oder Schmutz wackelt. Abstandshalter und Passstifte dürfen nicht höher sitzen als der vorgesehene Kontaktstapel. Die thermische Grenzflächenschicht benötigt auch eine definierte Dicke oder einen Kompressionszustand. Zusätzliches Material ist nicht immer sicherer, da eine dickere Schicht den Widerstand erhöhen kann.
| Thermisches Detail | Risiko bei Unklarheit | DFM-Frage |
|---|---|---|
| Kontaktfläche | Teilweiser Kontakt oder Platinenverformung | Welche Region muss unter Montagelast berühren? |
| Zustand der Oberfläche | Grat, Beschichtung oder Schmutz erzeugt einen Spalt | Welche Oberfläche und Sauberkeit benötigt die Schnittstelle? |
| Befestigungsmuster | Ungleichmäßiger Druck und lokale Platinenbiegung | Erzeugt das Muster einen ausgewogenen Klemmweg? |
| Schnittstellenmaterial | Übermäßige Dicke oder unvollständige Abdeckung | Welchen installierten Zustand benötigt der Lieferant? |
| Wand zu Lamellen | Wärmeengpass nahe der Quelle | Ist der Metallpfad durchgehend und dick genug? |
| Externer Luftstrom | Lamellen arbeiten unter den Erwartungen | Wurde das Gehäuse in seiner realen Ausrichtung getestet? |
Bearbeitung und thermische Validierung verbunden halten
Die Werkstatt sollte erklären, wie sie die Fläche bearbeiten und schützen wird. Eine breite Fläche benötigt möglicherweise einen gestuften Arbeitsgang nach grober Hohlraumbearbeitung. Ein dünnes Gehäuse kann sich beim Spannen verformen. Ein Schlichtschnitt vom funktionalen Bezugspunkt kann helfen, aber die Vorrichtung muss das Teil stützen, ohne es zu verbiegen.
Der separate PTSMAKE Kühlkörper-Konstruktionsleitfaden behandelt das umfassendere thermische Designproblem. Für dieses Gehäuse lege ich den DFM-Fokus auf die Kontaktfläche, den Metallpfad, die Bearbeitbarkeit der Lamellen, die Oberflächenbegrenzung und messbare Abnahmekriterien.
Allein die Bearbeitung beweist nicht die thermische Leistung. Wir können die definierte Geometrie herstellen und prüfen. Der Kunde oder Testverantwortliche sollte die montierte Temperatur unter der vorgesehenen elektrischen Last und Umgebung bestätigen.
Bitten Sie PTSMAKE, Ihre LED-Kontaktfläche und Bearbeitungsroute zu überprüfen.
Halten Sie LED, Reflektor und Linse in einem optischen Stapel
Kontrolle von Mitte, Höhe und Rotation
Eine LED kann nahe der Mitte sitzen und trotzdem den falschen Strahl erzeugen. Der optische Stapel benötigt radiale Kontrolle, axiale Kontrolle und manchmal Rotationskontrolle. Das optische Zentrum der LED stimmt möglicherweise nicht mit der Mitte ihres Gehäuses oder der Platinenkontur überein. Die ausgewählte Komponentenzeichnung muss die wahren Positionierungsreferenzen definieren.
Die LEDiL Installationsanleitung7 weist Designer an, das optische Zentrum der LED mit der optischen Komponente auszurichten. Ich nutze diese Anforderung, um den mechanischen Stapel zu überprüfen. Ich gehe nicht davon aus, dass große Schraubenabstände die Platine positionieren können. Schrauben klemmen gut, aber sie sind in der Regel schlechte Präzisionspositionierer.
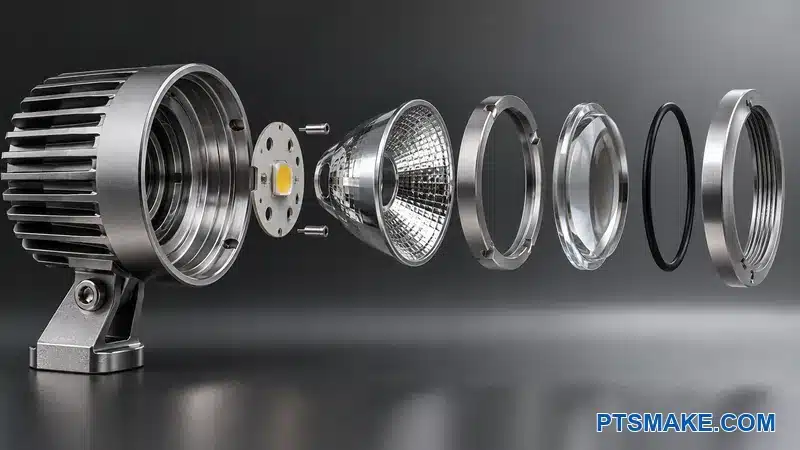
Ein direkt bearbeiteter Pilot, eine Positionierkante, ein Stiftmuster oder ein kontrollierter Träger ist normalerweise die klarste Wahl. Das ausgewählte Merkmal muss mit der vom Komponentenlieferanten zugelassenen Kontaktfläche übereinstimmen. Ein Stift, der einen empfindlichen Schaltungsbereich berührt, kann ein neues Problem schaffen, selbst wenn er die Position verbessert.
Axiale Höhe von einer stabilen Schulter einstellen
Der Abstand zwischen LED und Optik kann Fokus und Strahlform ändern. Ich versuche, diese Höhe von einer direkt bearbeiteten Schulter und einem kurzen Komponentenstapel einzustellen. Weiche Dichtungen, Klebstoffraupen, raue Oberflächenübergänge und schwebende Abdeckungen sollten die Brennhöhe nicht definieren, es sei denn, das optische Design berücksichtigt deren Variation.
Die Linse benötigt möglicherweise auch einen axialen Anschlag, der von der Dichtungs-Kompressionsgrenze getrennt ist. Wenn die Befestigungselemente eine Dichtung weiter komprimieren, bis die Linse ihren Sitz findet, sollte das Design beide Bedingungen definieren. Wenn die Dichtung allein die Linsenhöhe festlegt, werden die Dichtung.
Die Toleranzkette verkürzen
Eine einfache Schleife von der LED-Emissionsfläche zu den Optik- und Linsenreferenzen legt den Stapel offen. Die Schleife sollte jede Dimension und Komponente auflisten, die sie schließt. Wenn die Schleife viele Teile kreuzt, kann ein direktes Gehäusemerkmal eine oder mehrere Variablen entfernen.
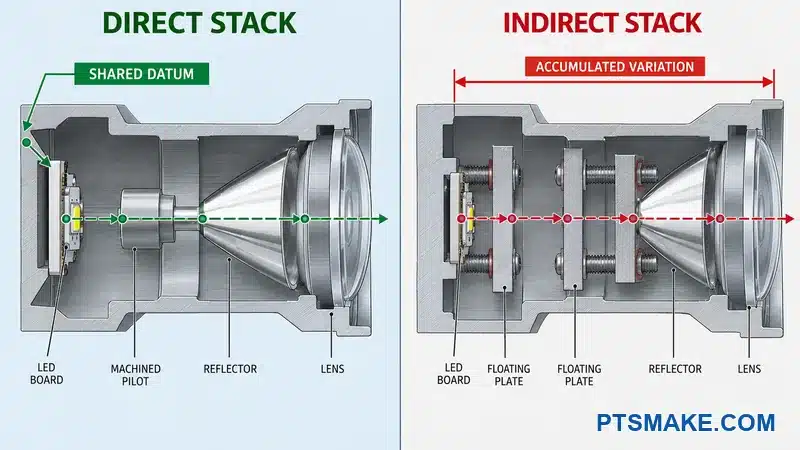
| Optische Bedingung | Stärkere mechanische Kontrolle | Schwächere Kontrolle |
|---|---|---|
| LED radiale Position | Stifte oder Positionierkanten, gebunden an das optische Bezugselement | Leiterplattenumriss schwimmend in weiten Schraubenlöchern |
| Optik radiale Position | Spezifischer Führungszapfen oder Sitz vom selben Bezugselement | Durchmesser der kosmetischen Hülle |
| Fokale Höhe | Direkte Schulter und ein kurzer starrer Stapel | Mehrere weiche oder unfertige Schichten |
| Drehung | Passfeder, Lasche oder asymmetrisches Positionierungsmuster | Installateur-Urteil |
| Linsenbeziehung | Kontrollierter Sitz, gebunden an den optischen Rahmen | Abdeckungsposition durch lose Befestigungselemente |
Die Methode des Produktteams sollte steuern, ob der Stapel eine Worst-Case- oder statistische Berechnung verwendet. Eine sehr enge Gehäuseabmessung sollte nicht alle Variationen verbergen. Gekaufte Optiken, Platinen, Dichtungen und Halterungen tragen ebenfalls dazu bei. Das Team benötigt aktuelle Lieferantentoleranzen, bevor es die Gehäusetoleranz zuweist.
Bieten Sie Montage-Fehlersicherung
Das Design sollte eine falsche Ausrichtung erschweren. Ein asymmetrisches Stiftmuster, ein Passfeder-Träger, ein sichtbares Ausrichtungsmerkmal oder ein Steckerfreiraum kann helfen. Der Montageprozess sollte auch zeigen, wie die Optik sitzt und wie der Techniker den vollständigen Eingriff bestätigt.
Der Montageweg sollte Werkzeuge von der LED und reflektierenden Oberflächen fernhalten. Ein Treiberpfad, der die Optik kreuzt, kann zu Kratzern oder Verunreinigungen führen. Ein Sicherungsring benötigt eine nutzbare Werkzeugschnittstelle. Wenn Klebstoff erforderlich ist, benötigt das Gehäuse einen kontrollierten Klebebereich und einen Weg, der überschüssiges Material von der optischen Apertur fernhält.
Überprüfen Sie den montierten Strahl
Die Dimensionsprüfung kann die bearbeiteten Beziehungen bestätigen, aber sie kann den endgültigen Strahl nicht allein beweisen. Ich verknüpfe den Bezugs- und Toleranzplan mit einem Montage- und optischen Test. Wenn der Strahl fehlschlägt, kann das Team dann Gehäusefehler, Komponentenvariation, Montagefehler und Testaufbaufehler trennen.
Diese rückverfolgbare Schleife ist nützlicher, als jeden konzentrischen Durchmesser zu straffen. Sie lässt uns CNC-Präzision für die Merkmale aufwenden, die tatsächlich den optischen Stapel steuern.
Öffnen Sie interne Hohlräume für echte Werkzeuge und echte Reinigung
Konstruieren Sie für einen Fräser mit endlicher Länge und Durchmesser
Eine CAD-Tasche kann leicht zu zeichnen und schwer zu bearbeiten sein. Tiefe schmale Hohlräume benötigen lange Werkzeuge. Lange Werkzeuge biegen sich mehr, vibrieren mehr und benötigen oft leichtere Schnitte. Ein kleiner Innenradius kann einen kleinen Fräser durch eine ganze Tasche zwingen, selbst wenn der größte Teil des Materials ein größeres Werkzeug verwenden könnte.
Die Hohlraumprüfung sollte identifizieren, welche Oberflächen wirklich die tiefste Wand und den kleinsten Radius benötigen. Der Eingang kann sich öffnen, die Wand kann sich verkürzen oder der Eckradius kann wachsen, wenn die Funktion es zulässt. Wenn ein passender Einsatz eine scharfe Außenkante hat, ist eine lokale Entlastung oft besser als eine scharfe Innenkante im gesamten Hohlraum.
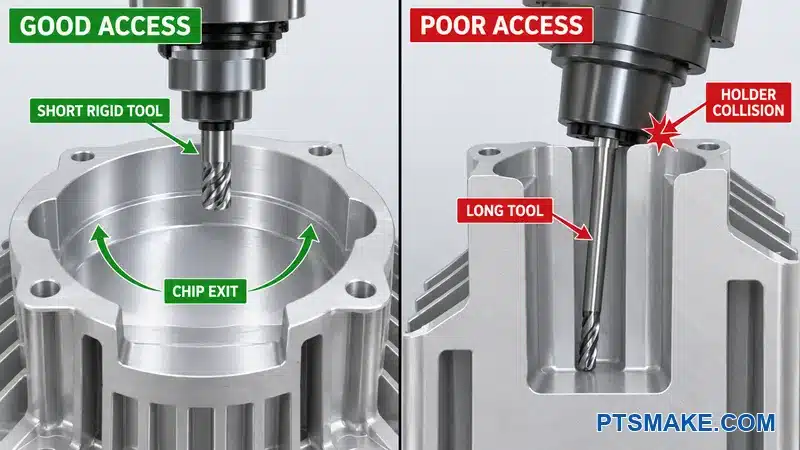
Bei PTSMAKE ist unser Fünf-Achsen-CNC-Bearbeitung Die Fähigkeit kann den Zugang zu abgewinkelten Flächen und radialen Merkmalen verbessern. Sie entfernt nicht die Grenzen für Fräserdurchmesser, Halterfreiraum oder Spanabfuhr. Das Design benötigt immer noch physischen Zugang.
Überprüfen Sie das Werkzeug, den Halter und den Spindelweg
Der Werkzeugzugang reicht über die Schneide hinaus. Der Werkzeughalter und die Spindelnase benötigen ebenfalls Freiraum. Eine konische Außenwand oder ein hoher Vorsprung kann den Halter blockieren, bevor das Werkzeug den Boden erreicht. Ein abgewinkelter Ansatz kann helfen, aber er kann den Bezug und den Werkstückspannplan ändern.
Die Überprüfung sollte auch prüfen, wie das Werkzeug den Schnitt verlässt. Ein schmaler Schlitz ohne Überweg kann Verweilspuren erzeugen oder ein Spezialwerkzeug erzwingen. Ein Gewinde in der Nähe einer Schulter benötigt möglicherweise eine Freistellung. Eine Dichtfläche benötigt möglicherweise Platz, damit ein Fräser eintreten und austreten kann, ohne eine Stufe über den Dichtungsweg zu hinterlassen.
| Geometrie | Häufiger Prozesseffekt | Praktische Designreaktion |
|---|---|---|
| Tiefe schmale Tasche | Langes Werkzeug, geringere Steifigkeit, langsamere Abtragung | Öffnen Sie den Eingang oder reduzieren Sie die Tiefe, wo die Funktion es zulässt |
| Kleiner Innenradius | Kleiner Fräser steuert den gesamten Vorgang | Erhöhen Sie den Radius oder lokalisieren Sie das kleine Merkmal |
| Hoher Vorsprung nahe einer Wand | Halterkollision und schlechter Spanfluss | Fügen Sie Freiraum hinzu oder ändern Sie den Ansatz |
| Geschlossene Ringnut | Schwierige Spanabfuhr und Inspektion | Fügen Sie Zugang hinzu und definieren Sie das funktionale Segment |
| Scharfe Einsatz-Ecke | Unmögliche gefräste Innenecke | Verwenden Sie eine Eckfreistellung oder ändern Sie den Einsatz |
Erstellen Sie einen Pfad für Späne und Reinigungsmedien
Der Hohlraum muss Späne während des Schneidens freigeben. Er muss auch Waschflüssigkeit nach der Bearbeitung freigeben. Späne können sich hinter Rippen, in Sackgewinden, unter Vorsprüngen und zwischen engen Lamellen verstecken. Ein Teil, das von der Öffnung aus sauber aussieht, kann Schmutz in der Nähe der LED oder Optik zurückhalten.
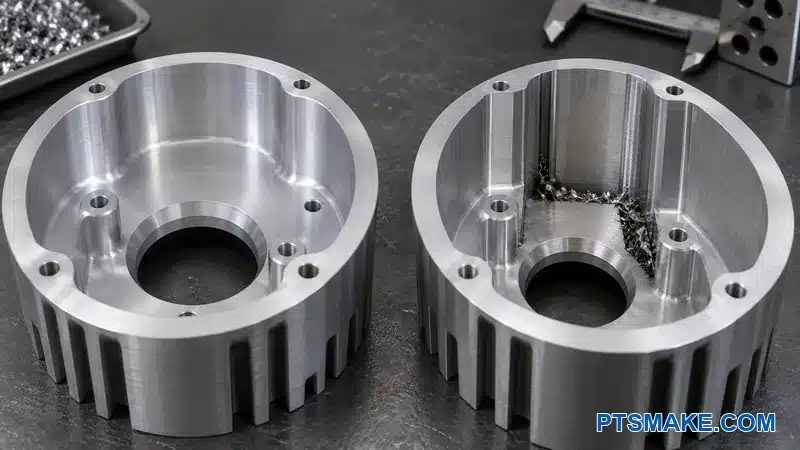
Das Gehäuse muss in wahrscheinlichen Bearbeitungs- und Waschorientierungen überprüft werden. Die Schwerkraft spielt eine Rolle. Blinde nach oben gerichtete Taschen können Flüssigkeit halten. Enge Spalten können dem Spülen und Trocknen widerstehen. Wenn das Produkt besondere optische oder elektronische Sauberkeit benötigt, sollte die Anforderung den akzeptierten Zustand und die Verifizierungsmethode definieren.
Planen Sie das Entgraten vor der Freigabe
Kreuzlöcher, unterbrochene Gewinde, Rippenfüße und interne Schlitze können schwer zugängliche Grate erzeugen. Ein vager Hinweis “alle Kanten brechen” erklärt nicht, welche Kanten eine Dichtung, einen Draht, eine Platine oder einen Techniker berühren. Ich markiere kritische Kantenbedingungen und erlaube eine praktische Methode.
Das Team sollte entscheiden, ob Strahlentgraten, Trommelentgraten, Bürsten, manuelles Entgraten oder thermische Methoden akzeptabel sind. Jeder Prozess kann das Aussehen oder funktionale Kanten verändern. Der Plan muss auch die Reinigung nach dem Entgraten berücksichtigen.
Zugang als Kosten- und Qualitätshebel nutzen
Besserer Zugang reduziert oft Werkzeuganzahl, Zykluszeit, Gratrisiko und Reinigungsaufwand gleichzeitig. Ich betrachte eine offene Kavität als mehr als eine Bearbeitungsbequemlichkeit. Es kann Inspektion und Montage zuverlässiger machen.
Die Produktfunktion setzt immer noch die Grenze. Eine Wand, die Wärme, Dichtungslast, Abschirmung oder strukturelle Last trägt, sollte nicht ohne Überprüfung geöffnet werden. Die richtige Änderung bewahrt die Schnittstelle und entfernt unnötige Behinderung.
Wände, Rippen, Stege und Nocken für Steifigkeit ausbalancieren
Dünne Merkmale Prozesslasten unterstützen
Dünne Rippen können die Oberfläche vergrößern und das Gewicht reduzieren. Sie können auch beim Schneiden vibrieren, beim Handhaben verbiegen und Oberflächenvariationen aufweisen. Hohe Naben können sich bewegen, wenn der umgebende Boden dünn ist. Ich überprüfe Höhe, Dicke, Abstand, Fräserrichtung und Klemmkraft zusammen.
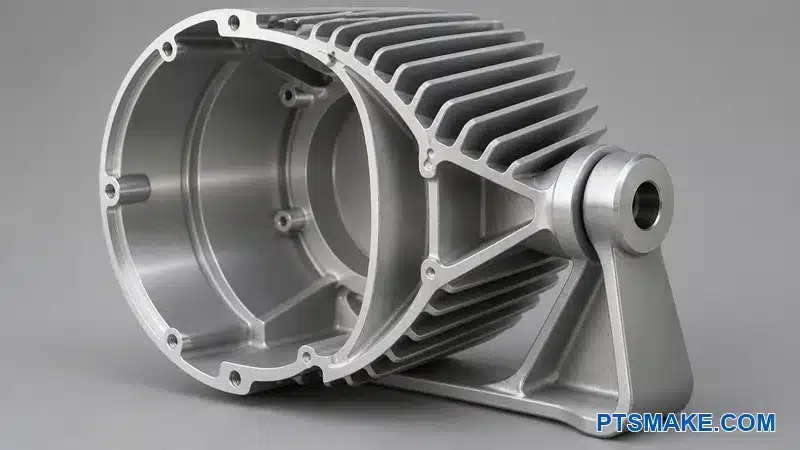
Allmähliche Querschnittsänderungen verhalten sich meist besser. Eine belastete Drehzapfennabe benötigt einen breiten Lastpfad in den Körper. Versteifungsrippen sollten eine bekannte Last tragen. Eine dekorative Rippe kann einen größeren Fräser blockieren und zusätzliche Entgratarbeiten verursachen, ohne die Funktion zu verbessern.
Einen stabilen Zustand für die Endbearbeitung hinterlassen
Schruppen kann Materialspannungen und Wärme freisetzen. Eine breite Auflagefläche oder ein dünner optischer Ring kann sich bewegen, nachdem die Hauptkavität geöffnet wurde. Der Prozess kann gestaffeltes Schruppen und Schlichten erfordern, aber das Teil muss immer noch einen stabilen Ort zum Positionieren und Spannen haben.
Eine universelle minimale Wand- oder Rippendicke wäre irreführend. Der praktikable Wert hängt von Legierung, ungestützter Höhe, Werkzeug, Toleranz, Oberflächengüte, Menge und Vorrichtungsunterstützung ab. Die Werkstatt sollte Merkmale kennzeichnen, die besondere Unterstützung oder einen langsameren Prozess erfordern.
Nabenbelastungen lokal überprüfen
Eine Drehzapfennabe kann Klemmkraft, Ausrichtdrehmoment, Stoß und wiederholte Einstellung erfahren. Die Legierung des Gehäuses beweist nicht, dass die lokale Form ausreichend ist. Der Produktingenieur sollte den Lastfall, die Verrundung, den Kantenabstand, die Wandverbindung und die passende Halterung überprüfen.
Die CNC-Überprüfung prüft dann den Werkzeugzugang und die Verformung. Eine dicke, isolierte Nabe neben einer dünnen Wand kann ungleichmäßigen Materialabtrag verursachen. Eine tiefe Drehzapfenbohrung benötigt möglicherweise Unterstützung von beiden Seiten. Ein Querbolzen benötigt auch Platz für seinen Kopf, Mutter, Unterlegscheibe und Werkzeuge.
| Merkmal | Produktrolle | Fertigungsfrage |
|---|---|---|
| Externe Rippen | Wärme an die Umgebungsluft abführen | Kann der Fräser die Wurzeln ohne schwache Schneiden erreichen? |
| Hauptwand | Wärme und strukturelle Last tragen | Verformt Schruppen oder Spannen die Wand? |
| Versteifungsrippe | Einen bekannten Lastpfad versteifen | Hilft es mehr, als es den Zugang blockiert? |
| Drehzapfennabe | Ausricht- und Verriegelungslasten tragen | Ist die Nabe von einem stabilen Bezugspunkt aus gestützt und bearbeitbar? |
| Schraubennabe | Klemmkraft übertragen | Ist genügend Sitzfläche und Werkzeugfreiheit vorhanden? |
Thermische und strukturelle Arbeit muss verbunden bleiben. Metallentfernung kann die Zykluszeit reduzieren, aber auch den Wärmepfad verengen. Das Hinzufügen von Rippen kann die Fläche verbessern, aber die Reinigung oder Beschichtung erschweren. Die endgültige Geometrie sollte das validierte Produktmodell und einen stabilen Bearbeitungsprozess erfüllen.
Rüstzeiten reduzieren ohne Verlust der Bezugskontrolle
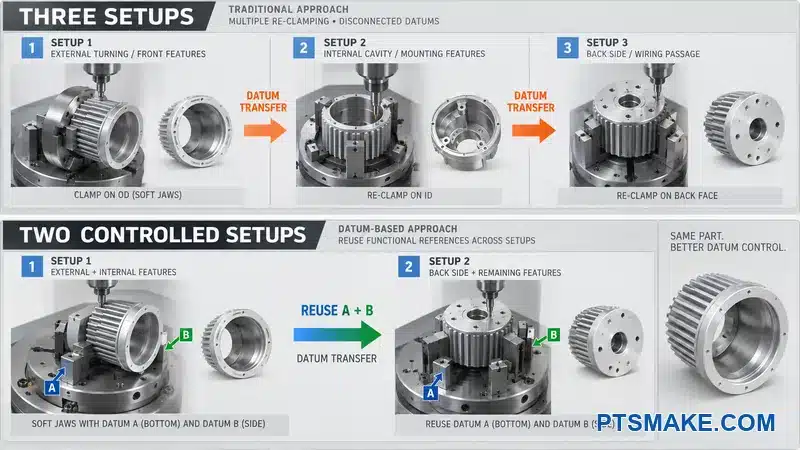
Kontrollierte Ausrichtungen zählen
Jede neue Ausrichtung fügt Handhabung, Antasten, Werkstückspannung und eine weitere Bezugspunktübertragung hinzu. Fünf-Achsen-Bearbeitung kann mehr Flächen in einer Aufspannung freilegen. Vier-Achsen-Indexierung kann radiale Merkmale wiederholen. Ein einfaches Teil läuft möglicherweise immer noch am besten in zwei klaren Drei-Achsen-Aufspannungen.
Die Einrichtungsüberprüfung zählt die benötigten Ausrichtungen, um funktionale Merkmale zu erreichen. Verwandte Merkmale sollten zusammenbleiben, wo die Vorrichtung und das Werkzeug es zulassen. Der optische Pilot, die LED-Auflagefläche und nahegelegene Positionierungsmerkmale profitieren oft von einer kontrollierten Operation, da ihre Beziehung wichtiger ist als ihre Beziehung zu einer kosmetischen Hülle.
Der Vorrichtung eine echte Greifzone geben
Konstrukteure nutzen oft jede Außenfläche für das Aussehen. Die Werkstatt hat dann keinen stabilen Platz für Backen, Anschläge oder Klemmen. Ich reserviere ein Klemmband, eine Materialverlängerung, eine Opferschicht, eine abnehmbare Lasche oder eine vorhandene nicht-kosmetische Oberfläche, wenn das Teil eine benötigt.
Die Vorrichtung sollte der Schnittkraft widerstehen, ohne das Gehäuse zu verbiegen. Ein dünner Ring kann erst rund werden, nachdem die Backen ihn freigeben. Eine breite Fläche kann nur flach aussehen, während die Klemme sie festhält. Ich frage, wie sich das Teil im freien Zustand verhalten wird, da Inspektion und Montage normalerweise nach der Freigabe erfolgen.
Den Bezugspunkt durch jede Operation schützen
Die erste Aufspannung erzeugt Merkmale, die die nächste Aufspannung positionieren. Diese Merkmale benötigen ausreichend Größe, Steifigkeit und Zugang. Wenn das Eloxieren vor einer späteren Operation erfolgt, kann die Oberfläche die Position verändern oder beschädigen. Wenn die gesamte Bearbeitung vor der Endbearbeitung erfolgt, muss der Prozess die Beschichtung für die endgültige Passung berücksichtigen.
| Einrichtungsfrage | Warum es wichtig ist | Mögliche Antwort |
|---|---|---|
| Wo greift die erste Operation? | Der Rohling muss Schruppkräften widerstehen | Materialzugabe oder ein klares Klemmband lassen |
| Welche Merkmale bleiben in einer Aufspannung? | Gemeinsame Bearbeitung reduziert Übertragungsfehler | Verwandte optische und thermische Merkmale gruppieren |
| Was positioniert die zweite Operation? | Schwache Übertragungsmerkmale erhöhen die Variation | Stabile Auflagen, Piloten oder Backen erstellen |
| Wie wird die fertige Oberfläche geschützt? | Neuspannen kann Kosmetik markieren | Verwenden Sie geschützte Kontaktzonen und saubere Vorrichtungen |
| Was bildet die Inspektion nach? | Ein anderes Bezugssystem kann Prozessfehler verbergen | Verwenden Sie den gleichen Funktionsrahmen |
Die Anzahl der Einrichtvorgänge ist an sich kein nützliches Ziel. Eine überfüllte Einrichtung kann lange Werkzeuge, schlechte Anstellwinkel oder schwache Klemmen verwenden. Zwei robuste Einrichtvorgänge können sicherer sein. Der beste Plan reduziert unnötige Übergaben, während jeder Arbeitsgang stabil bleibt.
Verwenden Sie die In-Prozess-Inspektion am richtigen Punkt
Einige Merkmale lassen sich am einfachsten überprüfen, bevor das Teil die Vorrichtung verlässt. Eine Sonde kann die Rohmaterialposition oder eine kritische Bohrung während der Bearbeitung überprüfen. Diese Überprüfung ersetzt nicht die Endkontrolle, kann aber ein Einrichtungsproblem erkennen, bevor weiterer Wert hinzugefügt wird.
Der Lieferant sollte zeigen, welche Kontrollen während des Prozesses und welche nach der Fertigstellung erfolgen. Diese Aufteilung ist wichtig für beschichtete Passungen, Dichtflächen und kosmetische Zonen. Es hilft dem Kunden auch zu verstehen, was der angebotene Inspektionsumfang beinhaltet.
Auch Umrüstanforderungen gehören in die Vorrichtungsüberprüfung. Eine Vorrichtung sollte falsches Laden erschweren, und ihre Kontaktpunkte sollten leicht zu reinigen sein. Diese Details schützen die Wiederholgenauigkeit, wenn Bediener viele Teile laden.
Eine illustrative Zwei-Einrichtungs-Überprüfung
Betrachten Sie ein 6061-T6-Gehäuse für einen 60-W-Außenstrahler und eine geplante Pilotcharge von 120 Stück. Das Modell verwendet eine vordere optische Bohrung, eine hintere LED-Auflagefläche, zwei seitliche Schwenkbohrungen und eine Ausrichtkerbe. Das erste Prozesskonzept platziert diese Merkmale über drei Ausrichtungen hinweg. Dieser Plan zwingt die optische Achse, sich vor der Endkontrolle durch zwei Bezugssystemübergaben zu bewegen.
In diesem Beispiel wird die hintere Auflagefläche zu Bezug A, die optische Bohrung zu Bezug B und die Kerbe zu Bezug C. Das Design fügt außerdem ein 6 mm breites Greifband außerhalb des Dichtungspfades hinzu. Ein erster Arbeitsgang erzeugt A und B aus Rundmaterial. Ein zweiter Arbeitsgang mit weichen Spannbacken lokalisiert sich von diesen fertigen Merkmalen und bearbeitet die Schwenkbohrungen, den Kabelanschluss und die Kerbe. Dieser vorgeschlagene Weg eliminiert eine Übergabe, ohne ein langes Werkzeug in den vorderen Hohlraum zu zwingen.
Der erwartete Vorteil ist eine einfachere Bezugskette und ein Handhabungsschritt weniger. Es ist kein beanspruchtes Produktionsergebnis. Ein Lieferant müsste immer noch den Werkzeugzugang, die Spannkraft, den Materialzustand, die Zykluszeit und die Inspektionswiederholgenauigkeit anhand der freigegebenen Dateien bestätigen.
| Beispielkontrolle | Planungswert | Grund für den Wert |
|---|---|---|
| Primärreferenz | Hintere LED-Auflagefläche als Bezug A | Es unterstützt die Platine und erzeugt die Hauptmontageebene |
| Optische Referenz | Vordere Pilotbohrung als Bezug B | Es steuert die Strahlachse vom Funktionssitz aus |
| Ausrichtungsreferenz | Kabelseitige Kerbe als Bezug C | Es fixiert die Rotation für die Halterung und den Kabelpfad |
| Pilotmenge | 120 Stück | Es kann wiederholbare weiche Spannbacken rechtfertigen, ohne Hochvolumen-Werkzeuge anzunehmen |
| Inspektionsprotokoll | Musterlayout mit leeren tatsächlichen Ergebnissen | Es definiert die Methode, ohne vorzugeben, dass Teile gemessen wurden |
Lassen Sie die Produktionsmenge die Vorrichtung leiten
Prototypen-Vorrichtungen sollten das Lernen und vernünftige Änderungen unterstützen. Produktionsvorrichtungen sollten wiederholtes Laden, Spankontrolle, Werkzeugzugang und Teileschutz unterstützen. Ein spezielles Messgerät kann sinnvoll sein, wenn es eine wiederholte funktionale Beziehung schneller überprüft als eine vollständige KMG-Routine.
Bei PTSMAKE wählen wir zwischen Drei-Achsen-, Vier-Achsen-, Fünf-Achsen-, Dreh- und Fräs-Dreh-Routen, nachdem wir das Teil und die erwartete Menge überprüft haben. Der Prozessname kommt nach der Bezugs- und Werkstückspannlogik. Diese Reihenfolge gibt dem Kunden einen klareren Grund für den vorgeschlagenen Weg.
Löcher, Gewinde, Drehpunkte und Befestigungszugang gemeinsam gestalten
Entwerfen Sie die vollständige Verbindung
Ein Gewindeloch ist nur ein Teil einer Verbindung. Ich überprüfe das Befestigungselement, den Eingriff, die Senkbohrung, den Sitz, den Treiberpfad, das Gegenstück, den Kantenabstand und die Servicemethode zusammen. Ein korrektes Gewinde kann immer noch unbrauchbar sein, wenn eine Rippe das Werkzeug blockiert oder der Schraubenkopf auf einer gekrümmten Oberfläche sitzt.
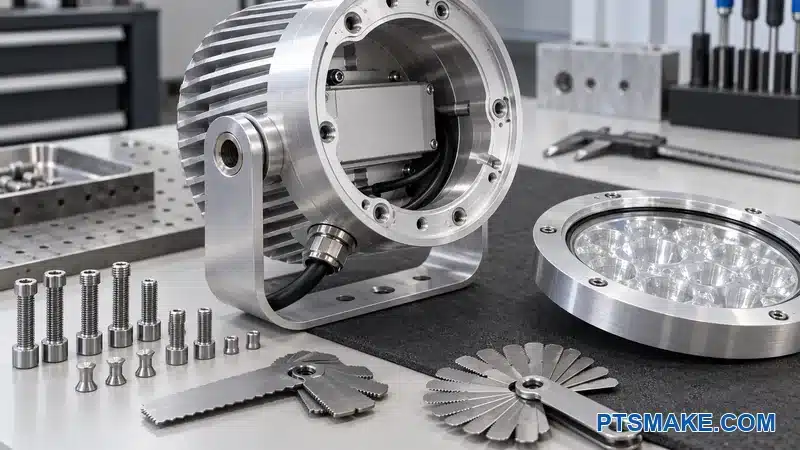
Standardgewindeformen und verfügbare Befestigungselemente sind in der Regel der sicherste Ausgangspunkt, es sei denn, das Produkt benötigt etwas Besonderes. Die Zeichnung sollte angeben, ob ein Gewinde vor oder nach der Fertigstellung geschnitten wird. Sie sollte auch jede erforderliche Maske, Einsatz, Gewindesicherung, Dichtmittel oder leitfähige Kontaktfläche definieren.
Lassen Sie Platz an Sacklöchern
Ein blindes Gewindeloch benötigt Platz für die Bohrspitze, den Gewindebohreransatz, Späne und das Befestigungselementende. Ich platziere die volle Gewindetiefe nicht gegen einen physischen Boden, ohne das Werkzeug zu überprüfen. Ich halte auch tiefe kleine Gewinde von dünnen Wänden fern, wenn das Layout es zulässt.
Für eine Kabelverschraubung oder einen abgedichteten Stecker, überprüfe ich das Gewinde und seine Dichtfläche als eine Schnittstelle. Das Gewinde kann das Bauteil einziehen, während eine Schulter, Dichtung oder konische Form die Dichtung erzeugt. Das Montagedrehmoment und die Lieferantenspezifikation sind wichtiger als eine generische Lochangabe.
Den Drehpunkt als funktionales Gelenk behandeln
Die Drehzapfenbohrung, Halterung, Schraube, Unterlegscheibe und Verriegelungsfunktion steuern die Ausrichtung. Ich frage, ob das Gelenk auf der Schraube, einer Buchse oder einer bearbeiteten Schulter rotiert. Ich frage auch, wie der Benutzer es verriegelt und wie viele Einstellungen das Produkt erwartet.
| Verbindungsmerkmal | DFM-Prüfung |
|---|---|
| Gewindebohrung | Werkzeugtiefe, Eingriff, Kantenabstand, Oberfläche und Lehrenzugang |
| Senkbohrung | Kopfsitz, Eckradius, Treiberfreiraum und Spanabfuhr |
| Schwenkbohrung | Passung, Achsbeziehung, Lagerfläche und Inspektionszugang |
| Kabeldurchführung | Gewindestandard, Dichtfläche, Schlüsselweite und Zugentlastung |
| Massepunkt | Blanker Kontaktbereich, Korrosionsplan und Montagekontrolle |
Spezialgewinde benötigen klare Kennzeichnungen, und ähnliche Systeme sollten nicht grundlos gemischt werden. Die Geometrie benötigt auch Platz für eine Gut-/Ausschusslehre, wo eine Gewindeprüfung erforderlich ist. Ein Merkmal, das nicht mit einem Schraubendreher, Schraubenschlüssel oder einer Lehre erreicht werden kann, ist nicht vollständig konstruiert.
Dichtungsmerkmale um Kompression und Prüfzugang herum gestalten
Beginnen Sie mit dem kompletten Dichtungsaufbau
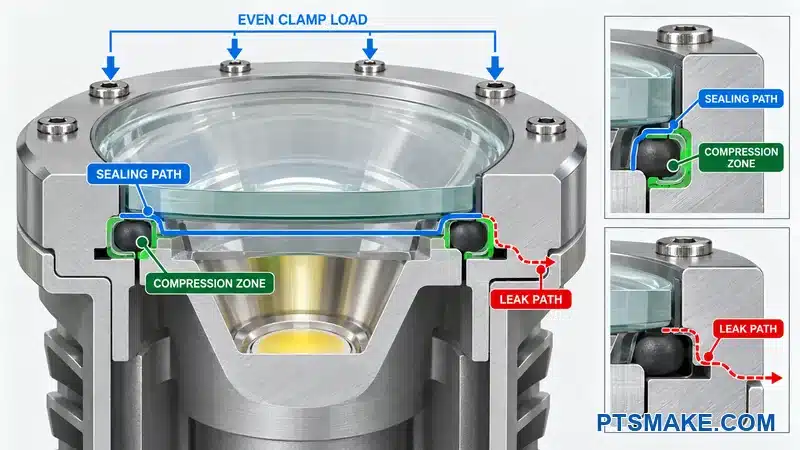
Die Dichtungsprüfung umfasst Gehäuse, Linse, Dichtung oder O-Ring, Nut, Befestigungselemente, Oberfläche und Druckpfad zusammen. Die Nut allein erzeugt keine Dichtung. Das Gegenstück muss steif genug bleiben, die Befestigungselemente müssen eine gleichmäßige Last erzeugen, und das montierte Produkt benötigt eine Möglichkeit, Leckagen zu überprüfen.
Die Parker O-Ring Handbuch8 erklärt, dass die Nutkonstruktion vom Dichtungstyp, der Bewegung, dem Druck, dem Material und den Anwendungsbedingungen abhängt. Ich verwende die Daten des ausgewählten Dichtungslieferanten für die eigentliche Nut. Ich kopiere keine Nut von einem anderen Durchmesser oder einer anderen Anwendung.
Kontinuierliche Kompression aufrechterhalten
Die Nut sollte einem kontinuierlichen Pfad ohne abrupte Querschnittsänderungen folgen. Der umgebende Flansch benötigt ausreichend Breite und Steifigkeit. Befestigungselemente sollten eine gleichmäßige Kompression erzeugen, anstatt nur an wenigen Punkten zu ziehen. Eine Ecke oder ein Kabelelement sollte die Dichtfläche nicht unterbrechen, es sei denn, das Dichtungssystem ist dafür ausgelegt.
Die Nut und die Gegenfläche sollten von funktionalen Bezugspunkten ausgehen. Oberflächentextur und Werkzeugspuren müssen ebenfalls überprüft werden. Ein Kratzer oder Grat, der die Dichtungsrichtung kreuzt, kann einen Leckpfad erzeugen. Eine Oberflächenänderung in der Nähe der Nut kann Abmessungen ändern oder die Dichtung während der Montage beschädigen.
Die Dichtung sollte die vollständige Linsenposition nicht tragen, es sei denn, ihr Kompressionsverhalten ist Teil des optischen Designs. Ich bevorzuge einen festen Anschlag oder ein separates Positionierungsmerkmal, wenn das Produkt eine stabile Brennweite benötigt. Die Dichtung kann dann Kompression innerhalb ihres genehmigten Bereichs bereitstellen, während das Gehäuse die Position steuert.
Befestigungslast und Flanschsteifigkeit planen
Mehr Befestigungselemente erzeugen nicht automatisch eine bessere Dichtung. Ihr Abstand, Drehmoment, Sitzsteifigkeit und die Montagereihenfolge sind wichtig. Ein dünner Flansch kann sich zwischen den Schrauben wölben. Eine sehr steife Linse kann die Dichtung anders belasten als eine flexible Abdeckung.
| Dichtungsdesign-Punkt | Frage vor der Freigabe zu klären |
|---|---|
| Dichtungsmaterial | Ist es kompatibel mit Temperatur, Flüssigkeit, UV und erwarteter Lebensdauer? |
| Nutgeometrie | Passt sie zum ausgewählten Dichtungstyp und Anwendungstyp? |
| Gegenfläche | Sind Textur, Ebenheit und Kantenbeschaffenheit definiert? |
| Befestigungsmuster | Erzeugt sie eine gleichmäßige Kompression ohne Flanschverformung? |
| Oberfläche | Welche Oberflächen erhalten Beschichtung, Maskierung oder Nachbearbeitung? |
| Montage | Wie vermeidet der Bediener Verdrehen, Einklemmen, Kontamination oder Beschädigung? |
| Test | Welche Methode, Bedingung, Vorrichtung und Akzeptanzregel gelten? |
Testzugang in das Produkt oder die Vorrichtung konstruieren
IEC 605299 definiert das IP-Klassifizierungssystem zum Schutz gegen feste Fremdkörper und Wasser. Ein IP-Ziel ist eine Anforderung auf Produktebene. Ein bearbeitetes Gehäuse allein kann nicht beweisen, dass die komplette Leuchte das Ziel erfüllt.
Der Validierungsplan sollte festlegen, wie die montierte Einheit getestet wird. Ein Druck- oder Vakuumtest kann einen temporären Anschluss, einen abgedichteten Stecker oder eine Vorrichtungsschnittstelle erfordern. Ein Wassertest benötigt die definierte Ausrichtung und Exposition. Das Team sollte auch entscheiden, ob jede Produktionseinheit, eine Stichprobe oder nur das Design getestet wird.
Die Testmethode sollte sich nicht in vagen Notizen verstecken. Das kontrollierte Dokument sollte das Medium, den Druck oder die Exposition, die Dauer, die Stabilisierung, die Temperatur (falls relevant) und die Akzeptanzbedingung angeben. Diese Werte müssen aus dem Produktvalidierungsplan stammen. Die Bearbeitungs-DFM sollte sie nicht erfinden.
Eine illustrative Dichtungsstapel-Überprüfung
Betrachten Sie eine Frontlinse, die auf einer Flächendichtung in einer schwarz eloxierten Aluminiumblende sitzt. Das erste Modell steuert die Nuttiefe von der kosmetischen Vorderfläche, während der Linsenanschlag von einer inneren Schulter kommt. Diese beiden Referenzen können sich nach der Bearbeitung und Veredelung unabhängig voneinander bewegen. Der Käufer könnte dann vor einem frustrierenden Problem stehen: Jede einzelne Abmessung sieht akzeptabel aus, aber die montierte Dichtungslast bleibt schwer zu erklären.
In diesem Beispiel steuert die überarbeitete Zeichnung die Nut und den Linsenanschlag von demselben funktionalen Flansch aus. Die Oberflächenkarte hält die tatsächliche Dichtungsspur frei, während die sichtbare Blende eloxiert bleibt. Das Befestigungsmuster bleibt symmetrisch um die optische Achse. Der Inspektionsplan erfasst die Nutengeometrie und die Flanschplanheit nach der definierten Endbearbeitungsphase. Er überlässt Druck, Dauer und Leckgrenzen der Produktvalidierungsspezifikation.
Dieses Szenario beansprucht keinen Kundentest oder eine gemessene Verbesserung der Leckrate. Es zeigt, wie eine gemeinsame Referenz Unklarheiten beseitigen kann, bevor ein echter Gehäusetest beginnt.
Dichtungen während der Montage schützen
Scharfe Einführkanten können einen O-Ring schneiden. Ein raues Gewinde kann eine Kabeldichtung ziehen. Späne und Strahlmittel können in einer Nut verbleiben. Ich füge eine geeignete Einführung hinzu, identifiziere kritische Kanten und definiere die Reinigung. Ich überprüfe auch, ob der Techniker sehen oder fühlen kann, dass die Dichtung sitzt.
Bei PTSMAKE können wir die definierte Dichtungsnut und die passenden Merkmale bearbeiten und inspizieren. Wir benötigen immer noch die ausgewählten Dichtungsdaten und den Gehäusetestplan des Kunden. Diese Aufteilung hält die Fertigungssteuerungen auf reale Produktanforderungen rückführbar.
Eloxieren und Beschichten vor den endgültigen Abmessungen planen
Oberfläche als Teil des Maßstapels behandeln
Eloxieren verändert die Oberfläche und kann Passungen, Gewinde, elektrischen Kontakt, thermische Schnittstellen, Dichtflächen und kosmetische Farbe beeinflussen. Ich treffe Oberflächenentscheidungen vor den endgültigen Toleranzentscheidungen. Ich sende kein fertiges Modell zur Beschichtung und frage dann, warum sich der Optikpilot oder das Gewinde anders anfühlt.
Die Leitfaden des Aluminium Anodizers Council10 erklärt, dass Eloxieren eine Oxidschicht aus der Aluminiumoberfläche bildet. Eine vollständige Spezifikation umfasst auch Legierung, Prozess, Aussehen und Funktion. Der genaue dimensionale Effekt hängt vom Prozess und Lieferanten ab. Ich frage die Oberflächenbehandlungsquelle nach ihrem erwarteten Bereich für die ausgewählte Legierung und Geometrie.
Beschichtete, maskierte und nachbearbeitete Bereiche markieren
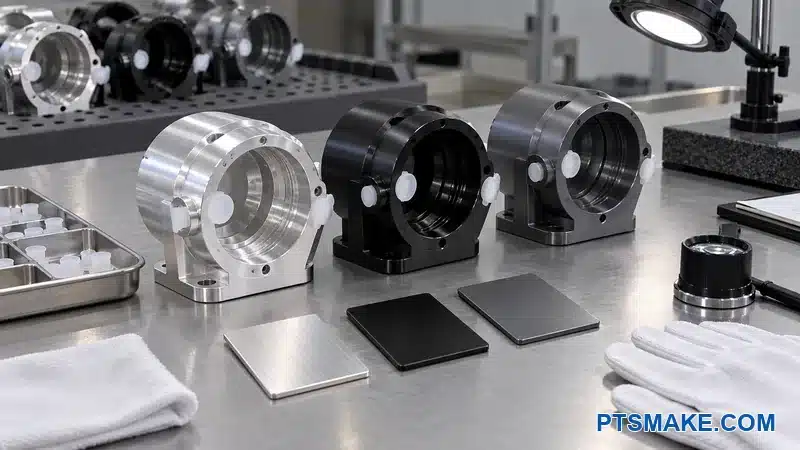
Die Zeichnung sollte zeigen, welche Bereiche die Oberfläche erhalten. Sie sollte auch alle Maskengrenzen zeigen. Eine thermische Fläche benötigt möglicherweise blankes Metall. Ein Erdungspad benötigt möglicherweise elektrischen Kontakt. Ein Präzisionspilot oder Gewinde benötigt möglicherweise eine kontrollierte Endgröße. Jede Wahl hat eine Korrosions-, Aussehens- und Prozessfolge.
Eine allgemeine Anmerkung, die besagt “kritische Oberflächen maskieren”, ist nicht ausreichend. Der Oberflächenbehandler kann nicht wissen, welche Oberflächen der Designer als kritisch betrachtet. Die Zeichnung sollte die Bereiche, die Grenzmaßtoleranz, den akzeptablen Gestellstandort und die erlaubte Nachbesserung definieren, wenn das Produkt diese Kontrollen benötigt.
Nachbearbeitung nach der Endbearbeitung kann eine Passung oder einen elektrischen Kontakt wiederherstellen. Sie legt auch blankes Aluminium frei und erzeugt einen sichtbaren Übergang. Das Produktteam sollte diesen Zustand genehmigen. Manchmal ist eine entworfene Maske besser. Manchmal kann die Passung die Beschichtung akzeptieren. Die Entscheidung hängt von der Funktion ab.
Separate Maß- und Aussehenssteuerungen
Farbe und Glanz können je nach Legierung, Härte, Oberflächenbeschaffenheit des Rohmaterials, Vorbehandlung, Geometrie und Chargenbedingungen variieren. Ein numerischer Farbwert kann helfen, aber ein physisch genehmigtes Muster gibt dem Team oft eine klarere visuelle Referenz. Das Muster muss die beabsichtigte Legierung und den Oberflächenbehandlungsweg repräsentieren.
| Oberflächenbeschaffenheit Bedenken | Zeichnungs- oder Kontrollplan-Antwort |
|---|---|
| Passgenauigkeit | Angeben, ob die Abmessung vor oder nach der Oberflächenbehandlung gilt |
| Thermischer Kontakt | Beschichtung oder Maskierung auf der Kontaktfläche definieren |
| Elektrische Erdung | Die blanke leitfähige Fläche und den Korrosionsplan definieren |
| Gewinde | Oberflächenzustand, Maske, Nachbearbeitung, Einsatz und Messstufe definieren |
| Dichtfläche | Wachstum, Textur, Kantenbeschaffenheit und Oberflächenschäden überprüfen |
| Kosmetische Übereinstimmung | Genehmigte Muster und Betrachtungsbedingungen verwenden |
| Gestellmarkierung | Zulässige verdeckte Zonen definieren, wenn das Aussehen wichtig ist |
Der PTSMAKE Leitfaden zum Eloxieren von Aluminiumlegierungen bietet einen breiteren Prozessüberblick. In der Gehäusezeichnung halte ich die Anweisung spezifisch für das ausgewählte Teil und seine Schnittstellen.
Die Inspektionsphase planen
Eine Abmessung kann vor der Oberflächenbehandlung, nach der Oberflächenbehandlung oder in beiden Phasen überprüft werden. Der richtige Zeitpunkt hängt davon ab, was das Gegenstück sieht. Ein Endpassungsdurchmesser benötigt normalerweise eine Anforderung im fertigen Zustand. Eine Prozesskontrolldimension kann auch vor der Oberflächenbehandlung nützlich sein.
Der Kontrollplan sollte benennen, wer jede Prüfung verantwortet und wie das Teil nach der Inspektion geschützt wird. Eine saubere, blanke thermische Fläche kann durch spätere Handhabung beschädigt werden. Eine fertige kosmetische Hülle kann durch eine Metallvorrichtung markiert werden. Weiche Kontaktmaterialien, saubere Verpackung und kontrollierte Beladung werden Teil des Produktionsplans.
Die Oberflächensprache überprüfbar halten
Begriffe wie “Premium-Schwarz” oder “perfekte Oberfläche” sind nicht messbar. Ich definiere Legierung, Prozessbezeichnung, Farbreferenz, Glanz oder Textur bei Bedarf, kosmetische Zonen, Betrachtungsbedingungen und zulässige Defekte. Ich halte diese Anforderungen proportional zum Produkt.
PTSMAKE kann die CNC-Bearbeitung und den spezifizierten Oberflächenbehandlungsweg koordinieren, aber der Kunde sollte Aussehens-Muster vor der Serienproduktion genehmigen. Die Musterfreigabe gibt beiden Teams eine echte Referenz und reduziert subjektive Streitigkeiten.
Der genehmigte Prüfkörper sollte mit seiner Legierung, Härte, Vorbehandlung, Farbe, Glanz und dem Datum verbleiben. Ein loses Muster ohne diese Aufzeichnung kann eine spätere Charge nicht leiten.
Kosmetische Zonen, Kantenregeln und Sauberkeitsanforderungen kennzeichnen
Oberflächen nach Sichtbarkeit und Kontakt unterteilen
Die Zeichnung sollte primäre kosmetische Flächen, sekundäre sichtbare Flächen, verdeckte Flächen und funktionale Kontaktbereiche kennzeichnen. Die gleiche Kratzergrenze sollte nicht für eine Frontblende und eine interne Schrupptasche gelten. Eine Zonenkarte ermöglicht es der Werkstatt, die wichtigen Flächen zu schützen, ohne jeder Oberfläche unnötige Handhabung hinzuzufügen.
Die Karte sollte zulässige Gestell- oder Klemmzonen enthalten. Sie sollte auch Flächen identifizieren, die Dichtungen, Drähte, Hände, Platinen oder Optiken berühren. Diese Flächen benötigen möglicherweise Kanten- oder Sauberkeitskontrollen, auch wenn der Kunde sie nicht sehen kann.
Vage Kantenhinweise durch funktionale Regeln ersetzen
“Alle Kanten entgraten” lässt Raum für unterschiedliche Ergebnisse. Ich identifiziere Dichtkanten, Drahtdurchführungen, Montageeinführungen, exponierte Benutzerkanten und Kanten, die für die Positionierung scharf bleiben müssen. Ich definiere dann den erforderlichen Zustand oder einen genehmigten Bereich, wo nötig.
Ein großer Bruch an einem Optiksitz kann den axialen Kontakt verändern. Ein kleiner Grat in einem Drahtweg kann die Isolierung durchtrennen. Eine abgerundete kosmetische Kante kann die Oberflächenkonsistenz verbessern. Diese Kanten benötigen unterschiedliche Anweisungen.
| Zone | Hauptanliegen | Nützliche Kontrolle |
|---|---|---|
| Frontblende | Sichtbare Kratzer und Farbabweichungen | Genehmigtes Muster und geschützte Handhabung |
| Dichtfläche | Kreuzkratzer, Grate und Verunreinigungen | Funktionale Textur und Kantendefinition |
| Kabelweg | Scharfe Kanten und eingeschlossene Späne | Kantenbeschaffenheit und Sauberkeitsprüfung |
| Thermische Fläche | Grate, Beschichtung, Rückstände und Dellen | Definierte Kontaktzone und Schutzverpackung |
| Verdeckter Hohlraum | Lose Späne oder Waschmittelrückstände | Reinigung und visuelle Abnahmemethode |
Sauberkeit vom nächsten Prozess definieren
Optiken, Elektronik, Klebstoffe, Vergussmassen und thermische Schnittstellen haben unterschiedliche Kontaminationsrisiken. Ich frage, was nach der Bearbeitung passiert. Die Antwort leitet Waschen, Trocknen, Handschuhe, Verpackung und Inspektion.
Eine Behauptung wie “partikelfrei” benötigt einen echten Standard und eine Prüfmethode. Ein praktischer Hinweis kann keine sichtbaren Späne, keine losen Medien und eine benannte Inspektionsbedingung definieren. Höhere Sauberkeitsanforderungen erfordern eine kontrollierte Spezifikation, Umgebung und Verifizierungsmethode.
Eingeschlossenes Wasser verdient ebenfalls Aufmerksamkeit. Tiefe Sacklöcher und enge Kanäle können Spülflüssigkeit zurückhalten. Das Design kann Entwässerung, offenen Zugang oder eine andere Ausrichtung hinzufügen. Gutes Hohlraum-DFM verbessert oft sowohl das Schneiden als auch die endgültige Sauberkeit.
Der Verpackungsplan sollte diese Sauberkeit bis zur Montage erhalten.
Toleranzen, GD&T und Oberflächengüte nur auf die Funktion anwenden
Beginnen Sie mit dem Fehler und dem Gegenstück
Die Toleranzprüfung sollte nicht mit dem engsten Wert beginnen, den eine Maschine manchmal halten kann. Sie sollte mit der Fehlermap und dem Gegenbauteil beginnen. Die Toleranz muss die optische Ausrichtung, den thermischen Kontakt, die Abdichtung, die Montage oder den Zusammenbau schützen. Eine enge Abmessung ohne einen angegebenen funktionalen Effekt verdient eine Überprüfung.
PTSMAKE kann Toleranzen von bis zu ±0,005 mm an geeigneten Merkmalen erreichen. Diese Fähigkeit ist bedingt. Material, Geometrie, Merkmalgröße, Einrichtung, Inspektion, Oberflächenbehandlung und Menge beeinflussen alle die Machbarkeit. Eine Fähigkeitsaussage sollte nicht zu einer pauschalen Toleranz über ein Gehäuse hinweg werden.
Verwenden Sie geometrische Kontrollen für Beziehungen
Größentoleranzen können Ausrichtung, Position oder Form nicht vollständig kontrollieren. Eine Bohrung kann ihren Durchmesser einhalten und trotzdem in die falsche Richtung zeigen. Ein Flansch kann die Dicke einhalten und trotzdem verzogen sein. GD&T ermöglicht es der Zeichnung, diese Beziehungen von einem funktionalen Bezugsrahmen aus zu steuern.
Ebenheit kann die Form einer Oberfläche kontrollieren. Rechtwinkligkeit oder Parallelität kann die Ausrichtung kontrollieren. Position oder Rundlauf kann eine Achse oder ein Muster mit dem Bezugssystem in Beziehung setzen. Profil kann eine kontrollierte Begrenzung für eine komplexe Oberfläche festlegen. Die genaue Kontrolle muss dem Montage- und Inspektionsplan entsprechen.
ASME Y14.5 und ISO 1101 verwenden verwandte Konzepte, sind aber nicht Zeile für Zeile austauschbar. Ich gebe ein maßgebendes System und eine Ausgabe an. Ich mische keine Symbolkonventionen aus verschiedenen Standards ohne Überprüfung.
Erstellen Sie ein Toleranzbudget
Die produktspezifische Toleranz muss auf jeden Beitragenden verteilt werden. Das Gehäuse, die LED-Platine, die Optik, die Linse, die Dichtung, die Halterung und die Montagemethode können alle Variationen hinzufügen. Wenn die Summe zu groß ist, sollte die erste Reaktion darin bestehen, die Kette zu verkürzen oder die Position zu verbessern. Ein CNC-Merkmal sollte standardmäßig nicht die volle Korrektur tragen.
| Funktion | Wahrscheinliche Beitragende | Bessere Frage |
|---|---|---|
| Strahlmittelpunkt | LED-Position, Optiksitz, Platinenposition, Montage | Welche Merkmale steuern direkt die optischen Zentren? |
| Fokale Höhe | Gehäuseschulter, Platine, Optik, Dichtung, Halterung | Kann der Stapel weniger feste Abmessungen verwenden? |
| Dichtungskompression | Nut, Dichtungsquerschnitt, Linse, Flansch, Befestigungslast | Welche Anschläge steuern Kompression und Ebenheit? |
| Schwenkziel | Bohrungsposition, Halterung, Bolzen oder Buchse, Klemmkraft | Welche Achse muss sich auf die optische Achse beziehen? |
| Abdeckpassung | Zentrierungen, Beschichtung, Befestigungsspiel, Flanschform | Wird der Endzustand nach der Endbearbeitung gemessen? |
Die Berechnung sollte angeben, ob sie Worst-Case-Grenzwerte oder eine statistische Methode verwendet. Die Wahl sollte dem Produktions- und Qualitätsplan entsprechen. Eine statistische Annahme ohne Prozessdaten kann falsches Vertrauen erzeugen.
Oberflächengüte angeben, wo sie die Funktion ändert
Oberflächenrauheit kann den thermischen Kontakt, die Abdichtung, die Lagerung, das Gleiten, das Aussehen und die Beschichtung beeinflussen. Sie muss nicht überall gleich fein sein. Eine breite, unnötig feine Oberfläche kann zusätzliche Bearbeitungsschritte und Inspektionen hinzufügen, ohne das Produkt zu verbessern.
Die Zeichnung sollte die Kontaktzone und die Messrichtung oder -methode kennzeichnen, wenn dies relevant ist. Eine Dichtfläche benötigt auch eine Überprüfung auf Werkzeugspuren, die die Dichtung kreuzen. Ein Optiksitz legt möglicherweise mehr Wert auf Form und Position als auf eine sehr niedrige Rauheitszahl.
Machen Sie jede Kontrolle überprüfbar
Jede kritische Anforderung benötigt eine praktische Messmethode. Eine tiefe Bohrung kann eine Sonde blockieren. Eine dünne, flexible Wand kann sich unter Kontaktkraft verändern. Eine kosmetische Oberfläche benötigt möglicherweise eine berührungslose Inspektion. Ein Gewinde oder eine Dichtungsnut benötigt möglicherweise eine spezielle Lehre.
Die Zeichnung sollte zugängliche Bezugsziele und ausreichende Merkmalslänge für die Methode bereitstellen. Sie sollte auch angeben, ob die Anforderung vor oder nach dem Eloxieren gilt. Wenn ein enger Wert eine spezielle Vorrichtung oder einen vollständigen KMG-Bericht erfordert, sollte die Angebotsanfrage dies angeben.
Verwenden Sie eine Überprüfungsschleife anstelle von pauschaler Präzision
Der Kunde sollte funktionskritische Merkmale kennzeichnen. Wir vergleichen dann die Toleranzen mit der vorgeschlagenen Maschine, dem Setup, dem Bearbeitungsweg und der Inspektion. Wenn eine Kontrolle hohe Kosten verursacht, erklären wir den Grund und bieten, wenn möglich, eine funktionale Alternative an.
Diese Überprüfung schwächt das Design nicht. Sie macht die Präzision nachvollziehbar. Die Zeichnung wird einfacher zu kalkulieren, herzustellen, zu inspizieren und zu überarbeiten, da jede enge Kontrolle einen Grund hat.
Kosten senken ohne kritische Anforderungen zu schwächen
Kosten aus unkritischer Arbeit entfernen
Die Kostenreduzierung sollte bei den Prozesstreibern beginnen. Übermäßiger Materialabtrag, tiefe Taschen, kleine Eckradien, lange Werkzeuge, zusätzliche Setups, spezielle Gewinde, breite Feinstbearbeitungen und Inspektionen mit geringem Wert verdienen die erste Überprüfung. Eine kritische optische oder Dichtungskontrolle sollte nicht das erste Ziel sein.
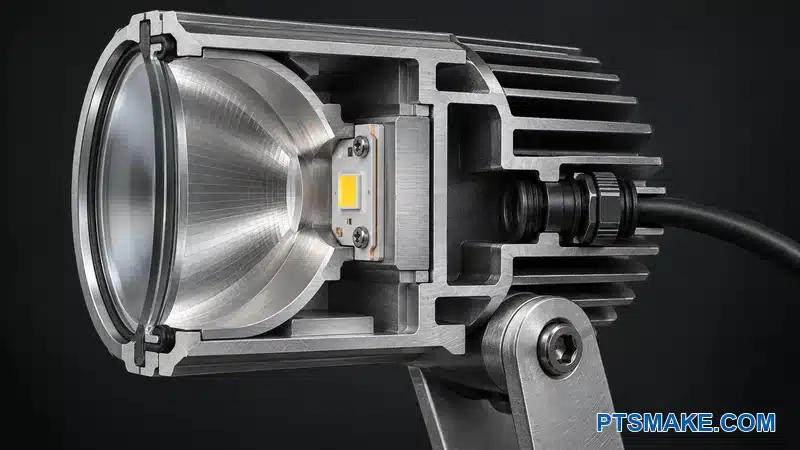
Die Schnittstellenkarte gibt uns eine sichere Grenze. Wir schützen die LED-Kontaktfläche, den optischen Stapel, die Dichtung, die Schwenkbeziehung und die Montageflächen. Wir vereinfachen dann das Material um Bereiche mit geringen Auswirkungen. Diese Methode verwandelt die Kostenreduzierung in eine technische Überprüfung anstelle einer allgemeinen Aufforderung, das Teil billiger zu machen.
Gesamte Prozesskosten vergleichen
Ein leichteres Gehäuse kostet nicht immer weniger. Dünne Wände können langsameres Schneiden und sanfteres Spannen erfordern. Ein größerer Innenradius kann eine geringe Materialmenge hinzufügen, aber ein stärkeres Werkzeug ermöglichen. Ein geteiltes Gehäuse kann die Taschentiefe reduzieren, aber Montage- und Dichtungsarbeiten hinzufügen.
| Kostentreiber | Mögliche Überprüfungsaktion | Zu schützende Funktion |
|---|---|---|
| Großer Rohling und starke Schruppbearbeitung | Rohr, Strangpressprofil oder überarbeitete Hülle vergleichen | Wärmepfad und strukturelle Marge |
| Tiefe schmale Vertiefung | Offener Zugang oder den Körper teilen | Abdichtungs- und Montageanforderungen |
| Kleine Innenradien | Radius erhöhen oder Entlastung lokalisieren | Spiel für Gegenstück |
| Zusätzliche Ausrichtung | Merkmale ausrichten oder Zugang überarbeiten | Bezugsbeziehungen |
| Feine Oberfläche auf allen Flächen | Auf Funktionsbereiche begrenzen | Kontakt- und Aussehensanforderungen |
| Vollständige Inspektion flexibler Merkmale | Risikobasierte Stichprobenprüfung oder eine Funktionslehre verwenden | Qualitätsplan des Kunden |
Das Serienvolumen sollte jede Empfehlung für Vorrichtungen oder Lehren leiten. Eine spezielle Lösung kann die Produktionskosten senken, ist aber für einen sich ändernden Prototyp möglicherweise nicht sinnvoll. Das Angebot sollte einmalige Werkzeuge von den Teilekosten trennen, wenn dieser Unterschied dem Kunden bei der Entscheidung hilft.
Kontrollierte Lieferantenvorschläge zulassen
Eine nützliche Zeichnung schützt Anforderungen und lässt unkritische Prozessdetails offen. Die Anfrage kann den Lieferanten bitten, die Rohform, die Rüstgruppierung, Standardfräserradien oder die Inspektionsmethode vorzuschlagen. Der Kunde kann den Vorschlag dann genehmigen, ohne die Designkontrolle aufzugeben.
Bei PTSMAKE erklären wir einen Kostensenkungsvorschlag in Bezug auf Geometrie, Prozess und die geschützte Schnittstelle. Wir versprechen keine feste Einsparung, bevor wir das Modell, die Menge, das Material, die Oberfläche und den Inspektionsumfang überprüfen. Dieser Ansatz hält die Empfehlung sachlich.
Montage, Service und Zertifizierung in das Gehäusedesign einbeziehen
Die Montagereihenfolge durchgehen
Die Montageprüfung folgt der Reihenfolge für die LED-Platine, Kabel, Optik, Linse, Dichtung, Abdeckung, Halterung und Kabelverschraubung. Es wird geprüft, ob Werkzeuge jedes Befestigungselement erreichen können, ohne eine Optik zu berühren oder ein Kabel einzuklemmen. Es wird auch geprüft, ob das Gehäuse eine klare Positionierungsrückmeldung bietet.
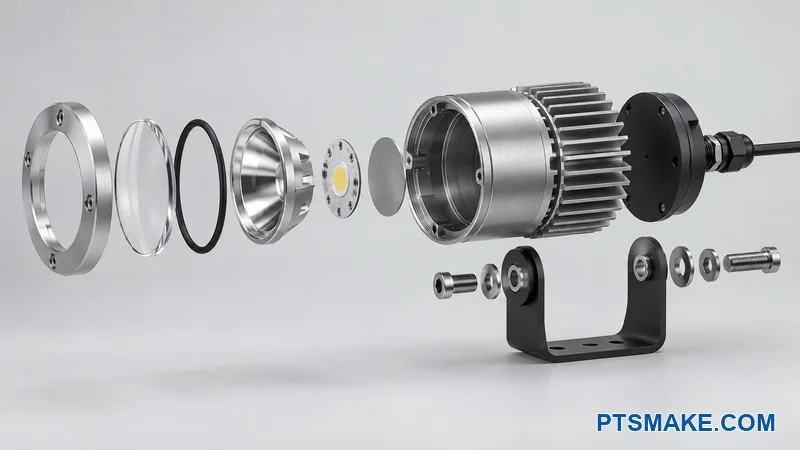
Ein asymmetrisches Stiftmuster oder ein codierter Träger kann eine falsche Ausrichtung verhindern. Eine Einführschräge kann einer Dichtung helfen, ohne Beschädigung einzutreten. Ein Kabelkanal kann das Kabel vom Linsensitz und Schraubenweg fernhalten. Diese kleinen Merkmale können Montageabweichungen effektiver verhindern als eine engere allgemeine Toleranz.
Realistischen Wartungszugang gestalten
Wenn das Produkt LED-, Treiber-, Linsen- oder Dichtungsersatz benötigt, benötigt der Techniker Zugang nach Installation und Alterung. Ich frage, welche Befestigungselemente erreichbar bleiben, welche Dichtungen ersetzt werden müssen und welche Oberflächen Werkzeuge tolerieren können. Ein permanenter Klebstoff oder ein versteckter Ring kann mit dem Wartungsplan kollidieren.
Wiederholtes Öffnen kann auch Gewinde in Aluminium beeinflussen. Ein Stahleinsatz kann einigen Designs helfen, wirft aber Fragen zu Material, Installation und Korrosion auf. Die Produktlast und Wartungshäufigkeit sollten diese Wahl leiten.
Zertifizierungsanforderungen mit kontrollierten Merkmalen verbinden
Zertifizierung gilt für das fertige Produkt und seine dokumentierte Konstruktion. Die UL-Leitfaden für die Beleuchtungsindustrie11 beschreibt die Beleuchtungsbewertung über elektrische, mechanische, thermische, umweltbezogene und verwandte Sicherheitsaspekte. Der Zielmarkt und der anwendbare Standard sollten vom Produktkonformitätsverantwortlichen kommen.
Das Gehäuse kann Erdung, Kabelschutz, Flammsperren, Abstände, Schutzart und Temperatur beeinflussen. Ich bitte das Compliance-Team, kontrollierte Konstruktionsdetails zu identifizieren, bevor das Design feststeht. Ich kennzeichne ein Gehäuse nicht als zertifiziert, weil PTSMAKE eine ISO 9001-Zertifizierung besitzt oder weil das Metallteil seiner Zeichnung entspricht.
Die Zeichnung und Stückliste sollten die Merkmale und Materialien bewahren, die der Zertifizierungsplan kontrolliert. Eine Lieferantenänderung, die harmlos aussieht, kann die genehmigte Konstruktion beeinflussen, daher benötigt der Änderungsprozess einen klaren Verantwortlichen.
Der Inspektionsplan sollte auch sicherheitsrelevante Merkmale kennzeichnen, wenn der Konformitätsverantwortliche sie verlangt. Dieser Schritt verhindert, dass eine spätere Zeichnungsänderung die erforderliche Überprüfung umgeht.
Prototyp und erste Produktionscharge validieren
Den Prototyp verwenden, um benannte Risiken zu schließen
Die Schnittstellenkarte sollte zu einer Validierungsmatrix führen. Ein Prototyp sollte optische, thermische, Dichtungs-, Montage-, Zusammenbau-, Oberflächen- und Servicefragen beantworten. Ein Maßbericht allein schließt nicht jedes Risiko.
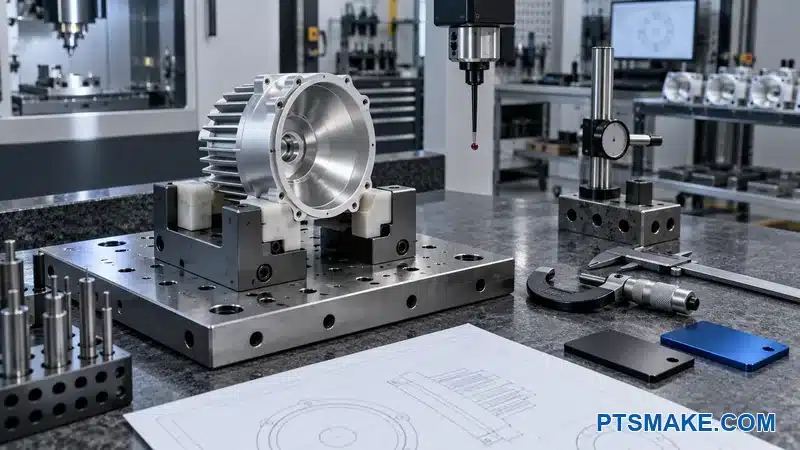
Das Team sollte die Teileversion, Materialcharge, Oberflächenroute, Komponentenrevisionen, Montagemethode und den Testaufbau aufzeichnen. Diese Rückverfolgbarkeit hilft, wenn sich ein späteres Ergebnis ändert. Sie hindert das Team auch daran, eine Geometrie mit einer Komponente zu genehmigen und sie mit einer anderen zu produzieren.
Designvalidierung von Prozessvalidierung trennen
Die Designvalidierung fragt, ob der zusammengebaute Scheinwerfer seine Produktanforderungen erfüllt. Die Prozessvalidierung fragt, ob der geplante Fertigungsweg die definierten Merkmale wiederholen kann. Die beiden Aktivitäten unterstützen sich gegenseitig, aber sie verwenden nicht die gleichen Nachweise.
| Validierungsbereich | Beispiel Nachweisverantwortlicher |
|---|---|
| Optischer Ausgang und Strahlausrichtung | Produkt-Optik-Team |
| Temperatur unter definierter Last | Produkt-Thermik-Team |
| Eindring- oder Leckageverhalten | Produktvalidierungsteam |
| Material, Abmessungen und GD&T | Lieferanten- und Kundenqualitätsteams |
| Oberflächenfarbe und kosmetischer Zustand | Genehmigter visueller Standard und Inspektion |
| Montagezeit und Fehlervermeidung | Fertigungstechnik |
Die Erstmusterprüfung vergleicht das gefertigte Teil mit der kontrollierten Zeichnung. Das Team sollte dann das tatsächliche Montage-Feedback überprüfen. Eine Abmessung kann ihr Limit erreichen und dennoch eine schwierige Montage verursachen, wenn der Stapel oder die Methode unvollständig war.
Die erste Produktionscharge kontrollieren
Die erste Charge sollte, wo praktikabel, das vorgesehene Material, Werkzeuge, Vorrichtungen, Oberflächenquelle, Inspektionsplan und Verpackung verwenden. Ich achte auf die Merkmale, die das höchste Schnittstellenrisiko hatten, und auf die Merkmale, die Prozesslernen erforderten.
Das Team sollte Reaktionsregeln definieren, bevor die Charge beginnt. Wenn ein Merkmal zu einem Limit tendiert, benötigen Lieferant und Kunde einen klaren Überprüfungspfad. Ich erfinde keine Stichprobengröße oder Fähigkeitsschwelle, da diese Werte vom Qualitätsplan und Produktrisiko des Kunden abhängen.
Bei PTSMAKE können wir die vereinbarten Maß- und Prozessaufzeichnungen für den Bearbeitungsumfang bereitstellen. Der Kunde kombiniert diese Aufzeichnungen mit Montage- und Produkttestnachweisen, um die Produktion zu genehmigen.
Teilen Sie Ihre CAD- und Inspektionsanforderungen für eine praktische Fertigungsprüfung mit.
Ein angebotsfertiges DFM-Paket erstellen
Ein kontrolliertes Modell und eine Zeichnung zusammen senden
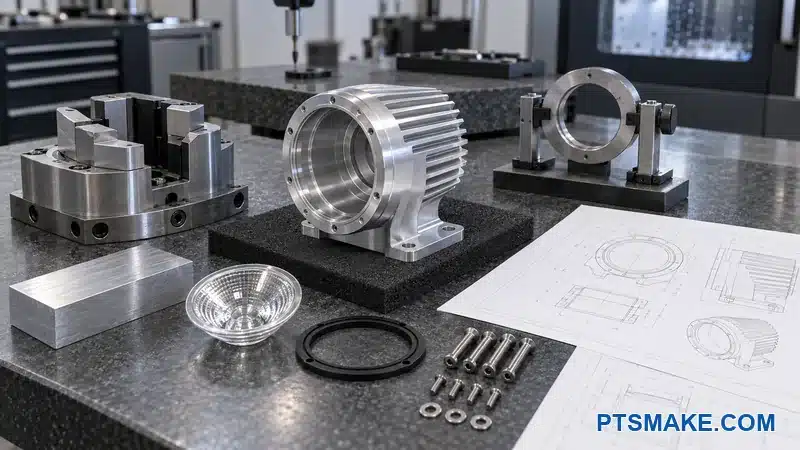
Ein zuverlässiges Angebot benötigt mehr als eine STEP-Datei. Das 3D-Modell definiert die Form, aber die Zeichnung definiert Bezugspunkte, Toleranzen, Oberflächengüte, Gewinde, kritische Schnittstellen und Inspektionserwartungen. Beide Dateien benötigen eine übereinstimmende Revisionskontrolle.
Das Angebotspaket sollte die ausgewählte LED, Optik, Linse, Dichtung, Halterung, Befestigungselemente und Kabelkomponenten enthalten, wenn deren Geometrie das Gehäuse steuert. Lieferantenzeichnungen oder -modelle sind nützlich. Ein Screenshot ohne Teilenummer oder Revision ist ein schwacher Beweis.
Die kommerziellen Annahmen einbeziehen, die den Prozess ändern
Die Menge beeinflusst Lagerbestand, Vorrichtungen, Inspektion und Programmierung. Die Anfrage sollte die Prototypenmenge, die erwartete Produktionscharge, die Prognose (falls verfügbar), das Zieldatum, den Lieferort und die Verpackungsanforderungen zeigen. Der Lieferant sollte nicht raten, ob ein Ein-Stück-Angebot ein einmaliger Prototyp oder der erste Schritt zu einer wiederkehrenden Produktion ist.
Die Anfrage sollte die Legierung, den Zustand, die Oberflächengüte, die Farbe und die Zertifizierungsdokumente angeben. Sie sollte auch angeben, ob das Angebot Materialzertifikate, Erstmusterprüfung, vollständige Berichte, Oberflächenmuster, Dichtheitsprüfungsunterstützung oder spezielle Verpackung umfasst. Diese Punkte können sowohl Kosten als auch Lieferzeit ändern.
Eine klare Angebotscheckliste verwenden
| Paketartikel | Was ich erwarte |
|---|---|
| 3D-CAD | Natives oder neutrales Volumenmodell mit einer Revision |
| 2D-Zeichnung | Funktionale Bezugspunkte, Toleranzen, GD&T, Gewinde, Oberflächengüte und Anmerkungen |
| Komponentendaten | Aktuelle Dateien für LED, Optik, Linse, Dichtung, Halterung und Steckverbinder |
| Material | Legierung, Zustand, akzeptierte Spezifikation und Zertifikatsanforderungen |
| Oberfläche | Prozess, Farbreferenz, maskierte Zonen, kosmetische Zonen und Musterplan |
| Inspektion | Kritische Merkmale, Berichtsumfang, Standards und Anforderungen an den Endzustand |
| Validierung | Montage-, optische, thermische, Dichtungs- und Erstmuster-Verantwortlichkeiten |
| Kommerzieller Umfang | Mengen, Lieferung, Zeitplan, Verpackung und erwartete Wiederholungsnachfrage |
Offene Fragen sollten sichtbar bleiben. Ein Lieferant kann eine kontrollierte Annahme anbieten, wenn der fehlende Punkt eine begrenzte Auswirkung hat. Wenn der fehlende Punkt die Architektur, Dichtung, Legierung oder kritische Toleranz ändert, sollte das Team ihn vor einem festen Produktionsangebot klären.
DFM-Feedback in strukturierter Form anfordern
Der Lieferant sollte das Merkmal, das Problem, den Grund, die vorgeschlagene Änderung, die erwartete Auswirkung und die erforderliche Kundenentscheidung auflisten. Dieses Format ist einfacher zu überprüfen als verstreute Screenshots. Es erstellt auch eine Aufzeichnung für spätere Zeichnungsrevisionen.
Der Lieferant sollte ein schwerwiegendes Fertigungsproblem von einem Kosten- oder Risikovorschlag trennen. Ein Merkmal kann möglich, aber teuer sein. Ein anderes Merkmal kann mit dem angegebenen Werkzeugzugang unmöglich sein. Der Kunde benötigt diese Unterscheidung, um eine fundierte Entscheidung zu treffen.
Akzeptanz vor der Bestellung definieren
Das endgültige Paket sollte angeben, welche Revision kontrolliert, welche Standards gelten und welcher Nachweis die Akzeptanz abschließt. Es sollte auch definieren, wie genehmigte Abweichungen aufgezeichnet werden. Eine E-Mail-Genehmigung kann verloren gehen, wenn sie nie die Zeichnung oder Bestellung erreicht.
Bei bearbeiteten Aluminium-Scheinwerfergehäusen achte ich besonders auf die optischen Sitze im Endzustand, die LED-Auflagefläche, die Dichtungsnut, die Schwenkbeziehung, den Gewindezustand und die kosmetischen Zonen. Diese Schnittstellen überschneiden sich oft mit Bearbeitung, Oberflächenbehandlung, Montage und Produkttests.
PTSMAKE bietet seit 2002 unter PTS Industrial Ltd. kundenspezifische Bearbeitungsdienstleistungen an. Unser Leistungsumfang umfasst Drei-Achs-, Vier-Achs-, Fünf-Achs-Fräsen, CNC-Drehen und Fräs-Dreh-Bearbeitung. Wir können enge Merkmale bis auf ±0,005 mm überprüfen, wo das Material, die Geometrie, die Einrichtung, der Prozess und die Zeichnung dies unterstützen. Wir bestätigen diese Machbarkeit während der Zeichnungsprüfung, anstatt den Wert auf jedes Merkmal anzuwenden.
Führen Sie ein Entscheidungsprotokoll
Ein kurzes Entscheidungsprotokoll schließt das Angebots-Paket ab. Es erfasst akzeptierte DFM-Änderungen, offene Produktentscheidungen, genehmigte Oberflächenmuster und den Inspektionsumfang. Das Protokoll ersetzt die Zeichnung nicht. Es hilft dem Team sicherzustellen, dass genehmigte Entscheidungen die kontrollierten Dateien erreichen.
Wenn das Modell, die Zeichnung, die Komponentendaten, die Oberflächenanforderungen, der Inspektionsumfang und die Menge übereinstimmen, kann der Lieferant einen realen Prozess anbieten. Der Kunde erhält auch eine klarere Grundlage für den Vergleich von Vorschlägen, die über den niedrigsten Stückpreis hinausgehen.
Senden Sie uns Ihr Scheinwerfergehäuse für eine praktische DFM-Überprüfung
Senden Sie uns Ihr CAD-Modell, Ihre Zeichnung, Menge, Oberfläche und bekannte optische, thermische und Dichtungsanforderungen. Ich werde unserem PTSMAKE-Team helfen, den Bearbeitungsweg zu überprüfen und ein klares Angebot zu erstellen.
Ich zitiere diesen Leitfaden, weil er erklärt, warum die Lebensdauer von LED-Leuchten von thermischen, optischen, elektrischen, mechanischen und umweltbedingten Systemfaktoren abhängt. Er unterstützt die Behandlung des Gehäuses als Teil einer kompletten Leuchte. ↩
Ich zitiere diesen PTSMAKE-Vergleich, weil er die Frage der Prozessauswahl erweitert. Er lässt diesen Leitfaden auf DFM fokussiert bleiben, nachdem das Team die CNC-Bearbeitung ausgewählt hat. ↩
Ich zitiere diese Normenübersicht, weil sie die Legierungs- und Härtebezeichnungssysteme der Industrie identifiziert. Sie unterstützt die Aufforderung an Teams, mehr als nur das Wort “Aluminium” anzugeben.” ↩
Ich zitiere diese Norm, weil sie die maßgebliche Quelle für das in diesem Artikel verwendete GD&T-System ist. Sie identifiziert auch die maßgebliche Ausgabe. ↩
Ich zitiere diese Norm, weil sie die internationale geometrische Spezifikationssprache für Form, Orientierung, Lage und Rundlauf definiert. ↩
Ich zitiere dieses Whitepaper, weil es die thermischen Widerstandspfade und Schnittstellen von LEDs erklärt. Es unterstützt die Methode des vollständigen Pfades anstelle einer Annahme eines nur gehäusebasierten Kühlkörpers. ↩
Ich zitiere diesen Leitfaden, weil er Designern sagt, das optische Zentrum der LED mit der Linse auszurichten. Er unterstützt die Überprüfung mechanischer und optischer Zentren. ↩
Ich zitiere dieses Handbuch, weil es Anwendungs- und Stopfbuchsen-Design-Anleitungen gibt. Es unterstützt die Verwendung von dichtungsspezifischen Daten, anstatt eine Nut als universelle Regel zu behandeln. ↩
Ich zitiere diese Norm, weil sie das IP-Klassifizierungssystem definiert. Es hilft, die Gehäuseprüfung auf Produktebene von der Maßprüfung des Gehäuses allein zu trennen. ↩
Ich zitiere diesen Leitfaden, weil er Legierungs-, Prozess-, Erscheinungsbild- und Spezifikationsfaktoren für eloxiertes Aluminium abdeckt. Er unterstützt die Einbeziehung der Oberfläche in den Maß- und Kosmetikplan. ↩
Ich zitiere diese Anleitung, weil sie elektrische, mechanische, thermische, umweltbezogene und verwandte Sicherheitsaspekte der Beleuchtung abdeckt. Sie unterstützt die Beschaffung von Konformitätseingaben aus dem Zertifizierungsplan für das fertige Produkt. ↩