
Услуги токарной обработки с ЧПУ для изготовления прецизионных деталей на заказ
Сложные детали, изготовленные на токарных станках с ЧПУ по вашим чертежам, включая прецизионные шпиндели, золотники гидравлических клапанов, полые валы роторов и прецизионные корпуса разъемов. Допуски размеров до ±0,005 мм для подходящих элементов, при условии проверки чертежа и материала.
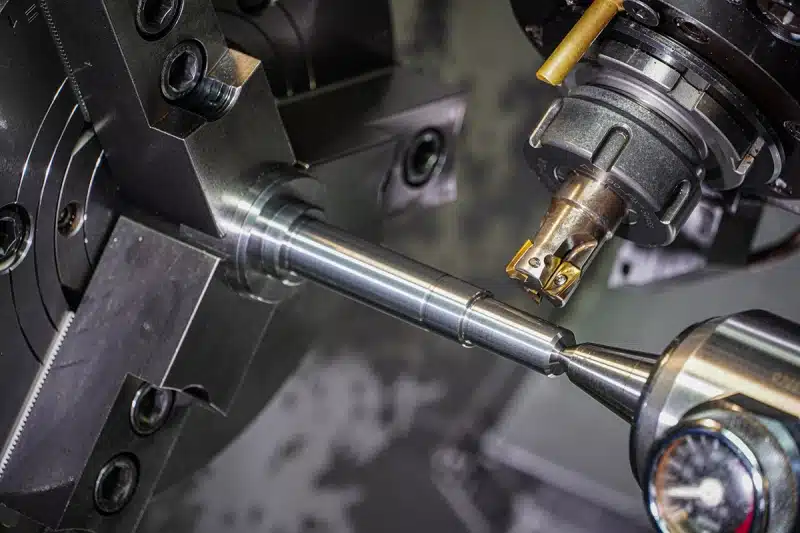
- Сложные точеные геометрии
- Металлы и инженерные пластики
- Прототипы и серийное производство
- Проверки точности по чертежам
Почему стоит выбрать PTSMAKE для токарной обработки с ЧПУ?
Множественные посадочные места под подшипники, глубокие отверстия, узкие канавки и резьбовые соединения требуют скоординированного плана обработки и контроля.
Маршрут, соответствующий геометрии
Начните с точеного профиля, затем рассмотрите поперечные отверстия, плоские поверхности и другие элементы. Согласуйте любое дополнительное фрезерование или чистовую обработку как часть полного коммерческого предложения на деталь.
Обсудите вашу детальПолезная обратная связь по дизайну
Проверьте глубокие внутренние ступени, тонкие стенки корпуса, тонкие валы и доступ к канавкам. Мы предлагаем практические изменения для вашего утверждения, сохраняя при этом посадку и функцию детали.
Запросить проверку дизайнаПроверки функциональных посадок
Один только размер не доказывает соосность. Определите посадочные места под подшипники, уплотнительные поверхности, базовую ось и требования к резьбе, чтобы план контроля соответствовал вашему чертежу.
Проверка критических элементовЧеткая основа для повторных заказов
Поддерживайте согласованность ревизии чертежа, состояния материала и критериев приемки. Сообщите количество образцов и ожидаемые партии, чтобы можно было рассмотреть оба этапа.
Спланируйте свой заказТочность для сложных точеных деталей
PTSMAKE может достигать допусков размеров до ±0,005 мм для подходящих элементов. Чертеж, материал, геометрия и окончательная обработка определяют, где применима эта возможность.
Свяжите каждое требование с проверкой
Для шпинделя определите опорные шейки и базовую ось. Для золотника клапана определите прецизионные пояски, положения канавок и чистоту поверхности. Круглость, биение и шероховатость поверхности являются отдельными требованиями, не подразумеваемыми допуском размера ±0,005 мм.
Процесс контроля качества ЧПУ PTSMAKE охватывает входной контроль материала, промежуточные проверки и окончательную инспекцию. Согласуйте методы измерения, выборку и записи во время коммерческого предложения, включая проверки после снятия зажима, термообработки или нанесения покрытия.
- Чертеж и материалРевизия, сплав, состояние и критические элементы.
- Настройка и первая детальКрепление детали, опорные поверхности и первые проверки.
- Проверки в процессе работыЭлементы, подверженные износу инструмента или следующей операции.
- Окончательная приемкаГотовое состояние, согласованные записи и защита.
| Функциональный элемент | Риск для сборки | Согласовать чертеж или план контроля |
|---|---|---|
| Опорные шейки и центрирующие отверстия | Правильный диаметр с плохой формой или соосностью все равно может привести к отказу. | Допуски посадки, базовые ссылки и любые требования к круглости или биению. |
| Буртики и уплотнительные поверхности | Ошибка торца или неподходящая текстура влияет на посадку и герметизацию. | Осевое расположение, взаимосвязь поверхностей, состояние кромки и заданная шероховатость. |
| Резьбы и поперечные отверстия | Неполная резьба или пересекающиеся заусенцы препятствуют сборке. | Стандарт/класс резьбы, полезная длина, калибровка и доступное удаление заусенцев. |
| Тонкие стенки корпуса и посадки с покрытием | Снятое напряжение зажима или наслоение покрытия изменяет размеры. | Поддержка измерений, окончательное состояние поверхности и любые маскированные области. |
“Их опыт и преданность делу гарантировали, что мы получили высококачественные детали, которые безупречно интегрировались в наши системы”.”София Бергстрём, ведущий инженер, Швеция
Материалы для сложных точеных деталей с ЧПУ
Шпиндель, золотник гидравлического клапана и тонкостенный корпус разъема подвергаются различным нагрузкам, износу и требованиям к стабильности размеров.
Алюминий
- Прецизионные корпуса соединителей
- Выберите сплав для малого веса, жесткости стенок и требуемой отделки.
Ступенчатые отверстия, тонкие стенки и канавки для уплотнений требуют стабильной фиксации заготовки. Укажите готовую резьбу и допуски отверстий после анодирования, а также определите зоны электрического контакта, которые должны оставаться без покрытия.
Обзор алюминиевого корпуса →Нержавеющая сталь
- Золотники клапанов и резьбовые корпуса соединителей
- Подберите марку к воздействию коррозии, износу и состоянию материала.
Определите прецизионные скользящие поверхности, уплотнительные кромки и внутренние каналы. Выбор марки должен балансировать требуемую твердость и коррозионную стойкость с обрабатываемостью; одной лишь легкой резки недостаточно.
Обсудить компонент из нержавеющей стали →Углеродистая и легированная сталь
- Прецизионные шпиндели и роторные валы
- Укажите прочность, твердость и состояние поставляемого материала.
Отметьте опорные шейки, буртики и полые секции, которые контролируют сборку. Рассмотрите термообработку и любую окончательную прецизионную обработку вместе, чтобы критические размеры относились к готовой детали.
Обзор прецизионного вала →Латунь, Бронза и Медь
- Корпуса соединителей, контакты и компоненты клапанов
- Электрические, контактирующие с жидкостью и скользящие функции требуют разных сплавов.
Для ступенчатых контактов и резьбовых корпусов определите проводимость, контактные поверхности и любое покрытие. Для бронзовых скользящих компонентов также укажите сопрягаемый материал, нагрузку и смазку.
Выберите сплав для вашей детали →Титан
- Полые валы и прецизионные резьбовые корпуса
- Используйте указанную марку, где необходимы ее соотношение прочности к весу и коррозионные свойства.
Глубокие отверстия и тонкие секции сочетают ограниченную жесткость с требовательными условиями резки. Включите неподдерживаемую длину, минимальную толщину стенки и критические интерфейсы в обзор обработки.
Обзор титановой детали →Инженерные пластики
- Ступенчатые изоляторы соединителей и седла клапанов
- Выберите марку для температуры, влажности и химического воздействия.
Для компонентов из ПОМ, нейлона или ПЭЭК рассмотрите толщину стенки, снятие напряжений и изменения размеров в процессе эксплуатации. Определите требования к кондиционированию и измерениям для плотно прилегающих отверстий и уплотнительных профилей.
Обсудить прецизионную пластиковую деталь →Другие материалы и марки
Отправьте спецификацию материала и условия эксплуатации. Мы рассмотрим доступность и пригодность для обработки с вашим чертежом.
Чистовая обработка поверхности для точеных деталей
Выберите отделку для каждой рабочей поверхности. Опорные шейки шпинделей, поверхности золотников клапанов и поверхности корпусов соединителей имеют разные функциональные требования.
| Где на детали? | Отделка для обсуждения | Требование, специфическое для токарной обработки |
|---|---|---|
| Опорные шейки шпинделей и поверхности золотников клапанов | После токарной обработки или указанная прецизионная отделка | Определите окончательный диаметр, посадку и шероховатость. Определите любые поверхности, которые должны оставаться без покрытия; один только внешний вид не подтверждает посадку. |
| Контактные полосы вращающихся уплотнений | Отделка, указанная для уплотнения | Следуйте требованиям производителя уплотнения к текстуре поверхности, включая ограничения на спиральные следы обработки. Защитите эту полосу от косметической пескоструйной обработки. |
| Алюминиевые корпуса соединителей | Анодирование | Укажите готовое отверстие и наружный диаметр. Согласуйте, какие посадочные поверхности, резьбы и электрические контакты должны быть замаскированы. |
| Металлические поверхности, подверженные износу или коррозии | Химическое никелирование | Покрытие наносится на внешние и внутренние поверхности. Укажите толщину и проверьте критические диаметры и резьбы в покрытом состоянии. |
| Неуплотняющие поверхности стальных валов | Черное оксидирование, где это совместимо | Укажите любое масло или другую последующую обработку. Не рассматривайте черное оксидирование как замену закалки или определенного требования к коррозионной стойкости. |
| Видимые поверхности корпусов соединителей | Дробеструйная обработка | Отметьте косметическую область. Защитите уплотнительные поверхности, посадочные места подшипников и резьбы, где пескоструйная обработка будет конфликтовать с их указанным состоянием поверхности. |
Термообработка изменяет свойства материала; она рассматривается отдельно от этих чистовых обработок поверхности. Включите ее при указании материала и графика поставки.
Сроки выполнения и доставка токарной обработки на ЧПУ
От срочных прототипов до производственных партий, сообщите количество вашего заказа и требуемую дату, чтобы мы могли подтвердить график для ваших деталей.
Срочные прототипы
1–3 дняДля срочных проверок посадки и проверки конструкции. Отправьте ваш чертеж и срок для рассмотрения.
Мелкосерийные Заказы
7–15 днейДля пилотных сборок и первоначальных сборочных партий перед переходом к большим объемам.
Производственные Партии
15–30 днейДля крупных производственных заказов и запланированных повторных партий. Сообщите количество и план поставки.
Окончательный срок изготовления зависит от чертежа, наличия материала, требований к отделке и контролю. Подтвердите дату начала, дату отгрузки и время транспортировки в коммерческом предложении.
Получите коммерческое предложение для ваших точеных деталей на заказ
Отправьте редакцию чертежа, материал, количество и отделку. Выделите посадки, резьбы и записи контроля, которые важны для вашей сборки.
Отправьте чертежи для получения предложенияШесть проектных решений, которые могут снизить затраты на токарную обработку
Используйте геометрию, необходимую вашей детали, с достаточным доступом и поддержкой для ее стабильной обработки.
Оставьте практическую зону захвата
Обсудите пригодную для захвата длину или припуск на жертвенный материал, чтобы деталь можно было удерживать без повреждения критических поверхностей.
Ограничьте ненужную глубину отверстия
Уменьшите глубину глухого отверстия, где это позволяет функция; больший вылет инструмента увеличивает сложность контроля вибрации и качества отверстия.
Обеспечьте достаточную жесткость стенки
Увеличьте толщину стенки там, где это позволяет сборка, уменьшая деформацию от зажима и резки без ущерба для требуемого зазора.
Оставьте место для сбега резьбы
Рассмотрите стандартный сбег или пространство для выхода резьбы, где это позволяют требования к сопрягаемому зазору, прочности и герметичности.
Сосредоточьте точность там, где это необходимо
Применяйте жесткие требования к размеру, геометрии и шероховатости к функциональным поверхностям; используйте согласованные общие требования для некритических элементов.
Упростите второстепенные элементы
Выровняйте поперечные отверстия или лыски, когда их ориентация гибка, помогая упростить индексацию или вторичные настройки, сохраняя при этом доступ для сборки.
Вы утверждаете любые изменения чертежа перед производством.
Примеры сложных точеных деталей конструкции
Два типовых вида деталей показывают, как прецизионные поверхности, внутренние элементы и требования к контролю работают вместе.
Гидравлический золотник клапана
Деталь: Многопоясковый золотник с кольцевыми канавками и близко расположенными буртиками.
Фокус проектирования: Определите рабочие диаметры, положения канавок и требования к кромкам относительно сопрягаемого отверстия клапана. Проверьте состояние материала и отделку перед определением маршрута обработки.
Фокус контроля: Согласуйте, как проверять диаметры поясков, круглость, чистоту поверхности и положения буртиков относительно базовых элементов чертежа.
Обсудите конструкцию золотника клапана
Прецизионный корпус соединителя
Деталь: Точеный корпус, сочетающий в себе ступенчатые внутренние посадочные места, тонкостенную секцию, внешнюю резьбу и канавку для уплотнения.
Фокус проектирования: Определите сопрягаемую вставку, толщину стенки, зацепление резьбы и расположение уплотнения. Проверьте доступ инструмента и поддержку для внутренних и внешних элементов.
Фокус контроля: Check internal seat diameters and depths, thread fit and the bore-to-outside relationship. Include coating allowance and burr control in the finished-part requirements.
Review a Connector Housing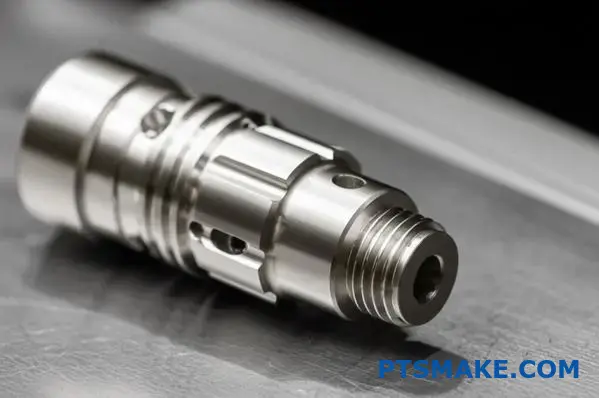
Starting Your CNC Turning Order
A few details help us review your request and prepare a useful quotation.
Что мне отправить для получения предложения?
Send a 3D model if available and a dimensioned drawing with revision, material, finish and critical requirements. Include quantities, the delivery destination, target date and required inspection documents.
What CNC turning tolerances can you achieve?
PTSMAKE can achieve dimensional tolerances as tight as ±0.005 mm on suitable features. We confirm feasibility from the drawing, material, geometry and final processing. Specify roundness, runout and surface finish separately; the size tolerance does not guarantee those requirements.
Can you review a prototype and later production batches?
Yes. Include the prototype quantity and expected batch sizes in the request. The quote can then address setup, inspection and repeat-order requirements for the stages you need.
What if my part also needs flats, slots or cross-holes?
Include every feature in the same request. We will review the complete machining route and identify additional operations in the quotation. The drawing determines whether turning alone is sufficient.
Can you work from a 2D drawing only?
Send the drawing for review. We will check whether it defines the part fully or whether a model or additional dimensions are needed before quoting.
How do I request material or inspection records?
List each required document and the features it must cover when requesting the quote. Documentation, sampling and traceability requirements should be agreed before production.
Will you change my drawing to reduce cost?
Any proposed change is for your approval. Keep your functional requirements clear so an alternative radius, groove, tolerance or setup feature can be evaluated against the part’s job.
A Buyer’s Guide to CNC Turning
Work through the decisions that affect how your turned part fits, performs and costs—from the drawing and machining route to final inspection and repeat orders.
1. Is CNC Turning the Right Process for Your Part?
CNC turning is a strong starting point when the main features share a common axis: outside diameters, bores, shoulders, tapers and circumferential grooves. The workpiece rotates while a cutting tool removes material. Representative parts include precision spindle shafts, hydraulic valve spools, hollow rotor shafts and precision connector housings. The right choice still depends on the complete part, including features that cannot be made by basic turning.
A side hole, wrench flat or keyway introduces a different tool direction. Live tooling uses powered cutters on a turning machine to make some of these features. A turn-mill route may reduce transfers between machines, but feasibility depends on tool access, feature position, workholding and the equipment available for the order. Send the complete model to PTSMAKE for a route review; the presence of one round feature does not establish how the whole part will be made.
| Main geometry | Route to discuss |
|---|---|
| Coaxial diameters, bores and shoulders | Turning with an agreed sequence for both ends |
| Round body with side holes or flats | Live-tool turning or turning followed by milling |
| Mostly flat faces and pockets | Milling, with turning only where useful |
Ask which features can share a setup and how alignment will be maintained when the part is reclamped. Fewer setups can help, but do not prove the finished tolerances. Compare the proposed route against the drawing, inspection plan and total quoted cost. Keep any design changes as a separate option for engineering approval.
For parts that combine several processes, explore our CNC machining capabilities. Our CNC lathe machining guide provides additional process background.
2. What Should Your CNC Turning RFQ and Drawing Define?
A useful request for quote defines both the shape to manufacture and the conditions for accepting it. Send matching 3D and 2D files with a part number and revision. The model communicates geometry; the drawing records requirements such as tolerances, threads, surface texture and inspection notes. Agree which document controls if information differs, and resolve conflicts before releasing the order.
PTSMAKE может достигать допусков размеров с такой точностью, как ±0,005 мм на подходящих элементах. Мы подтверждаем осуществимость по вашему чертежу, материалу, геометрии и требованиям к конечному процессу. Отметьте размеры, которые требуют этой точности; круглость, биение и другие геометрические допуски должны быть указаны и рассмотрены отдельно.
Для точеной детали четко укажите функциональную ось, установочные поверхности и посадочные диаметры. Покажите вид в разрезе, где внутренний уступ, канавка или глухое отверстие в противном случае были бы неоднозначными. Различайте полную длину резьбы от глубины отверстия и определите поверхности, которые должны оставаться свободными от покрытия или следов зажима. Укажите, применяются ли приемочные размеры до или после окончательной обработки.
- Определение продукта: текущие файлы, единицы измерения, марка и состояние материала, стандарт чертежа и общие допуски.
- Функциональные требования: критические размеры, базовые ссылки, резьбы, текстура поверхности, состояние кромки и чистота обработки.
- Объем заказа: количество для заказа сейчас, возможные повторные количества, требуемая дата и пункт назначения доставки.
- Приемка: объем инспекции, требуемые записи, упаковка и любое одобрение первого образца.
Если размер все еще находится в разработке, пометьте его для обсуждения вместо того, чтобы смешивать пробное значение с выпущенным чертежом. Запросите базовую смету и любые экономически выгодные альтернативы отдельно. Короткая таблица изменений — элемент, предлагаемая редакция, причина и утверждение — помогает предотвратить превращение предложения DFM в непреднамеренную производственную инструкцию. Сохраните принятое коммерческое предложение с его редакцией чертежа, чтобы будущий заказ имел четкую отправную точку.
Как контролировать базы и биение на точеной детали?
Правильный диаметр сам по себе не показывает, что поверхность соосна оси, используемой в сборке. Определите функциональные ссылки на чертеже, затем укажите геометрические допуски, необходимые для работы детали. База — это точная ссылка, установленная по идентифицированному физическому элементу или элементам. На валу эта ссылка может быть осью, установленной по его посадочным местам под подшипники.
Биение описывает изменение поверхности при вращении детали вокруг заданной базовой оси. Круговое биение проверяет отдельные круговые сечения; полное биение контролирует всю заданную поверхность во время вращения и измерения вдоль этой поверхности. Ни один из этих терминов не должен использоваться как случайная замена допуска размера. Круглость, соосность и размер поверхности отвечают на разные вопросы. Обзор биения KEYENCE иллюстрирует различие.
Например, представьте прецизионный шпиндель с двумя посадочными местами под подшипники и уплотнительным диаметром. Его план приемки должен установить базовую ось чертежа перед проверкой уплотнительной поверхности. Простое зажатие несвязанного необработанного диаметра может дать результат, который не соответствует сборке. Это иллюстративная проблема контроля, а не предписание для конкретной базовой схемы.
Обсудите, где деталь будет удерживаться во время обработки, какие поверхности обрабатываются вместе и как установка для контроля воспроизводит требуемые ссылки. Если деталь необходимо перевернуть, спросите, как вторая операция позиционируется относительно первой. Явно запишите контролируемую поверхность, базовую ссылку и предел приемки. Избегайте общих примечаний, таких как “все диаметры концентричны”, когда функция требует конкретного, измеримого отношения.
Как следует указывать посадки валов и отверстий?
Выберите посадку исходя из того, как должны вести себя сопрягаемые детали, затем установите измеримые пределы на чертеже. Скользящее соединение требует контролируемого зазора. Соединение с натягом требует контролируемого натяга. Посадочное место под подшипник также зависит от конструкции подшипника, нагрузки, температуры и того, какое кольцо вращается относительно нагрузки. Не существует единого допуска вала, который подходил бы для каждой точеной сборки.
Используйте рекомендации производителя сопрягаемого компонента, если они доступны, и включите спецификацию подшипника или втулки в ваш чертеж. Обозначение посадки требует номинального размера и регулирующего стандарта; явные верхние и нижние пределы также могут сделать требуемый результат ясным. Проверьте полный диапазон допусков обеих сопрягаемых деталей, включая любое покрытие.
| Интерфейс | Определить перед заказом |
|---|---|
| Посадочное место под подшипник | Спецификация подшипника, пределы посадки, текстура поверхности и геометрические допуски |
| Золотник гидравлического клапана и сопрягаемое отверстие | Требуемый зазор по обоим диапазонам допусков и условиям эксплуатации |
| Штифт или втулка с натягом | Диапазон натяга, сопрягаемый материал, жесткость стенки и метод сборки |
Не затягивайте каждый диаметр, чтобы он соответствовал одному критическому посадочному месту. Отметьте функциональные зоны, чтобы усилия по обработке и контролю были направлены на те элементы, которые в этом нуждаются. Также укажите геометрию буртика и прилегающий угловой зазор: правильно подобранное посадочное место под подшипник все равно может не обеспечить его правильное расположение, если переход буртика создает помехи. Отправьте соответствующую информацию о сопряжении при запросе проверки посадки.
Что делает резьбы, канавки и буртики более легкими для обработки?
Обеспечьте каждому элементу достаточный доступ для инструмента и четкую функциональную спецификацию. Стандартные формы резьбы и практичные пропорции канавок обычно предлагают больший выбор инструментов, чем нестандартные профили. Любое изменение должно сохранять функцию соединения, уплотнения или позиционирования. Не увеличивайте канавку под уплотнение и не удаляйте буртик просто потому, что это легче резать.
Для резьбы укажите стандарт резьбы, размер, шаг, класс, направление и требуемую полную длину резьбы. Отдельно укажите глубину глухого отверстия. Инструменту нужно место для входа и выхода из реза, а внутренняя резьба также нуждается в пространстве для выхода стружки. Резьба, идущая непосредственно в буртик, заслуживает отдельного рассмотрения по снятию напряжения и зазору для инструмента. Снятие напряжения должно соответствовать применимым проектным требованиям, а не универсальному правилу, скопированному на каждый чертеж.
Для канавок укажите ширину, глубину или диаметр основания, положение и любые требуемые радиусы скругления. Узкие, глубокие канавки могут ограничивать жесткость инструмента и эвакуацию стружки. Если канавка предназначена для уплотнения или стопорного кольца, используйте рекомендации по проектированию этого компонента и определите сопрягаемую деталь. Внутренняя канавка за небольшим отверстием требует проверки полного пути инструмента, а не только того, помещается ли его наконечник внутрь.
На буртиках уточните, должна ли сопрягаемая деталь прилегать вплотную. Допустимый радиус скругления, снятие напряжения или зазор на сопрягаемом компоненте могут решить проблему сопряжения, но это проектные решения. Отметьте кромки, чувствительные к заусенцам, особенно на пересечениях сквозных отверстий и в начале резьбы. Попросите PTSMAKE отметить трудности доступа и предложенные изменения на чертеже перед утверждением производства; удобство инструмента само по себе не является причиной для изменения функционального элемента.
Что меняется для длинных валов, тонких стенок и глубоких отверстий?
Эти элементы требуют анализа жесткости, поддержки и порядка операций. Длинный, тонкий вал может деформироваться под воздействием режущих нагрузок. Тонкостенный корпус соединителя или втулка могут изменить форму под давлением зажима. Полый вал ротора может сочетать глубокое отверстие с несколькими критическими наружными диаметрами. Отверстие требует инструмента, который достигает элемента, оставаясь при этом стабильным. Один только общий размер детали не отражает эти риски.
Для валов укажите наименьший рабочий диаметр и неподдерживаемые длины, а также общую длину. Обсудите, подходит ли концевая опора или другой метод поддержки, и разрешены ли какие-либо центровочные отверстия или контактные зоны. Для втулок определите требуемое условие для измерения. Деталь, которая круглая в зажатом состоянии, может вести себя по-другому после освобождения; метод приемки должен соответствовать чертежу и предполагаемому использованию.
Глубокие отверстия создают отдельную проблему: сам расточной стержень может изгибаться или вибрировать. Меньший вылет и большая жесткость инструмента обычно улучшают стабильность, в то время как геометрия отверстия ограничивает доступный инструмент. Руководство Sandvik Coromant по тонкому инструменту объясняет эту взаимосвязь. Его специфические для инструмента ограничения не являются универсальными ограничениями для вашей детали.
Возможные изменения включают более короткую неподдерживаемую секцию, большую толщину стенки, более легкий доступ с противоположного конца или менее требовательную нефункциональную поверхность. Подходящий вариант зависит от полного проекта. Если геометрия не может быть изменена, спросите, как поставщик предлагает удерживать, обрабатывать и проверять ее. Проверьте круглость, прямолинейность, биение и текстуру поверхности везде, где они влияют на функцию; согласование только допуска на диаметр может оставить основной риск нерешенным.
Как выбрать материал для точеных деталей?
Начните с условий эксплуатации детали, затем сравните подходящие марки по обрабатываемости, поставке и общей стоимости. Материал должен удовлетворять требуемым потребностям в прочности, износостойкости, коррозионной стойкости, термостойкости и весе. “Алюминий”, “нержавеющая сталь” или “пластик” не являются полной спецификацией для закупки. Укажите точную марку и ее требуемое состояние, включая термообработку, где это применимо.
Для металлических деталей обсудите готовое состояние, прежде чем выбирать последовательность изготовления. Требования к твердости, последующая термообработка и чистовая обработка поверхности могут влиять на то, когда критические диаметры будут завершены и проверены. Если альтернативная марка может снизить стоимость или время закупки, запросите ее как отдельную опцию. Похожие названия или в целом схожая прочность не устанавливают эквивалентность для каждого применения.
Бронзовая скользящая втулка иллюстрирует, почему функция имеет значение: нагрузка, скорость, смазка и сопрягаемый вал помогают определить подходящий материал подшипника. Это другая проблема выбора от латунного резьбового корпуса или медного электрического контакта. Наш сравнение латуни, бронзы и меди дает дополнительную информацию о материалах; сплав все еще должен соответствовать спецификации вашей детали.
Конструкционные пластмассы требуют собственного размерного обзора. Влагопоглощение, температура и остаточное напряжение могут влиять на окончательный размер. Жесткость материала также влияет на то, как деталь может быть поддержана и зажата. Допуск, который подходит для металлической втулки, не должен автоматически копироваться на полимерную замену без учета условий ее использования и измерения. Для деталей из ПОМ, наш Руководство по механической обработке ПОМ расширяет тему выбора материала, зажима и проверки размеров.
Отправьте информацию о соответствующей рабочей среде и сопрягаемом материале вместе с чертежом. Объясните, является ли электрическая изоляция, химическое воздействие или повторяющееся движение определяющим фактором выбора. Если требуется документация на материал, укажите документ и необходимую прослеживаемость при запросе коммерческого предложения. Запросите подтверждение наличия указанной марки для вашего заказа. Список обычно обрабатываемых материалов является отправной точкой для обсуждения, а не подтверждением того, что каждый размер и состояние есть в наличии.
Как чистота поверхности влияет на размеры и посадку?
Укажите чистоту поверхности вместе с окончательными требованиями к размерам. Деталь, которая подходит до нанесения покрытия, может не подойти после. Внешнее наращивание может увеличить наружный диаметр и уменьшить отверстие, в то время как этапы подготовки также могут изменить поверхность. Припуск на обработку должен соответствовать фактическому процессу финишной обработки и его вариациям.
Анодирование превращает алюминий на поверхности в оксидный слой. Часть этого слоя проникает в исходную поверхность, а часть нарастает над ней, поэтому толщина покрытия не совпадает с внешним ростом размеров. справочное руководство Совета по анодированию алюминия объясняет это различие. Подтвердите предполагаемое покрытие, диапазон толщины и припуск с поставщиком финишной обработки вместо применения одного коэффициента роста к каждому процессу.
- Определите посадочные места подшипников, уплотнительные поверхности, резьбы и другие критически важные для посадки элементы.
- Укажите спецификацию чистоты поверхности, толщину, где требуется, цвет и приемлемый внешний вид.
- Отметьте маскируемые области и допустимые места крепления или контакта.
- Подтвердите, проверяются ли размеры до финишной обработки, после финишной обработки или на обоих этапах.
Отделяйте текстуру поверхности от косметического вида. Визуально блестящий вал не является доказательством того, что он соответствует установленному пределу шероховатости. На уплотнительной или опорной поверхности определите требование к текстуре и область измерения, которые важны для функции. Аналогично, матовая отделка не является заменой контролируемым размерам. Согласуйте, кто проверяет окончательное состояние, если механическая и финишная обработка выполняются отдельными этапами, и включите защиту обработанных поверхностей в требования к упаковке.
Контактная полоса вращающегося уплотнения также может требовать ограничений на шаг обработки — тонкий спиральный узор, оставленный на валу, который может перемещать жидкость вдоль поверхности уплотнения. Используйте требования производителя уплотнения, а не предполагайте, что только более низкое значение шероховатости решает проблему утечки. Для деталей из нержавеющей стали, требующих пассивации, см. наше руководство по пассивации нержавеющей стали; укажите требуемую обработку и приемочные проверки с чертежом.
Какие проверки контроля и записи вам нужны?
Выберите контроль из характеристик, которые определяют приемку. Наружный диаметр, размер отверстия, посадка резьбы, биение и текстура поверхности могут требовать разных методов. Спросите, как будут проверяться критические характеристики и какие записи включает коммерческое предложение. Список инструментов не говорит вам, какие проверки будут выполнены по вашему заказу.
Используйте нумерованный чертеж или согласованный список характеристик, чтобы связать каждый сообщенный результат с его требованием. Укажите редакцию чертежа, условия измерения и объем выборки. Для биения включите настройку базы; для готовых посадочных диаметров определите требуемый этап контроля. Если требуется специальный калибр или сборочный тест, согласуйте его конструкцию, доступность и правило приемки до производства.
| Запись | Что согласовать |
|---|---|
| Отчет о размерах | Характеристики, измеренные результаты, допуски, размер выборки и идентификация детали |
| Документация на материал | Требуемые данные о материале и связь с поставленной партией |
| Сертификат соответствия | Требования заказа и объем заявления о соответствии |
| Проверка первого образца | Объем контроля, владелец утверждения и ожидает ли дальнейшая работа утверждения |
Результат первого образца описывает проверенную деталь или образец; он не устанавливает долгосрочную технологическую возможность сам по себе. Если ваша программа требует данных о возможности, согласуйте подходящее исследование выборки и подход к измерению. Руководство NIST по технологической возможности объясняет, почему стабильность и адекватные данные важны. Включите специальные требования к документации в запрос коммерческого предложения, чтобы их стоимость и сроки были учтены с самого начала.
Как вы сравниваете коммерческие предложения и переходите от прототипа к производству?
Сравните коммерческие предложения на одну и ту же поставленную, принятую деталь. Сопоставьте редакцию чертежа, количество, состояние материала, чистоту поверхности, объем инспекции и пункт назначения доставки. Проверьте исключения и разовые платежи, а также цену за единицу. Более низкая цена механической обработки может ввести в заблуждение, если требуемая чистота поверхности, отчет или вторичная операция оценены в другом месте или опущены.
Стоимость токарной обработки включает материал, настройку, оснастку, время обработки и работу, необходимую после резки. Большие изменения диаметра могут увеличить объем снятия материала. Глубокие внутренние элементы, дополнительные настройки и требовательные окончательные проверки могут увеличить объем работы даже для небольшой детали. Спросите, какие особенности влияют на ваше коммерческое предложение, и запросите любые предложенные альтернативные конструкции отдельно. Просмотрите его влияние на сборку и производительность, прежде чем утверждать пересмотренный чертеж.
Для прототипов укажите, что детали должны доказать: соответствие, движение, чистоту поверхности или производительность в предполагаемой среде. Прежде чем увеличивать количество, решите, какие требования и детали процесса должны быть перенесены. Запишите принятые изменения, критические результаты инспекции и любые открытые вопросы из пробного заказа. Успешная проверка соответствия является полезным доказательством, но может не проверять износ, температурное поведение или повторяющееся производство.
Составьте график, охватывающий весь маршрут: техническое утверждение, материал, настройка, механическая обработка, финишная обработка, инспекция и отгрузка. Подтвердите, когда начинается срок выполнения заказа и означает ли указанная дата готовность к отгрузке или доставку. Для повторных заказов согласуйте контроль версий, сохранение оснастки, где это применимо, и способ идентификации партий. Делитесь реалистичными оценками спроса, отличая прогнозы от фактически заказанных количеств. Это дает PTSMAKE информацию, необходимую для предложения маршрута, объема инспекции и графика для вашего конкретного проекта.
Получите коммерческое предложение по токарной обработке на станке с ЧПУ
Готовы запросить коммерческое предложение на сложную точеную деталь?
Поделитесь последним чертежом, материалом, количеством и требуемой датой. Выделите критические размеры, глубокие отверстия, тонкие стенки и резьбовые соединения, чтобы PTSMAKE мог рассмотреть полный план механической обработки и инспекции.