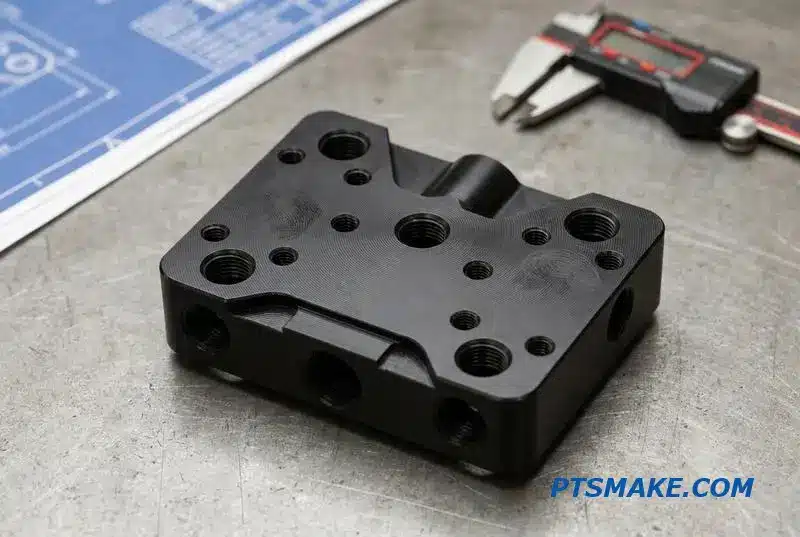
Att hitta CNC-bearbetade ventilhus för vätskekylning som klarar läckagetester på första försöket är svårare än det ser ut. Ett ovalitetsproblem på ett kulhål, en grad i en tvärborrad port, och hela din CDU-konstruktion försenas.
Ventilhus för vätskekylning kräver CNC-bearbetning med håltoleranser på ±0,05 mm, sätesytor ner till Ra 0,2 µm, och fullständiga läckagetester vid 1,5 gånger nominellt tryck. Materialval (316L, mässing, 6061-T6) beror på kylvätskans kemi och galvanisk parning.
I den här guiden går jag igenom material, toleranser, ytfinisher och testmetoder som jag använder på PTSMAKE när jag bearbetar ventilhus för kylsystem i datacenter. Varje avsnitt ger dig specifikationerna och besluten som driver komponentens tillförlitlighet.
Varför vätskekylningsventiler är beroende av precisions-CNC-bearbetning
Marknaden för vätskekylningsventiler för datacenter växer snabbt och förväntas expandera betydligt till 2032. Denna tillväxt belyser ett kritiskt faktum: varje ventil i dessa system bygger på en precist tillverkad grund. Ventilhusen är den grunden, nästan uteslutande tillverkade genom CNC-bearbetning.
Den osynliga kärnan i tillförlitlighet
Varje kul-, back- eller tryckavlastningsventil innehåller ett hus med komplexa interna passager och tätningsytor. Dessa funktioner måste bearbetas med otroligt snäva toleranser. Varje avvikelse kan leda till läckage, vilket är katastrofalt i en datacenter-miljö. Pålitlig, långsiktig drift är omöjlig utan denna precision.
Viktiga bearbetningskrav
Olika ventiler kräver specifika bearbetningsfokus för att fungera korrekt. Ett litet fel i tillverkningen leder direkt till systemfel.
| Ventiltyp | Primärt bearbetningsfokus | Konsekvenser av misslyckande |
|---|---|---|
| Kulventil | Sfäriska tätningsytor | Katastrofalt läckage |
| Backventil | Intern sätesgeometri | Återflöde, Systemskada |
| Övertrycksventil | Fjädersäte & Munstycke | Övertryck |
Det är därför CNC-bearbetade kopplingar och ventiler för vätskekylning är industristandard; ingen annan process erbjuder denna nivå av kontroll.
Framgången med en CNC-bearbetad ventilkropp handlar om mer än att bara hålla snäva toleranser. Hela tillverkningsmetoden, från materialval till slutlig ytbehandling, spelar en avgörande roll för ventilens prestanda och livslängd. Det är en process där flera tekniska krav balanseras.
Kritiska tillverkningsöverväganden
Att välja rätt material är det första stora beslutet. Mässing erbjuder utmärkt bearbetbarhet och kostnadseffektivitet för allmänna applikationer. För system med aggressiva kylmedel ger rostfritt stål överlägsen korrosionsbeständighet. Aluminium väljs ofta för sin låga vikt och utmärkta värmeledningsförmåga.
| Material | Viktig fördel | Gemensam ansökan |
|---|---|---|
| Mässing (C360) | Kostnadseffektiv, God bearbetbarhet | Allmän kylning |
| Rostfritt stål (316) | Överlägsen korrosionsbeständighet | Högrena/Aggressiva vätskor |
| Aluminium (6061) | Lättvikt, hög värmeledningsförmåga | Prestandakritiska system |
Ytfinish: Mer än estetik
Ytfinishen inuti ventilkroppen påverkar direkt vätskedynamiken. En slätare yta minskar turbulens och tryckfall, vilket förbättrar den totala effektiviteten i kylkretsen. Att uppnå en nära-Isotropisk1 finish inom komplexa interna geometrier är en utmaning som utmärker expertis inom tillverkning av ventiler för vätskekylning.
Tillväxten inom vätskekylning sätter enorm press på komponentkvaliteten. Precisions-CNC-bearbetning är den grundläggande tekniken som säkerställer att ventilhus är tillförlitliga och läckagefria. Att behärska materialval, snäva toleranser och avancerade ytbehandlingar är avgörande för att möta kraven från moderna högpresterande system.
Ventilhuset i ett vätskekylsystem: Var det passar och vad det gör
Ventilhuset är den osjungna hjälten i alla vätskekylningssystem. Det fungerar som trafikledare för kylvätskan och säkerställer att den flödar exakt dit den behövs. Utan ett korrekt designat och bearbetat ventilhus skulle hela systemets effektivitet och tillförlitlighet kollapsa.
Ventilhuset: Kritiska roller
Olika ventiler utför distinkta uppgifter, från enkel på/av-kontroll till intrikat flödesmodulering. Huset inrymmer dessa mekanismer och måste tåla konstanta tryck- och temperaturfluktuationer. Detta gör högkvalitativ tillverkning avgörande för prestanda.
Översikt över kärnfunktioner
| Ventiltyp | Primär funktion | Typisk placering |
|---|---|---|
| Kulventil | På/av-isolering | CDU-inlopp, rackfördelare |
| Proportionalventil | Flödesmodulering | Till kylplattor |
| Backventil | Förhindra återflöde | Parallella kylmedelsledningar |
| Övertrycksventil | Övertryckssäkerhet | Systemets högsta punkt |
Att förstå dessa roller är det första steget för att uppskatta den komplexa ingenjörskonsten bakom dessa kritiska komponenter. Tillverkningsprocessen måste vara felfri.
Kartläggning av ventiler i en kylslinga
I en vätskekylningsslinga i ett datacenter placeras specifika ventiler strategiskt. Kulventiler används till exempel vid inloppen till kylvätskefördelningsenheten (CDU) och vid rackanslutningarna. Deras uppgift är enkel: att tillhandahålla ett tillförlitligt sätt att isolera sektioner för underhåll utan att tömma hela systemet.
Precisionsflödeshantering
Proportionella reglerventiler är mer sofistikerade. De sitter precis före de individuella kylplattorna och modulerar kylvätskeflödet baserat på processorernas termiska belastning i realtid. Detta säkerställer att varje komponent får exakt den kylning den behöver utan att slösa pumpenergi. Backventiler placeras ofta i parallella grenar för att förhindra omvänt flöde.
Gemensamma bearbetningsutmaningar
Även om deras funktioner varierar, överlappar tillverkningskraven för dessa ventilhus avsevärt. Hela kylsystemets integritet beror på precisionen hos dessa delar. Problem som Kavitation2 kan uppstå från dåligt utformade interna geometrier.
Från funktion till tillverkning
Varje ventilhus, oavsett typ, presenterar liknande utmaningar som kräver expertis inom CNC-bearbetning. Dessa utmaningar är grundläggande för att skapa tillförlitliga CNC-bearbetade kopplingar och ventiler för vätskekylning.
| Bearbetningsprocess | Kritiska krav | Påverkan på resultatet |
|---|---|---|
| Borrning av interna portar | Släta, precisa passager | Förhindrar tryckfall och turbulens |
| Ytbehandling av tätningsytor | Extremt låg ytjämnhet | Säkerställer en läckagesäker tätning med packningar |
| Gängskärning | Exakt gängstigning och djup | Garanterar säkra, läckagefria anslutningar |
| Tryckprovning | Verifiering av materialintegritet | Bekräftar att kroppen klarar systemtrycket |
På PTSMAKE fokuserar vi på att bemästra dessa processer för att leverera komponenter som uppfyller de högsta standarderna för prestanda och tillförlitlighet.
Ventilhus fyller olika roller, från enkel isolering till exakt flödeskontroll. De delar dock alla gemensamma och krävande tillverkningskrav. Precision i portning, tätningsytor och gängskärning är absolut avgörande för systemets integritet och för att förhindra läckage i alla högpresterande kylapplikationer.
Materialval för ventilhus för vätskekylning
Att välja rätt material för ventilhus för vätskekylning är avgörande. Detta beslut påverkar direkt systemets tillförlitlighet, livslängd och totala kostnad. Fel val kan leda till läckage, korrosion och för tidigt fel, vilket äventyrar hela kylkretsen. Vi måste noggrant balansera tre nyckelfaktorer.
Viktiga beslutsfaktorer
Kylvätskekompatibilitet, korrosionsbeständighet och bearbetbarhet är de primära övervägandena. Varje material erbjuder en unik kombination av dessa egenskaper. Till exempel kan en mycket korrosionsbeständig legering vara svår att bearbeta, vilket ökar kostnaden för dina CNC-bearbetade kopplingar och ventiler för vätskekylning.
Materialavvägningar i korthet
Att förstå de grundläggande avvägningarna är en bra utgångspunkt. Mitt team på PTSMAKE använder ofta en enkel jämförelse för att hjälpa kunder att visualisera hur dessa faktorer samverkar.
| Material | Motståndskraft mot korrosion | Bearbetbarhet | Relativ kostnad |
|---|---|---|---|
| 316L rostfritt stål | Utmärkt | Rättvist | Hög |
| 303 rostfritt stål | Bra | Bra | Medium |
| Mässing C36000 | Rättvist | Utmärkt | Låg |
| Aluminium 6061-T6 | Dålig (behöver beläggas) | Bra | Låg |
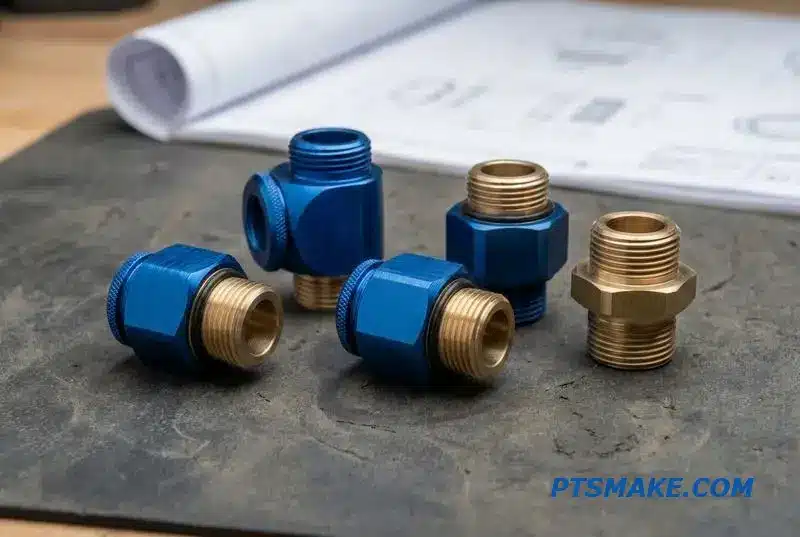
När man fördjupar sig i materialval för ventilhus blir den specifika metallkvaliteten avgörande. Varje legering har distinkta egenskaper som gör den lämplig för vissa applikationer. Det handlar inte bara om att välja rostfritt stål; det handlar om att välja rätt rostfritt stål.
Alternativ i rostfritt stål
316L rostfritt stål
För vatten-glykolkretsar rekommenderar jag ofta 316L rostfritt stål. Dess korrosionsbeständighet är utmärkt, vilket är avgörande för systemets integritet. Den härdar dock under bearbetning, så vi måste använda vassa verktyg och kontrollerade matningshastigheter för att uppnå den nödvändiga precisionen utan att driva upp kostnaderna.
303 rostfritt stål
Om applikationen är mindre kritisk erbjuder 303 rostfritt stål en bra balans. Det är mycket lättare att bearbeta än 316L, vilket kan sänka delkostnaden. Dess korrosionsbeständighet är dock lägre, vilket gör det mindre idealiskt för aggressiva kylvätskor eller krävande miljöer.
Överväganden för mässing och aluminium
Mässing C36000 bearbetas vackert och är kostnadseffektivt för system med lägre tryck. Den största nackdelen är risken för galvanisk korrosion3 när det är i kontakt med aluminiumkomponenter som kylplattor. Detta är en vanlig felpunkt jag har sett i dåligt designade blandmetallkretsar.
Aluminium 6061-T6 är lätt och prisvärt, vilket gör det till ett utmärkt alternativ för komponenter på CDU-sidan. Det kräver en skyddande beläggning, såsom hårdanodisering, för att förhindra korrosion. För blandmetallkretsar ger strömlös nickelförnickling utmärkt skydd för rostfria eller kopparbaserade delar.
Att välja rätt material är en balans mellan prestanda, bearbetbarhet och kostnad. Rostfritt stål erbjuder överlägsen korrosionsbeständighet, medan mässing ger utmärkt bearbetbarhet. Varje val har direkta konsekvenser för slutproduktens tillförlitlighet och budget, vilket gör detta till ett kritiskt beslut i all design av vätskekylning.
Bearbetning av kulventilhus: Den vanligaste kylventilen
Precision vid CNC-bearbetning av kulventilhus är icke förhandlingsbar. Processen fokuserar på att skapa ett perfekt hus för kulan och sätena. Varje avvikelse kan äventyra hela vätskekylsystemet. Viktiga funktioner kräver distinkta bearbetningsoperationer, var och en med sina egna kritiska toleranser.
Kärnbearbetade funktioner
Huvudborrningen, som rymmer kulan, är det mest kritiska elementet. Vi bearbetar även precisa ändanslutningar, såsom NPT- eller BSPP-gängor, för systemintegration. Dessutom måste spindelhålet och eventuella flänsytor vara perfekt inriktade.
Typiska toleranser
Baserat på våra tester är det avgörande för prestandan att upprätthålla snäva toleranser. Här är några vanliga specifikationer vi arbetar med på PTSMAKE för CNC-bearbetade kopplingar och ventiler för vätskekylning.
| Funktion | Typisk tolerans | Kritisk funktion |
|---|---|---|
| Huvudborrningens diameter | ±0,05 mm | Tätning & Kulrotation |
| Ändanslutningsgängor | Klass 2A/2B | Läckagesäker anslutning |
| Spindelhålets position | ±0,1 mm | Ställdonsinriktning |
| Tätningsytans planhet | 0,02 mm | Packningstätning |
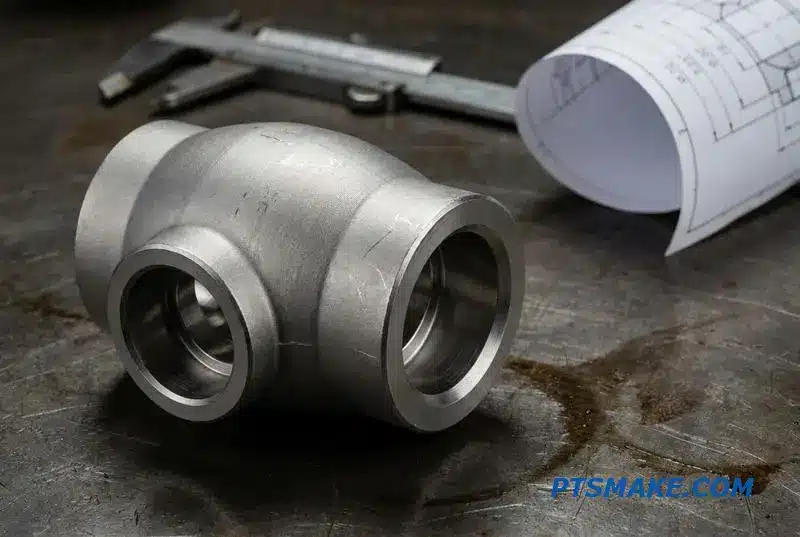
Den största utmaningen vid tillverkning av kulventiler i rostfritt stål är att upprätthålla huvudborrningens sfäriska geometri. All ovalitet, även mikroskopisk, skapar en läckageväg. Det är därför kul- och sätestätningsmekanismen helt beror på borrningens geometriska integritet.
Bearbetningsstrategier
Två primära strategier finns: en två-uppställningsmetod eller en en-uppställningsprocess. Två-uppställningsmetoden innebär att man bearbetar borrningen och ena änden, för att sedan omfixera för att slutföra den motsatta änden. Även om det är vanligt, riskerar det att introducera inriktningsfel mellan uppställningarna.
På PTSMAKE föredrar vi ofta en en-uppställning på en fleraxlig svarv med drivna verktyg. Denna metod bearbetar alla funktioner i en enda uppspänning, vilket säkerställer överlägsen Koncentricitet4 mellan alla funktioner. Detta är avgörande för högpresterande applikationer.
Material- och ytbehandlingsöverväganden
Materialval beror på applikationen. Vi använder vanligtvis 316L rostfritt stål för kylmedelsutsatta komponenter på grund av dess korrosionsbeständighet. För anläggningssida delar är mässing ett kostnadseffektivt alternativ. En ytfinhet på Ra 0,8µm är standard på tätningsytor för att säkerställa en pålitlig tätning.
| Aspekt | Specifikation | Motivering |
|---|---|---|
| Material (Kylmedelsida) | 316L rostfritt stål | Motståndskraft mot korrosion |
| Material (Anläggningssida) | Mässing (t.ex. C360) | Kostnadseffektivitet |
| Tätningsytans finhet | Ra 0,8 µm | Förhindrar mikroläckage |
Framgångsrik CNC-bearbetning av kulventilhus förlitar sig på exakt borrhålsgeometri, strategisk fastspänning och korrekt materialval. Att uppnå snäva toleranser, särskilt koncentricitet, är avgörande för att förhindra läckage och säkerställa tillförlitlig prestanda i krävande vätskekylningsapplikationer.
Ventilhus för proportionella reglerventiler: Interna passager och portning
Proportionella reglerventiler är bland de mest komplexa komponenterna i vätskekylsystem. Deras syfte är dynamisk flödesmodulering, vilket kräver otroligt intrikata interna portar. Det handlar inte bara om att borra hål; det handlar om att skapa exakta flödesvägar för vätska.
Viktiga interna funktioner
Inlopps- och utloppsportarna måste bearbetas i specifika vinklar. Inuti är mätningskanterna noggrant formade för att kontrollera flödeshastigheter med hög noggrannhet. Hela designen är konstruerad för exakt prestanda och långsiktig tillförlitlighet i krävande applikationer.
Spolhålet
Spelet mellan spolen och dess hål är avgörande för funktionen. Vi bearbetar dessa funktioner till en snäv H6/g6-passning, vilket säkerställer smidig, responsiv funktion utan läckage.
| Funktion | Standard Tolerans | Bearbetningspåverkan |
|---|---|---|
| Spolhålsdiameter | ±0,01 mm | Kräver precisionsborrning/honing |
| Portvinkel | ±0,5 grader | Kräver fleraxlig CNC-kapacitet |
| Mätningskant | Skarp, gradfri | Kräver specialiserade avgradningsverktyg |
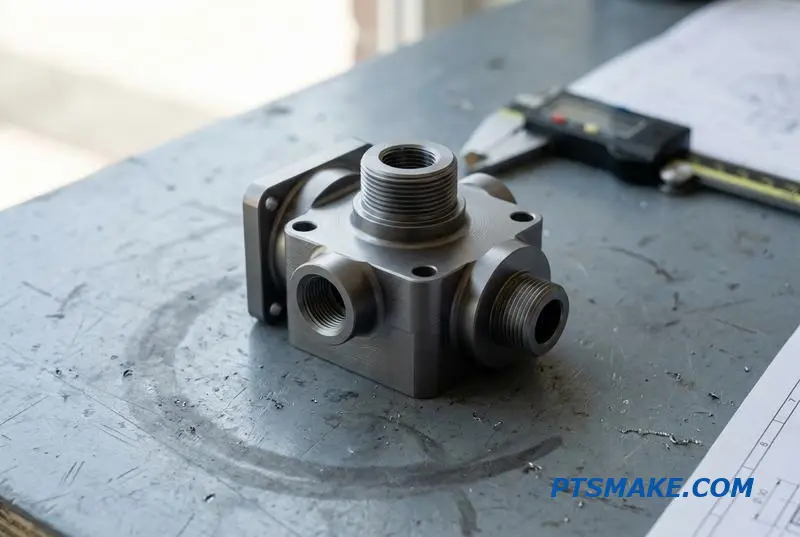
Bearbetning av intrikata geometrier
Processen att CNC-tillverka ett reglerventilhus från ett massivt block är en betydande utmaning. Det involverar mycket mer än grundläggande fräsning. Korshålsborrning för portkorsningar måste vara perfekt inriktad för att undvika flödesstörningar och tryckfall.
Avgradning och ytfinish
Eventuella grader kvar på interna kanter efter borrning kan skapa turbulens och påverka flödet. Vi använder avancerad avgradning för att säkerställa smidig vätskedynamik. Spolhålet kräver en fin ytfinish, typiskt Ra 0,4 µm, för att förhindra kärvning5 och för tidigt slitage, vilket säkerställer att ventilen reagerar omedelbart.
Tillverkningsmetoder
Bearbetning av proportionalventilkroppar erbjuder två huvudsakliga vägar. Bearbetning från ett massivt ämne ger överlägsen materialintegritet och styrka. Däremot kan precisionsgjutning följt av slutbearbetning minska initiala kostnader men kan riskera materialdefekter som porositet.
| Metod | Fördelar | Nackdelar |
|---|---|---|
| Bearbetat från massivt material | Hög styrka, ingen porositet | Högre materialspill, längre cykeltid |
| Investeringsgjutning | Mindre materialspill, nära slutform | Potentiell porositet, kräver sekundär bearbetning |
Hos PTSMAKE är våra 4-axliga och 5-axliga fräsmaskiner idealiska för att skapa dessa komplexa flerportsdelar direkt från solida material.
Tillverkning av proportionella reglerventilhus kräver avancerade CNC-kapaciteter. Precision är avgörande för intern portning, snäva toleranser och överlägsna ytfinisher. Rätt tillvägagångssätt – oavsett om det är maskinbearbetat från massivt material eller gjutet – påverkar direkt ventilens prestanda och tillförlitlighet i kritiska vätskekylsystem.
Backventilhus: Fjäderhållning och sätesgeometri
Inom vätskekylning är backventiler avgörande för att förhindra återflöde när en pump stängs av. Huset är grunden. Dess bearbetning kräver hög precision för funktioner som den interna borrningen, som styr ventiltallriken, och ventilsätet.
Viktiga bearbetningsfunktioner
Ventilsätet är det mest kritiska elementet. Det är ofta en 45-graders fasning maskinbearbetad direkt i huset eller en ficka designad för en mjuk sätesinsats. Exakta fjäderhållningsfunktioner bearbetas också för att tillförlitligt kontrollera ventilens öppningstryck.
Jämförelse av sätesgeometri
Denna tabell beskriver de vanliga sätestyperna vi bearbetar för CNC-bearbetade kopplingar och ventiler för vätskekylning.
| Sätestyp | Material | Viktig fördel | Gemensam ansökan |
|---|---|---|---|
| Fasat säte | Samma som huset (t.ex. 316L) | Hållbarhet | Högtryckssystem |
| Mjuk sätesinsats | PEEK / PTFE | Överlägsen tätning | Lågtryck, kritisk tätning |
Huvudutmaningen vid CNC-bearbetning av backventilhus är koncentriciteten mellan ventilsätet och den interna borrningen. Om dessa två funktioner inte är perfekt inriktade kommer ventiltallriken eller skivan inte att täta korrekt, vilket leder till läckage och systemfel.
Uppnå tätningsintegritet
Vi håller konsekvent en tolerans på ±0,05 mm Total indikerad kast6 (TIR) mellan sätet och borrningen. Detta är inte bara ett nummer; det är ett krav för tillförlitlig prestanda. Varje avvikelse utöver detta kan orsaka ojämnt slitage och äventyra tätningen, ett kritiskt fel i vätskekylning för känslig elektronik.
Material- och bearbetningssynergi
För huset är 316L rostfritt stål ett vanligt val på grund av dess korrosionsbeständighet. När en design kräver ett mjukt säte, bearbetar vi en exakt ficka för en PEEK- eller PTFE-insats. Att kontrollera djupet på fjäderfickan är lika viktigt, eftersom det direkt påverkar den kraft som krävs för att öppna ventilen.
| Parameter | Specifikation | Verifieringsmetod |
|---|---|---|
| Säte-till-borrning koncentricitet | ±0,05 mm TIR | CMM-probsskanning |
| Fjäderfickans djup | ±0,1 mm | Digitalt djupmått |
| Tätningsytans finhet | Ra 0,8 µm eller bättre | Surface Profilometer |
Hos PTSMAKE använder vi CMM-verifiering på varje sats för att säkerställa att denna koncentricitet uppfylls. Detta engagemang för precision vid bearbetning av envägsventiler förhindrar kostsamma fältfel för våra kunder.
I slutändan beror en framgångsrik backventilfunktion på exakt bearbetning av huset. Koncentriciteten mellan sätet och borrningen, tillsammans med korrekt materialval och verifiering, säkerställer tillförlitlig återflödesförhindring i krävande vätskekylningsapplikationer.
Ventilhus för tryckavlastningsventiler: Gängning, sätesvinkel och inställningstrycknoggrannhet
Prestandan hos en tryckavlastningsventil (PRV) definieras av bearbetningsprecisionen i dess hus. Den interna geometrin, särskilt ventilsätet, styr direkt noggrannheten för inställt tryck. Även små avvikelser kan leda till katastrofala fel eller ihållande, kostsamma läckage i ett system.
Viktiga bearbetade geometrier
Ventilhuset innehåller flera kritiska funktioner. Dessa inkluderar munstycket eller sätet, fjäderkammaren, justerskruvgängorna och utloppsporten. Varje element måste bearbetas till snäva specifikationer för att fungera i samverkan, vilket säkerställer tillförlitlig och repeterbar ventilfunktion under tryck.
Från ritning till prestanda
Sambandet mellan ritningen och slutproduktens prestanda är direkt. Till exempel bestämmer sätets vinkel och ytfinish hur effektivt ventilen tätar och öppnar vid det exakta inställda trycket. Det är ett spel om mikrometer.
| Funktion | Fokus på maskinbearbetning |
|---|---|
| Ventilsäte | Vinkel, bredd och ytfinish |
| Fjäderkammare | Innerdiameter och djup |
| Justeringsgängor | Gängstigning och gängklass |
| Utloppsport | Borrningskoncentricitet och diameter |
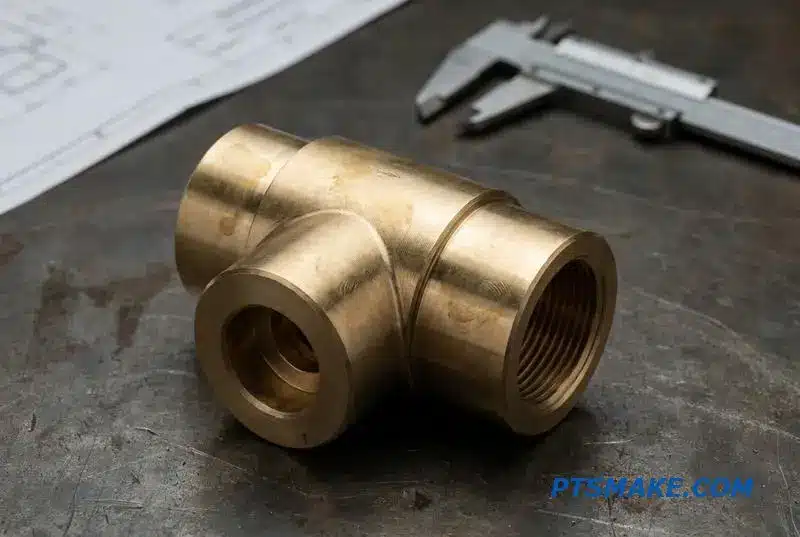
När vi närmar oss CNC-bearbetning av tryckavlastningsventilhus behandlar vi toleranser som absoluta regler, inte riktlinjer. Sambandet mellan bearbetningsprecision och repeterbarhet för inställt tryck är obrytbart. Dålig geometri eller ytfinish är den främsta orsaken till för tidig avblåsning eller långsamt sätesläckage.
Kritiska toleranser och ytfinisher
För metall-mot-metall-säten som kräver en bubbeltät avstängning är en ytfinish på Ra 0,2 µm ofta nödvändig. Baserat på våra tester introducerar allt grövre en läckageväg. Sätesbreddstoleransen hålls typiskt till ±0,025 mm för att säkerställa att kraften från fjädern appliceras konsekvent.
Gängornas och koncentricitetens roll
Justeringsskruvens gängor, vanligtvis en klass 2A/2B-passning, möjliggör finjustering av det inställda trycket. Dålig gänggeometri kan introducera friktion eller glapp, vilket gör noggrann justering omöjlig. Lika viktigt är koncentriciteten mellan sätet och styrhålet, vilket förhindrar ojämn belastning och för tidigt slitage. Dålig kontroll här kan öka prestandan Hysteres7.
Dessa principer är särskilt kritiska i system som CNC-bearbetade kopplingar och ventiler för vätskekylning, där tillförlitlighet är avgörande.
Att uppnå exakt inställt tryck och en bubbeltät tätning i en PRV förlitar sig helt på CNC-bearbetningen av ventilhuset. Nyckelfaktorer inkluderar sätesgeometri, ytfinhet (Ra 0.2µm) och snäva toleranser på funktioner som gängor och borrhålskoncentricitet.
Fleraxlig CNC-bearbetning för komplexa ventilhusgeometrier
Att välja mellan 3-axlig och 5-axlig bearbetning är ett kritiskt steg. För komplexa ventilhus, särskilt de i vätskekylsystem, blir fleraxlig bearbetning ofta en nödvändighet, inte en lyx. Det möjliggör skapandet av intrikata funktioner i en enda uppspänning.
När är 5-axlig bearbetning avgörande?
För komponenter med portar på flera, icke-ortogonala ytor är 5-axlig bearbetning den klara vinnaren. Denna metod, som vi ofta använder på PTSMAKE, förenklar processen för delar som kräver underskärningar eller bakåtvända operationer som är omöjliga att nå med en 3-axlig maskin i en enda uppspänning.
Viktiga beslutsfaktorer
| Funktionens komplexitet | 3-axlig metod | 5-axlig lösning |
|---|---|---|
| Portar med sammansatt vinkel | Flera komplexa fixturer | Enkel uppspänning, högre noggrannhet |
| Underskärningar/Bakåtvänd bearbetning | Specialverktyg, flera uppspänningar | Direkt bearbetningsåtkomst |
| Hög koncentricitet | Risk för toleransackumulering | Bibehålls i en operation |
Strategin för "en-träffs"-bearbetning
Den primära fördelen med 5-axlig CNC-bearbetning av ventilhus är "en-träffs"-strategin. Att färdigställa en del i en enda uppspänning minskar drastiskt risken för fel som introduceras vid omspänning. Detta är avgörande för att upprätthålla snäva toleranser mellan funktioner på olika ytor av delen.
Vi har sett att för CNC-bearbetade kopplingar och ventiler för vätskekylning med fyra eller fler vinklade portar är denna metod mer kostnadseffektiv. Maskinens högre timkostnad kompenseras genom att eliminera behovet av flera anpassade fixturer och de därmed förknippade arbetskostnaderna för uppspänningar.
Jämföra tillverkningsmetoder
Att välja rätt process påverkar direkt den slutliga kostnaden och kvaliteten. Det är en avvägning mellan maskintid, arbetskraft och verktygsinvestering.
Kostnads- och tidsfördelning
Tillverkning av ventiler med fleraxlig bearbetning kräver en djupare analys än att bara jämföra maskintimpriser. Efter att ha granskat flera projekt visar våra data ett tydligt mönster.
| Metrisk | 3-axlig + Flera uppställningar | 5-axlig enkel uppspänning |
|---|---|---|
| Cykeltid | Högre (inkluderar uppspänningstid) | Lägre (kontinuerlig bearbetning) |
| Noggrannhet | Lägre (toleransackumulering) | Högre (enkel referensram) |
| Kostnad för infästning | Hög (flera anpassade jiggar) | Minimal (standard skruvstycke/chuck) |
| Arbetskostnad | Hög (flera uppspänningar) | Lägre (mindre operatörsintervention) |
Användningen av avancerade funktioner som Verktygscentrumkontroll (TCPC)8 på våra 5-axliga maskiner gör att verktygsspetsen kan följa en programmerad bana oavsett verktygets längd eller maskinens roterande axelrörelser. Detta säkerställer överlägsen noggrannhet på komplexa krökta ytor och vinklade hål.
Fleraxlig bearbetning är avgörande för komplexa ventilhus, vilket förbättrar noggrannheten och minskar de totala projektkostnaderna. Genom att minimera uppspänningar med en "en-träffs"-strategi övervinner den den högre timkostnaden och levererar en överlägsen och mer ekonomisk del i slutändan.
Schweizisk svarvning för små ventilkomponenter: Ventilkärnor och insatser
Varför schweizisk svarvning för intrikata ventildelar?
För små, komplexa ventilkomponenter räcker konventionella svarvar ofta inte till. Delar som ventilspindlar och ventiltallrikar kräver en precisionsnivå som är svår att uppnå när arbetsstyckets avböjning blir ett problem. Det är här schweizisk svarvning ger oss en tydlig fördel på PTSMAKE.
Schweizisk CNC-svarvning av ventildelar är idealisk för komponenter med diametrar från 3 mm till 20 mm och längder upp till 200 mm. Genom att stödja materialet direkt vid skärverktyget minimerar maskinen vibrationer och avböjning, vilket säkerställer exceptionell rakhet och koncentricitet på långa, smala delar.
Nyckelkomponenter vi bearbetar
Precisionsbearbetning av ventilinsatser är en kärndel av vårt arbete. Vi hanterar olika sekundära komponenter, var och en med sina egna unika utmaningar. Schweizisk svarvning gör att vi konsekvent kan möta dessa krav för applikationer som CNC-bearbetade kopplingar och ventiler för vätskekylning.
| Komponent | Vanlig bearbetningsutmaning |
|---|---|
| Ventilspindlar | Bibehålla rakhet över långa längder |
| Ventiltallrikar | Uppnå kritiska tätningsytfinheter |
| Doseringsstift | Konisk noggrannhet och finspetsgeometri |
| Sätesinsatser | Koncentricitet mellan borrhål och säte |
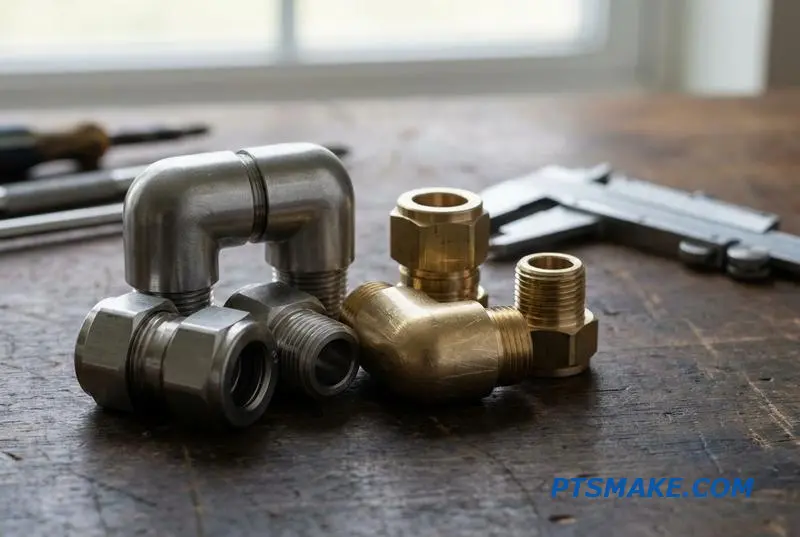
Den tekniska fördelen med schweizisk bearbetning
Överlägsenheten hos schweiziska maskiner för dessa delar beror på tre nyckelfunktioner. Dessa tekniker gör att vi kan bearbeta en komponent helt i en enda uppsättning, vilket är avgörande för både precision och effektivitet vid tillverkning av delar för vätskekylsystem.
Styrbussning för stabilitet
Styrbussningen är hörnstenen i schweizisk svarvning. Den ger styvt stöd åt arbetsstycket precis intill skärverktygen. Denna inställning eliminerar praktiskt taget avböjning på långa, smala delar, vilket säkerställer enhetliga diametrar och överlägsna ytfinisher från ände till ände.
Motspindel för komplett bearbetning
Efter att huvudspindeln har slutfört sina operationer tar motspindeln upp delen. Detta gör att vi kan bearbeta bakänden utan manuell inblandning. Denna process garanterar utmärkt koncentricitet mellan funktioner på komponentens motsatta ändar, en kritisk faktor för ventilprestanda.
Drivna verktyg för komplexa funktioner
Våra schweiziska maskiner är utrustade med drivna verktyg. Detta gör att vi kan utföra sekundära operationer som tvärborrning, spårfräsning och planfräsning i samma cykel. Denna integrerade metod minskar ledtiderna och förbättrar noggrannheten hos funktioner i förhållande till de svarvade diametrarna.
Material- och precisionsstandarder
Vi arbetar med en rad material utvalda för deras prestanda i krävande ventilapplikationer. Värmebehandlingen av 17-4PH, känd som Utgångshärdning9, är avgörande för att uppnå hög slitstyrka. Baserat på våra tester håller vi konsekvent snäva toleranser.
| Material | Primär applikation |
|---|---|
| 303/316L RF | Korrosionsbeständighet och allmän användning |
| 17-4PH H900 | Högtrycks-, högnötningskomponenter |
| PEEK | Elektrisk isolering och kemisk beständighet |
Vi uppnår toleranser på ±0,01 mm på diametrar och ytfinisher så fina som Ra 0,4 µm på kritiska tätningsytor.
Svarvning av schweizisk typ är oumbärlig för att producera små, komplexa ventilkomponenter med hög precision. Dess förmåga att hantera långa, smala delar och slutföra funktioner i en enda uppsättning gör den idealisk för ventilkärnor, insatser och andra intrikata delar som kräver snäva toleranser.
Gängning och ändanslutningar vid bearbetning av ventilhus
Korrekt gängning är avgörande för att skapa trycktäta, pålitliga anslutningar i ventilhus. Det handlar inte bara om att skära spår; det handlar om att välja rätt standard och utföra den med precision. Varje gängtyp tjänar ett specifikt syfte, från koniska till raka profiler.
Viktiga gängstandarder
Olika applikationer kräver olika gängstandarder. För CNC-bearbetade kopplingar och ventiler för vätskekylning är det grundläggande att förstå dessa. I vårt arbete på PTSMAKE bearbetar vi vanligtvis dessa primära typer, var och en med unika geometriska krav för tätning och mekaniskt ingrepp.
| Typ av tråd | Förseglingsmetod | Gemensam ansökan |
|---|---|---|
| NPT/BSPT | Gänginterferens (Konisk) | Allmänt ändamål, tryckledningar |
| UN/UNF/BSPP | Packning eller O-ring | Kopplingar, hydrauliska anslutningar |
| SAE ORB | O-ring i ett spår | Högtryckshydraulsystem |
Vikten av precision
Att uppnå en perfekt tätning börjar med exakt bearbetning. Vid gängbearbetning av ventilhus kan även små avvikelser i stigning, vinkel eller djup leda till läckage eller anslutningsfel under tryck. Denna precision är det som skiljer en pålitlig komponent från en risk.
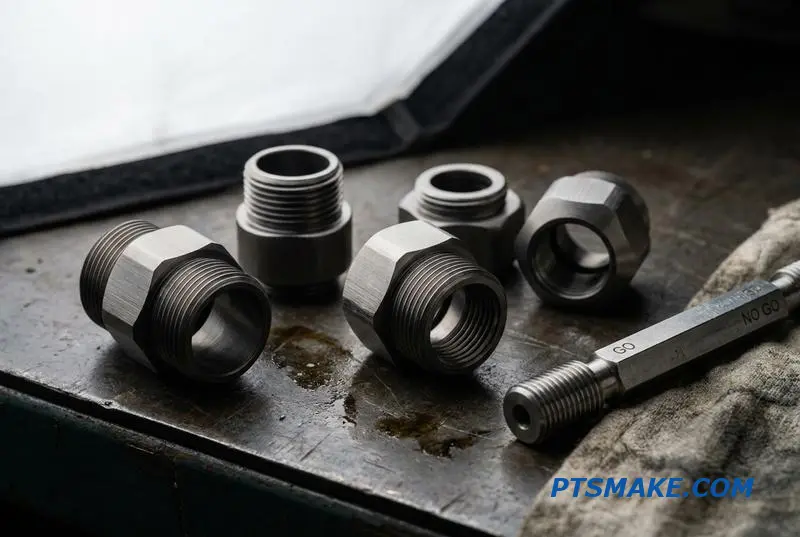
Mätning och kvalitetskontroll
Att verifiera gänggeometrin är lika kritiskt som att skära den. Vi använder specifika mätare för varje gängtyp. Till exempel kräver NPT-gängor L1- och L2-gängtolkar för att kontrollera konisk djup, vilket säkerställer korrekt gängingrepp utan att bottna eller interferens.
| Mätartyp | Används för | Syfte |
|---|---|---|
| Ringmätare | Externa trådar | Go/No-Go-kontroll för gängans diameter |
| Gängtolk | Invändiga gängor | Go/No-Go-kontroll för gängans diameter |
| NPT L1/L2-mätare | Koniska gängor | Verifierar korrekt ingreppsdjup |
Gängfräsning kontra gängtappning
För gängor med större diameter rekommenderar jag ofta gängfräsning framför gängtappning. Gängtappning kan ibland utöva högt vridmoment, vilket riskerar verktygsbrott eller att delen deformeras. Gängfräsning, som använder Helisk interpolering10, erbjuder en mer kontrollerad process.
Denna metod ger ofta överlägsen gängkvalitet och ytfinish. En ytterligare fördel är att ett enda verktyg kan bearbeta olika gängstorlekar med samma stigning, vilket ger flexibilitet i produktionen, särskilt under CNC-svarvningsoperationer för NPT-gängor.
Vanliga bearbetningsfallgropar
Överkoning av NPT-gängor är ett vanligt problem som orsakar monteringsinterferens. Ett annat problem är skadade gängstartar från felaktig verktygsinmatning, vilket kan förstöra tätningen. Slutligen förhindrar grader kvar på gängtopparna korrekt passning och måste noggrant avlägsnas.
Att välja rätt gängtyp, att utföra den med precision och att verifiera den med rätt mätverktyg är icke förhandlingsbart för högpresterande ventilhus. Att förstå vanliga fallgropar och att välja den optimala bearbetningsmetoden, såsom gängfräsning för större diametrar, säkerställer en läckagesäker och pålitlig anslutning.
Bearbetning av tätningsytor: O-ringspår, flänsytor och metallsäten
Inom vätskekylning är tätningsytan allt. En enda mikroskopisk defekt kan leda till ett katastrofalt fel. Att bearbeta dessa ytor på CNC-kopplingar och ventiler är en uppgift där precision inte bara är ett mål; det är det enda acceptabla resultatet. Det finns inget utrymme för fel.
Viktiga tätningsmetoder
Vi stöter främst på tre typer av tätningar. Var och en har unika bearbetningskrav som direkt påverkar dess prestanda. Att förstå dessa skillnader är avgörande för att producera pålitliga komponenter för vätskekylsystem.
| Typ av tätning | Primärt bearbetningsfokus | Gemensam ansökan |
|---|---|---|
| O-ringspår | Spårdjup & Ytfinhet | Statiska tätningar mellan kroppshalvor |
| Kompressionstätning | Ytplanhet & Ytfinhet | Packnings- eller hylsanslutningar |
| Metall-mot-metall-säte | Koncentricitet & Ytfinhet | Högtryckskulventiler |
O-ringspårstoleranser
För standard AS568 O-ringspår är det avgörande att kontrollera spårdjupet. Vi håller en tolerans på ±0.05mm. Bottenytans ytfinhet måste vara Ra 1.6µm eller bättre, utan verktygsmärken som löper parallellt med den potentiella läckagevägen.
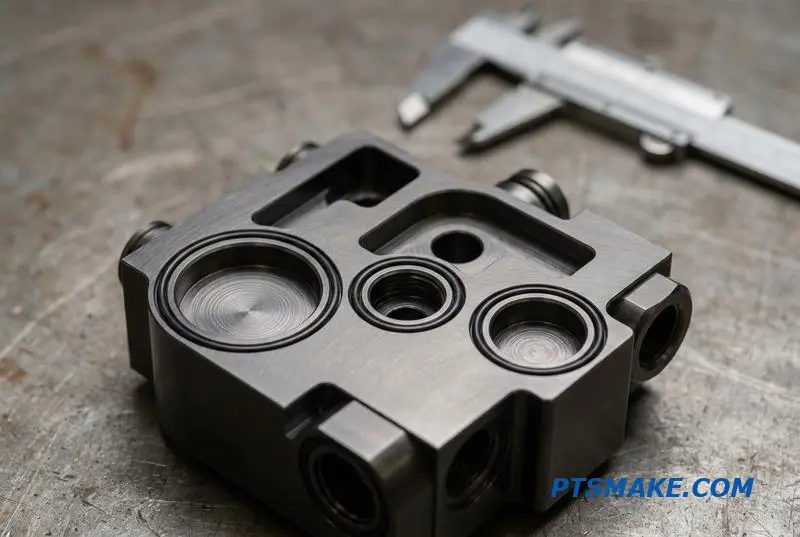
Framgången för CNC-bearbetade kopplingar och ventiler för vätskekylning beror på att uppnå perfekta tätningsytor. Varje design kräver en specifik strategi, från de exakta dimensionerna av ett O-ringspår till den felfria ytfinheten hos ett metall-mot-metall-säte. Kompromisser är inte ett alternativ.
Bearbetning för O-ringspår
För O-ringspår är målet kontrollerad kompression. Ett spår som är för djupt misslyckas med att komprimera O-ringen tillräckligt, vilket skapar en läckageväg. Om det är för grunt krossas O-ringen, vilket leder till för tidigt fel. Det är därför toleransen för djupet på ±0.05mm är icke förhandlingsbar.
Krav för metall-mot-metall-säte
Metall-mot-metall-säten är de mest krävande. I en kulventil med hårt säte måste sätet ha en koncentricitet till borrhålet inom ±0.025mm. Ytfinheten måste vara exceptionellt slät, typiskt mellan Ra 0.2µm och 0.4µm. Det är här principerna för Tribologi11 blir avgörande.
Kritiska geometriska kontroller
Att uppnå dessa specifikationer kräver exakt verktygsbanekontroll och maskinstabilitet. Geometrin, vare sig det är en 45-graders vinkel eller en skarp kant, måste vara perfekt för att skapa en kontaktlinje som håller högt tryck utan att läcka.
| Funktion | GD&T-kontroll | Typisk specifikation |
|---|---|---|
| O-ringspårets botten | Ytprofil | 05mm |
| Flänsyta | Planhet | 0,02 mm |
| Metallsätesvinkel | Vinkelriktighet | ±0,1° |
| Metallsäte till borrhål | Koncentricitet | 025mm |
Bearbetning av tätningsytor är en noggrann process. Framgång beror på att uppnå snäva toleranser för spårdjup, ytfinhet och geometriska kontroller som koncentricitet. Dessa detaljer avgör tillförlitligheten hos CNC-bearbetade kopplingar och ventiler i alla vätskekylningsapplikationer.
Läckagetestning av bearbetade ventilhus: Standarder och metoder
Att säkerställa att en ventilkropp är läckagesäker är icke förhandlingsbart, särskilt för CNC-bearbetade kopplingar och ventiler för vätskekylning. En mindre defekt kan leda till katastrofalt systemfel. På PTSMAKE förlitar vi oss på en strukturerad strategi för att validera integriteten hos varje komponent vi producerar.
Viktiga läckagetestprotokoll
Olika tester riktar sig mot olika potentiella felpunkter. Hydrostatiska tester kontrollerar kroppens strukturella styrka, medan pneumatiska tester fokuserar på tätningens effektivitet. För de mest kritiska applikationerna krävs avancerade metoder.
Vanliga testparametrar
Här är en snabb översikt över de standardtester vi använder för ett typiskt trycktest av en vätskekylningsventil.
| Testmetod | Primärt syfte | Typiskt tryck/känslighet |
|---|---|---|
| Hydrostatiskt tryck | Kroppsintegritet & Styrka | 5× nominellt tryck (10-15 bar) |
| Pneumatiskt sätesläckage | Tätningseffektivitet | Lågt tryck (0.5-1 bar) |
| Heliummasspektrometri | Hermetisk tätning | <1×10⁻⁶ mbar·L/s |
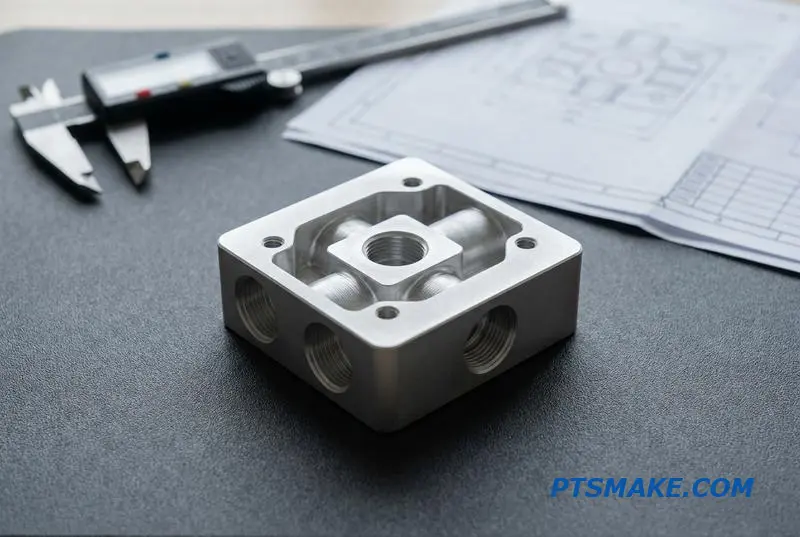
Att tillämpa rätt testmetod
Att välja rätt test är avgörande för effektiv läckagetestning av ventilkroppen. Varje metod ger olika information om delens prestanda och är lämplig för specifika valideringssteg.
Hydrostatiskt trycktest
Vi utför detta test för att bekräfta ventilkroppens grundläggande integritet. Genom att utsätta delen för 1.5 gånger dess nominella tryck, typiskt 10-15 bar, och hålla det i 2-5 minuter, verifierar vi att det inte finns några strukturella svagheter, porositet eller sprickor från bearbetningsprocessen.
Pneumatiskt sätesläckagetest
Detta test fokuserar på ventilsätets förmåga att täta. Med lågtrycksluft vid 0.5-1 bar kontrollerar vi efter läckor via ett bubbeltest eller genom att mäta differentiellt tryckfall. Jag rekommenderar alltid att använda torrt kväve för att förhindra fuktkontaminering inuti komponenten.
Heliummasspektrometri12 för Ultimat Säkerhet
För hermetiskt förseglade enheter eller missionskritiska applikationer är detta guldstandarden. Den upptäcker läckor tusentals gånger mindre än andra metoder kan hitta. Vi följer ett strikt acceptanskriterium på mindre än 1×10⁻⁶ mbar·L/s, vilket säkerställer total inneslutning.
En robust teststrategi kombinerar dessa metoder för att garantera prestanda. Hydrostatisk testning validerar kroppen, pneumatisk testning bekräftar tätningen, och heliumspektrometri säkerställer absolut integritet för de mest krävande applikationerna, som de som finns i högpresterande vätskekylsystem.
Avgradning och rengöring av ventilhus: Varför det är viktigt för kylningens tillförlitlighet
Maskinbearbetning av en ventilkropp är bara halva striden. Det verkliga tillförlitlighetstestet för vätskekylsystem kommer från efterbearbetningsprocesser. Invändiga grader, särskilt vid korsande hål, är små metallfragment som kan orsaka katastrofala fel längre fram.
Problemet med Invändiga Grader
Dessa fragment kan lossna, blockera kylvätskekanaler eller fastna i ventilsäten. Om de når pumpen kan de skada pumphjul, vilket leder till en fullständig systemavstängning. Det är därför ett fokus på avgradning och rengöring inte bara är en kvalitetskontroll; det är en kärndel av tillverkningen av tillförlitliga CNC-bearbetade kopplingar och ventiler för vätskekylning.
Initiala Steg är Inte Tillräckliga
Standard trumling eller tvättning kommer inte att ta bort dessa invändiga grader. Det kräver en dedikerad, flerstegsprocess för att säkerställa att varje invändig passage är perfekt ren och slät innan ventilkroppen någonsin monteras.
| Riskfaktor | Konsekvens av Dålig Avgradning |
|---|---|
| Flödesblockering | Överhettning och systemfel |
| Ventilblockering | Oförmåga att kontrollera kylvätskeflödet |
| Pumpskador | Kostsamma reparationer och systemavbrott |
| Kontaminering | Minskad livslängd för kylvätska och komponenter |
Avancerade Avgradnings- och Rengöringsmetoder
Effektiv avgradning och rengöring av ventilkroppar kräver specialiserade tekniker. För enkla geometrier kan manuell avgradning med anpassade verktyg nå invändiga passager. Men för komplexa invändiga kanaler förlitar vi oss på mer avancerade metoder för att säkerställa fullständig borttagning av alla grader.
Att Välja Rätt Teknik
Termisk avgradning (TEM) är utmärkt för intrikata invändiga geometrier, då den förångar grader utan att påverka delens dimensioner. För högprecisionsdelar med snäva toleranser erbjuder Elektrokemisk avgradning (ECM) en beröringsfri, mycket kontrollerad lösning som avlägsnar material jon för jon.
| Avgradningsmetod | Bäst för | Precisionsnivå |
|---|---|---|
| Termisk (TEM) | Komplexa interna geometrier | Hög |
| Elektrokemisk (ECM) | Snäva toleranser, känsliga material | Mycket hög |
| Högtrycksvattenstråle | Spolning och rengöring av passager | Medium |
Verifiering och Slutlig Renhet
Efter avgradning är renhet av yttersta vikt. Vi följer standarder som ISO 16232 för att mäta partikelkontamination. Ultraljudsrengöring i specialiserade lösningsmedel avlägsnar eventuella kvarvarande mikropartiklar. Slutlig inspektion med hjälp av en Boroskop13 gör att vi visuellt kan verifiera att varje invändig passage är orörd, vilket garanterar den renhet för CNC-bearbetade delar som krävs för system med hög tillförlitlighet.
Avgradning och rengöring är inte valfria steg; de är avgörande för prestandan och livslängden för alla vätskekylsystem. Korrekt utförande förhindrar blockeringar, skyddar komponenter och säkerställer att hela systemet fungerar som avsett, vilket återspeglar ett engagemang för sann tillverkningskvalitet.
Ytbehandling och beläggning för kylvätskekompatibilitet
Efter bearbetning är ytfinishen bara början. Rätt ytbehandling av ventilkroppen säkerställer långsiktig tillförlitlighet i vätskekylsystem. Det är ett kritiskt steg som förhindrar korrosion, minskar friktion och förlänger livslängden för CNC-bearbetade kopplingar och ventiler för vätskekylning.
Viktiga Ytbehandlingar
Att välja rätt behandling beror helt på materialet, kylvätskan och driftsmiljön. Varje alternativ erbjuder specifika fördelar anpassade till olika applikationskrav, från korrosionsbeständighet till slitageskydd.
Vanliga Skyddsprocesser
Vi applicerar ofta behandlingar som passivering för rostfritt stål eller hårdanodisering för aluminium. Dessa processer är grundläggande för att säkerställa att delar presterar som förväntat under hela deras livslängd.
| Behandling | Primärmaterial | Huvudsyfte |
|---|---|---|
| Passivering | Rostfritt stål | Avlägsnar fritt järn, förbättrar korrosionsbeständigheten |
| Anodisering (typ III) | Aluminium | Ökar ythårdheten och slitstyrkan |
| Elektrolös nickel | Koppar, Mässing | Skapar en enhetlig skyddsbarriär |
| Teflon/Xylan | Ventilspindlar | Minskar friktion och förhindrar stick-slip |
Valet av ytbehandling för en ventilkropp är aldrig godtyckligt; det är ett strategiskt beslut baserat på systemets kemi och mekanik. Till exempel, i en blandmetallkrets som innehåller koppar och aluminium, är proaktiv beläggning avgörande för att förhindra problem.
Välja rätt behandling
Kylvätskan i sig är den största faktorn. En vatten-glykolblandning är ledande och kräver skydd mot korrosion. Däremot är dielektriska vätskor icke-ledande, så elektrisk isolering från anodisering blir viktigare för att förhindra ljusbågar.
Anpassa behandling till applikation
I vårt arbete på PTSMAKE har vi funnit att passivering av 316L rostfritt stål enligt ASTM A967 är standard för de flesta vattenbaserade kylvätskor. Det avlägsnar ytföroreningar från bearbetning, vilket är en vanlig källa till för tidig rost. För kopparlegeringskroppar, Elektrolös nickelplätering14 är min förstahandsrekommendation för vätskekylning. Det skapar en helt enhetlig barriär, till skillnad från elektroplätering, som kan byggas upp ojämnt på komplexa former.
Denna enhetlighet är avgörande inuti de intrikata passagerna hos CNC-bearbetade kopplingar och ventiler för vätskekylning. För lågfriktionsbehov, som på ventilspindlar, minskar en Teflonimpregnering eller en Xylanbeläggning aktiveringskraften och förhindrar fastklämning, särskilt efter långa inaktiva perioder.
| Typ av kylvätska | Gemensamt material | Rekommenderad behandling | Viktig fördel |
|---|---|---|---|
| Vatten-Glykol | 316L rostfritt stål | Passivering | Motståndskraft mot korrosion |
| Vatten-Glykol | Aluminium | Hårdanodisering (Typ III) | Hårdhet, Korrosionsskydd |
| Vatten-Glykol | Koppar/messing | Elektrolös nickel | Enhetligt barriärskikt |
| Dielektrisk vätska | Aluminium | Hårdanodisering (Typ III) | Elektrisk isolering |
Att välja rätt ytbehandling är avgörande för att förhindra systemfel. Passivering, anodisering och specialiserad plätering förbättrar direkt hållbarheten och tillförlitligheten hos vätskekylningskomponenter, vilket säkerställer att de uppfyller prestandaförväntningarna under hela sin livslängd.
Design för tillverkningsbarhet: Ventilhusritningar som maskinister älskar
En välutformad ritning av en ventilkropp är mer än en uppsättning instruktioner; det är ett tydligt kommunikationsverktyg. När ingenjörer tillämpar principer för Design för Tillverkningsbarhet (DFM), överbryggar de klyftan mellan designintention och produktionsverklighet, vilket sparar tid och minskar kostnader. Detta tillvägagångssätt förhindrar onödiga revisioner och effektiviserar bearbetningsprocessen.
Varför DFM är viktigt för ventilkroppar
Effektiv DFM förutser tillverkningsutmaningar. För komplexa komponenter som CNC-bearbetade kopplingar och ventiler för vätskekylning kan små designjusteringar ha en betydande inverkan. De kan eliminera behovet av specialverktyg eller sekundära operationer, vilket direkt förbättrar effektiviteten och komponentkvaliteten.
Från ritning till färdig del
Här är vanliga problem vi ser och deras DFM-lösningar:
| Problematisk funktion | Optimerad DFM-specifikation |
|---|---|
| Vassa invändiga hörn | Generösa hörnradier |
| Djupa, smala hål (L/D > 4:1) | Minskat längd-till-diameter-förhållande |
| Icke-standardgängor | Regionsspecifika standardgängor (NPT/BSP) |
| Tvetydiga referenspunkter | Tydligt GD&T-ramverk |
Hos PTSMAKE vägleder vi ofta kunder om design för tillverkningsbarhet vid ventilbearbetning. Enkla förändringar ger stora fördelar. Till exempel, att undvika djupa hål med ett längd-till-diameter-förhållande över 4:1 eliminerar behovet av dyr djuphålsborrning. Djupare hål leder ofta till ökad Verktygets avböjning15, vilket kan äventyra hålets rakhet och den totala noggrannheten.
Viktiga optimeringsområden
Interna geometrier
Att specificera generösa hörnradier i interna fickor är avgörande. Skarpa hörn kan inte fräsas och kräver gnistbearbetning (EDM), en mycket långsammare och dyrare process. Att designa portar så att de är åtkomliga från standardverktygsorienteringar förenklar också inställningar och minskar bearbetningstiden avsevärt.
Gängor och toleranser
Att använda icke-standardgängor för en specifik region, som BSP i ett USA-baserat projekt, kan orsaka förseningar i anskaffningen. Lika viktigt är tydliga referenspunktsdefinitioner för Geometrisk Dimensionering och Toleranssättning (GD&T), som tar bort tvetydighet och säkerställer att delar konsekvent uppfyller funktionella krav.
| Designval | Konsekvenser för maskinbearbetning |
|---|---|
| Skarpt invändigt hörn | Kräver långsam, kostsam EDM-process |
| L/D-förhållande > 4:1 | Kräver specialiserade djuphålsborrverktyg |
| Tvetydig GD&T | Risk för feltolkning och skrotdelar |
| Standardportåtkomst | Möjliggör snabbare, styvare inställningar |
Genom att fokusera på DFM-principer som att optimera håldjup, använda standardgängor och tillhandahålla tydlig GD&T, kan du skapa ritningar för ventilkroppar som är effektiva att producera. Dessa små justeringar leder till lägre kostnader, snabbare ledtider och delar av högre kvalitet.
Vanliga bearbetningsfel i ventilhus och hur man undviker dem
Ventilkroppar som används i vätskekylsystem måste vara felfria. Även små fel i dessa CNC-bearbetade kopplingar och ventiler kan orsaka läckage eller systemfel. Vi ser ofta specifika problem som äventyrar prestandan, men med rätt tillvägagångssätt är de helt förebyggbara.
Orunda hål
Ett primärt problem är hål som inte är perfekt cirkulära. Detta beror ofta på en felaktig fastspänningsstrategi, där fixturtrycket deformerar delen något under bearbetningen. När delen släpps, fjädrar den tillbaka och lämnar ett orunt hål som äventyrar tätningen.
Ytfinhetsfel
Ett annat vanligt problem är skakmärken på kritiska tätningsytor. Dessa små vibrationer, ofta orsakade av avbrutna skär eller verktygsinstabilitet, skapar en grov yta. Detta förhindrar en perfekt tätning, vilket leder till läckage över tid och skapar stora kvalitetsproblem för CNC-ventiler.
Att åtgärda bearbetningsfel i ventilkroppar kräver en systematisk process. Det handlar inte bara om att fixa ett problem; det handlar om att bygga en process som förutser och förhindrar dem. Vi fokuserar på att identifiera grundorsaken, implementera exakt detektering och förfina bearbetningsstrategin för långsiktig tillförlitlighet.
Vanliga defekter och lösningar
Att förstå källan till ett fel är det första steget. Till exempel kan gängfel ofta spåras tillbaka till enkelt verktygsslitage som inte övervakades. På samma sätt blir porositet i en gjuten del bara ett problem efter att vi börjar bearbeta den, vilket avslöjar dolda håligheter. Varje fel har en specifik orsak och lösning.
| Defekt | Grundorsak | Detektionsmetod | Korrigerande åtgärder |
|---|---|---|---|
| Orunda hål | Otillräcklig fastspänning | CMM, Luftmätning | Omdesigna fixtur, använd momentnycklar |
| Chatter Marks | Verktygsvibration, avbrutna skär | Ytprofilometer | Justera hastigheter/matningar, använd styva verktyg |
| Gängfel | Slitage på verktyg | Gränslära | Implementera hantering av verktygens livslängd |
| Invändiga grader | Korsborrningsoperationer | Boreskopinspektion | Lägg till gradningscykel, använd specialverktyg |
| Porositet | Dålig gjutkvalitet | Visuell, Trycktest | Förbättra gjutprocessen, sålla rådelar |
| Dimensionsdrift | Termisk expansion, verktygsslitage | Sondning under pågående process | Implementera verktygskompensation, hantera kylvätska |
Vi uppmärksammar också dimensionell drift under långa produktionsserier. Förändringar i maskintemperatur och gradvis verktygsslitage kan göra att deldimensioner långsamt rör sig utanför specifikationerna. Detta kräver robust processkontroll och expertis inom Dimensionell metrologi16 för att upprätthålla konsekvens från första till sista delen.
Att förhindra defekter i ventilhus kräver en djup förståelse för grundorsakerna, från klämkrafter till termisk drift. Att använda precisa detektionsmetoder och proaktiv processkontroll är avgörande för att säkerställa tillförlitligheten hos CNC-bearbetade kopplingar och ventiler för vätskekylsystem.
Från prototyp till produktion: Skalning av tillverkning av ventilhus
Att skala en ny ventilhusdesign från en enda prototyp till full produktion kräver ett fasat tillvägagångssätt. Varje steg adresserar olika mål, från att validera designen till att optimera för kostnad och repeterbarhet vid höga volymer. Denna resa är avgörande för projektets framgång.
Prototypfasen (1-10 stycken)
Det initiala steget fokuserar på hastighet och designvalidering. Vi använder vanligtvis 5-axliga eller fräs-svarvcentra för att bearbeta delar från massivt stångmaterial. Detta möjliggör snabb iteration, med ledtider på 2-3 veckor, vilket möjliggör snabba justeringar baserade på testfeedback.
Pilot till produktion (10-10 000+ stycken)
När volymen ökar, skiftar strategin. Pilotkörningen introducerar produktionsanpassade fixturer och optimerade verktygsbanor. Full produktion kräver dedikerad arbetsfixering, minimerade cykeltider och robusta kvalitetskontrollsystem för att säkerställa konsekvens över tusentals delar.
Att gå bortom de initiala prototyperna introducerar kritiska beslut om tillverkningsmetoder. Rätt val påverkar direkt enhetskostnad, ledtid och delkvalitet. Att förstå dessa avvägningar är nyckeln till att effektivt skala för produkter som CNC-bearbetade kopplingar och ventiler för vätskekylning.
Att välja rätt väg
En primär övervägning är övergången från bearbetning från massivt material till investeringsgjutning. För lägre volymer är bearbetning från stångmaterial snabbare och undviker höga verktygskostnader. När kvantiteterna överstiger några tusen enheter, kompenseras den initiala kostnaden för gjutverktyg av lägre materialspill och minskad bearbetningstid.
| Volymområde | Primär metod | Viktig fördel |
|---|---|---|
| 1-100 st | Fullt bearbetad från massivt material | Hastighet, Inga verktygskostnader |
| 100-2 000 st | Optimerad maskinbearbetning | Minskad cykeltid |
| 2 000-10 000+ st | Investeringsgjutning + bearbetning | Lägre enhetskostnad |
För extremt höga volymer utvärderar vi flerspindelautomation för att ytterligare sänka cykeltiderna. Kvalitetssäkringen mognar också från förstaprovsinspektion i pilotfasen till att använda Statistisk processtyrning17 under full produktion, vilket hjälper oss att övervaka och kontrollera tillverkningsprocessen i realtid.
Att framgångsrikt skala tillverkning av ventilhus bygger på en strategisk övergång från flexibel prototypframställning till optimerad massproduktion. Att välja rätt processer, som gjutning eller automation, och implementera robusta kvalitetskontroller är avgörande för att uppnå kostnadseffektivitet och konsekvens vid höga volymer.
Regulatoriska och branschstandarder för kylventiler i datacenter
Inom vätskekylning för datacenter är standarder inte bara rekommendationer; de är grunden för tillförlitlighet och interoperabilitet. Att följa dem säkerställer att varje komponent, särskilt CNC-bearbetade kopplingar och ventiler för vätskekylning, presterar som förväntat under krävande förhållanden. Detta ramverk förhindrar kostsamma fel och säkerställer systemkompatibilitet.
Viktiga styrande organ
Flera organisationer publicerar standarder som är avgörande för ventiltillverkning. Grupper som ASME, ANSI och Open Compute Project (OCP) tillhandahåller de specifika riktlinjer vi följer. Dessa regler dikterar allt från materialstyrka till de exakta dimensionerna för en anslutningsport, vilket direkt påverkar bearbetningsprocessen.
Varför standarder är viktiga
Att följa dessa standarder garanterar att en ventil kan hantera systemets tryck och temperatur, ansluter sömlöst med andra komponenter och fungerar säkert. För tillverkare som oss på PTSMAKE innebär detta att översätta komplexa specifikationer till precisa fysiska delar som våra kunder kan lita helt på.
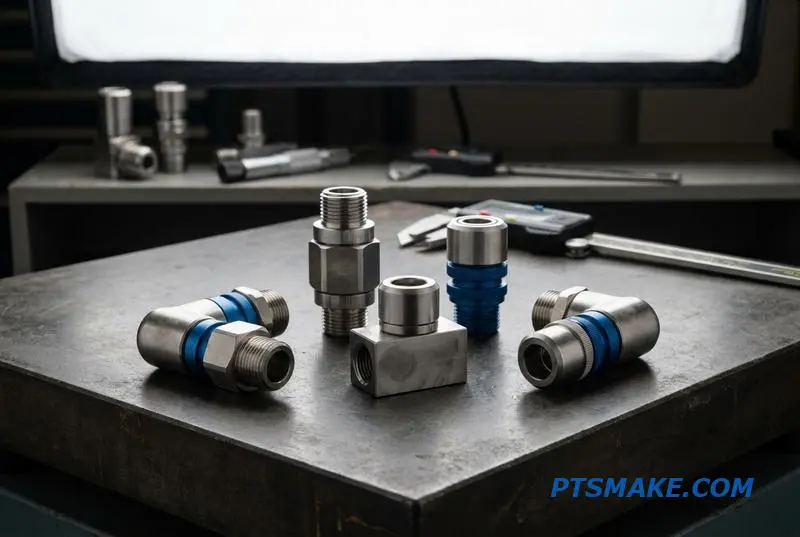
Att förstå landskapet av datacenterstandarder för ventiler kräver att man skiljer mellan obligatoriska regler och branschens bästa praxis. Denna distinktion vägleder vår tillverkningsmetod och säkerställer både efterlevnad och prestanda för verksamhetskritiska komponenter.
Obligatoriska vs. rekommenderade standarder
Säkerhetscertifieringar som UL 1995 är ofta obligatoriska för elektronisk utrustning, inklusive kylsystem. I kontrast betraktas standarder från ASHRAE TC 9.9 eller OCP typiskt som branschdrivna bästa praxis. Dock kräver stora datacenteroperatörer ofta OCP-efterlevnad för interoperabilitet, vilket gör det till ett de facto-krav för leverantörer.
Inverkan på bearbetningskrav
Dessa standarder har en direkt och betydande inverkan på tillverkningsprocesser. Till exempel definierar ANSI/FCI 70-2 läckageklasser för ventilsäten. Att uppnå en klass VI-avstängning kräver extremt snäva toleranser på bearbetade ytor, något vi fokuserar intensivt på. OCP-standarder för rackgränssnitt specificerar exakta dimensioner för UQD/BMQC-kopplingar. Varje portplacering, gängstorlek och yta måste följa en specifik Datum18 för att säkerställa en perfekt passform mellan olika leverantörers utrustning.
Följande tabell sammanfattar nyckelstandarder:
| Standard | Fokusområde | Konsekvenser för maskinbearbetning |
|---|---|---|
| ASME B16.34 | Ventilens tryck-temperaturvärden | Specificerar krav på materialstyrka och väggtjocklek. |
| ANSI/FCI 70-2 | Läckage i reglerventilsäte | Dikterar ytfinish och tolerans för tätningsytor. |
| OCP V3 UQS | Rack- & grenrörsgränssnitt | Definierar exakta dimensioner, portplaceringar och gängstorlekar. |
| UL 1995 | Säkerhet för kylutrustning | Styr materialval och design för elsäkerhet. |
Slutligen är ett robust kvalitetssystem som ISO 9001 avgörande. Det tillhandahåller ramverket för att säkerställa att vi konsekvent kan producera delar som uppfyller alla dessa krävande specifikationer.
Att följa standarder som ASME, ANSI och OCP är avgörande för säkerheten och tillförlitligheten hos kylsystem för datacenter. Dessa regler påverkar direkt krav på precisionsbearbetning, vilket säkerställer att varje ventil och koppling fungerar felfritt och integreras sömlöst inom infrastrukturen.
Upptäck hur denna ytkvalitet optimerar vätskeflödet och förbättrar effektiviteten hos högpresterande kylsystem. ↩
Att förstå detta fenomen hjälper till att förhindra ventilskaador och säkerställer långsiktig systemstabilitet i applikationer med högt flöde. ↩
Förstå hur denna elektrokemiska process bryter ner komponenter och lär dig effektiva förebyggande strategier för system med blandade metaller. ↩
Förstå hur denna geometriska tolerans är avgörande för tätningsprestanda vid högt tryck. ↩
Förstå hur detta statiska friktionsfenomen påverkar precisionsvätskekontrollsystem och komponentlivslängd. ↩
Utforska hur denna geometriska tolerans säkerställer perfekt inriktning och förhindrar läckage i högpresterande vätskesystem. ↩
Att förstå hysteres hjälper till att optimera ventilens återförslutningsprestanda och systemeffektivitet. ↩
Lär dig hur denna styrteknik möjliggör ultraprecis verktygsrörelse vid komplex 5-axlig bearbetning. ↩
Lär dig hur denna process förbättrar materialegenskaper för högpresterande ventilkomponenter. ↩
Att förstå denna grundläggande CNC-rörelse hjälper till att specificera avancerade bearbetningsoperationer för överlägsen gängkvalitet. ↩
Utforska hur tribologi hjälper till att skapa hållbara, läckagefria metall-mot-metall-tätningar genom att hantera mikroskopisk friktion och slitage. ↩
Förstå hur denna metod tillhandahåller den högsta känsligheten för att upptäcka mikroskopiska läckor i kritiska tätade system. ↩
Lär dig hur detta verktyg möjliggör icke-förstörande visuell inspektion av kritiska, svåråtkomliga interna funktioner. ↩
Förstå hur denna enhetliga beläggningsprocess skyddar komplexa interna geometrier i precisionsvätskekontrollkomponenter. ↩
Att förstå verktygsavböjning hjälper till att förutsäga och förhindra dimensionella felaktigheter, särskilt för djupa eller tunnväggiga funktioner. ↩
Utforska hur mättekniken säkerställer delarnas överensstämmelse och kvalitet vid tillverkning. ↩
Förstå hur denna datadrivna metod säkerställer konsekvent kvalitet vid högvolymtillverkning. ↩
Att förstå rollen av ett referensdatum är nyckeln till att uppnå de exakta geometriska toleranserna som krävs i högpresterande komponenter. ↩