
Корпус прожектора может выглядеть простым, но слабые базовые элементы, тепловые, герметизирующие или финишные решения могут вызвать смещение луча, накопление тепла, утечки и дорогостоящие доработки.
Быстрый ответ: Хорошие обработанные алюминиевые корпуса прожекторов используют одну функциональную систему отсчета для светодиода, оптики, линзы, уплотнения и монтажных элементов. Конструкция также требует короткого теплового пути, свободного доступа для режущего инструмента, припусков на чистовую обработку и определенных методов контроля перед производством.
Порядок рассмотрения ниже следует тому, как каждое решение влияет на следующее. Эта последовательность защищает оптические характеристики и характеристики корпуса, при этом давая поставщику ЧПУ достаточно свободы для снижения рисков и затрат.
Отправьте ваш чертеж для целенаправленного DFM-анализа корпуса прожектора.
Определите инженерные входные данные, прежде чем формировать корпус
Начните с условий продукта
Каждый DFM-анализ корпуса прожектора начинается с условий эксплуатации продукта. Чистая твердотельная модель не показывает полную инженерную проблему. Она не объясняет целевой луч, тепловую нагрузку светодиода, воздействие внешней среды, монтажную нагрузку, метод очистки или ожидаемые сервисные работы. Эти условия определяют, какие поверхности должны оставаться стабильными и какие формы могут меняться.
Команда разработчиков должна определить корпус светодиода и плату. Для анализа также требуется номер детали оптики или отражателя, пакет линз, концепция уплотнения, кабельный ввод, кронштейн, расположение драйвера, предполагаемая отделка и условия эксплуатации. Корпус для сухого внутреннего дисплея имеет иные риски, чем корпус, который подвергается воздействию дождя, соли, пыли, вибрации или частой наводки.
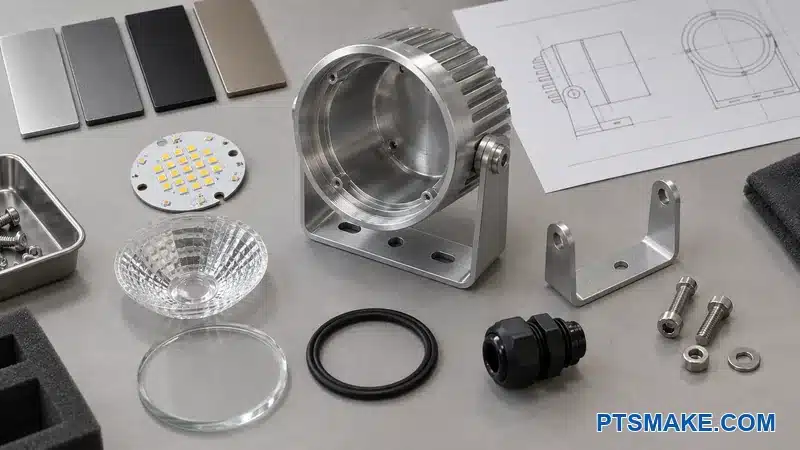
Отделите фиксированные входные данные от открытых вариантов
Каждому входному параметру присваивается одна из трех меток: фиксированный, предпочтительный или открытый. Эта простая классификация предотвращает превращение выбора стиля в дорогостоящее скрытое требование. Она также предотвращает изменение поставщиком критического интерфейса, потому что чертеж не объяснял его назначение.
| Статус входных данных | Что это значит | Ответ DFM |
|---|---|---|
| Исправлено | Функция продукта, безопасность, сертификация или приобретенный компонент контролирует это | Мы защищаем интерфейс и определяем проверку |
| Предпочтительный | Команда хочет это условие, но другое решение может подойти | Мы сравниваем стоимость, риск и внешний вид перед выпуском |
| Открыть | Поставщик может предложить лучшую форму или процесс | Мы указываем цель проектирования и допустимую границу |
Входной лист также фиксирует количество, сроки запуска и вероятный срок службы изделия. Эти факты влияют на выбор правильной формы заготовки и инвестиции в оснастку. Прототип может оправдать гибкую оснастку. Повторяющийся производственный заказ может оправдать использование специализированных мягких кулачков или контрольного приспособления.
Заказчику не нужно замораживать каждое решение до начала DFM. Команде нужно лишь показать, какие решения остаются открытыми. Это различие делает анализ честным. Это также позволяет нашим инженерам в PTSMAKE предложить практический путь, не принимая необоснованного решения по продукту.
Создайте один входной лист
Один короткий входной лист работает лучше, чем факты, разбросанные по электронной почте. Лист может указывать на контролируемые чертежи и данные поставщика. Он должен показывать текущую ревизию и владельца для каждого открытого пункта. Такой подход снижает вероятность того, что обработка начнется со старого файла оптики или неутвержденной прокладки.
Составьте карту каждого интерфейса и его последствий отказа
Рассматривайте корпус как систему интерфейсов
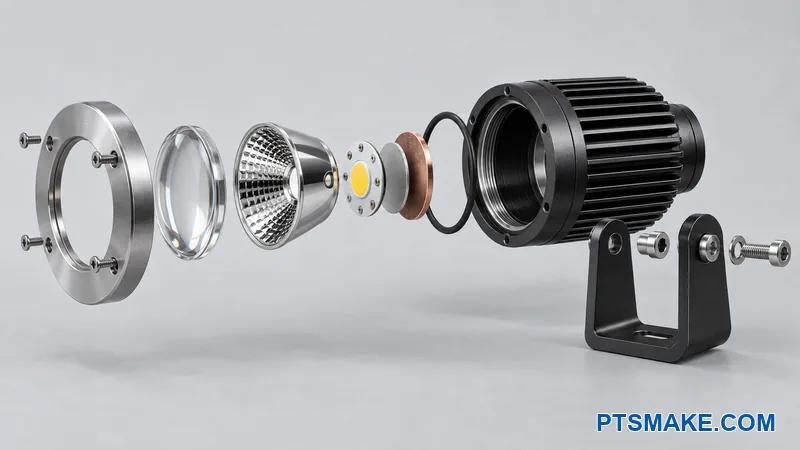
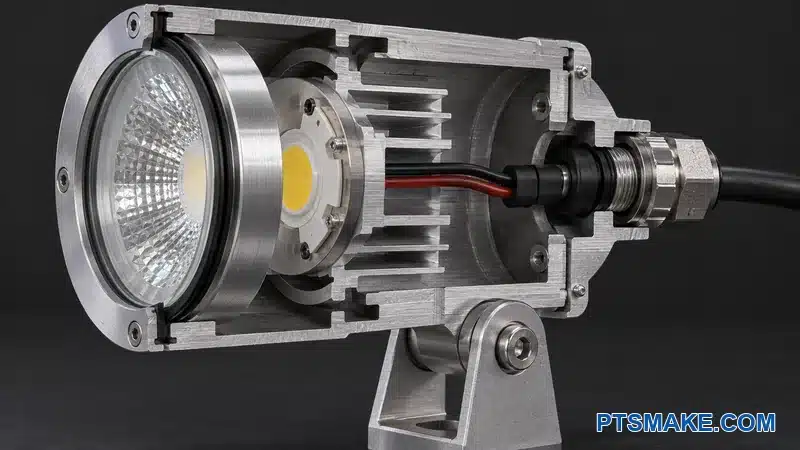
Обработанный алюминиевый корпус прожектора — это не просто один блок металла. Он содержит оптический интерфейс, тепловой интерфейс, уплотнительный интерфейс, структурный интерфейс и несколько сборочных интерфейсов. Одна обработанная поверхность может выполнять две функции, но команда должна знать обе функции, прежде чем изменять поверхность.
Плата светодиода касается тепловой площадки. Оптика позиционируется от отверстия или уступа. Линза прижимает уплотнение. Поворотный выступ передает нагрузки наведения и фиксации. Кабельный ввод закрывает другой путь в корпус. Каждый интерфейс может пройти проверку размеров и все равно отказать в собранном светильнике, если окружающий стек неправильный.
Сайт Руководство по сроку службы светодиодного светильника1 объясняет, что срок службы светодиодного светильника зависит не только от светодиодного модуля. Тепловое управление, оптические элементы, уплотнения и другие части системы могут контролировать полезный срок службы. Этот системный подход является причиной, по которой я составляю карту интерфейсов, прежде чем назначать жесткие допуски.
Оцените последствия до размера
Короткая карта отказов придает DFM-совещанию четкий порядок. Эта карта не заменяет формальный FMEA-анализ конструкции. Анализ начинается с интерфейса, называет вероятный отказ и определяет первый физический контроль.
| Интерфейс | Возможное влияние на продукт | Первый конструкторский контроль | Полезная проверка |
|---|---|---|---|
| Плата светодиода к корпусу | Повышенная температура или неравномерный тепловой поток | Плоская, чистая контактная площадка и сбалансированная прижимная нагрузка | Плоскостность, контактный рисунок, термическое испытание |
| Светодиод к оптике | Смещение луча, горячая точка или снижение оптической эффективности | Общий центр и прямое осевое посадочное место | Проверка сборки и испытание луча |
| Линза к корпусу | Путь для воды или пыли | Непрерывное уплотнение и равномерное сжатие | Визуальный осмотр и испытание на герметичность |
| Опорный выступ к кронштейну | Смещение прицеливания, износ или риск трещины | Поддерживаемый выступ и определенная посадка | Проверка размеров и нагрузки |
| Крышка к корпусу | Зазор, деформация или потеря нагрузки уплотнения | Фланец с контролем базовых поверхностей и схема крепежа | Плоскостность и проверка сборки |
| Кабельный ввод | Утечка, деформация или сложное обслуживание | Определенная резьба, уплотнительная поверхность и доступ | Калибр, крутящий момент и испытание на герметичность |
Следующий вопрос: что может измениться после черновой обработки, чистовой обработки, анодирования, сборки и температурного циклирования. Эта последовательность часто выявляет слабый пакет. Например, посадочное место линзы может быть концентричным до чистовой обработки, но незапланированное покрытие на установочном диаметре может изменить посадку.
Используйте карту отказов, чтобы эффективно расходовать точность
Общее примечание, такое как “требуется высокая точность”, не помогает цеху. Карта последствий помогает. Она показывает, почему оптическое посадочное место нуждается в контроле, в то время как скрытый карман для зазора может оставаться гибким. Она также дает поставщику безопасное место для предложения большего радиуса, стандартного инструмента или другого размера заготовки.
Меры контроля обычно делятся на три группы. Первая группа предотвращает потерю функциональности. Вторая защищает сборку и обслуживание. Третья защищает внешний вид. Все три группы важны, но им не требуется один и тот же метод измерения или запас процесса.
Привязывайте доказательства к фактическому продукту
Документы и стандарты поставщиков помогают сформулировать вопросы. Общий допуск не должен попадать на чертеж без проверки на соответствие выбранному светодиоду, оптике, уплотнению, крепежу и условиям окружающей среды. Команда продукта отвечает за функциональное принятие. Команда по обработке отвечает за эффективный производственный маршрут. Карта интерфейсов связывает эти обязанности.
Когда PTSMAKE рассматривает новый корпус, мы можем комментировать доступ для обработки, передачу базовых поверхностей, припуск на чистовую обработку и контроль. Нам нужны оптические, термические, уплотнительные и нормативные требования заказчика, чтобы оценить окончательный план приемки. Эта граница не позволяет нам придумывать факты о продукте.
Выберите архитектуру ЧПУ, которая соответствует форме и объему
Сначала прочитайте доминирующую геометрию
Первый архитектурный вопрос заключается в том, является ли корпус преимущественно круглым, преимущественно призматическим или действительно смешанным. Круглый корпус с концентрическими ступенями может подходить для токарной обработки на ЧПУ. Приводные инструменты могут добавлять радиальные отверстия, плоские поверхности и пазы. Коробка, хомут или открытая рама могут подходить для трехосевой или четырехосевой фрезеровки. Угловые оптические поверхности и составные порты могут сделать пятиосевую обработку полезной.
Доступ, сохранение базовых точек, количество и контроль должны определять маршрут. Пятиосевая обработка не является правильным выбором только потому, что деталь выглядит сложной. Стабильный трехосевой процесс с двумя запланированными установками может быть лучше для простого корпуса. Маршрут токарно-фрезерной обработки может быть лучше, когда концентрические поверхности и радиальные элементы должны оставаться связанными.
Наш сайт Услуги по обработке на станках с ЧПУ включают трехосевую, четырехосевую, пятиосевую, токарную и токарно-фрезерную обработку. Этот диапазон дает нам варианты, но деталь все еще нуждается в четкой архитектуре. Станок не может исправить слабый план базовых поверхностей или недоступную уплотнительную поверхность.
Сравните цельные и разъемные конструкции корпусов
Цельный корпус устраняет соединение и один возможный путь утечки. Он также может создавать глубокую полость, требовать длинных инструментов, приводить к застреванию стружки и затруднять сборку. Разъемный корпус открывает полость и может упростить чистовую обработку. Он также добавляет фланец, крепеж, допуск и уплотнение.
Обе концепции нуждаются в сравнении с функцией и общим риском процесса. Меньшее количество номеров деталей не всегда означает более низкую стоимость. Цельный вариант может сэкономить этап сборки, но требует медленной обработки глубоких карманов. Раздельная конструкция может обрабатываться быстрее, но требует еще одного контролируемого уплотнительного интерфейса.
Сопоставьте инвестиции с объемом повторного производства
Прототипные работы выигрывают от адаптируемых приспособлений и доступного материала. Повторное производство может оправдать изготовление нестандартных зажимов, надгробия, специализированного калибра или заготовки, близкой к окончательной форме. Ожидаемый объем также влияет на то, объединяем ли мы операции или сохраняем простой процесс с четкими контрольными точками.
Сравнение PTSMAKE обработки на станках с ЧПУ и литья под давлением для алюминиевых корпусов прожекторов2 объясняет более крупное решение о процессе. Эта статья предполагает, что команда выбрала ЧПУ обработку и должна сделать этот маршрут стабильным.
Выберите сплав и форму заготовки как одно решение
Баланс тепла, прочности, отделки и поставки
Многие команды начинают с алюминия 6061, потому что он предлагает полезный баланс для обработанных деталей. Окончательный выбор по-прежнему зависит от тепловой модели, нагрузок на шарниры, отделки, воздействия коррозии, наличия на складе и применимой спецификации. Я избегаю выбора сплава по одной таблице свойств.
Сайт стандарты алюминиевых сплавов и состояний3 поддерживаемые Алюминиевой Ассоциацией, помогают командам указывать материал на общем языке. Чертеж или пакет закупки должен указывать требуемый сплав, состояние и спецификацию материала. Нечеткая пометка, такая как “алюминий”, не дает отделу закупок или контроля достаточного контроля.
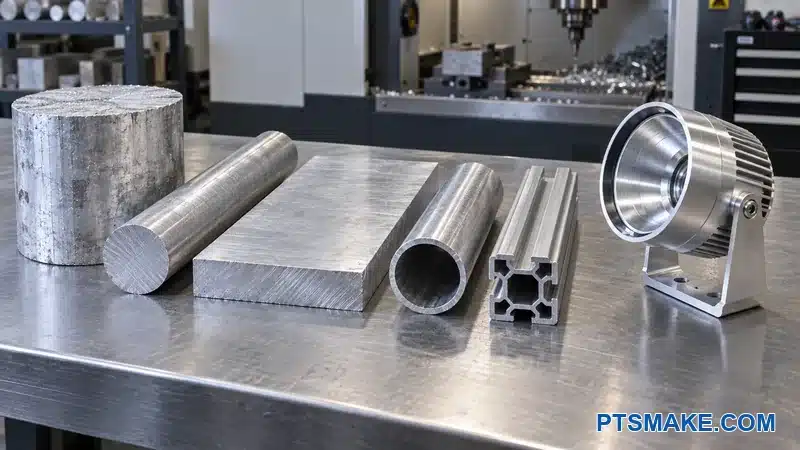
Одновременно рассмотрите форму заготовки
Плита, слиток, круглый пруток, труба и экструзия не создают одинаковый план обработки. Они различаются по доступному размеру, состоянию поверхности, направлению волокон, остаточным напряжениям, отходам и срокам поставки. Низкая цена за килограмм может потерять свое преимущество, когда большая часть заготовки превращается в стружку.
| Приоритет проектирования | Вопрос о заготовке или материале | Действие по обзору |
|---|---|---|
| Стабильная оптическая геометрия | Может ли тяжелая, неравномерная черновая обработка вызвать смещение? | Рассмотрите состояние заготовки и поэтапную обработку |
| Анодированный внешний вид | Могут ли сплав и маршрут заготовки сохранить утвержденный вид? | Утвердите образцы из предполагаемого технологического маршрута |
| Тепловой путь | Поддерживает ли сплав проверенную модель теплового потока? | Подтвердите с ответственным за тепловые характеристики |
| Прочность шарнира | Выдерживает ли местный выступ нагрузки от зажима и эксплуатации? | Рассмотрите выступ и путь нагрузки |
| Стоимость производства | Могут ли труба или экструзия уменьшить объем черновой обработки? | Сравните общую стоимость процесса, а не только цену материала |
Широкие тепловые площадки, тонкие кольца и асимметричные корпуса требуют пристального внимания. Интенсивное удаление материала с одной стороны может изменить баланс напряжений. Черновая обработка, период отдыха, плита со снятыми напряжениями или измененная форма заготовки могут помочь. Правильный метод зависит от детали, поэтому поставщик должен описать предлагаемый маршрут.
Контроль замен
Разрешенная замена должна соответствовать потребности продукта, а не только общему значению прочности. Она также может повлиять на цвет анодирования, проводимость, коррозионное поведение, реакцию на резку и документацию по поставке. Я хочу, чтобы каждая замена была одобрена до того, как будет разрезан производственный материал.
В PTSMAKE мы обрабатываем распространенные марки алюминия, но не рассматриваем их как визуально или размерно идентичные. Я рекомендую заказчику утверждать фактический сплав и маршрут отделки, когда важны цвет или однородность поверхности.
Создайте функциональные оптические и сборочные базовые элементы
Разместите базовые элементы на реальных сопрягаемых элементах
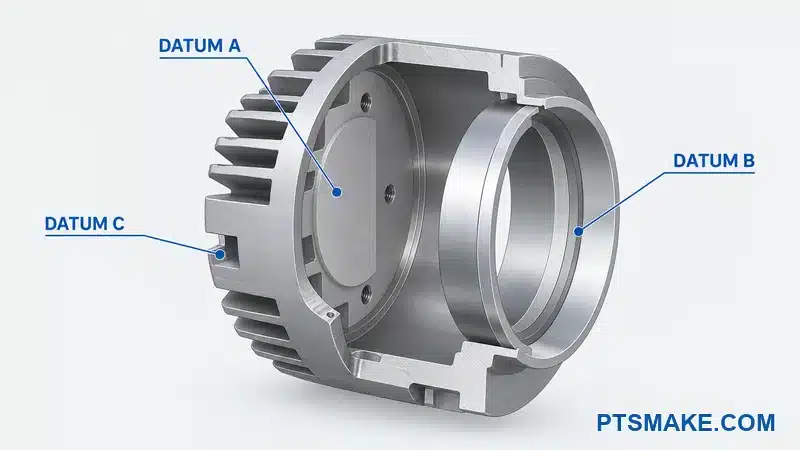
План базовых точек обычно начинается с поверхности, на которую устанавливается плата светодиода или держатель оптики. Эта поверхность может создать первичную плоскость. Контролируемое отверстие, направляющая или круглое посадочное место могут затем определить оптическую ось. Штифт, выемка или другой элемент могут контролировать вращение, когда важна ориентация кабеля или луча.
Косметический внешний цилиндр может выглядеть как естественный базовый элемент. Он часто слаб, если светодиод, оптика и линза не позиционируются от него. Корпус может выглядеть концентричным, в то время как оптический блок остается смещенным. Базовый элемент должен представлять функцию сборки, прежде чем он будет представлять визуальную симметрию.
Управление шестью степенями свободы
Основная плоскость должна останавливать три движения. Вторичный элемент должен определять положение еще двух. Третичный элемент должен останавливать окончательное вращение или перемещение. Эта идея 3-2-1 проста, но фактические элементы должны быть большими, стабильными, доступными и повторяемыми.
Крошечный край или гибкое ребро делает слабый базовый элемент. Базовый элемент, который исчезает после установки крышки или кронштейна, создает ту же проблему. Если сборка и контроль не могут воспроизвести эталон, чертеж может быть математически полным, но операционно слабым.
ASME Y14.54 определяет общую систему для простановки размеров и геометрических допусков. ISO 11015 определяет международный язык для геометрического контроля. Чертеж должен указывать свой руководящий стандарт и редакцию, потому что символы нуждаются в общем толковании.
Свяжите связанные элементы с одной базовой системой
Центр светодиода, посадочное место оптики, посадочное место линзы и переднее отверстие обычно нуждаются в прямой взаимосвязи. Я стараюсь связывать эти элементы с одной и той же функциональной базовой системой. Я не создаю отдельные системы координат для каждого компонента, если только продукт действительно не использует отдельные системы позиционирования.
Шарнир может нуждаться в другой функциональной взаимосвязи. Если направление луча должно следовать оси шарнира, чертеж должен контролировать эту взаимосвязь. Если кронштейн обеспечивает только грубое наведение, более широкий допуск может быть достаточным. Я использую карту отказов для выбора.
| Характеристика | Функциональный вопрос | Возможный подход к контролю |
|---|---|---|
| Площадка светодиода | Определяет ли она осевое положение и тепловой контакт? | Основная база и плоскостность, основанные на потребности интерфейса |
| Оптический пилот | Определяет ли он центр луча? | Положение или биение относительно функциональной базовой системы |
| Посадочное место линзы | Должно ли оно совпадать с оптической осью? | Прямое расположение из той же системы |
| Ориентирующий элемент | Влияет ли вращение на луч или кабель? | Профиль или положение относительно первичной и вторичной баз |
| Отверстие шарнира | Зависит ли наведение от его отношения к оптической оси? | Ориентация и положение, основанные на функции крепления |
Обеспечьте согласованность обработки и контроля
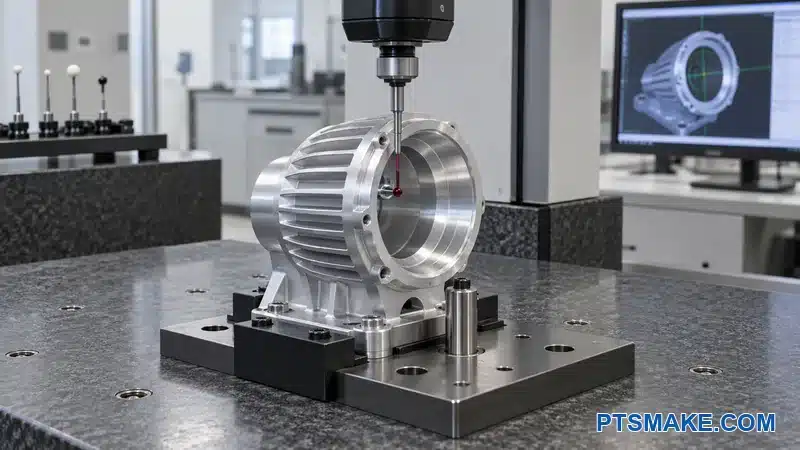
Обзор процесса задает вопрос, как деталь будет удерживаться для критической операции и как контроль установит те же базы. Координатно-измерительная машина может рассчитать множество взаимосвязей, но приспособление все равно нуждается в стабильном доступе и четком методе выравнивания.
Чертеж не должен заставлять цех проводить контроль по косметической оболочке, когда станок и сборка используют тепловую площадку. Это несоответствие добавляет споров, не добавляя контроля. Хорошая схема баз позволяет проектированию, обработке, сборке и контролю качества обсуждать одни и те же физические эталоны.
В нашей работе по DFM мы часто предлагаем небольшие базовые площадки или практический ориентирующий элемент, когда исходная модель не имеет повторяемого эталона. Мы сохраняем эти элементы только тогда, когда они поддерживают готовый продукт, приспособление или контроль. Мы не добавляем геометрию только для того, чтобы CAD выглядел технически.
Выбранные эталоны также должны оставаться пригодными для использования после анодирования и окончательной сборки.
Спроектируйте тепловой интерфейс светодиода как полный путь
Начните с источника тепла
Тепловой анализ отслеживает путь тепла от перехода светодиода к окружающему воздуху. Этот путь может включать корпус светодиода, припой, плату, материал теплового интерфейса, обработанную контактную площадку, стенку корпуса, покрытие, ребра и воздушный поток. Изменение на любом уровне может повлиять на результат.
Сайт Технический документ Lumileds по тепловому проектированию6 описывает этот путь как сеть теплового сопротивления и показывает, почему каждый интерфейс имеет значение. Большой внешний радиатор не может исправить плохую контактную поверхность рядом со светодиодом. Конструкция нуждается как в пути с низким сопротивлением внутри, так и в достаточной внешней площади для фактической среды.
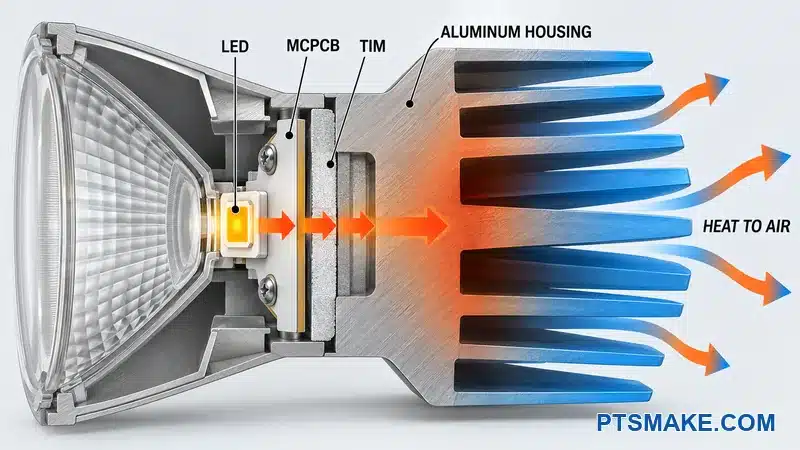
Владелец теплового проекта должен предоставить условия питания светодиода, тип платы, материал интерфейса, допустимую температуру, положение монтажа, воздушный поток и диапазон окружающей среды. Один только диаметр корпуса не может установить универсальный размер ребер. Владелец теплового проекта продукта должен проверить окончательную конструкцию в репрезентативных условиях.
Определите контактную площадку как функциональный интерфейс
Площадка платы нуждается в достаточной площади под предполагаемой областью рассеивания тепла. Она также нуждается в контролируемом состоянии поверхности. Заусенцы, сколы, покрытие, локальные вмятины и высокая точка рядом с винтом могут помешать плате ровно сидеть.
Чертеж должен идентифицировать контактную зону и отделять ее от близлежащих косметических поверхностей. Если площадка должна оставаться свободной от анодирования или другого покрытия, чертеж должен определять границу маски и допустимый переход. План процесса также должен защищать голый алюминий от повреждений и загрязнений.
Очень тонкое значение чистоты поверхности требует подтверждающих доказательств. Некоторые теплопроводящие интерфейсные материалы соответствуют следам обработки. Некоторые требуют другого состояния. Более тонкая чистота поверхности может увеличить время цикла и все равно выйти из строя, если площадка не плоская под нагрузкой зажима. Поставщик интерфейсного материала и тепловая группа должны определить потребность.
Создайте сбалансированный путь зажима
Плоская площадка работает только тогда, когда сборка прижимает плату к ней. Я размещаю винты или зажимы так, чтобы нагрузка зажима достигала активной области без изгиба платы. Я обеспечиваю каждому крепежу жесткое местное посадочное место, достаточный доступ для инструмента и повторяемый метод затяжки.
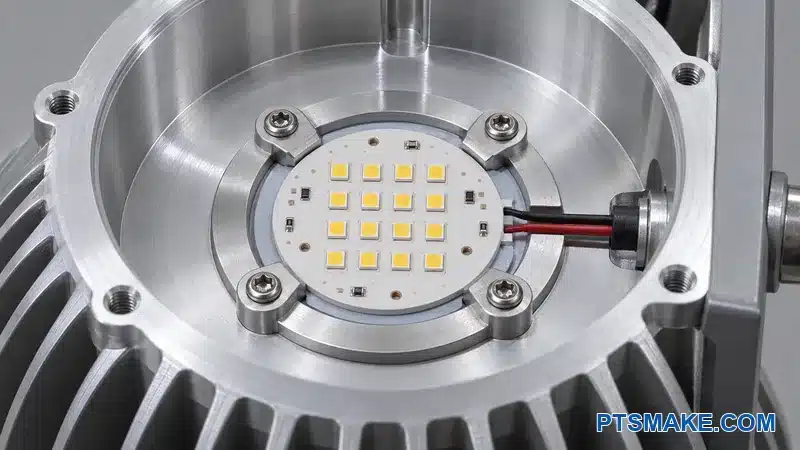
Конструкция не должна позволять плате качаться на паяных соединениях, контактных площадках или мусоре. Стойки и установочные штифты не должны располагаться выше, чем предполагаемый контактный стек. Теплопроводящий интерфейсный слой также требует определенной толщины или условия сжатия. Дополнительный материал не всегда безопаснее, потому что более толстый слой может увеличить сопротивление.
| Деталь теплового решения | Риск при неясности | Вопрос DFM |
|---|---|---|
| Контактная площадка | Частичный контакт или деформация платы | Какая область должна касаться под нагрузкой сборки? |
| Состояние поверхности | Заусенец, покрытие или мусор создают зазор | Какая отделка и чистота требуются для интерфейса? |
| Схема крепления | Неравномерное давление и локальный изгиб платы | Создает ли схема сбалансированный путь зажима? |
| Материал интерфейса | Избыточная толщина или неполное покрытие | Какое состояние установки требует поставщик? |
| От стенки к ребрам | Тепловое узкое место рядом с источником | Является ли металлический путь непрерывным и достаточно толстым? |
| Внешний воздушный поток | Ребра работают ниже ожиданий | Был ли корпус протестирован в его реальной ориентации? |
Сохраняйте связь между механической обработкой и термической проверкой
Цех должен объяснить, как он будет обрабатывать и защищать площадку. Широкая площадка может потребовать поэтапной операции после грубой обработки полости. Тонкий корпус может деформироваться при зажиме. Чистовая обработка от функциональной базы может помочь, но приспособление должно.
Отдельный PTSMAKE руководство по проектированию радиаторов охватывает более широкую проблему теплового проектирования. Для этого корпуса я сосредоточиваю DFM на контактной площадке, металлическом пути, обрабатываемости ребер, границе отделки и измеримых критериях приемки.
Одна только механическая обработка не доказывает тепловые характеристики. Мы можем изготовить и проверить заданную геометрию. Заказчик или владелец испытаний должен подтвердить температуру в сборе при предполагаемой электрической нагрузке и условиях окружающей среды.
Попросите PTSMAKE проверить вашу контактную площадку светодиода и маршрут обработки.
Держите светодиод, отражатель и линзу на одном оптическом стеке
Контроль центра, высоты и вращения
Светодиод может находиться почти в центре и при этом давать неправильный луч. Оптический стек требует радиального контроля, осевого контроля и иногда контроля вращения. Оптический центр светодиода может не совпадать с центром его корпуса или контура платы. Выбранный чертеж компонента должен определять истинные опорные точки.
Сайт Руководство по установке LEDiL7 предписывает проектировщикам совмещать оптический центр светодиода с оптическим компонентом. Я использую это требование для проверки механического стека. Я не предполагаю, что большие зазоры для винтов могут позиционировать плату. Винты хорошо зажимают, но обычно плохо подходят для точного позиционирования.
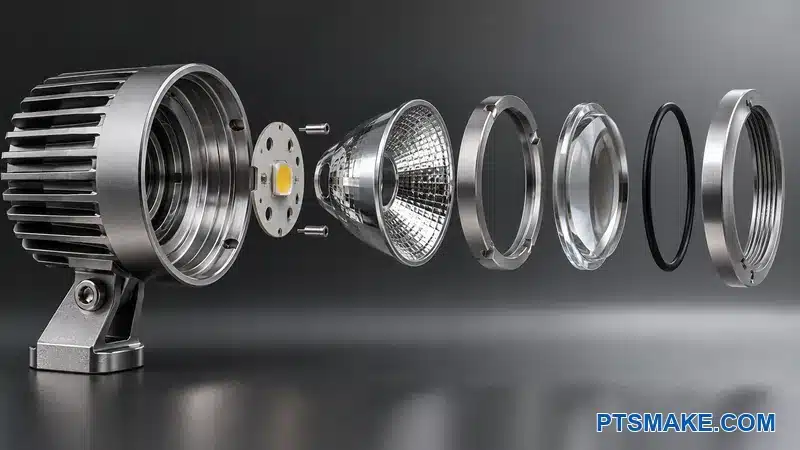
Непосредственно обработанный пилот, позиционирующий край, шаблон штифтов или контролируемый держатель обычно являются наиболее очевидным выбором. Выбранный элемент должен соответствовать допустимой контактной области поставщика компонента. Штифт, касающийся чувствительной области схемы, может создать новую проблему, даже если он улучшает позицию.
Установите осевую высоту от стабильного упора
Расстояние от светодиода до оптики может изменять фокус и форму луча. Я стараюсь устанавливать эту высоту от непосредственно обработанного упора и короткого стека компонентов. Мягкие прокладки, клеевые валики, грубые переходы отделки и плавающие крышки не должны определять фокусную высоту, если только оптическая конструкция не учитывает их вариации.
Линзе также может потребоваться осевой упор, отдельный от предела сжатия уплотнения. Если крепежные элементы продолжают сжимать прокладку до тех пор, пока линза не займет свое место, конструкция должна определять оба условия. Если только прокладка определяет высоту линзы, то допуск прокладки и поведение при старении становятся частью оптического стека.
Сократите цепочку допусков
Простой контур от излучающей поверхности светодиода до опорных точек оптики и линзы раскрывает стек. Контур должен перечислять каждое измерение и компонент, которые его замыкают. Если контур проходит через множество деталей, непосредственный элемент корпуса может устранить одну или несколько переменных.
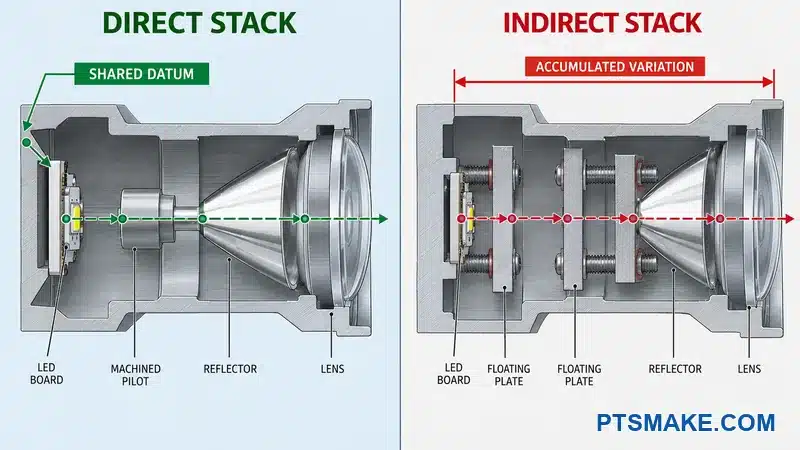
| Оптическое условие | Более жесткий механический контроль | Более слабый контроль |
|---|---|---|
| Радиальное положение светодиода | Штифты или позиционирующие края, привязанные к оптической базе | Контур платы, плавающий в широких отверстиях для винтов |
| Радиальное положение оптики | Специальный пилот или посадочное место от той же базы | Диаметр декоративного корпуса |
| Фокусная высота | Прямой упор и короткий жесткий стек | Несколько мягких или необработанных слоев |
| Вращение | Шпонка, выступ или асимметричный позиционирующий шаблон | На усмотрение установщика |
| Положение линзы | Контролируемое посадочное место, привязанное к оптической раме | Положение крышки посредством незакрепленных крепежных элементов |
Метод продуктовой команды должен контролировать, использует ли сборка расчет по наихудшему сценарию или статистический расчет. Один очень жесткий размер корпуса не должен скрывать все отклонения. Приобретенные оптические элементы, платы, уплотнения и фиксаторы также вносят вклад. Команде нужны текущие допуски поставщиков, прежде чем она назначит допуск на корпус.
Обеспечьте защиту от ошибок при сборке
Конструкция должна затруднять неправильную ориентацию. Асимметричный рисунок штифтов, ключевой держатель, видимый элемент ориентации или зазор разъема могут помочь. Процесс сборки также должен показывать, как устанавливается оптика и как техник подтверждает полное зацепление.
Путь сборки должен держать инструменты вдали от светодиода и отражающих поверхностей. Путь отвертки, пересекающий оптику, может привести к царапинам или загрязнению. Стопорное кольцо нуждается в удобном интерфейсе для инструмента. Если требуется клей, корпус нуждается в контролируемой области склеивания и пути, который удерживает излишки материала вдали от оптической апертуры.
Проверьте собранный луч
Размерный контроль может подтвердить обработанные взаимосвязи, но он не может сам по себе доказать конечный луч. Я связываю план баз и допусков со сборкой и оптическим тестом. Если луч не проходит проверку, команда может затем разделить ошибку корпуса, вариацию компонентов, ошибку сборки и ошибку настройки теста.
Этот отслеживаемый цикл более полезен, чем затягивание каждого концентрического диаметра. Он позволяет нам использовать точность ЧПУ на элементах, которые фактически контролируют оптическую сборку.
Откройте внутренние полости для реальных инструментов и реальной очистки
Проектируйте для фрезы с конечной длиной и диаметром
Карман в CAD может быть легко нарисовать и трудно обработать. Глубокие узкие полости требуют длинных инструментов. Длинные инструменты больше гнутся, больше вибрируют и часто требуют более легких проходов. Малый внутренний радиус может заставить маленькую фрезу пройти через весь карман, даже когда большая часть материала могла бы быть обработана более крупным инструментом.
Обзор полости должен определить, какие поверхности действительно нуждаются в самой глубокой стенке и наименьшем радиусе. Вход может быть открыт, стенка может быть укорочена, или радиус угла может быть увеличен, когда это позволяет функция. Если сопрягаемая вставка имеет острый внешний угол, локальное облегчение часто лучше, чем острый внутренний угол по всей полости.
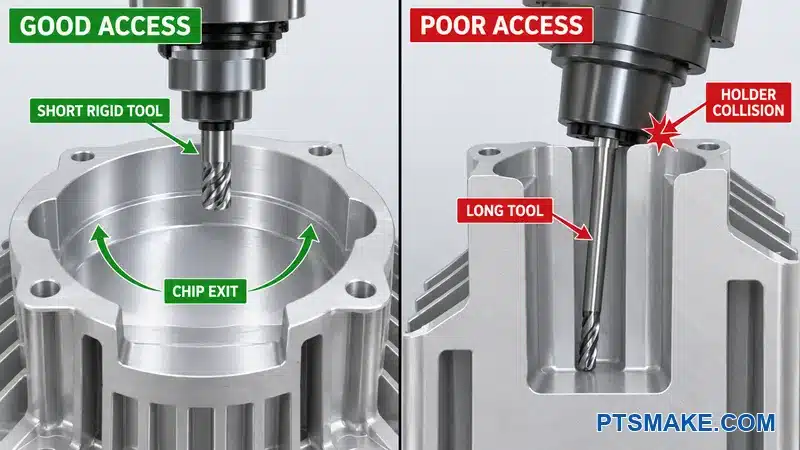
В PTSMAKE мы Пятиосевая обработка на станке с ЧПУ возможность может улучшить доступ к наклонным поверхностям и радиальным элементам. Это не устраняет ограничения по диаметру фрезы, зазору держателя или удалению стружки. Конструкция по-прежнему нуждается в физическом доступе.
Проверьте путь инструмента, держателя и шпинделя
Доступ инструмента выходит за пределы режущей кромки. Держатель инструмента и нос шпинделя также нуждаются в зазоре. Коническая внешняя стенка или высокий выступ могут заблокировать держатель до того, как инструмент достигнет дна. Угловой подход может помочь, но это может изменить план баз и крепления заготовки.
Обзор также должен проверять, как инструмент выходит из реза. Узкий паз без перебега может создать следы остановки или потребовать специальный инструмент. Резьба рядом с уступом может нуждаться в облегчении. Уплотнительная поверхность может нуждаться в пространстве для входа и выхода фрезы, не оставляя ступеньки на пути прокладки.
| Геометрия | Распространенный эффект процесса | Практическое конструктивное решение |
|---|---|---|
| Глубокий узкий карман | Длинный инструмент, меньшая жесткость, более медленное удаление | Откройте вход или уменьшите глубину, где это позволяет функция |
| Малый внутренний радиус | Малая фреза контролирует всю операцию | Увеличьте радиус или локализуйте малый элемент |
| Высокий выступ возле стены | Столкновение держателя и плохой отвод стружки | Добавьте зазор или измените подход |
| Закрытая кольцевая канавка | Затрудненное удаление стружки и контроль | Добавьте доступ и определите функциональный сегмент |
| Острый угол вставки | Невозможный фрезерованный внутренний угол | Используйте угловое облегчение или измените вставку |
Создайте путь для стружки и чистящих средств
Полость должна выпускать стружку во время резки. Она также должна выпускать промывочную жидкость после обработки. Стружка может скрываться за ребрами, в глухих резьбах, под выступами и между близко расположенными ребрами. Деталь, которая выглядит чистой из отверстия, может удерживать мусор рядом со светодиодом или оптикой.
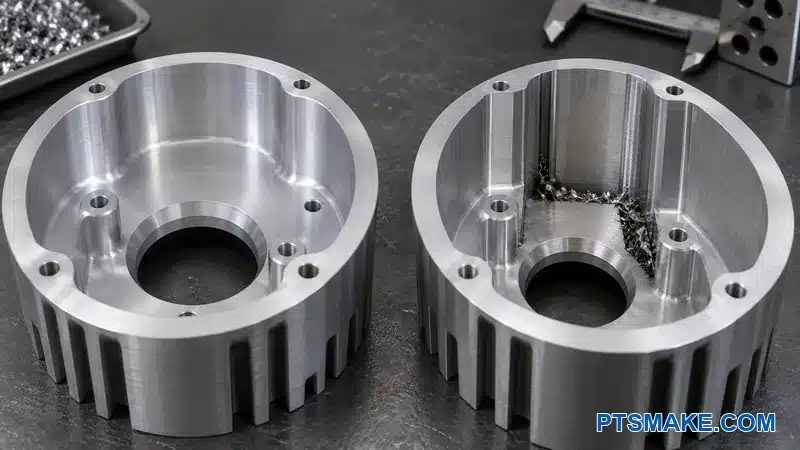
Корпус нуждается в проверке в вероятных ориентациях для обработки и промывки. Гравитация имеет значение. Глухие карманы, направленные вверх, могут удерживать жидкость. Узкие зазоры могут препятствовать промывке и сушке. Если продукт нуждается в особой оптической или электронной чистоте, требование должно определять принятое состояние и метод проверки.
Планируйте удаление заусенцев перед выпуском
Пересекающиеся отверстия, прерывистые резьбы, корни ребер и внутренние пазы могут создавать труднодоступные заусенцы. Неясная заметка “снять все фаски” не объясняет, какие кромки касаются уплотнения, провода, платы или техника. Я отмечаю критические состояния кромок и допускаю практический метод.
Команда должна решить, приемлемы ли пескоструйная обработка, галтовка, чистка щеткой, ручная зачистка заусенцев или термические методы. Каждый процесс может изменить внешний вид или функциональные кромки. План также должен учитывать очистку после удаления заусенцев.
Используйте доступность как рычаг затрат и качества
Улучшенный доступ часто одновременно сокращает количество инструментов, время цикла, риск образования заусенцев и трудозатраты на очистку. Я рассматриваю открытую полость как нечто большее, чем просто удобство обработки. Это может сделать проверку и сборку более надежными.
Функция продукта по-прежнему определяет границы. Стенка, которая несет тепловую, уплотнительную, экранирующую или структурную нагрузку, не должна открываться без проверки. Правильное изменение сохраняет интерфейс и устраняет ненужные препятствия.
Сбалансируйте стенки, ребра, ребра жесткости и бобышки для жесткости
Сделайте так, чтобы тонкие элементы выдерживали технологические нагрузки
Тонкие ребра могут увеличить площадь поверхности и уменьшить вес. Они также могут вибрировать во время резки, гнуться во время обработки и демонстрировать вариации отделки. Высокие бобышки могут смещаться, когда окружающая поверхность тонкая. Я рассматриваю высоту, толщину, расстояние, направление резака и усилие зажима вместе.
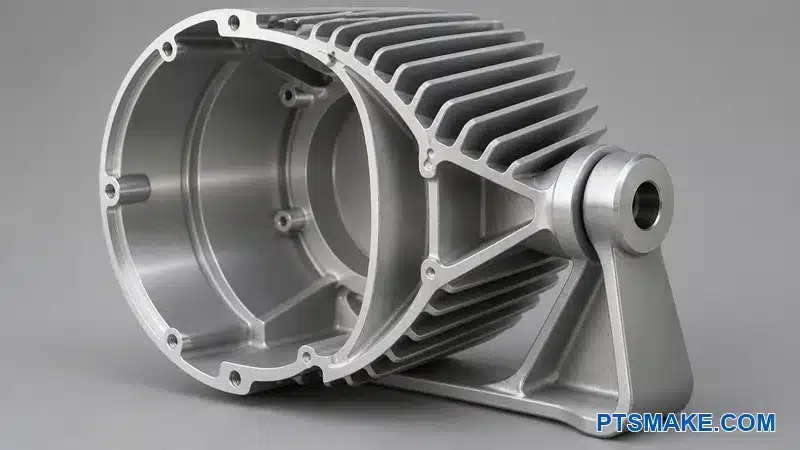
Постепенные изменения сечения обычно ведут себя лучше. Нагруженная поворотная бобышка нуждается в широком пути передачи нагрузки в корпус. Ребра жесткости должны выдерживать известную нагрузку. Декоративное ребро может блокировать более крупный резак и добавлять работу по удалению заусенцев, не улучшая при этом функцию.
Оставьте стабильное состояние для чистовой обработки
Черновая обработка может снять напряжение материала и тепло. Широкая площадка или тонкое оптическое кольцо могут сместиться после открытия основной полости. Процесс может потребовать поэтапной черновой и чистовой обработки, но деталь все равно должна иметь стабильное место для позиционирования и зажима.
Одна универсальная минимальная толщина стенки или ребра была бы вводящей в заблуждение. Рабочее значение зависит от сплава, неподдерживаемой высоты, инструмента, допуска, чистоты поверхности, количества и поддержки приспособления. Цех должен отметить элементы, которые нуждаются в специальной поддержке или более медленном процессе.
Проверьте нагрузки на бобышку локально
Поворотная бобышка может испытывать зажимную нагрузку, момент наведения, удар и многократную регулировку. Основной сплав корпуса не доказывает, что локальная форма адекватна. Инженер по продукту должен проверить случай нагрузки, галтель, расстояние до края, соединение со стенкой и ответный кронштейн.
Затем проверка ЧПУ проверяет доступ инструмента и деформацию. Толстая изолированная бобышка рядом с тонкой стенкой может привести к неравномерному снятию материала. Глубокое поворотное отверстие может нуждаться в поддержке с обеих сторон. Поперечный болт также нуждается в пространстве для своей головки, гайки, шайбы и инструментов.
| Характеристика | Роль продукта | Производственный вопрос |
|---|---|---|
| Внешние ребра | Отведение тепла в окружающий воздух | Может ли резец достичь корней без слабых лезвий? |
| Основная стенка | Нести тепловую и структурную нагрузку | Исказит ли черновая обработка или зажим стенку? |
| Ребро | Усилить известный путь нагрузки | Помогает ли это больше, чем блокирует доступ? |
| Поворотная бобышка | Нести нагрузки наведения и фиксации | Поддерживается ли бобышка и обрабатываема ли она от стабильной базовой поверхности? |
| Резьбовая бобышка | Передача зажимной нагрузки | Достаточно ли площади посадки и зазора для инструмента? |
Тепловая и структурная работа должны оставаться связанными. Удаление металла может сократить время цикла, но также сузить путь отвода тепла. Добавление ребер может увеличить площадь, но затруднить очистку или покрытие. Окончательная геометрия должна соответствовать проверенной модели продукта и стабильному процессу обработки.
Сократите количество установок без потери контроля над базовыми элементами
Подсчет контролируемых ориентаций
Каждая новая ориентация добавляет операции по обращению, зондированию, закреплению заготовки и еще одну передачу базовой поверхности. Пятиосевая обработка может обнажить больше поверхностей за один зажим. Четырехосевое индексирование может повторять радиальные элементы. Простая деталь может по-прежнему лучше всего обрабатываться в двух четких трехосевых установках.
Проверка установки подсчитывает ориентации, необходимые для достижения функциональных элементов. Связанные элементы должны оставаться вместе там, где это позволяют приспособление и инструмент. Оптический пилот, площадка для светодиода и близлежащие установочные элементы часто выигрывают от одной контролируемой операции, потому что их взаимосвязь важнее, чем их отношение к косметической оболочке.
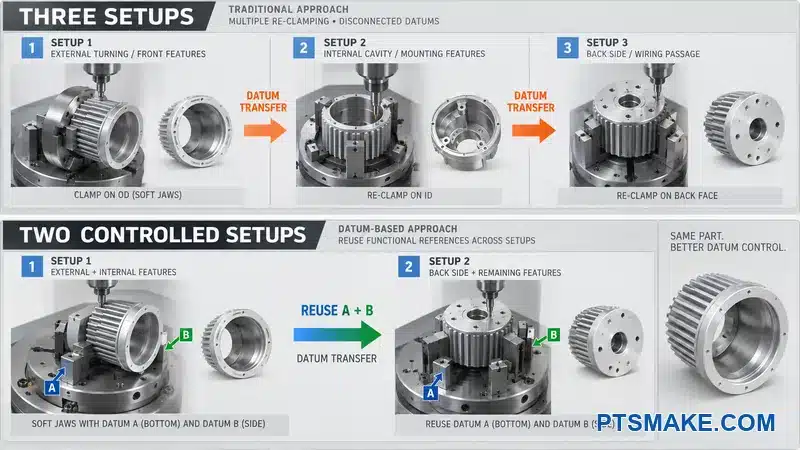
Обеспечьте приспособлению реальную зону захвата
Дизайнеры часто используют каждую внешнюю поверхность для внешнего вида. Тогда у цеха нет стабильного места для губок, упоров или зажимов. Я резервирую зажимную полосу, удлинение заготовки, жертвенную прокладку, съемный выступ или существующую некосметическую поверхность, когда деталь в этом нуждается.
Приспособление должно сопротивляться силе резания, не изгибая корпус. Тонкое кольцо может стать круглым только после того, как губки освободят его. Широкая поверхность может выглядеть плоской только пока зажим удерживает ее. Я спрашиваю, как деталь будет вести себя в свободном состоянии, потому что контроль и сборка обычно происходят после освобождения.
Защищайте базовую поверхность на протяжении каждой операции
Первая установка создает элементы, которые определяют местоположение следующей установки. Эти элементы нуждаются в достаточном размере, жесткости и доступе. Если анодирование происходит до последующей операции, покрытие может изменить или повредить местоположение. Если вся обработка происходит до финишной обработки, процесс должен учитывать покрытие при окончательной подгонке.
| Вопрос по установке | Почему это важно | Возможный ответ |
|---|---|---|
| Где происходит захват при первой операции? | Заготовка должна сопротивляться силам черновой обработки | Оставьте припуск или четкую зажимную полосу |
| Какие элементы остаются в одном зажиме? | Совместная обработка уменьшает ошибку передачи | Группируйте связанные оптические и тепловые элементы |
| Что определяет местоположение второй операции? | Слабые передаточные элементы добавляют вариации | Создайте стабильные площадки, пилоты или губки |
| Как защищена готовая поверхность? | Повторный зажим может повредить косметический вид | Используйте защищенные контактные зоны и чистые приспособления |
| Что воссоздает контроль? | Другая базовая поверхность может скрыть ошибку процесса | Используйте ту же функциональную рамку |
Количество установок само по себе не является полезной целью. Одна перегруженная установка может использовать длинные инструменты, плохие углы подхода или слабые зажимы. Две надежные установки могут быть безопаснее. Лучший план сокращает ненужные передачи, сохраняя при этом стабильность каждой операции.
Использовать внутрипроцессный контроль в нужный момент
Некоторые элементы легче всего проверить до того, как деталь покинет приспособление. Зонд может проверить положение заготовки или критическое отверстие во время обработки. Эта проверка не заменяет окончательный контроль, но она может выявить проблему настройки до того, как будет добавлена большая ценность.
Поставщик должен показать, какие контроли происходят в процессе, а какие — после финишной обработки. Это разделение важно для покрытых посадок, уплотнительных поверхностей и косметических зон. Это также помогает заказчику понять, что включает заявленный объем контроля.
Потребности в переналадке также относятся к обзору приспособления. Приспособление должно затруднять неправильную загрузку, а его контактные точки должны быть легко очищаемыми. Эти детали защищают повторяемость, когда операторы загружают много деталей.
Иллюстративный обзор двух установок
Рассмотрим корпус из 6061-T6 для уличного прожектора мощностью 60 Вт и запланированную пилотную партию из 120 штук. Модель использует переднее оптическое отверстие, заднюю площадку для светодиода, два боковых поворотных отверстия и установочную выемку. Первая концепция процесса размещает эти элементы в трех ориентациях. Этот план заставляет оптическую ось перемещаться через две передачи базовых точек до окончательного контроля.
В этом примере задняя площадка становится базой A, оптическое отверстие становится базой B, а выемка становится базой C. Конструкция также добавляет захватную полосу шириной 6 мм вне пути уплотнения. Первая операция создает A и B из круглого проката. Вторая операция с мягкими зажимами позиционируется по этим готовым элементам и обрабатывает поворотные отверстия, кабельный порт и выемку. Этот предложенный маршрут устраняет одну передачу, не заставляя длинный инструмент входить в переднюю полость.
Ожидаемая выгода — это более простая цепь баз и на один шаг меньше в обработке. Это не заявленный производственный результат. Поставщику все еще потребуется подтвердить доступ инструмента, силу зажима, состояние заготовки, время цикла и повторяемость контроля из выпущенных файлов.
| Пример контроля | Планируемая ценность | Причина ценности |
|---|---|---|
| Основная база | Задняя площадка для светодиода как база A | Она поддерживает плату и создает основную сборочную плоскость |
| Оптическая база | Переднее пилотное отверстие как база B | Оно контролирует ось луча от функционального посадочного места |
| Установочная база | Выемка со стороны кабеля как база C | Оно фиксирует вращение для кронштейна и кабельного пути |
| Пилотное количество | 120 штук | Это может оправдать повторяемые мягкие зажимы, не предполагая оснастки для крупносерийного производства |
| Запись контроля | Пример компоновки с оставленными пустыми фактическими результатами | Оно определяет метод, не притворяясь, что детали были измерены |
Пусть объем производства направляет приспособление
Прототипные приспособления должны поддерживать обучение и разумные изменения. Производственные приспособления должны поддерживать повторную загрузку, контроль стружки, доступ инструмента и защиту детали. Специальный калибр может иметь смысл, когда он проверяет повторяемую функциональную связь быстрее, чем полная процедура КИМ.
В PTSMAKE мы выбираем среди трехосевых, четырехосевых, пятиосевых, токарных и фрезерно-токарных маршрутов после того, как мы рассмотрим деталь и ожидаемое количество. Название процесса идет после логики баз и крепления заготовки. Этот порядок дает заказчику более четкое обоснование предложенного маршрута.
Проектируйте отверстия, резьбы, оси вращения и доступ к крепежу вместе
Спроектируйте полное соединение
Резьбовое отверстие — это только одна часть соединения. Я рассматриваю крепеж, зацепление, цековку, посадочное место, путь привода, сопрягаемую деталь, расстояние до края и метод обслуживания вместе. Правильная резьба все еще может быть непригодной, когда ребро блокирует инструмент или головка винта сидит на изогнутой поверхности.
Стандартные формы резьбы и доступные крепежи обычно являются самой безопасной отправной точкой, если только изделию не требуется что-то особенное. Чертеж должен указывать, вырезана ли резьба до или после финишной обработки. Он также должен определять любую требуемую маску, вставку, фиксатор резьбы, герметик или проводящую контактную область.
Оставьте место в глухих концах
Глухое резьбовое отверстие нуждается в пространстве для кончика сверла, заходной части метчика, стружки и конца крепежа. Я не размещаю полную глубину резьбы вплотную к физическому дну без проверки инструмента. Я также держу глубокие мелкие резьбы подальше от тонких стенок, когда компоновка это позволяет.
Для кабельного ввода или герметичной заглушки я рассматриваю резьбу и ее уплотнительную поверхность как единый интерфейс. Резьба может втягивать компонент, в то время как буртик, прокладка или коническая форма создают уплотнение. Момент затяжки и спецификация поставщика имеют большее значение, чем общая заметка об отверстии.
Рассматривайте ось вращения как функциональное соединение
Отверстие оси вращения, кронштейн, болт, шайба и фиксирующий элемент контролируют цель. Я спрашиваю, вращается ли соединение на болте, втулке или обработанном буртике. Я также спрашиваю, как пользователь его фиксирует, и сколько регулировок ожидается от продукта.
| Элемент соединения | Проверка DFM |
|---|---|
| Резьбовое отверстие | Глубина инструмента, зацепление, расстояние до края, чистота поверхности и доступ для калибра |
| Цековка | Посадка головки, радиус скругления, зазор для инструмента и удаление стружки |
| Отверстие шарнира | Посадка, взаимосвязь осей, опорная поверхность и доступ для контроля |
| Кабельный порт | Стандарт резьбы, уплотнительная поверхность, зазор для ключа и компенсация натяжения |
| Точка заземления | Открытая контактная зона, план защиты от коррозии и контроль сборки |
Специальные резьбы требуют четких обозначений, и похожие системы не должны смешиваться без причины. Геометрия также требует места для проходного/непроходного калибра там, где требуется контроль резьбы. Элемент, который не может быть достигнут инструментом, ключом или калибром, не является полностью спроектированным.
Проектируйте герметизирующие элементы вокруг сжатия и доступа для тестирования
Начните с полного уплотнительного пакета
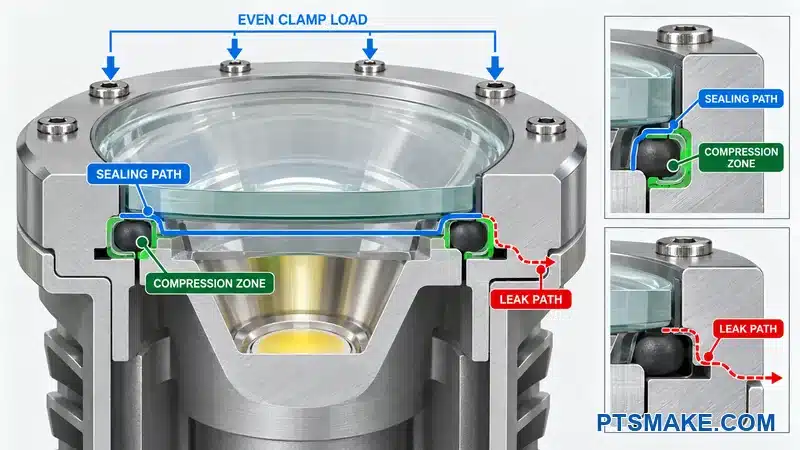
Обзор уплотнения охватывает корпус, линзу, прокладку или уплотнительное кольцо, канавку, крепеж, отделку и путь давления вместе. Сама по себе канавка не создает уплотнения. Сопрягаемая деталь должна оставаться достаточно жесткой, крепеж должен создавать равномерную нагрузку, а собранное изделие нуждается в способе проверки герметичности.
Сайт Справочник по уплотнительным кольцам Parker8 объясняет, что конструкция уплотнительной канавки зависит от типа уплотнения, движения, давления, материала и условий применения. Я использую данные выбранного поставщика уплотнений для фактической уплотнительной канавки. Я не копирую канавку с другого диаметра или применения.
Поддерживайте непрерывное сжатие
Канавка должна следовать непрерывному пути без резких изменений сечения. Окружающий фланец нуждается в достаточной ширине и жесткости. Крепеж должен создавать равномерное сжатие вместо того, чтобы тянуть только в нескольких точках. Угол или элемент кабеля не должны прерывать уплотнительную поверхность, если только система уплотнения не разработана для этого.
Канавка и сопрягаемая поверхность должны исходить из функциональных баз. Текстура поверхности и следы инструмента также нуждаются в обзоре. Царапина или заусенец, пересекающие направление уплотнения, могут создать путь утечки. Изменение отделки рядом с канавкой может изменить размеры или повредить уплотнение во время сборки.
Уплотнение не должно нести полную локализацию линзы, если только его поведение при сжатии не является частью оптической конструкции. Я предпочитаю жесткий упор или отдельный установочный элемент, когда изделию требуется стабильная фокусная высота. Уплотнение может затем обеспечивать сжатие в пределах своего утвержденного диапазона, в то время как корпус контролирует положение.
Планируйте нагрузку крепежа и жесткость фланца
Больше крепежа не создает автоматически лучшего уплотнения. Их расстояние, крутящий момент, жесткость посадочного места и последовательность сборки имеют значение. Тонкий фланец может прогибаться между винтами. Очень жесткая линза может нагружать прокладку иначе, чем гибкая крышка.
| Пункт конструкции уплотнения | Вопрос, который нужно закрыть до выпуска |
|---|---|
| Материал уплотнения | Совместим ли он с температурой, жидкостью, УФ-излучением и ожидаемым сроком службы? |
| Геометрия канавки | Соответствует ли она выбранному уплотнению и типу применения? |
| Сопрягаемая поверхность | Определены ли текстура, плоскостность и состояние кромки? |
| Схема крепления | Создает ли она равномерное сжатие без деформации фланца? |
| Отделка | Какие поверхности получают покрытие, маскировку или последующую механическую обработку после отделки? |
| Сборка | Как оператор избегает скручивания, защемления, загрязнения или повреждения? |
| Тест | Какой метод, условие, приспособление и правило приемки применяются? |
Разработайте тестовый доступ в изделие или приспособление
МЭК 605299 определяет систему классификации IP для защиты от твердых предметов и воды. Цель IP является требованием на уровне продукта. Сам по себе обработанный корпус не может доказать, что полный светильник соответствует цели.
План валидации должен указывать, как будет тестироваться собранный блок. Для испытания давлением или вакуумом может потребоваться временный порт, герметичный разъем или интерфейс приспособления. Для испытания водой требуется определенная ориентация и воздействие. Команда также должна решить, тестируется ли каждая производственная единица, образец или только конструкция.
Метод испытаний не должен скрываться в расплывчатых примечаниях. Контролируемый документ должен указывать среду, давление или воздействие, продолжительность, стабилизацию, температуру, если это применимо, и условие приемки. Эти значения должны исходить из плана валидации продукта. Механическая обработка DFM не должна их придумывать.
Иллюстративный обзор уплотнительного пакета
Рассмотрим переднюю линзу, которая устанавливается на торцевое уплотнение внутри черного анодированного алюминиевого безеля. Первая модель контролирует глубину канавки от косметической передней поверхности, в то время как упор линзы исходит от внутреннего плеча. Эти две ссылки могут перемещаться независимо после механической обработки и отделки. Покупатель может затем столкнуться с разочаровывающей проблемой: каждое отдельное измерение выглядит приемлемым, но нагрузка на собранное уплотнение остается труднообъяснимой.
В этом примере пересмотренный чертеж контролирует канавку и упор линзы от того же функционального фланца. Карта отделки сохраняет фактический уплотнительный путь чистым, в то время как видимый безель остается анодированным. Схема крепежа остается симметричной вокруг оптической оси. План инспекции регистрирует геометрию канавки и плоскостность фланца после определенного этапа отделки. Он оставляет давление, продолжительность и пределы утечки для спецификации валидации продукта.
Этот сценарий не претендует на клиентское испытание или измеренное улучшение скорости утечки. Он показывает, как общая ссылка может устранить двусмысленность до начала реального испытания корпуса.
Защищайте уплотнения во время сборки
Острые входные кромки могут порезать уплотнительное кольцо. Грубая резьба может повредить кабельное уплотнение. Стружка и абразивные частицы могут оставаться в канавке. Я добавляю подходящий заход, определяю критические кромки и определяю очистку. Я также проверяю, может ли техник увидеть или почувствовать, что уплотнение установлено.
В PTSMAKE мы можем обрабатывать и проверять определенную канавку и сопрягаемые элементы. Нам все еще нужны данные выбранного уплотнения и план испытаний корпуса заказчика. Это разделение позволяет отслеживать производственный контроль до реальных требований к продукту.
Планируйте анодирование и покрытие до окончательных размеров
Рассматривайте отделку как часть размерного стека
Анодирование изменяет поверхность и может влиять на посадки, резьбы, электрический контакт, тепловые интерфейсы, опорные поверхности уплотнений и косметический цвет. Я принимаю решения по отделке до окончательных решений по допускам. Я не отправляю готовую модель на покрытие, а затем спрашиваю, почему оптический пилот или резьба ощущаются по-другому.
Сайт Руководство Совета по анодированию алюминия10 объясняет, что анодирование образует оксидный слой из алюминиевой поверхности. Полная спецификация также охватывает сплав, процесс, внешний вид и функцию. Точный размерный эффект зависит от процесса и поставщика. Я запрашиваю у источника отделки ожидаемый диапазон для выбранного сплава и геометрии.
Отметьте покрытые, маскированные и обработанные после отделки участки
Чертеж должен показывать, какие участки получают отделку. Он также должен показывать любые границы маскировки. Тепловая площадка может нуждаться в голом металле. Заземляющая площадка может нуждаться в электрическом контакте. Прецизионный пилот или резьба могут нуждаться в контролируемом конечном размере. Каждый выбор имеет последствия для коррозии, внешнего вида и процесса.
Широкое примечание, гласящее “маскировать критические поверхности”, недостаточно. Отделочник не может знать, какие поверхности дизайнер считает критическими. Чертеж должен определять области, допуск на границу, допустимое расположение на подвеске и разрешенную подкраску, если продукт нуждается в этих элементах управления.
Механическая обработка после отделки может восстановить посадку или электрический контакт. Это также обнажает чистый алюминий и создает видимый переход. Команда продукта должна утвердить это условие. Иногда разработанная маска лучше. Иногда посадка может принять покрытие. Решение зависит от функции.
Раздельный контроль размеров и внешнего вида
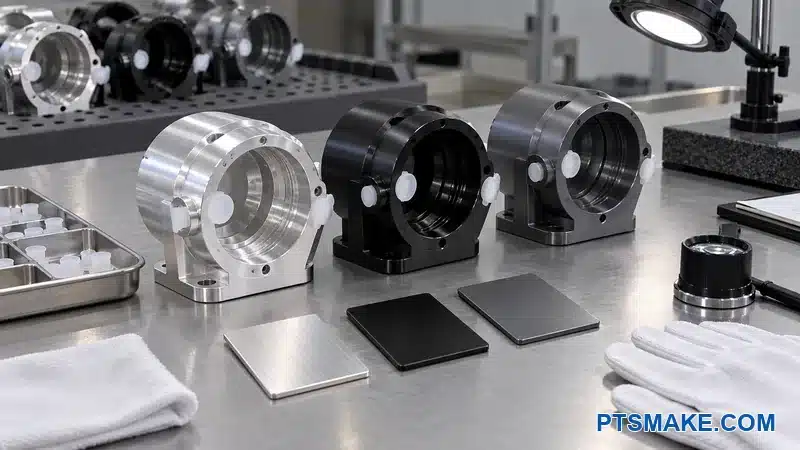
Цвет и блеск могут варьироваться в зависимости от сплава, закалки, поверхности заготовки, предварительной обработки, геометрии и условий партии. Числовое значение цвета может помочь, но физический утвержденный образец часто дает команде более четкую визуальную ссылку. Образец должен представлять предполагаемый сплав и маршрут отделки.
| Проблема отделки | Ответ в чертеже или плане контроля |
|---|---|
| Точный крой | Укажите, применяется ли размер до или после отделки |
| Тепловой контакт | Определите покрытие или маскировку на контактной площадке |
| Электрическое заземление | Определите голую проводящую область и план защиты от коррозии |
| Резьба | Определите состояние отделки, маскировку, доработку, вставку и стадию измерения |
| Уплотнительная площадка | Проверьте рост, текстуру, состояние кромки и повреждения отделки |
| Косметическое соответствие | Используйте утвержденные образцы и условия просмотра |
| След от подвески | Определите допустимые скрытые зоны, когда внешний вид имеет значение |
PTSMAKE руководство по анодированию алюминиевых сплавов представляет более широкий обзор процесса. На чертеже корпуса я сохраняю инструкции, специфичные для выбранной детали и ее интерфейсов.
Спланируйте этап контроля
Размер может быть проверен до отделки, после отделки или на обоих этапах. Правильная точка зависит от того, что видит сопрягаемая деталь. Диаметр для окончательной подгонки обычно требует требования к готовому состоянию. Размер для контроля процесса также может быть полезен до отделки.
План контроля должен указывать, кто отвечает за каждую проверку и как деталь защищена после контроля. Чистая голая тепловая площадка может быть повреждена при последующей обработке. Готовая косметическая оболочка может быть помечена металлическим приспособлением. Мягкие контактные материалы, чистая упаковка и контролируемая загрузка становятся частью производственного плана.
Сохраняйте язык отделки проверяемым
Такие термины, как “премиальный черный” или “идеальная отделка”, неизмеримы. Я определяю сплав, обозначение процесса, эталон цвета, глянец или текстуру при необходимости, косметические зоны, условия просмотра и допустимые дефекты. Я сохраняю эти требования пропорциональными продукту.
PTSMAKE может координировать обработку на станках с ЧПУ и указанный маршрут отделки, но заказчик должен утвердить образцы внешнего вида до серийного производства. Утверждение образцов дает обеим командам реальную эталонную точку и уменьшает субъективные споры.
Утвержденный образец должен храниться с указанием его сплава, состояния, предварительной обработки, цвета, глянца и даты. Отдельный образец без этой записи не может служить ориентиром для последующей партии.
Отметьте косметические зоны, правила кромки и потребности в чистоте
Разделите поверхности по видимости и контакту
На чертеже должны быть отмечены основные косметические поверхности, вторичные видимые поверхности, скрытые поверхности и функциональные контактные зоны. Одинаковый предел царапин не должен применяться к передней панели и внутренней черновой полости. Карта зон позволяет цеху защищать важные поверхности, не добавляя ненужной обработки каждой поверхности.
Карта должна включать разрешенные зоны для стоек или зажимов. Она также должна определять поверхности, которые соприкасаются с уплотнениями, проводами, руками, платами или оптикой. Эти поверхности могут требовать контроля кромок или чистоты, даже если заказчик их не видит.
Замените расплывчатые примечания о кромках функциональными правилами
“Удалить заусенцы со всех кромок” оставляет место для различных результатов. Я определяю уплотнительные кромки, проходы для проводов, направляющие для сборки, открытые для пользователя кромки и кромки, которые должны оставаться острыми для позиционирования. Затем я определяю требуемое состояние или утвержденный диапазон, где это необходимо.
Большой скол на оптическом посадочном месте может изменить осевой контакт. Маленький заусенец в пути провода может повредить изоляцию. Закругленная косметическая кромка может способствовать однородности отделки. Эти кромки требуют разных инструкций.
| Зона | Основная проблема | Полезный контроль |
|---|---|---|
| Передняя панель | Видимые царапины и изменение цвета | Утвержденный образец и защищенная обработка |
| Уплотнительная площадка | Поперечные царапины, заусенцы и загрязнения | Функциональная текстура и определение кромки |
| Путь кабеля | Острые кромки и застрявшие стружки | Состояние кромки и проверка чистоты |
| Тепловая площадка | Заусенцы, покрытие, мусор и вмятины | Определенная контактная зона и защитная упаковка |
| Скрытая полость | Свободные стружки или остатки промывки | Метод очистки и визуального контроля |
Определите чистоту исходя из следующего процесса
Оптика, электроника, клеевые соединения, заливка компаундом и тепловые интерфейсы имеют разные риски загрязнения. Я спрашиваю, что происходит после механической обработки. Ответ определяет мойку, сушку, использование перчаток, упаковку и контроль.
Такое требование, как “без частиц”, нуждается в реальном стандарте и методе испытаний. Практическое примечание может определять отсутствие видимых стружек, отсутствие сыпучих материалов и указанное условие контроля. Более высокие требования к чистоте требуют контролируемой спецификации, среды и метода проверки.
Задержанная вода также заслуживает внимания. Глубокие глухие отверстия и узкие каналы могут удерживать промывочную жидкость. Конструкция может предусматривать дренаж, открытый доступ или другую ориентацию. Хороший DFM полостей часто улучшает как обработку, так и конечную чистоту.
План упаковки должен сохранять эту чистоту до сборки.
Применяйте допуски, GD&T и чистоту поверхности только к функции
Начните с отказа и сопрягаемой детали.
Анализ допусков не должен начинаться с самого жесткого значения, которое машина иногда может выдержать. Он должен начинаться с карты отказов и сопрягаемого компонента. Допуск должен защищать оптическое выравнивание, тепловой контакт, герметизацию, монтаж или сборку. Жесткий размер без заявленного функционального эффекта заслуживает оспаривания.
PTSMAKE может достигать допусков с точностью до ±0,005 мм на подходящих элементах. Эта возможность условна. Материал, геометрия, размер элемента, настройка, контроль, обработка поверхности и количество — все это влияет на осуществимость. Заявление о возможностях не должно становиться общим допуском для всего корпуса.
Используйте геометрические допуски для взаимосвязей
Допуски на размер не могут полностью контролировать ориентацию, расположение или форму. Отверстие может соответствовать своему диаметру и при этом быть направленным не в ту сторону. Фланец может соответствовать толщине и при этом быть деформированным. GD&T позволяет чертежу контролировать эти взаимосвязи от функциональной базовой системы.
Плоскостность может контролировать форму одной поверхности. Перпендикулярность или параллельность могут контролировать ориентацию. Позиционный допуск или допуск биения могут связывать ось или рисунок с базовой системой. Допуск профиля может устанавливать контролируемую границу для сложной поверхности. Точный контроль должен соответствовать плану сборки и контроля.
ASME Y14.5 и ISO 1101 используют связанные концепции, но не являются взаимозаменяемыми построчно. Я указываю одну управляющую систему и редакцию. Я не смешиваю условные обозначения из разных стандартов без проверки.
Составьте бюджет допусков
Допуск на уровне изделия требует распределения между каждым фактором. Корпус, плата светодиодов, оптика, линза, прокладка, кронштейн и метод сборки — все могут добавлять вариации. Если общая сумма слишком велика, первой реакцией должно быть сокращение цепочки или улучшение позиционирования. Одна функция ЧПУ не должна по умолчанию нести полную коррекцию.
| Функция | Вероятные факторы | Лучший вопрос |
|---|---|---|
| Центр луча | Расположение светодиода, посадочное место оптики, расположение платы, сборка | Какие элементы напрямую контролируют оптические центры? |
| Фокусная высота | Уступ корпуса, плата, оптика, прокладка, фиксатор | Может ли сборка использовать меньше жестких размеров? |
| Сжатие уплотнения | Канавка, сечение уплотнения, линза, фланец, нагрузка крепежа | Какие упоры контролируют сжатие и плоскостность? |
| Наведение по оси вращения | Расположение отверстия, кронштейн, болт или втулка, нагрузка зажима | Какая ось должна быть связана с оптической осью? |
| Посадка крышки | Направляющие, покрытие, зазор крепежа, форма фланца | Измеряется ли конечное состояние после окончательной обработки? |
Расчет должен указывать, использует ли он пределы наихудшего случая или статистический метод. Выбор должен соответствовать плану производства и контроля качества. Статистическое предположение без данных процесса может создать ложную уверенность.
Укажите чистоту поверхности там, где она меняет функцию
Шероховатость поверхности может влиять на тепловой контакт, герметичность, подшипники, скольжение, внешний вид и покрытие. Она не обязательно должна быть одинаково тонкой везде. Широкая, излишне тонкая обработка может добавить проходов и проверок, не улучшая продукт.
На чертеже должна быть отмечена зона контакта и направление или метод измерения, когда это важно. Уплотнительная поверхность также требует проверки на наличие следов инструмента, пересекающих уплотнение. Для оптического посадочного места форма и расположение могут быть важнее, чем очень низкое число шероховатости.
Сделайте каждый контроль проверяемым
Каждое критическое требование нуждается в практическом методе измерения. Глубокое отверстие может блокировать щуп. Тонкая гибкая стенка может деформироваться под действием контактной силы. Косметическая поверхность может нуждаться в бесконтактной проверке. Резьба или канавка уплотнения могут потребовать специального калибра.
Чертеж должен предусматривать доступные базовые элементы и достаточную длину элемента для метода. Он также должен указывать, применяется ли требование до или после анодирования. Если жесткое значение требует специального приспособления или полного отчета КИМ, это должно быть указано в запросе на коммерческое предложение.
Используйте цикл проверки вместо повсеместной точности
Заказчик должен отметить критически важные для функции элементы. Затем мы сравниваем допуски с предлагаемым станком, настройкой, маршрутом финишной обработки и проверкой. Если контроль добавляет высокую стоимость, мы объясняем причину и, по возможности, предлагаем функциональную альтернативу.
Этот обзор не ослабляет конструкцию. Он делает точность отслеживаемой. Чертеж становится проще для оценки, изготовления, проверки и пересмотра, потому что каждый жесткий контроль имеет причину.
Снизьте стоимость без ослабления критических требований
Устраните затраты на некритичные работы
Снижение затрат должно начинаться с факторов, определяющих процесс. Избыточное удаление материала, глубокие карманы, малые радиусы скруглений, длинные инструменты, дополнительные настройки, специальные резьбы, широкие тонкие обработки и низкоценная проверка заслуживают первого рассмотрения. Критический оптический или герметизирующий контроль не должен быть первой целью.
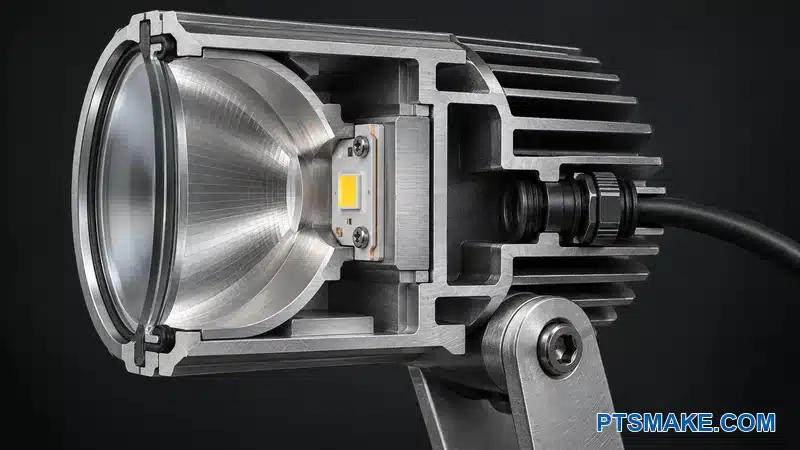
Карта интерфейсов дает нам безопасную границу. Мы защищаем площадку светодиода, оптический стек, уплотнение, шарнирное соединение и монтажные интерфейсы. Затем мы упрощаем материал вокруг областей с низкими последствиями. Этот метод превращает снижение затрат в инженерный анализ, а не в общее требование сделать деталь дешевле.
Сравнить общую стоимость процесса
Более легкий корпус не всегда стоит дешевле. Тонкие стенки могут требовать более медленной резки и более бережного зажима. Больший внутренний радиус может добавить небольшое количество материала, но позволит использовать более прочный инструмент. Раздельный корпус может уменьшить глубину кармана, но добавляет работы по сборке и герметизации.
| Драйвер затрат | Возможное действие по проверке | Функция для защиты |
|---|---|---|
| Большая заготовка и тяжелая черновая обработка | Сравнить трубу, экструзию или пересмотренный контур | Тепловой путь и структурный запас |
| Глубокая узкая полость | Открыть доступ или разделить тело | Потребности в герметизации и сборке |
| Малые внутренние радиусы | Увеличить радиус или локализовать облегчение | Зазор сопрягаемых компонентов |
| Дополнительная ориентация | Выровнять элементы или пересмотреть доступ | Базовые взаимосвязи |
| Тонкая отделка по всем поверхностям | Ограничить функциональными зонами | Требования к контакту и внешнему виду |
| Полный контроль гибких элементов | Использовать выборку на основе рисков или функциональный калибр | План качества заказчика |
Повторяющийся объем должен определять любые рекомендации по оснастке или калибрам. Специализированное решение может снизить производственные затраты, но оно может не иметь смысла для меняющегося прототипа. В коммерческом предложении следует отделять стоимость одноразовой оснастки от стоимости детали, когда эта разница помогает заказчику принять решение.
Разрешить контролируемые предложения поставщиков
Полезный чертеж защищает требования и оставляет открытыми некритические детали процесса. Запрос может предложить поставщику форму заготовки, группировку наладки, стандартные радиусы фрез или метод контроля. Затем заказчик может утвердить предложение, не отказываясь от контроля над проектированием.
В PTSMAKE мы объясняем предложение по снижению затрат с точки зрения геометрии, процесса и защищенного интерфейса. Мы не обещаем фиксированной экономии до того, как рассмотрим модель, количество, материал, отделку и объем контроля. Такой подход делает рекомендацию фактической.
Включите сборку, обслуживание и сертификацию в конструкцию корпуса
Пройтись по последовательности сборки
Обзор сборки следует порядку для светодиодной платы, проводов, оптики, линзы, уплотнения, крышки, кронштейна и кабельного ввода. Он проверяет, могут ли инструменты достичь каждого крепежа, не касаясь оптики и не зажимая провод. Он также проверяет, обеспечивает ли корпус четкую обратную связь по позиционированию.
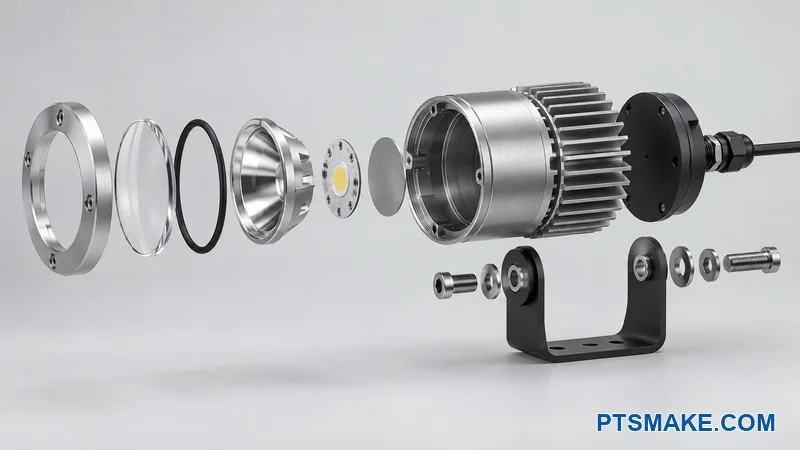
Асимметричный рисунок штифтов или шпоночный держатель может предотвратить неправильную ориентацию. Заход может помочь уплотнению войти без повреждений. Кабельный канал может удерживать кабель вдали от посадочного места линзы и пути винта. Эти небольшие элементы могут предотвратить вариации сборки более эффективно, чем более жесткий общий допуск.
Разработать реалистичный доступ для обслуживания
Если продукт нуждается в замене светодиода, драйвера, линзы или уплотнения, технику требуется доступ после установки и старения. Я спрашиваю, какие крепежи остаются доступными, какие уплотнения нуждаются в замене и какие поверхности отделки могут выдерживать инструменты. Постоянный клей или скрытое кольцо могут противоречить плану обслуживания.
Повторное открывание также может повлиять на резьбу в алюминии. Стальная вставка может помочь некоторым конструкциям, но она добавляет вопросы материала, установки и коррозии. Нагрузка продукта и частота обслуживания должны определять этот выбор.
Связать потребности сертификации с контролируемыми элементами
Сертификация применяется к готовому продукту и его документированной конструкции. Руководство UL по светотехнической промышленности11 описывает оценку освещения по электрическим, механическим, тепловым, экологическим и связанным с безопасностью аспектам. Целевой рынок и применимый стандарт должны исходить от владельца соответствия продукта.
Корпус может влиять на заземление, защиту проводов, огнезащитные барьеры, расстояние, защиту от проникновения и температуру. Я прошу команду по соответствию определить контролируемые детали конструкции до замораживания проекта. Я не маркирую корпус как сертифицированный, потому что PTSMAKE имеет сертификацию ISO 9001 или потому что металлическая деталь соответствует своему чертежу.
Чертеж и спецификация должны сохранять элементы и материалы, которые контролируются планом сертификации. Изменение поставщика, которое кажется безвредным, может повлиять на утвержденную конструкцию, поэтому процесс изменения нуждается в четком владельце.
План контроля также должен отмечать характеристики, связанные с безопасностью, когда это требуется владельцем соответствия. Этот шаг предотвращает обход необходимого обзора при последующем изменении чертежа.
Проверьте прототип и первую производственную партию
Использовать прототип для закрытия названных рисков
Карта интерфейсов должна привести к матрице валидации. Прототип должен отвечать на вопросы оптики, тепловых характеристик, герметизации, монтажа, сборки, отделки и обслуживания. Отчет о размерах сам по себе не закрывает каждый риск.
Команда должна записывать версию детали, партию материала, маршрут отделки, версии компонентов, метод сборки и настройку испытаний. Эта прослеживаемость помогает, когда более поздний результат меняется. Она также не позволяет команде утверждать геометрию с одним компонентом и производить ее с другим.
Отделить валидацию проекта от валидации процесса
Валидация проекта спрашивает, соответствует ли собранный прожектор требованиям к продукту. Валидация процесса спрашивает, может ли запланированный производственный маршрут повторять определенные характеристики. Эти две деятельности поддерживают друг друга, но не используют одни и те же доказательства.
| Область валидации | Владелец примера доказательств |
|---|---|
| Оптический выход и выравнивание луча | Команда по оптике продукта |
| Температура при заданной нагрузке | Команда по тепловым характеристикам продукта |
| Производительность по проникновению или утечке | Команда по валидации продукта |
| Материал, размеры и GD&T | Команды по качеству поставщика и заказчика |
| Цвет отделки и косметическое состояние | Утвержденный визуальный стандарт и контроль |
| Время сборки и защита от ошибок | Производственное проектирование |
Контроль первого образца сравнивает изготовленную деталь с контролируемым чертежом. Затем команда должна проанализировать фактическую обратную связь по сборке. Размер может соответствовать своему пределу и все равно создавать трудности при сборке, если набор допусков или метод был неполным.
Контролировать первую производственную партию
Первая партия должна использовать предусмотренный материал, инструменты, оснастку, источник отделки, план контроля и упаковку, где это практически возможно. Я отслеживаю характеристики, которые имели самый высокий риск интерфейса, и характеристики, которые требовали обучения процессу.
Команда должна определить правила реагирования до начала партии. Если характеристика стремится к пределу, поставщик и заказчик нуждаются в четком пути проверки. Я не придумываю размер выборки или порог возможностей, потому что эти значения зависят от плана качества заказчика и риска продукта.
В PTSMAKE мы можем предоставить согласованные размерные и технологические записи для объема механической обработки. Заказчик объединяет эти записи с данными о сборке и испытаниях продукта для утверждения производства.
Поделитесь вашими требованиями к CAD и инспекции для практического производственного обзора.
Создайте готовый к коммерческому предложению пакет DFM
Отправьте контролируемую модель и чертеж вместе
Надежное коммерческое предложение требует больше, чем файл STEP. 3D-модель определяет форму, но чертеж определяет базовые элементы, допуски, чистоту поверхности, резьбы, критические интерфейсы и ожидания по инспекции. Оба файла нуждаются в соответствующем контроле версий.
Пакет коммерческого предложения должен включать выбранные светодиод, оптику, линзу, уплотнение, кронштейн, крепеж и кабельные компоненты, когда их геометрия определяет корпус. Чертежи или модели поставщика полезны. Скриншот без номера детали или версии является слабым доказательством.
Включите коммерческие допущения, которые изменяют процесс
Количество влияет на запас, оснастку, инспекцию и программирование. Запрос должен указывать количество прототипов, ожидаемую производственную партию, прогноз (если доступен), целевую дату, место доставки и потребности в упаковке. Поставщик не должен гадать, является ли предложение на одну деталь одноразовым прототипом или первым шагом к серийному производству.
Запрос должен указывать сплав, состояние, чистоту поверхности, цвет и сертификационные документы. Он также должен указывать, включает ли коммерческое предложение сертификаты материалов, инспекцию первого образца, полные отчеты, образцы чистоты поверхности, поддержку испытаний на герметичность или специальную упаковку. Эти пункты могут изменить как стоимость, так и сроки выполнения.
Используйте четкий контрольный список для коммерческого предложения
| Пункт пакета | Что я ожидаю |
|---|---|
| 3D CAD | Нативная или нейтральная твердотельная модель с версией |
| 2D чертеж | Функциональные базовые элементы, допуски, GD&T, резьбы, чистота поверхности и примечания |
| Данные компонента | Актуальные файлы для светодиода, оптики, линзы, уплотнения, кронштейна и разъемов |
| Материал | Сплав, состояние, принятая спецификация и потребности в сертификатах |
| Отделка | Процесс, цветовая ссылка, маскированные зоны, косметические зоны и план отбора образцов |
| Инспекция | Критические характеристики, объем отчета, стандарты и требования к готовому состоянию |
| Валидация | Обязанности по сборке, оптике, тепловым характеристикам, уплотнению и первой партии |
| Коммерческий объем | Количества, доставка, график, упаковка и ожидаемый повторный спрос |
Открытые вопросы должны оставаться видимыми. Поставщик может предложить контролируемое допущение, когда отсутствующий элемент имеет ограниченное влияние. Если отсутствующий элемент изменяет архитектуру, уплотнение, сплав или критический допуск, команда должна закрыть его до получения твердого производственного предложения.
Запросите обратную связь по DFM в структурированной форме
Поставщик должен перечислить характеристику, проблему, причину, предлагаемое изменение, ожидаемый эффект и требуемое решение заказчика. Этот формат легче проверять, чем разрозненные скриншоты. Он также создает запись для последующих изменений чертежей.
Поставщик должен отделять серьезную проблему технологичности от предложения по стоимости или риску. Характеристика может быть возможной, но дорогой. Другая характеристика может быть невозможна при указанном доступе к инструменту. Заказчику необходимо это различие для принятия обоснованного решения.
Определите приемку до заказа на покупку
Окончательный пакет должен указывать, какая версия контролирует, какие стандарты применяются и какие доказательства завершают приемку. Он также должен определять, как регистрируются утвержденные отклонения. Одобрение по электронной почте может быть утеряно, если оно никогда не достигнет чертежа или заказа на покупку.
Для обработанных алюминиевых корпусов прожекторов я уделяю особое внимание оптическим посадочным местам в готовом состоянии, площадке светодиода, уплотнительной втулке, взаимосвязи шарнира, состоянию резьбы и косметическим зонам. Эти интерфейсы часто пересекаются в процессах механической обработки, отделки, сборки и испытаний продукта.
PTSMAKE предоставляет услуги по индивидуальной механической обработке с 2002 года под управлением PTS Industrial Ltd. Наш объем включает трехосевое, четырехосевое, пятиосевое фрезерование, токарную обработку с ЧПУ и токарно-фрезерную обработку. Мы можем проверять жесткие характеристики с допуском до ±0,005 мм, где материал, геометрия, настройка, процесс и чертеж поддерживают их. Мы подтверждаем эту осуществимость во время проверки чертежа, а не применяем значение к каждой характеристике.
Ведите один журнал решений
Короткий журнал решений завершает пакет коммерческого предложения. Он записывает принятые изменения DFM, открытые решения по продукту, утвержденные образцы чистоты поверхности и объем инспекции. Журнал не заменяет чертеж. Он помогает команде убедиться, что утвержденные решения попадают в контролируемые файлы.
Когда модель, чертеж, данные о компонентах, требования к отделке, объем инспекции и количество согласованы, поставщик может предложить реальный процесс. Заказчик также получает более четкую основу для сравнения предложений, выходящую за рамки самой низкой цены за единицу.
Отправьте нам ваш корпус прожектора для практического обзора DFM
Пришлите нам вашу CAD-модель, чертеж, количество, требования к отделке, а также известные оптические, тепловые и герметизирующие требования. Я помогу нашей команде PTSMAKE рассмотреть маршрут обработки и подготовить четкое предложение.
Я ссылаюсь на это руководство, потому что оно объясняет, почему срок службы светодиодного светильника зависит от тепловых, оптических, электрических, механических и экологических системных факторов. Оно поддерживает рассмотрение корпуса как части полного светильника. ↩
Я ссылаюсь на это сравнение PTSMAKE, потому что оно расширяет вопрос выбора процесса. Это позволяет этому руководству оставаться сосредоточенным на DFM после того, как команда выберет обработку на станках с ЧПУ. ↩
Я ссылаюсь на этот обзор стандартов, потому что он определяет системы обозначения сплавов и состояний для промышленности. Он поддерживает просьбу к командам указывать больше, чем просто слово “алюминий”.” ↩
Я ссылаюсь на этот стандарт, потому что он является авторитетным источником для системы GD&T, используемой в этой статье. Он также определяет действующую редакцию. ↩
Я ссылаюсь на этот стандарт, потому что он определяет международный язык геометрических спецификаций для формы, ориентации, расположения и биения. ↩
Я ссылаюсь на этот технический документ, потому что он объясняет пути теплового сопротивления и интерфейсы светодиодов. Он поддерживает метод полного пути вместо предположения о радиаторе только для корпуса. ↩
Я ссылаюсь на это руководство, потому что оно предписывает дизайнерам совмещать оптический центр светодиода с линзой. Оно поддерживает проверку механических и оптических центров. ↩
Я ссылаюсь на это руководство, потому что оно дает рекомендации по применению и проектированию сальников. Оно поддерживает использование данных, специфичных для уплотнений, вместо того, чтобы рассматривать одну канавку как универсальное правило. ↩
Я ссылаюсь на этот стандарт, потому что он определяет систему классификации IP. Он помогает отделить испытания корпуса на уровне продукта от контроля размеров только корпуса. ↩
Я ссылаюсь на это руководство, потому что оно охватывает факторы сплава, процесса, внешнего вида и спецификации для анодированного алюминия. Оно поддерживает включение отделки в план размеров и внешнего вида. ↩
Я ссылаюсь на это руководство, потому что оно охватывает электрические, механические, тепловые, экологические и связанные с безопасностью освещения соображения. Оно поддерживает получение входных данных о соответствии из плана сертификации готовой продукции. ↩