
Un boîtier de projecteur peut sembler simple, mais de mauvais choix de référence, thermique, d'étanchéité ou de finition peuvent provoquer un décalage du faisceau, une accumulation de chaleur, des fuites et des reprises coûteuses.
Réponse rapide : Les bons boîtiers de projecteur en aluminium usiné utilisent un système de référence fonctionnel pour la LED, l'optique, la lentille, le joint et les caractéristiques de montage. La conception nécessite également un chemin thermique court, un accès clair à l'outil de coupe, des tolérances de finition et des méthodes d'inspection définies avant la production.
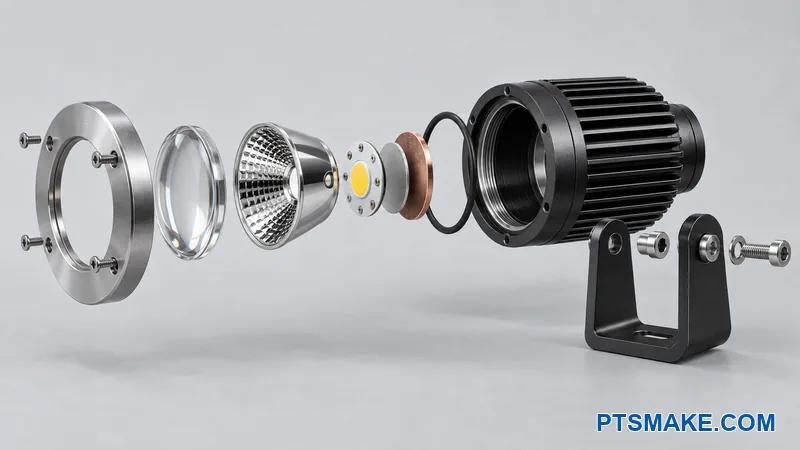
L'ordre d'examen ci-dessous suit la manière dont chaque décision affecte la suivante. Cette séquence protège les performances optiques et de l'enceinte tout en donnant au fournisseur CNC suffisamment de liberté pour réduire les risques et les coûts.
Envoyez votre dessin pour un examen DFM ciblé du boîtier de projecteur.
Définir les entrées d'ingénierie avant de façonner le boîtier
Commencer par les conditions du produit
Chaque examen DFM de boîtier de projecteur commence par les conditions du produit. Un modèle solide propre ne montre pas le problème d'ingénierie complet. Il n'explique pas la cible du faisceau, la charge thermique de la LED, l'exposition extérieure, la charge de montage, la méthode de nettoyage ou le travail de service attendu. Ces conditions décident quelles surfaces doivent rester stables et quelles formes peuvent changer.
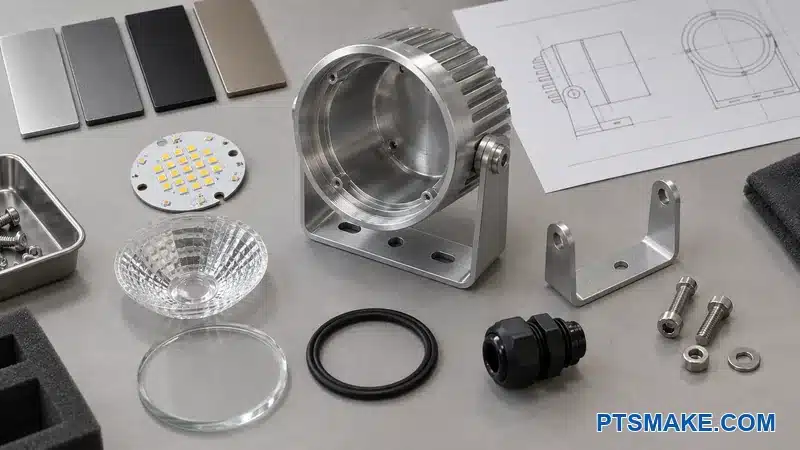
L'équipe de conception doit identifier le boîtier et la carte LED. L'examen nécessite également le numéro de pièce de l'optique ou du réflecteur, l'empilement de lentilles, le concept de joint, l'entrée de câble, le support, l'emplacement du pilote, la finition prévue et l'environnement d'utilisation. Un boîtier pour un affichage intérieur sec présente des risques différents d'un boîtier qui fait face à la pluie, au sel, à la poussière, aux vibrations ou à des visées fréquentes.
Séparer les entrées fixes des choix ouverts
Chaque entrée reçoit l'une des trois étiquettes : fixe, préférée ou ouverte. Cette classification simple empêche un choix de style de devenir une exigence cachée coûteuse. Elle empêche également un fournisseur de modifier une interface critique parce que le dessin n'expliquait pas son but.
| Statut de l'entrée | Ce que cela signifie | Réponse DFM |
|---|---|---|
| Fixe | La fonction du produit, la sécurité, la certification ou un composant acheté le contrôle | Nous protégeons l'interface et définissons la vérification |
| Préféré | L'équipe souhaite la condition, mais une autre solution peut fonctionner | Nous comparons le coût, le risque et l'apparence avant la publication |
| Ouvrir | Le fournisseur peut proposer une meilleure forme ou un meilleur processus | Nous énonçons l'objectif de conception et une limite acceptable |
La feuille d'entrée enregistre également la quantité, le calendrier de lancement et la durée de vie probable du produit. Ces faits modifient la forme de stock appropriée et l'investissement en outillage. Un prototype peut justifier un maintien de pièce flexible. Une commande de production répétée peut justifier des mors doux dédiés ou un gabarit de contrôle.
Le client n'a pas besoin de figer chaque décision avant le début du DFM. L'équipe n'a besoin que de montrer quelles décisions restent ouvertes. Cette distinction maintient l'honnêteté de l'examen. Elle permet également à nos ingénieurs de PTSMAKE de suggérer une voie pratique sans prendre de décision produit non étayée.
Construire une feuille d'entrée unique
Une courte feuille d'entrée fonctionne mieux que des faits dispersés par e-mail. La feuille peut renvoyer à des dessins contrôlés et à des données fournisseur. Elle doit indiquer la révision actuelle et le propriétaire pour chaque élément ouvert. Cette approche réduit le risque que l'usinage commence avec un ancien fichier optique ou un joint non approuvé.
Cartographier chaque interface et sa conséquence de défaillance
Traiter le boîtier comme un système d'interfaces
Un boîtier de projecteur en aluminium usiné n'est pas juste un bloc de métal. Il contient une interface optique, une interface thermique, une interface d'étanchéité, une interface structurelle et plusieurs interfaces d'assemblage. Une face usinée peut servir à deux fonctions, mais l'équipe doit connaître les deux fonctions avant de modifier la face.
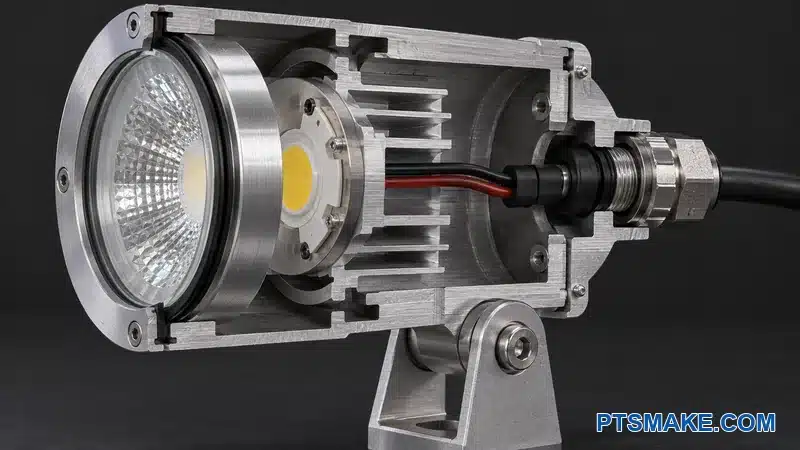
La carte LED touche une surface thermique. L'optique se positionne à partir d'un alésage ou d'un épaulement. La lentille presse un joint. Le bossage de pivot transfère les charges de visée et de verrouillage. Le presse-étoupe ferme un autre chemin dans le boîtier. Chaque interface peut réussir une inspection dimensionnelle et échouer néanmoins dans le luminaire assemblé si l'empilement environnant est incorrect.
Le Guide de durée de vie des luminaires LED1 explique que la durée de vie d'un luminaire LED dépend de plus que le boîtier LED. La gestion thermique, les éléments optiques, les joints et d'autres pièces du système peuvent contrôler la durée de vie utile. Cette vue système est la raison pour laquelle je cartographie les interfaces avant d'attribuer des tolérances serrées.
Classer la conséquence avant la dimension
Une courte carte des défaillances donne à la réunion DFM un ordre clair. Cette carte ne remplace pas une AMDEC de conception formelle. L'examen commence par l'interface, nomme la défaillance probable et identifie le premier contrôle physique.
| Interface | Effet produit possible | Premier contrôle de conception | Vérification utile |
|---|---|---|---|
| Carte LED au boîtier | Température plus élevée ou flux de chaleur irrégulier | Surface de contact plate et propre et charge de serrage équilibrée | Planéité, motif de contact, test thermique |
| LED à l'optique | Décalage du faisceau, point chaud ou efficacité optique inférieure | Centre partagé et siège axial direct | Vérification d'assemblage et test de faisceau |
| Lentille au boîtier | Chemin d'eau ou de poussière | Presse-étoupe continu et compression uniforme | Vérification visuelle et test d'étanchéité |
| Bossage de pivot au support | Dérive de visée, usure ou risque de fissure | Bossage supporté et ajustement défini | Examen dimensionnel et de charge |
| Couvercle au corps | Jeu, distorsion ou perte de charge d'étanchéité | Bride contrôlée par référence et motif de fixation | Planéité et vérification d'assemblage |
| Entrée de câble | Fuite, contrainte ou service difficile | Filetage défini, face d'étanchéité et accès | Jauge, couple et test d'étanchéité |
La question suivante est de savoir ce qui peut changer après l'usinage d'ébauche, l'usinage de finition, l'anodisation, l'assemblage et le cyclage thermique. Cette séquence expose souvent un empilement faible. Par exemple, un siège de lentille peut être concentrique avant la finition, mais un revêtement imprévu sur un diamètre de positionnement peut modifier l'ajustement.
Utiliser la carte des défaillances pour bien dépenser la précision
Une note générale telle que “ haute précision requise ” n'aide pas l'atelier. Une carte des conséquences, oui. Elle montre pourquoi le siège optique nécessite un contrôle tandis qu'une poche de dégagement cachée peut rester flexible. Elle donne également au fournisseur un endroit sûr pour suggérer un rayon plus grand, un outil standard ou une taille de stock différente.
Les contrôles se répartissent généralement en trois groupes. Le premier groupe prévient la perte de fonction. Le second protège l'assemblage et le service. Le troisième protège l'apparence. Les trois groupes sont importants, mais ils n'ont pas besoin de la même méthode de mesure ou de la même marge de processus.
Garder les preuves liées au produit réel
Les documents et normes des fournisseurs aident à encadrer les questions. Une limite générique ne doit pas figurer sur un dessin sans vérification par rapport à la LED, l'optique, le joint, la fixation et l'environnement sélectionnés. L'équipe produit est responsable de l'acceptation fonctionnelle. L'équipe d'usinage est responsable d'une voie de fabrication capable. La carte d'interface relie ces responsabilités.
Lorsque PTSMAKE examine un nouveau boîtier, nous pouvons commenter l'accès à l'usinage, le transfert de référence, la tolérance de finition et l'inspection. Nous avons besoin des objectifs optiques, thermiques, d'étanchéité et de conformité du client pour juger du plan d'acceptation final. Cette limite nous empêche d'inventer des faits sur le produit.
Choisir une architecture CNC qui correspond à la forme et au volume
Lire la géométrie dominante en premier
La première question d'architecture est de savoir si le boîtier est principalement rond, principalement prismatique ou véritablement mixte. Un corps rond avec des gradins concentriques peut convenir au tournage CNC. Les outils motorisés peuvent ajouter des trous radiaux, des méplats et des fentes. Une boîte, une chape ou un cadre ouvert peut convenir au fraisage à trois ou quatre axes. Les faces optiques inclinées et les ports composés peuvent rendre l'usinage à cinq axes utile.
L'accès, le maintien des références, la quantité et l'inspection doivent guider la voie. L'usinage à cinq axes n'est pas le bon choix uniquement parce qu'une pièce semble complexe. Un processus stable à trois axes avec deux configurations planifiées peut être meilleur pour un corps simple. Une voie de tour-fraisage peut être meilleure lorsque les faces concentriques et les caractéristiques radiales doivent rester liées.
Notre Services d'usinage CNC incluent le travail trois axes, quatre axes, cinq axes, le tournage et le tour-fraisage. Cette gamme nous donne des options, mais la pièce a toujours besoin d'une architecture claire. Une machine ne peut pas corriger un plan de référence faible ou une face d'étanchéité inaccessible.
Comparer les conceptions monobloc et à corps divisé
Un corps monobloc supprime un joint et un chemin de fuite possible. Il peut également créer une cavité profonde, des outils longs, des copeaux piégés et un assemblage difficile. Un corps divisé ouvre la cavité et peut simplifier la finition. Il ajoute également une bride, des fixations, un empilement de tolérances et un joint.
Les deux concepts doivent être comparés à la fonction et au risque total du processus. Moins de références ne signifie pas toujours un coût inférieur. L'option monobloc peut économiser une étape d'assemblage mais nécessiter un usinage lent de poches profondes. La conception divisée peut s'usiner plus rapidement mais nécessiter une autre interface d'étanchéité contrôlée.
Adapter l'investissement au volume répétitif
Le travail de prototypage bénéficie de montages adaptables et de stock disponible. La production répétée peut justifier des mors personnalisés, une tour de bridage, une jauge dédiée ou un stock proche de la forme finale. Le volume attendu modifie également si nous combinons les opérations ou maintenons un processus simple avec des portes d'inspection claires.
La comparaison PTSMAKE de l'usinage CNC et le moulage sous pression pour les boîtiers de projecteurs en aluminium2 explique la décision de processus plus large. Cet article suppose que l'équipe a sélectionné l'usinage CNC et doit rendre cette voie stable.
Sélectionner l'alliage et la forme de la matière première comme une seule décision
Équilibrer la chaleur, la résistance, la finition et l'approvisionnement
De nombreuses équipes commencent avec l'aluminium 6061 car il offre un équilibre utile pour les pièces usinées. Le choix final dépend toujours du modèle thermique, des charges de pivot, de la finition, de l'exposition à la corrosion, de la disponibilité du stock et de la spécification applicable. J'évite de choisir un alliage à partir d'un seul tableau de propriétés.
Le normes d'alliages d'aluminium et d'états3 maintenues par l'Aluminum Association aident les équipes à spécifier le matériau dans un langage commun. Le dessin ou le dossier d'achat doit indiquer l'alliage, l'état et la spécification du matériau requis. Une note vague telle que “ aluminium ” ne donne pas au service des achats ou à l'inspection un contrôle suffisant.
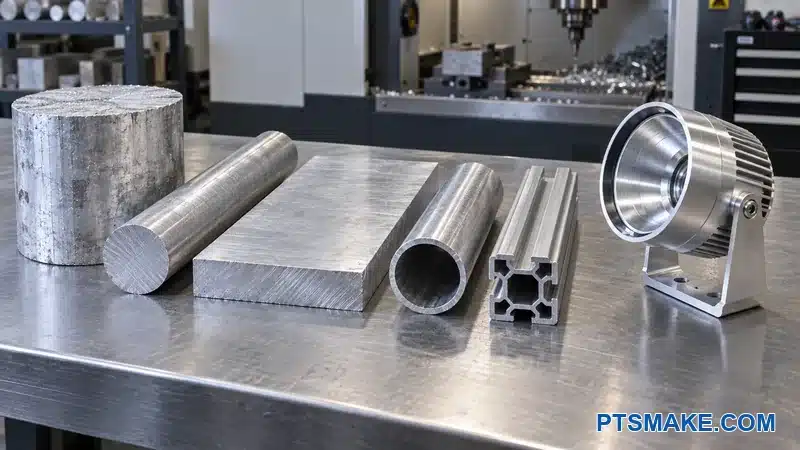
Examiner la forme du stock en même temps
La plaque, le billette, la barre ronde, le tube et l'extrusion ne créent pas le même plan d'usinage. Ils diffèrent par la taille disponible, l'état de surface, la direction du grain, les contraintes résiduelles, les déchets et le délai de livraison. Un prix bas par kilogramme peut perdre son avantage lorsque la majeure partie de l'ébauche devient des copeaux.
| Priorité de conception | Question de stock ou de matériau | Action d'examen |
|---|---|---|
| Géométrie optique stable | Un ébauchage lourd et irrégulier peut-il provoquer des mouvements ? | Examiner l'état du stock et l'usinage par étapes |
| Apparence anodisée | L'alliage et la voie d'approvisionnement peuvent-ils conserver l'aspect approuvé ? | Approuver les échantillons de la voie de processus prévue |
| Chemin thermique | L'alliage supporte-t-il le modèle de flux thermique validé ? | Confirmer avec le responsable thermique |
| Résistance du pivot | Le bossage local supporte-t-il les charges de serrage et de service ? | Examiner le bossage et le chemin de charge |
| Coût de production | Le tube ou l'extrusion peut-il réduire le volume d'ébauchage ? | Comparer le coût total du processus, pas seulement le prix du matériau |
Les larges surfaces thermiques, les anneaux minces et les boîtiers asymétriques nécessitent une attention particulière. Un enlèvement important d'un côté peut modifier l'équilibre des contraintes. Une étape d'ébauchage, une période de repos, une plaque détendue ou une forme de stock révisée peut aider. La bonne méthode dépend de la pièce, donc le fournisseur doit décrire la voie proposée.
Contrôler les substitutions
Un substitut autorisé doit correspondre au besoin du produit, et pas seulement à une valeur de résistance générale. Il peut également affecter la couleur anodisée, la conductivité, le comportement à la corrosion, la réponse à la coupe et la documentation d'approvisionnement. Je veux que chaque substitut soit approuvé avant que le matériau de production ne soit coupé.
Chez PTSMAKE, nous usinons des nuances d'aluminium courantes, mais nous ne les traitons pas comme visuellement ou dimensionnellement identiques. Je recommande que le client approuve l'alliage réel et la voie de finition lorsque la couleur ou la cohérence de la surface est importante.
Construire des références optiques et d'assemblage fonctionnelles
Placer les références sur de véritables caractéristiques d'accouplement
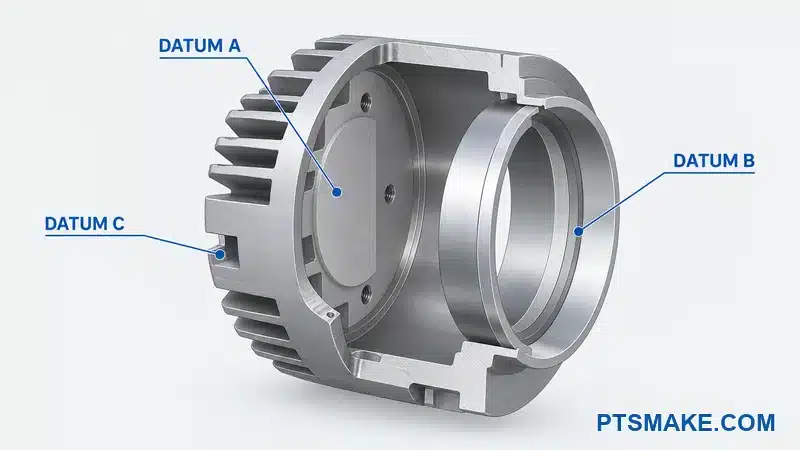
Le plan de référence commence généralement par la surface qui reçoit la carte LED ou le support optique. Cette surface peut créer le plan primaire. Un alésage contrôlé, un pilote ou un siège circulaire peut ensuite localiser l'axe optique. Une goupille, une encoche ou une autre caractéristique peut contrôler la rotation lorsque l'orientation du câble ou du faisceau est importante.
Un cylindre extérieur cosmétique peut ressembler à une référence naturelle. Il est souvent faible si la LED, l'optique et la lentille ne se positionnent pas à partir de celui-ci. Le boîtier peut sembler concentrique tandis que l'empilement optique reste déplacé. Une référence doit représenter la fonction d'assemblage avant de représenter la symétrie visuelle.
Contrôler six degrés de liberté
Le plan primaire devrait arrêter trois mouvements. La caractéristique secondaire devrait en localiser deux de plus. La caractéristique tertiaire devrait arrêter la rotation ou la translation finale. Cette idée 3-2-1 est simple, mais les caractéristiques réelles doivent être grandes, stables, accessibles et répétables.
Un petit bord ou une ailette flexible constitue une cible de référence faible. Une référence qui disparaît après l'installation d'un couvercle ou d'un support crée le même problème. Si l'assemblage et l'inspection ne peuvent pas recréer la référence, le dessin peut être mathématiquement complet mais opérationnellement faible.
ASME Y14.54 définit un système commun pour le dimensionnement et le tolérancement géométrique. ISO 11015 définit le langage international pour les contrôles géométriques. Le dessin devrait identifier sa norme et son édition de référence car les symboles nécessitent une interprétation partagée.
Lier les caractéristiques liées à un cadre de référence unique
Le centre de la LED, le siège optique, le siège de la lentille et l'ouverture frontale nécessitent généralement une relation directe. J'essaie de connecter ces caractéristiques au même cadre de référence fonctionnel. Je ne crée pas de systèmes de coordonnées séparés pour chaque composant à moins que le produit n'utilise réellement des systèmes de localisation séparés.
Le pivot peut nécessiter une autre relation fonctionnelle. Si la direction du faisceau doit suivre l'axe du pivot, le dessin devrait contrôler cette relation. Si le support ne fournit qu'un pointage grossier, une tolérance plus large peut être suffisante. J'utilise la carte des défaillances pour choisir.
| Fonctionnalité | Question fonctionnelle | Approche de contrôle possible |
|---|---|---|
| Zone de contact LED | Définit-il la position axiale et le contact thermique ? | Référence primaire et planéité basées sur le besoin d'interface |
| Pilote optique | Définit-il le centre du faisceau ? | Position ou faux-rond par rapport au cadre de référence fonctionnel |
| Siège de lentille | Doit-il partager l'axe optique ? | Localisation directe à partir du même cadre |
| Caractéristique d'orientation | La rotation affecte-t-elle le faisceau ou le câble ? | Profil ou position à partir des références primaire et secondaire |
| Alésage de pivot | L'orientation dépend-elle de sa relation avec l'axe optique ? | Orientation et position basées sur la fonction de montage |
Faire concorder l'usinage et l'inspection
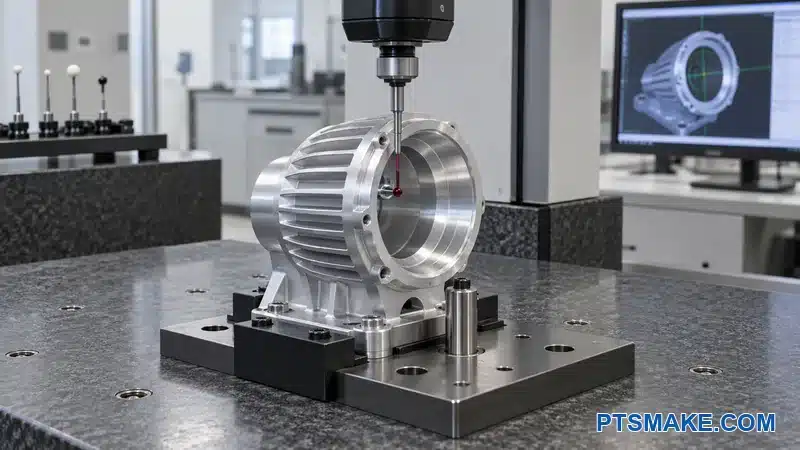
L'examen du processus demande comment la pièce sera maintenue pour l'opération critique et comment l'inspection établira les mêmes références. Une machine à mesurer tridimensionnelle peut calculer de nombreuses relations, mais le montage a toujours besoin d'un accès stable et d'une méthode d'alignement claire.
Le dessin ne devrait pas forcer l'atelier à inspecter à partir d'une coque cosmétique lorsque la machine et l'assemblage utilisent la zone de contact thermique. Ce décalage ajoute des discussions sans ajouter de contrôle. Un bon schéma de références permet à la conception, à l'usinage, à l'assemblage et à la qualité de discuter des mêmes références physiques.
Dans notre travail de DFM, nous suggérons souvent de petits patins de référence ou une caractéristique d'orientation pratique lorsque le modèle original manque d'une référence répétable. Nous ne conservons ces caractéristiques que lorsqu'elles supportent le produit fini, le montage ou l'inspection. Nous n'ajoutons pas de géométrie uniquement pour donner un aspect technique à la CAO.
Les références choisies doivent également rester utilisables après anodisation et assemblage final.
Concevoir l'interface thermique de la LED comme un chemin complet
Commencer à la source de chaleur
L'examen thermique suit le chemin de la chaleur de la jonction LED à l'air ambiant. Ce chemin peut inclure le boîtier LED, la soudure, la carte, le matériau d'interface thermique, la zone de contact usinée, la paroi du boîtier, la finition, les ailettes et le flux d'air. Un changement à n'importe quelle couche peut affecter le résultat.
Le Livre blanc sur la conception thermique de Lumileds6 décrit ce chemin comme un réseau de résistance thermique et montre pourquoi chaque interface compte. Un grand dissipateur thermique externe ne peut pas corriger une mauvaise surface de contact près de la LED. La conception nécessite à la fois un chemin interne à faible résistance et une surface externe suffisante pour l'environnement réel.
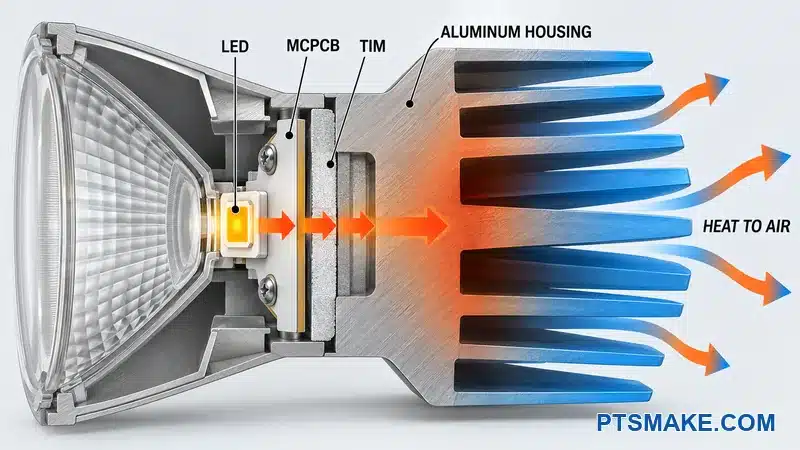
Le responsable thermique devrait fournir la condition de puissance de la LED, le type de carte, le matériau d'interface, la température autorisée, la position de montage, le flux d'air et la plage ambiante. Un diamètre de boîtier seul ne peut pas définir une taille d'ailette universelle. Le responsable thermique du produit devrait valider la conception finale dans des conditions représentatives.
Définir la zone de contact comme une interface fonctionnelle
La zone de contact de la carte a besoin d'une surface suffisante sous la région de diffusion de chaleur prévue. Elle a également besoin d'une condition de surface contrôlée. Bavures, copeaux, revêtement, bosses locales et un point haut près d'une vis peuvent empêcher la carte de reposer uniformément.
Le dessin devrait identifier la zone de contact et la séparer des surfaces cosmétiques proches. Si la zone de contact doit rester exempte d'anodisation ou d'un autre revêtement, le dessin devrait définir la limite du masque et la transition acceptable. Le plan de processus devrait également protéger l'aluminium nu des dommages et de la contamination.
Une valeur de finition de surface très fine nécessite des preuves à l'appui. Certains matériaux d'interface thermique se conforment aux marques d'usinage. Certains nécessitent une condition différente. Une finition plus fine peut ajouter du temps de cycle et échouer quand même si la plage n'est pas plate sous la charge de serrage. Le fournisseur de matériaux d'interface et l'équipe thermique devraient définir le besoin.
Créer un chemin de serrage équilibré
Une plage plate ne fonctionne que lorsque l'assemblage maintient la carte contre elle. Je place des vis ou des clips afin que la charge de serrage atteigne la zone active sans plier la carte. Je donne à chaque fixation un siège local rigide, un accès suffisant pour le tournevis et une méthode de serrage reproductible.
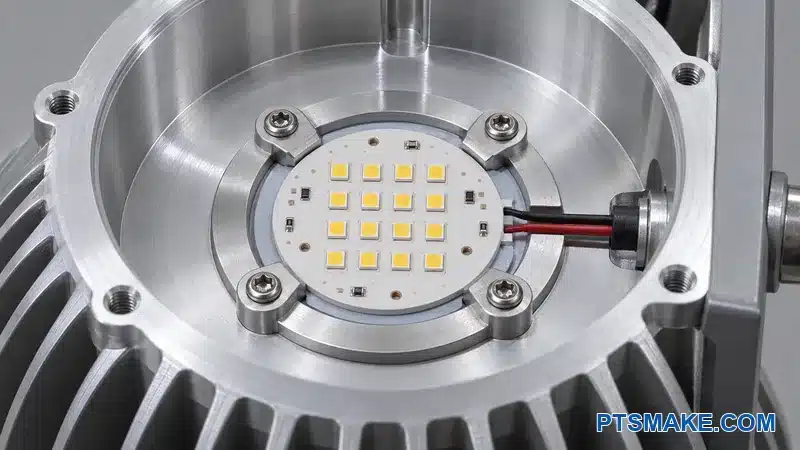
La conception ne devrait pas laisser la carte basculer sur les joints de soudure, les plages de fils ou les débris. Les entretoises et les broches de positionnement ne doivent pas être plus hautes que l'empilement de contact prévu. La couche d'interface thermique a également besoin d'une épaisseur définie ou d'une condition de compression. Un matériau supplémentaire n'est pas toujours plus sûr car une couche plus épaisse peut ajouter de la résistance.
| Détail thermique | Risque si peu clair | Question DFM |
|---|---|---|
| Plage de contact | Contact partiel ou distorsion de la carte | Quelle région doit toucher sous charge d'assemblage ? |
| État de surface | Bavure, revêtement ou débris crée un espace | Quelle finition et propreté l'interface nécessite-t-elle ? |
| Motif de fixation | Pression inégale et flexion locale de la carte | Le motif crée-t-il un chemin de serrage équilibré ? |
| Matériau d'interface | Épaisseur excessive ou couverture incomplète | Quelle condition d'installation le fournisseur exige-t-il ? |
| Paroi aux ailettes | Goulot d'étranglement thermique près de la source | Le chemin métallique est-il continu et suffisamment épais ? |
| Flux d'air externe | Les ailettes fonctionnent en deçà des attentes | Le boîtier a-t-il été testé dans son orientation réelle ? |
Maintenir l'usinage et la validation thermique connectés
L'atelier doit expliquer comment il finira et protégera la surface d'appui. Une surface d'appui large peut nécessiter une opération étagée après un dégrossissage intensif de la cavité. Un boîtier mince peut se déformer lorsqu'il est serré. Une coupe de finition à partir du repère fonctionnel peut aider, mais le montage doit supporter la pièce sans la plier.
Le séparé PTSMAKE guide de conception de dissipateur thermique couvre le problème plus large de la conception thermique. Pour ce boîtier, je maintiens l'accent DFM sur la surface d'appui de contact, le chemin métallique, l'usinabilité des ailettes, la limite de finition et les critères d'acceptation mesurables.
L'usinage seul ne prouve pas la performance thermique. Nous pouvons fabriquer et inspecter la géométrie définie. Le client ou le responsable des tests doit confirmer la température assemblée sous la charge électrique et l'environnement prévus.
Demandez à PTSMAKE de revoir votre surface d'appui de contact LED et votre itinéraire d'usinage.
Maintenir la LED, le réflecteur et la lentille sur une seule pile optique
Contrôle du centre, de la hauteur et de la rotation
Une LED peut être placée près du centre et produire quand même un faisceau incorrect. L'empilement optique nécessite un contrôle radial, un contrôle axial et parfois un contrôle de rotation. Le centre optique de la LED peut ne pas correspondre au centre de son boîtier ou de son contour de carte. Le dessin du composant sélectionné doit définir les véritables références de positionnement.
Le Guide d'installation LEDiL7 indique aux concepteurs d'aligner le centre optique de la LED avec le composant optique. J'utilise cette exigence pour examiner l'empilement mécanique. Je ne suppose pas que de larges jeux de vis peuvent positionner la carte. Les vis serrent bien, mais elles sont généralement de mauvais positionneurs de précision.
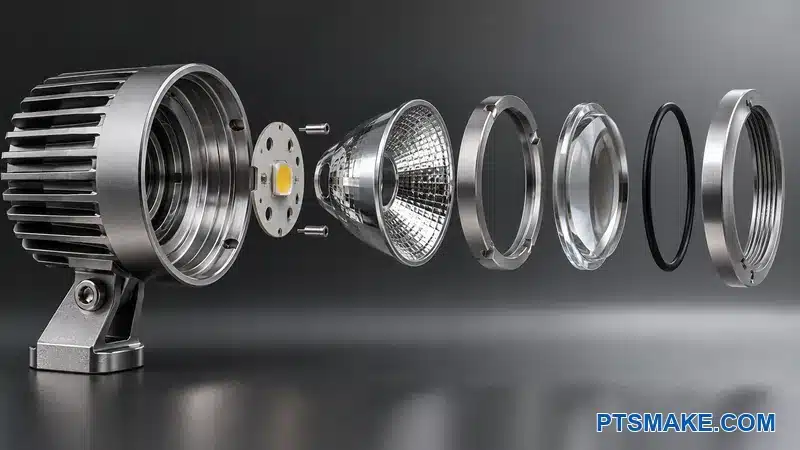
Un pilote usiné directement, un bord de positionnement, un motif de broches ou un support contrôlé est généralement le choix le plus clair. La caractéristique sélectionnée doit correspondre à la zone de contact autorisée par le fournisseur du composant. Une broche qui touche une région de circuit sensible peut créer un nouveau problème même si elle améliore la position.
Définir la hauteur axiale à partir d'un épaulement stable
La distance LED-optique peut modifier la mise au point et la forme du faisceau. J'essaie de définir cette hauteur à partir d'un épaulement usiné directement et d'un empilement de composants court. Les joints souples, les cordons adhésifs, les transitions de finition rugueuses et les couvercles flottants ne doivent pas définir la hauteur focale à moins que la conception optique ne tienne compte de leur variation.
La lentille peut également nécessiter une butée axiale distincte de la limite de compression du joint. Si les fixations continuent de comprimer un joint jusqu'à ce que la lentille trouve son siège, la conception doit définir les deux conditions. Si le joint seul définit la hauteur de la lentille, la tolérance du joint et le comportement de vieillissement font partie de l'empilement optique.
Raccourcir la chaîne de tolérance
Une boucle simple de la surface émettrice de la LED aux références optiques et de la lentille expose l'empilement. La boucle doit énumérer chaque dimension et composant qui la ferme. Si la boucle traverse de nombreuses pièces, une caractéristique directe du boîtier peut supprimer une ou plusieurs variables.
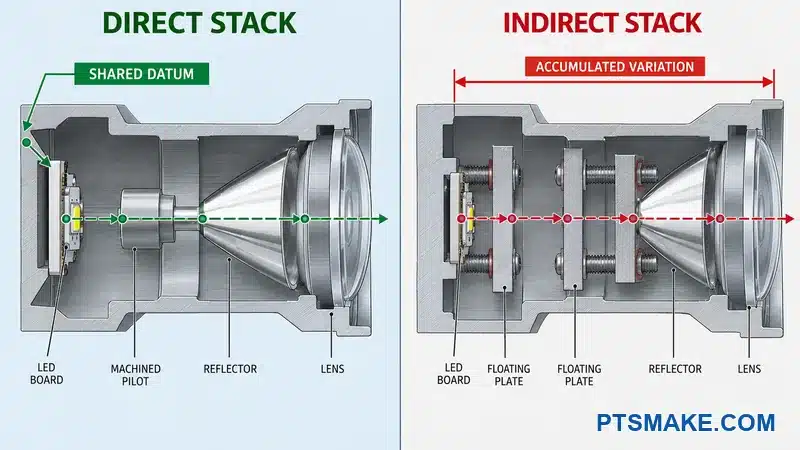
| Condition optique | Contrôle mécanique plus fort | Contrôle plus faible |
|---|---|---|
| Position radiale de la LED | Broches ou bords de positionnement liés au repère optique | Contour de la carte flottant dans de larges trous de vis |
| Position radiale de l'optique | Pilote dédié ou siège à partir du même repère | Diamètre de la coque cosmétique |
| Hauteur focale | Épaulement direct et un empilement rigide court | Plusieurs couches souples ou non finies |
| Rotation | Clavette, patte ou motif de positionnement asymétrique | Jugement de l'installateur |
| Relation de la lentille | Siège contrôlé lié au cadre optique | Position du couvercle par des fixations desserrées |
La méthode de l'équipe produit devrait contrôler si l'empilement utilise un calcul au pire cas ou statistique. Une dimension de boîtier très serrée ne devrait pas cacher toute la variation. Les optiques, cartes, joints et dispositifs de retenue achetés contribuent également. L'équipe a besoin des tolérances actuelles des fournisseurs avant qu'elle n'attribue l'allocation de boîtier.
Fournir un détrompage d'assemblage
La conception devrait rendre une mauvaise orientation difficile. Un motif de broches asymétrique, un support à clé, une caractéristique de repérage visible ou un jeu de connecteur peuvent aider. Le processus d'assemblage devrait également montrer comment l'optique s'insère et comment le technicien confirme l'engagement complet.
Le chemin d'assemblage devrait éloigner les outils de la LED et des surfaces réfléchissantes. Un chemin de tournevis qui traverse l'optique peut entraîner des rayures ou une contamination. Un anneau de retenue a besoin d'une interface d'outil utilisable. Si de l'adhésif est requis, le boîtier a besoin d'une zone de liaison contrôlée et d'un chemin qui éloigne l'excès de matériau de l'ouverture optique.
Vérifier le faisceau assemblé
L'inspection dimensionnelle peut confirmer les relations usinées, mais elle ne peut pas prouver le faisceau final par elle-même. Je lie le plan de référence et de tolérance à un test d'assemblage et optique. Si le faisceau échoue, l'équipe peut alors séparer l'erreur de boîtier, la variation de composant, l'erreur d'assemblage et l'erreur de configuration de test.
Cette boucle traçable est plus utile que le serrage de chaque diamètre concentrique. Elle nous permet de dépenser la précision CNC sur les caractéristiques qui contrôlent réellement l'empilement optique.
Ouvrir les cavités internes à de vrais outils et à un vrai nettoyage
Concevoir pour une fraise de longueur et de diamètre finis
Une poche CAO peut être facile à dessiner et difficile à usiner. Les cavités profondes et étroites nécessitent des outils longs. Les outils longs se plient davantage, vibrent davantage et nécessitent souvent des coupes plus légères. Un petit rayon interne peut forcer une petite fraise à travers une poche entière même lorsque la majeure partie du matériau pourrait utiliser un outil plus grand.
L'examen de la cavité devrait identifier quelles surfaces ont vraiment besoin de la paroi la plus profonde et du plus petit rayon. L'entrée peut s'ouvrir, la paroi peut se raccourcir ou le rayon de coin peut s'agrandir lorsque la fonction le permet. Si un insert d'accouplement a un coin extérieur vif, un dégagement local est souvent meilleur qu'un coin interne vif dans toute la cavité.
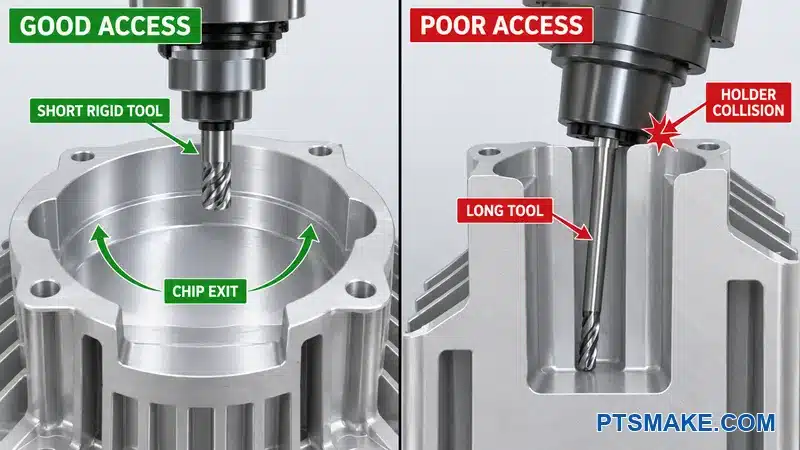
Chez PTSMAKE, notre usinage CNC cinq axes la capacité peut améliorer l'accès aux faces inclinées et aux caractéristiques radiales. Elle ne supprime pas le diamètre de la fraise, le jeu du porte-outil ou les limites d'évacuation des copeaux. La conception a toujours besoin d'un accès physique.
Examiner le chemin de l'outil, du porte-outil et de la broche
L'accès de l'outil s'étend au-delà de l'arête de coupe. Le porte-outil et le nez de broche ont également besoin de jeu. Une paroi extérieure conique ou un bossage haut peut bloquer le porte-outil avant que l'outil n'atteigne le fond. Une approche inclinée peut aider, mais elle peut modifier le plan de référence et de maintien de la pièce.
L'examen devrait également vérifier comment l'outil quitte la coupe. Une fente étroite sans dépassement peut créer des marques d'arrêt ou forcer un outil spécial. Un filetage près d'un épaulement peut nécessiter un dégagement. Une face d'étanchéité peut nécessiter de l'espace pour qu'une fraise entre et sorte sans laisser de marche sur le chemin du joint.
| Géométrie | Effet de processus courant | Réponse de conception pratique |
|---|---|---|
| Poche profonde et étroite | Outil long, rigidité inférieure, enlèvement plus lent | Ouvrir l'entrée ou réduire la profondeur là où la fonction le permet |
| Petit rayon interne | Petite fraise contrôle toute l'opération | Augmenter le rayon ou localiser la petite caractéristique |
| Bossage haut près d'une paroi | Collision du porte-outil et mauvais flux de copeaux | Ajouter du jeu ou changer l'approche |
| Rainure annulaire fermée | Enlèvement difficile des copeaux et inspection | Ajouter un accès et définir le segment fonctionnel |
| Coin d'insert vif | Coin interne fraisé impossible | Utiliser un dégagement de coin ou changer l'insert |
Créer un chemin pour les copeaux et les agents de nettoyage
La cavité doit libérer les copeaux pendant la coupe. Elle doit également libérer le liquide de lavage après l'usinage. Les copeaux peuvent se cacher derrière les nervures, dans les filetages borgnes, sous les rebords et entre les ailettes rapprochées. Une pièce qui semble propre depuis l'ouverture peut retenir des débris près de la LED ou de l'optique.
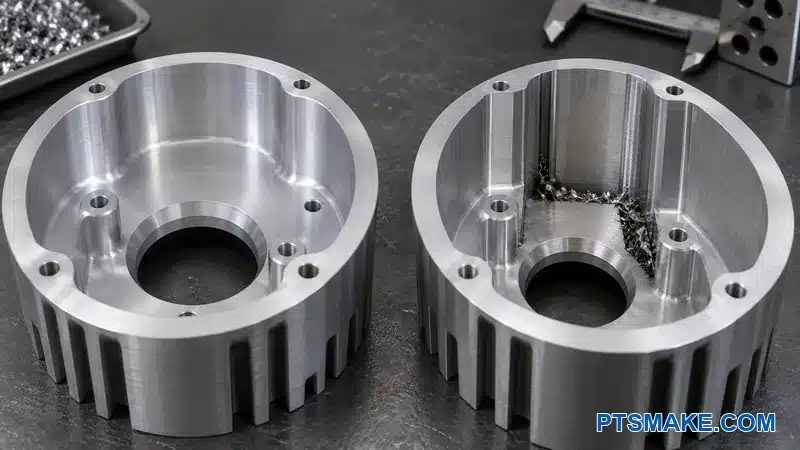
Le boîtier a besoin d'être examiné dans les orientations probables d'usinage et de lavage. La gravité compte. Les poches borgnes orientées vers le haut peuvent retenir le fluide. Les espaces étroits peuvent résister au rinçage et au séchage. Si le produit nécessite une propreté optique ou électronique spéciale, l'exigence devrait définir la condition acceptée et la méthode de vérification.
Planifier l'ébavurage avant la libération
Les trous transversaux, les filetages interrompus, les racines d'ailettes et les fentes internes peuvent créer des bavures difficiles à atteindre. Une note vague “casser tous les bords” n'explique pas quels bords touchent un joint, un fil, une carte ou un technicien. Je marque les conditions de bord critiques et j'autorise une méthode pratique.
L'équipe devrait décider si le sablage, le tonnelage, le brossage, l'ébavurage manuel ou les méthodes thermiques sont acceptables. Chaque processus peut modifier l'apparence ou les arêtes fonctionnelles. Le plan doit également tenir compte du nettoyage après l'ébavurage.
Utiliser l'accès comme levier de coût et de qualité
Un meilleur accès réduit souvent le nombre d'outils, le temps de cycle, le risque de bavures et l'effort de nettoyage en même temps. Je considère une cavité ouverte comme plus qu'une commodité d'usinage. Elle peut rendre l'inspection et l'assemblage plus fiables.
La fonction du produit fixe toujours la limite. Une paroi qui supporte la chaleur, la charge d'étanchéité, le blindage ou la charge structurelle ne devrait pas s'ouvrir sans examen. Le bon changement maintient l'interface et supprime les obstructions inutiles.
Équilibrer les parois, les ailettes, les nervures et les bossages pour la rigidité
Faire en sorte que les caractéristiques minces supportent les charges de processus
Les ailettes minces peuvent ajouter de la surface et réduire le poids. Elles peuvent également vibrer pendant la coupe, se plier pendant la manipulation et présenter des variations de finition. Les bossages hauts peuvent bouger lorsque le plancher environnant est mince. J'examine ensemble la hauteur, l'épaisseur, l'espacement, la direction de la fraise et la charge de serrage.
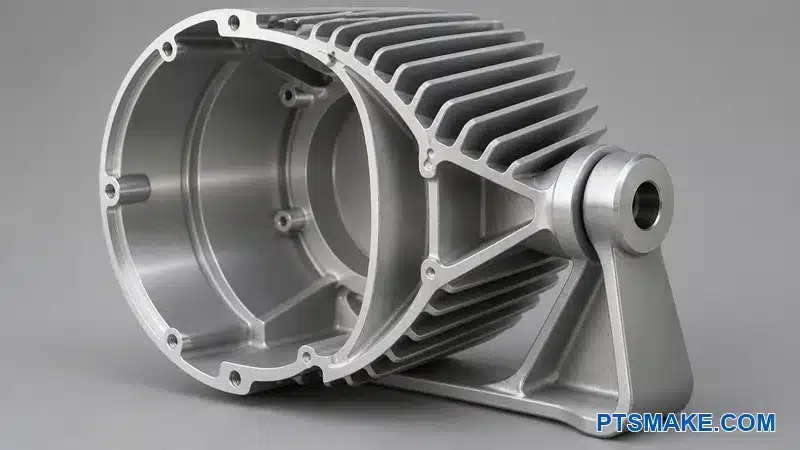
Les changements de section graduels se comportent généralement mieux. Un bossage de pivot chargé nécessite un large chemin de charge dans le corps. Les nervures devraient supporter une charge connue. Une nervure décorative peut bloquer une fraise plus grande et ajouter du travail d'ébavurage sans améliorer la fonction.
Laisser une condition d'usinage de finition stable
Le dégrossissage peut libérer la contrainte matérielle et la chaleur. Une large surface d'appui ou un mince anneau optique peut bouger après l'ouverture de la cavité principale. Le processus peut nécessiter un dégrossissage et une finition par étapes, mais la pièce doit toujours avoir un endroit stable pour se positionner et être serrée.
Une épaisseur minimale universelle de paroi ou d'ailette serait trompeuse. La valeur réalisable dépend de l'alliage, de la hauteur non supportée, de l'outil, de la tolérance, de la finition de surface, de la quantité et du support de montage. L'atelier devrait signaler les caractéristiques qui nécessitent un support spécial ou un processus plus lent.
Examiner les charges des bossages localement
Un bossage de pivot peut subir une charge de serrage, un couple de visée, un impact et un ajustement répété. L'alliage du boîtier principal ne prouve pas que la forme locale est adéquate. L'ingénieur produit devrait vérifier le cas de charge, le congé, la distance au bord, la connexion murale et le support d'accouplement.
L'examen CNC vérifie ensuite l'accès de l'outil et la déformation. Un bossage épais isolé à côté d'une paroi mince peut créer un enlèvement de matière irrégulier. Un alésage de pivot profond peut nécessiter un support des deux côtés. Un boulon transversal a également besoin d'espace pour sa tête, son écrou, sa rondelle et ses outils.
| Fonctionnalité | Rôle du produit | Question de fabrication |
|---|---|---|
| Ailettes externes | Dissiper la chaleur dans l'air ambiant | La fraise peut-elle atteindre les racines sans lames faibles ? |
| Paroi principale | Transporter la chaleur et la charge structurelle | Le dégrossissage ou le serrage déformera-t-il la paroi ? |
| Nervure | Rigidifier un chemin de charge connu | Aide-t-elle plus qu'elle ne bloque l'accès ? |
| Bossage de pivot | Supporter les charges de visée et de verrouillage | Le bossage est-il supporté et usinable à partir d'un repère stable ? |
| Bossage de vis | Transférer la charge de serrage | Y a-t-il suffisamment de surface d'appui et de dégagement pour l'outil ? |
Le travail thermique et structurel doit rester connecté. L'enlèvement de métal peut réduire le temps de cycle mais aussi rétrécir le chemin de chaleur. L'ajout d'ailettes peut améliorer la surface mais rendre le nettoyage ou le revêtement plus difficile. La géométrie finale devrait satisfaire le modèle de produit validé et un processus d'usinage stable.
Réduire les configurations sans perdre le contrôle des références
Compter les orientations contrôlées
Chaque nouvelle orientation ajoute de la manipulation, du palpage, du maintien de pièce et un autre transfert de repère. L'usinage cinq axes peut exposer plus de faces en une seule prise. L'indexation quatre axes peut répéter les caractéristiques radiales. Une pièce simple peut encore fonctionner au mieux en deux configurations claires à trois axes.
L'examen de la configuration compte les orientations nécessaires pour atteindre les caractéristiques fonctionnelles. Les caractéristiques liées devraient rester ensemble là où le montage et l'outil le permettent. Le pilote optique, la plage LED et les caractéristiques de positionnement proches bénéficient souvent d'une seule opération contrôlée parce que leur relation importe plus que leur relation à une coque cosmétique.
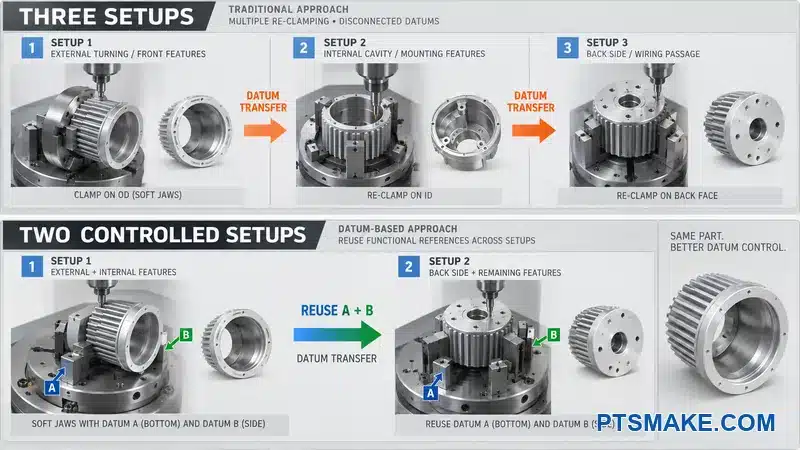
Donner au montage une vraie zone de préhension
Les concepteurs utilisent souvent chaque surface extérieure pour l'apparence. L'atelier n'a alors pas d'endroit stable pour les mors, les butées ou les pinces. Je réserve une bande de serrage, une extension de matière, un patin sacrificiel, une languette amovible ou une surface non cosmétique existante lorsque la pièce en a besoin.
Le montage devrait résister à la force de coupe sans plier le boîtier. Un anneau mince ne peut devenir rond qu'après que les mors le relâchent. Une large face ne peut paraître plate que pendant que la pince le maintient. Je demande comment la pièce se comportera à l'état libre parce que l'inspection et l'assemblage ont généralement lieu après le relâchement.
Protéger le repère à travers chaque opération
La première configuration crée des caractéristiques qui positionnent la configuration suivante. Ces caractéristiques nécessitent une taille, une rigidité et un accès suffisants. Si l'anodisation a lieu avant une opération ultérieure, la finition peut modifier ou endommager l'emplacement. Si tout l'usinage a lieu avant la finition, le processus doit tenir compte du revêtement sur l'ajustement final.
| Question de configuration | Pourquoi c'est important | Réponse possible |
|---|---|---|
| Où la première opération serre-t-elle ? | L'ébauche doit résister aux forces de dégrossissage | Laisser de la matière ou une bande de serrage dégagée |
| Quelles caractéristiques restent en une seule prise ? | L'usinage partagé réduit l'erreur de transfert | Grouper les caractéristiques optiques et thermiques liées |
| Qu'est-ce qui positionne la deuxième opération ? | Les caractéristiques de transfert faibles ajoutent de la variation | Créer des patins, des pilotes ou des mors stables |
| Comment la surface finie est-elle protégée ? | Le resserrage peut marquer les cosmétiques | Utiliser des zones de contact protégées et des montages propres |
| Que recrée l'inspection ? | Un repère différent peut cacher une erreur de processus | Utiliser le même cadre fonctionnel |
Le nombre de montages n'est pas un objectif utile en soi. Un montage encombré peut utiliser des outils longs, des angles d'approche médiocres ou des brides faibles. Deux montages robustes peuvent être plus sûrs. Le meilleur plan réduit les transferts inutiles tout en maintenant chaque opération stable.
Utiliser l'inspection en cours de processus au bon moment
Certaines caractéristiques sont plus faciles à vérifier avant que la pièce ne quitte le montage. Une sonde peut vérifier la position du brut ou un alésage critique pendant l'usinage. Cette vérification ne remplace pas l'inspection finale, mais elle peut détecter un problème de montage avant que plus de valeur ne soit ajoutée.
Le fournisseur devrait montrer quels contrôles se déroulent en cours de processus et lesquels se déroulent après la finition. Cette distinction est importante pour les ajustements revêtus, les surfaces d'étanchéité et les zones cosmétiques. Cela aide également le client à comprendre ce que le périmètre d'inspection cité inclut.
Les besoins de changement de série appartiennent également à l'examen du montage. Un montage devrait rendre le chargement incorrect difficile, et ses points de contact devraient être faciles à nettoyer. Ces détails protègent la répétabilité lorsque les opérateurs chargent de nombreuses pièces.
Un examen illustratif de deux montages
Considérons un boîtier en 6061-T6 pour un projecteur extérieur de 60 W et un lot pilote prévu de 120 pièces. Le modèle utilise un alésage optique avant, une surface d'appui LED arrière, deux alésages de pivot latéraux et une encoche de positionnement. Le premier concept de processus place ces caractéristiques sur trois orientations. Ce plan force l'axe optique à se déplacer à travers deux transferts de référence avant l'inspection finale.
Dans cet exemple, la surface d'appui arrière devient la référence A, l'alésage optique devient la référence B, et l'encoche devient la référence C. La conception ajoute également une bande de préhension de 6 mm de large à l'extérieur du chemin d'étanchéité. Une première opération crée A et B à partir d'un brut rond. Une deuxième opération avec des mors doux se positionne à partir de ces caractéristiques finies et usine les alésages de pivot, l'orifice de câble et l'encoche. Cette voie proposée supprime un transfert sans forcer un outil long dans la cavité avant.
Le bénéfice attendu est une chaîne de références plus simple et une étape de manipulation en moins. Ce n'est pas un résultat de production revendiqué. Un fournisseur devrait encore confirmer l'accès aux outils, la force de serrage, l'état du brut, le temps de cycle et la répétabilité de l'inspection à partir des fichiers publiés.
| Exemple de contrôle | Valeur de planification | Raison de la valeur |
|---|---|---|
| Référence principale | Surface d'appui LED arrière comme référence A | Elle supporte la carte et crée le plan d'assemblage principal |
| Référence optique | Alésage pilote avant comme référence B | Il contrôle l'axe du faisceau depuis le siège fonctionnel |
| Référence de positionnement | Encoche côté câble comme référence C | Elle fixe la rotation pour le support et le chemin de câble |
| Quantité pilote | 120 pièces | Cela peut justifier des mors doux répétables sans supposer un outillage de grand volume |
| Enregistrement d'inspection | Disposition d'échantillon avec les résultats réels laissés en blanc | Il définit la méthode sans prétendre que les pièces ont été mesurées |
Laisser la quantité de production guider le montage
Les montages prototypes devraient soutenir l'apprentissage et les changements raisonnables. Les montages de production devraient soutenir le chargement répétitif, le contrôle des copeaux, l'accès aux outils et la protection des pièces. Un calibre dédié peut être judicieux lorsqu'il vérifie une relation fonctionnelle répétée plus rapidement qu'une routine CMM complète.
Chez PTSMAKE, nous choisissons parmi les parcours trois axes, quatre axes, cinq axes, de tournage et de tour-fraisage après avoir examiné la pièce et la quantité attendue. Le nom du processus vient après la logique de référence et de maintien de pièce. Cet ordre donne au client une raison plus claire pour le parcours proposé.
Concevoir les trous, les filetages, les pivots et l'accès aux fixations ensemble
Concevoir la connexion complète
Un trou fileté n'est qu'une partie d'une connexion. J'examine ensemble la fixation, l'engagement, le contre-alésage, le siège, le chemin de l'outil, la pièce d'accouplement, la distance au bord et la méthode de service. Un filetage correct peut toujours être inutilisable lorsqu'une ailette bloque l'outil ou que la tête de vis repose sur une surface courbe.
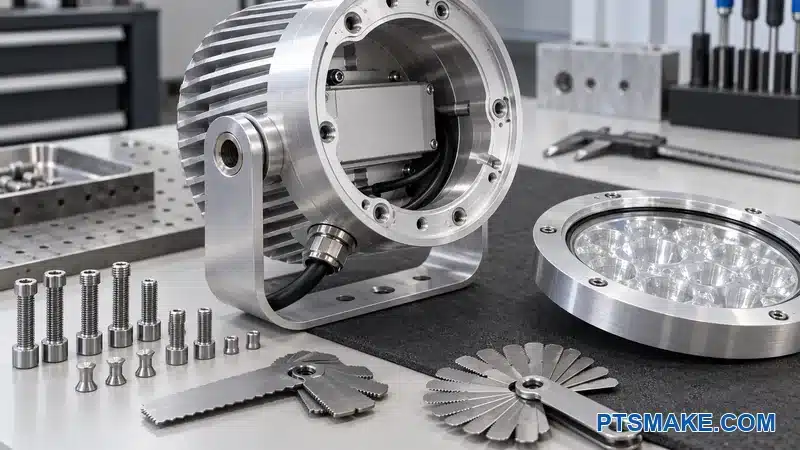
Les formes de filetage standard et les fixations disponibles sont généralement le point de départ le plus sûr, à moins que le produit n'ait besoin de quelque chose de spécial. Le dessin devrait identifier si un filetage est coupé avant ou après la finition. Il devrait également définir tout masque, insert, frein-filet, produit d'étanchéité ou zone de contact conductrice requis.
Laisser de l'espace aux extrémités borgnes
Un trou fileté borgne a besoin d'espace pour la pointe du foret, l'entrée du taraud, les copeaux et l'extrémité de la fixation. Je ne place pas la pleine profondeur de filetage contre un fond physique sans vérifier l'outil. Je garde également les filetages profonds et petits éloignés des parois minces lorsque la disposition le permet.
Pour un presse-étoupe ou un bouchon étanche, j'examine le filetage et sa surface d'étanchéité comme une seule interface. Le filetage peut tirer le composant vers l'intérieur tandis qu'un épaulement, un joint ou une forme conique crée l'étanchéité. Le couple d'assemblage et la spécification du fournisseur importent plus qu'une note de trou générique.
Traiter le pivot comme un joint fonctionnel
Le logement de pivot, le support, le boulon, la rondelle et la caractéristique de verrouillage contrôlent la visée. Je demande si le joint tourne sur le boulon, une douille ou un épaulement usiné. Je demande également comment l'utilisateur le verrouille et combien de réglages le produit attend.
| Caractéristique de connexion | Vérification DFM |
|---|---|
| Trou taraudé | Profondeur d'outil, engagement, distance au bord, finition et accès à la jauge |
| Contre-alésage | Assise de tête, rayon de coin, dégagement de l'outil et évacuation des copeaux |
| Alésage de pivot | Ajustement, relation d'axe, surface d'appui et accès à l'inspection |
| Port de câble | Norme de filetage, surface d'étanchéité, dégagement de clé et décharge de traction |
| Point de masse | Zone de contact nue, plan de corrosion et contrôle d'assemblage |
Les filetages spéciaux nécessitent des marques claires, et les systèmes similaires ne devraient pas être mélangés sans raison. La géométrie a également besoin d'espace pour une jauge passe/ne passe pas là où l'inspection du filetage est requise. Une caractéristique qui ne peut pas être atteinte par un tournevis, une clé ou une jauge n'est pas entièrement conçue.
Concevoir les caractéristiques d'étanchéité autour de la compression et de l'accès aux tests
Commencer par l'empilement d'étanchéité complet
L'examen de l'étanchéité couvre le boîtier, la lentille, le joint ou le joint torique, la gorge, les fixations, la finition et le chemin de pression ensemble. La gorge seule ne crée pas de joint. La pièce d'accouplement doit rester suffisamment rigide, les fixations doivent créer une charge uniforme, et le produit assemblé a besoin d'un moyen de vérifier les fuites.
Le Manuel Parker des joints toriques8 explique que la conception du logement dépend du type de joint, du mouvement, de la pression, du matériau et des conditions d'application. J'utilise les données du fournisseur de joint sélectionné pour le logement réel. Je ne copie pas une gorge d'un diamètre ou d'une application différente.
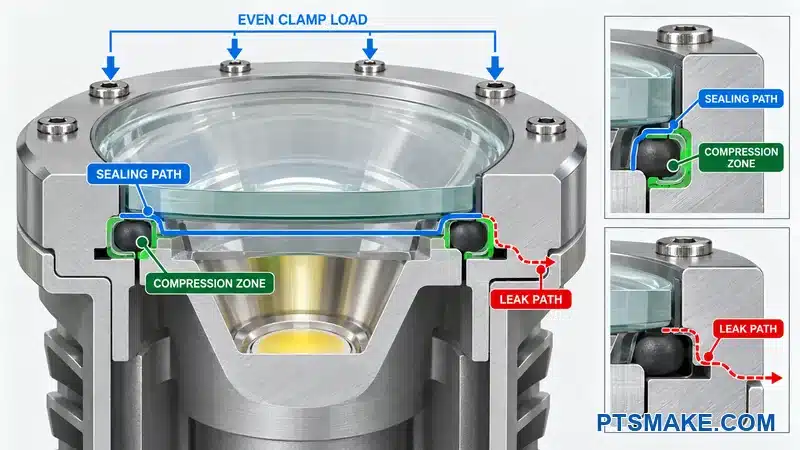
Maintenir une compression continue
La gorge doit suivre un chemin continu sans changements de section brusques. La bride environnante a besoin d'une largeur et d'une rigidité suffisantes. Les fixations doivent créer une compression uniforme au lieu de tirer seulement en quelques points. Un coin ou une caractéristique de câble ne doit pas interrompre la surface d'étanchéité à moins que le système d'étanchéité ne soit conçu pour cela.
La gorge et la face d'accouplement doivent provenir de références fonctionnelles. La texture de surface et les marques d'outils nécessitent également un examen. Une rayure ou une bavure qui traverse la direction d'étanchéité peut créer un chemin de fuite. Un changement de finition près de la gorge peut modifier les dimensions ou endommager le joint pendant l'assemblage.
Le joint ne doit pas supporter l'emplacement complet de la lentille à moins que son comportement de compression ne fasse partie de la conception optique. Je préfère une butée fixe ou une caractéristique de positionnement séparée lorsque le produit nécessite une hauteur focale stable. Le joint peut alors fournir une compression dans sa plage approuvée tandis que le boîtier contrôle la position.
Planifier la charge des fixations et la rigidité de la bride
Plus de fixations ne créent pas automatiquement un meilleur joint. Leur espacement, leur couple, la rigidité de leur siège et la séquence d'assemblage sont importants. Une bride mince peut se déformer entre les vis. Une lentille très rigide peut charger le joint différemment d'un couvercle flexible.
| Élément de conception du joint | Question à résoudre avant la publication |
|---|---|
| Matériau du joint | Est-il compatible avec la température, le fluide, les UV et la durée de vie prévue ? |
| Géométrie de la gorge | Correspond-elle au joint et au type d'application sélectionnés ? |
| Surface d'accouplement | La texture, la planéité et l'état des bords sont-ils définis ? |
| Motif de fixation | Crée-t-elle une compression uniforme sans déformation de la bride ? |
| Finition | Quelles surfaces reçoivent un revêtement, un masquage ou un usinage post-finition ? |
| Assemblée | Comment l'opérateur évite-t-il la torsion, le pincement, la contamination ou les dommages ? |
| Test | Quelle méthode, condition, montage et règle d'acceptation s'appliquent ? |
Concevoir un accès de test dans le produit ou le montage
IEC 605299 définit le système de classification IP pour la protection contre les objets solides et l'eau. Un objectif IP est une exigence au niveau du produit. Un boîtier usiné seul ne peut pas prouver que le luminaire complet atteint l'objectif.
Le plan de validation doit indiquer comment l'unité assemblée sera testée. Un test de pression ou de vide peut nécessiter un port temporaire, un connecteur scellé ou une interface de montage. Un test d'eau nécessite l'orientation et l'exposition définies. L'équipe doit également décider si chaque unité de production, un échantillon ou seulement la conception est testée.
La méthode de test ne doit pas être cachée dans des notes vagues. Le document contrôlé doit indiquer le milieu, la pression ou l'exposition, la durée, la stabilisation, la température si pertinente, et la condition d'acceptation. Ces valeurs doivent provenir du plan de validation du produit. L'usinage DFM ne doit pas les inventer.
Un examen illustratif de l'empilement d'étanchéité
Considérons une lentille frontale qui repose sur un joint de face à l'intérieur d'une lunette en aluminium anodisé noir. Le premier modèle contrôle la profondeur de la gorge à partir de la surface frontale cosmétique, tandis que la butée de la lentille provient d'un épaulement interne. Ces deux références peuvent se déplacer indépendamment après l'usinage et la finition. L'acheteur peut alors faire face à un problème frustrant : chaque dimension séparée semble acceptable, mais la charge du joint assemblé reste difficile à expliquer.
Dans cet exemple, le dessin révisé contrôle la gorge et la butée de la lentille à partir de la même bride fonctionnelle. La carte de finition maintient la piste d'étanchéité réelle dégagée, tandis que la lunette visible reste anodisée. Le motif des fixations reste symétrique autour de l'axe optique. Le plan d'inspection enregistre la géométrie de la gorge et la planéité de la bride après l'étape de finition définie. Il laisse la pression, la durée et les limites de fuite à la spécification de validation du produit.
Ce scénario ne prétend pas à un test client ou à une amélioration mesurée du taux de fuite. Il montre comment une référence partagée peut supprimer l'ambiguïté avant qu'un véritable test d'enceinte ne commence.
Protéger les joints pendant l'assemblage
Les bords d'entrée vifs peuvent couper un joint torique. Un filetage rugueux peut traîner un joint de câble. Les copeaux et les médias de sablage peuvent rester dans une rainure. J'ajoute une entrée appropriée, identifie les bords critiques et définit le nettoyage. Je vérifie également si le technicien peut voir ou sentir que le joint est en place.
Chez PTSMAKE, nous pouvons usiner et inspecter la gorge définie et les caractéristiques d'accouplement. Nous avons toujours besoin des données du joint choisi et du plan de test d'enceinte du client. Cette division maintient les contrôles de fabrication traçables aux exigences réelles du produit.
Planifier l'anodisation et le revêtement avant les dimensions finales
Traiter la finition comme faisant partie de l'empilement dimensionnel
L'anodisation modifie la surface et peut affecter les ajustements, les filetages, le contact électrique, les interfaces thermiques, les portées de joint et la couleur cosmétique. Je place les décisions de finition avant les décisions de tolérance finales. Je n'envoie pas un modèle fini au revêtement et ensuite je demande pourquoi le pilote optique ou le filetage semble différent.
Le Guide du Conseil des Anodiseurs d'Aluminium10 explique que l'anodisation forme une couche d'oxyde à partir de la surface de l'aluminium. Une spécification complète couvre également l'alliage, le processus, l'apparence et la fonction. L'effet dimensionnel exact dépend du processus et du fournisseur. Je demande à la source de finition sa plage attendue sur l'alliage et la géométrie sélectionnés.
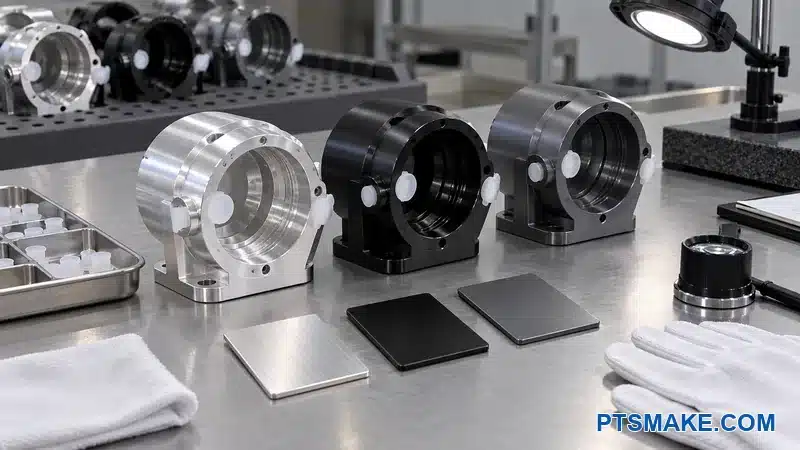
Marquer les zones revêtues, masquées et post-usinées
Le dessin devrait montrer quelles zones reçoivent la finition. Il devrait également montrer les limites du masque. Une portée thermique peut nécessiter du métal nu. Un patin de mise à la terre peut nécessiter un contact électrique. Un pilote de précision ou un filetage peut nécessiter une taille finie contrôlée. Chaque choix a une conséquence en termes de corrosion, d'apparence et de processus.
Une note générale qui dit “ masquer les surfaces critiques ” n'est pas suffisante. Le finisseur ne peut pas savoir quelles surfaces le concepteur considère comme critiques. Le dessin devrait définir les zones, la tolérance de limite, l'emplacement acceptable du support et la retouche autorisée si le produit a besoin de ces contrôles.
L'usinage post-finition peut restaurer un ajustement ou un contact électrique. Il expose également l'aluminium nu et crée une transition visible. L'équipe produit devrait approuver cette condition. Parfois, un masque conçu est meilleur. Parfois, l'ajustement peut accepter le revêtement. La décision dépend de la fonction.
Séparer les contrôles dimensionnels et d'apparence
La couleur et le brillant peuvent varier avec l'alliage, la trempe, la surface du stock, le prétraitement, la géométrie et les conditions de lot. Une valeur de couleur numérique peut aider, mais un échantillon physique approuvé donne souvent à l'équipe une référence visuelle plus claire. L'échantillon doit représenter l'alliage et la voie de finition prévus.
| Préoccupation concernant la finition | Réponse du dessin ou du plan de contrôle |
|---|---|
| Ajustement de précision | Indiquer si la dimension s'applique avant ou après la finition |
| Contact thermique | Définir le revêtement ou le masquage sur la zone de contact |
| Masse électrique | Définir la zone conductrice nue et le plan de corrosion |
| Filetage | Définir l'état de finition, le masque, la chasse, l'insert et l'étape de jauge |
| Zone d'étanchéité | Examiner la croissance, la texture, l'état des bords et les dommages de finition |
| Correspondance esthétique | Utiliser des échantillons approuvés et des conditions de visualisation |
| Marque de support | Définir les zones cachées autorisées lorsque l'apparence compte |
Le PTSMAKE guide de l'anodisation des alliages d'aluminium fournit un aperçu plus large du processus. Dans le dessin du boîtier, je garde l'instruction spécifique à la pièce sélectionnée et à ses interfaces.
Planifier l'étape d'inspection
Une dimension peut être vérifiée avant la finition, après la finition ou aux deux étapes. Le point correct dépend de ce que la pièce d'accouplement voit. Un diamètre d'ajustement final nécessite généralement une exigence d'état fini. Une dimension de contrôle de processus peut également être utile avant la finition.
Le plan de contrôle doit nommer qui est responsable de chaque vérification et comment la pièce est protégée après l'inspection. Une zone thermique nue et propre peut être endommagée par une manipulation ultérieure. Une coque cosmétique finie peut être marquée par un montage métallique. Les matériaux de contact souples, un emballage propre et un chargement contrôlé font partie du plan de production.
Garder le langage de finition vérifiable
Des termes tels que “ noir premium ” ou “ finition parfaite ” ne sont pas mesurables. Je définis l'alliage, la désignation du processus, la référence de couleur, le brillant ou la texture si nécessaire, les zones cosmétiques, les conditions de visualisation et les défauts autorisés. Je maintiens ces exigences proportionnelles au produit.
PTSMAKE peut coordonner l'usinage CNC et l'itinéraire de finition spécifié, mais le client doit approuver les échantillons d'apparence avant la production en volume. L'approbation des échantillons donne aux deux équipes une référence réelle et réduit les litiges subjectifs.
Le coupon approuvé doit rester avec son alliage, sa trempe, son prétraitement, sa couleur, son brillant et sa date. Un échantillon lâche sans cet enregistrement ne peut pas guider un lot ultérieur.
Marquer les zones cosmétiques, les règles de bord et les besoins en propreté
Diviser les surfaces par visibilité et contact
Le dessin doit marquer les faces cosmétiques primaires, les faces visibles secondaires, les faces cachées et les zones de contact fonctionnelles. La même limite de rayure ne doit pas s'appliquer à une lunette avant et à une poche d'ébauche interne. Une carte de zones permet à l'atelier de protéger les faces importantes sans ajouter de manipulation inutile à chaque surface.
La carte doit inclure les zones de support ou de serrage autorisées. Elle doit également identifier les faces qui touchent les joints, les fils, les mains, les cartes ou les optiques. Ces faces peuvent nécessiter des contrôles de bord ou de propreté même lorsque le client ne peut pas les voir.
Remplacer les notes de bord vagues par des règles fonctionnelles
“ Ébavurer tous les bords ” laisse place à des résultats différents. J'identifie les bords d'étanchéité, les passages de fils, les entrées d'assemblage, les bords exposés à l'utilisateur et les bords qui doivent rester nets pour le positionnement. Je définis ensuite la condition requise ou une plage approuvée si nécessaire.
Une grande rupture sur un siège optique peut modifier le contact axial. Une petite bavure dans un chemin de fil peut couper l'isolation. Un bord cosmétique arrondi peut aider à la cohérence de la finition. Ces bords nécessitent des instructions différentes.
| Zone | Préoccupation principale | Contrôle utile |
|---|---|---|
| Lunette avant | Rayures visibles et variation de couleur | Échantillon approuvé et manipulation protégée |
| Zone d'étanchéité | Rayures transversales, bavures et contamination | Texture fonctionnelle et définition des bords |
| Chemin de câble | Bords tranchants et copeaux piégés | État des bords et vérification de la propreté |
| Zone thermique | Bavures, revêtement, débris et bosses | Zone de contact définie et emballage protecteur |
| Cavité cachée | Copeaux lâches ou résidus de lavage | Méthode de nettoyage et d'acceptation visuelle |
Définir la propreté à partir du processus suivant
Les interfaces optiques, électroniques, adhésives, d'enrobage et thermiques présentent des risques de contamination différents. Je demande ce qui se passe après l'usinage. La réponse guide le lavage, le séchage, les gants, l'emballage et l'inspection.
Une affirmation telle que “ sans particules ” nécessite une norme et une méthode de test réelles. Une note pratique peut définir l'absence de copeaux visibles, l'absence de média lâche et une condition d'inspection nommée. Des besoins de propreté plus élevés nécessitent une spécification, un environnement et une méthode de vérification contrôlés.
L'eau piégée mérite également attention. Les trous borgnes profonds et les canaux étroits peuvent retenir le liquide de lavage. La conception peut ajouter un drainage, un accès ouvert ou une orientation différente. Une bonne conception DFM de cavité améliore souvent à la fois la coupe et la propreté finale.
Le plan d'emballage doit préserver cette propreté jusqu'à l'assemblage.
Appliquer les tolérances, le GD&T et la finition de surface uniquement à la fonction
Commencer par la défaillance et la pièce d'accouplement
La révision des tolérances ne doit pas commencer par la valeur la plus serrée qu'une machine peut parfois maintenir. Elle doit commencer par la carte des défaillances et le composant d'accouplement. La tolérance doit protéger l'alignement optique, le contact thermique, l'étanchéité, le montage ou l'assemblage. Une dimension serrée sans effet fonctionnel déclaré mérite d'être remise en question.
PTSMAKE peut atteindre des tolérances aussi serrées que ±0,005 mm sur des caractéristiques appropriées. Cette capacité est conditionnelle. Le matériau, la géométrie, la taille de la caractéristique, la configuration, l'inspection, le traitement de surface et la quantité affectent tous la faisabilité. Une déclaration de capacité ne doit pas devenir une tolérance générale sur un boîtier.
Utiliser des contrôles géométriques pour les relations
Les tolérances de taille ne peuvent pas contrôler entièrement l'orientation, l'emplacement ou la forme. Un alésage peut respecter son diamètre et pointer quand même dans la mauvaise direction. Une bride peut respecter son épaisseur et être quand même déformée. Le GD&T permet au dessin de contrôler ces relations à partir d'un cadre de référence fonctionnel.
La planéité peut contrôler la forme d'une surface. La perpendicularité ou le parallélisme peuvent contrôler l'orientation. La position ou le faux-rond peuvent relier un axe ou un motif au système de référence. Le profil peut définir une limite contrôlée pour une surface complexe. Le contrôle exact doit correspondre au plan d'assemblage et d'inspection.
ASME Y14.5 et ISO 1101 utilisent des concepts connexes mais ne sont pas interchangeables ligne par ligne. Je déclare un système et une édition de référence. Je ne mélange pas les conventions de symboles de différentes normes sans révision.
Établir un budget de tolérance
L'allocation au niveau du produit doit être répartie entre chaque contributeur. Le boîtier, la carte LED, l'optique, la lentille, le joint, le support et la méthode d'assemblage peuvent tous ajouter de la variation. Si le total est trop important, la première réponse devrait être de raccourcir la chaîne ou d'améliorer l'emplacement. Une caractéristique CNC ne devrait pas porter la correction complète par défaut.
| Fonction | Contributeurs probables | Meilleure question |
|---|---|---|
| Centre du faisceau | Emplacement de la LED, siège optique, emplacement de la carte, assemblage | Quelles caractéristiques contrôlent directement les centres optiques ? |
| Hauteur focale | Épaulement du boîtier, carte, optique, joint, retenue | La pile peut-elle utiliser moins de dimensions fixes ? |
| Compression du joint | Rainure, section de joint, lentille, bride, charge de fixation | Quels arrêts contrôlent la compression et la planéité ? |
| Visée du pivot | Emplacement de l'alésage, support, boulon ou douille, charge de serrage | Quel axe doit être lié à l'axe optique ? |
| Ajustement du couvercle | Pilotes, revêtement, jeu de fixation, forme de la bride | L'état final est-il mesuré après la finition ? |
Le calcul doit indiquer s'il utilise des limites de pire cas ou une méthode statistique. Le choix doit correspondre au plan de production et de qualité. Une hypothèse statistique sans données de processus peut créer une fausse confiance.
Spécifier la finition de surface là où elle modifie la fonction
La rugosité de surface peut affecter le contact thermique, l'étanchéité, le roulement, le glissement, l'apparence et le revêtement. Elle n'a pas besoin d'être également fine partout. Une finition fine large et inutile peut ajouter des passes et des inspections sans améliorer le produit.
Le dessin doit marquer la zone de contact et la direction ou la méthode de mesure lorsque cela est important. Une face d'étanchéité doit également être examinée pour les marques d'outils qui traversent le joint. Un siège optique peut se soucier davantage de la forme et de l'emplacement que d'un nombre de rugosité très faible.
Rendre chaque contrôle inspectable
Chaque exigence critique nécessite une méthode de mesure pratique. Un alésage profond peut bloquer une sonde. Une paroi mince et flexible peut changer sous la force de contact. Une surface cosmétique peut nécessiter une inspection sans contact. Un filetage ou une rainure de joint peut nécessiter une jauge spéciale.
Le dessin doit fournir des cibles de référence accessibles et une longueur de caractéristique suffisante pour la méthode. Il doit également identifier si l'exigence s'applique avant ou après l'anodisation. Lorsqu'une valeur serrée nécessite un montage spécial ou un rapport CMM complet, la demande de devis doit le préciser.
Utiliser une boucle de révision au lieu d'une précision générale
Le client doit marquer les caractéristiques critiques pour la fonction. Nous comparons ensuite les tolérances avec la machine proposée, la configuration, l'itinéraire de finition et l'inspection. Si un contrôle ajoute un coût élevé, nous expliquons la raison et proposons une alternative fonctionnelle lorsque cela est possible.
Cette révision n'affaiblit pas la conception. Elle rend la précision traçable. Le dessin devient plus facile à chiffrer, à fabriquer, à inspecter et à réviser car chaque contrôle serré a une raison.
Réduire les coûts sans affaiblir les exigences critiques
Réduire les coûts des travaux non critiques
La réduction des coûts devrait commencer par les facteurs de processus. L'enlèvement excessif de matière, les poches profondes, les petits rayons de coin, les outils longs, les configurations supplémentaires, les filetages spéciaux, les finitions fines larges et l'inspection de faible valeur méritent la première révision. Un contrôle optique ou d'étanchéité critique ne devrait pas être la première cible.
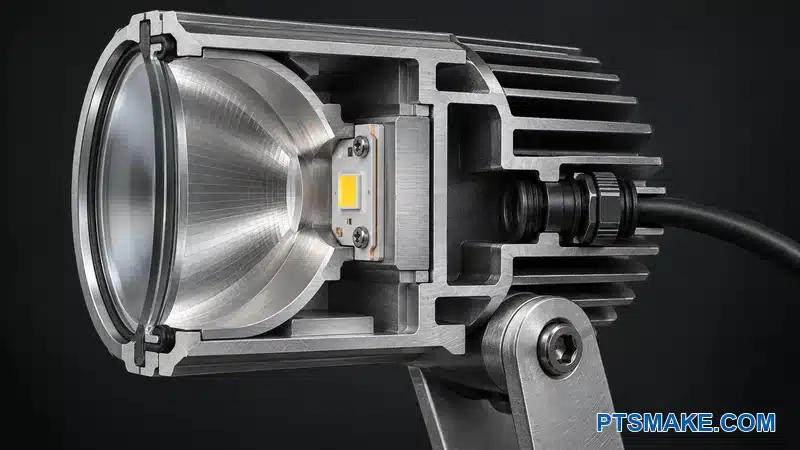
La carte d'interface nous donne une limite sûre. Nous protégeons la plage LED, l'empilement optique, le joint, la relation de pivot et les interfaces de montage. Nous simplifions ensuite le matériau autour des zones à faible conséquence. Cette méthode transforme la réduction des coûts en un examen d'ingénierie au lieu d'une demande générale de rendre la pièce moins chère.
Comparer le coût total du processus
Un boîtier plus léger ne coûte pas toujours moins cher. Les parois minces peuvent nécessiter une coupe plus lente et un serrage plus doux. Un rayon interne plus grand peut ajouter une petite quantité de matériau mais permettre un outil plus robuste. Un corps divisé peut réduire la profondeur de la poche mais ajouter du travail d'assemblage et d'étanchéité.
| Facteur de coût | Action d'examen possible | Fonction à protéger |
|---|---|---|
| Grande billette et ébauche lourde | Comparer tube, extrusion ou enveloppe révisée | Chemin de chaleur et marge structurelle |
| Cavité profonde et étroite | Accès ouvert ou diviser le corps | Besoins d'étanchéité et d'assemblage |
| Petits rayons internes | Augmenter le rayon ou localiser le dégagement | Jeu des composants d'accouplement |
| Orientation supplémentaire | Aligner les caractéristiques ou revoir l'accès | Relations de référence |
| Finition fine sur toutes les faces | Le limiter aux zones fonctionnelles | Exigences de contact et d'apparence |
| Inspection complète des caractéristiques flexibles | Utiliser un échantillonnage basé sur les risques ou une jauge fonctionnelle | Plan qualité client |
Le volume de répétition devrait guider toute recommandation de montage ou de jauge. Une solution dédiée peut réduire le coût de production, mais elle pourrait ne pas être pertinente pour un prototype en évolution. Le devis devrait séparer l'outillage unique du coût de la pièce lorsque cette différence aide le client à décider.
Autoriser les propositions contrôlées des fournisseurs
Un dessin utile protège les exigences et laisse ouverts les détails de processus non critiques. La demande peut demander au fournisseur de proposer la forme du stock, le regroupement de configuration, les rayons de coupe standard ou la méthode d'inspection. Le client peut alors approuver la proposition sans renoncer au contrôle de la conception.
Chez PTSMAKE, nous expliquons une suggestion de réduction des coûts en termes de géométrie, de processus et de l'interface protégée. Nous ne promettons pas une économie fixe avant d'examiner le modèle, la quantité, le matériau, la finition et le périmètre d'inspection. Cette approche maintient la recommandation factuelle.
Inclure l'assemblage, le service et la certification dans la conception du boîtier
Parcourir la séquence d'assemblage
L'examen de l'assemblage suit l'ordre pour la carte LED, les fils, l'optique, la lentille, le joint, le couvercle, le support et le presse-étoupe. Il vérifie si les outils peuvent atteindre chaque fixation sans toucher une optique ou pincer un fil. Il vérifie également si le boîtier fournit un retour de positionnement clair.
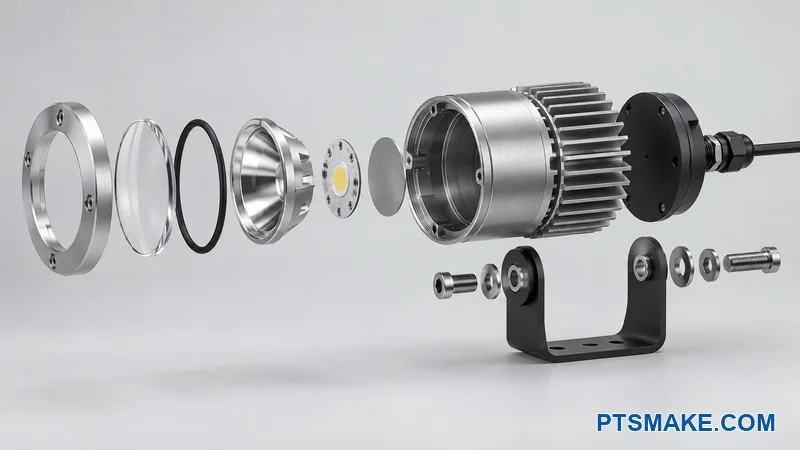
Un motif de broches asymétrique ou un support à clé peut empêcher une mauvaise orientation. Un chanfrein d'entrée peut aider un joint à s'insérer sans dommage. Un canal de fil peut maintenir le câble éloigné du siège de la lentille et du chemin de vis. Ces petites caractéristiques peuvent prévenir la variation d'assemblage plus efficacement qu'une tolérance générale plus serrée.
Concevoir un accès de service réaliste
Si le produit nécessite le remplacement de la LED, du pilote, de la lentille ou du joint, le technicien a besoin d'accès après l'installation et le vieillissement. Je demande quelles fixations restent accessibles, quels joints doivent être remplacés et quelles surfaces de finition peuvent tolérer les outils. Un adhésif permanent ou un anneau caché peut entrer en conflit avec le plan de service.
Les ouvertures répétées peuvent également affecter les filetages dans l'aluminium. Un insert en acier peut aider certaines conceptions, mais il ajoute des questions de matériau, d'installation et de corrosion. La charge du produit et la fréquence de service devraient guider ce choix.
Connecter les besoins de certification aux caractéristiques contrôlées
La certification s'applique au produit fini et à sa construction documentée. Le Guide de l'industrie de l'éclairage UL11 décrit l'évaluation de l'éclairage à travers les considérations électriques, mécaniques, thermiques, environnementales et de sécurité connexes. Le marché cible et la norme applicable devraient provenir du propriétaire de la conformité du produit.
Le boîtier peut affecter la mise à la terre, la protection des fils, les barrières anti-flamme, l'espacement, la protection contre l'intrusion et la température. Je demande à l'équipe de conformité d'identifier les détails de construction contrôlés avant que la conception ne soit figée. Je n'étiquette pas un boîtier comme certifié parce que PTSMAKE détient la certification ISO 9001 ou parce que la pièce métallique correspond à son dessin.
Le dessin et la nomenclature devraient préserver les caractéristiques et les matériaux que le plan de certification contrôle. Un changement de fournisseur qui semble inoffensif peut affecter la construction approuvée, donc le processus de changement a besoin d'un propriétaire clair.
Le plan d'inspection devrait également marquer les caractéristiques liées à la sécurité lorsque le propriétaire de la conformité les exige. Cette étape empêche un changement de dessin ultérieur de contourner l'examen requis.
Valider le prototype et le premier lot de production
Utiliser le prototype pour clôturer les risques identifiés
La carte d'interface devrait mener à une matrice de validation. Un prototype devrait répondre aux questions optiques, thermiques, d'étanchéité, de montage, d'assemblage, de finition et de service. Un rapport dimensionnel seul ne clôture pas tous les risques.
L'équipe devrait enregistrer la révision de la pièce, le lot de matériau, l'itinéraire de finition, les révisions des composants, la méthode d'assemblage et la configuration de test. Cette traçabilité aide lorsqu'un résultat ultérieur change. Elle empêche également l'équipe d'approuver une géométrie avec un composant et de la produire avec un autre.
Séparer la validation de la conception de la validation du processus
La validation de la conception demande si le projecteur assemblé répond à ses exigences produit. La validation du processus demande si l'itinéraire de fabrication planifié peut répéter les caractéristiques définies. Les deux activités se soutiennent mutuellement, mais elles n'utilisent pas les mêmes preuves.
| Zone de validation | Exemple de propriétaire de preuve |
|---|---|
| Rendement optique et alignement du faisceau | Équipe optique produit |
| Température sous charge définie | Équipe thermique produit |
| Performance d'infiltration ou de fuite | Équipe de validation produit |
| Matériau, dimensions et GD&T | Équipes qualité fournisseur et client |
| Couleur de finition et état cosmétique | Standard visuel approuvé et inspection |
| Temps d'assemblage et anti-erreur | Ingénierie de fabrication |
L'inspection du premier article compare la pièce fabriquée avec le dessin contrôlé. L'équipe devrait ensuite examiner le retour d'information réel sur l'assemblage. Une dimension peut atteindre sa limite et créer quand même un assemblage difficile si l'empilement ou la méthode était incomplète.
Contrôler le premier lot de production
Le premier lot devrait utiliser le matériau, les outils, le montage, la source de finition, le plan d'inspection et l'emballage prévus lorsque cela est pratique. Je surveille les caractéristiques qui présentaient le risque d'interface le plus élevé et les caractéristiques qui nécessitaient un apprentissage du processus.
L'équipe devrait définir des règles de réaction avant le début du lot. Si une caractéristique tend vers une limite, le fournisseur et le client ont besoin d'un chemin de révision clair. Je n'invente pas de taille d'échantillon ou de seuil de capacité car ces valeurs dépendent du plan qualité du client et du risque produit.
Chez PTSMAKE, nous pouvons fournir les enregistrements dimensionnels et de processus convenus pour le périmètre d'usinage. Le client combine ces enregistrements avec les preuves d'assemblage et de test produit pour approuver la production.
Partagez votre CAO et vos exigences d'inspection pour une révision de fabrication pratique.
Construire un dossier DFM prêt pour devis
Envoyez un modèle et un dessin contrôlés ensemble
Un devis fiable a besoin de plus qu'un fichier STEP. Le modèle 3D définit la forme, mais le dessin définit les références, les tolérances, la finition, les filetages, les interfaces critiques et les attentes d'inspection. Les deux fichiers nécessitent un contrôle de révision correspondant.
Le dossier de devis devrait inclure la LED, l'optique, la lentille, le joint, le support, les fixations et les composants de câble sélectionnés lorsque leur géométrie contrôle le boîtier. Les dessins ou modèles du fournisseur sont utiles. Une capture d'écran sans numéro de pièce ou révision est une preuve faible.
Incluez les hypothèses commerciales qui changent le processus
La quantité affecte le stock, les montages, l'inspection et la programmation. La demande devrait indiquer la quantité prototype, le lot de production attendu, les prévisions si disponibles, la date cible, le lieu de livraison et les besoins d'emballage. Le fournisseur ne devrait pas deviner si un devis pour une seule pièce est un prototype unique ou la première étape vers une production récurrente.
La demande devrait indiquer l'alliage, l'état, la finition, la couleur et les documents de certification. Elle devrait également indiquer si le devis inclut les certificats de matériau, l'inspection du premier article, les rapports complets, les échantillons de finition, le support de test d'étanchéité ou un emballage spécial. Ces éléments peuvent changer à la fois le coût et le délai.
Utilisez une liste de contrôle de devis claire
| Élément du dossier | Ce que j'attends |
|---|---|
| CAO 3D | Modèle solide natif ou neutre avec une révision |
| Dessin 2D | Références fonctionnelles, tolérances, GD&T, filetages, finition et notes |
| Données des composants | Fichiers actuels pour la LED, l'optique, la lentille, le joint, le support et les connecteurs |
| Matériau | Alliage, état, spécification acceptée et besoins en certificats |
| Finition | Processus, référence couleur, zones masquées, zones cosmétiques et plan d'échantillonnage |
| L'inspection | Caractéristiques critiques, portée du rapport, normes et exigences d'état fini |
| Validation | Responsabilités d'assemblage, optiques, thermiques, d'étanchéité et du premier lot |
| Portée commerciale | Quantités, livraison, calendrier, emballage et demande répétée attendue |
Les questions ouvertes devraient rester visibles. Un fournisseur peut citer une hypothèse contrôlée lorsque l'élément manquant a un effet limité. Si l'élément manquant change l'architecture, le joint, l'alliage ou la tolérance critique, l'équipe devrait le clôturer avant un devis de production ferme.
Demandez un retour DFM sous une forme structurée
Le fournisseur devrait lister la caractéristique, le problème, la raison, le changement proposé, l'effet attendu et la décision client requise. Ce format est plus facile à réviser que des captures d'écran éparses. Il crée également un enregistrement pour les révisions de dessin ultérieures.
Le fournisseur devrait séparer un problème de fabricabilité difficile d'une suggestion de coût ou de risque. Une caractéristique peut être possible mais coûteuse. Une autre caractéristique peut être impossible avec l'accès aux outils indiqué. Le client a besoin de cette distinction pour prendre une décision éclairée.
Définissez l'acceptation avant le bon de commande
Le dossier final devrait indiquer quelle révision contrôle, quelles normes s'appliquent et quelle preuve clôture l'acceptation. Il devrait également définir comment les déviations approuvées sont enregistrées. L'approbation par e-mail peut être perdue si elle n'atteint jamais le dessin ou le bon de commande.
Pour les boîtiers de projecteurs en aluminium usinés, je porte une attention particulière aux sièges optiques à l'état fini, à la zone de contact LED, à la gorge de joint, à la relation de pivot, à l'état du filetage et aux zones cosmétiques. Ces interfaces croisent souvent l'usinage, la finition, l'assemblage et les tests produit.
PTSMAKE fournit des services d'usinage personnalisés depuis 2002 sous PTS Industrial Ltd. Notre portée inclut le fraisage trois axes, quatre axes, cinq axes, le tournage CNC et l'usinage tour-fraiseur. Nous pouvons réviser les caractéristiques serrées jusqu'à ±0,005 mm là où le matériau, la géométrie, la configuration, le processus et le dessin les supportent. Nous confirmons cette faisabilité lors de la révision du dessin plutôt que d'appliquer la valeur à chaque caractéristique.
Gardez un journal de décision
Un court journal de décision clôture le dossier de devis. Il enregistre les modifications DFM acceptées, les décisions produit ouvertes, les échantillons de finition approuvés et le périmètre d'inspection. Le journal ne remplace pas le dessin. Il aide l'équipe à s'assurer que les décisions approuvées atteignent les fichiers contrôlés.
Lorsque le modèle, le dessin, les données des composants, les exigences de finition, le périmètre d'inspection et la quantité concordent, le fournisseur peut proposer un processus réel. Le client reçoit également une base plus claire pour comparer les propositions au-delà du prix unitaire le plus bas.
Envoyez-nous votre boîtier de projecteur pour un examen DFM pratique
Envoyez-nous votre modèle CAO, dessin, quantité, finition et les exigences optiques, thermiques et d'étanchéité connues. J'aiderai notre équipe PTSMAKE à revoir l'itinéraire d'usinage et à préparer un devis clair.
Je cite ce guide car il explique pourquoi la durée de vie des luminaires LED dépend des facteurs système thermiques, optiques, électriques, mécaniques et environnementaux. Il soutient le traitement du boîtier comme faisant partie d'un luminaire complet. ↩
Je cite cette comparaison PTSMAKE car elle élargit la question de la sélection des processus. Elle permet à ce guide de rester concentré sur le DFM après que l'équipe a sélectionné l'usinage CNC. ↩
Je cite cet aperçu des normes car il identifie les systèmes de désignation d'alliage et d'état de l'industrie. Il soutient la demande aux équipes de spécifier plus que le mot “ aluminium ”.” ↩
Je cite cette norme car elle est la source faisant autorité pour le système GD&T utilisé dans cet article. Elle identifie également l'édition en vigueur. ↩
Je cite cette norme car elle définit le langage international de spécification géométrique pour la forme, l'orientation, la localisation et le faux-rond. ↩
Je cite ce livre blanc car il explique les chemins de résistance thermique et les interfaces des LED. Il soutient la méthode du chemin complet au lieu d'une hypothèse de dissipateur thermique uniquement pour le boîtier. ↩
Je cite ce guide car il indique aux concepteurs d'aligner le centre optique de la LED avec la lentille. Il soutient l'examen des centres mécaniques et optiques. ↩
Je cite ce manuel car il fournit des conseils d'application et de conception de presse-étoupe. Il soutient l'utilisation de données spécifiques aux joints au lieu de traiter une rainure comme une règle universelle. ↩
Je cite cette norme car elle définit le système de classification IP. Elle aide à séparer les tests d'enceinte au niveau du produit de l'inspection dimensionnelle du boîtier seul. ↩
Je cite ce guide car il couvre les facteurs d'alliage, de processus, d'apparence et de spécification pour l'aluminium anodisé. Il soutient l'inclusion de la finition dans le plan dimensionnel et cosmétique. ↩
Je cite ces directives car elles couvrent les considérations de sécurité électrique, mécanique, thermique, environnementale et d'éclairage connexes. Elles soutiennent l'obtention des données de conformité du plan de certification du produit fini. ↩