Titan CNC-bearbetningstjänster
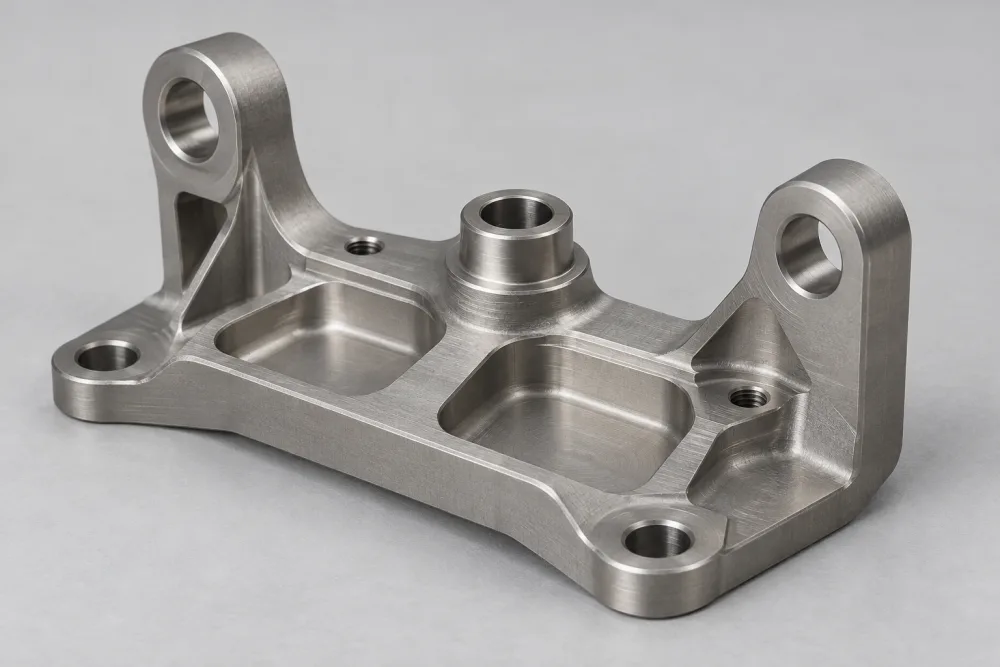
PTSMAKE erbjuder titan CNC-bearbetningstjänster (3/4/5-axlig fräsning, svarvning, fräs-svarvning, trådgnistbearbetning) för amerikanska och europeiska köpare, från prototyp till produktion.
Anpassade Grade 2 och Grade 5 delar, tillverkade i Kina enligt dina ritningar och specifikationer. Vi bedömer bearbetningsrisker innan offerten, så att du kan lösa svåra funktioner före produktion.
- ISO 9001:2015 Certifierad
- 20+ år års erfarenhet
- Precision Från ±0,005 mm
- 1–3 Dagar · Brådskande prototyper
Varför Titan
Titan kombinerar korrosionsbeständighet med användbara styrka-till-vikt-egenskaper. Välj den grade som passar belastningen, miljön och applikationen.
Styrka Med mindre vikt
Grade 5 är användbar när en konstruktionsdel behöver hög hållfasthet utan vikten av en jämförbar stålkonstruktion. Styvhet, geometri och belastning spelar fortfarande roll.
Motståndskraft mot korrosion
Titans skyddande oxidskikt kan hjälpa i krävande miljöer. Välj den grade för den faktiska exponeringen, temperaturen och kontaktmaterialen.
Val av medicinskt material
Biokompatibilitet gör titan relevant för medicintekniska produkter. Den grade, materialspecifikationen och kraven för den färdiga delen måste matcha den avsedda enheten.
Jämför titan och rostfritt stål eller undersök titan kontra stålstyrka. Om designen inte behöver titans egenskaper, överväg aluminium CNC-bearbetning innan du specificerar materialet.
Titangrader vi bearbetar
Grade 2 och Grade 5 tjänar olika designbehov. Jämför deras användningsområden och bearbetningsöverväganden nedan.
Grade 2 — Kommersiellt rent titan
En duktil grade för konstruktioner som prioriterar korrosionsbeständighet framför hög strukturell hållfasthet.
Diskutera din Grade 2 del →Kvalitet 5 — Ti-6Al-4V
En höghållfast legering för bärande konstruktioner där vikt och tillgängligt utrymme spelar roll.
Diskutera din Grade 5 del →Scrolla horisontellt för att jämföra alla grade-detaljer →
| Betyg | Skick | Typiska användningsområden | Bearbetningsanmärkningar |
|---|---|---|---|
| Betyg 2 | Bekräftas per beställning. | Korrosionsbeständiga komponenter och medicintekniska delar där materialspecifikationen tillåter. | Duktilitet gör spånkontroll och rena kanter viktiga. |
| Betyg 5 | Höghållfasta flyg- och rymdstrukturer och medicintekniska komponenter, enligt specifikation för applikationen. | Högre hållfasthet och lägre värmeledningsförmåga än Grade 2 ställer högre krav på skärstabilitet och värmehantering. |
Se hur man väljer mellan kvalitet 2 och kvalitet 5, eller läs vår jämförelseguide för titankvaliteter för en bredare materialbakgrund.
Kapacitet
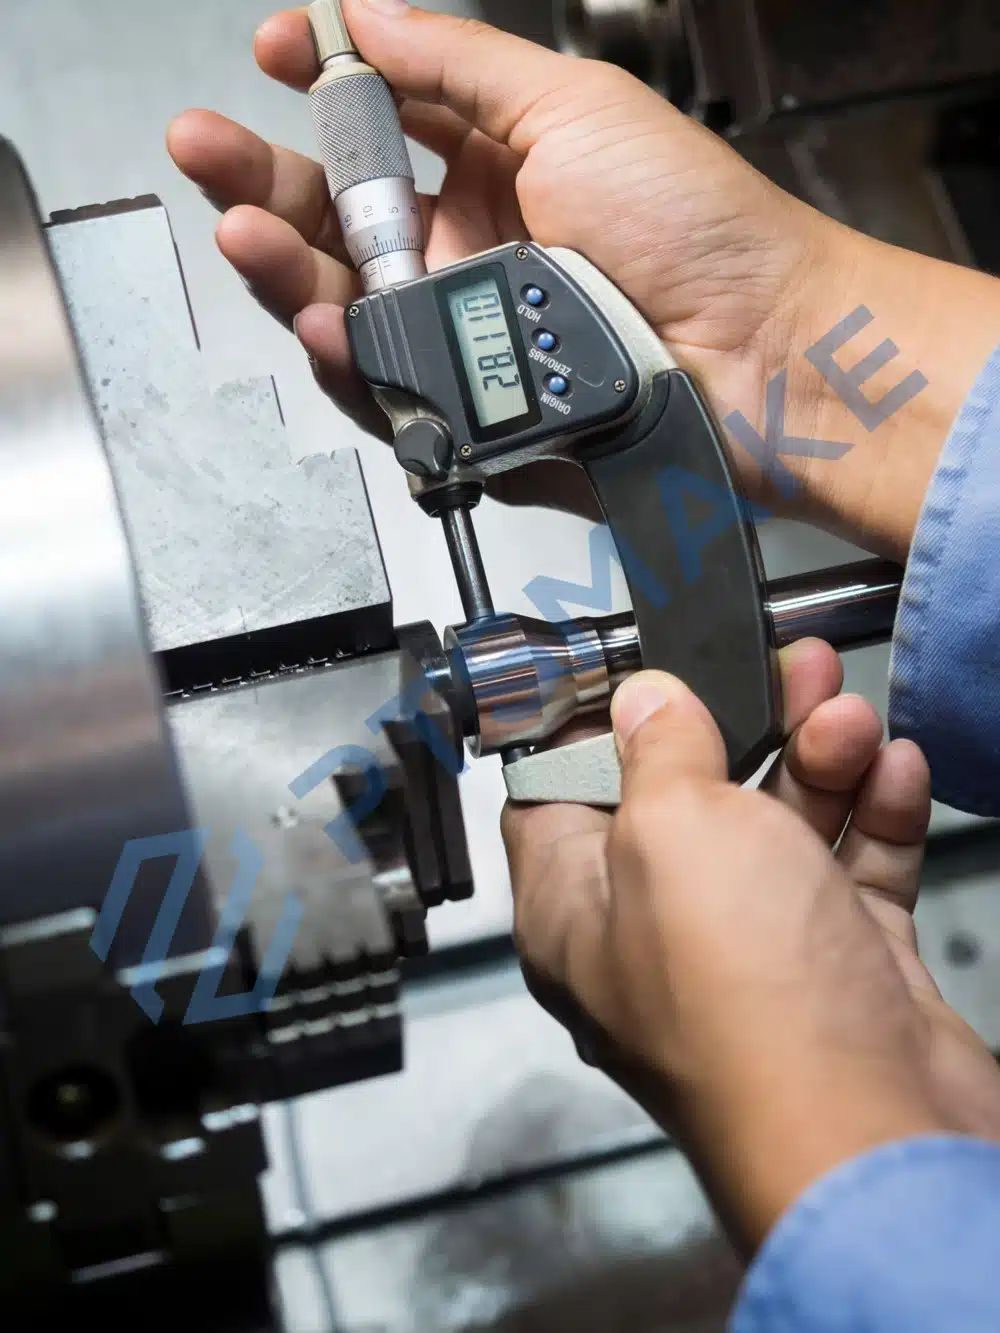
Precision från ±0,005 mm
Genomförbarheten måste bedömas utifrån dina ritningar, inklusive kvalitet, geometri, kritiska egenskaper och ytfinish.
3/4/5-axlig CNC-fräsning
Bearbeta fickor, monteringsytor, vinklade detaljer och konturerade ytor. Verktygsåtkomst avgör vilka uppställningar som behövs.
Begär offert på en fräst delCNC-svarvning
Bearbeta diametrar, axlar, hål och gängor. Långa eller smala delar behöver stöd anpassat till deras geometri.
Begär offert på en svarvad delFräs-svarvbearbetning
Kombinera svarvade detaljer med plana ytor, spår eller tvärgående hål. Planera vägen kring inriktningen mellan dessa detaljer.
Offert på en fräs-svarvad delTrådgnistning
Skär genom profiler med trådgnistning. Trådtillgång och det specificerade ytskicket avgör om det passar funktionen.
Granska en EDM-funktionUtforska vår CNC-bearbetningstjänster och 5-axlig CNC-bearbetning. Jämför alternativ för en liten rotationsdel? Vår Sida om schweizisk bearbetning förklarar den separata tjänsten.
Bearbetningsöverväganden köpare bör känna till
Värme, verktygskontakt och flexibla funktioner kan lägga till bearbetningstid och inspektionsarbete. Dessa är designriskerna att lösa innan beställning.
Värme stannar nära snittet
Titanets låga värmeledningsförmåga koncentrerar värme nära skäreggen. Svåråtkomliga snitt kan öka verktygsslitaget och bearbetningstiden, vilket påverkar både kostnad och schemaläggning.
Friktion kan härda ytan
Friktion kan härda ytan lokalt, vilket gör efterföljande snitt svårare. Kritiska ytor behöver en planerad skärsekvens för att begränsa skador och omarbetning.
Tunna funktioner kan röra sig
Tunna väggar och långa utsprång kan böjas under skärkrafter. Extra stöd och mellanliggande kontroller lägger till arbete, även när materialet i sig har hög hållfasthet.
Ytbehandlingar
PTSMAKE koordinerar anodisering, polering och glaspärleblästring genom externa efterbehandlingspartners. Definiera det önskade resultatet och de ytor som måste skyddas.
Rulla horisontellt för att jämföra alla ytbehandlingskrav →
| Avsluta | Vad det ändrar | Vad som ska specificeras |
|---|---|---|
| Anodisering | Oxidskikt och ytfärg. | Färgreferens, synliga ytor, maskering och eventuell önskad ytbehandlingsstandard. Titananodisering skiljer sig från aluminiumanodisering. |
| Polering | Ytstruktur och reflektivitet. | Önskad grovhet eller utseendereferens, kantdefinition och ytor som måste behålla sin passform. |
| Pärlblästring | Ytstruktur och matt utseende. | Texturreferens, kosmetiska områden, skyddade hål och gängor, och renhetskrav. |
Se överväganden för titanpolering, vår bredare ytbehandlingstjänster, och hur man specificerar den färdiga delen.
Branscher som betjänas
Titanbearbetning för flyg- och medicintekniska projekt, med krav bedömda för varje del.
Flyg- och rymdindustrin
Lättviktsdesigner behöver fortfarande exakta monteringsytor, hål och passande funktioner. Vår ritningsgranskning tar upp dessa relationer tillsammans med tunna sektioner och verktygsåtkomst innan delen offereras.
Medicintekniska produkter
Kontaktytor, kanttillstånd och slutliga dimensioner kan vara lika viktigt som materialkvaliteten. Definiera dessa funktioner och de enhetsspecifika acceptanskraven tillsammans så att bearbetning och efterbehandling kan bedömas som ett enda omfång.
Vad köpare oroar sig för när de outsourcar titan
Från materialrisk till ritningsändringar, här är hur PTSMAKE hanterar de farhågor som kan.
Skrotning av dyrt material
PTSMAKE granskar ritningar för tillverkningsbarhet innan offerering, identifierar riskfyllda egenskaper och löser genomförbarhetsfrågor innan arbetet accepteras.
Värme- eller kallhärdning som skadar en del
Vi planerar bearbetningsvägen för den enskilda titandelen och bekräftar första artikeln innan vi går över till serieproduktion.
Kvalitet som ändras mellan batcher
Vi inspekterar varje batch mot de överenskomna acceptanskriterierna och skickar med protokoll för kritiska mått med leveransen.
Ritningsändringar som försvinner
Vi fastställer ritningsrevisionen vid RFQ-stadiet och kräver skriftlig bekräftelse på ändringar, så att produktionskraven förblir tydliga.
Produktionsledtider
Produktionsintervall är föremål för ritningsgranskning. Slutlig ledtid bekräftas med din offert, baserat på delen, kvantiteten och ytbehandlingen.
Brådskande prototyper
1–3 dagarSmå serier
7–15 dagarProduktionsomgångar
15–30 dagarDesignval som sänker kostnaderna för titanbearbetning
Minska undvikbart bearbetningsarbete samtidigt som delens funktion bevaras. Alla designändringar behöver ditt godkännande.
Öppna upp invändiga hörn
Använd en större inre radie där passande delar tillåter det. Mer utrymme genom hörnet kan minska verktygsingreppet och underlätta skärningen.
Lämna utrymme för verktyget
Öppna smala ingångar och håll fickor bara så djupa som funktionen kräver. Kortare, styvare verktyg kan göra titanbearbetningen stabilare.
Stöd tunna detaljer
Behåll tillräcklig väggtjocklek eller lägg till en ribba för att minska rörelse under skärning. Bevara den nödvändiga vikten och spelrummet.
Reservera snäva toleranser för funktion
Tillämpa snävare toleranser på kritiska passningar och referensrelationer. Använd lämpliga allmänna toleranser på andra ställen för att undvika onödigt bearbetnings- och inspektionsarbete.
Vanliga frågor
Är bearbetning av titan dyrt?
Kostnaden för titanbearbetning beror på kvaliteten, utgångsmaterialet, borttaget material, verktygsåtkomst, toleranser, ytfinish och orderkvantitet. Svåra detaljer kan lägga till bearbetningstid och inspektionsarbete. PTSMAKE granskar ritningen innan offerten ges, så skicka den kompletta specifikationen för ett delspecifikt pris och möjliga designjusteringar.
Är titan lättbearbetbart?
Titan kan bearbetas, men det är mer krävande än många vanliga konstruktionsmetaller. Värme nära skäreggen, arbetsförhärdning och flexibla egenskaper kan komplicera processen. Grad 2 och Grad 5 beter sig olika, så graden och geometrin behöver beaktas tillsammans när delen planeras.
Kan titan bearbetas i en svarv?
Ja. CNC-svarvning kan producera titandiametrar, axlar, hål och gängor. Detaljens längd, styvhet, åtkomst och ytkrav påverkar inställningen. PTSMAKE erbjuder CNC-svarvning för Grad 2 och Grad 5; detaljer med ytterligare plana ytor, spår eller tvärgående hål kan också granskas för fräs-svarvbearbetning.
En köpguide för att specificera titandelar
Förvandla designen till tydliga material-, dimensions- och ytbehandlingskrav innan du begär en offert.
Hur väljer du mellan grad 2 och grad 5?
Välj graden baserat på delens belastning, miljö och tillåtna deformation. Grad 5:s högre hållfasthet är viktig när hållfastheten begränsar designen; den löser inte automatiskt ett styvhetsproblem. Grad 2 kan vara tillräcklig när korrosionsbeständighet och duktilitet prioriteras. Kontrollera materialspecifikationen innan du gör en substitution.
Den gradjämförelse ovan täcker typiska användningsområden och bearbetningsskillnader. Nästa steg är att kontrollera vad som begränsar din design.
Jämför designkraven först
För ett tunt fäste, identifiera om gränsen är permanent deformation eller rörelse under belastning. Denna skillnad kan leda till ett annat val av grad, väggtjocklek eller stöd. För en exponerad komponent, överväg den faktiska miljön och kontaktmaterialen snarare än att förlita dig på ett allmänt korrosionsbeständighetsanspråk.
Graden och leveransvillkoret är separata krav. “Kommersiellt ren” och “Ti-6Al-4V” identifierar materialtyp eller sammansättning; ingen av dem anger leveransvillkoret. Ange det önskade villkoret i materialspecifikationen, och lös eventuella oenigheter mellan den specifikationen och ritningen innan du beställer lager.
För teknisk bakgrund, se Makinos jämförelse av titansorter och vår Bearbetningsguide för grad 5.
Vilka dimensioner behöver snävare kontroll?
Tillämpa snävare kontroll på funktioner som bestämmer passning, inriktning eller funktion. Identifiera referenspunkterna och relationerna mellan dessa funktioner, ge sedan mindre krävande ytor lämpliga allmänna toleranser. Detta låter bearbetnings- och inspektionsplanen fokusera på vad monteringen behöver utan att behandla varje yta som lika kritisk.
Beskriv relationen, inte bara storleken
En borrdiameter och dess placering i förhållande till en monteringsyta svarar på olika frågor. Om en axel måste linjera med en annan komponent, kanske en storlekstolerans ensam inte beskriver kravet. Markera de funktionella referenspunkterna, relevanta geometriska kontroller och passande funktioner på ritningen så att offerten adresserar den faktiska monteringen.
Ta hänsyn till flexibla detaljer och slutlig ytbehandling
Tunna väggar, smala utsprång och djupa fickor kan vara svåra att stödja under skärning eller mätning. Identifiera var deformation skulle påverka monteringen, och diskutera eventuellt tillfälligt stöd eller geometriändringar innan du godkänner dem. Mer material kan hjälpa stabiliteten, men designen måste fortfarande uppfylla sina vikt- och spelrumskrav.
Ange vilka dimensioner som gäller efter efterbehandling. En polerad kant eller behandlad passningsyta kan behöva annorlunda skydd än en icke-funktionell exteriör. Om en yta är otillgänglig för den avsedda inspektionsmetoden, identifiera den begränsningen tidigt istället för att anta att någon tolerans på ritningen är enkel att verifiera.
För genomförbarhet, se precisionsuttalandet och granskningsvillkoren för ritningen. En storlekstolerans, ett positioneringskrav och ett ytkrav måste var och en bedömas i sitt eget sammanhang.
Har en kritisk passning eller en svåråtkomlig egenskap? Inkludera passningskraven med din ritning.
Granska Mina Kritiska EgenskaperHur ska du specificera den färdiga titan-delen?
Specificera ytfinishen efter yta, önskat utseende och funktion. Identifiera alla områden som måste förbli skyddade, och ange om dimensionsacceptans gäller efter ytbehandling. Ett processnamn ensamt definierar inte färg, textur, ojämnhet eller kanttillstånd, så inkludera en lämplig referens eller specifikation med ritningen.
Separera Utseende Från Funktion
En anodiserad färg är ett utseendekrav; den fastställer inte i sig slitstyrka eller lämplighet för en enhet. Inkludera det avsedda syftet med ytfinishen samt färgreferensen. För bakgrund om själva materialet, se titanmaterialegenskaper.
För polering, skilj en visuell referens från ett mätbart krav på ytjämnhet. Enbart reflektivitet specificerar inte ytan. Ange om skarpa funktionella kanter, tätningsytor eller passande diametrar måste skyddas från materialavverkning.
För glaspärleblästring, identifiera de synliga ytorna och den önskade texturen, tillsammans med hål, gängor och andra ytor som behöver skydd. Inkludera relevanta renhets- eller restriktioner för rester i specifikationen. Ett allmänt matt utseende beskriver inte varje krav för en funktionell kontaktyta.
Granska Kombinerade Krav Tillsammans
När en del behöver både ett kontrollerat utseende och en snäv passning, visa båda på samma revision av ritningen. Om mer än en ytfinish efterfrågas, specificera det avsedda färdiga resultatet och sekvensen för granskning. Till exempel, en polerad tätningsyta och en matt exteriör behöver separata ytmarkeringar så att en behandling inte äventyrar den andra.
Vad ska du skicka för en användbar offert för titanbearbetning?
Skicka den aktuella ritningen och CAD-modellen, titankvalitet, kvantitet, ytbehandlingskrav och önskat datum. Identifiera materialtillståndet, kritiska egenskaper och inspektionsbehov. Konsekventa indata hjälper leverantörer att offerera samma omfattning, avslöja genomförbarhetsfrågor tidigt och göra pris- och produktionsschemakomparationer mer användbara för inköpsbeslutet.
Gör förfrågan (RFQ) internt konsekvent
Använd en tydlig revisionsidentifierare för både ritningen och modellen. Om de inte stämmer överens, ange vilka krav som styr och lös konflikten före produktion. Håll valfria designändringar separerade från den revision du vill ha offererad.
Separera prototypkvantitet från den förväntade produktionskvantiteten. Inställningsarbete och upprepad bearbetning bidrar olika till varje offert. Om du överväger en alternativ kvalitet, ytfinish eller geometri, begär det som ett tydligt identifierat alternativ snarare än att blanda krav från två designer.
Jämför Omfattning Före Prisjämförelse
- Material: Är samma kvalitet, önskat tillstånd och inköpsspecifikation inkluderad?
- Deldefinition: Hänvisar offerten till samma revision, kvantitet och slutliga dimensioner?
- Ytfinish och acceptans: Är behandlade ytor, inspektionskriterier och nödvändiga register adresserade?
- Schema: Har leverantören utvärderat den faktiska delen och önskat datum?
För planeringsintervall, se produktionstider. Den offererade tidsplanen är den som ska användas för beställningen. Svår åtkomst, tunna egenskaper, ytbehandlingskrav och inspektionsarbete kan påverka både kostnad och tidsåtgång. Enbart materialkvaliteten är inte tillräckligt för att uppskatta dessa kostnader.
Få Din offert för CNC-bearbetning av titan
Få en delspecifik offert för ditt Grade 2- eller Grade 5-projekt. Vi granskar ritningen, flaggar bearbetningsrisker och bekräftar produktionsschemat.
Relaterade guider & resurser
Vidare läsning för material- och designbeslut.
- Jämförelse av titankvaliteter
Förstå hur val av kvalitet ändrar balansen mellan styrka, korrosionsbeständighet och bearbetbarhet.
- Bearbetning av Grade 5 titan
Utforska bearbetningsutmaningarna med Ti-6Al-4V och varför åtkomst och processplanering är viktigt.
- Titan vs. rostfritt stål
Jämför materialval för delens driftsmiljö och hållbarhetskrav.
- Titan vs. stålstyrka
Skilj absolut styrka från styrka i förhållande till vikt när du väljer ett material.
- Titanmaterialegenskaper
Läs materialbakgrund om titanstyrka och jämförelser med stål och aluminium.
- Hur man polerar titan
Granska hur polering ändrar ytans utseende och varför förberedelse är viktigt.
- Guide för CNC-bearbetning av titan
Utforska bredare tillämpning, bearbetning och ytbehandlingsöverväganden i den befintliga tekniska guiden.