Titanium CNC Bewerkingsdiensten
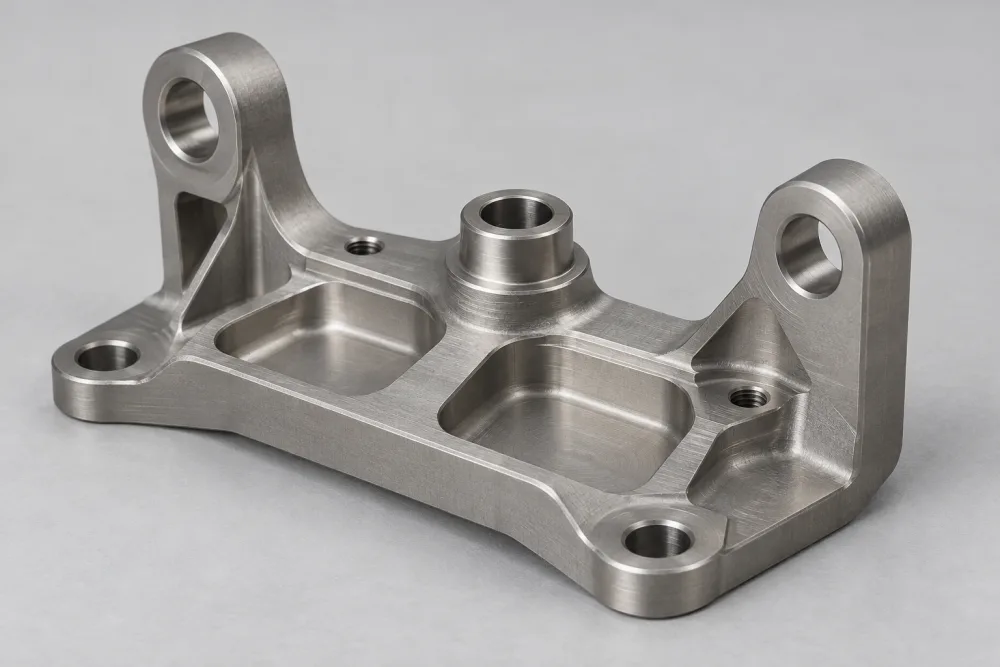
PTSMAKE biedt titanium CNC bewerkingsdiensten (3/4/5-assig frezen, draaien, frees-draaien, draadvonken) voor Amerikaanse en Europese kopers, van prototype tot productie.
Aangepaste Kwaliteit 2 en Kwaliteit 5 onderdelen, vervaardigd in China volgens uw tekeningen en specificaties. We beoordelen bewerkingsrisico's voordat we een offerte uitbrengen, zodat u moeilijke kenmerken kunt oplossen vóór productie.
- ISO 9001:2015 Gecertificeerd
- 20+ jaar van Ervaring
- Precisie Vanaf ±0,005 mm
- 1–3 Dagen · Spoedprototypes
Waarom Titanium
Titanium combineert corrosiebestendigheid met nuttige sterkte-gewichtsverhoudingen. Kies de kwaliteit die past bij de belasting, omgeving en toepassing.
Sterkte Met Minder Gewicht
Kwaliteit 5 is nuttig wanneer een constructief onderdeel hoge sterkte nodig heeft zonder het gewicht van een vergelijkbaar stalen ontwerp. Stijfheid, geometrie en belasting blijven belangrijk.
Corrosiebestendigheid
De beschermende oxidelaag van titanium kan helpen in veeleisende omgevingen. Selecteer de kwaliteit voor de feitelijke blootstelling, temperatuur en contactmaterialen.
Materiaalkeuze voor Medische Toepassingen
Biocompatibiliteit maakt titanium relevant voor medische hulpmiddelen. De kwaliteit, materiaalspecificatie en eisen voor het afgewerkte onderdeel moeten overeenkomen met het beoogde hulpmiddel.
Vergelijk titanium en roestvrij staal of onderzoek titanium versus staalsterkte. Als het ontwerp de eigenschappen van titanium niet nodig heeft, overweeg dan aluminium CNC bewerking voordat u het materiaal specificeert.
Titanium Kwaliteiten Die Wij Bewerken
Kwaliteit 2 en Kwaliteit 5 dienen verschillende ontwerpbehoeften. Vergelijk hun toepassingen en bewerkingsoverwegingen hieronder.
Kwaliteit 2 — Commercieel Puur Titanium
Een ductiele kwaliteit voor ontwerpen die corrosiebestendigheid prioriteren boven hoge structurele sterkte.
Bespreek Uw Kwaliteit 2 Onderdeel →Kwaliteit 5 — Ti-6Al-4V
Een hogere-sterkte legering voor dragende ontwerpen waar gewicht en beschikbare ruimte belangrijk zijn.
Bespreek Uw Kwaliteit 5 Onderdeel →Horizontaal scrollen om alle kwaliteitsdetails te vergelijken →
| Rang | Voorwaarde | Typisch gebruik | Bewerkingsnotities |
|---|---|---|---|
| Rang 2 | Te bevestigen per bestelling. | Corrosiebestendige componenten en onderdelen voor medische hulpmiddelen waar de materiaalspecificatie dit toestaat. | Ductiliteit maakt spaanbeheersing en schone randen belangrijk. |
| Rang 5 | Hogere-sterkte ruimtevaartconstructies en medische-hulpmiddelcomponenten, zoals gespecificeerd voor de toepassing. | Hogere sterkte en lagere thermische geleidbaarheid dan Kwaliteit 2 stellen hogere eisen aan snijstabiliteit en warmtebeheer. |
Zie hoe te kiezen tussen Kwaliteit 2 en Kwaliteit 5, of lees onze vergelijkingsgids voor titaniumkwaliteiten voor een bredere materiaalachtergrond.
Mogelijkheden
Precisie vanaf ±0,005 mm
De haalbaarheid moet worden beoordeeld aan de hand van uw tekeningen, inclusief de kwaliteit, geometrie, kritieke kenmerken en afwerking.
3/4/5-assig CNC-frezen
Bewerk zakken, montagevlakken, schuine kenmerken en voorgevormde oppervlakken. Gereedschapstoegang bepaalt de benodigde opstellingen.
Offerte voor een Gefreesd OnderdeelCNC Draaien
Bewerk diameters, schouders, boringen en schroefdraden. Lange of slanke onderdelen hebben ondersteuning nodig die past bij hun geometrie.
Offerte voor een Gedraaid OnderdeelFreesdraaibewerking
Combineer gedraaide kenmerken met vlakken, sleuven of kruisgaten. Plan de route rond de uitlijning tussen deze kenmerken.
Offerte aanvragen voor een frees-draaideelDraad EDM
Profielen doorsnijden met draadvonken. Draadtoegang en de gespecificeerde oppervlakteconditie bepalen of het geschikt is voor het kenmerk.
Een EDM-kenmerk beoordelenOntdek onze CNC-bewerkingsservices en 5-assige CNC-bewerking. Opties vergelijken voor een klein rotatieonderdeel? Onze Zwitserse bewerkingspagina legt die aparte service uit.
Overwegingen bij bewerking die kopers moeten kennen
Warmte, gereedschapscontact en flexibele kenmerken kunnen bewerkingstijd en inspectiewerk toevoegen. Dit zijn de ontwerprisico's die moeten worden opgelost voordat u bestelt.
Warmte blijft dicht bij de snede
De lage thermische geleidbaarheid van titanium concentreert warmte nabij de snijkant. Moeilijk bereikbare sneden kunnen gereedschapsslijtage en bewerkingstijd verhogen, wat zowel de kosten als de planning beïnvloedt.
Wrijving kan het oppervlak verharden
Wrijving kan het oppervlak lokaal verharden, waardoor volgende sneden moeilijker worden. Kritieke oppervlakken vereisen een geplande snijvolgorde om schade en nabewerking te beperken.
Dunne kenmerken kunnen bewegen
Dunne wanden en lange uitsteeksels kunnen door snijkrachten doorbuigen. Extra ondersteuning en tussentijdse controles voegen werk toe, zelfs wanneer het materiaal zelf een hoge sterkte heeft.
Oppervlakteafwerkingen
PTSMAKE coördineert anodiseren, polijsten en parelstralen via externe afwerkingspartners. Definieer het vereiste resultaat en de oppervlakken die moeten worden beschermd.
Horizontaal scrollen om alle afwerkingsvereisten te vergelijken →
| Afwerking | Wat het verandert | Wat te specificeren |
|---|---|---|
| Anodiseren | Oxidelaag en oppervlaktekleur. | Kleurreferentie, zichtbare oppervlakken, maskering en elke vereiste afwerkingsstandaard. Titanium anodiseren verschilt van aluminium anodiseren. |
| Polijsten | Oppervlaktetextuur en reflectiviteit. | Vereiste ruwheid of uiterlijkreferentie, randdefinitie en oppervlakken die hun pasvorm moeten behouden. |
| Parelstralen | Oppervlaktetextuur en matte uitstraling. | Textuurreferentie, cosmetische gebieden, beschermde boringen en schroefdraden, en reinheidsvereisten. |
Zie overwegingen bij het polijsten van titanium, onze bredere oppervlakteafwerkingsdiensten, en hoe het afgewerkte onderdeel te specificeren.
Bedrijfssectoren
Titaniumbewerking voor luchtvaart- en medische-apparaatprojecten, met vereisten beoordeeld voor elk onderdeel.
Ruimtevaart
Lichtgewicht ontwerpen hebben nog steeds nauwkeurige montagevlakken, boringen en pasvlakken nodig. Onze tekeningbeoordeling behandelt die relaties naast dunne secties en gereedschapstoegang voordat het onderdeel wordt geoffreerd.
Medische apparaten
Contactoppervlakken, randconditie en uiteindelijke afmetingen kunnen even belangrijk zijn als de materiaalkwaliteit. Definieer deze kenmerken en de apparaatspecifieke acceptatievereisten samen, zodat bewerking en afwerking als één geheel kunnen worden beoordeeld.
Waar kopers zich zorgen over maken bij het uitbesteden van titanium
Van materiaalrisico tot tekeningwijzigingen, hier is hoe PTSMAKE omgaat met de zorgen die een titaniumbestelling kunnen verstoren.
Duur materiaal afschrijven
PTSMAKE beoordeelt tekeningen op maakbaarheid voordat een offerte wordt uitgebracht, identificeert risicovolle kenmerken en lost haalbaarheidsvragen op voordat het werk wordt geaccepteerd.
Warmte- of werkverharding die een onderdeel beschadigt
We plannen de bewerkingsroute voor het individuele titanium onderdeel en bevestigen het eerste artikel voordat we overgaan tot batchproductie.
Kwaliteit die verandert tussen batches
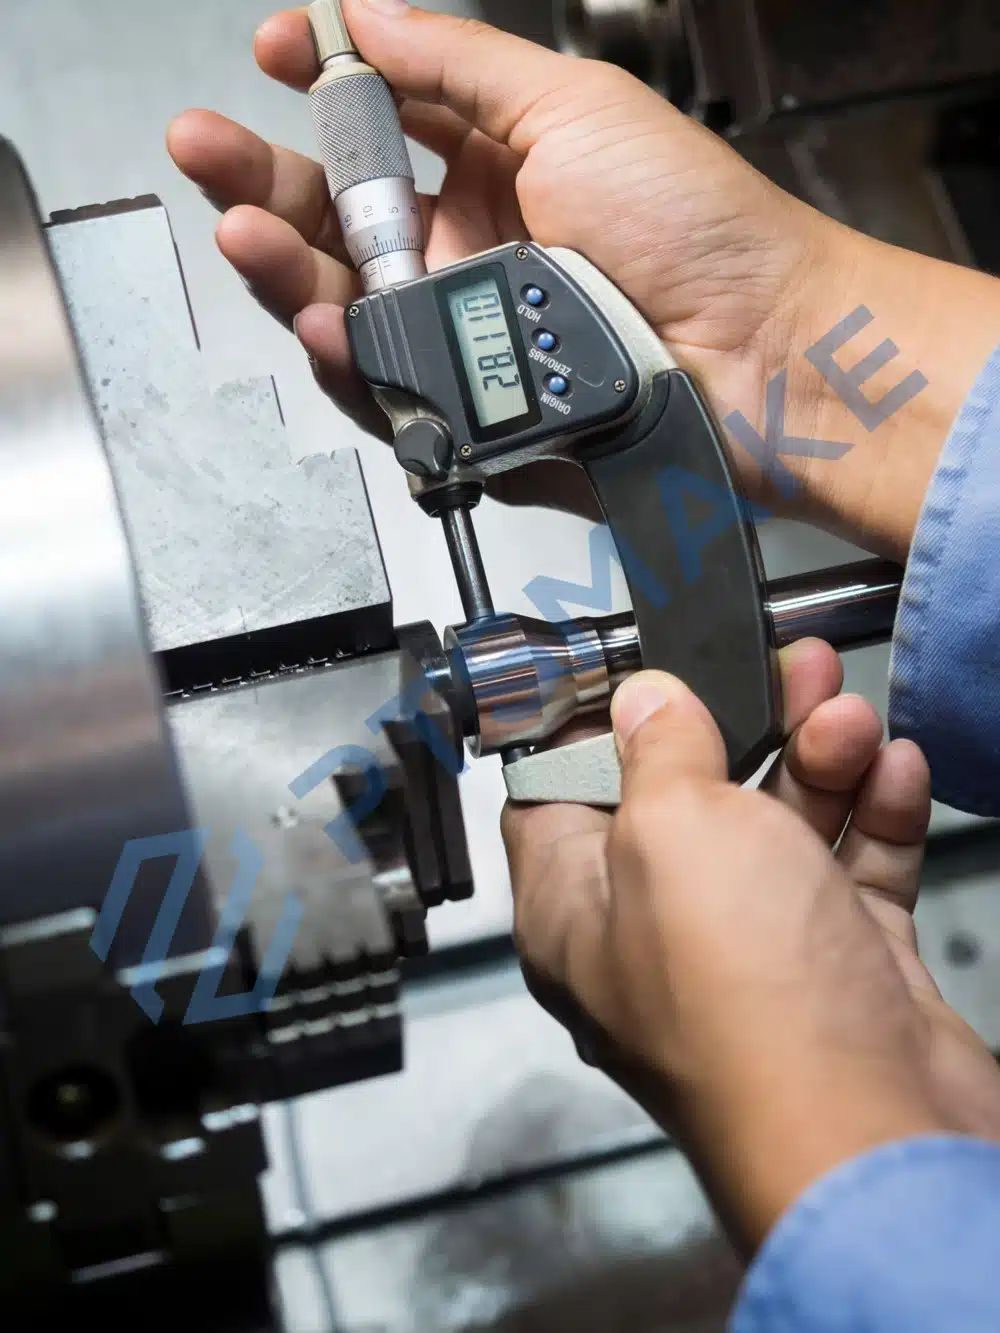
We inspecteren elke batch aan de hand van de overeengekomen acceptatiecriteria en sturen de kritische-afmetingenrapporten mee met de zending.
Tekeningwijzigingen die verloren gaan
We stellen de tekeningrevisie vast in de RFQ-fase en vereisen schriftelijke bevestiging van wijzigingen, zodat de productievereisten duidelijk blijven.
Productie doorlooptijden
Productiebereiken zijn onderhevig aan tekeningbeoordeling. De definitieve doorlooptijd wordt bevestigd met uw offerte, gebaseerd op het onderdeel, de hoeveelheid en de afwerking.
Urgente prototypes
1–3 dagenKleine batches
7–15 dagenProductieruns
15–30 dagenOntwerpkeuzes die de kosten voor het verspanen van titanium verlagen
Verminder vermijdbaar verspaningswerk terwijl de functie van het onderdeel behouden blijft. Elke ontwerpwijziging heeft uw goedkeuring nodig.
Open interne hoeken
Gebruik een grotere interne radius waar passende onderdelen dit toelaten. Meer ruimte door de hoek kan de gereedschapsinschakeling verminderen en het snijden vergemakkelijken.
Laat ruimte voor het gereedschap
Open smalle benaderingen en houd zakken alleen zo diep als de functie vereist. Kortere, stijvere gereedschappen kunnen het snijden van titanium stabieler maken.
Ondersteun dunne kenmerken
Houd voldoende wanddikte of voeg een rib toe om beweging tijdens het snijden te verminderen. Behoud het vereiste gewicht en de speling.
Reserveer nauwe toleranties voor functie
Pas nauwere toleranties toe op kritische passingen en datumrelaties. Gebruik elders geschikte algemene toleranties om onnodig verspanings- en inspectiewerk te vermijden.
Veelgestelde vragen
Is het bewerken van titanium duur?
Bewerkingskosten van titanium hangen af van de kwaliteit, het uitgangsmateriaal, verwijderd materiaal, gereedschapstoegang, toleranties, afwerking en de bestelhoeveelheid. Complexe kenmerken kunnen bewerkingstijd en inspectiewerk toevoegen. PTSMAKE beoordeelt de tekening voordat er een offerte wordt uitgebracht, dus stuur de complete specificatie voor een onderdeelspecifieke prijs en mogelijke ontwerpaanpassingen.
Is titanium gemakkelijk verspanbaar?
Titaan kan worden bewerkt, maar het is veeleisender dan veelvoorkomende technische metalen. Warmte nabij de snijkant, werkverharding en flexibele eigenschappen kunnen het proces bemoeilijken. Kwaliteit 2 en Kwaliteit 5 gedragen zich anders, dus de kwaliteit en geometrie moeten samen worden overwogen bij het plannen van het onderdeel.
Kan Titanium Worden bewerkt op een draaibank?
Ja. CNC draaien kan titanium diameters, schouders, boringen en schroefdraden produceren. De lengte van het onderdeel, stijfheid, toegang en oppervlaktevereisten beïnvloeden de opstelling. PTSMAKE biedt CNC draaien voor Grade 2 en Grade 5; onderdelen met extra vlakken, sleuven of kruisgaten kunnen ook worden beoordeeld voor frees-draaibewerking.
Een kopersgids voor het specificeren van titanium onderdelen
Vertaal het ontwerp naar duidelijke materiaal-, dimensionale en afwerkingsvereisten voordat u een offerte aanvraagt.
Hoe kiest u tussen Grade 2 en Grade 5?
Kies de kwaliteit op basis van de belasting, omgeving en toelaatbare doorbuiging van het onderdeel. De hogere sterkte van Grade 5 is van belang wanneer sterkte het ontwerp beperkt; het lost niet automatisch een stijfheidsprobleem op. Grade 2 kan voldoende zijn wanneer corrosiebestendigheid en ductiliteit prioriteit hebben. Controleer de materiaalspecificatie voordat u een vervanging uitvoert.
De kwaliteitsvergelijking hierboven behandelt typische toepassingen en verspaningsverschillen. De volgende stap is om te controleren wat uw ontwerp beperkt.
Vergelijk eerst de ontwerpvereisten
Voor een dunne beugel, identificeer of de beperking permanente vervorming of beweging onder belasting is. Dat onderscheid kan leiden tot een andere keuze van kwaliteit, wanddikte of ondersteuning. Voor een blootgesteld onderdeel, overweeg de werkelijke omgeving en contactmaterialen in plaats van te vertrouwen op een algemene claim van corrosiebestendigheid.
De kwaliteit en leveringsconditie zijn afzonderlijke vereisten. “Commercieel puur” en “Ti-6Al-4V” identificeren het materiaaltype of de samenstelling; geen van beide vermeldt de leveringsconditie. Vermeld de vereiste conditie in de materiaalspecificatie, en los eventuele onenigheid tussen die specificatie en de tekening op voordat u voorraad bestelt.
Voor technische achtergrond, zie Makino's vergelijking van titaniumsoorten en onze Verspaningsgids voor Grade 5.
Welke afmetingen hebben strakkere controle nodig?
Pas strakkere controle toe op kenmerken die pasvorm, uitlijning of functie bepalen. Identificeer de datums en de relaties tussen die kenmerken, geef vervolgens minder veeleisende oppervlakken geschikte algemene toleranties. Dit laat het verspanings- en inspectieplan focussen op wat de assemblage nodig heeft zonder elk oppervlak als even kritisch te behandelen.
Beschrijf de relatie, niet alleen de grootte
Een boordiameter en de locatie ervan ten opzichte van een montagevlak beantwoorden verschillende vragen. Als een as moet uitlijnen met een ander onderdeel, is een maattolerantie alleen mogelijk niet voldoende om de vereiste te beschrijven. Markeer de functionele datums, relevante geometrische controles en passende kenmerken op de tekening zodat de offerte de werkelijke assemblage behandelt.
Houd rekening met flexibele kenmerken en de uiteindelijke afwerking
Dunne wanden, slanke uitsteeksels en diepe zakken kunnen moeilijk te ondersteunen zijn tijdens het snijden of meten. Identificeer waar doorbuiging de assemblage zou beïnvloeden, en bespreek eventuele tijdelijke ondersteuning of geometrie wijzigingen voordat u ze goedkeurt. Meer materiaal kan de stabiliteit helpen, maar het ontwerp moet nog steeds voldoen aan de gewichts- en spelingvereisten.
Vermeld welke afmetingen van toepassing zijn na afwerking. Een gepolijste rand of behandeld pasvlak heeft mogelijk andere bescherming nodig dan een niet-functionele buitenkant. Als een oppervlak ontoegankelijk is voor de beoogde inspectiemethode, identificeer die beperking dan vroegtijdig in plaats van aan te nemen dat elke tolerantie op de tekening eenvoudig te verifiëren is.
Voor de haalbaarheid, raadpleeg de precisieopgave en tekeningbeoordelingsvoorwaarden. Een maattolerantie, een positionele vereiste en een oppervlaktevereiste moeten elk in hun eigen context worden beoordeeld.
Heeft u een kritische passing of een moeilijk bereikbaar kenmerk? Voeg de pasvereisten toe aan uw tekening.
Bekijk Mijn Kritische KenmerkenHoe Moet U het Afgewerkte Titanium Onderdeel Specificeren?
Specificeer de afwerking per oppervlak, vereiste uitstraling en functie. Identificeer alle gebieden die beschermd moeten blijven, en vermeld of dimensionale acceptatie van toepassing is na het afwerken. Een procesnaam alleen definieert geen kleur, textuur, ruwheid of randconditie, dus voeg een passende referentie of specificatie toe aan de tekening.
Scheid Uiterlijk Van Functie
Een geanodiseerde kleur is een uiterlijkvereiste; het bepaalt op zichzelf geen slijtageprestaties of geschiktheid voor een apparaat. Voeg het beoogde doel van de afwerking toe, evenals de kleurreferentie. Voor achtergrondinformatie over het materiaal zelf, zie materiaaleigenschappen van titanium.
Voor polijsten, onderscheid een visuele referentie van een meetbare ruwheidsvereiste. Reflectiviteit alleen specificeert het oppervlak niet. Geef aan of scherpe functionele randen, afdichtingsvlakken of pasdiameters beschermd moeten worden tegen materiaalverwijdering.
Voor parelstralen, identificeer de zichtbare vlakken en de gewenste textuur, samen met boringen, schroefdraden en andere oppervlakken die bescherming nodig hebben. Voeg relevante reinheids- of residubeperkingen toe aan de specificatie. Een algemeen mat uiterlijk beschrijft niet elke vereiste van een functioneel contactoppervlak.
Bekijk Gecombineerde Vereisten Samen
Wanneer een onderdeel zowel een gecontroleerd uiterlijk als een nauwe passing nodig heeft, toon beide dan op dezelfde revisie van de tekening. Als meer dan één afwerking wordt gevraagd, specificeer dan het beoogde afgewerkte resultaat en de volgorde voor beoordeling. Bijvoorbeeld, een gepolijst afdichtingsvlak en een matte buitenkant hebben afzonderlijke oppervlakte-aanduidingen nodig, zodat de ene behandeling de andere niet in gevaar brengt.
Wat Moet U Sturen voor een Nuttige Offerte voor Titanium Bewerking?
Stuur de huidige tekening en het CAD-model, titaniumkwaliteit, hoeveelheid, afwerkingsvereisten en de vereiste datum. Identificeer de materiaaltoestand, kritische kenmerken en inspectiebehoeften. Consistente invoer helpt leveranciers dezelfde reikwijdte te offreren, haalbaarheidsvragen vroegtijdig bloot te leggen en prijs- en productieschemavergelijkingen nuttiger te maken voor de aankoopbeslissing.
Maak de RFQ Intern Consistent
Gebruik een duidelijke revisie-identificatie voor zowel de tekening als het model. Als ze niet overeenkomen, vermeld dan welke vereisten leidend zijn en los het conflict op vóór productie. Houd optionele ontwerpwijzigingen gescheiden van de revisie waarvoor u een offerte wilt.
Scheid prototypehoeveelheid van de verwachte productiehoeveelheid. Instelinspanning en herhaalde bewerking dragen verschillend bij aan elke offerte. Als u een alternatieve kwaliteit, afwerking of geometrie overweegt, vraag dit dan aan als een duidelijk geïdentificeerde optie in plaats van vereisten van twee ontwerpen te mengen.
Vergelijk Reikwijdte Voordat U Prijs Vergelijkt
- Materiaal: Zijn dezelfde kwaliteit, vereiste conditie en inkoopspecificatie inbegrepen?
- Onderdeeldefinitie: Verwijst de offerte naar dezelfde revisie, hoeveelheid en uiteindelijke afmetingen?
- Afwerking en acceptatie: Zijn behandelde oppervlakken, inspectiecriteria en vereiste documenten behandeld?
- Planning: Heeft de leverancier het daadwerkelijke onderdeel en de vereiste datum geëvalueerd?
Voor planningsbereiken, zie productiedoorlooptijden. Het geoffreerde schema is het schema dat u moet gebruiken voor de bestelling. Moeilijke toegang, dunne kenmerken, afwerkingsvereisten en inspectiewerk kunnen zowel de kosten als de timing beïnvloeden. De materiaalkwaliteit alleen is niet voldoende om die kosten te schatten.
Ontvang Uw Offerte voor Titanium CNC Bewerking
Ontvang een onderdeelspecifieke offerte voor uw Grade 2 of Grade 5 project. We zullen de tekening beoordelen, bewerkingsrisico's markeren en het productieschema bevestigen.
Gerelateerde Gidsen & Bronnen
Verder lezen voor materiaal- en ontwerpbeslissingen.
- Vergelijking van titaniumkwaliteiten
Begrijp hoe de keuze van de kwaliteit de balans tussen sterkte, corrosiebestendigheid en bewerkbaarheid verandert.
- Bewerking van Grade 5 titanium
Verken de bewerkingsuitdagingen van Ti-6Al-4V en waarom toegang en procesplanning belangrijk zijn.
- Titanium versus roestvrij staal
Vergelijk materiaalkeuzes voor de gebruiksomgeving en duurzaamheidsvereisten van het onderdeel.
- Titanium versus staalsterkte
Onderscheid absolute sterkte van sterkte ten opzichte van gewicht bij het selecteren van een materiaal.
- Materiaaleigenschappen van titanium
Lees achtergrondinformatie over de sterkte van titanium en vergelijkingen met staal en aluminium.
- Hoe titanium te polijsten
Bekijk hoe polijsten het oppervlakte-uiterlijk verandert en waarom voorbereiding belangrijk is.
- Gids voor titanium CNC-bewerking
Verken bredere toepassings-, bewerkings- en afwerkingsaspecten in de bestaande technische gids.