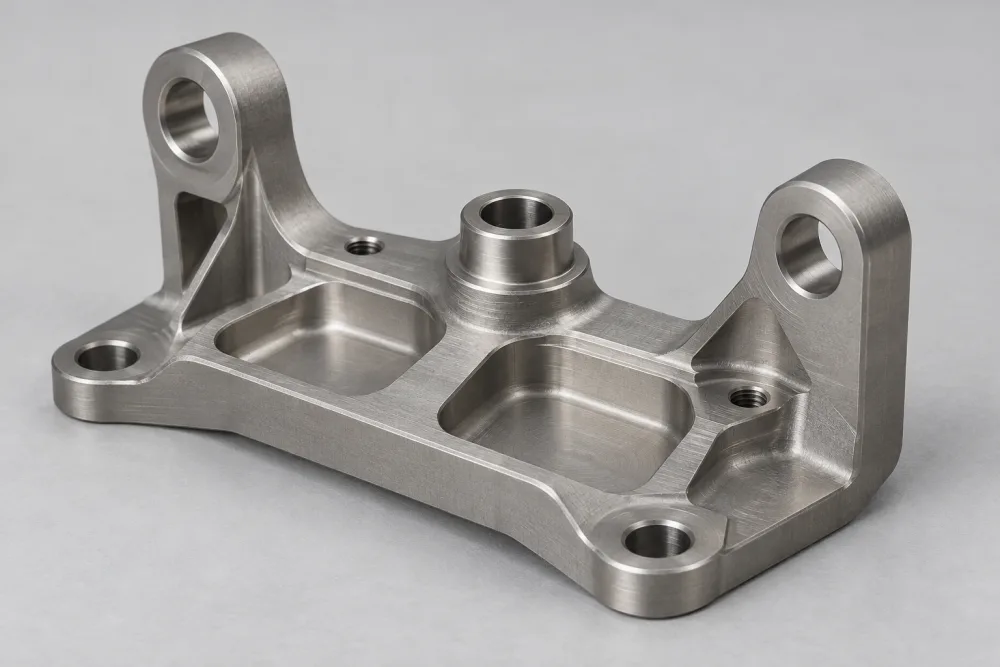
Titanium CNC Bearbejdningstjenester
PTSMAKE tilbyder titanium CNC-bearbejdningstjenester (3/4/5-akset fræsning, drejning, fræsedrejning, tråd-EDM) til amerikanske og europæiske købere, fra prototype til produktion.
Brugerdefinerede Kvalitet 2 og Kvalitet 5 dele, fremstillet i Kina efter dine tegninger og specifikationer. Vi vurderer bearbejdningsrisici før tilbudsgivning, så du kan løse vanskelige funktioner før produktion.
- ISO 9001:2015 Certificeret
- 20+ år års erfaring
- Præcision fra ±0,005 mm
- 1-3 dage · Akutte prototyper
Hvorfor titanium
Titanium kombinerer korrosionsbestandighed med nyttige styrke-til-vægt-egenskaber. Vælg den kvalitet, der passer til belastningen, miljøet og applikationen.
Styrke med mindre vægt
Kvalitet 5 er nyttig, når en strukturel del kræver høj styrke uden vægten af et sammenligneligt stål design. Stivhed, geometri og belastning er stadig vigtige.
Modstandsdygtighed over for korrosion
Titaniums beskyttende oxidlag kan hjælpe i krævende miljøer. Vælg den kvalitet til den faktiske eksponering, temperatur og kontaktmaterialer.
Valg af medicinsk materiale
Biokompatibilitet gør titanium relevant for medicinsk udstyr. Kvaliteten, materialespecifikationen og kravene til den færdige del skal matche det tilsigtede udstyr.
Sammenlign titanium og rustfrit stål eller undersøg titanium versus stålstyrke. Hvis designet ikke kræver titaniums egenskaber, overvej aluminium CNC-bearbejdning før du specificerer materialet.
Titaniumkvaliteter vi bearbejder
Kvalitet 2 og Kvalitet 5 tjener forskellige designbehov. Sammenlign deres anvendelser og bearbejdningshensyn nedenfor.
Kvalitet 2 — Kommercielt rent titanium
En duktil kvalitet til designs, der prioriterer korrosionsbestandighed frem for høj strukturel styrke.
Diskuter din Kvalitet 2 del →Kvalitet 5 — Ti-6Al-4V
En højere styrkelegering til bærende designs, hvor vægt og tilgængelig plads betyder noget.
Diskuter din Kvalitet 5 del →Rul vandret for at sammenligne alle kvalitetsdetaljer →
| Karakter | Tilstand | Typiske anvendelser | Bearbejdningsnoter |
|---|---|---|---|
| Grad 2 | Skal bekræftes pr. ordre. | Korrosionsbestandige komponenter og medicinsk udstyrsdele, hvor materialespecifikationen tillader det. | Duktilitet gør spånkontrol og rene kanter vigtige. |
| 5. klasse | Højere styrke rumfartsstrukturer og medicinsk udstyrs komponenter, som specificeret for applikationen. | Højere styrke og lavere varmeledningsevne end Kvalitet 2 stiller større krav til skærestabilitet og varmestyring. |
Se hvordan man vælger mellem Kvalitet 2 og Kvalitet 5, eller læs vores titaniumkvalitetssammenligningsguide for bredere materiale baggrund.
Kapaciteter
Præcision fra ±0,005 mm
Gennemførlighed skal vurderes ud fra dine tegninger, herunder kvaliteten, geometrien, kritiske funktioner og finish.
3/4/5-akset CNC-fræsning
Bearbejd lommer, monteringsflader, vinklede funktioner og konturerede overflader. Værktøjsadgang bestemmer de nødvendige opsætninger.
Tilbud på en fræset delCNC-drejning
Bearbejd diametre, skuldre, boringer og gevind. Lange eller slanke dele kræver støtte, der passer til deres geometri.
Tilbud på en drejet delFræsedrejningsbearbejdning
Kombiner drejede funktioner med flader, slidser eller tværhuller. Planlæg ruten omkring justeringen mellem disse funktioner.
Tilbud på en fræse-drejedelTrådgnistning
Skær gennem profiler med tråd-EDM. Trådadgang og den specificerede overfladetilstand afgør, om det passer til funktionen.
Gennemgå en EDM-funktionUdforsk vores CNC-bearbejdningstjenester og 5-akset CNC-bearbejdning. Sammenligner du muligheder for en lille rotationsdel? Vores side om schweizisk bearbejdning forklarer den separate service.
Bearbejdningsmæssige overvejelser købere bør kende
Varme, værktøjskontakt og fleksible funktioner kan tilføje bearbejdningstid og inspektionsarbejde. Disse er designrisiciene, der skal løses før bestilling.
Varme forbliver nær snittet
Titaniums lave varmeledningsevne koncentrerer varme nær skærekanten. Svært tilgængelige snit kan øge værktøjsslid og bearbejdningstid, hvilket påvirker både omkostninger og planlægning.
Gnidning kan hærde overfladen
Gnidning kan hærde overfladen lokalt, hvilket gør efterfølgende snit vanskeligere. Kritiske overflader har brug for en planlagt skæringssekvens for at begrænse skader og efterbearbejdning.
Tynde funktioner kan bevæge sig
Tynde vægge og lange fremspring kan bøje af under skærekræfter. Ekstra støtte og mellemliggende kontroller tilføjer arbejde, selv når materialet selv har høj styrke.
Overfladebehandlinger
PTSMAKE koordinerer anodisering, polering og glasperleblæsning gennem eksterne efterbehandlingspartnere. Definer det krævede resultat og de overflader, der skal beskyttes.
Rul vandret for at sammenligne alle finishkrav →
| Færdiggør | Hvad det ændrer | Hvad der skal specificeres |
|---|---|---|
| Anodisering | Oxidlag og overfladefarve. | Farvereference, synlige overflader, maskering og enhver påkrævet finishstandard. Titaniumanodisering adskiller sig fra aluminiumsanodisering. |
| Polering | Overfladetekstur og reflektivitet. | Krævet ruhed eller udseendereference, kantdefinition og overflader der skal bevare deres pasform. |
| Perleblæsning | Overfladetekstur og mat udseende. | Teksturreference, kosmetiske områder, beskyttede boringer og gevind, og renhedskrav. |
Se overvejelser ved polering af titanium, vores bredere overfladebehandlingstjenester, og hvordan man specificerer den færdige del.
Industrier betjent
Titaniumbearbejdning til rumfart og medicinsk udstyr-projekter, med krav vurderet for hver del.
Luft- og rumfart
Letvægtsdesign har stadig brug for nøjagtige monteringsflader, boringer og parringsfunktioner. Vores tegninggennemgang adresserer disse forhold sammen med tynde sektioner og værktøjsadgang, før delen tilbudsgives.
Medicinsk udstyr
Kontaktflader, kanttilstand og endelige dimensioner kan være lige så vigtige som materialekvaliteten. Definer disse funktioner og de enhedsspecifikke acceptkrav sammen, så bearbejdning og efterbehandling kan vurderes som ét omfang.
Hvad købere bekymrer sig om, når de outsourcer titanium
Fra materialerisiko til tegningændringer, her er hvordan PTSMAKE håndterer de bekymringer, der kan forstyrre en titaniumordre.
Skrotning af dyrt materiale
PTSMAKE gennemgår tegninger for fremstillbarhed før tilbudsgivning, identificerer risikable funktioner og løser gennemførlighedsspørgsmål, før arbejdet accepteres.
Varme- eller arbejdshærdning der beskadiger en del
Vi planlægger bearbejdningsruten for den individuelle titaniumdel og bekræfter den første artikel, før vi går over til batchproduktion.
Kvalitet der ændrer sig mellem batches
Vi inspicerer hver batch mod de aftalte acceptkriterier og sender de kritiske dimensionsoptegnelser med forsendelsen.
Tegningændringer der går tabt
Vi fastlægger tegningrevisionen på RFQ-stadiet og kræver skriftlig bekræftelse af ændringer, så produktionskravene forbliver klare.
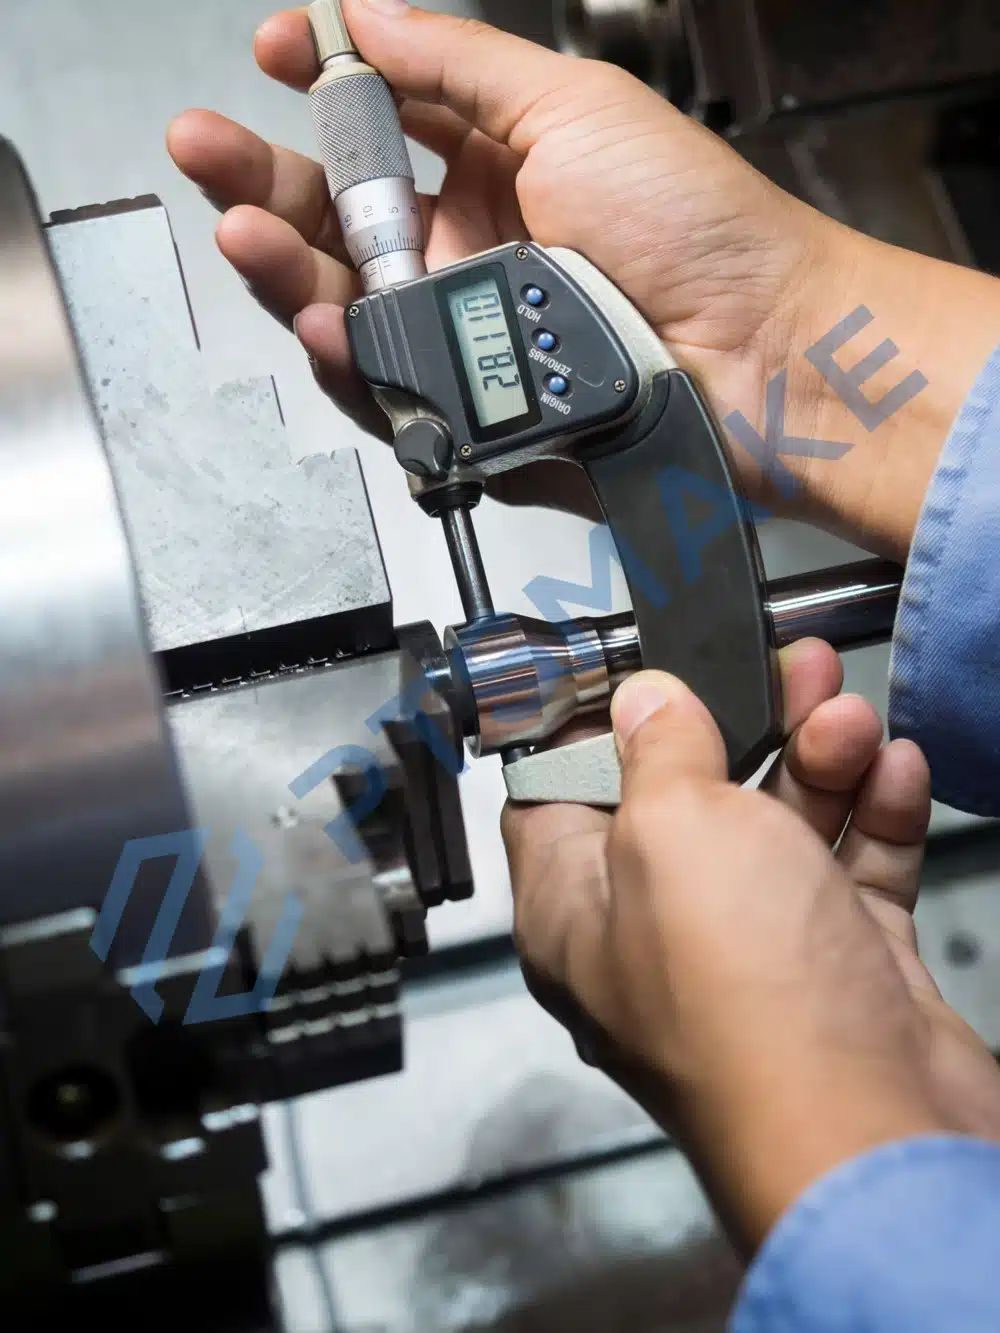
Produktionstider
Produktionsintervaller er underlagt tegninggennemgang. Endelig leveringstid bekræftes med dit tilbud, baseret på delen, mængde og finish.
Presserende Prototyper
1–3 dageSmå partier
7–15 dageProduktionskørsler
15–30 dageDesignvalg der sænker omkostningerne ved bearbejdning af titanium
Reducer unødvendigt bearbejdningsarbejde, samtidig med at delens funktion bevares. Enhver designændring kræver din godkendelse.
Åbn op for indvendige hjørner
Brug en større indvendig radius, hvor modparter tillader det. Mere plads gennem hjørnet kan reducere værktøjsindgreb og lette skæringen.
Efterlad plads til værktøjet
Åbn smalle adgange og hold lommer kun så dybe som funktionen kræver. Kortere, mere stive værktøjer kan gøre titaniumskæring mere stabil.
Støt tynde funktioner
Oprethold tilstrækkelig vægtykkelse eller tilføj en ribbe for at reducere bevægelse under skæring. Oprethold den nødvendige vægt og frigang.
Reserver snævre tolerancer til funktion
Anvend snævrere tolerancer på kritiske pasninger og datumrelationer. Brug passende generelle tolerancer andre steder for at undgå unødvendigt bearbejdnings- og inspektionsarbejde.
Ofte stillede spørgsmål
Er bearbejdning af titanium dyrt?
Titanium bearbejdningsomkostninger afhænger af kvaliteten, udgangsmaterialet, fjernet materiale, værktøjsadgang, tolerancer, finish og ordremængde. Vanskelige funktioner kan tilføje bearbejdningstid og inspektionsarbejde. PTSMAKE gennemgår tegningen før tilbudsgivning, så send den komplette specifikation for en delspecifik pris og mulige designjusteringer.
Er titanium nemt bearbejdeligt?
Titanium kan bearbejdes, men det er mere krævende end mange almindelige ingeniørmetaller. Varme nær skærekanten, arbejdshærdning og fleksible egenskaber kan komplicere processen. Kvalitet 2 og Kvalitet 5 opfører sig forskelligt, så kvaliteten og geometrien skal overvejes sammen, når delen planlægges.
Kan Titanium bearbejdes på en drejebænk?
Ja. CNC-drejning kan producere titaniumdiametre, skuldre, boringer og gevind. Delens længde, stivhed, adgang og overfladekrav påvirker opsætningen. PTSMAKE tilbyder CNC-drejning til Grade 2 og Grade 5; dele med yderligere flader, slidser eller tværgående huller kan også gennemgås til fræse-drejebearbejdning.
En købers guide til specificering af titaniumdele
Omdan designet til klare krav til materiale, dimensioner og finish, før du anmoder om et tilbud.
Hvordan vælger du mellem Grade 2 og Grade 5?
Vælg kvaliteten baseret på delens belastning, miljø og tilladte deformation. Grade 5’s højere styrke er vigtig, når styrken begrænser designet; den løser ikke automatisk et stivhedsproblem. Grade 2 kan være tilstrækkelig, når korrosionsbestandighed og duktilitet prioriteres. Kontroller materialespecifikationen, før du foretager en udskiftning.
Den kvalitetssammenligning ovenfor dækker typiske anvendelser og bearbejdningsforskelle. Det næste skridt er at kontrollere, hvad der begrænser dit design.
Sammenlign designkravene først
For en tynd beslag, identificer om grænsen er permanent deformation eller bevægelse under belastning. Den skelnen kan føre til et andet valg af kvalitet, vægtykkelse eller støtte. For en udsat komponent, overvej det faktiske miljø og kontaktmaterialer i stedet for at stole på en generel korrosionsbestandighedspåstand.
Kvaliteten og leveringstilstanden er separate krav. “Kommercielt rent” og “Ti-6Al-4V” identificerer materialetype eller sammensætning; ingen af dem angiver leveringstilstanden. Angiv den krævede tilstand i materialespecifikationen, og løs eventuelle uoverensstemmelser mellem den specifikation og tegningen, før du bestiller lager.
For ingeniørmæssig baggrund, se Makinos sammenligning af titaniumvarianter og vores Grade 5 bearbejdningsguide.
Hvilke dimensioner kræver strammere kontrol?
Anvend strammere kontrol på funktioner, der bestemmer pasning, justering eller funktion. Identificer datums og relationerne mellem disse funktioner, giv derefter mindre krævende overflader passende generelle tolerancer. Dette lader bearbejdnings- og inspektionsplanen fokusere på, hvad samlingen har brug for, uden at behandle hver overflade som lige kritisk.
Beskriv forholdet, ikke kun størrelsen
En borediameter og dens placering i forhold til en monteringsflade besvarer forskellige spørgsmål. Hvis en aksel skal justeres med en anden komponent, er en størrelsestolerance alene muligvis ikke tilstrækkelig til at beskrive kravet. Marker de funktionelle datums, relevante geometriske kontroller og modparter på tegningen, så tilbuddet adresserer den faktiske samling.
Tag højde for fleksible funktioner og afsluttende finish
Tynde vægge, slanke fremspring og dybe lommer kan være vanskelige at understøtte under skæring eller måling. Identificer hvor deformation ville påvirke samlingen, og diskuter enhver midlertidig støtte eller geometriændringer, før du godkender dem. Mere materiale kan hjælpe stabiliteten, men designet skal stadig opfylde sine vægt- og frigangskrav.
Angiv hvilke dimensioner der gælder efter efterbehandling. En poleret kant eller behandlet samleflade kan have brug for anden beskyttelse end en ikke-funktionel yderside. Hvis en overflade er utilgængelig for den tilsigtede inspektionsmetode, skal denne begrænsning identificeres tidligt i stedet for at antage, at enhver tolerance på tegningen er ligetil at verificere.
For gennemførlighed, se præcisionserklæringen og tegning-gennemgangsbetingelserne. En størrelsestolerance, et positionelt krav og et overfladekrav skal hver især vurderes i deres egen kontekst.
Har en kritisk pasform eller en svært tilgængelig funktion? Inkluder sammenkoblingskravene med din tegning.
Gennemgå Mine Kritiske FunktionerHvordan skal du specificere den færdige titan-del?
Specificer finishen efter overflade, ønsket udseende og funktion. Identificer områder, der skal forblive beskyttet, og angiv, om dimensionel accept gælder efter efterbehandling. Et procesnavn alene definerer ikke farve, tekstur, ruhed eller kanttilstand, så inkluder en passende reference eller specifikation med tegningen.
Adskil Udseende Fra Funktion
En anodiseret farve er et udseendeskrav; den etablerer ikke i sig selv slidstyrke eller egnethed til en enhed. Inkluder det tilsigtede formål med finishen samt farvereferencen. For baggrund om selve materialet, se titanmaterialeegenskaber.
Ved polering, skeln mellem en visuel reference og et målbart ruhedskrav. Reflektivitet alene specificerer ikke overfladen. Angiv, om skarpe funktionelle kanter, tætningsflader eller sammenkoblingsdiametre skal beskyttes mod materialefjernelse.
Ved glasperleblæsning, identificer de synlige flader og den ønskede tekstur, sammen med boringer, gevind og andre overflader, der kræver beskyttelse. Inkluder relevante renheds- eller restriktionsbegrænsninger i specifikationen. Et generelt mat udseende beskriver ikke ethvert krav til en funktionel kontaktflade.
Gennemgå Kombinerede Krav Sammen
Når en del kræver både et kontrolleret udseende og en tæt pasform, vis begge på samme revision af tegningen. Hvis mere end én finish anmodes om, specificer det tilsigtede færdige resultat og rækkefølgen for gennemgang. For eksempel kræver en poleret tætningsflade og en mat yderside separate overfladeangivelser, så én behandling ikke kompromitterer den anden.
Hvad skal du sende for et nyttigt tilbud på titanbearbejdning?
Send den aktuelle tegning og CAD-model, titankvalitet, mængde, finishkrav og ønsket dato. Identificer materialetilstanden, kritiske funktioner og inspektionsbehov. Konsistente input hjælper leverandører med at give tilbud på samme omfang, afdække gennemførlighedsspørgsmål tidligt og gøre pris- og produktionsplanlægningssammenligninger mere nyttige for indkøbsbeslutningen.
Gør RFQ'en Internt Konsistent
Brug en klar revisionsidentifikator for både tegningen og modellen. Hvis de er uenige, angiv hvilke krav der gælder, og løs konflikten før produktion. Hold valgfrie designændringer adskilt fra den revision, du ønsker tilbud på.
Adskil prototypekvantitet fra den forventede produktionskvantitet. Opsætningsarbejde og gentagen bearbejdning bidrager forskelligt til hvert tilbud. Hvis du overvejer en alternativ kvalitet, finish eller geometri, anmod om det som en tydeligt identificeret mulighed i stedet for at blande krav fra to designs.
Sammenlign Omfang Før Sammenligning af Pris
- Materiale: Er samme kvalitet, krævede tilstand og indkøbsspecifikation inkluderet?
- Deldefinition: Henviser tilbuddet til samme revision, mængde og endelige dimensioner?
- Finish og accept: Er behandlede overflader, inspektionskriterier og krævede optegnelser behandlet?
- Tidsplan: Har leverandøren evalueret den faktiske del og den ønskede dato?
For planlægningsintervaller, se produktionstider. Den tilbudte tidsplan er den, der skal bruges til ordren. Vanskelig adgang, tynde funktioner, finishkrav og inspektionsarbejde kan påvirke både omkostninger og timing. Materialekvaliteten alene er ikke nok til at estimere disse omkostninger.
Få dit tilbud på titan CNC-bearbejdning
Få et delspecifikt tilbud på dit Grade 2 eller Grade 5 projekt. Vi gennemgår tegningen, markerer bearbejdningsrisici og bekræfter produktionsplanen.
Relaterede Guider & Ressourcer
Yderligere læsning for materiale- og designbeslutninger.
- Sammenligning af titankvaliteter
Forstå, hvordan valg af kvalitet ændrer balancen mellem styrke, korrosionsbestandighed og bearbejdelighed.
- Bearbejdning af Grade 5 titan
Udforsk bearbejdningsudfordringerne ved Ti-6Al-4V, og hvorfor adgang og procesplanlægning er vigtig.
- Titan vs. rustfrit stål
Sammenlign materialevalg for delens driftsmiljø og holdbarhedskrav.
- Titan vs. stålstyrke
Skeln absolut styrke fra styrke i forhold til vægt, når du vælger et materiale.
- Titanmaterialeegenskaber
Læs materiale baggrund om titanstyrke og sammenligninger med stål og aluminium.
- Hvordan man polerer titan
Gennemgå, hvordan polering ændrer overfladeudseendet, og hvorfor forberedelse er vigtig.
- Titan CNC-bearbejdningsguide
Udforsk bredere anvendelses-, bearbejdnings- og efterbehandlingsovervejelser i den eksisterende tekniske guide.