Алюминиевые услуги по обработке на станках с ЧПУ
PTSMAKE предоставляет услуги по обработке алюминия на станках с ЧПУ (3/4/5-осевое фрезерование, токарная обработка, фрезерно-токарная обработка, электроэрозионная резка проволокой) для покупателей из США и Европы, от прототипа до серийного производства.
Изготовление алюминиевых деталей на заказ в Китае по вашим чертежам и спецификациям. Выбирайте из восьми марок алюминия, с финишной обработкой поверхности, скоординированной для вашего проекта.
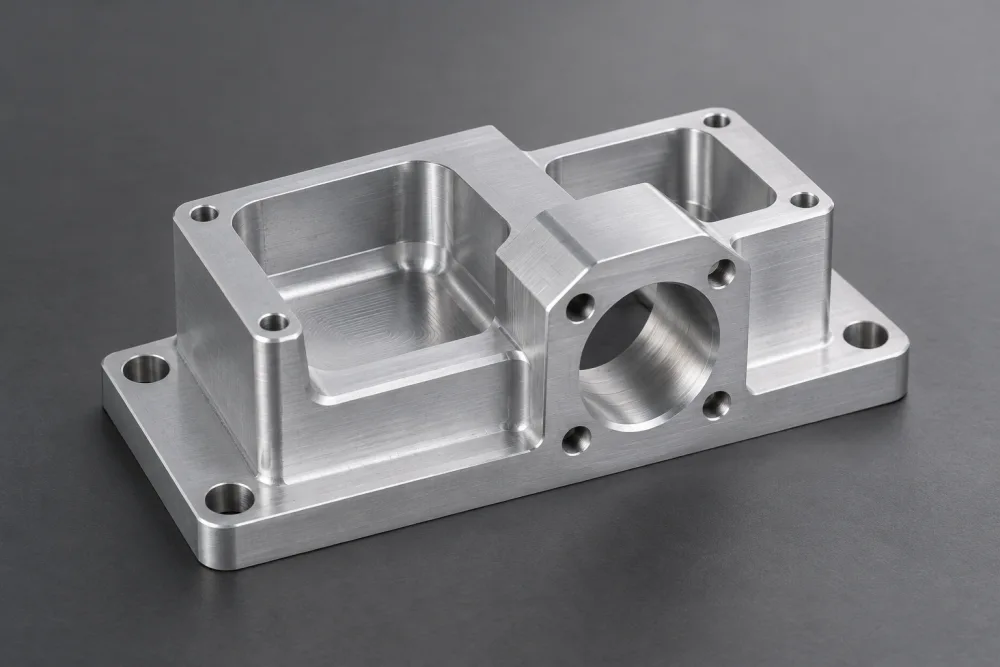
- ISO 9001:2015Сертифицированное управление качеством
- 20+ летОпыт производства
- 100 000+ деталейДетали доставлены
- 98% в срокРекорд доставки
Почему алюминий для прецизионных деталей
Алюминий сочетает малый вес с прочностью и теплопроводностью. Правильная марка зависит от нагрузок, рабочей среды и отделки, которые требуются вашей детали.
Возможности
3/4/5-осевое фрезерование с ЧПУ
Для карманов, контуров и элементов на нескольких поверхностях. Дополнительные оси обеспечивают доступ к угловым и труднодоступным элементам.
Обсудите вашу фрезерованную детальТокарная обработка с ЧПУ
Для круглых компонентов с диаметрами, уступами, отверстиями и канавками, включая валы, втулки и прокладки.
Обсудите вашу точеную детальФрезерно-токарная обработка
Для деталей, которые сочетают круглые элементы с плоскими поверхностями, карманами или смещенными от центра отверстиями.
Обсудите вашу фрезерно-токарную детальПроволочная электроэрозионная обработка
Для сквозных профилей и узких пазов, где непрерывный путь проволоки может проходить через деталь.
Просмотрите ваш профильИзучите нашу Услуги по обработке на станках с ЧПУ, 5-осевая обработка с ЧПУ и услугу швейцарской обработки для получения дополнительной информации о выборе процесса.
Качество и контроль
Сертифицированное по ISO 9001:2015 управление качеством для деталей на заказ, от прототипа до серийного производства.
Точность от ±0,005 мм
Осуществимость оценивается по вашему чертежу. Достижимая точность зависит от сплава, геометрии, размера элемента и чистоты поверхности.
Отверстие, которое подходит, монтажная поверхность, которая правильно садится, и готовая поверхность, которая соответствует вашей спецификации, каждая требует четких критериев приемки.
- Посадка и выравнивание: определите сопрягаемые размеры и опорные поверхности.
- После финишной обработки: укажите, какие размеры относятся к готовой детали.
- Документация: включите любые требуемые записи о проверке или материалах в ваш запрос.
Сплавы, которые мы обрабатываем
Сравните восемь марок, которые мы обрабатываем. Укажите состояние поставки, а также сплав: это влияет на прочность, поведение при обработке и конечный результат.
Алюминий 6061
Универсальный выбор для кронштейнов, корпусов и общих деталей машин, с полезным балансом прочности и коррозионной стойкости.
Запросите цену на вашу деталь из 6061 →Алюминий 7075
Для сильно нагруженных деталей, где прочность является приоритетом. Учитывайте защиту от коррозии и требуемую отделку при выборе состояния поставки.
Запросите цену на вашу деталь из 7075 →Алюминий 2024
Высокопрочный сплав с хорошей обрабатываемостью для нагруженных фитингов и конструкционных компонентов. Защита поверхности является важной частью спецификации.
Запросите цену на вашу деталь из 2024 →Алюминий 5052
Рассмотрите 5052 для коррозионностойких крышек и монтажных пластин. Проверьте указанное состояние поставки на соответствие нагрузкам, которые должна выдерживать ваша деталь.
Запросите цену на вашу деталь из 5052 →Алюминий 5083
Для коррозионностойких пластин и промышленных компонентов. Укажите состояние материала, когда прочность и стабильность размеров критически важны.
Запросите цену на вашу деталь из 5083 →Алюминий 6082
Конструкционный сплав для кронштейнов и компонентов машин. Часто указывается, когда конструкция требует сочетания прочности и коррозионной стойкости.
Запросите цену на вашу деталь из 6082 →Алюминий 6063
Для радиаторов и электронных компонентов, где важны тепловые характеристики и анодированный внешний вид. Проверьте прочность относительно нагрузок детали.
Запросите цену на вашу деталь из 6063 →МИК-6
Литая инструментальная плита для приспособлений и опорных плит. Ее состояние после снятия напряжений обеспечивает стабильность размеров во время обработки.
Запросите цену на вашу деталь из MIC-6 →Отделка поверхности
PTSMAKE координирует эти виды отделки через внешних партнеров. Учитывайте как желаемый внешний вид, так и влияние на сопрягаемые поверхности.
Проведите, чтобы увидеть все столбцы →
| Отделка | Типичные случаи использования | Определите с помощью вашего чертежа |
|---|---|---|
| Анодирование Прозрачное / черное / твердое | Внешний вид и защита поверхности; твердое анодирование для требований, ориентированных на износостойкость. | Сплав, эталон внешнего вида, спецификация покрытия, маскированные области и окончательные размеры. |
| Порошковое покрытие | Непрозрачное покрытие, где важны цвет, текстура и покрытие. | Цвет, глянец, текстура и защита сопрягаемых поверхностей от наслоения покрытия. |
| Дробеструйная обработка | Матовая текстура на указанных поверхностях. | Видимые поверхности, целевая текстура и любое последующее анодирование или покрытие. |
| Полировка | Более гладкий, яркий внешний вид поверхности. | Поверхности для полировки, желаемый глянец и кромки или детали, которые должны быть сохранены. |
Сравните наши услуги по обработке поверхности. Внешний вид и готовые размеры требуют проверки для выбранного сплава и комбинации процессов.
Сроки выполнения производства на станках с ЧПУ из алюминия
Сроки выполнения производства для планирования вашего заказа. Ваше предложение подтвердит график для вашей детали.
Срочные прототипы
1–3 дняДля срочных запросов на прототипы, при условии осуществимости и планирования.
Мелкие партии
7–15 днейДля небольших производственных партий с определенными требованиями к материалу и отделке.
Производственные задания
15–30 днейДля производственных объемов, включая запланированные повторные заказы.
Окончательный срок выполнения зависит от детали, материала, количества, отделки и требований к проверке.
Конструктивные решения, которые могут снизить затраты на обработку алюминия
Обеспечьте достаточный доступ фрезы, сохраняя при этом посадку, прочность и внешний вид, которые необходимы вашей детали.
Расширьте внутренние углы
Большие внутренние радиусы могут позволить использовать более жесткую фрезу там, где это позволяет сборка; проверьте радиус вместе с глубиной кармана и зазором компонентов.
Делайте карманы только такой глубины, какая необходима
Уменьшение несущественной глубины может сократить вылет инструмента и улучшить доступ; сохраните пространство для компонентов, крепежных элементов и соединений.
Поддерживать тонкие стенки
Дополнительная толщина стенок или местные ребра могут улучшить жесткость; сохраните требуемый внутренний зазор, доступ для монтажа и целевой вес.
Определите функциональные и видимые поверхности
Отдельно укажите посадку центрирующего отверстия и отделку видимой поверхности. Используйте соответствующие общие требования для остальных поверхностей.
Предлагаемые изменения в конструкции требуют вашего одобрения перед производством.
Обслуживаемые отрасли
Заказные алюминиевые компоненты для чувствительных к весу сборок, систем терморегулирования и механических систем.
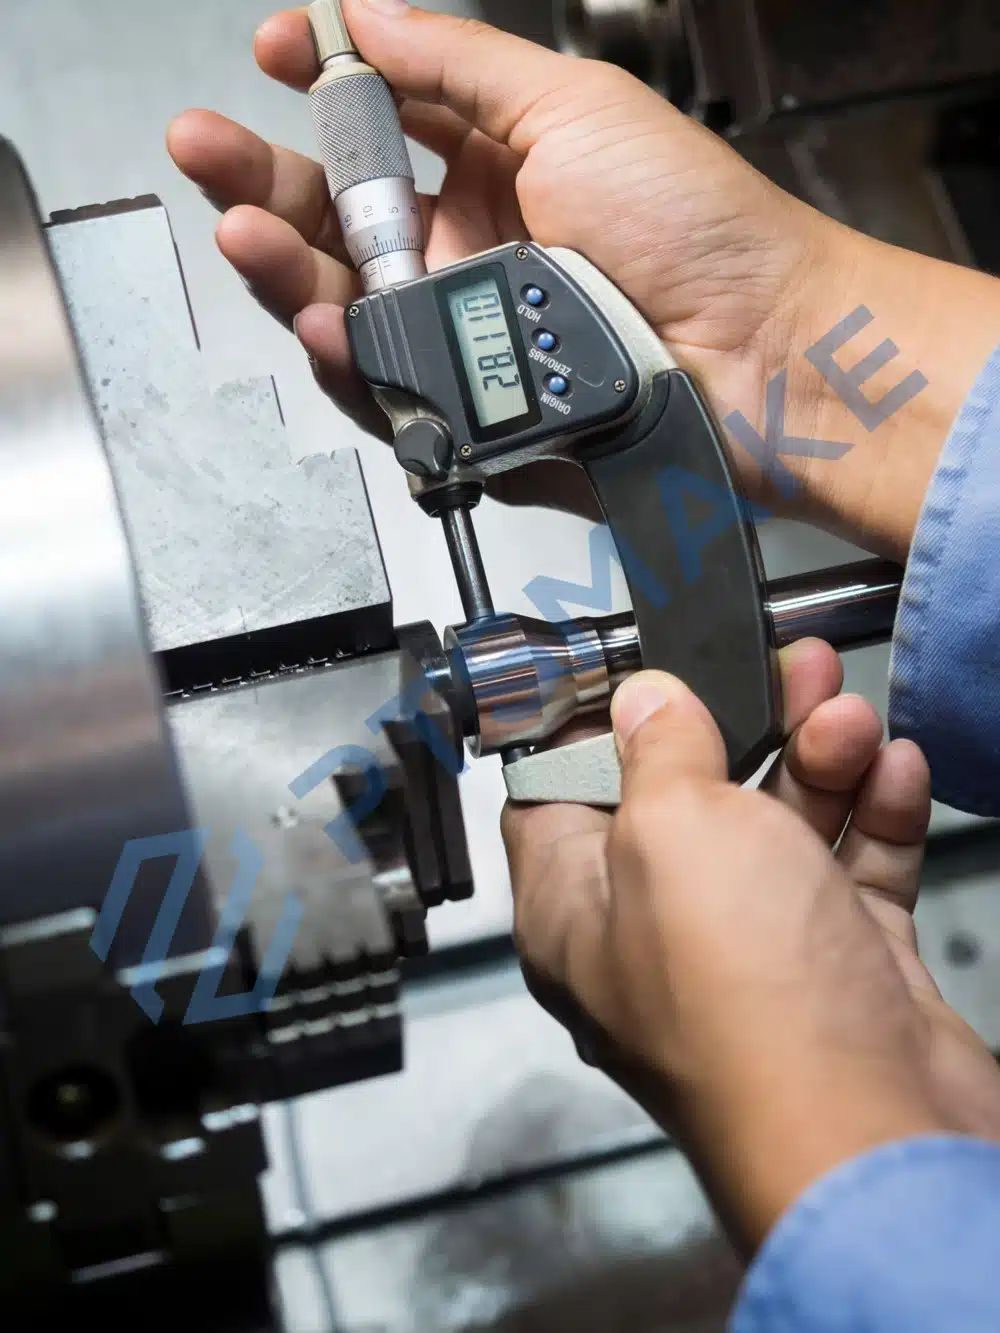
От конструктивных особенностей до видимых поверхностей
Кронштейн для робототехники требует правильного баланса веса, прочности и точности монтажа. Станочное приспособление нуждается в устойчивой опоре и надежных установочных поверхностях.
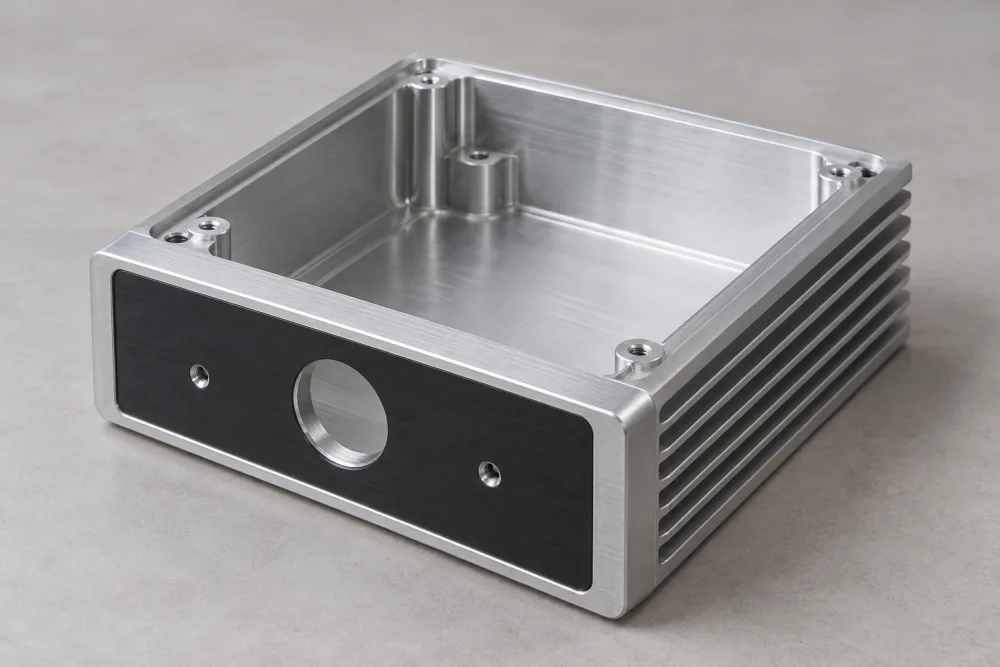
Корпус усилителя добавляет еще один набор приоритетов: зазор для компонентов, теплопередача, расположение разъемов и внешний вид открытых поверхностей.
- Аэрокосмическая промышленность
- Автомобили
- Медицинские приборы
- Робототехника
- Прецизионная электроника
- Промышленное оборудование
Начало Вашего заказа на обработку алюминия
Ответы на часто задаваемые вопросы о стоимости, точности и выборе алюминия.
Сколько стоит обрабатывать алюминий?
Стоимость зависит от сплава, размера детали, геометрии, количества, допусков и чистоты поверхности. Глубокие карманы, затрудненный доступ инструмента и дополнительные настройки могут увеличить время обработки. Для расчета стоимости требуются ваш чертеж и требования к заказу; одного веса детали недостаточно для точной оценки объема работы.
Может ли Алюминий быть обработан с жесткими допусками?
Да. Точность, начиная от ±0,005 мм, подлежит рассмотрению чертежа. Сплав, геометрия, размер элемента и финишная обработка — все это влияет на осуществимость. Определите размеры, которые контролируют посадку или выравнивание, и укажите, применяются ли они до или после финишной обработки, чтобы каждое требование могло быть оценено для вашей детали.
Какой алюминиевый сплав легче всего обрабатывать?
MIC-6 предлагает отличную обрабатываемость для инструментальных плит и приспособлений, и 2024 также хорошо обрабатывается. Легкость обработки — это лишь один фактор выбора. Лучший сорт для вашей детали также зависит от прочности, коррозионной стойкости, формы заготовки, чистоты поверхности и от того, как будет использоваться компонент.
Руководство покупателя по ЧПУ-обработке алюминия
Практическое руководство по выбору сплава, спецификациям деталей и сравнению предложений по механической обработке.
Как выбрать правильный алюминиевый сплав?
Начните с нагрузки, рабочей среды, тепловых требований и отделки. Сильно нагруженный кронштейн, видимый корпус электроники и монтажная плита требуют разных свойств материала. Выбирайте сплав и состояние поставки вместе: одно только название марки не определяет прочность.
6061 — это практичная отправная точка для многих общих компонентов. Рассмотрите 2024 или 7075, когда прочность является основным фактором проектирования, при этом проверяя требования к коррозионной защите и отделке. MIC-6 — это литая инструментальная плита, используемая там, где важна стабильность во время обработки. Для деталей электроники и усилителей тепловой путь и сопрягаемые поверхности заслуживают такого же внимания, как и прочность сплава.
Общая справка, требуется проверка для конкретной детали. Приведенные ниже значения относятся только к указанному состоянию поставки и форме заготовки. “Типичные” значения описывают репрезентативный материал; “минимальные” значения — это опубликованные пределы для указанного продукта. Они не являются взаимозаменяемыми расчетными допусками или гарантией для вашей детали.
Проведите, чтобы увидеть все столбцы →
| Сплав | Предел текучести (МПа) | Обрабатываемость | Типичные случаи использования |
|---|---|---|---|
| 2024 T351 пруток/стержень | 324 типичное значение | Хорошо в указанном состоянии поставки. | Нагруженные фитинги и аэрокосмические компоненты. |
| 5052 H32 прокат, 0.4–6.3 мм | 160 минимум | H32 сложнее обрабатывать, чем более твердые состояния поставки. | Крышки, монтажные плиты и промышленные компоненты. |
| 5083 H111 прокат | 125 минимальный предел текучести; проверьте требования, зависящие от толщины | Сложно в прокатанном состоянии. | Промышленное оборудование и автомобильные компоненты. |
| 6082 T6/T6511 экструдированный профиль, сечение 5–150 мм | 260 минимум | Хорошо; контроль стружки остается важным. | Конструкционные кронштейны и машинные компоненты. |
| 6061 T6/T651 пруток/стержень | 276 типичное значение | Более требовательный, чем сплавы, разработанные для легкой обработки. | Кронштейны для робототехники, корпуса и детали машин. |
| 6063 T6 экструдированный профиль, сечение до 3.2 мм | 170 минимум | Менее подходит для тяжелой обработки, чем 6061. | Теплоотводы и прецизионные электронные компоненты. |
| 7075 T6/T651 пруток/стержень | 503 типичное значение | Удовлетворительно в состоянии поставки T6/T651. | Сильно нагруженные механические и аэрокосмические компоненты. |
| МИК-6 Литейная инструментальная плита со снятыми напряжениями | 105 типично | Отлично подходит для деталей, изготовленных из плит. | Приспособления, опорные плиты и станочная оснастка. |
Указанные выше стандартные размеры представляют собой справочные данные; они не определяют наличие на складе PTSMAKE или пределы обработки. Укажите требуемый сплав, состояние, форму изделия и спецификацию материала. Обрабатываемость также зависит от инструментов, условий резания и геометрии детали; описания являются общим руководством, а не общепринятой шкалой оценки.
Используйте руководство по обрабатываемости алюминия для изучения компромиссов при выборе, а также руководство по обработке алюминия 5083 для учета особенностей, характерных для этой марки.
Какой процесс обработки подходит для вашей алюминиевой детали?
Форма детали определяет способ ее обработки. Пазы и монтажные поверхности часто подходят для фрезерования; концентрические диаметры подходят для токарной обработки. Когда деталь сочетает эти особенности, рассмотрите, как каждая операция будет позиционироваться относительно поверхностей, полученных на предыдущем этапе.
Проведите, чтобы увидеть все столбцы →
| Процесс | Особенности для оценки | Ключевой аспект обзора |
|---|---|---|
| 3/4/5-осевое фрезерование с ЧПУ | Пазы, монтажные поверхности, контуры и элементы на нескольких сторонах | Вылет инструмента, угол подхода и доступ к детали со всех сторон |
| Токарная обработка с ЧПУ | Диаметры, уступы, отверстия и канавки | Геометрия вращения, поддержка детали и взаимосвязи между диаметрами |
| Токарно-фрезерная обработка | Обработанные на токарном станке диаметры в сочетании с плоскими поверхностями, пазами или нецентральными элементами | Как фрезерованные элементы позиционируются относительно точеных поверхностей |
| Проволочная электроэрозионная обработка | Сквозные профили и узкие пазы | Непрерывный путь проволоки через материал и подходящий доступ для ввода |
Наклонные поверхности и элементы на нескольких сторонах могут выиграть от 5-осевая обработка с ЧПУ когда дополнительное движение улучшает доступ инструмента или сокращает количество установок.
Для небольших точеных компонентов с тонкой геометрией см. нашу услугу швейцарской обработки. Наше Услуги по обработке на станках с ЧПУ страница охватывает более широкий выбор процессов для изготовления деталей на заказ.
Как следует указывать критические размеры?
Размерное требование и позиционное требование решают разные проблемы. Отверстие может иметь правильный диаметр, но при этом не совпадать с валом в сборке. Ваш чертеж должен определять как размер элемента, так и его расположение относительно поверхностей, которые позиционируют деталь.
Используйте базы для идентификации этих опорных поверхностей или осей. Для кронштейна монтажная поверхность может определять положение детали, а установочное отверстие — ее позицию. Включите вид сборки, если взаимосвязь трудно объяснить на чертеже одной детали.
- Посадки: определите поверхности, которые позиционируют, скользят, зажимают или поддерживают другой компонент.
- Взаимосвязи элементов: определите, какие грани или оси устанавливают положение детали в сборке.
- Готовое состояние: укажите, какие размеры применяются после указанной обработки поверхности.
- Приемочные записи: перечислите все необходимые измерения или документы на материалы, чтобы можно было подтвердить их объем.
Для тонкостенных или сильно выемчатых деталей включите полную геометрию. Зажим и удаление материала могут повлиять на готовую деталь, поэтому одного детального вида может быть недостаточно для оценки осуществимости. Если несколько компонентов должны подходить друг к другу, предоставьте соответствующие сопрягаемые размеры или вид сборки.
Примените соответствующие общие требования к остальным элементам. Оставьте более строгие допуски для размеров, влияющих на функцию, и укажите любые требования, которые должны быть проверены после окончательной обработки.
Как отделка влияет на посадку и внешний вид?
Укажите окончательное состояние детали, особенно там, где компоненты подходят друг к другу. Отверстие, размер которого был определен до обработки, может не иметь того же зазора после нее. Определите размеры, которые применяются после окончательной обработки, и любые области, которые должны оставаться необработанными.
Анодирование создает оксидный слой на поверхности алюминия. Порошковое покрытие наносит слой поверх него. Оба требуют внимания к сопрягаемым поверхностям: определите отверстия, резьбы, установочные поверхности и контактные зоны, чьи окончательные размеры или состояние поверхности имеют значение. Покажите, какие поверхности нуждаются в обработке и где требуется маскировка, затем подтвердите полную спецификацию по детали.
Струйная обработка стеклянными шариками создает матовую текстуру; полировка придает более гладкий, яркий вид. Ни одно из описаний не определяет полностью стандарт приемки. Определите видимые поверхности, желаемую текстуру или глянец, а также любые эталоны внешнего вида. Если за подготовкой следует анодирование, оценивайте комбинированную отделку, а не рассматривайте два внешних вида как независимые результаты.
- Внешний вид: укажите цвет, текстуру, видимые поверхности и любые детали, которые должны рассматриваться вместе.
- Функция: отметьте сопрягаемые, электроконтактные и теплоконтактные зоны, требующие особого состояния поверхности.
- Защита: определите границы маскирования и места, где следы от обращения или контакта повлияют на приемку.
Одно только название цвета не может определить точное соответствие между различными сплавами или покрытиями. Если внешний вид имеет решающее значение, включите репрезентативный образец и согласуйте, как готовая деталь будет принята. См. наш услуги по обработке поверхности и Руководство по анодированию алюминия при подготовке этих требований.
Что определяет стоимость обработки алюминия?
Вес готовой детали — плохой ориентир для стоимости обработки. Легкий корпус может начинаться как гораздо больший блок и требовать значительного удаления материала. Более тяжелая, простая деталь может потребовать меньше времени на обработку. Сравнивайте предложения по одним и тем же редакции чертежа, количеству и требованиям к приемке.
- Исходный материал и удаление материала: размер заготовки, сплав и количество удаленного материала — все это влияет на требуемую работу.
- Установки и доступ: элементы на нескольких сторонах могут потребовать переустановки или более сложной обработки. Труднодоступные элементы могут замедлить в остальном простую деталь.
- Количество заказа: затраты на программирование и настройку распределяются по всей партии. Запрашивайте отдельные варианты количества при сравнении прототипов с запланированным производственным заказом.
- Отделка и приемка: включайте маскировку, ссылки на внешний вид и требуемые записи о проверках в каждый запрос коммерческого предложения, чтобы вы могли сравнить один и тот же объем работ.
Спросите, какие требования оказывают наибольшее влияние на коммерческое предложение. Если элемент может быть изменен, объясните его функцию и доступное пространство в сборке. Любая предложенная экономия должна быть оценена по соответствию, прочности и внешнему виду, прежде чем вы утвердите изменение чертежа.
Что следует отправить для коммерческого предложения и срока выполнения?
Отправьте соответствующий чертеж и модель с одним и тем же идентификатором редакции. Включите сплав и состояние, количество, отделку и требуемую дату. Если вам нужно несколько вариантов количества, перечислите их отдельно, чтобы в предложении можно было отличить затраты на прототипы от цен на серийное производство.
- Чертеж и модель: укажите текущую редакцию, критические элементы и любые детали сборки, необходимые для понимания соответствия.
- Материал и отделка: укажите спецификацию, обработанные поверхности и любые ссылки на внешний вид.
- Требования к заказу: включите количества, требуемую дату и записи о проверках или материалах, которые вам нужны.
- Открытые варианты: отличайте фиксированные требования от альтернатив, которые вы готовы рассмотреть.
Сайт обзор сроков выполнения производства предоставляет руководство по планированию. Ваше коммерческое предложение подтвердит график для указанной детали, количества и отделки.
Для повторного заказа или перехода от прототипа к производству отметьте изменения по сравнению с ранее оцененной деталью. Ссылайтесь на утвержденную редакцию чертежа, вместо того чтобы полагаться на “как раньше”.”
Получите Ваше коммерческое предложение по ЧПУ обработке алюминия
Отправьте ваш чертеж и спецификации для коммерческого предложения по вашему следующему прототипу или производственному заказу.
Связанные руководства и ресурсы
- Алюминий 7075 против 6061: прочность и компромиссы в применении
Сравните приоритеты материала, прежде чем указывать алюминий для механически нагруженной детали.
- Какой алюминий легче всего обрабатывать на ЧПУ?
Изучите, как выбор сплава влияет на обрабатываемость и выбор материала для вашего дизайна.
- Ключевые соображения для обработки алюминия 5083
Рассмотрите соображения по обработке при подготовке компонента, указанного в 5083.
- Практическое руководство по анодированию алюминиевых сплавов
Поймите процесс анодирования, прежде чем определять внешний вид и функциональные требования.
- Черный анодированный алюминий: выбор отделки и практические соображения
Учтите материал и детали внешнего вида, стоящие за черной анодированной поверхностью.
- Алюминиевые материалы и марки для радиаторов
Сравните соображения по материалам для теплового регулирования в электронике и усилителях.
- ЧПУ обработка алюминия: практическое руководство по услугам
Прочитайте вспомогательное руководство для более широкого контекста при подготовке вашего запроса на обработку.