アルミニウムCNC加工サービス
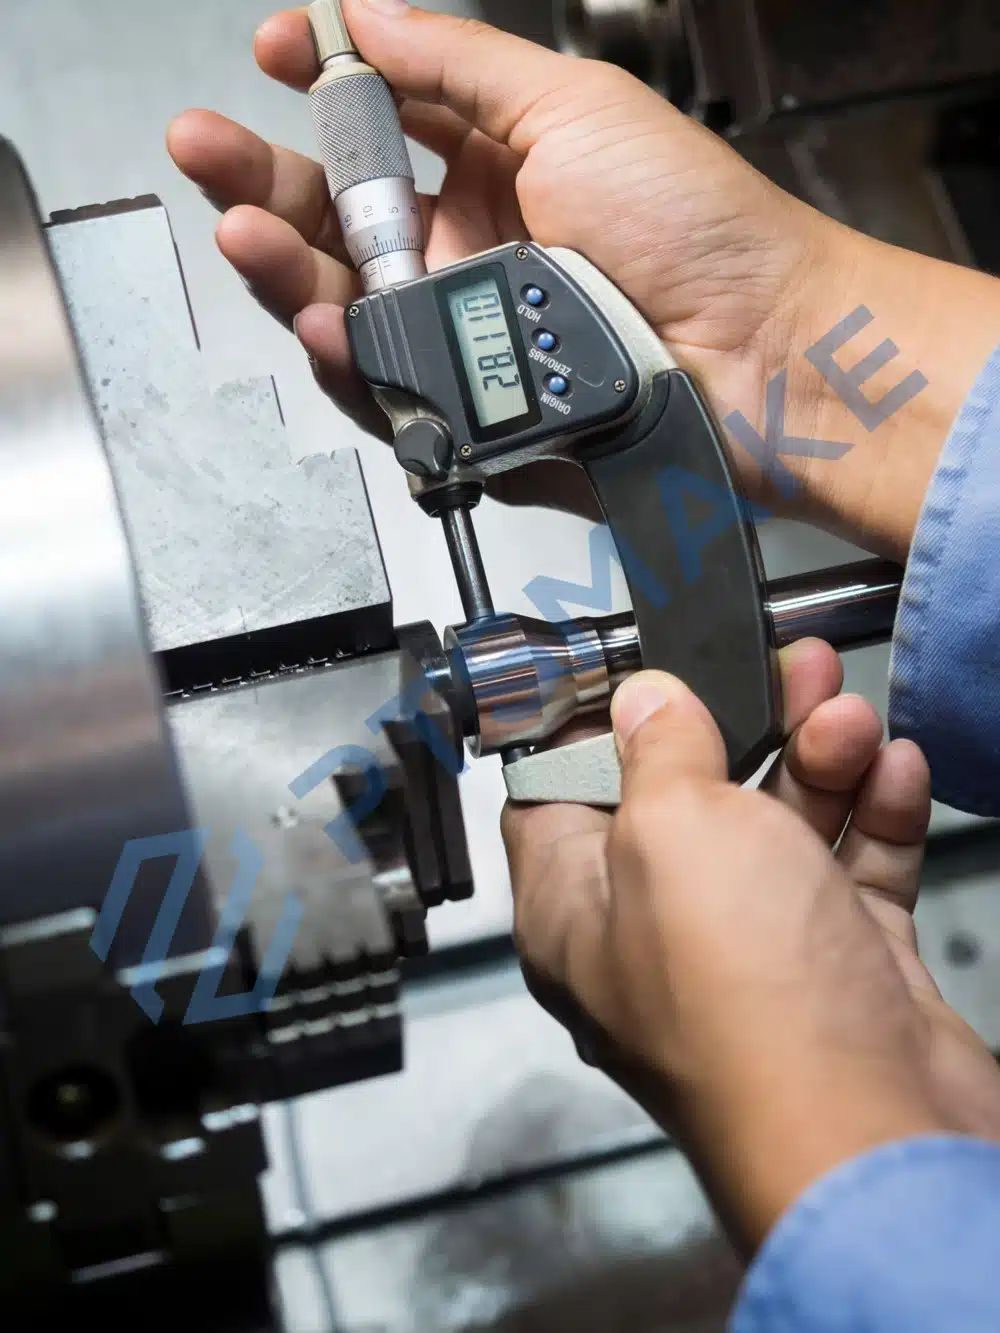
PTSMAKEは、米国およびヨーロッパのバイヤー向けに、試作から量産までアルミニウムCNC加工サービス(3/4/5軸フライス加工、旋削加工、複合加工、ワイヤー放電加工)を提供しています。.
お客様の図面および仕様に合わせて中国で製造されたカスタムアルミニウム部品。8種類のアルミニウムグレードから選択でき、お客様のプロジェクトに合わせて表面仕上げを調整します。.
- ISO 9001:2015認証された品質管理
- 20年以上製造経験
- 100,000点以上の部品納品済み部品
- 98% 定刻通り納品実績
精密部品にアルミニウムを選ぶ理由
アルミニウムは、軽量性、強度、熱伝導性を兼ね備えています。適切なグレードは、お客様の部品が必要とする負荷、動作環境、仕上げによって異なります。.
能力
3/4/5軸CNCフライス加工
複数の面にあるポケット、輪郭、特徴向け。追加の軸により、角度のついた、手の届きにくい特徴へのアクセスが可能になります。.
フライス加工部品について相談するCNC旋盤加工
シャフト、ブッシング、スペーサーを含む、直径、肩、穴、溝を持つ丸い部品向け。.
旋削加工部品について相談する複合加工
丸い特徴と平面、ポケット、またはオフセンターの穴を組み合わせる部品向け。.
複合加工部品について相談するワイヤー放電加工機
連続したワイヤー経路が部品を通過できる、貫通プロファイルと狭いスロット向け。.
プロファイルを確認する当社の CNC加工サービス, 5軸CNC加工 そして スイス型自動旋盤加工サービス プロセス選択の詳細について。.
品質と検査
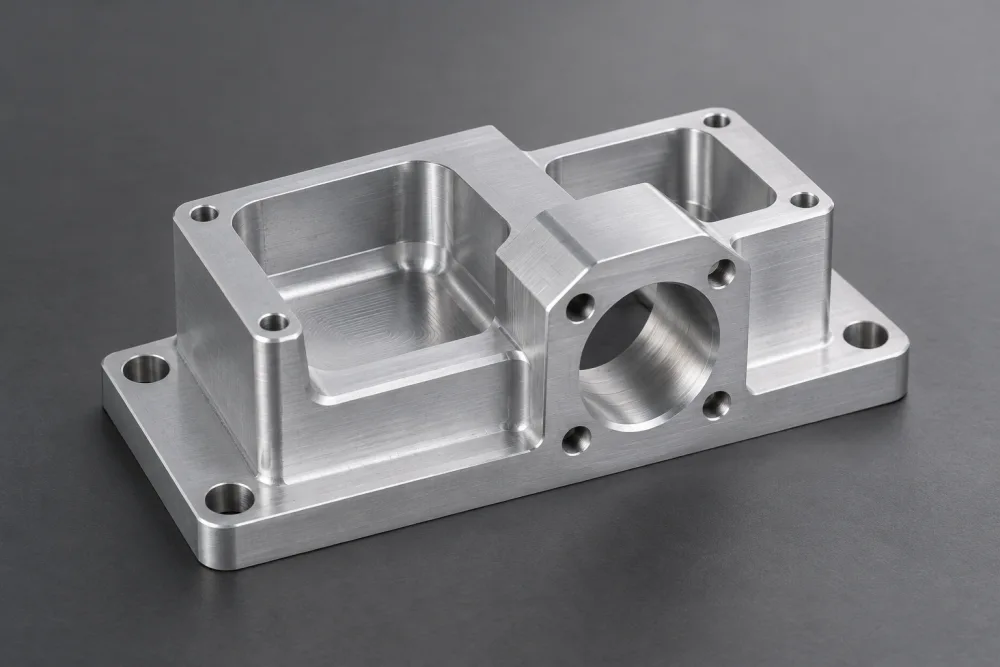
試作から量産までのカスタム部品向けISO 9001:2015認証取得品質管理。.
精度は±0.005 mmから
実現可能性はお客様の図面から評価されます。達成可能な精度は、合金、形状、特徴サイズ、表面仕上げによって異なります。.
適合する穴、正しく装着される取り付け面、およびお客様の仕様を満たす仕上げ面には、それぞれ明確な受け入れ基準が必要です。.
- 適合と位置合わせ: 嵌合寸法および参照面を特定します。.
- 仕上げ後: 仕上げられた部品に適用される寸法を記載します。.
- ドキュメンテーション お客様のお問い合わせには、必要な検査または材料記録を含めてください。.
当社が加工する合金
当社が加工する8つのグレードを比較してください。合金だけでなく調質も指定してください。それは強度、加工挙動、および最終結果に影響します。.
アルミニウム6061
ブラケット、ハウジング、および一般的な機械部品向けの多用途な選択肢で、強度と耐食性の有用なバランスを持っています。.
お客様の6061部品の見積もり →アルミニウム 7075
強度が優先される高負荷部品向け。調質を選択する際は、腐食保護と必要な仕上げを考慮してください。.
お客様の7075部品の見積もり →アルミニウム2024
負荷のかかる継手および構造部品向けの、良好な被削性を持つ高強度合金。表面保護は仕様の重要な部分です。.
お客様の2024部品の見積もり →アルミニウム 5052
耐食性カバーおよび取り付けプレートには5052を検討してください。お客様の部品が運ぶ必要のある負荷に対して、指定された調質を確認してください。.
お客様の5052部品の見積もり →アルミニウム 5083
耐食性プレートおよび工業部品向け。強度と寸法安定性が重要である場合は、材料の状態を指定してください。.
お客様の5083部品の見積もり →アルミニウム 6082
ブラケットおよび機械部品向けの構造用合金。設計が強度と耐食性の組み合わせを要求する場合にしばしば指定されます。.
6082部品の見積もり →アルミニウム 6063
ヒートシンクや電子部品向け。熱性能とアルマイト処理された外観が重要となる場合。部品の負荷に対する強度を確認してください。.
6063部品の見積もり →ミック6
治具やベースプレート向けの鋳造ツーリングプレート。その応力除去された状態は、加工中の寸法安定性をサポートします。.
MIC-6部品の見積もり →表面仕上げ
PTSMAKEは、外部パートナーを通じてこれらの仕上げを調整します。希望する外観と、嵌合面への影響の両方を考慮してください。.
スワイプしてすべての列を表示 →
| 終了 | 代表的な用途 | 図面で定義 |
|---|---|---|
| 陽極酸化処理 クリア / 黒 / 硬質 | 外観と表面保護。耐摩耗性を重視する要件には硬質アルマイト処理。. | 合金、外観参照、コーティング仕様、マスキング領域、および最終寸法。. |
| パウダーコーティング | 色、質感、および被覆率が重要となる場合の不透明な仕上げ。. | 色、光沢、質感、およびコーティングの堆積から嵌合面を保護。. |
| ビーズブラスト | 指定された表面にマットな質感。. | 見える面、目標とする質感、およびその後のアルマイト処理またはコーティング。. |
| 研磨 | より滑らかで明るい表面外観。. | 研磨する表面、希望する光沢、および保持する必要があるエッジや詳細。. |
当社の比較 surface finishing services. 。外観と仕上がり寸法は、選択された合金とプロセス組み合わせについてレビューが必要です。.
アルミニウムCNC加工 生産リードタイム
ご注文計画のための生産リードタイム。お見積もりで部品のスケジュールが確定します。.
緊急試作品
1~3日緊急の試作依頼の場合、実現可能性とスケジューリングによります。.
小ロット
7~15日定義された材料と仕上げ要件を持つ少量生産バッチの場合。.
プロダクション・ラン
15~30日計画されたリピートオーダーを含む生産数量の場合。.
最終的なリードタイムは、部品、材料、数量、仕上げ、および検査要件によって異なります。.
アルミニウム加工コストを削減できる設計の選択肢
部品が必要とする嵌合、強度、および外観を維持しながら、十分なカッターアクセスを確保してください。.
内側のコーナーを開ける
アセンブリが許容する場合、より大きな内部半径はより剛性の高いカッターを可能にします。ポケットの深さおよび部品のクリアランスとともに半径を確認してください。.
ポケットは必要な深さのみに保つ
不要な深さを減らすことで、工具の到達範囲を短縮し、アクセスを改善できます。部品、ファスナー、および接続のためのスペースを確保してください。.
薄い壁を支持する
追加の壁厚または局所的なリブは剛性を向上させることができます。必要な内部クリアランス、取り付けアクセス、および重量目標を維持してください。.
機能面と見える面を定義
位置決め穴の嵌合と、見える面の仕上げを個別に指定してください。残りの表面には、適切な一般要件を使用してください。.
提案された設計変更は、生産前にあなたの承認が必要です。.
サービス対象業界
重量に敏感なアセンブリ、熱管理、および機械システム向けのカスタムアルミニウムコンポーネント。.
構造的特徴から目に見える表面まで
ロボットブラケットには、重量、強度、および取り付け精度の適切なバランスが必要です。機械治具には、安定したサポートと信頼性の高い位置決め面が必要です。.
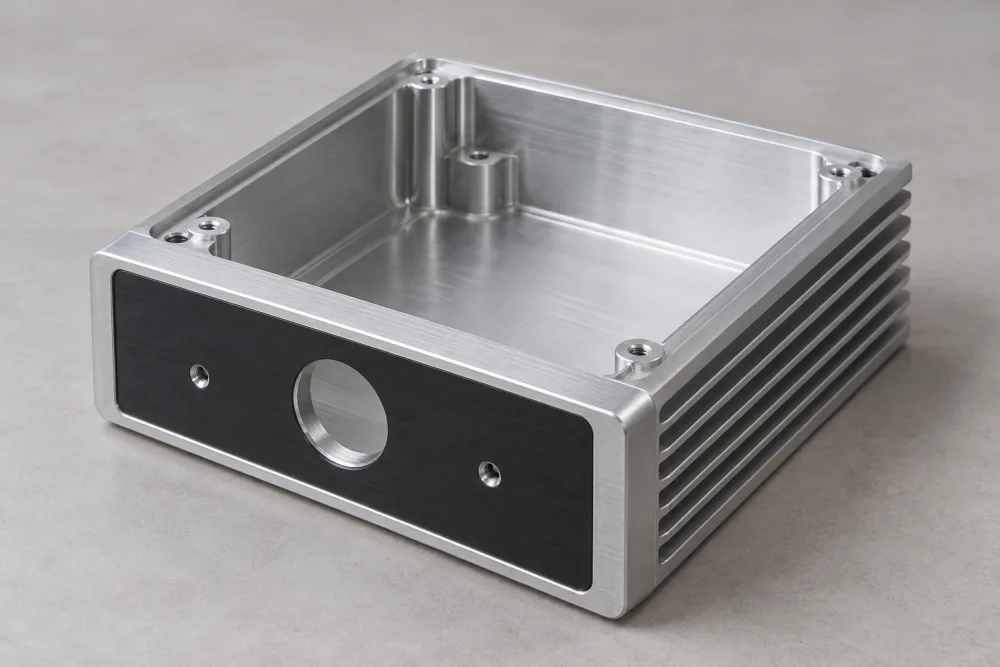
アンプハウジングは、コンポーネントのクリアランス、熱伝達、コネクタの位置、および露出面の外観という別の優先順位を追加します。.
- 航空宇宙
- 自動車
- 医療機器
- ロボット工学
- 精密エレクトロニクス
- 産業機械
アルミニウム加工注文の開始
コスト、精度、およびアルミニウムの選択に関する一般的な質問への回答。.
アルミニウムを機械加工するのに、どのくらいの費用がかかりますか?
コストは、合金、部品サイズ、形状、数量、公差、および仕上げによって異なります。深いポケット、困難な工具アクセス、および追加のセットアップは、加工時間を増加させる可能性があります。見積もりには、図面と注文要件が必要です。部品の重量だけでは、関連する作業を正確に見積もるには不十分です。.
アルミニウムは厳しい公差で加工できますか?
はい。精度は±0.005 mmから始まり、図面レビューの対象となります。合金、形状、特徴サイズ、および仕上げのすべてが実現可能性に影響します。フィットまたはアライメントを制御する寸法を特定し、それらが仕上げの前または後に適用されるかを明記してください。そうすれば、各要件がお客様の部品について評価できます。.
どのアルミニウム グレードが最も加工しやすいですか?
MIC-6はツーリングプレートや治具向けに優れた被削性を提供し、2024もまた加工性が良いです。加工のしやすさは、選択要因の一つにすぎません。お客様の部品に最適なグレードは、強度、耐食性、素材の形状、表面仕上げ、および部品がどのように使用されるかにも依存します。.
アルミニウムCNC加工の購入ガイド
合金選択、部品仕様、および加工見積もりの比較に関する実践的なガイダンス。.
適切なアルミニウム合金の選び方
負荷、動作環境、熱要件、および仕上げから始めます。高負荷のブラケット、目に見えるエレクトロニクスハウジング、および治具プレートには、異なる材料特性が必要です。合金と質別を一緒に選択してください。グレード名だけでは強度を指定できません。.
��、多くの一般的な部品にとって実用的な出発点です。強度が主要な設計要因である場合は、耐食性や仕上げ要件を確認しながら、2024または7075を検討してください。MIC-6は、加工中の安定性が重要な場合に使用される鋳造工具プレートです。電子機器やアンプの部品では、熱経路と嵌合面が、合金の強度と同じくらい注意を払うに値します。.
一般的な参考情報であり、部品固有の検証が必要です。. 下記の値は、記載された質別と在庫形態のみを参照しています。「代表値」は代表的な材料を説明し、「最小値」は記載された製品の公表された限界値です。これらは互換性のある設計許容値や部品の保証ではありません。.
スワイプしてすべての列を表示 →
| 合金 | 降伏強度 (MPa) | 加工性 | 代表的な用途 |
|---|---|---|---|
| 2024 T351 ロッド/バー | 324 代表値 | 記載された質別では良好。. | 負荷のかかる継手および航空宇宙部品。. |
| 5052 H32 圧延材、0.4~6.3 mm | 160 最小値 | H32は、より硬い質別よりも加工が困難です。. | カバー、取り付けプレート、および産業用コンポーネント。. |
| 5083 H111 圧延材 | 125 最小耐力;厚さ固有の要件を確認してください | 圧延状態では困難。. | 産業機械および自動車部品。. |
| 6082 T6/T6511 押出材、5~150 mm断面 | 260 最小値 | 良好;切りくず制御は依然として重要です。. | 構造ブラケットおよび機械部品。. |
| 6061 T6/T651 ロッド/バー | 276 代表値 | 容易な加工のために開発された合金よりも要求が厳しい。. | ロボットブラケット、ハウジング、および機械部品。. |
| 6063 T6 押出材、最大3.2 mm断面 | 170 最小値 | ��りも重切削にはあまり適していません。. | ヒートシンクおよび精密エレクトロニクス部品。. |
| 7075 T6/T651 ロッド/バー | 503 代表値 | T6/T651では良好。. | 高負荷の機械部品および航空宇宙部品。. |
| ミック6 応力除去された鋳造工具板 | 標準105 | 板材ベースの部品に優れています。. | 治具、ベースプレート、および機械工具。. |
上記の在庫寸法は参照データを示しており、PTSMAKEの在庫状況や加工限界を定義するものではありません。必要な合金、質別、製品形態、および材料仕様を指定してください。加工性は工具、切削条件、部品形状にも依存します。これらの説明は一般的なガイダンスであり、共通の評価尺度ではありません。.
使用する アルミニウム加工性ガイド 選択のトレードオフを検討するために、および ��ルミニウム加工ガイド そのグレードに特有の考慮事項について。.
あなたのアルミニウム部品に合う加工プロセスはどれですか?
部品の形状によって、どのように加工できるかが決まります。ポケットや取り付け面はフライス加工に適していることが多く、同心円状の直径は旋削加工に適しています。部品がこれらの特徴を組み合わせる場合、各操作が前のステップで生成された表面からどのように位置決めされるかを考慮してください。.
スワイプしてすべての列を表示 →
| プロセス | 評価する特徴 | 主要な確認点 |
|---|---|---|
| 3/4/5軸CNCフライス加工 | ポケット、取り付け面、輪郭、および複数の側面にある特徴 | 工具の到達範囲、アプローチ角度、および部品周囲へのアクセス |
| CNC旋削加工 | 直径、肩部、穴、および溝 | 回転形状、部品の支持、および直径間の関係 |
| 複合加工(ミーリング・ターニング) | 旋削された直径と、平面、ポケット、またはオフセンターの特徴の組み合わせ | フライス加工された特徴が旋削された表面に対してどのように位置決めされるか |
| ワイヤー放電加工機 | 貫通プロファイルと狭いスロット | 材料を貫通する連続したワイヤー経路と適切な進入アクセス |
傾斜面や複数の側面にある特徴は、 5軸CNC加工 追加の動きが工具アクセスを改善したり、段取りを減らしたりする場合に。.
細長い形状の小型旋削部品については、当社の スイス型自動旋盤加工サービス. 。当社の CNC加工サービス ページでは、カスタム部品のより広範なプロセス選択について説明しています。.
重要な寸法をどのように指定すべきですか?
サイズ要件と位置要件は異なる問題を解決します。穴は正しい直径を持っていても、アセンブリ内でシャフトと位置合わせできない場合があります。図面では、特徴のサイズと、部品を位置決めする表面に対するその位置の両方を定義する必要があります。.
データムを使用して、それらの参照面または軸を特定します。ブラケットの場合、取り付け面が部品の座り方を決定し、位置決め穴がその位置を決定する場合があります。単一部品図面で関係を説明するのが難しい場合は、アセンブリビューを含めてください。.
- はめあい: 別の部品を位置決め、スライド、クランプ、または支持する表面を特定します。.
- 特徴間の関係: アセンブリ内での部品の位置を確立する面または軸を定義します。.
- 完成状態: 指定された表面処理後に適用される寸法を述べます。.
- 受入記録: その範囲を確認できるように、必要な測定値や材料文書をリストアップします。.
薄肉部品や深くポケット加工された部品の場合、完全な形状を含めてください。クランプや材料除去は、完成部品に影響を与える可能性があるため、単一の詳細ビューでは実現可能性を評価するのに十分な情報が得られない場合があります。複数の部品が組み合わさる必要がある場合は、関連する嵌合寸法またはアセンブリビューを提供してください。.
残りの特徴には適切な一般要件を適用します。機能に影響する寸法にはより厳しい管理を適用し、仕上げ後に確認する必要がある要件を特定します。.
仕上げははめあいと外観にどのように影響しますか?
部品の最終的な状態を指定してください。特に部品が組み合わさる箇所では重要です。処理前にサイズ決めされた穴は、その後同じクリアランスを持たない場合があります。仕上げ後に適用される寸法と、未処理のままにする必要がある領域を特定します。.
アルマイト処理はアルミニウム表面に酸化層を形成します。粉体塗装はその上にコーティングを追加します。どちらも嵌合界面での注意が必要です。最終寸法や表面状態が重要な穴、ねじ、位置決め面、接触領域を特定してください。どの表面に処理が必要か、どこにマスキングが必要かを示し、部品に対して完全な仕様を確認してください。.
ビーズブラストはマットな質感を生み出します。研磨はより滑らかで明るい外観を生み出します。どちらの説明も、受入基準を完全に定義するものではありません。可視面、意図する質感または光沢、および外観の参照を特定します。準備の後に陽極酸化処理が行われる場合、2つの外観を独立した結果として扱うのではなく、複合的な仕上げを評価します。.
- 登場: 色、質感、可視面、および一緒に見る必要がある部品を指定します。.
- 機能: 特定の表面状態を必要とする嵌合部、電気接触部、および熱接触部をマークします。.
- プロテクション: マスキング境界と、取り扱いまたは接触痕が受入に影響を与える可能性のある場所を特定します。.
色名だけでは、異なる合金または仕上げ間の正確な一致を定義できません。外観が重要である場合、代表的な参照を含め、完成部品がどのように受け入れられるかについて合意してください。当社の surface finishing services そして アルミニウム陽極酸化ガイド これらの要件を準備する際に。.
アルミニウム加工コストの要因は?
完成部品の重量は加工コストの目安にはなりません。軽量のハウジングは、はるかに大きなブロックから始まり、大量の材料除去を必要とする場合があります。より重く、よりシンプルな部品は、加工時間が短くなる可能性があります。同じ図面改訂、数量、および受入要件に基づいて見積もりを比較してください。.
- 開始材料と材料除去: 材料サイズ、合金、および除去量はすべて、必要な作業に影響します。.
- 段取りとアクセス: 複数の側面にある特徴は、再配置またはより複雑な加工が必要になる場合があります。到達しにくい特徴は、それ以外はシンプルな部品の速度を低下させる可能性があります。.
- 注文数量: プログラミングと段取りのコストはバッチ全体に分散されます。試作品と計画された生産注文を比較する際に、個別の数量オプションを要求してください。.
- 仕上げと受入: 同じ範囲を比較できるように、すべての見積もり依頼にマスキング、外観参照、および必要な検査記録を含めてください。.
どの要件が見積もりに最も大きな影響を与えるかを尋ねてください。特徴を変更できる場合、その機能とアセンブリで利用可能なスペースを説明してください。提案された節約は、図面変更を承認する前に、適合性、強度、および外観に対して評価されるべきです。.
見積もりとリードタイムのために何を送るべきか?
同じ改訂識別子を持つ一致する図面とモデルを送ってください。合金と調質、数量、仕上げ、および必要日を含めてください。複数の数量オプションが必要な場合は、見積もりが試作コストと生産価格を区別できるように、それらを個別にリストしてください。.
- 図面とモデル: 現在の改訂、重要な特徴、および適合性を理解するために必要なアセンブリの詳細を特定します。.
- 材料と仕上げ: 仕様、処理された表面、および外観参照を明記します。.
- 注文要件: 数量、必要日、および必要な検査または材料記録を含めます。.
- オープンな選択肢: 固定された要件と、検討してもよい代替案を区別します。.
について 生産リードタイムの概要 計画のガイダンスを提供します。見積もりは、指定された部品、数量、および仕上げのスケジュールを確認します。.
リピート注文または試作から生産への移行の場合、以前に評価された部品からの変更をマークしてください。「以前と同じ」に頼るのではなく、承認された図面改訂を参照してください。“
関連ガイドとリソース
- 7075対6061アルミニウム:強度と用途のトレードオフ
機械的に負荷がかかる部品にアルミニウムを指定する前に、材料の優先順位を比較してください。.
- どのアルミニウムがCNC加工しやすいですか?
合金選択が加工性と設計のための材料選択にどのように影響するかを探ります。.
- ��ルミニウム加工の主な考慮事項
��指定された部品を準備する際は、加工に関する考慮事項を確認してください。.
- アルミニウム合金の陽極酸化に関する実用的なガイド
外観と機能要件を定義する前に、陽極酸化プロセスを理解してください。.
- 黒色陽極酸化アルミニウム:仕上げ選択と実用的な考慮事項
黒色陽極酸化表面の背後にある材料と外観の詳細を考慮してください。.
- アルミニウムヒートシンク材料とグレード
電子機器およびアンプにおける熱管理のための材料の考慮事項を比較してください。.
- アルミニウムCNC加工:実用的なサービスガイド
加工に関するお問い合わせを準備する際に、より広い文脈のためにサポートガイドを読んでください。.