
Services de Tournage CNC pour Pièces de Précision Sur Mesure
Pièces complexes tournées CNC fabriquées selon vos plans, y compris les arbres de broche de précision, les tiroirs de vannes hydrauliques, les arbres de rotor creux et les boîtiers de connecteurs de précision. Tolérances dimensionnelles aussi serrées que ±0,005 mm sur les caractéristiques appropriées, sous réserve d'examen du plan et du matériau.
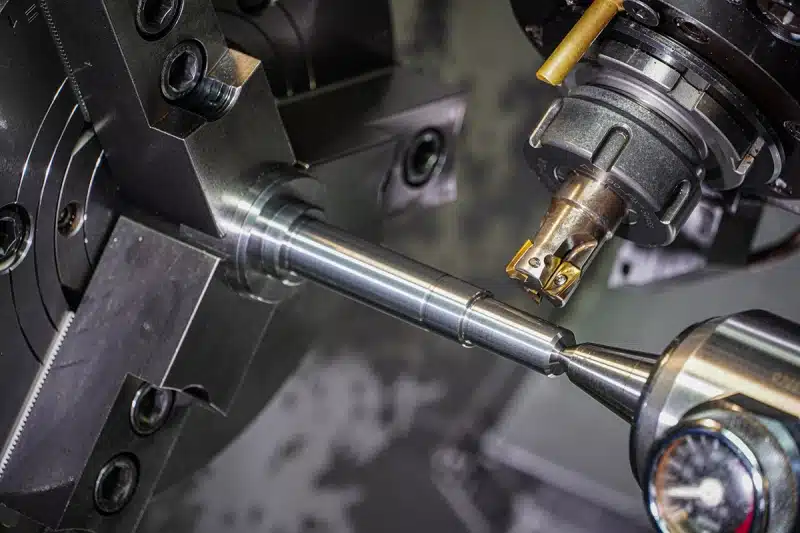
- Géométries tournées complexes
- Métaux & plastiques techniques
- Prototype & production répétée
- Contrôles de précision basés sur le plan
Pourquoi choisir PTSMAKE pour le tournage CNC ?
Des sièges de roulement multiples, des alésages profonds, des rainures étroites et des interfaces filetées nécessitent un plan d'usinage et d'inspection coordonné.
Un itinéraire qui correspond à la géométrie
Commencez par le profil tourné, puis examinez les trous transversaux, les méplats et autres caractéristiques. Convenez de tout fraisage ou finition supplémentaire dans le cadre de la proposition de pièce complète.
Discutez de votre pièceCommentaires de conception utiles
Examinez les épaulements internes profonds, les parois minces du boîtier, les arbres élancés et l'accès aux rainures. Nous suggérons des modifications pratiques pour votre approbation tout en protége.
Demander une révision de conceptionVérifie l'adéquation fonctionnelle
La taille seule ne prouve pas l'alignement. Définissez les sièges de roulement, les surfaces d'étanchéité, l'axe de référence et les exigences de filetage afin que le plan d'inspection corresponde à votre dessin.
Examiner les caractéristiques critiquesUne base claire pour les commandes répétées
Maintenez la révision du dessin, l'état du matériau et les critères d'acceptation cohérents. Partagez votre quantité d'échantillons et les lots prévus afin que les deux étapes puissent être examinées.
Planifiez votre commandePrécision pour les pièces tournées complexes
PTSMAKE peut atteindre des tolérances dimensionnelles aussi serrées que ±0,005 mm sur les caractéristiques appropriées. Le dessin, le matériau, la géométrie et le traitement final déterminent où cette capacité s'applique.
Connecter chaque exigence à un contrôle
Pour un arbre de broche, définissez les portées de roulement et l'axe de référence. Pour un tiroir de valve, identifiez les portées de précision, les positions des rainures et la finition de surface. La circularité, le faux-rond et la rugosité de surface sont des exigences distinctes, non implicites par une tolérance de taille de ±0,005 mm.
Le processus qualité CNC de PTSMAKE couvre le matériau entrant, les contrôles en cours de fabrication et l'inspection finale. Convenez des méthodes de mesure, de l'échantillonnage et des enregistrements lors de la cotation, y compris les contrôles après le débridage, le traitement thermique ou le revêtement.
- Dessin & MatériauRévision, alliage, condition et caractéristiques critiques.
- Réglage & Première pièceFixation, surfaces de référence et premiers contrôles.
- Contrôles en coursCaractéristiques affectées par l'usure de l'outil ou l'opération suivante.
- Acceptation finaleÉtat fini, enregistrements convenus et protection.
| Caractéristique fonctionnelle | Risque pour l'assemblage | Convenir sur le dessin ou le plan d'inspection |
|---|---|---|
| Portées de roulement et alésages de positionnement | Un diamètre correct avec une forme ou un alignement médiocre peut toujours échouer. | Limites d'ajustement, références de données et toute exigence de circularité ou de faux-rond. |
| Épaulements et surfaces d'étanchéité | Une erreur de face ou une texture inadaptée affecte l'assise et l'étanchéité. | Position axiale, relation de face, état des bords et rugosité spécifiée. |
| Filetages et trous transversaux | Des filetages incomplets ou des bavures d'intersection obstruent l'assemblage. | Norme/classe de filetage, longueur utile, jaugeage et ébavurage accessible. |
| Parois minces du boîtier et ajustements revêtus | La contrainte de serrage relâchée ou l'accumulation de revêtement modifie les dimensions. | Support de mesure, état de finition final et toutes les zones masquées. |
“ Leur expertise et leur dévouement ont assuré que nous recevions des pièces de haute qualité qui s'intégraient parfaitement dans nos systèmes. ”Sofia Bergström, Ingénieur Principal, Suède
Matériaux pour pièces complexes tournées CNC
Un arbre de broche, un tiroir de valve hydraulique et un boîtier de connecteur à paroi mince sont soumis à différentes charges, usures et exigences de stabilité dimensionnelle.
Aluminium
- Boîtiers de connecteurs de précision
- Choisissez l'alliage pour un faible poids, une rigidité de paroi et la finition requise.
Les alésages étagés, les parois minces et les gorges d'étanchéité nécessitent un maintien stable de la pièce. Spécifiez les limites de filetage et d'alésage finis après anodisation, et identifiez les zones de contact électrique qui doivent rester non revêtues.
Examiner un boîtier en aluminium →Acier inoxydable
- Tiroirs de valve et corps de connecteurs filetés
- Faites correspondre la nuance à l'exposition à la corrosion, à l'usure et à l'état du matériau.
Identifiez les portées de glissement de précision, les bords d'étanchéité et les passages internes. Le choix de la nuance doit équilibrer la dureté et la résistance à la corrosion requises avec l'usinage ; une coupe facile seule ne suffit pas.
Discuter d'un composant en acier inoxydable →Acier au carbone et allié
- Arbres de broche de précision et arbres de rotor
- Spécifiez la résistance, la dureté et l'état du matériau livré.
Marquez les portées de roulement, les épaulements et les sections creuses qui contrôlent l'assemblage. Examinez ensemble le traitement thermique et toute finition de précision finale afin que les dimensions critiques s'appliquent à la pièce finie.
Examiner un arbre de précision →Laiton, Bronze et Cuivre
- Corps de connecteurs, contacts et composants de valve
- Les fonctions électriques, de contact avec les fluides et de glissement nécessitent des alliages différents.
Pour les contacts étagés et les corps filetés, définissez la conductivité, les surfaces de contact et tout placage. Pour les composants coulissants en bronze, spécifiez également le matériau d'accouplement, la charge et la lubrification.
Choisissez un alliage pour votre pièce →Titane
- Arbres creux et corps filetés de précision
- Utilisez une nuance spécifiée là où ses propriétés de rapport résistance/poids et de corrosion sont nécessaires.
Les alésages profonds et les sections minces combinent une rigidité limitée avec des conditions de coupe exigeantes. Incluez la longueur non supportée, la paroi minimale et les interfaces critiques dans l'examen d'usinage.
Examiner une pièce en titane →Plastiques techniques
- Isolateurs de connecteurs étagés et sièges de valve
- Sélectionnez la nuance pour l'exposition à la température, à l'humidité et aux produits chimiques.
Pour les composants en POM, nylon ou PEEK, examinez l'épaisseur de paroi, la libération des contraintes et les changements de taille en service. Définissez les exigences de conditionnement et de mesure pour les alésages ajustés et les profils d'étanchéité.
Discuter d'une pièce plastique de précision →Autres matériaux et nuances
Envoyez la spécification du matériau et les conditions de travail. Nous examinerons la disponibilité et l'aptitude à l'usinage avec votre dessin.
Finitions de surface pour pièces tournées
Choisissez la finition pour chaque surface de travail. Les portées de broche, les portées de tiroir de valve et les surfaces de boîtier de connecteur ont des exigences fonctionnelles différentes.
| Où sur la pièce ? | Finition à discuter | Exigence spécifique au tournage |
|---|---|---|
| Portées de broche et portées de tiroir de valve | Finition brute de tournage ou de précision spécifiée | Définissez le diamètre final, l'ajustement et la rugosité. Identifiez toutes les surfaces qui doivent rester non revêtues ; l'apparence seule ne prouve pas l'ajustement. |
| Bandes de contact pour joints rotatifs | Finition spécifiée pour le joint | Suivez les exigences de texture de surface du fabricant de joints, y compris les limites sur les marques d'usinage en spirale. Protégez cette bande du sablage cosmétique. |
| Boîtiers de connecteurs en aluminium | Anodisation | Indiquez l'alésage fini et le diamètre extérieur. Convenez des surfaces d'ajustement, des filetages et des contacts électriques qui doivent être masqués. |
| Surfaces métalliques exposées à l'usure ou à la corrosion | Nickel chimique | Le revêtement s'accumule sur les surfaces extérieures et intérieures. Spécifiez l'épaisseur et inspectez les diamètres critiques et les filetages à l'état revêtu. |
| Surfaces d'arbre en acier non étanches | Oxyde noir, là où c'est compatible | Indiquez toute huile ou autre post-traitement. Ne traitez pas l'oxyde noir comme un substitut au durcissement ou à une exigence de performance de corrosion définie. |
| Surfaces visibles des boîtiers de connecteurs | Grenaillage de billes | Marquez la zone cosmétique. Protégez les portées d'étanchéité, les sièges de roulement et les filetages où le sablage entrerait en conflit avec leur état de surface spécifié. |
Le traitement thermique modifie les propriétés du matériau ; il est examiné séparément de ces finitions de surface. Incluez-le lors de la spécification du matériau et du calendrier de livraison.
Délais & Livraison pour le Tournage CNC
Des prototypes urgents aux lots de production, partagez votre quantité de commande et la date requise afin que nous puissions confirmer le calendrier pour vos pièces.
Prototypes Urgents
1 à 3 joursPour les vérifications d'ajustement et la validation de conception urgentes. Envoyez votre dessin et la date limite pour examen.
Commandes en Petites Séries
7 à 15 joursPour les constructions pilotes et les premières séries d'assemblage avant de passer à des quantités plus importantes.
Lots de Production
15 à 30 joursPour les commandes de production plus importantes et les lots répétés planifiés. Partagez la quantité et le plan de livraison.
Le délai final dépend du dessin, de la disponibilité du matériau, des exigences de finition et d'inspection. Confirmez la date de début, la date d'expédition et le temps de transport dans le devis.
Obtenez un Devis pour Vos Pièces Tournées sur Mesure
Envoyez la révision du dessin, le matériau, la quantité et la finition. Mettez en évidence les ajustements, les filetages et les enregistrements d'inspection qui sont importants pour votre assemblage.
Envoyez les Dessins pour un DevisSix Choix de Conception Qui Peuvent Réduire les Coûts de Tournage
Utilisez la géométrie dont votre pièce a besoin, avec un accès et un support suffisants pour l'usiner de manière cohérente.
Laissez une Zone de Maintien Pratique
Discutez d'une longueur de préhension utilisable ou d'une surépaisseur sacrificielle afin que la pièce puisse être maintenue sans marquer les surfaces critiques.
Limitez la Profondeur d'Alésage Inutile
Réduisez la profondeur d'alésage borgne lorsque la fonction le permet ; un porte-à-faux d'outil plus long augmente le défi de contrôler les vibrations et la qualité de l'alésage.
Maintenez une Rigidité de Paroi Suffisante
Augmentez l'épaisseur de la paroi lorsque l'assemblage le permet, réduisant la distorsion due au serrage et à la coupe sans sacrifier le jeu requis.
Prévoyez de l'Espace pour le Dégagement de Filetage
Examinez un dégagement standard ou un espace de dégagement là où le jeu d'accouplement, la résistance et les exigences d'étanchéité le permettent.
Précision ciblée là où elle est utile
Appliquer des exigences strictes de taille, de géométrie et de rugosité aux surfaces fonctionnelles ; utiliser des exigences générales convenues pour les caractéristiques non critiques.
Simplifier les caractéristiques secondaires
Aligner les trous transversaux ou les méplats lorsque leur orientation est flexible, ce qui aide à simplifier l'indexation ou les configurations secondaires tout en préservant l'accès pour l'assemblage.
Vous approuvez toute modification de dessin avant la production.
Exemples de conception de pièces tournées complexes
Deux types de pièces représentatifs montrent comment les surfaces de précision, les caractéristiques internes et les exigences d'inspection fonctionnent ensemble.
Tiroir de valve hydraulique
La pièce : Un tiroir multi-portées avec des gorges annulaires et des épaulements rapprochés.
Objectif de conception : Définir les diamètres de travail, les positions des gorges et les exigences de bord par rapport à l'alésage de la valve d'accouplement. Examiner l'état du matériau et la finition avant de définir la route d'usinage.
Objectif d'inspection : Convenir de la manière de vérifier les diamètres des portées, la circularité, l'état de surface et les positions des épaulements à partir des références du dessin.
Discuter d'une conception de tiroir de valve
Boîtier de connecteur de précision
La pièce : Un boîtier tourné combinant des sièges internes étagés, une section à paroi mince, un filetage externe et une gorge d'étanchéité.
Objectif de conception : Définir l'insert d'accouplement, l'épaisseur de paroi, l'engagement du filetage et l'emplacement du joint. Examiner l'accès de l'outil et le support pour les caractéristiques internes et externes.
Objectif d'inspection : Vérifier les diamètres et profondeurs des sièges internes, l'ajustement du filetage et la relation alésage-extérieur. Inclure la tolérance de revêtement et le contrôle des bavures dans les exigences de la pièce finie.
Examiner un boîtier de connecteur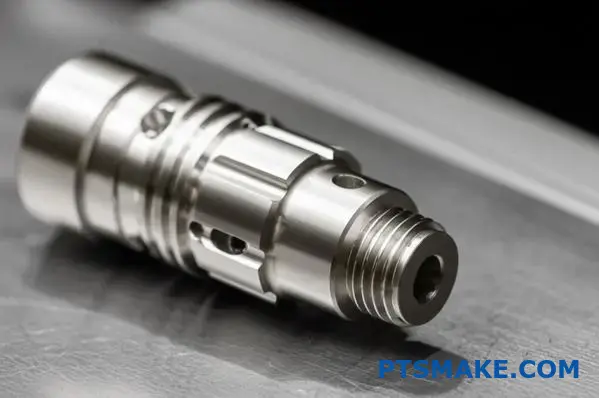
Démarrer votre commande de tournage CNC
Quelques détails nous aident à examiner votre demande et à préparer un devis utile.
Que dois-je envoyer pour un devis ?
Envoyez un modèle 3D si disponible et un dessin coté avec révision, matériau, finition et exigences critiques. Incluez les quantités, la destination de livraison, la date cible et les documents d'inspection requis.
Quelles tolérances de tournage CNC pouvez-vous atteindre ?
PTSMAKE peut atteindre des tolérances dimensionnelles aussi serrées que ±0,005 mm sur les caractéristiques appropriées. Nous confirmons la faisabilité à partir du dessin, du matériau, de la géométrie et du traitement final. Spécifiez la circularité, le faux-rond et l'état de surface séparément ; la tolérance de taille ne garantit pas ces exigences.
Pouvez-vous examiner un prototype et des lots de production ultérieurs ?
Oui. Incluez la quantité du prototype et les tailles de lots prévues dans la demande. Le devis pourra alors aborder les exigences de configuration, d'inspection et de commandes répétées pour les étapes dont vous avez besoin.
Et si ma pièce a aussi besoin de méplats, de fentes ou de trous transversaux ?
Incluez chaque caractéristique dans la même demande. Nous examinerons la route d'usinage complète et identifierons les opérations supplémentaires dans le devis. Le dessin détermine si le tournage seul est suffisant.
Pouvez-vous travailler uniquement à partir d'un dessin 2D ?
Envoyez le dessin pour examen. Nous vérifierons s'il définit entièrement la pièce ou si un modèle ou des dimensions supplémentaires sont nécessaires avant de faire un devis.
Comment demander des enregistrements de matériau ou d'inspection ?
Listez chaque document requis et les caractéristiques qu'il doit couvrir lors de la demande de devis. Les exigences de documentation, d'échantillonnage et de traçabilité doivent être convenues avant la production.
Allez-vous modifier mon dessin pour réduire les coûts ?
Toute modification proposée est soumise à votre approbation. Gardez vos exigences fonctionnelles claires afin qu'un rayon, une gorge, une tolérance ou une caractéristique de configuration alternative puisse être évalué par rapport à la fonction de la pièce.
Guide de l'acheteur pour le tournage CNC
Parcourez les décisions qui affectent l'ajustement, la performance et le coût de votre pièce tournée — du dessin et de la route d'usinage à l'inspection finale et aux commandes répétées.
Le tournage CNC est-il le bon processus pour votre pièce ?
Le tournage CNC est un excellent point de départ lorsque les caractéristiques principales partagent un axe commun : diamètres extérieurs, alésages, épaulements, cônes et gorges circonférentielles. La pièce tourne pendant qu'un outil de coupe enlève de la matière. Les pièces représentatives comprennent les arbres de broche de précision, les tiroirs de valve hydraulique, les arbres de rotor creux et les boîtiers de connecteurs de précision. Le bon choix dépend toujours de la pièce complète, y compris des caractéristiques qui ne peuvent pas être réalisées par tournage de base.
Un trou latéral, un méplat de clé ou une rainure de clavette introduit une direction d'outil différente. L'outillage motorisé utilise des outils de coupe motorisés sur une machine de tournage pour réaliser certaines de ces caractéristiques. Un itinéraire de tournage-fraisage peut réduire les transferts entre les machines, mais la faisabilité dépend de l'accès de l'outil, de la position de la caractéristique, du maintien de la pièce et de l'équipement disponible pour la commande. Envoyez le modèle complet à PTSMAKE pour une révision de l'itinéraire ; la présence d'une seule caractéristique ronde n'établit pas comment la pièce entière sera fabriquée.
| Géométrie principale | Itinéraire à discuter |
|---|---|
| Diamètres coaxiaux, alésages et épaulements | Tournage avec une séquence convenue pour les deux extrémités |
| Corps rond avec trous latéraux ou méplats | Tournage avec outil motorisé ou tournage suivi de fraisage |
| Principalement des faces planes et des poches | Fraisage, avec tournage uniquement si utile |
Demandez quelles caractéristiques peuvent partager une même configuration et comment l'alignement sera maintenu lorsque la pièce sera resserrée. Moins de configurations peuvent aider, mais ne prouvent pas les tolérances finales. Comparez l'itinéraire proposé avec le dessin, le plan d'inspection et le coût total devisé. Conservez toute modification de conception comme une option distincte pour approbation technique.
Pour les pièces qui combinent plusieurs processus, explorez nos capacités d'usinage CNC. Notre guide d'usinage sur tour CNC fournit des informations supplémentaires sur le processus.
Que doivent définir votre demande de devis (RFQ) et votre dessin pour le tournage CNC ?
Une demande de devis utile définit à la fois la forme à fabriquer et les conditions de son acceptation. Envoyez des fichiers 3D et 2D correspondants avec un numéro de pièce et une révision. Le modèle communique la géométrie ; le dessin enregistre les exigences telles que les tolérances, les filetages, la texture de surface et les notes d'inspection. Convenez quel document prévaut si les informations diffèrent, et résolvez les conflits avant de passer la commande.
PTSMAKE peut atteindre des tolérances dimensionnelles aussi serrées que ±0,005 mm sur les caractéristiques appropriées. Nous confirmons la faisabilité par rapport à votre dessin, votre matériau, votre géométrie et vos exigences de processus final. Marquez les dimensions qui nécessitent cette précision ; la circularité, le faux-rond et les autres contrôles géométriques doivent être spécifiés et examinés séparément.
Pour une pièce tournée, clarifiez l'axe fonctionnel, les faces de positionnement et les diamètres d'ajustement. Montrez une vue en coupe là où un épaulement interne, une gorge ou un alésage borgne serait autrement ambigu. Distinguez la longueur totale du filetage de la profondeur du trou, et identifiez les surfaces qui doivent rester exemptes de revêtement ou de marques de serrage. Indiquez si les dimensions d'acceptation s'appliquent avant ou après la finition.
- Définition du produit : fichiers actuels, unités, nuance et état du matériau, norme de dessin et tolérances générales.
- Exigences fonctionnelles : dimensions critiques, références de datum, filetages, texture de surface, état des bords et finition.
- Portée de la commande : quantité à commander maintenant, quantités répétées possibles, date requise et destination de livraison.
- Acceptation : étendue de l'inspection, enregistrements requis, emballage et toute approbation du premier article.
Si une dimension est encore en cours de développement, étiquetez-la pour discussion au lieu de mélanger une valeur d'essai dans un dessin publié. Demandez le devis de base et toute alternative permettant de réduire les coûts séparément. Un tableau de modifications concis — caractéristique, révision proposée, raison et approbation — aide à éviter qu'une suggestion DFM ne devienne une instruction de fabrication involontaire. Enregistrez le devis accepté avec sa révision de dessin afin qu'une future commande ait un point de départ clair.
Comment contrôlez-vous les datums et le faux-rond sur une pièce tournée ?
Un diamètre correct ne montre pas à lui seul qu'une surface est conforme à l'axe utilisé dans l'assemblage. Définissez les références fonctionnelles sur le dessin, puis spécifiez les contrôles géométriques nécessaires pour la fonction de la pièce. Un datum est une référence exacte établie à partir de la ou des caractéristiques physiques identifiées. Sur un arbre, cette référence peut être un axe établi à partir de ses sièges de roulement.
Le faux-rond décrit la variation de surface lorsqu'une pièce tourne autour d'un axe de référence spécifié. Le faux-rond circulaire vérifie les sections circulaires individuelles ; le faux-rond total contrôle toute la surface spécifiée pendant la rotation et la mesure le long de cette surface. Aucun des deux termes ne doit être utilisé comme un remplacement occasionnel pour une tolérance de dimension. La circularité, l'alignement et la dimension de surface répondent à des questions différentes. L'aperçu du faux-rond de KEYENCE illustre la distinction.
Par exemple, imaginez un arbre de broche de précision avec deux portées de roulement et un diamètre d'étanchéité. Son plan d'acceptation doit établir l'axe de référence du dessin avant de vérifier la surface d'étanchéité. Le simple fait de serrer un diamètre brut non lié pourrait produire un résultat qui ne représente pas l'assemblage. Il s'agit d'un problème d'inspection illustratif, pas d'une prescription pour un schéma de référence particulier.
Discutez de l'endroit où la pièce sera maintenue pendant l'usinage, quelles surfaces sont finies ensemble et comment la configuration d'inspection reproduit les références requises. Si la pièce doit être retournée, demandez comment la deuxième opération se positionne par rapport à la première. Enregistrez explicitement la surface contrôlée, la référence de référence et la limite d'acceptation. Évitez une note générale telle que “ tous les diamètres concentriques ” lorsque la fonction exige une relation spécifique et mesurable.
Comment spécifier les ajustements d'arbre et d'alésage ?
Choisissez l'ajustement en fonction du comportement attendu des pièces d'accouplement, puis définissez des limites mesurables sur le dessin. Un joint coulissant nécessite un jeu contrôlé. Un joint à ajustement serré nécessite une interférence contrôlée. Une portée de roulement dépend également de la conception du roulement, de la charge, de la température et de la bague qui tourne par rapport à la charge. Il n'existe pas de tolérance d'arbre unique qui convienne à chaque assemblage tourné.
Utilisez les directives du fabricant du composant d'accouplement, le cas échéant, et incluez la spécification du roulement ou de la bague avec votre dessin. Une désignation d'ajustement nécessite sa dimension nominale et sa norme de référence ; des limites supérieures et inférieures explicites peuvent également rendre le résultat requis clair. Vérifiez la plage de tolérance complète des deux pièces d'accouplement, y compris tout revêtement.
| Interface | Définir avant de commander |
|---|---|
| Portée de roulement | Spécification du roulement, limites d'ajustement, texture de surface et contrôles géométriques |
| Tiroir de valve hydraulique et alésage d'accouplement | Jeu requis sur les deux plages de tolérance et les conditions de fonctionnement |
| Goupille ou manchon emmanché à force | Plage d'interférence, matériau d'accouplement, rigidité de la paroi et méthode d'assemblage |
Ne pas serrer chaque diamètre pour correspondre à un siège critique. Marquez les zones fonctionnelles afin que l'effort d'usinage et d'inspection soit concentré sur les caractéristiques qui en ont besoin. Spécifiez également la géométrie de l'épaulement et le jeu d'angle adjacent : un siège de roulement correctement dimensionné peut toujours ne pas localiser le roulement si la transition de l'épaulement interfère. Envoyez les informations d'accouplement pertinentes lors de la demande d'une révision d'ajustement.
Qu'est-ce qui rend les filetages, les rainures et les épaulements plus faciles à usiner ?
Donnez à chaque caractéristique un accès suffisant à l'outil et une spécification fonctionnelle claire. Les formes de filetage standard et les proportions de rainure pratiques offrent généralement plus de choix d'outillage que les profils personnalisés. Tout changement doit préserver la fonction d'assemblage, d'étanchéité ou de positionnement. N'élargissez pas une rainure d'étanchéité ou ne retirez pas un épaulement simplement parce que c'est plus facile à couper.
Pour les filetages, indiquez la norme de filetage, la taille, le pas, la classe, le sens et la longueur de filetage complète requise. Identifiez la profondeur du trou borgne séparément. L'outil a besoin d'espace pour entrer et sortir de la coupe, et le filetage interne a également besoin d'espace pour que les copeaux s'échappent. Un filetage se terminant directement sur un épaulement mérite une révision spécifique du dégagement et du jeu d'outil. Le dégagement doit suivre l'exigence de conception applicable, plutôt qu'une règle universelle copiée sur chaque dessin.
Pour les rainures, spécifiez la largeur, la profondeur ou le diamètre de fond, la position et tous les rayons d'angle requis. Les rainures étroites et profondes peuvent limiter la rigidité de l'outil et l'évacuation des copeaux. Si une rainure accepte un joint ou un anneau de retenue, utilisez les directives de conception de ce composant et identifiez la pièce d'accouplement. Une rainure interne derrière une petite ouverture nécessite une révision du chemin complet de l'outil, pas seulement si sa pointe s'insère à l'intérieur.
Aux épaulements, clarifiez si une pièce d'accouplement doit être affleurante. Un rayon d'angle admissible, un dégagement ou un jeu sur le composant d'accouplement peut résoudre l'interface, mais ce sont des choix de conception. Signalez les bords sensibles aux bavures, en particulier aux intersections de trous transversaux et aux débuts de filetage. Demandez à PTSMAKE de signaler les accès difficiles et les changements proposés sur le dessin avant d'approuver la production ; la commodité de l'outillage seule n'est pas une raison de modifier une caractéristique fonctionnelle.
Quels changements pour les arbres longs, les parois minces et les alésages profonds ?
Ces caractéristiques nécessitent une révision de la rigidité, du support et de l'ordre des opérations. Un arbre long et élancé peut fléchir sous les charges de coupe. Un boîtier de connecteur ou un manchon à paroi mince peut changer de forme sous la pression de serrage. Un arbre de rotor creux peut combiner un alésage profond avec plusieurs diamètres extérieurs critiques. L'alésage nécessite un outil qui atteint la caractéristique tout en restant stable. La taille globale de la pièce seule ne couvre pas ces risques.
Pour les arbres, indiquez le plus petit diamètre de travail et les longueurs non supportées ainsi que la longueur totale. Discutez si un support d'extrémité ou une autre méthode de support est appropriée, et si des trous de centrage ou des zones de contact sont autorisés. Pour les manchons, définissez la condition requise pour la mesure. Une pièce qui est ronde lorsqu'elle est serrée peut se comporter différemment après le desserrage ; la méthode d'acceptation doit correspondre au dessin et à l'utilisation prévue.
Les alésages profonds introduisent un problème distinct : la barre d'alésage elle-même peut se plier ou vibrer. Une portée plus courte et une plus grande rigidité de l'outil améliorent généralement la stabilité, tandis que la géométrie de l'alésage limite l'outil disponible. Le guide de Sandvik Coromant sur l'outillage élancé explique cette relation. Ses limites spécifiques à l'outil ne sont pas des limites universelles pour votre pièce.
Les changements possibles incluent une section non supportée plus courte, plus d'épaisseur de paroi, un accès plus facile depuis l'extrémité opposée ou une surface non fonctionnelle moins exigeante. L'option appropriée dépend de la conception complète. Si la géométrie ne peut pas changer, demandez comment le fournisseur propose de la maintenir, de l'usiner et de la vérifier. Examinez la circularité, la rectitude, le faux-rond et la texture de surface partout où ceux-ci affectent la fonction ; n'accepter qu'une tolérance de diamètre peut laisser le risque principal non résolu.
Comment choisissez-vous un matériau pour les pièces tournées ?
Commencez par les conditions de fonctionnement de la pièce, puis comparez les nuances appropriées pour l'usinabilité, l'approvisionnement et le coût total. Le matériau doit satisfaire les besoins requis en résistance, usure, corrosion, température et poids. “ Aluminium ”, “ acier inoxydable ” ou “ plastique ” n'est pas une spécification d'achat complète. Indiquez la nuance exacte et sa condition requise, y compris le traitement thermique le cas échéant.
Pour les pièces métalliques, discutez de l'état fini avant de choisir la séquence de fabrication. Les exigences de dureté, le traitement thermique ultérieur et la finition de surface peuvent influencer le moment où les diamètres critiques sont complétés et vérifiés. Si une nuance alternative pouvait réduire les coûts ou le temps d'approvisionnement, demandez-la comme option distincte. Des noms similaires ou une résistance globalement similaire n'établissent pas d'équivalence pour chaque application.
Une douille coulissante en bronze illustre pourquoi la fonction est importante : la charge, la vitesse, la lubrification et l'arbre d'accouplement aident à déterminer le matériau de palier approprié. C'est un problème de sélection différent d'un corps fileté en laiton ou d'un contact électrique en cuivre. Notre comparaison du laiton, du bronze et du cuivre donne des informations supplémentaires sur les matériaux ; l'alliage doit toujours répondre aux spécifications de votre pièce.
Les plastiques techniques nécessitent leur propre examen dimensionnel. L'absorption d'humidité, la température et les contraintes résiduelles peuvent affecter la taille finale. La rigidité du matériau affecte également la manière dont une pièce peut être supportée et serrée. Une tolérance qui fonctionne pour une douille métallique ne doit pas être copiée automatiquement sur un remplacement en polymère sans tenir compte de son utilisation et de ses conditions de mesure. Pour les pièces en POM, notre guide d'usinage du POM développe la sélection des matériaux, le serrage et les contrôles dimensionnels.
Envoyez les informations pertinentes sur l'environnement de service et le matériau d'accouplement avec le dessin. Expliquez si l'isolation électrique, l'exposition chimique ou le mouvement répété motive le choix. Si une documentation matérielle est requise, identifiez le document et la traçabilité nécessaires lors de la demande de devis. Demandez confirmation de la disponibilité de la nuance spécifiée pour votre commande. Une liste des matériaux couramment usinés est un point de départ pour la discussion, pas une confirmation que chaque taille et condition est en stock.
Comment les finitions de surface affectent-elles les dimensions et l'ajustement ?
Spécifiez la finition ainsi que les exigences dimensionnelles finales. Une pièce qui s'ajuste avant le revêtement peut ne plus s'ajuster après. L'accumulation externe peut augmenter un diamètre extérieur et réduire une ouverture, tandis que les étapes de préparation peuvent également modifier la surface. L'allocation d'usinage doit correspondre au processus de finition réel et à sa variation.
L'anodisation convertit l'aluminium à la surface en une couche d'oxyde. Une partie de cette couche pénètre la surface originale et une partie se construit au-dessus, de sorte que l'épaisseur du revêtement n'est pas la même que la croissance dimensionnelle vers l'extérieur. Le guide de référence de l'Aluminum Anodizers Council explique cette distinction. Confirmez le revêtement prévu, la plage d'épaisseur et l'allocation avec le fournisseur de finition au lieu d'appliquer un facteur de croissance unique à chaque processus.
- Identifiez les sièges de roulement, les surfaces d'étanchéité, les filetages et autres caractéristiques critiques pour l'ajustement.
- Indiquez la spécification de finition, l'épaisseur si nécessaire, la couleur et l'apparence acceptable.
- Marquez les zones masquées et les emplacements de support ou de contact autorisés.
- Confirmez si les dimensions sont vérifiées avant la finition, après la finition ou aux deux étapes.
Séparez la texture de surface de l'apparence cosmétique. Un arbre visuellement brillant n'est pas la preuve qu'il respecte une limite de rugosité spécifiée. Sur une surface d'étanchéité ou de roulement, définissez l'exigence de texture et la zone de mesure qui importent pour la fonction. De même, une finition mate ne remplace pas des dimensions contrôlées. Convenez qui vérifie l'état final si l'usinage et la finition sont traités en étapes séparées, et incluez la protection des surfaces finies dans les exigences d'emballage.
Une bande de contact de joint rotatif peut également nécessiter des limites sur le pas d'usinage — le fin motif en spirale laissé sur un arbre qui peut déplacer le fluide le long de l'interface du joint. Utilisez les exigences du fabricant de joint, plutôt que de supposer qu'une valeur de rugosité inférieure seule résout les fuites. Pour les pièces en acier inoxydable nécessitant une passivation, consultez notre guide de passivation de l'acier inoxydable; spécifiez le traitement requis et les contrôles d'acceptation avec le dessin.
Quels contrôles d'inspection et enregistrements avez-vous besoin ?
Choisissez l'inspection parmi les caractéristiques qui déterminent l'acceptation. Le diamètre extérieur, la taille de l'alésage, l'ajustement du filetage, le faux-rond et la texture de surface peuvent nécessiter des méthodes différentes. Demandez comment les caractéristiques critiques seront vérifiées et quels enregistrements le devis inclut. Une liste d'instruments ne vous dit pas quels contrôles seront effectués sur votre commande.
Utilisez un dessin numéroté ou une liste de caractéristiques convenue pour relier chaque résultat rapporté à son exigence. Spécifiez la révision du dessin, la condition de mesure et l'étendue de l'échantillon. Pour le faux-rond, incluez la configuration du référentiel ; pour les diamètres d'ajustement finis, identifiez l'étape d'inspection requise. Si une jauge spéciale ou un test d'assemblage est nécessaire, convenez de sa conception, de sa disponibilité et de sa règle d'acceptation avant la production.
| Enregistrement | Ce qu'il faut convenir |
|---|---|
| Rapport dimensionnel | Caractéristiques, résultats mesurés, limites, taille de l'échantillon et identification de la pièce |
| Documentation matière | Données matière requises et lien avec le lot fourni |
| Certificat de conformité | Exigences de la commande et portée de la déclaration de conformité |
| Examen du premier article | Portée de l'inspection, responsable de l'approbation et si d'autres travaux sont en attente d'approbation |
Un résultat du premier article décrit la pièce ou l'échantillon inspecté ; il n'établit pas à lui seul la capacité de processus à long terme. Si votre programme exige des données de capabilité, convenez d'une étude d'échantillonnage et d'une approche de mesure appropriées. Les directives du NIST sur la capacité des processus explique pourquoi la stabilité et des données adéquates sont importantes. Incluez les exigences de documentation spéciales dans l'RFQ afin que leur coût et leur calendrier soient inclus dès le départ.
Comment comparer les devis et passer du prototype à la production ?
Comparez les devis pour la même pièce livrée et acceptée. Faites correspondre la révision du dessin, la quantité, l'état du matériau, la finition, la portée de l'inspection et la destination de livraison. Vérifiez les exclusions et les frais uniques ainsi que le prix unitaire. Un prix d'usinage inférieur peut être trompeur si une finition, un rapport ou une opération secondaire requis est facturé ailleurs ou omis.
Le coût du tournage comprend le matériau, la configuration, l'outillage, le temps d'usinage et le travail nécessaire après la coupe. Les grands changements de diamètre peuvent augmenter l'enlèvement de matière. Les caractéristiques internes profondes, les configurations supplémentaires et les contrôles finaux exigeants peuvent ajouter du travail même sur une petite pièce. Demandez quelles caractéristiques influencent votre devis et demandez toute alternative de conception proposée séparément. Examinez son effet sur l'assemblage et les performances avant d'approuver un dessin révisé.
Pour les prototypes, indiquez ce que les pièces doivent prouver : l'ajustement, le mouvement, la finition ou la performance dans l'environnement prévu. Avant d'augmenter la quantité, décidez quelles exigences et quels détails de processus doivent être maintenus. Enregistrez les modifications acceptées, les résultats d'inspection critiques et tout problème en suspens de la commande d'essai. Un contrôle d'ajustement réussi est une preuve utile, mais il peut ne pas tester l'usure, le comportement à la température ou la production répétée.
Établissez le calendrier en fonction de l'ensemble du processus : approbation technique, matériel, réglage, usinage, finition, inspection et expédition. Confirmez quand le délai commence et si la date indiquée signifie prêt à expédier ou livré. Pour les commandes répétées, convenez du contrôle des révisions, de la rétention des montages si pertinent et de la manière dont les lots seront identifiés. Partagez des estimations de demande réalistes, tout en distinguant les prévisions des quantités réellement commandées. Cela donne à PTSMAKE les informations nécessaires pour proposer un processus, une portée d'inspection et un calendrier pour votre projet spécifique.
Prêt à chiffrer une pièce tournée complexe ?
Partagez le dernier plan, le matériau, les quantités et la date requise. Mettez en évidence les dimensions critiques, les alésages profonds, les parois minces et les interfaces filetées afin que PTSMAKE puisse examiner le plan complet d'usinage et d'inspection.