
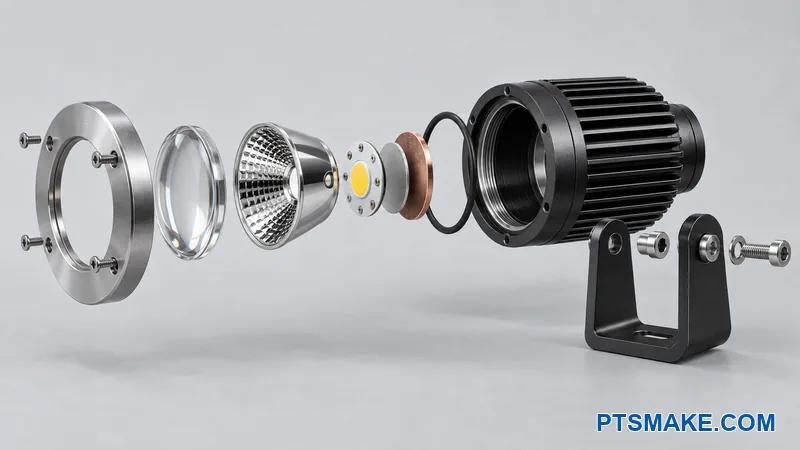
Et spotlyshus kan se simpelt ud, men svage referencepunkter, termiske, tætnings- eller overfladevalg kan forårsage stråleforskydning, varmeophobning, lækager og dyrt efterarbejde.
Hurtigt svar: Gode maskinbearbejdede aluminiumsspotlyshuse bruger ét funktionelt referencesystem til LED'en, optikken, linsen, tætningen og monteringsfunktionerne. Designet har også brug for en kort varmesti, klar fræseradgang, bearbejdningstillæg og definerede inspektionsmetoder før produktion.
Gennemgangsordenen nedenfor følger den måde, hver beslutning påvirker den næste. Denne sekvens beskytter optisk og kabinetydelse, samtidig med at CNC-leverandøren får tilstrækkelig frihed til at reducere risiko og omkostninger.
Send din tegning til en fokuseret DFM-gennemgang af spotlyshuset.
Definer ingeniørinputtene, før du former huset
Start med produktbetingelserne
Hver DFM-gennemgang af spotlyshuset starter med produktbetingelserne. En ren solid model viser ikke det fulde ingeniørproblem. Den forklarer ikke strålemålet, LED-varmelasten, udendørs eksponering, monteringsbelastning, rengøringsmetode eller forventet servicearbejde. Disse betingelser afgør, hvilke overflader der skal forblive stabile, og hvilke former der kan ændres.
Designteamet bør identificere LED-pakken og -kortet. Gennemgangen har også brug for optik- eller reflektordelnummer, linsestak, tætningskoncept, kabelindføring, beslag, driverplacering, tilsigtet finish og brugsmiljø. Et hus til en tør indendørs skærm har forskellige risici fra et hus, der udsættes for regn, salt, støv, vibrationer eller hyppig justering.
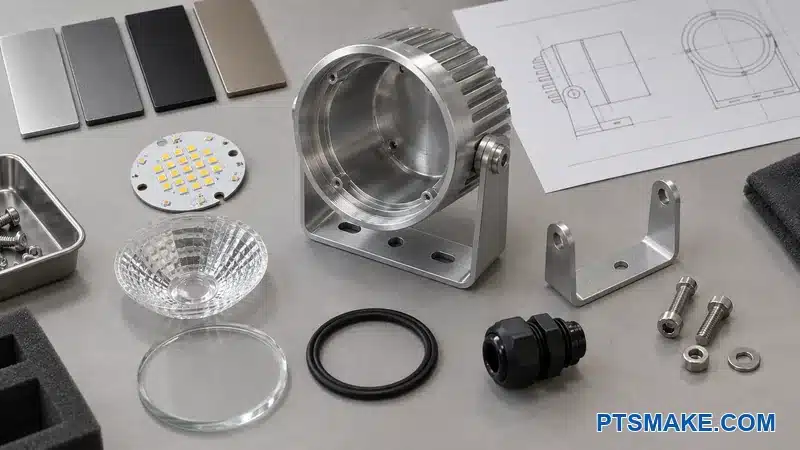
Adskil faste input fra åbne valg
Hvert input modtager en af tre etiketter: fast, foretrukket eller åben. Denne simple klassificering forhindrer et stilvalg i at blive et dyrt skjult krav. Det forhindrer også en leverandør i at ændre en kritisk grænseflade, fordi tegningen ikke forklarede dens formål.
| Inputstatus | Hvad det betyder | DFM-respons |
|---|---|---|
| Fast | Produktfunktion, sikkerhed, certificering eller en købt komponent styrer det | Vi beskytter grænsefladen og definerer verifikation |
| Foretrukket | Teamet ønsker betingelsen, men en anden løsning kan fungere | Vi sammenligner omkostninger, risiko og udseende før frigivelse |
| Åben | Leverandøren kan foreslå en bedre form eller proces | Vi angiver designmålet og en acceptabel grænse |
Inputarket registrerer også kvantitet, lanceringstidspunkt og sandsynlig produktionslevetid. Disse fakta ændrer den rigtige lagerform og armaturinvestering. En prototype kan retfærdiggøre fleksibel fastholdelse. En gentagen produktionsordre kan retfærdiggøre dedikerede bløde kæber eller et kontrolarmatur.
Kunden behøver ikke at fastfryse hver beslutning, før DFM starter. Teamet behøver kun at vise, hvilke beslutninger der forbliver åbne. Den sondring holder gennemgangen ærlig. Det lader også vores ingeniører hos PTSMAKE foreslå en praktisk rute uden at træffe en ubegrundet produktbeslutning.
Byg ét inputark
Ét kort inputark fungerer bedre end fakta spredt via e-mail. Arket kan pege på kontrollerede tegninger og leverandørdata. Det bør vise den aktuelle revision og ejer for hvert åbent punkt. Denne tilgang reducerer risikoen for, at bearbejdning begynder med en gammel optikfil eller en ugodkendt pakning.
Kortlæg hver grænseflade og dens fejlkonsekvens
Behandl huset som et system af grænseflader
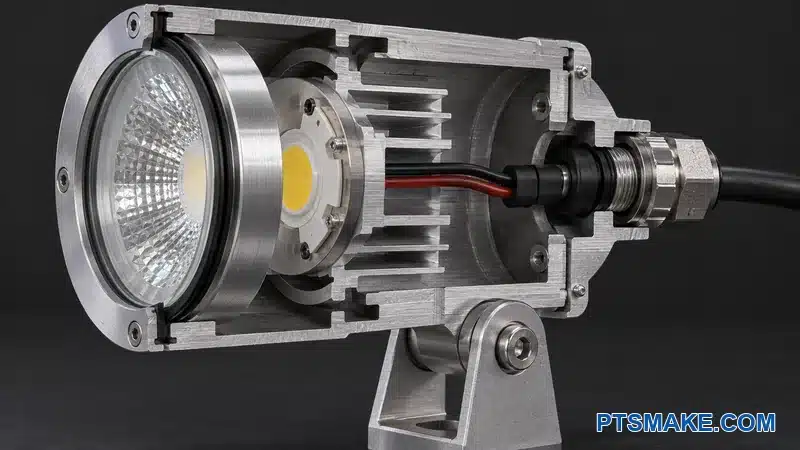
Et maskinbearbejdet aluminiumsspotlyshus er ikke bare én blok metal. Det indeholder en optisk grænseflade, en termisk grænseflade, en tætningsgrænseflade, en strukturel grænseflade og flere samlegrænseflader. Én bearbejdet flade kan tjene to funktioner, men teamet skal kende begge funktioner, før det ændrer fladen.
LED-printpladen rører ved en termisk flade. Optikken placeres ud fra en boring eller skulder. Linsen presser en tætning. Pivot-tappen overfører justerings- og låsebelastninger. Kabelgennemføringen lukker en anden vej ind i kabinettet. Hver grænseflade kan bestå en dimensionskontrol og stadig fejle i det samlede lys, hvis den omgivende stak er forkert.
Den Vejledning til LED-armaturets levetid1 forklarer, at LED-armaturets levetid afhænger af mere end LED-pakken. Termisk styring, optiske elementer, tætninger og andre systemdele kan styre den brugbare levetid. Dette systemperspektiv er grunden til, at jeg kortlægger grænseflader, før jeg tildeler snævre tolerancer.
Ranger konsekvensen før dimensionen
Et kort fejlskema giver DFM-mødet en klar rækkefølge. Dette skema erstatter ikke en formel design FMEA. Gennemgangen starter med grænsefladen, navngiver den sandsynlige fejl og identificerer den første fysiske kontrol.
| Grænseflade | Mulig produkteffekt | Første designkontrol | Nyttig verifikation |
|---|---|---|---|
| LED-printplade til hus | Højere temperatur eller ujævn varmestrøm | Flad, ren kontaktflade og afbalanceret klembelastning | Fladhed, kontaktmønster, termisk test |
| LED til optik | Stråleforskydning, hot spot eller lavere optisk effektivitet | Fælles center og direkte aksialt sæde | Samlingskontrol og stråleprøve |
| Linse til hus | Vand- eller støvvej | Kontinuerlig pakning og jævn kompression | Visuel kontrol og lækagetest |
| Drejetap til beslag | Sigteafvigelse, slid eller revnerisiko | Understøttet tap og defineret pasform | Dimensionsmæssig og belastningsgennemgang |
| Dæksel til krop | Gab, forvrængning eller tabt tætningsbelastning | Referencestyret flange og fastgørelsesmønster | Fladhed og samlingskontrol |
| Kabelindføring | Lækage, belastning eller vanskelig service | Defineret gevind, tætningsflade og adgang | Måler, moment og lækagetest |
Det næste spørgsmål er, hvad der kan ændre sig efter grovbearbejdning, finbearbejdning, anodisering, samling og temperaturcykling. Denne sekvens afslører ofte en svag stak. For eksempel kan et linsesæde være koncentrisk før efterbehandling, men en uplanlagt belægning på en lokaliseringsdiameter kan ændre pasformen.
Brug fejl-kortet til at bruge præcisionen godt
En generel note som “høj præcision påkrævet” hjælper ikke værkstedet. Et konsekvenskort gør. Det viser, hvorfor det optiske sæde har brug for kontrol, mens en skjult frigangslomme kan forblive fleksibel. Det giver også leverandøren et sikkert sted at foreslå en større radius, et standardværktøj eller en anden lagerstørrelse.
Kontrollerne falder normalt i tre grupper. Den første gruppe forhindrer funktionstab. Den anden beskytter samling og service. Den tredje beskytter udseendet. Alle tre grupper er vigtige, men de behøver ikke den samme målemetode eller procesmargin.
Hold beviser knyttet til det faktiske produkt
Leverandørdokumenter og standarder hjælper med at rammesætte spørgsmålene. En generisk grænse bør ikke indgå i en tegning uden en kontrol mod den valgte LED, optik, tætning, fastgørelse og miljø. Produktteamet ejer den funktionelle accept. Bearbejdningsteamet ejer en kapabel produktionsrute. Grænsefladeskemaet forbinder disse ansvarsområder.
Når PTSMAKE gennemgår et nyt hus, kan vi kommentere på bearbejdningsadgang, referenceoverførsel, efterbehandlingstillæg og inspektion. Vi har brug for kundens optiske, termiske, tætnings- og overholdelsesmål for at bedømme den endelige acceptplan. Den grænse forhindrer os i at opfinde produktfakta.
Vælg en CNC-arkitektur, der matcher formen og volumen
Læs den dominerende geometri først
Det første arkitekturspørgsmål er, om huset primært er rundt, primært prismatisk eller ægte blandet. En rund krop med koncentriske trin kan passe til CNC-drejning. Live-værktøjer kan tilføje radiale huller, flader og slidser. En kasse, åg eller åben ramme kan passe til tre-akset eller fire-akset fræsning. Vinklede optiske flader og sammensatte porte kan gøre fem-akset bearbejdning nyttig.
Adgang, fastholdelse af datum, mængde og inspektion bør styre ruten. Fem-akset bearbejdning er ikke det rigtige valg, blot fordi en del ser kompleks ud. En stabil tre-akset proces med to planlagte opsætninger kan være bedre for et simpelt emne. En fræse-dreje-rute kan være bedre, når koncentriske flader og radiale træk skal forblive relaterede.
Vores CNC-bearbejdningstjenester inkluderer tre-akset, fire-akset, fem-akset, drejning og fræse-dreje arbejde. Det område giver os muligheder, men delen har stadig brug for en klar arkitektur. En maskine kan ikke korrigere en svag referenceplan eller en utilgængelig tætningsflade.
Sammenlign ét-stykke og delt-krop designs
En ét-stykke krop fjerner en samling og en mulig lækagevej. Den kan også skabe et dybt hulrum, lange værktøjer, fangne spåner og vanskelig samling. En delt krop åbner hulrummet og kan forenkle efterbehandling. Den tilføjer også en flange, fastgørelser, tolerancestak og tætning.
Begge koncepter skal sammenlignes med funktion og samlet procesrisiko. Færre varenumre betyder ikke altid lavere omkostninger. Den enkeltstående løsning kan spare et samletrin, men kræve langsom dyb-lomme-bearbejdning. Det delte design kan bearbejdes hurtigere, men kræve en anden kontrolleret tætningsflade.
Match investering med gentagelsesvolumen
Prototypearbejde drager fordel af tilpasningsdygtige fixturer og tilgængeligt lager. Gentagen produktion kan retfærdiggøre specialfremstillede kæber, en gravsten, en dedikeret måler eller nær-netto lager. Det forventede volumen ændrer også, om vi kombinerer operationer eller beholder en simpel proces med klare inspektionsporte.
PTSMAKE's sammenligning af CNC-bearbejdning og trykstøbning til aluminium spotlyshuse2 forklarer den større procesbeslutning. Denne artikel antager, at teamet har valgt CNC-bearbejdning og skal gøre den rute stabil.
Vælg legeringen og råmaterialeformen som én beslutning
Balancer varme, styrke, finish og forsyning
Mange teams starter med 6061 aluminium, fordi det tilbyder en nyttig balance for bearbejdede dele. Det endelige valg afhænger stadig af den termiske model, pivotbelastninger, finish, korrosionseksponering, lager tilgængelighed og gældende specifikation. Jeg undgår at vælge en legering ud fra en enkelt egenskabstabel.
Den aluminiumslegering og hærdetilstandsstandarder3 vedligeholdt af Aluminum Association hjælper teams med at specificere materiale i et fælles sprog. Tegningen eller indkøbspakken bør angive den krævede legering, hærdetilstand og materialespecifikation. En løs note som “aluminium” giver ikke indkøb eller inspektion tilstrækkelig kontrol.
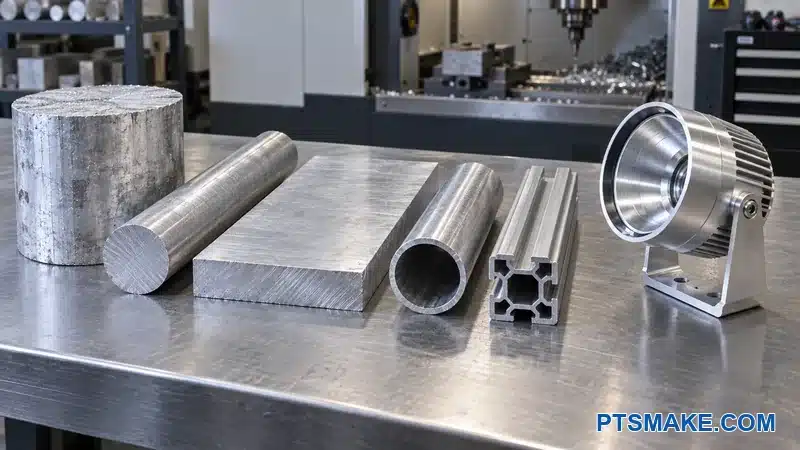
Gennemgå lagerform på samme tid
Plade, emne, rundstang, rør og ekstrudering skaber ikke den samme bearbejdningsplan. De adskiller sig i tilgængelig størrelse, overfladetilstand, kornretning, restspænding, spild og leveringstid. En lav pris pr. kilogram kan miste sin fordel, når det meste af emnet bliver til spåner.
| Designprioritet | Lager- eller materialespørgsmål | Gennemgangshandling |
|---|---|---|
| Stabil optisk geometri | Kan tung, ujævn grovbearbejdning frigive bevægelse? | Gennemgå lagerstand og trinvis bearbejdning |
| Anodiseret udseende | Kan legeringen og lagervejen bevare det godkendte udseende? | Godkend prøver fra den tilsigtede procesrute |
| Termisk vej | Understøtter legeringen den validerede varmestrømsmodel? | Bekræft med den termiske ejer |
| Pivotstyrke | Bærer den lokale boss klemme- og servicebelastninger? | Gennemgå bossen og belastningsvejen |
| Produktionsomkostninger | Kan rør eller ekstrudering fjerne grovbearbejdningsvolumen? | Sammenlign samlede procesomkostninger, ikke kun materialeprisen |
Brede termiske flader, tynde ringe og asymmetriske huse kræver tæt opmærksomhed. Kraftig fjernelse fra den ene side kan ændre spændingsbalancen. Et grovbearbejdningstrin, hvileperiode, spændingsudlignet plade eller revideret lagerform kan hjælpe. Den rigtige metode afhænger af delen, så leverandøren bør beskrive den foreslåede rute.
Kontroller udskiftninger
En tilladt erstatning bør matche produktbehovet, ikke kun en generel styrkeværdi. Det kan også påvirke anodiseret farve, ledningsevne, korrosionsadfærd, skærerespons og forsyningsdokumentation. Jeg ønsker, at hver erstatning godkendes, før produktionsmateriale skæres.
Hos PTSMAKE bearbejder vi almindelige aluminiumskvaliteter, men vi behandler dem ikke som visuelt eller dimensionelt identiske. Jeg anbefaler, at kunden godkender den faktiske legering og finishrute, når farve- eller overfladekonsistens er vigtig.
Byg funktionelle optiske og monteringsreferencer
Placer referencerne på reelle parringsfunktioner
Referenceplanet starter sædvanligvis med den overflade, som LED-printpladen eller optikholderen monteres på. Den overflade kan danne det primære plan. En kontrolleret boring, styretap eller cirkulært sæde kan derefter lokalisere den optiske akse. En stift, not eller anden detalje kan styre rotationen, når kabel- eller stråleorienteringen er afgørende.
En kosmetisk udvendig cylinder kan ligne en naturlig reference. Den er ofte svag, hvis LED'en, optikken og linsen ikke placeres ud fra den. Huset kan se koncentrisk ud, mens den optiske stak forbliver forskudt. Et datum bør repræsentere samlefunktionen, før det repræsenterer visuel symmetri.
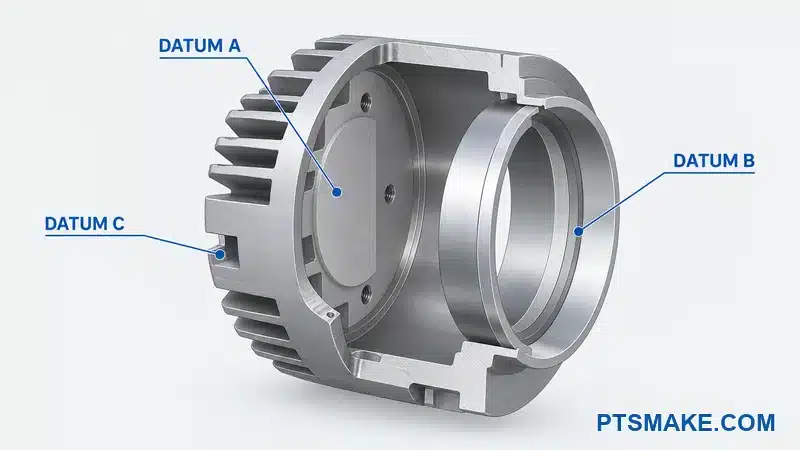
Kontroller seks frihedsgrader
Det primære plan bør stoppe tre bevægelser. Den sekundære funktion bør lokalisere yderligere to. Den tertiære funktion bør stoppe den endelige rotation eller translation. Denne 3-2-1 idé er simpel, men de faktiske funktioner skal være store, stabile, tilgængelige og gentagelige.
En lille kant eller fleksibel finne skaber et svagt datum-mål. Et datum, der forsvinder, efter at et dæksel eller beslag er installeret, skaber det samme problem. Hvis samling og inspektion ikke kan genskabe referencen, kan tegningen være matematisk komplet, men operationelt svag.
ASME Y14.54 definerer et fælles system for dimensionering og geometrisk tolerancering. ISO 11015 definerer det internationale sprog for geometriske kontroller. Tegningen bør identificere sin styrende standard og udgave, fordi symboler kræver en fælles fortolkning.
Knyt relaterede funktioner til én datumramme
LED-centret, optiksædet, linsesædet og frontåbningen har normalt brug for et direkte forhold. Jeg forsøger at forbinde disse funktioner til den samme funktionelle datumramme. Jeg opretter ikke separate koordinatsystemer for hver komponent, medmindre produktet virkelig bruger separate lokaliseringssystemer.
Pivoten kan have brug for et andet funktionelt forhold. Hvis stråleretningen skal følge pivotaksen, bør tegningen kontrollere dette forhold. Hvis beslaget kun giver grov sigtning, kan en bredere tolerance være nok. Jeg bruger fejlkortet til at vælge.
| Funktion | Funktionelt spørgsmål | Mulig kontroltilgang |
|---|---|---|
| LED-land | Sætter den aksial position og varmekontakt? | Primært datum og fladhed baseret på interfacebehov |
| Optikpilot | Sætter den strålecentret? | Position eller rundløb fra den funktionelle datumramme |
| Linsesæde | Skal det dele den optiske akse? | Direkte placering fra den samme ramme |
| Rotationslåsfunktion | Påvirker rotationen strålen eller kablet? | Profil eller position fra primære og sekundære datums |
| Pivotboring | Afhænger sigtet af dets forhold til den optiske akse? | Orientering og position baseret på monteringsfunktion |
Få bearbejdning og inspektion til at stemme overens
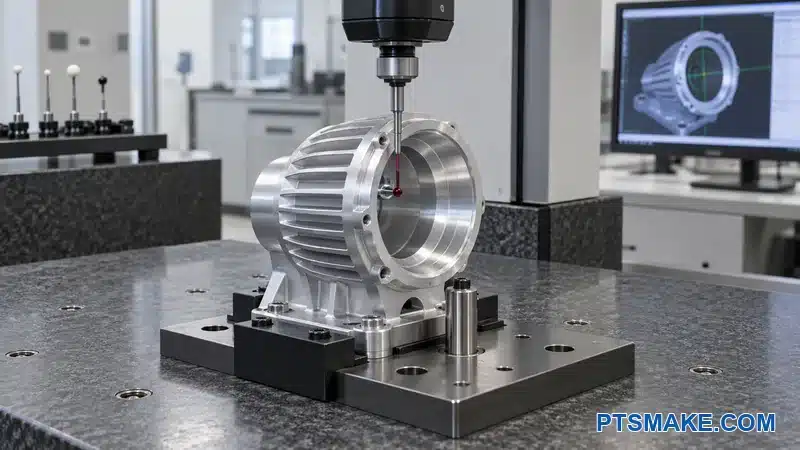
Procesgennemgangen spørger, hvordan delen vil blive holdt under den kritiske operation, og hvordan inspektionen vil etablere de samme datums. En koordinatmålemaskine kan beregne mange forhold, men fiksturen har stadig brug for stabil adgang og en klar justeringsmetode.
Tegningen bør ikke tvinge værkstedet til at inspicere fra en kosmetisk skal, når maskinen og samlingen bruger den termiske kontaktflade. Dette misforhold tilføjer diskussion uden at tilføje kontrol. Et godt datumskema lader design, bearbejdning, samling og kvalitet diskutere de samme fysiske referencer.
I vores DFM-arbejde foreslår vi ofte små datum-puder eller en praktisk rotationslåsfunktion, når den originale model mangler en gentagelig reference. Vi beholder kun disse funktioner, når de understøtter det færdige produkt, fiksturen eller inspektionen. Vi tilføjer ikke geometri kun for at få CAD'en til at se teknisk ud.
De valgte referencer skal også forblive brugbare efter anodisering og endelig samling.
Design LED'ens termiske grænseflade som en komplet vej
Start ved varmekilden
Den termiske gennemgang følger varmestien fra LED-overgangen til den omgivende luft. Denne sti kan omfatte LED-pakken, loddetin, printpladen, termisk interface-materiale, bearbejdet kontaktflade, husvæg, finish, finner og luftstrøm. En ændring i ethvert lag kan påvirke resultatet.
Den Lumileds whitepaper om termisk design6 beskriver denne sti som et termisk modstandsnetværk og viser, hvorfor hver interface er vigtig. En stor ekstern køleplade kan ikke korrigere en dårlig kontaktflade nær LED'en. Designet kræver både en intern sti med lav modstand og tilstrækkeligt eksternt areal til det faktiske miljø.
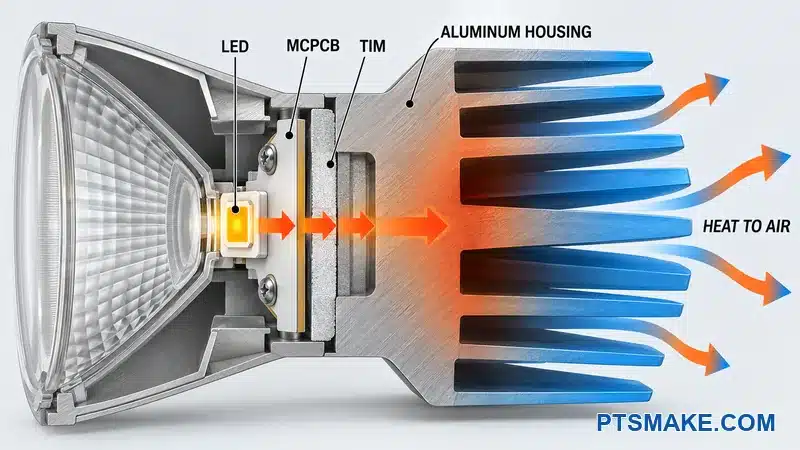
Den termiske ansvarlige bør angive LED-effektbetingelsen, printpladetype, interface-materiale, tilladt temperatur, monteringsposition, luftstrøm og omgivelsestemperaturområde. En husdiameter alene kan ikke fastsætte en universel finnestørrelse. Produktets termiske ansvarlige bør validere det endelige design under repræsentative forhold.
Definer kontaktfladen som en funktionel interface
Printpladens kontaktflade har brug for tilstrækkeligt areal under det tilsigtede varmeudbredelsesområde. Den har også brug for en kontrolleret overfladetilstand. Grater, spåner, belægning, lokale buler og et højt punkt nær en skrue kan forhindre printpladen i at sidde jævnt.
Tegningen bør identificere kontaktzonen og adskille den fra nærliggende kosmetiske overflader. Hvis kontaktfladen skal forblive fri for anodisering eller en anden belægning, bør tegningen definere maskegrænsen og acceptabel overgang. Procesplanen bør også beskytte det bare aluminium mod skader og forurening.
En meget fin overfladefinishværdi kræver understøttende bevis. Nogle termiske interface-materialer tilpasser sig bearbejdningsmærker. Nogle kræver en anden tilstand. En finere finish kan tilføje cyklustid og stadig fejle, hvis kontaktfladen ikke er flad under klembelastningen. Interface-materialeleverandøren og det termiske team bør definere behovet.
Skab en afbalanceret klemsti
En flad kontaktflade virker kun, når samlingen holder printkortet mod den. Jeg placerer skruer eller clips, så klembelastningen når det aktive område uden at bøje printkortet. Jeg giver hver fastgørelse et stift lokalt sæde, tilstrækkelig adgang for værktøj og en gentagelig tilspændingsmetode.
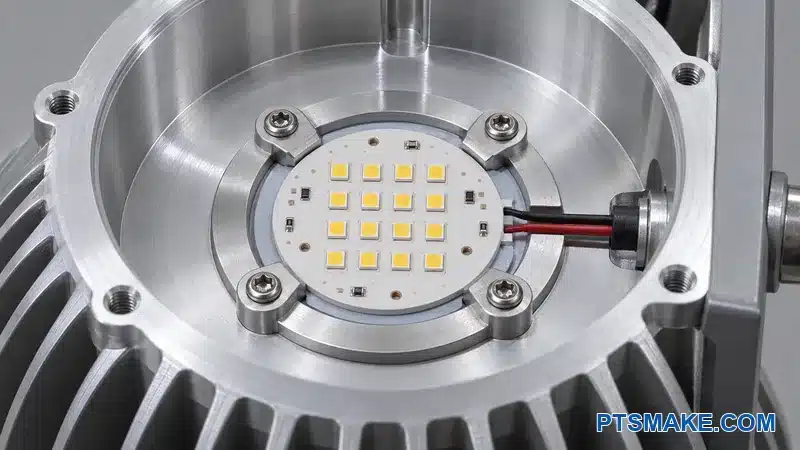
Designet bør ikke lade printkortet vippe på loddesamlinger, trådpuder eller snavs. Afstandsstykker og placeringsstifter må ikke sidde højere end den tilsigtede kontaktstak. Det termiske interfacelag kræver også en defineret tykkelse eller kompressionsbetingelse. Ekstra materiale er ikke altid sikrere, fordi et tykkere lag kan tilføje modstand.
| Termisk detalje | Risiko, hvis uklart | DFM spørgsmål |
|---|---|---|
| Kontaktflade | Delvis kontakt eller pladeforvrængning | Hvilken region skal røre under monteringsbelastning? |
| Overfladens tilstand | Grat, belægning eller snavs skaber et mellemrum | Hvilken finish og renhed kræver grænsefladen? |
| Fastgørelsesmønster | Ujævnt tryk og lokal pladebøjning | Skaber mønsteret en afbalanceret klemsti? |
| Grænseflademateriale | Overdreven tykkelse eller ufuldstændig dækning | Hvilken installeret tilstand kræver leverandøren? |
| Væg til finner | Varme-flaskehals nær kilden | Er metalstien kontinuerlig og tyk nok? |
| Ekstern luftstrøm | Finner fungerer under forventning | Blev huset testet i dets reelle orientering? |
Hold bearbejdning og termisk validering forbundet
Værkstedet bør forklare, hvordan det vil færdiggøre og beskytte kontaktfladen. En bred kontaktflade kan kræve en trinvis operation efter grov bearbejdning af hulrummet. Et tyndt hus kan forvrænges, når det spændes fast. Et finish-snit fra det funktionelle datum kan hjælpe, men fiksturet skal understøtte delen uden at bøje den.
Den separate PTSMAKE designguide for køleplader dækker det bredere termiske designproblem. For dette hus holder jeg DFM-fokus på kontaktfladen, metalstien, finnens bearbejdelighed, finishgrænsen og målbare acceptkriterier.
Bearbejdning alene beviser ikke termisk ydeevne. Vi kan fremstille og inspicere den definerede geometri. Kunden eller testejeren bør bekræfte den samlede temperatur under den tilsigtede elektriske belastning og miljø.
Bed PTSMAKE om at gennemgå din LED-kontaktflade og bearbejdningsrute.
Hold LED'en, reflektoren og linsen på én optisk stak
Kontrol af center, højde og rotation
En LED kan sidde nær midten og stadig producere den forkerte stråle. Den optiske stak kræver radial kontrol, aksial kontrol og nogle gange rotationskontrol. LED'ens optiske center stemmer muligvis ikke overens med centeret af dens pakke eller pladeomrids. Den valgte komponenttegning skal definere de sande placeringsreferencer.
Den LEDiL installationsguide7 fortæller designere at justere LED'ens optiske center med den optiske komponent. Jeg bruger det krav til at gennemgå den mekaniske stak. Jeg antager ikke, at brede skruefrigange kan placere pladen. Skruer klemmer godt, men de er normalt dårlige præcisionslokatorer.
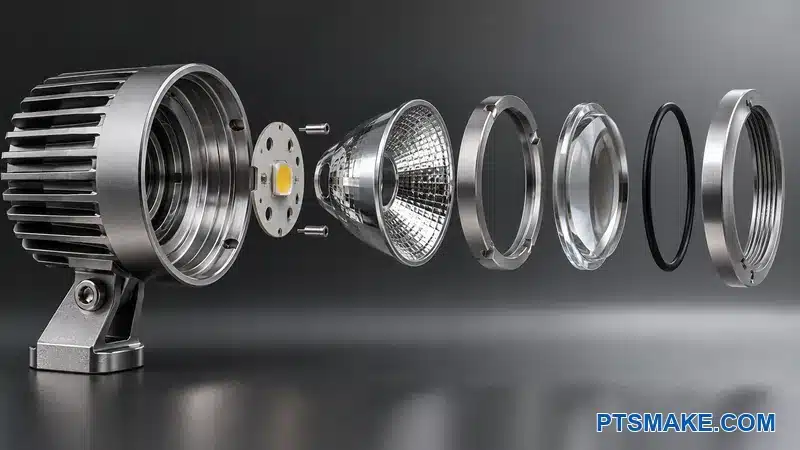
En direkte bearbejdet pilot, placeringskant, stiftmønster eller kontrolleret bærer er normalt det klareste valg. Den valgte funktion skal matche komponentleverandørens tilladte kontaktområde. En stift, der rører et følsomt kredsløbsområde, kan skabe et nyt problem, selvom den forbedrer positionen.
Indstil aksial højde fra en stabil skulder
LED-til-optik afstanden kan ændre fokus og stråleform. Jeg forsøger at indstille denne højde fra en direkte bearbejdet skulder og en kort komponentstak. Bløde pakninger, klæbemiddelperler, ru finishovergange og flydende dæksler bør ikke definere fokalhøjde, medmindre det optiske design tager højde for deres variation.
Linsen kan også have brug for et aksialt stop, der er adskilt fra tætningskompressionsgrænsen. Hvis fastgørelsesmidlerne fortsætter med at komprimere en pakning, indtil linsen finder sit sæde, bør designet definere begge forhold. Hvis pakningen alene indstiller linsehøjden, bliver pakningstolerancen og ældningsadfærden en del af den optiske stak.
Forkort tolerancekæden
En simpel sløjfe fra LED'ens emitterende overflade til optik- og linse-referencerne afslører stakken. Sløjfen bør liste hver dimension og komponent, der lukker den. Hvis sløjfen krydser mange dele, kan en direkte husfunktion fjerne en eller flere variabler.
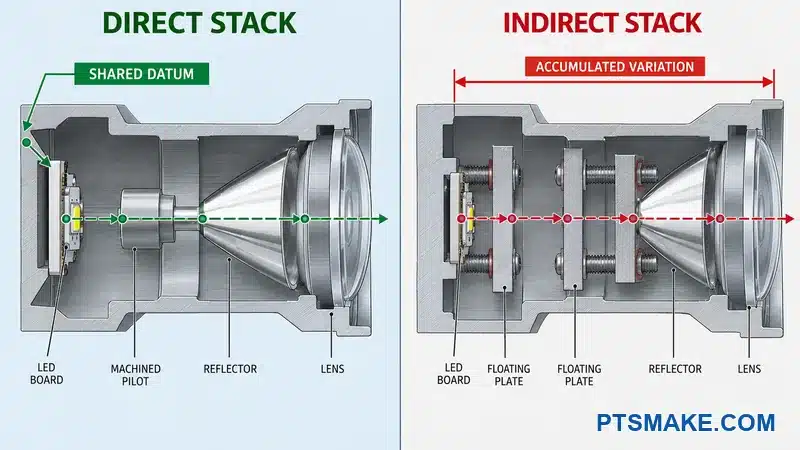
| Optisk tilstand | Stærkere mekanisk kontrol | Svagere kontrol |
|---|---|---|
| LED-radialposition | Stifter eller placeringskanter bundet til det optiske datum | Pladeomrids flydende i brede skruehuller |
| Optik radial position | Dedikeret pilot eller sæde fra samme datum | Kosmetisk skal-diameter |
| Fokalhøjde | Direkte skulder og en kort stiv stak | Flere bløde eller ubehandlede lag |
| Rotation | Nøgle, tap eller asymmetrisk placeringsmønster | Installatørens vurdering |
| Linseforhold | Kontrolleret sæde bundet til den optiske ramme | Dækposition gennem løse fastgørelsesmidler |
Produktteamets metode bør kontrollere, om stakken bruger worst-case eller statistisk beregning. Én meget stram husdimension bør ikke skjule al variation. Indkøbte optik, printplader, tætninger og holdere bidrager også. Teamet har brug for aktuelle leverandørtolerancer, før det tildeler husets godtgørelse.
Sørg for fejlsikring af samlingen
Designet bør gøre en forkert orientering vanskelig. Et asymmetrisk stiftmønster, en noteret bærer, en synlig urfunktion eller stikafstand kan hjælpe. Samleprocessen bør også vise, hvordan optikken sidder, og hvordan teknikeren bekræfter fuld indgreb.
Samlevejen bør holde værktøj væk fra LED'en og reflekterende overflader. En drivervej, der krydser optikken, kan føre til ridser eller kontaminering. En låsering har brug for en brugbar værktøjsgrænseflade. Hvis klæbemiddel er påkrævet, har huset brug for et kontrolleret bindingsområde og en vej, der holder overskydende materiale væk fra den optiske åbning.
Verificer den samlede stråle
Dimensionsinspektion kan bekræfte de bearbejdede forhold, men den kan ikke bevise den endelige stråle alene. Jeg forbinder reference- og toleranceplanen med en samle- og optisk test. Hvis strålen fejler, kan teamet derefter adskille husfejl, komponentvariation, samlefejl og testopsætningsfejl.
Denne sporbare sløjfe er mere nyttig end at stramme hver koncentrisk diameter. Den lader os bruge CNC-præcision på de funktioner, der faktisk kontrollerer den optiske stak.
Åbn interne hulrum for rigtige værktøjer og rigtig rengøring
Design for en fræser med endelig længde og diameter
En CAD-lomme kan være nem at tegne og svær at bearbejde. Dybe smalle hulrum kræver lange værktøjer. Lange værktøjer bøjer mere, vibrerer mere og kræver ofte lettere snit. En lille indvendig radius kan tvinge en lille fræser gennem en hel lomme, selv når det meste af materialet kunne bruge et større værktøj.
Hulrumsgennemgangen bør identificere, hvilke overflader der virkelig har brug for den dybeste væg og mindste radius. Indgangen kan åbnes, væggen kan forkortes, eller hjørneradius kan vokse, når funktionen tillader det. Hvis en modindsats har et skarpt ydre hjørne, er en lokal aflastning ofte bedre end et skarpt indre hjørne i hele hulrummet.
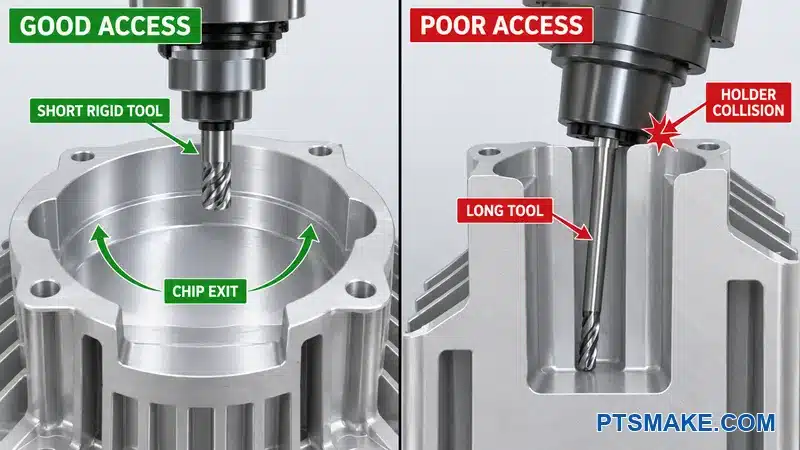
Hos PTSMAKE er vores fem-akset CNC-bearbejdning kapacitet kan forbedre adgangen til vinklede flader og radiale funktioner. Den fjerner ikke fræserdiameter, holderfrihøjde eller spånevakueringsgrænser. Designet har stadig brug for fysisk adgang.
Gennemgå værktøjet, holderen og spindelbanen
Værktøjsadgang strækker sig ud over skærekanten. Værktøjsholderen og spindelnæsen har også brug for frihøjde. En tilspidset ydervæg eller en høj boss kan blokere holderen, før værktøjet når bunden. En vinklet tilgang kan hjælpe, men den kan ændre reference- og opspændingsplanen.
Gennemgangen bør også kontrollere, hvordan værktøjet forlader snittet. En smal slids uden overkørsel kan skabe stilstandsmærker eller tvinge et specielt værktøj. En gevind nær en skulder kan have brug for en aflastning. En tætningsflade kan have brug for plads til, at en fræser kan komme ind og ud uden at efterlade et trin på tværs af pakningsvejen.
| Geometri | Almindelig proceseffekt | Praktisk designrespons |
|---|---|---|
| Dyb smal lomme | Langt værktøj, lavere stivhed, langsommere fjernelse | Åbn indgangen eller reducer dybden, hvor funktionen tillader det |
| Lille indvendig radius | Lille fræser styrer hele operationen | Forøg radius eller lokaliser den lille funktion |
| Høj boss nær en væg | Holderkollision og dårlig spånstrøm | Tilføj frihøjde eller ændre tilgangen |
| Lukket ringformet rille | Vanskelig spånfjernelse og inspektion | Tilføj adgang og definer det funktionelle segment |
| Skarp indsatskant | Umulig fræset indvendig hjørne | Brug hjørneaflastning eller skift indsatsen |
Skab en vej for spåner og rengøringsmedier
Hulrummet skal frigive spåner under skæring. Det skal også frigive vaskevæske efter bearbejdning. Spåner kan gemme sig bag ribber, i blinde gevind, under afsatser og mellem tætte finner. En del, der ser ren ud fra åbningen, kan tilbageholde snavs nær LED'en eller optikken.
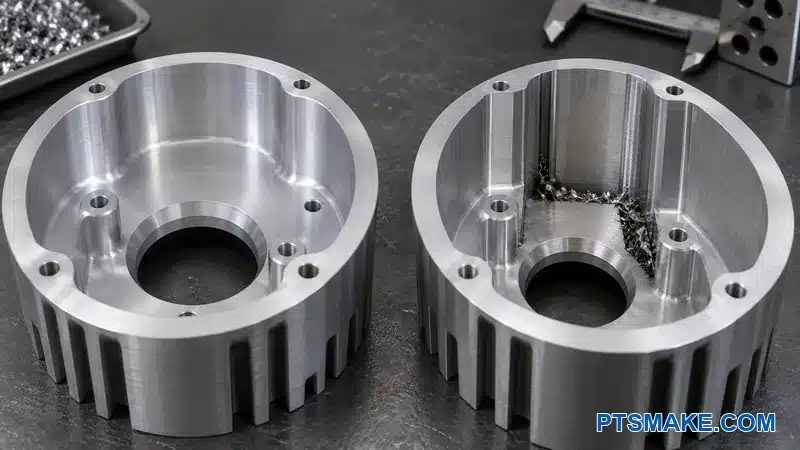
Huset skal gennemgås i sandsynlige bearbejdnings- og vaskeorienteringer. Tyngdekraften betyder noget. Blinde opadgående lommer kan holde væske. Smalle mellemrum kan modstå skylning og tørring. Hvis produktet kræver særlig optisk eller elektronisk renhed, bør kravet definere den accepterede tilstand og verifikationsmetode.
Planlæg afgratning før frigivelse
Krydshuller, afbrudte gevind, finnerødder og interne slidser kan skabe svært tilgængelige grater. En vag “bræk alle kanter” note forklarer ikke, hvilke kanter der rører en tætning, ledning, printplade eller tekniker. Jeg markerer kritiske kantbetingelser og tillader en praktisk metode.
Holdet bør beslutte, om medieblæsning, tromling, børstning, manuel afgratning eller termiske metoder er acceptable. Hver proces kan ændre udseende eller funktionelle kanter. Planen skal også tage højde for rengøring efter afgratning.
Brug adgang som en omkostnings- og kvalitetsløftestang
Bedre adgang reducerer ofte værktøjsantal, cyklustid, gratrisiko og rengøringsindsats på samme tid. Jeg behandler et åbent hulrum som mere end en bearbejdningsbekvemmelighed. Det kan gøre inspektion og samling mere pålidelig.
Produktfunktion sætter stadig grænsen. En væg, der bærer varme, tætningsbelastning, afskærmning eller strukturel belastning, bør ikke åbne uden gennemgang. Den rigtige ændring bevarer grænsefladen og fjerner unødvendig forhindring.
Balancer vægge, finner, ribber og tappe for stivhed
Få tynde funktioner til at understøtte procesbelastninger
Tynde finner kan tilføje overfladeareal og reducere vægt. De kan også vibrere under skæring, bøje under håndtering og vise finishvariation. Høje tappe kan bevæge sig, når det omgivende gulv er tyndt. Jeg gennemgår højde, tykkelse, afstand, fræserretning og klembelastning sammen.
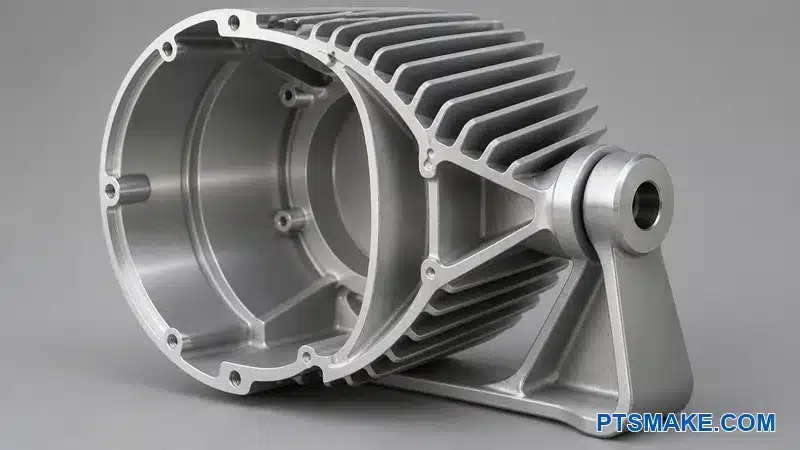
Graduelle sektionsændringer opfører sig normalt bedre. En belastet drejetap har brug for en bred belastningsvej ind i kroppen. Ribber bør understøtte en kendt belastning. En dekorativ ribbe kan blokere en større fræser og tilføje afgratningsarbejde uden at forbedre funktionen.
Efterlad en stabil efterbearbejdningsbetingelse
Grovbearbejdning kan frigive materialespænding og varme. En bred flade eller tynd optisk ring kan flytte sig, efter at hovedhulrummet er åbnet. Processen kan kræve trinvis grovbearbejdning og efterbearbejdning, men delen skal stadig have et stabilt sted at placere og fastspænde.
Én universel minimumsvæg- eller finnetykkelse ville være misvisende. Den anvendelige værdi afhænger af legering, uunderstøttet højde, værktøj, tolerance, overfladefinish, kvantitet og fiksturunderstøttelse. Værkstedet bør markere de funktioner, der kræver særlig understøttelse eller en langsommere proces.
Gennemgå tapbelastninger lokalt
En drejetap kan opleve klembelastning, sigtemoment, stød og gentagen justering. Hovedhusets legering beviser ikke, at den lokale form er tilstrækkelig. Produktudvikleren bør kontrollere belastningssituationen, rundingen, kantafstanden, vægforbindelsen og den matchende beslag.
CNC-gennemgangen kontrollerer derefter værktøjsadgang og deformation. En tyk isoleret tap ved siden af en tynd væg kan skabe ujævn materialefjernelse. Et dybt drejetaphul kan have brug for støtte fra begge sider. En tværbolt har også brug for plads til sit hoved, møtrik, skive og værktøj.
| Funktion | Produktets rolle | Produktionsspørgsmål |
|---|---|---|
| Udvendige finner | Afgiv varme til omgivende luft | Kan fræseren nå rødderne uden svage skær? |
| Hovedvæg | Bære varme og strukturel belastning | Vil grovbearbejdning eller fastspænding deformere væggen? |
| Ribbe | Afstive en kendt belastningsvej | Hjælper den mere, end den blokerer adgang? |
| Drejetap | Bære sigte- og låsebelastninger | Er tappen understøttet og bearbejdelig fra et stabilt referencepunkt? |
| Skruetap | Overføre klembelastning | Er der tilstrækkelig sædeareal og plads til værktøj? |
Termisk og strukturelt arbejde skal forblive forbundet. Fjernelse af metal kan reducere cyklustiden, men også indsnævre varmestien. Tilføjelse af finner kan forbedre arealet, men gøre rengøring eller belægning sværere. Den endelige geometri bør opfylde den validerede produktmodel og en stabil bearbejdningsproces.
Reducer opsætninger uden at miste referencekontrol
Tæl kontrollerede orienteringer
Hver ny orientering tilføjer håndtering, probing, fastspænding og endnu en referencepunktsoverførsel. Fem-akset bearbejdning kan eksponere flere flader i én opspænding. Fire-akset indeksering kan gentage radiale funktioner. En simpel del kan stadig køre bedst i to klare tre-aksede opsætninger.
Opsætningsgennemgangen tæller de orienteringer, der er nødvendige for at nå funktionelle funktioner. Relaterede funktioner bør forblive sammen, hvor fiksturen og værktøjet tillader det. Den optiske pilot, LED-fladen og nærliggende placeringsfunktioner drager ofte fordel af én kontrolleret operation, fordi deres forhold betyder mere end deres forhold til en kosmetisk skal.
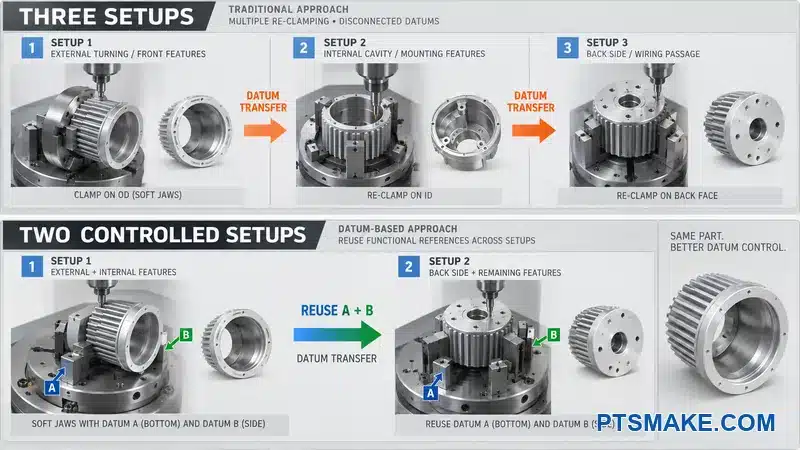
Giv fiksturen en reel gribezone
Designere bruger ofte hver udvendig overflade til udseende. Værkstedet har derefter ingen stabil plads til kæber, stop eller klemmer. Jeg reserverer et klemmebånd, en materialeforlængelse, en offerpude, en aftagelig tap eller en eksisterende ikke-kosmetisk overflade, når delen har brug for en.
Fiksturen bør modstå skærekraft uden at bøje huset. En tynd ring kan kun blive rund, efter at kæberne frigiver den. En bred flade kan kun se flad ud, mens klemmen holder den nede. Jeg spørger, hvordan delen vil opføre sig i fri tilstand, fordi inspektion og samling normalt sker efter frigivelse.
Beskyt referencepunktet gennem hver operation
Den første opsætning skaber funktioner, der placerer den næste opsætning. Disse funktioner har brug for tilstrækkelig størrelse, stivhed og adgang. Hvis anodisering sker før en senere operation, kan finishen ændre eller beskadige placeringen. Hvis al bearbejdning sker før efterbehandling, skal processen tage højde for belægning på den endelige pasform.
| Opsætningsspørgsmål | Hvorfor det betyder noget | Muligt svar |
|---|---|---|
| Hvor griber den første operation? | Emnet skal modstå grovbearbejdningskræfter | Efterlad materiale eller et frit klemmebånd |
| Hvilke funktioner forbliver i én opspænding? | Fælles bearbejdning reducerer overførselsfejl | Gruppér relaterede optiske og termiske funktioner |
| Hvad placerer den anden operation? | Svage overførselsfunktioner tilføjer variation | Skab stabile puder, piloter eller kæber |
| Hvordan beskyttes den færdige overflade? | Genfastspænding kan mærke kosmetik | Brug beskyttede kontaktzoner og rene fiksturer |
| Hvad genskaber inspektion? | Et andet datum kan skjule procesfejl | Brug den samme funktionelle ramme |
Antal opsætninger er ikke et nyttigt mål i sig selv. Én overfyldt opsætning kan bruge lange værktøjer, dårlige tilgangsvinkler eller svage klemmer. To robuste opsætninger kan være sikrere. Den bedste plan reducerer unødvendige overførsler, samtidig med at hver operation holdes stabil.
Brug proceskontrol på det rigtige tidspunkt
Nogle funktioner er nemmest at kontrollere, før emnet forlader opspændingen. En probe kan verificere emnets position eller en kritisk boring under bearbejdning. Den kontrol erstatter ikke den endelige inspektion, men den kan fange et opsætningsproblem, før der tilføjes mere værdi.
Leverandøren bør vise, hvilke kontroller der sker undervejs i processen, og hvilke der sker efter færdiggørelse. Denne opdeling er vigtig for belagte pasninger, tætningsflader og kosmetiske zoner. Det hjælper også kunden med at forstå, hvad det tilbudte inspektionsomfang omfatter.
Omstillingsbehov hører også hjemme i opspændingsgennemgangen. En opspænding bør gøre forkert ilægning vanskelig, og dens kontaktpunkter bør være nemme at rengøre. Disse detaljer beskytter repeterbarheden, når operatører ilægger mange emner.
En illustrativ gennemgang af to opsætninger
Overvej et 6061-T6 hus til en 60 W udendørs spotlight og en planlagt pilotbatch på 120 stykker. Modellen bruger en frontoptisk boring, en bageste LED-flade, to sidegående pivotboringer og en positioneringshak. Det første proceskoncept placerer disse funktioner på tværs af tre orienteringer. Den plan tvinger den optiske akse til at bevæge sig gennem to datumoverførsler før den endelige inspektion.
I dette eksempel bliver den bageste flade datum A, den optiske boring bliver datum B, og hakken bliver datum C. Designet tilføjer også et 6 mm bredt gribebånd uden for tætningsvejen. En første operation skaber A og B fra rundstok. En anden operation med bløde kæber lokaliserer ud fra disse færdige funktioner og bearbejder pivotboringerne, kabelporten og hakken. Denne foreslåede rute fjerner én overførsel uden at tvinge et langt værktøj ind i frontkaviteten.
Den forventede fordel er en simplere datumkæde og ét færre håndteringstrin. Det er ikke et påstået produktionsresultat. En leverandør ville stadig skulle bekræfte værktøjsadgang, spændekraft, råmaterialetilstand, cyklustid og inspektionsgentagelighed ud fra de frigivne filer.
| Eksempelkontrol | Planlægningsværdi | Begrundelse for værdien |
|---|---|---|
| Primær reference | Bageste LED-land som datum A | Den understøtter printpladen og skaber det primære samleplan |
| Optisk reference | Forreste pilotboring som datum B | Den styrer stråleaksen fra det funktionelle sæde |
| Rotationsreference | Kabel-side hak som datum C | Den fikserer rotationen for beslaget og kabelføringen |
| Pilotmængde | 120 styk | Det kan retfærdiggøre gentagelige bløde kæber uden at antage højvolumen-værktøj |
| Inspektionsrapport | Eksempel på layout med faktiske resultater efterladt blanke | Den definerer metoden uden at foregive, at dele er blevet målt |
Lad produktionsmængden styre fiksturen
Prototypefiksturer bør understøtte læring og rimelige ændringer. Produktionsfiksturer bør understøtte gentagen ilægning, spånkontrol, værktøjsadgang og delbeskyttelse. Et dedikeret måleværktøj kan give mening, når det kontrollerer et gentaget funktionelt forhold hurtigere end en fuld CMM-rutine.
Hos PTSMAKE vælger vi mellem tre-akset, fire-akset, fem-akset, drejning og fræse-dreje-ruter, efter vi har gennemgået delen og den forventede mængde. Procesnavnet kommer efter datum- og opspændingslogikken. Denne rækkefølge giver kunden en klarere begrundelse for den foreslåede rute.
Design huller, gevind, drejepunkter og adgang til fastgørelseselementer sammen
Design den komplette forbindelse
Et gevindhul er kun én del af en forbindelse. Jeg gennemgår befæstelseselementet, indgrebet, undersænkningen, sædet, værktøjsbanen, modparten, kantafstanden og servicemetoden samlet. Et korrekt gevind kan stadig være ubrugeligt, når en finne blokerer værktøjet, eller skruehovedet sidder på en buet overflade.
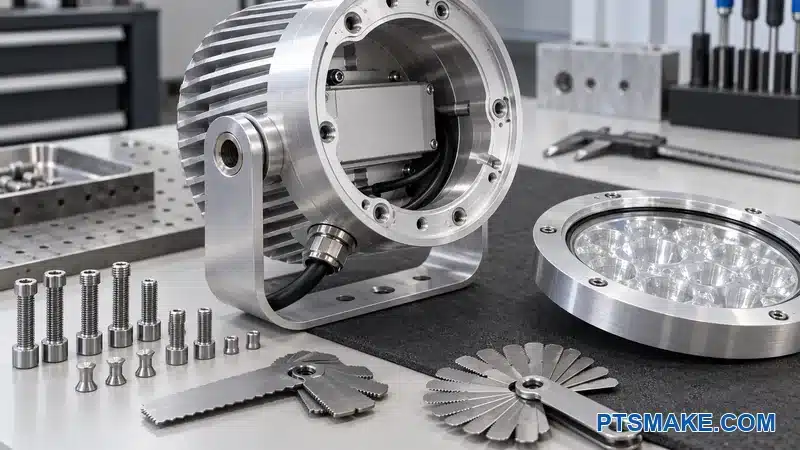
Standard gevindformer og tilgængelige befæstelseselementer er normalt det sikreste udgangspunkt, medmindre produktet kræver noget særligt. Tegningen bør angive, om et gevind er skåret før eller efter finish. Den bør også definere enhver påkrævet maske, indsats, gevindlås, tætningsmiddel eller ledende kontaktflade.
Efterlad plads ved blinde ender
Et blindt gevindhul har brug for plads til borspidsen, gevindtappens indløb, spåner og befæstelseselementets ende. Jeg placerer ikke fuld gevinddybde mod en fysisk bund uden at kontrollere værktøjet. Jeg holder også dybe små gevind væk fra tynde vægge, når layoutet tillader det.
For en kabelforskruning eller forseglet prop gennemgår jeg gevindet og dets tætningsflade som én grænseflade. Gevindet kan trække komponenten ind, mens en skulder, pakning eller tilspidset form skaber tætningen. Samlingsmomentet og leverandørspecifikationen betyder mere end en generisk hulnote.
Behandl pivoten som en funktionel samling
Pivotboringen, beslaget, bolten, skiven og låsefunktionen styrer sigtet. Jeg spørger, om samlingen roterer på bolten, en bøsning eller en bearbejdet skulder. Jeg spørger også, hvordan brugeren låser den, og hvor mange justeringer produktet forventer.
| Forbindelsesfunktion | DFM-kontrol |
|---|---|
| Gevindhul | Værktøjsdybde, indgreb, kantafstand, finish og adgang til måler |
| Forsænkning | Hovedsæde, hjørneradius, driverafstand og spånfjernelse |
| Pivotboring | Pasform, akseforhold, lejeområde og inspektionsadgang |
| Kabelport | Gevindstandard, tætningsflade, nøglefrihed og trækaflastning |
| Jordpunkt | Bar kontaktflade, korrosionsplan og monteringskontrol |
Specielle gevind har brug for tydelige mærker, og lignende systemer bør ikke blandes uden grund. Geometrien har også brug for plads til en go/no-go-måler, hvor gevindinspektion er påkrævet. En funktion, der ikke kan nås af en skruetrækker, skruenøgle eller måler, er ikke fuldt ud designet.
Design tætningsfunktioner omkring kompression og testadgang
Start med den komplette tætningsstak
Tætningsgennemgangen dækker huset, linsen, pakningen eller O-ringen, rillen, fastgørelseselementerne, finishen og trykstien samlet. Rillen alene skaber ikke en tætning. Den modstående del skal forblive stiv nok, fastgørelseselementerne skal skabe jævn belastning, og det samlede produkt har brug for en måde at verificere lækage på.
Den Parker O-ring Håndbog8 forklarer, at glanddesign afhænger af tætningstype, bevægelse, tryk, materiale og anvendelsesforhold. Jeg bruger den valgte tætningsleverandørs data til den faktiske gland. Jeg kopierer ikke en rille fra en anden diameter eller anvendelse.
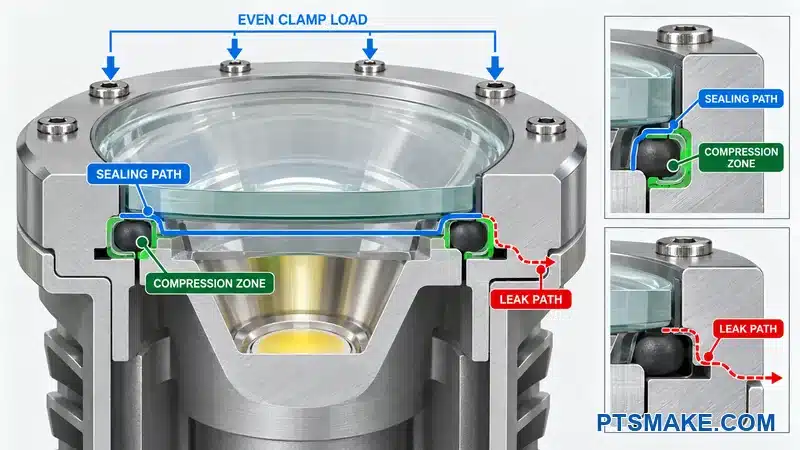
Oprethold kontinuerlig kompression
Rillen bør følge en kontinuerlig sti uden pludselige sektionsændringer. Den omgivende flange har brug for tilstrækkelig bredde og stivhed. Fastgørelseselementer bør skabe jævn kompression i stedet for kun at trække i få punkter. Et hjørne eller en kabelfunktion bør ikke afbryde tætningsfladen, medmindre tætningssystemet er designet til det.
Rillen og den modstående flade bør komme fra funktionelle datums. Overfladetekstur og værktøjsmærker skal også gennemgås. En ridse eller grat, der krydser tætningsretningen, kan skabe en lækagesti. En finishændring nær rillen kan ændre dimensioner eller beskadige tætningen under montering.
Tætningen bør ikke bære den fulde linseplacering, medmindre dens kompressionsadfærd er en del af det optiske design. Jeg foretrækker et hårdt stop eller en separat placeringsfunktion, når produktet har brug for stabil fokusafstand. Tætningen kan derefter give kompression inden for sit godkendte område, mens huset styrer positionen.
Planlæg fastgørelsesbelastning og flangestivhed
Flere fastgørelseselementer skaber ikke automatisk en bedre tætning. Deres afstand, drejningsmoment, sædestivhed og monteringssekvens er vigtige. En tynd flange kan bøje mellem skruer. En meget stiv linse kan belaste pakningen anderledes end et fleksibelt dæksel.
| Tætningsdesignpunkt | Spørgsmål at lukke før frigivelse |
|---|---|
| Tætningsmateriale | Er det kompatibelt med temperatur, væske, UV og forventet levetid? |
| Rillegeometri | Passer den til den valgte tætning og anvendelsestype? |
| Modstående overflade | Er tekstur, planhed og kanttilstand defineret? |
| Fastgørelsesmønster | Skaber den jævn kompression uden flangeforvrængning? |
| Færdiggør | Hvilke overflader modtager belægning, maskering eller efterbehandlingsbearbejdning? |
| Montering | Hvordan undgår operatøren vridning, klemning, kontaminering eller beskadigelse? |
| Test | Hvilken metode, tilstand, fixtur og acceptregel gælder? |
Design testadgang ind i produktet eller fixturen
IEC 605299 definerer IP-klassificeringssystemet for beskyttelse mod faste genstande og vand. Et IP-mål er et krav på produktniveau. Et bearbejdet hus kan i sig selv ikke bevise, at den komplette armatur opfylder målet.
Valideringsplanen bør angive, hvordan den samlede enhed vil blive testet. En tryk- eller vakuumtest kan kræve en midlertidig port, en forseglet konnektor eller en fixturgrænseflade. En vandtest kræver den definerede orientering og eksponering. Teamet bør også beslutte, om hver produktionsenhed, en prøve eller kun designet testes.
Testmetoden bør ikke gemme sig i vage noter. Det kontrollerede dokument bør angive medium, tryk eller eksponering, varighed, stabilisering, temperatur hvis relevant, og acceptbetingelse. Disse værdier skal komme fra produktvalideringsplanen. Bearbejdning DFM bør ikke opfinde dem.
En illustrativ tætningsstak-gennemgang
Overvej en frontlinse, der sidder på en fladetætning inde i en sort-anodiseret aluminiumsramme. Den første model styrer rilledybden fra den kosmetiske frontoverflade, mens linsestoppet kommer fra en intern skulder. Disse to referencer kan bevæge sig uafhængigt efter bearbejdning og finish. Køberen kan derefter stå over for et frustrerende problem: hver enkelt dimension ser acceptabel ud, men den samlede tætningsbelastning forbliver svær at forklare.
I dette eksempel styrer den reviderede tegning rillen og linsestoppet fra den samme funktionelle flange. Finishkortet holder den faktiske tætningsbane klar, mens den synlige ramme forbliver anodiseret. Fastgørelsesmønsteret forbliver symmetrisk omkring den optiske akse. Inspektionsplanen registrerer rillegeometri og flangeplanhed efter den definerede finishfase. Den overlader tryk, varighed og lækagegrænser til produktvalideringsspecifikationen.
Dette scenarie hævder ikke en kundetest eller målt forbedring af lækagehastighed. Det viser, hvordan en fælles reference kan fjerne tvetydighed, før en reel kabinettest begynder.
Beskyt tætninger under samling
Skarpe indføringskanter kan skære en O-ring. En ru gevind kan trække en kabeltætning. Spåner og blæsemidler kan forblive i en rille. Jeg tilføjer en passende indføring, identificerer kritiske kanter og definerer rengøring. Jeg kontrollerer også, om teknikeren kan se eller føle, at tætningen er korrekt placeret.
Hos PTSMAKE kan vi bearbejde og inspicere den definerede pakdåse og modparter. Vi har stadig brug for de valgte tætningsdata og kundens kabinettestplan. Denne opdeling holder produktionskontrollerne sporbare til reelle produktkrav.
Planlæg anodisering og belægning før endelige dimensioner
Behandl overfladebehandling som en del af den dimensionelle stak
Anodisering ændrer overfladen og kan påvirke pasninger, gevind, elektrisk kontakt, termiske grænseflader, tætningsflader og kosmetisk farve. Jeg placerer beslutninger om overfladebehandling før endelige tolerancebeslutninger. Jeg sender ikke en færdig model til belægning og spørger derefter, hvorfor den optiske pilot eller gevind føles anderledes.
Den Vejledning fra Aluminium Anodizers Council10 forklarer, at anodisering danner et oxidlag fra aluminiumsoverfladen. En komplet specifikation dækker også legering, proces, udseende og funktion. Den nøjagtige dimensionelle effekt afhænger af processen og leverandøren. Jeg spørger overfladebehandlingskilden om dens forventede område på den valgte legering og geometri.
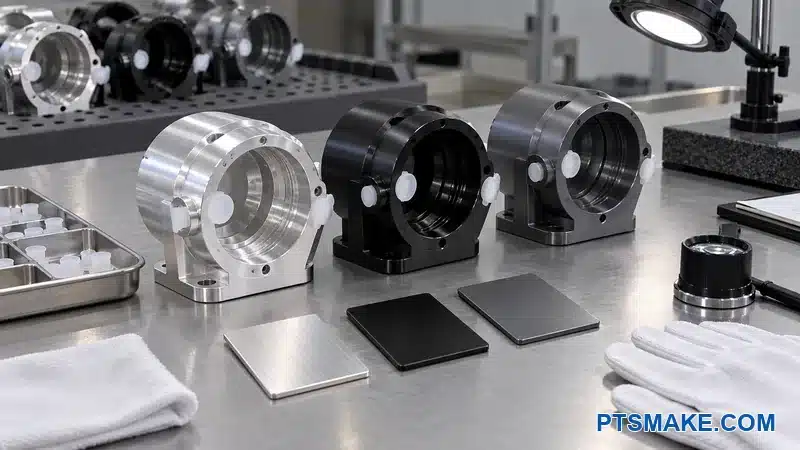
Marker belagte, maskerede og efterbearbejdede områder
Tegningen skal vise, hvilke områder der modtager overfladebehandlingen. Den skal også vise eventuelle maskegrænser. En termisk flade kan kræve bart metal. En jordingsflade kan kræve elektrisk kontakt. En præcisionspilot eller gevind kan kræve en kontrolleret færdig størrelse. Hvert valg har en korrosions-, udseende- og proceskonsekvens.
En bred note, der siger “masker kritiske overflader”, er ikke nok. Overfladebehandleren kan ikke vide, hvilke overflader designeren anser for kritiske. Tegningen skal definere områderne, grænsetolerance, acceptabel ophængningsplacering og tilladt efterbehandling, hvis produktet kræver disse kontroller.
Efterbehandlingsbearbejdning kan genoprette en pasning eller elektrisk kontakt. Det blotlægger også bart aluminium og skaber en synlig overgang. Produktteamet skal godkende denne tilstand. Nogle gange er en designet maske bedre. Nogle gange kan pasningen acceptere belægningen. Beslutningen afhænger af funktionen.
Separate dimensionelle og udseendekontroller
Farve og glans kan variere med legering, temperering, råmaterialeoverflade, forbehandling, geometri og batchforhold. En numerisk farveværdi kan hjælpe, men en fysisk godkendt prøve giver ofte teamet en klarere visuel reference. Prøven skal repræsentere den tilsigtede legering og overfladebehandlingsvej.
| Bekymring for overfladebehandling | Tegning eller kontrolplanrespons |
|---|---|
| Præcisionstilpasning | Angiv om dimensionen gælder før eller efter finish |
| Termisk kontakt | Definer belægning eller maskering på kontaktfladen |
| Elektrisk jord | Definer det bare ledende område og korrosionsplanen |
| Gevind | Definer finish-tilstand, maske, udfræsning, indsats og målestadie |
| Tætningsflade | Gennemgå vækst, tekstur, kanttilstand og finish-skader |
| Kosmetisk match | Brug godkendte prøver og visningsbetingelser |
| Ophængsmærke | Definer tilladte skjulte zoner, når udseende betyder noget |
PTSMAKE'en guide til anodisering af aluminiumslegeringer giver et bredere procesoverblik. I husets tegning holder jeg instruktionen specifik for den valgte del og dens grænseflader.
Planlæg inspektionsstadiet
En dimension kan kontrolleres før finish, efter finish eller på begge stadier. Det korrekte tidspunkt afhænger af, hvad den modstående del ser. En endelig pasningsdiameter kræver normalt et krav om færdig tilstand. En proceskontrol-dimension kan også være nyttig før finish.
Kontrolplanen skal angive, hvem der ejer hver kontrol, og hvordan delen beskyttes efter inspektion. En ren bar termisk flade kan beskadiges ved senere håndtering. En færdig kosmetisk skal kan mærkes af en metalarmatur. Bløde kontaktmaterialer, ren emballage og kontrolleret belastning bliver en del af produktionsplanen.
Hold finish-sprog verificerbart
Udtryk som “premium sort” eller “perfekt finish” er ikke målbare. Jeg definerer legering, procesbetegnelse, farvereference, glans eller tekstur når nødvendigt, kosmetiske zoner, visningsbetingelser og tilladte defekter. Jeg holder disse krav proportionale med produktet.
PTSMAKE kan koordinere CNC-bearbejdning og den specificerede finish-rute, men kunden bør godkende udseendeprøver før volumenproduktion. Prøvegodkendelsen giver begge teams en reel reference og reducerer subjektive tvister.
Den godkendte kupon bør forblive med sin legering, temperering, forbehandling, farve, glans og dato. En løs prøve uden denne registrering kan ikke vejlede et senere parti.
Marker kosmetiske zoner, kantregler og renhedsbehov
Opdel overflader efter synlighed og kontakt
Tegningen skal markere primære kosmetiske flader, sekundære synlige flader, skjulte flader og funktionelle kontaktområder. Den samme ridsegrænse bør ikke gælde for en frontramme og en intern grovbearbejdningslomme. Et zonekort lader værkstedet beskytte de vigtige flader uden at tilføje unødvendig håndtering til hver overflade.
Kortet skal inkludere tilladte ophængs- eller klemmezoner. Det skal også identificere flader, der rører tætninger, ledninger, hænder, printplader eller optik. Disse flader kan kræve kant- eller renhedskontroller, selv når kunden ikke kan se dem.
Erstat vage kantnoter med funktionelle regler
“Afgrat alle kanter” giver plads til forskellige resultater. Jeg identificerer tætningskanter, ledningsgennemgange, samleindføringer, udsatte brugerkanter og kanter, der skal forblive skarpe for placering. Jeg definerer derefter den krævede tilstand eller et godkendt område, hvor det er nødvendigt.
Et stort brud på et optiksæde kan ændre aksial kontakt. En lille grat i en ledningsbane kan skære isolering. En afrundet kosmetisk kant kan hjælpe finish-konsistensen. Disse kanter kræver forskellige instruktioner.
| Zone | Hovedbekymring | Nyttig kontrol |
|---|---|---|
| Frontramme | Synlige ridser og farvevariation | Godkendt prøve og beskyttet håndtering |
| Tætningsflade | Krydsridser, grater og kontaminering | Funktionel tekstur og kantdefinition |
| Kabelbane | Skarpe kanter og fastklemte spåner | Kanttilstand og renhedskontrol |
| Termisk flade | Grater, belægning, snavs og buler | Defineret kontaktzone og beskyttende emballage |
| Skjult hulrum | Løse spåner eller vaskerester | Rengøring og visuel acceptmetode |
Definer renhed ud fra den næste proces
Optik, elektronik, klæbemiddel, indstøbning og termiske grænseflader har forskellige kontamineringsrisici. Jeg spørger, hvad der sker efter bearbejdning. Svaret vejleder vask, tørring, handsker, emballage og inspektion.
Et krav som “partikelfri” kræver en reel standard og testmetode. En praktisk note kan definere ingen synlige spåner, ingen løse medier og en navngiven inspektionsbetingelse. Højere renhedsbehov kræver en kontrolleret specifikation, miljø og verifikationsmetode.
Fanget vand fortjener også opmærksomhed. Dybe blinde huller og smalle kanaler kan holde vaskevæske. Designet kan tilføje dræning, åben adgang eller en anden orientering. God hulrums-DFM forbedrer ofte både skæring og endelig renhed.
Emballageplanen bør bevare den renhed indtil montering.
Anvend tolerancer, GD&T og overfladefinish kun på funktion
Start med fejlen og den modstående del
Tolerancerevisionen bør ikke begynde med den strammeste værdi, en maskine undertiden kan holde. Den bør begynde med fejlkortet og den modstående komponent. Tolerancen skal beskytte optisk justering, termisk kontakt, tætning, montering eller samling. En stram dimension uden en angivet funktionel effekt fortjener en udfordring.
PTSMAKE kan opnå tolerancer så stramme som ±0,005 mm på egnede funktioner. Denne kapacitet er betinget. Materiale, geometri, funktionens størrelse, opsætning, inspektion, overfladebehandling og mængde påvirker alle gennemførligheden. En kapacitetserklæring bør ikke blive en generel tolerance på tværs af et hus.
Brug geometriske kontroller til forhold
Størrelsestolerancer kan ikke fuldt ud kontrollere orientering, placering eller form. En boring kan opfylde sin diameter og stadig pege i den forkerte retning. En flange kan opfylde tykkelsen og stadig være skæv. GD&T lader tegningen kontrollere disse forhold fra en funktionel referencebasis.
Planhed kan kontrollere en overflades form. Vinkelrethed eller parallelitet kan kontrollere orientering. Position eller rundløb kan relatere en akse eller et mønster til referencesystemet. Profil kan sætte en kontrolleret grænse for en kompleks overflade. Den præcise kontrol skal matche montage- og inspektionsplanen.
ASME Y14.5 og ISO 1101 bruger relaterede koncepter, men er ikke udskiftelige linje for linje. Jeg angiver ét styrende system og udgave. Jeg blander ikke symbolkonventioner fra forskellige standarder uden gennemgang.
Opbyg et tolerancebudget
Tillægget på produktniveau skal fordeles på hver bidragyder. Huset, LED-kortet, optikken, linsen, pakningen, beslaget og montagemetoden kan alle tilføje variation. Hvis totalen er for stor, bør den første reaktion være at forkorte kæden eller forbedre placeringen. En CNC-funktion bør ikke som standard bære den fulde korrektion.
| Funktion | Sandsynlige bidragydere | Bedre spørgsmål |
|---|---|---|
| Strålecentrum | LED-placering, optiksæde, kortplacering, montering | Hvilke funktioner kontrollerer direkte de optiske centre? |
| Fokalhøjde | Husets skulder, kort, optik, pakning, holder | Kan stakken bruge færre hårde dimensioner? |
| Pakningskompression | Rille, pakningssektion, linse, flange, fastgørelsesbelastning | Hvilke stop kontrollerer kompression og planhed? |
| Pivotmål | Boringens placering, beslag, bolt eller bøsning, klembelastning | Hvilken akse skal relatere til den optiske akse? |
| Dækselpasning | Styretappe, belægning, fastgørelsesfrigang, flangeform | Måles den endelige tilstand efter finish? |
Beregningen bør angive, om den bruger værste-tilfælde grænser eller en statistisk metode. Valget bør matche produktions- og kvalitetsplanen. En statistisk antagelse uden procesdata kan skabe falsk tillid.
Specificer overfladefinish, hvor den ændrer funktion
Overfladeruhed kan påvirke termisk kontakt, tætning, leje, glidning, udseende og belægning. Den behøver ikke at være lige fin overalt. En bred, unødvendig fin finish kan tilføje gennemløb og inspektion uden at forbedre produktet.
Tegningen bør markere kontaktzonen og måleretningen eller -metoden, når det er vigtigt. En tætningsflade skal også gennemgås for værktøjsmærker, der krydser tætningen. Et optiksæde kan bekymre sig mere om form og placering end et meget lavt ruhedstal.
Gør hver kontrol inspicerbar
Hvert kritisk krav kræver en praktisk målemetode. En dyb boring kan blokere en probe. En tynd fleksibel væg kan ændre sig under kontaktkraft. En kosmetisk overflade kan kræve berøringsfri inspektion. Et gevind eller en tætningsrille kan kræve en specialmåler.
Tegningen bør tilbyde tilgængelige referencemål og tilstrækkelig funktionel længde til metoden. Den bør også identificere, om kravet gælder før eller efter anodisering. Når en stram værdi kræver en speciel fixtur eller en fuld CMM-rapport, bør anmodningen om tilbud angive dette.
Brug en gennemgangssløjfe i stedet for generel præcision
Kunden bør markere funktionelle kritiske funktioner. Vi sammenligner derefter tolerancerne med den foreslåede maskine, opsætning, bearbejdningsrute og inspektion. Hvis en kontrol tilføjer høje omkostninger, forklarer vi årsagen og tilbyder et funktionelt alternativ, når det er muligt.
Denne gennemgang svækker ikke designet. Den gør præcisionen sporbar. Tegningen bliver lettere at tilbyde, fremstille, inspicere og revidere, fordi hver stram kontrol har en grund.
Reducer omkostninger uden at svække kritiske krav
Fjern omkostninger fra ikke-kritisk arbejde
Omkostningsreduktion bør starte med procesdriverne. Fjernelse af overskydende materiale, dybe lommer, små hjørneradier, lange værktøjer, ekstra opsætninger, specielle gevind, brede fine overflader og lavværdiinspektion fortjener den første gennemgang. En kritisk optisk eller tætningskontrol bør ikke være det første mål.
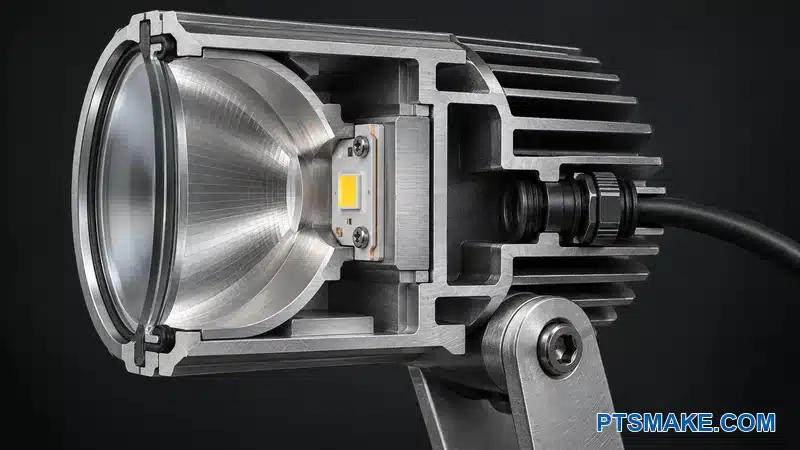
Grænsefladekortet giver os en sikker grænse. Vi beskytter LED-landingen, optisk stak, tætning, pivotforhold og monteringsgrænseflader. Vi forenkler derefter materialet omkring områder med lav konsekvens. Denne metode forvandler omkostningsreduktion til en ingeniørgennemgang i stedet for en generel anmodning om at gøre delen billigere.
Sammenlign samlede procesomkostninger
Et lettere hus koster ikke altid mindre. Tynde vægge kan kræve langsommere skæring og mere skånsom fastspænding. En større indvendig radius kan tilføje en lille mængde materiale, men tillade et stærkere værktøj. En delt krop kan reducere lommedybden, men tilføje montage- og tætningsarbejde.
| Omkostningsdriver | Mulig gennemgangshandling | Funktion at beskytte |
|---|---|---|
| Stor billet og tung grovbearbejdning | Sammenlign rør, ekstrudering eller revideret indkapsling | Varmesti og strukturel margin |
| Dyb smal hulrum | Åben adgang eller del kroppen | Tætnings- og monteringsbehov |
| Små indvendige radier | Forøg radius eller lokaliser aflastning | Afstand til modkomponent |
| Ekstra orientering | Juster funktioner eller revider adgang | Referencerelationer |
| Fin finish på alle flader | Begræns det til funktionelle zoner | Kontakt- og udseendekrav |
| Fuld inspektion af fleksible funktioner | Brug risikobaseret prøveudtagning eller en funktionel måler | Kundens kvalitetsplan |
Gentagen volumen bør vejlede enhver anbefaling af fikstur eller måler. En dedikeret løsning kan reducere produktionsomkostningerne, men det giver muligvis ikke mening for en skiftende prototype. Tilbuddet bør adskille engangsværktøj fra delomkostninger, når den forskel hjælper kunden med at beslutte.
Tillad kontrollerede leverandørforslag
En nyttig tegning beskytter krav og lader ikke-kritiske procesdetaljer være åbne. Anmodningen kan bede leverandøren om at foreslå lagerform, opsætningsgruppering, standardfræseradier eller inspektionsmetode. Kunden kan derefter godkende forslaget uden at give afkald på designkontrol.
Hos PTSMAKE forklarer vi et omkostningsbesparende forslag i form af geometri, proces og den beskyttede grænseflade. Vi lover ikke en fast besparelse, før vi gennemgår model, mængde, materiale, finish og inspektionsomfang. Den tilgang holder anbefalingen faktuel.
Inkluder montering, service og certificering i husets design
Gennemgå monteringssekvensen
Monteringsgennemgangen følger rækkefølgen for LED-kortet, ledninger, optik, linse, tætning, dæksel, beslag og kabelforskruning. Den kontrollerer, om værktøjer kan nå hver fastgørelse uden at røre en optik eller klemme en ledning. Den kontrollerer også, om huset giver klar lokaliseringsfeedback.
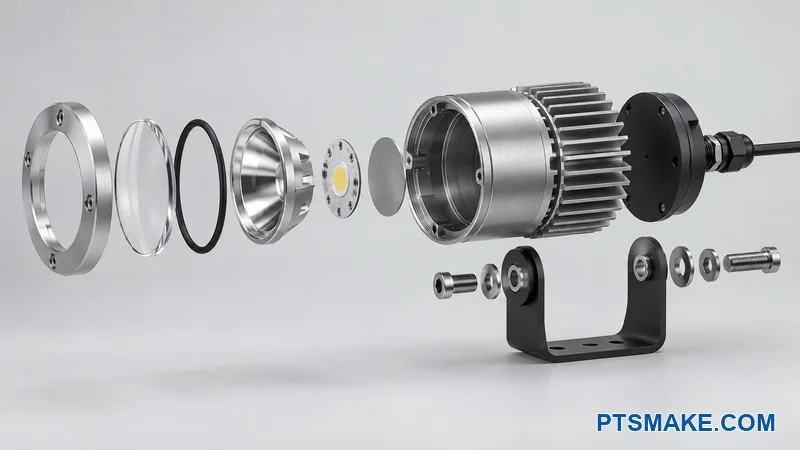
Et asymmetrisk stiftdesign eller en noteret bærer kan forhindre en forkert orientering. En indføring kan hjælpe en tætning med at komme ind uden skader. En ledningskanal kan holde kablet væk fra linsesædet og skruestien. Disse små funktioner kan forhindre monteringsvariation mere effektivt end en strammere generel tolerance.
Design realistisk serviceadgang
Hvis produktet har brug for udskiftning af LED, driver, linse eller tætning, har teknikeren brug for adgang efter installation og ældning. Jeg spørger, hvilke fastgørelsesmidler der forbliver tilgængelige, hvilke tætninger der skal udskiftes, og hvilke overflader der kan tåle værktøj. Et permanent klæbemiddel eller en skjult ring kan være i konflikt med serviceplanen.
Gentagen åbning kan også påvirke gevind i aluminium. En stålindsats kan hjælpe nogle designs, men den tilføjer spørgsmål om materiale, installation og korrosion. Produktbelastningen og servicefrekvensen bør vejlede dette valg.
Forbind certificeringsbehov med kontrollerede funktioner
Certificering gælder for det færdige produkt og dets dokumenterede konstruktion. Den UL vejledning for belysningsindustrien11 beskriver belysningsevaluering på tværs af elektriske, mekaniske, termiske, miljømæssige og relaterede sikkerhedshensyn. Målmarkedet og den gældende standard bør komme fra produktets compliance-ejer.
Huset kan påvirke jordforbindelse, ledningsbeskyttelse, flammebarrierer, afstand, indtrængningsbeskyttelse og temperatur. Jeg beder compliance-teamet om at identificere kontrollerede konstruktionsdetaljer, før designet fryses. Jeg mærker ikke et hus som certificeret, fordi PTSMAKE har ISO 9001-certificering, eller fordi metalemnet opfylder sin tegning.
Tegningen og styklisterne bør bevare de funktioner og materialer, som certificeringsplanen kontrollerer. En leverandørændring, der ser harmløs ud, kan påvirke den godkendte konstruktion, så ændringsprocessen har brug for en klar ejer.
Inspektionsplanen bør også markere sikkerhedsrelaterede egenskaber, når compliance-ejeren kræver dem. Dette trin forhindrer en senere tegningændring i at omgå den krævede gennemgang.
Valider prototypen og den første produktionsbatch
Brug prototypen til at lukke navngivne risici
Grænsefladekortet bør føre til en valideringsmatrix. En prototype bør besvare optiske, termiske, tætnings-, monterings-, samlings-, finish- og service spørgsmål. En dimensionel rapport alene lukker ikke enhver risiko.
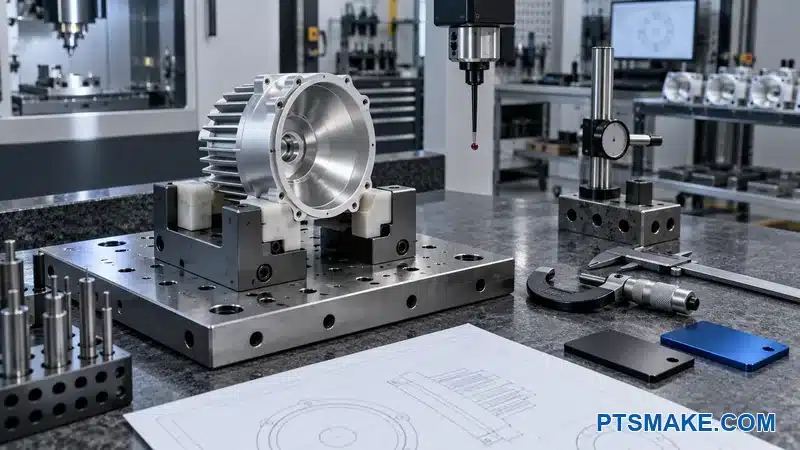
Teamet bør registrere delrevision, materialeparti, finishrute, komponentrevisioner, monteringsmetode og testopsætning. Denne sporbarhed hjælper, når et senere resultat ændres. Den forhindrer også teamet i at godkende en geometri med én komponent og producere den med en anden.
Adskil designvalidering fra procesvalidering
Designvalidering spørger, om den samlede spotlight opfylder dens produktkrav. Procesvalidering spørger, om den planlagte produktionsrute kan gentage de definerede egenskaber. De to aktiviteter understøtter hinanden, men de bruger ikke det samme bevis.
| Valideringsområde | Eksempel på bevisejer |
|---|---|
| Optisk output og strålejustering | Produkt optisk team |
| Temperatur under defineret belastning | Produkt termisk team |
| Indtrængning eller lækage ydeevne | Produkt valideringsteam |
| Materiale, dimensioner og GD&T | Leverandør og kunde kvalitetsteams |
| Finish farve og kosmetisk tilstand | Godkendt visuel standard og inspektion |
| Monteringstid og fejlsikring | Produktionsteknik |
Første-artikel-inspektion sammenligner den fremstillede del med den kontrollerede tegning. Teamet bør derefter gennemgå faktisk feedback fra samlingen. En dimension kan opfylde sin grænse og stadig skabe vanskelig samling, hvis stakken eller metoden var ufuldstændig.
Kontroller den første produktionsbatch
Den første batch bør bruge det tilsigtede materiale, værktøj, fikstur, overfladekilde, inspektionsplan og emballage, hvor det er praktisk. Jeg holder øje med de funktioner, der havde den højeste grænsefladerisiko, og de funktioner, der krævede proceslæring.
Teamet bør definere reaktionsregler, før batchen begynder. Hvis en funktion nærmer sig en grænse, har leverandøren og kunden brug for en klar gennemgangsvej. Jeg opfinder ikke en prøvestørrelse eller kapacitetstærskel, fordi disse værdier afhænger af kundens kvalitetsplan og produktionsrisiko.
Hos PTSMAKE kan vi levere de aftalte dimensionelle og procesmæssige optegnelser for bearbejdningsomfanget. Kunden kombinerer disse optegnelser med samlings- og produkttestbeviser for at godkende produktionen.
Del dine CAD- og inspektionskrav for en praktisk produktionsgennemgang.
Byg en tilbudsklar DFM-pakke
Send en kontrolleret model og tegning sammen
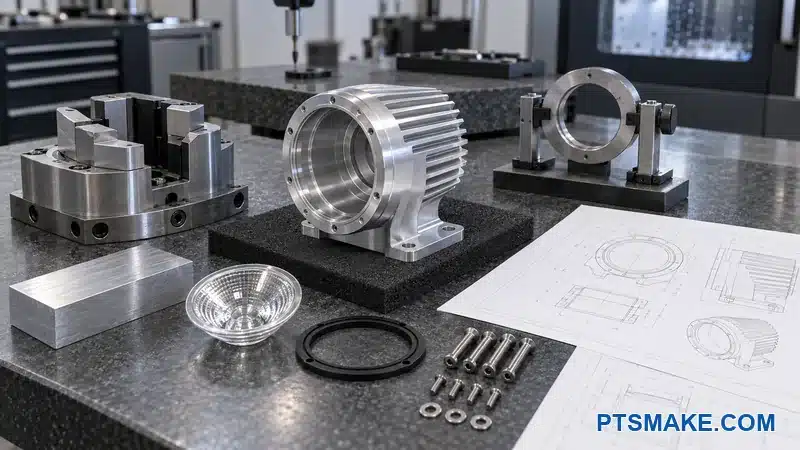
Et pålideligt tilbud kræver mere end en STEP-fil. 3D-modellen definerer formen, men tegningen definerer datums, tolerancer, finish, gevind, kritiske grænseflader og inspektionsforventninger. Begge filer skal have matchende revisionskontrol.
Tilbudspakken bør inkludere den valgte LED, optik, linse, tætning, beslag, fastgørelseselementer og kabelkomponenter, når deres geometri styrer huset. Leverandørtegninger eller -modeller er nyttige. Et skærmbillede uden et varenummer eller en revision er svagt bevis.
Inkluder de kommercielle antagelser, der ændrer processen
Mængde påvirker lager, fiksturer, inspektion og programmering. Anmodningen bør vise prototypekvantitet, forventet produktionsbatch, prognose når tilgængelig, måldato, leveringssted og emballagebehov. Leverandøren bør ikke gætte, om et enkeltstykke-tilbud er en engangsprototype eller det første skridt mod gentagen produktion.
Anmodningen bør angive legering, temperering, finish, farve og certificeringsdokumenter. Den bør også angive, om tilbuddet inkluderer materialecertifikater, første-artikel-inspektion, fulde rapporter, finishprøver, lækageteststøtte eller specialemballage. Disse elementer kan ændre både omkostninger og leveringstid.
Brug en klar tjekliste for tilbud
| Pakkevare | Hvad jeg forventer |
|---|---|
| 3D CAD | Native eller neutral solid model med en revision |
| 2D-tegning | Funktionelle datums, tolerancer, GD&T, gevind, finish og noter |
| Komponentdata | Nuværende filer for LED, optik, linse, tætning, beslag og konnektorer |
| Materiale | Legering, temperering, accepteret specifikation og certifikatbehov |
| Færdiggør | Proces, farvereference, maskerede zoner, kosmetiske zoner og prøveplan |
| Inspektion | Kritiske funktioner, rapportomfang, standarder og krav til færdig tilstand |
| Validering | Samling, optisk, termisk, tætning og første-batch-ansvar |
| Kommercielt omfang | Mængder, levering, tidsplan, emballage og forventet gentagen efterspørgsel |
Åbne spørgsmål bør forblive synlige. En leverandør kan give et tilbud baseret på en kontrolleret antagelse, når den manglende vare har en begrænset effekt. Hvis den manglende vare ændrer arkitekturen, tætningen, legeringen eller den kritiske tolerance, bør teamet afslutte det, før et fast produktionstilbud.
Bed om DFM-feedback i en struktureret form
Leverandøren bør liste funktion, problem, årsag, foreslået ændring, forventet effekt og påkrævet kundebeslutning. Dette format er lettere at gennemgå end spredte skærmbilleder. Det skaber også en registrering for senere tegningrevisioner.
Leverandøren bør adskille et vanskeligt fremstillingsproblem fra et omkostnings- eller risikoforslag. En funktion kan være mulig, men dyr. En anden funktion kan være umulig med den angivne værktøjsadgang. Kunden har brug for den sondring for at træffe en velbegrundet beslutning.
Definer accept før købsordren
Den endelige pakke bør angive, hvilken revision der styrer, hvilke standarder der gælder, og hvilket bevis der afslutter accepten. Den bør også definere, hvordan godkendte afvigelser registreres. E-mail-godkendelse kan gå tabt, hvis den aldrig når tegningen eller købsordren.
For bearbejdede aluminiums-spotlyshuse er jeg særligt opmærksom på de færdige optiske sæder, LED-land, tætningskirtel, pivotforhold, gevindtilstand og kosmetiske zoner. Disse grænseflader krydser ofte bearbejdning, finish, samling og produkttest.
PTSMAKE har leveret specialfremstillede bearbejdningstjenester siden 2002 under PTS Industrial Ltd. Vores omfang omfatter tre-akset, fire-akset, fem-akset fræsning, CNC-drejning og fræse-dreje bearbejdning. Vi kan gennemgå snævre funktioner ned til ±0,005 mm, hvor materialet, geometrien, opsætningen, processen og tegningen understøtter dem. Vi bekræfter den gennemførlighed under tegningsevaluering snarere end at anvende værdien på hver funktion.
Behold én beslutningslog
En kort beslutningslog afslutter tilbudspakken. Den registrerer accepterede DFM-ændringer, åbne produktbeslutninger, godkendte finishprøver og inspektionsomfanget. Loggen erstatter ikke tegningen. Den hjælper teamet med at sikre, at godkendte beslutninger når de kontrollerede filer.
Når modellen, tegningen, komponentdata, finishkrav, inspektionsomfang og kvantitet stemmer overens, kan leverandøren give et tilbud på en reel proces. Kunden modtager også et klarere grundlag for at sammenligne forslag ud over den laveste enhedspris.
Send os dit spotlyshus til en praktisk DFM-gennemgang
Send os din CAD-model, tegning, kvantitet, finish og kendte optiske, termiske og tætningskrav. Jeg vil hjælpe vores PTSMAKE-team med at gennemgå bearbejdningsruten og udarbejde et klart tilbud.
Jeg citerer denne guide, fordi den forklarer, hvorfor LED-armaturets levetid afhænger af termiske, optiske, elektriske, mekaniske og miljømæssige systemfaktorer. Den understøtter behandlingen af huset som en del af et komplet armatur. ↩
Jeg citerer denne PTSMAKE-sammenligning, fordi den udvider spørgsmålet om procesvalg. Den lader denne guide forblive fokuseret på DFM, efter at teamet har valgt CNC-bearbejdning. ↩
Jeg citerer denne standardoversigt, fordi den identificerer industriens legerings- og temperbetegnelsessystemer. Den understøtter at bede teams om at specificere mere end ordet “aluminium”.” ↩
Jeg citerer denne standard, fordi den er den autoritative kilde til det GD&T-system, der anvendes i denne artikel. Den identificerer også den gældende udgave. ↩
Jeg citerer denne standard, fordi den definerer det internationale geometriske specifikationssprog for form, orientering, placering og rundløb. ↩
Jeg citerer dette whitepaper, fordi det forklarer LED's termiske modstandsveje og grænseflader. Det understøtter den komplette-sti-metode i stedet for en antagelse om kun hus som køleplade. ↩
Jeg citerer denne guide, fordi den fortæller designere at justere LED'ens optiske centrum med linsen. Den understøtter gennemgangen af mekaniske og optiske centre. ↩
Jeg citerer denne håndbog, fordi den giver vejledning om anvendelse og pakningsdesign. Den understøtter brugen af tætningsspecifikke data i stedet for at behandle én rille som en universel regel. ↩
Jeg citerer denne standard, fordi den definerer IP-klassificeringssystemet. Den hjælper med at adskille indkapslingstest på produktniveau fra dimensionel inspektion af huset alene. ↩
Jeg citerer denne guide, fordi den dækker legerings-, proces-, udseende- og specifikationsfaktorer for anodiseret aluminium. Den understøtter inkludering af overfladebehandling i den dimensionelle og kosmetiske plan. ↩
Jeg citerer denne vejledning, fordi den dækker elektriske, mekaniske, termiske, miljømæssige og relaterede sikkerhedshensyn for belysning. Den understøtter at få overensstemmelsesinput fra færdigproduktcertificeringsplanen. ↩