
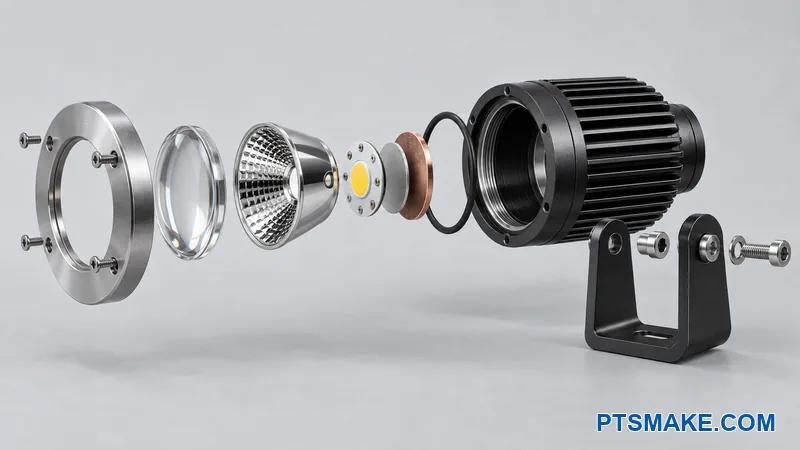
スポットライトハウジングはシンプルに見えるかもしれませんが、不適切なデータム、熱、シーリング、または仕上げの選択は、ビームシフト、熱の蓄積、漏れ、および高価な手直しを引き起こす可能性があります。.
迅速な回答:優れた機械加工アルミニウム製スポットライトハウジングは、LED、光学部品、レンズ、シール、および取り付け機能のために一つの機能的なデータムシステムを使用します。その設計にはまた、短い熱経路、明確なカッターアクセス、仕上げ代、および生産前の定義された検査方法が必要です。.
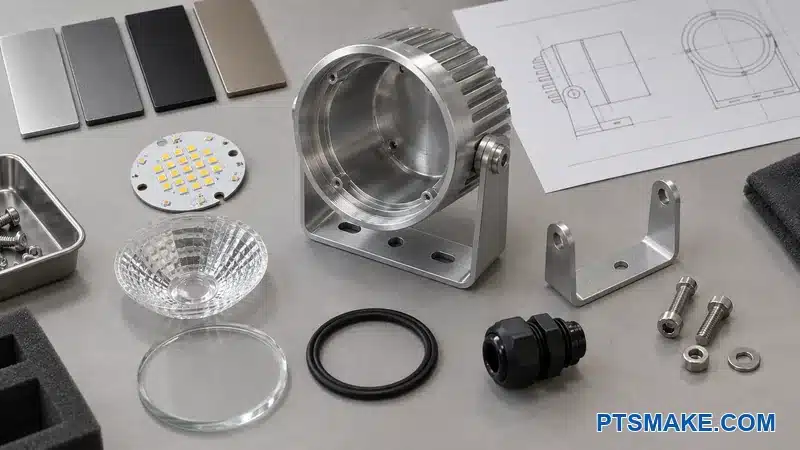
下記のレビュー順序は、各決定が次の決定に影響を与える方法に従います。この順序は光学性能とエンクロージャ性能を保護しつつ、CNCサプライヤーにリスクとコストを削減するための十分な自由を与えます。.
焦点を絞ったスポットライトハウジングのDFMレビューのために、図面を送ってください。.
ハウジングを成形する前にエンジニアリング入力を定義する
製品条件から始める
すべてのスポットライトハウジングのDFMレビューは、製品条件から始まります。クリーンなソリッドモデルは、完全なエンジニアリング問題を示しません。それは、ビームターゲット、LED熱負荷、屋外暴露、取り付け負荷、洗浄方法、または予想されるサービス作業を説明しません。これらの条件が、どの表面を安定させるべきか、どの形状を変更できるかを決定します。.
設計チームはLEDパッケージと基板を特定する必要があります。レビューにはまた、光学部品またはリフレクターの部品番号、レンズスタック、シールコンセプト、ケーブルエントリー、ブラケット、ドライバーの位置、意図された仕上げ、および使用環境が必要です。乾燥した屋内ディスプレイ用のハウジングは、雨、塩、ほこり、振動、または頻繁な照準にさらされるハウジングとは異なるリスクを伴います。.
固定された入力とオープンな選択肢を分離する
各入力は、固定、優先、またはオープンという3つのラベルのいずれかを受け取ります。このシンプルな分類により、スタイルの選択が高価な隠れた要件になるのを防ぎます。また、図面がその目的を説明していなかったために、サプライヤーが重要なインターフェースを変更するのを防ぎます。.
| 入力ステータス | その意味 | DFM対応 |
|---|---|---|
| 固定 | 製品機能、安全性、認証、または購入部品がそれを制御する | インターフェースを保護し、検証を定義する |
| 優先 | チームはその条件を望んでいるが、別の解決策も機能する可能性がある | リリース前にコスト、リスク、外観を比較する |
| オープン | サプライヤーはより良い形状またはプロセスを提案する可能性がある | 設計目標と許容範囲を明記する |
入力シートには、数量、発売時期、および予想される生産寿命も記録されます。これらの事実は、適切な材料形態と治具への投資を変更します。試作品は柔軟なワーク保持を正当化するかもしれません。繰り返し生産される注文は、専用のソフトジョーまたは検査治具を正当化するかもしれません。.
顧客はDFMが始まる前にすべての決定を凍結する必要はありません。チームはどの決定が未定のままかを示すだけでよいのです。その区別がレビューを正直に保ちます。また、これにより、PTSMAKEのエンジニアは、裏付けのない製品決定を下すことなく、実用的なルートを提案できます。.
一つの入力シートを作成する
短い一つの入力シートは、メールに散らばった事実よりも効果的です。そのシートは、管理された図面やサプライヤーデータを指し示すことができます。各未定項目について、現在のリビジョンと所有者を示す必要があります。このアプローチにより、古い光学ファイルや未承認のガスケットで機械加工が開始される可能性が低減されます。.
すべてのインターフェースとその故障結果をマッピングする
ハウジングをインターフェースのシステムとして扱う
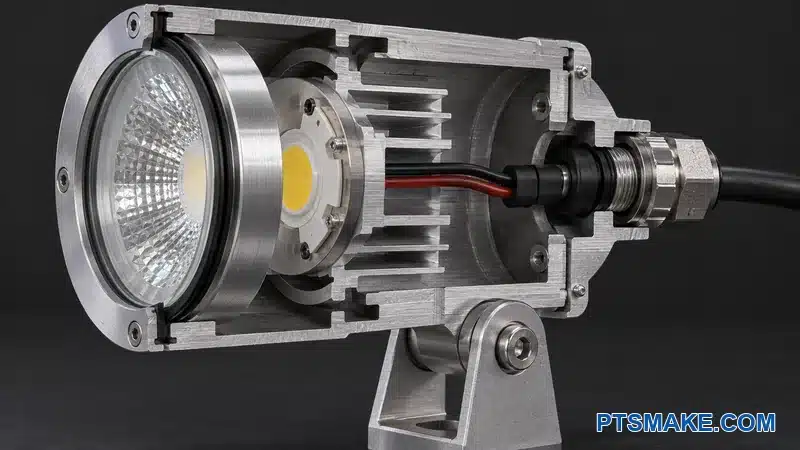
機械加工されたアルミニウム製スポットライトハウジングは、単なる一つの金属ブロックではありません。それは、光学インターフェース、熱インターフェース、シーリングインターフェース、構造インターフェース、およびいくつかの組み立てインターフェースを含んでいます。一つの機械加工面が二つの機能を果たすこともありますが、チームはその面を変更する前に両方の機能を知っている必要があります。.
LEDボードはサーマルランドに接触する。光学部品はボアまたはショルダーから位置決めされる。レンズはシールを押し付ける。ピボットボスは照準とロックの負荷を伝達する。ケーブルグランドは筐体への別の経路を閉じる。周囲のスタックが間違っている場合、各インターフェースは寸法検査に合格しても、組み立てられたライトでは依然として機能しない可能性がある。.
について LED照明器具寿命ガイド1 LED照明器具の寿命はLEDパッケージだけではないことに依存すると説明している。熱管理、光学素子、シール、およびその他のシステム部品が有用な寿命を制御できる。そのシステムビューが、私が厳しい公差を割り当てる前にインターフェースをマッピングする理由である。.
寸法の前に結果をランク付けする
短い故障マップは、DFM会議に明確な順序を与えます。このマップは、正式な設計FMEAに取って代わるものではありません。レビューはインターフェースから始まり、起こりうる故障を特定し、最初の物理的制御を識別します。.
| インターフェース | 考えられる製品効果 | 最初の設計制御 | 有用な検証 |
|---|---|---|---|
| LEDボードからハウジングへ | 高温または不均一な熱流 | 平坦でクリーンな接触面とバランスの取れたクランプ荷重 | 平坦度、接触パターン、熱試験 |
| LEDから光学部品へ | ビームシフト、ホットスポット、または低い光学効率 | 共有された中心と直接的な軸方向の座面 | 組み立てチェックとビームテスト |
| レンズからハウジングへ | 水または粉塵の経路 | 連続したグランドと均一な圧縮 | 目視チェックとリークテスト |
| ピボットボスからブラケットへ | 照準ずれ、摩耗、または亀裂のリスク | 支持されたボスと定義された嵌合 | 寸法および荷重レビュー |
| カバーから本体へ | 隙間、歪み、または失われたシール荷重 | データム制御されたフランジと締結具パターン | 平坦度と組み立てチェック |
| ケーブルエントリー | 漏れ、ひずみ、または困難なサービス | 定義されたねじ、シーリング面、およびアクセス | ゲージ、トルク、およびリークテスト |
次の質問は、荒加工、仕上げ加工、陽極酸化、組み立て、および温度サイクル後に何が変わるかです。この順序はしばしば弱いスタックを露呈します。例えば、レンズシートは仕上げ前には同心円状であるかもしれませんが、位置決め直径上の予期せぬコーティングが嵌合を変更する可能性があります。.
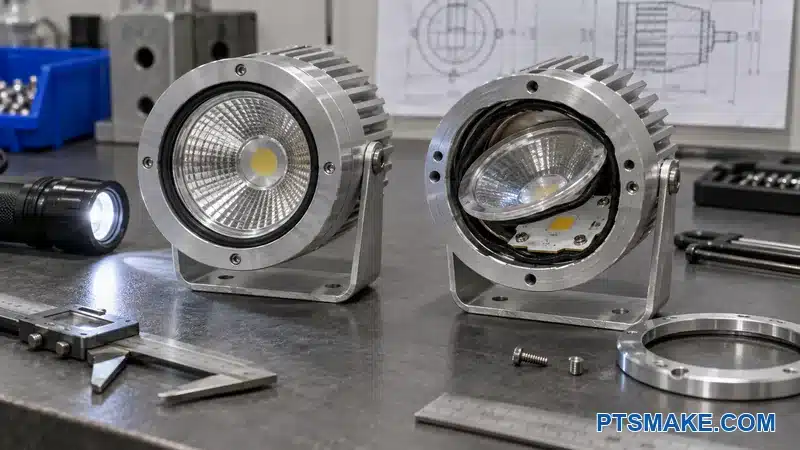
故障マップを使用して精度を適切に使う
「高精度が必要」といった一般的な注記は工場には役立ちません。結果マップは役立ちます。それは、隠れたクリアランスポケットが柔軟なままでいられる一方で、光学座面がなぜ制御を必要とするのかを示します。また、サプライヤーに、より大きな半径、標準工具、または異なる材料サイズを提案する安全な場所を提供します。.
制御は通常、3つのグループに分類されます。最初のグループは機能損失を防ぎます。2番目は組み立てとサービスを保護します。3番目は外観を保護します。3つのグループすべてが重要ですが、同じ測定方法やプロセス余裕を必要とするわけではありません。.
証拠を実際の製品に結びつける
サプライヤーの文書と標準は、質問を組み立てるのに役立ちます。選択されたLED、光学部品、シール、ファスナー、および環境に対するチェックなしに、一般的な制限が図面に記載されるべきではありません。製品チームは機能的受容を所有します。機械加工チームは、能力のある製造ルートを所有します。インターフェースマップはこれらの責任を結びつけます。.
PTSMAKEが新しいハウジングをレビューする際、私たちは加工アクセス、データム転送、仕上げ代、および検査についてコメントできます。最終的な受容計画を判断するためには、顧客の光学、熱、シーリング、およびコンプライアンスの目標が必要です。その境界は、私たちが製品の事実を捏造するのを防ぎます。.
形状とボリュームに合ったCNCアーキテクチャを選択する
まず支配的な形状を読む
最初のアーキテクチャに関する質問は、ハウジングが主に円形か、主に角柱形か、それとも真に混合型かということです。同心円状の段差を持つ円形ボディは、CNC旋削に適しています。ライブツールは、ラジアル穴、平面、およびスロットを追加できます。ボックス、ヨーク、またはオープンフレームは、3軸または4軸フライス加工に適しているかもしれません。傾斜した光学面と複合ポートは、5軸加工を有用にする可能性があります。.
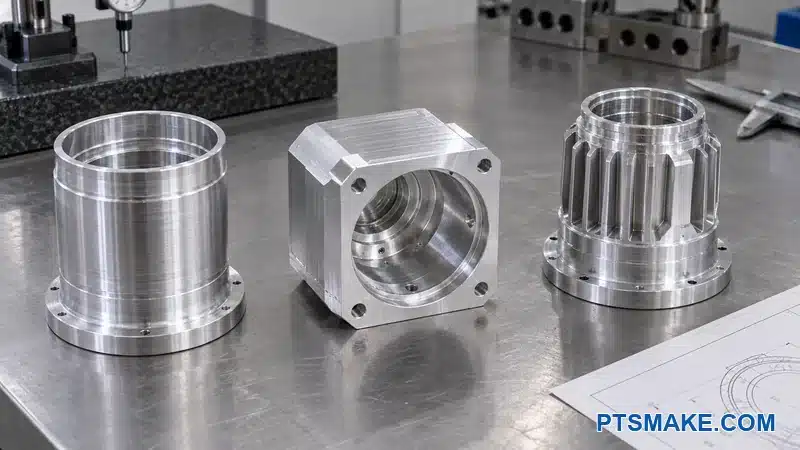
アクセス、データム保持、数量、および検査がルートを決定するべきです。5軸加工は、部品が複雑に見えるという理由だけで正しい選択肢ではありません。2つの計画されたセットアップを持つ安定した3軸プロセスは、シンプルなボディにとってより良い場合があります。同心面とラジアル特徴が関連性を保つ必要がある場合、複合加工(ミルターン)ルートがより良い場合があります。.
私たちの CNC加工サービス 3軸、4軸、5軸、旋削、および複合加工を含みます。この範囲は私たちに選択肢を与えますが、部品には依然として明確なアーキテクチャが必要です。機械は弱いデータム計画やアクセスできないシーリング面を修正することはできません。.
一体型と分割型ボディ設計を比較する
一体型ボディは接合部と1つの考えられる漏れ経路を取り除きます。また、深いキャビティ、長い工具、閉じ込められた切りくず、および困難な組み立てを生み出す可能性もあります。分割型ボディはキャビティを開放し、仕上げを簡素化できます。また、フランジ、締結具、公差スタック、およびシールを追加します。.
両方のコンセプトは、機能と総プロセスリスクに対して比較される必要があります。部品点数が少ないからといって、必ずしもコストが低いとは限りません。一体型オプションは組み立て工程を削減できるかもしれませんが、時間がかかる深ポケット加工が必要になる場合があります。分割設計は加工が速いかもしれませんが、別の管理されたシーリングインターフェースが必要になります。.
投資を繰り返し生産量に合わせる
試作作業は、適応可能な治具と利用可能な材料から恩恵を受けます。繰り返し生産は、カスタムジョー、タワー、専用ゲージ、またはニアネット形状の材料を正当化できます。予想される生産量によって、作業を組み合わせるか、明確な検査ゲートを持つ単純なプロセスを維持するかも変わります。.
PTSMAKEの比較 アルミ製スポットライトハウジング向けのCNC加工とダイカスト2 は、より大きなプロセス決定を説明しています。この記事では、チームがCNC加工を選択し、そのルートを安定させる必要があることを前提としています。.
合金と素材形状を一つの決定として選択する
熱、強度、仕上げ、供給のバランス
多くのチームは、機械加工部品に有用なバランスを提供する6061アルミニウムから始めます。最終的な選択は、熱モデル、ピボット荷重、仕上げ、腐食曝露、在庫状況、および適用される仕様に依然として依存します。私は単一の特性表から合金を選択することを避けます。.
について アルミニウム合金と質別規格3 アルミニウム協会によって維持されているものは、チームが共通の言語で材料を特定するのに役立ちます。図面または購入パッケージには、必要な合金、質別、および材料仕様を記載する必要があります。「アルミニウム」のような曖昧な記述では、購買または検査に十分な管理を与えることはできません。.
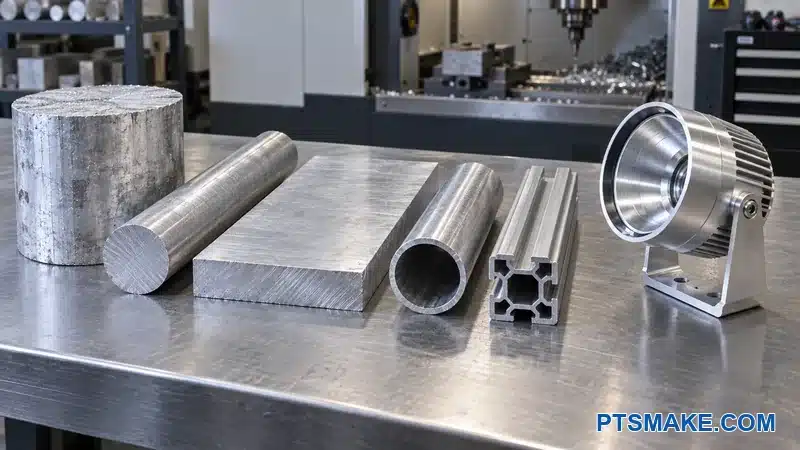
同時に素材形状をレビューする
板、ビレット、丸棒、チューブ、および押出材は、同じ加工計画を作成しません。それらは、利用可能なサイズ、表面状態、結晶粒方向、残留応力、廃棄物、およびリードタイムが異なります。ブランクのほとんどが切りくずになると、1キログラムあたりの低価格はその利点を失う可能性があります。.
| 設計優先度 | 素材または材料に関する質問 | レビューアクション |
|---|---|---|
| 安定した光学形状 | 重く不均一な荒加工は動きを解放するか? | 素材の状態と段階的な加工をレビューする |
| アルマイト外観 | 合金と素材ルートは承認された外観を維持できるか? | 意図されたプロセスルートからのサンプルを承認する |
| 熱経路 | 合金は検証済みの熱流モデルをサポートするか? | 熱担当者に確認する |
| ピボット強度 | ローカルボスはクランプ荷重と使用荷重を支えるか? | ボスと荷重経路をレビューする |
| 生産コスト | チューブまたは押出材は荒加工量を削減できるか? | 材料価格だけでなく、総プロセスコストを比較する |
幅広い熱伝導面、薄いリング、および非対称ハウジングには細心の注意が必要です。片側からの大量除去は応力バランスを変える可能性があります。荒加工ステップ、休止期間、応力除去された板、または改訂された素材形状が役立つ場合があります。適切な方法は部品に依存するため、サプライヤーは提案されたルートを説明する必要があります。.
代替品の管理
許可された代替品は、一般的な強度値だけでなく、製品のニーズに合致する必要があります。また、アルマイトの色、導電率、腐食挙動、切削応答、および供給文書にも影響を与える可能性があります。私は、生産材料が切断される前にすべての代替品が承認されることを望みます。.
PTSMAKEでは、一般的なアルミニウムグレードを加工しますが、それらを視覚的または寸法的に同一であるとは扱いません。色や表面の一貫性が重要である場合、顧客が実際の合金と仕上げルートを承認することをお勧めします。.
機能的な光学およびアセンブリデータムを構築する
実際の嵌合フィーチャーに基準を置く
データム計画は通常、LEDボードまたは光学キャリアを配置する面から始まります。その面が一次平面を作成できます。次に、制御された穴、パイロット、または円形シートが光学軸を位置決めできます。ケーブルまたはビームの向きが重要である場合、ピン、ノッチ、またはその他のフィーチャーが回転を制御します。.
外観上の外側シリンダーは、自然な基準のように見えることがあります。LED、光学部品、レンズがそこから位置決めされない場合、それはしばしば弱くなります。光学スタックがずれたままであっても、ハウジングは同心に見えることがあります。データムは、視覚的な対称性を表す前に、組立機能を表すべきです。.
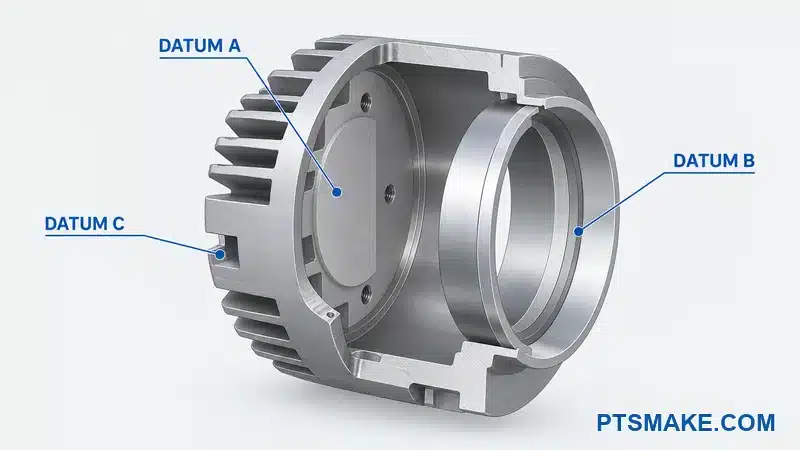
6自由度を制御する
プライマリ平面は3つの動きを止めるべきです。セカンダリフィーチャはさらに2つを位置決めすべきです。ターシャリフィーチャは最終的な回転または並進を止めるべきです。この3-2-1の考え方は単純ですが、実際のフィーチャは大きく、安定しており、アクセス可能で、再現性があるものでなければなりません。.
小さなエッジや柔軟なフィンは弱いデータムターゲットとなります。カバーやブラケットが取り付けられた後に消えるデータムも同じ問題を引き起こします。組み立てと検査がその基準を再現できない場合、図面は数学的には完全であっても、運用上は弱い可能性があります。.
ASME Y14.5規格4 寸法記入と幾何公差のための共通システムを定義します。. ISO 11015 幾何学的制御のための国際言語を定義します。記号には共通の解釈が必要であるため、図面は、その適用される規格と版を特定すべきです。.
関連するフィーチャを1つのデータムフレームに結びつける
LEDの中心、光学部品の座面、レンズの座面、および前面開口部は通常、直接的な関係を必要とします。私はこれらのフィーチャを同じ機能データムフレームに接続するようにしています。製品が本当に個別の位置決めシステムを使用している場合を除いて、各コンポーネントに対して個別の座標系を作成することはありません。.
ピボットは別の機能的関係を必要とすることがあります。ビーム方向がピボット軸に従う必要がある場合、図面はその関係を制御すべきです。ブラケットが粗い照準のみを提供する場合、より広い許容差で十分かもしれません。私は故障マップを使用して選択します。.
| 特徴 | 機能に関する質問 | 可能な制御アプローチ |
|---|---|---|
| LEDランド | 軸方向の位置と熱接触を設定するか? | インターフェースの必要性に基づくプライマリデータムと平面度 |
| 光学部品のパイロット | ビーム中心を設定するか? | 機能データムフレームからの位置または振れ |
| レンズ座面 | 光軸を共有する必要があるか? | 同じフレームからの直接位置決め |
| クロッキングフィーチャ | 回転はビームまたはケーブルに影響するか? | プライマリおよびセカンダリデータムからの輪郭または位置 |
| ピボット穴 | 照準は光軸との関係に依存するか? | 取り付け機能に基づく向きと位置 |
加工と検査を一致させる
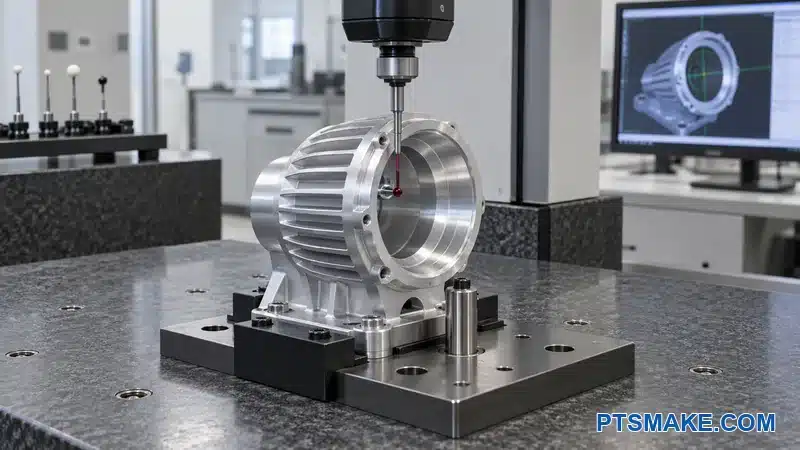
プロセスレビューでは、重要な作業のために部品がどのように保持されるか、そして検査が同じデータムをどのように確立するかを問います。座標測定機は多くの関係を計算できますが、治具には依然として安定したアクセスと明確なアライメント方法が必要です。.
機械と組み立てがサーマルランドを使用しているときに、図面は工場に外観シェルから検査することを強制すべきではありません。この不一致は、制御を追加することなく議論を増やすだけです。優れたデータムスキームは、設計、加工、組み立て、および品質が同じ物理的基準について議論することを可能にします。.
私たちのDFM作業では、元のモデルに再現性のある基準がない場合、小さなデータムパッドや実用的なクロッキングフィーチャを提案することがよくあります。私たちは、それらのフィーチャが完成品、治具、または検査をサポートする場合にのみ保持します。CADを技術的に見せるためだけに形状を追加することはありません。.
選択された基準は、陽極酸化処理と最終組み立て後も使用可能でなければなりません。.
LED熱インターフェースを完全な経路として設計する
熱源から始める
熱レビューは、LED接合部から周囲の空気への熱経路を追跡します。その経路には、LEDパッケージ、はんだ、基板、熱界面材料、機械加工された接触ランド、ハウジング壁、仕上げ、フィン、および気流が含まれます。いずれかの層での変更が結果に影響を与える可能性があります。.
について Lumileds熱設計ホワイトペーパー6 この経路を熱抵抗ネットワークとして記述し、各インターフェースが重要である理由を示します。大きな外部ヒートシンクは、LED近くの接触不良面を修正することはできません。設計には、低抵抗の内部経路と、実際の環境に十分な外部面積の両方が必要です。.
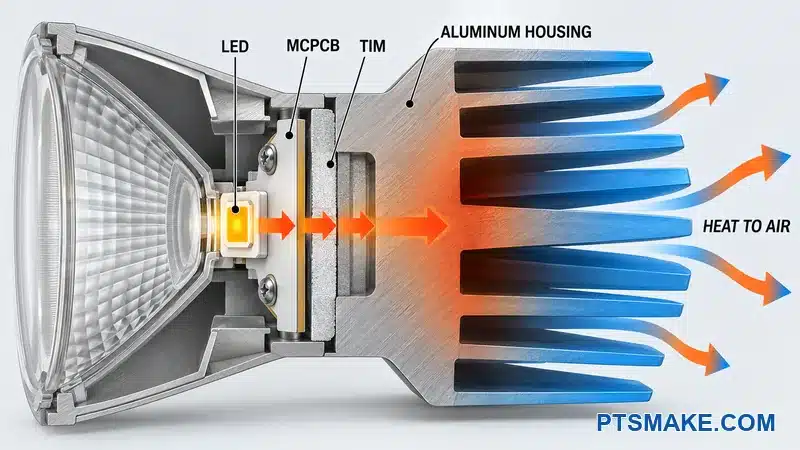
熱担当者は、LEDの電力条件、基板タイプ、界面材料、許容温度、取り付け位置、気流、および周囲温度範囲を提供すべきです。ハウジングの直径だけでは、普遍的なフィンサイズを設定することはできません。製品の熱担当者は、代表的な条件下で最終設計を検証すべきです。.
接触ランドを機能インターフェースとして定義する
基板ランドは、意図された熱拡散領域の下に十分な面積を必要とします。また、管理された表面状態も必要です。バリ、欠け、コーティング、局所的なへこみ、ネジ近くの盛り上がりは、基板が均一に座るのを妨げる可能性があります。.
図面は接触ゾーンを特定し、近くの化粧面から分離する必要がある。ランドが陽極酸化処理や他のコーティングから解放されたままでなければならない場合、図面はマスク境界と許容される移行を定義する必要がある。プロセス計画はまた、むき出しのアルミニウムを損傷や汚染から保護する必要がある。.
非常に細かい表面仕上げの値には裏付けとなる証拠が必要である。一部の熱界面材料は機械加工痕に適合する。一部は異なる条件を必要とする。より細かい仕上げはサイクル時間を増加させ、クランプ荷重の下でランドが平坦でない場合、それでも失敗する可能性がある。界面材料サプライヤーと熱チームがその必要性を定義する必要がある。.
バランスの
平らな面は、アセンブリが基板をそれに押し付ける場合にのみ機能します。私は、基板を曲げることなくクランプ荷重がアクティブエリアに到達するように、ネジまたはクリップを配置します。各留め具には、しっかりとした局所的な座面、十分なドライバーアクセス、および再現性のある締め付け方法を提供します。.
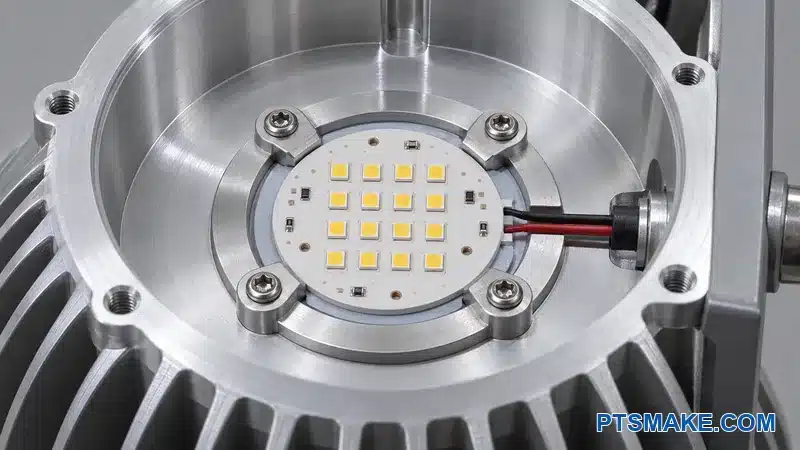
設計は、基板がはんだ接合部、ワイヤパッド、または異物の上でぐらつくことを許容してはなりません。スペーサーと位置決めピンは、意図された接触スタックよりも高く配置されてはなりません。熱界面層も、規定された厚さまたは圧縮条件を必要とします。余分な材料が常に安全であるとは限りません。なぜなら、層が厚くなると抵抗が増加する可能性があるからです。.
| 熱の詳細 | 不明瞭な場合の危険性 | DFMに関する質問 |
|---|---|---|
| 接触面 | 部分的な接触または基板の歪み | 組み立て荷重下でどの領域が接触する必要がありますか? |
| 表面状態 | バリ、コーティング、または異物が隙間を作る | インターフェースにはどのような仕上げと清浄度が必要ですか? |
| 締結具のパターン | 不均一な圧力と局所的な基板の曲がり | そのパターンはバランスの取れたクランプ経路を作成しますか? |
| インターフェース材料 | 過剰な厚さまたは不完全な被覆 | サプライヤーはどのような取り付け状態を要求しますか? |
| 壁からフィンへ | 熱源近くの熱のボトルネック | 金属経路は連続しており、十分に厚いですか? |
| 外部気流 | フィンが期待を下回る性能 | ハウジングは実際の向きでテストされましたか? |
加工と熱検証を連携させる
ショップは、接触面をどのように仕上げ、保護するかを説明する必要があります。広い接触面は、重いキャビティの荒加工後に段階的な作業が必要になる場合があります。薄いハウジングはクランプ時に歪む可能性があります。機能的な基準面からの仕上げ加工は役.
別のPTSMAKE ヒートシンク設計ガイド は、より広範な熱設計の問題をカバーしています。このハウジングについては、コンタクトランド、金属経路、フィンの加工性、仕上げ境界、および測定可能な受入基準にDFMの焦点を当てています。.
加工だけでは熱性能は証明されません。定義された形状を作成し、検査することはできます。お客様または試験担当者は、意図された電気負荷と環境下で組み立てられた状態での温度を確認する必要があります。.
PTSMAKEにLEDコンタクトランドと加工経路のレビューを依頼してください。.
LED、リフレクター、およびレンズを一つの光学スタックに保つ
中心、高さ、回転の制御
LEDが中心近くに配置されていても、誤ったビームを生成する可能性があります。光学スタックには、半径方向の制御、軸方向の制御、そして時には回転制御が必要です。LEDの光学中心は、そのパッケージや基板外形の中心と一致しない場合があります。選択された部品図面は、真の配置基準を定義する必要があります。.
について LEDiL取り付けガイド7 は、設計者に対し、LEDの光学中心を光学部品と位置合わせするよう指示しています。私はその要件を使用して機械スタックをレビューします。広いネジ穴のクリアランスで基板を位置決めできるとは考えません。ネジはしっかりと固定できますが、通常、精密な位置決めには不向きです。.
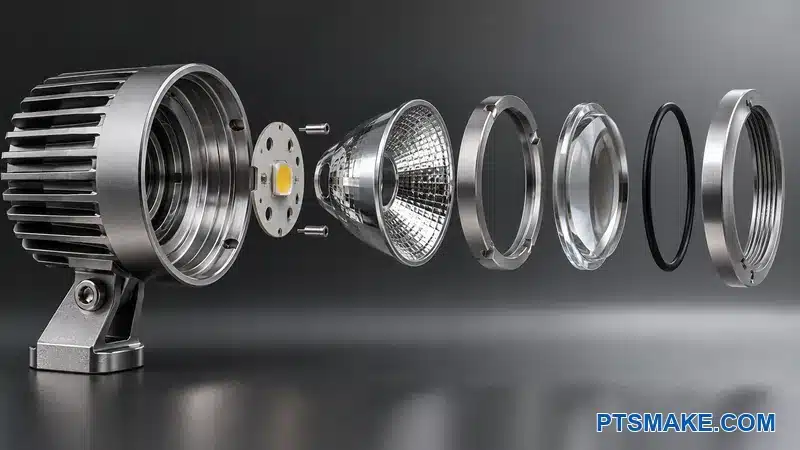
直接加工されたパイロット、位置決めエッジ、ピンパターン、または制御されたキャリアが通常、最も明確な選択肢です。選択された特徴は、部品サプライヤーが許可する接触領域と一致する必要があります。敏感な回路領域に触れるピンは、位置を改善したとしても新たな問題を引き起こす可能性があります。.
安定したショルダーから軸方向の高さを設定する
LEDから光学部品までの距離は、焦点とビーム形状を変える可能性があります。私はこの高さを、直接加工されたショルダーと短い部品スタックから設定するようにしています。柔らかいガスケット、接着剤のビーズ、粗い仕上げの移行部、および浮動カバーは、光学設計がそれらのばらつきを考慮していない限り、焦点高さを定義すべきではありません。.
レンズには、シール圧縮限界とは別の軸方向のストッパーも必要となる場合があります。もし固定具がレンズがその座を見つけるまでガスケットを圧縮し続ける場合、設計は両方の条件を定義すべきです。もしガスケットだけでレンズ高さを設定する場合、ガスケットの公差と経年変化が光学スタックの一部となります。.
公差チェーンを短縮する
LEDの発光面から光学部品およびレンズの基準までの単純なループがスタックを明らかにします。そのループには、それを閉じるすべての寸法と部品をリストアップすべきです。もしループが多くの部品を横断する場合、直接的なハウジングの特徴が1つ以上の変数を排除する可能性があります。.
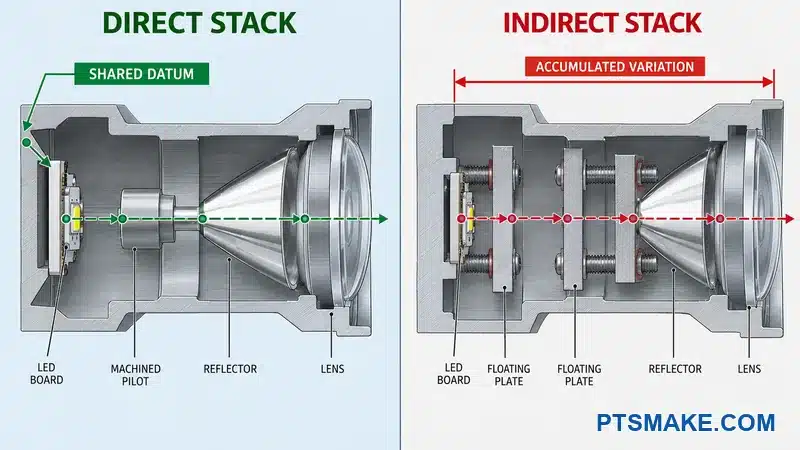
| 光学条件 | より強力な機械的制御 | より弱い制御 |
|---|---|---|
| LEDの半径方向位置 | 光学基準に結び付けられたピンまたは位置決めエッジ | 広いネジ穴で浮いている基板外形 |
| 光学部品の半径方向位置 | 同じ基準からの専用パイロットまたは座面 | 外装シェルの直径 |
| 焦点高さ | 直接的なショルダーと短い剛性スタック | いくつかの柔らかい層または未仕上げの層 |
| ローテーション | キー、タブ、または非対称の位置決めパターン | 設置者の判断 |
| レンズの関係 | 光学フレームに固定された制御シート | 緩い留め具によるカバー位置 |
製品チームの方法は、スタックが最悪ケース計算を使用するか統計計算を使用するかを制御すべきである。非常に厳しいハウジング寸法一つが全てのばらつきを隠すべきではない。購入した光学部品、基板、シール、およびリテーナーも寄与する。チームはハウジングの許容値を割り当てる前に、現在のサプライヤー公差を必要とする。.
組み立てのエラー防止を提供する
設計は、誤った向きを困難にすべきである。非対称のピンパターン、キー付きキャリア、目に見えるクロッキング機能、またはコネクタのクリアランスが役立つ。組み立てプロセスは、光学部品がどのように装着され、技術者が完全な嵌合をどのように確認するかを示すべきである。.
組み立て経路は、工具をLEDや反射面から遠ざけるべきである。光学部品を横切るドライバー経路は、傷や汚染につながる可能性がある。保持リングには、使用可能な工具インターフェースが必要である。接着剤が必要な場合、ハウジングには制御された接着領域と、余分な材料を光学開口部から遠ざける経路が必要である。.
組み立てられたビームを検証する
寸法検査は加工された関係を確認できるが、それ自体で最終的なビームを証明することはできない。私はデータムと公差計画を組み立ておよび光学テストにリンクさせる。ビームが失敗した場合、チームはハウジングエラー、部品のばらつき、組み立てエラー、およびテスト設定エラーを分離できる。.
この追跡可能なループは、全ての同心円直径を締め付けるよりも有用である。これにより、実際に光学スタックを制御する機能にCNCの精度を費やすことができる。.
内部キャビティを実際の工具と実際のクリーニングに開放する
有限の長さと直径を持つカッターの設計
CADポケットは描くのは簡単だが、加工は難しい場合がある。深く狭いキャビティには長い工具が必要である。長い工具はより曲がりやすく、より振動しやすく、しばしば軽い切削が必要となる。小さな内側半径は、材料の大部分がより大きな工具を使用できる場合でも、小さなカッターをポケット全体に通すことを強制する可能性がある。.
キャビティのレビューは、どの表面が本当に最も深い壁と最小の半径を必要とするかを特定すべきである。機能が許す場合、入口を開いたり、壁を短くしたり、コーナー半径を大きくしたりできる。嵌合するインサートが鋭い外側コーナーを持つ場合、キャビティ全体にわたる鋭い内側コーナーよりも、局所的な逃がしの方がしばしば優れている。.
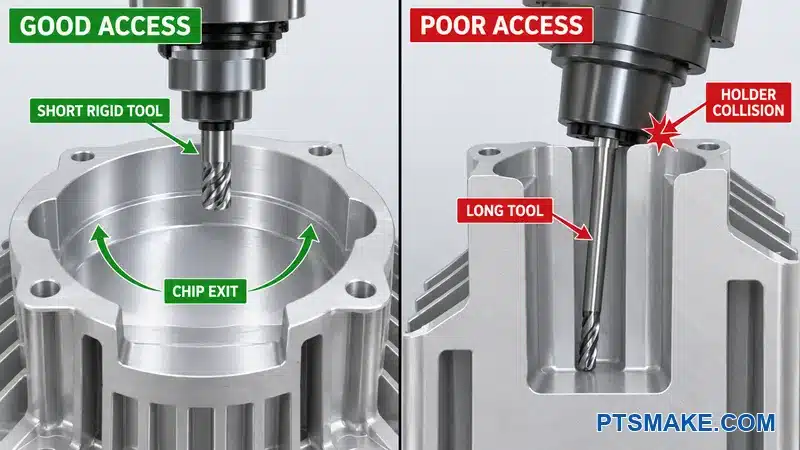
PTSMAKEでは、当社の 5軸CNC加工 能力は、傾斜面や放射状のフィーチャーへのアクセスを改善できる。それはカッター径、ホルダークリアランス、または切りくず排出の制限を取り除くものではない。設計には依然として物理的なアクセスが必要である。.
工具、ホルダー、および主軸経路のレビュー
工具アクセスは切削刃を超えて広がる。工具ホルダーと主軸鼻部もクリアランスを必要とする。テーパー状の外壁や高いボスは、工具が底に到達する前にホルダーをブロックする可能性がある。傾斜したアプローチは役立つが、データムとワーク保持計画を変更する可能性がある。.
レビューは、工具がどのように切削から離れるかも確認すべきである。オーバートラベルのない狭いスロットは、ドウェルマークを作成したり、特殊な工具を強制したりする可能性がある。ショルダー近くのねじには逃がしが必要な場合がある。シーリング面には、ガスケット経路を横切る段差を残さずにカッターが出入りするためのスペースが必要な場合がある。.
| 幾何学 | 一般的なプロセス効果 | 実用的な設計対応 |
|---|---|---|
| 深く狭いポケット | 長い工具、低い剛性、遅い除去 | 機能が許す場合、入口を開くか深さを減らす |
| 小さな内側半径 | 小さなカッターが全体の操作を制御する | 半径を増やすか、小さなフィーチャーを局所化する |
| 壁近くの高いボス | ホルダーの衝突と不十分な切りくずの流れ | クリアランスを追加するか、アプローチを変更する |
| 閉じた環状溝 | 困難な切りくず除去と検査 | アクセスを追加し、機能セグメントを定義する |
| 鋭いインサートコーナー | 加工不可能なフライス加工された内側コーナー | コーナー逃がしを使用するか、インサートを変更する |
切りくずと洗浄媒体の経路を作成する
キャビティは切削中に切りくずを排出する必要がある。また、加工後に洗浄液も排出する必要がある。切りくずはリブの裏、止まりねじの中、棚の下、密接したフィン間に隠れることがある。開口部からきれいに見える部品でも、LEDや光学部品の近くに破片が残ることがある。.
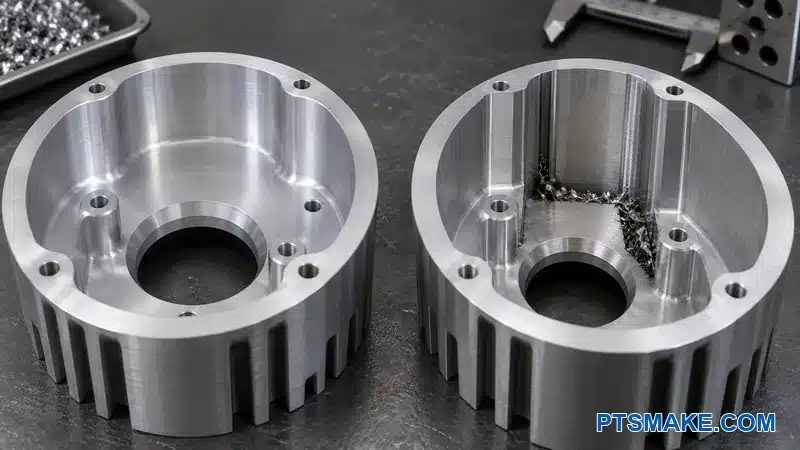
ハウジングは、可能性のある加工および洗浄の向きでレビューする必要がある。重力が重要である。上向きの止まりポケットは液体を保持する可能性がある。狭い隙間はすすぎや乾燥に抵抗する可能性がある。製品が特別な光学または電子的な清浄度を必要とする場合、要件は許容される状態と検証方法を定義すべきである。.
リリース前にバリ取りを計画する
交差穴、中断されたねじ、フィンの根元、および内部のスロットは、届きにくいバリを作成する可能性があります。曖昧な「すべてのエッジを面取りする」という注記では、どのエッジがシール、ワイヤー、基板、または技術者に接触するのか説明されません。私は重要なエッジの状態をマークし、実用的な方法を許可します。.
チームは、メディアブラスト、タンブリング、ブラッシング、手作業によるバリ取り、または熱的方法が許容されるかどうかを決定すべきです。各プロセスは外観または機能的なエッジを変更する可能性があります。計画はバリ取り後のクリーニングも考慮に入れる必要があります。.
アクセスをコストと品質のレバーとして使用する
より良いアクセスは、多くの場合、工具数、サイクルタイム、バリのリスク、およびクリーニングの労力を同時に削減します。私は開いたキャビティを加工の利便性以上として扱います。それは検査と組み立てをより信頼性の高いものにすることができます。.
製品の機能がなお境界を設定します。熱、シール荷重、シールド、または構造荷重を担う壁は、レビューなしに開くべきではありません。適切な変更はインターフェースを維持し、不要な障害物を取り除きます。.
壁、フィン、リブ、およびボスを剛性のためにバランスさせる
薄い特徴がプロセス荷重をサポートするようにする
薄いフィンは表面積を増やし、重量を減らすことができます。それらは切削中に振動する可能性もあり、扱っている間に曲がり、仕上げのばらつきを示すこともあります。高いボスは、周囲の床が薄いときに動く可能性があります。私は高さ、厚さ、間隔、カッターの方向、およびクランプ荷重をまとめてレビューします。.
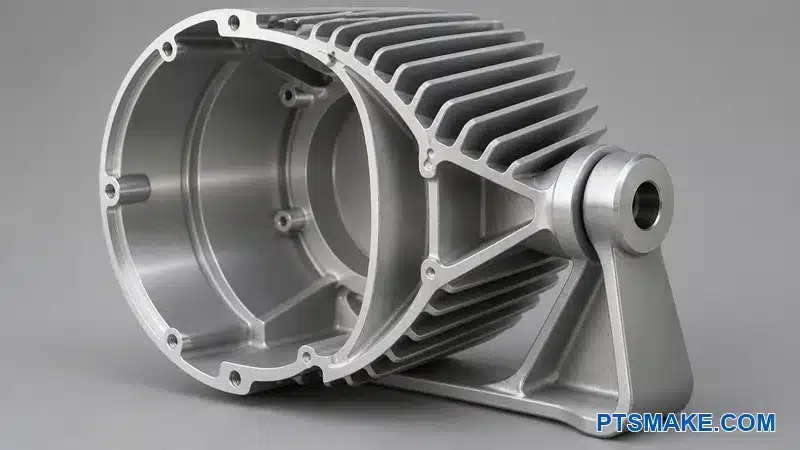
緩やかな断面変化は通常、より良好に機能します。荷重のかかるピボットボスは、本体への広い荷重経路を必要とします。リブは既知の荷重を支えるべきです。装飾的なリブは、より大きなカッターを妨げ、機能改善なしにバリ取り作業を増やす可能性があります。.
安定した仕上げ加工条件を残す
荒加工は材料の応力と熱を解放することがあります。広いランドや薄い光学リングは、主キャビティが開かれた後に動く可能性があります。このプロセスは段階的な荒加工と仕上げ加工を必要とするかもしれませんが、部品は依然として位置決めとクランプのための安定した場所を持つ必要があります。.
一つの普遍的な最小肉厚またはフィン厚さは誤解を招くでしょう。実用的な値は、合金、支持されていない高さ、工具、公差、表面仕上げ、数量、および治具のサポートに依存します。工場は、特別なサポートまたはより遅いプロセスを必要とする特徴にフラグを立てるべきです。.
ボスの荷重を局所的にレビューする
ピボットボスは、クランプ荷重、照準トルク、衝撃、および繰り返しの調整を受ける可能性があります。ハウジングのバルク合金は、局所的な形状が適切であることを証明しません。製品エンジニアは、荷重ケース、フィレット、エッジ距離、壁の接続、および嵌合ブラケットを確認すべきです。.
CNCレビューは、工具のアクセスと歪みをチェックします。薄い壁の隣にある厚い孤立したボスは、不均一な材料除去を引き起こす可能性があります。深いピボット穴は両側からのサポートを必要とするかもしれません。クロスボルトも、その頭部、ナット、ワッシャー、および工具のためのスペースを必要とします。.
| 特徴 | 製品の役割 | 製造に関する質問 |
|---|---|---|
| 外部フィン | 熱を周囲の空気に放出する | カッターは弱い刃なしで根元に到達できますか? |
| 主壁 | 熱と構造荷重を伝達する | 荒加工やクランプは壁を歪ませますか? |
| リブ | 既知の荷重経路を補強する | アクセスを妨げるよりも役立ちますか? |
| ピボットボス | 照準およびロック荷重を伝達する | ボスは安定した基準から支持され、加工可能ですか? |
| ねじボス | クランプ荷重を伝達する | 十分な座面とドライバーのクリアランスがありますか? |
熱的および構造的な作業は接続されたままでなければなりません。金属を除去するとサイクルタイムが短縮される可能性がありますが、熱経路も狭くなります。フィンを追加すると面積が改善される可能性がありますが、清掃やコーティングが難しくなります。最終的な形状は、検証済みの製品モデルと安定した加工プロセスを満たす必要があります。.
データム制御を失うことなくセットアップを削減する
制御された向きを数える
新しい向きごとに、ハンドリング、プロービング、ワーク保持、および別の基準転送が追加されます。5軸加工は、1回の保持でより多くの面を露出させることができます。4軸インデックスは、放射状の特徴を繰り返すことができます。単純な部品でも、2つの明確な3軸セットアップで最も良好に機能する場合があります。.
セットアップレビューは、機能的な特徴に到達するために必要な向きを数えます。関連する特徴は、治具と工具が許す限り、一緒に保持されるべきです。光学パイロット、LEDランド、および近くの位置決め特徴は、化粧的なシェルとの関係よりもそれらの関係が重要であるため、1つの制御された操作から恩恵を受けることがよくあります。.
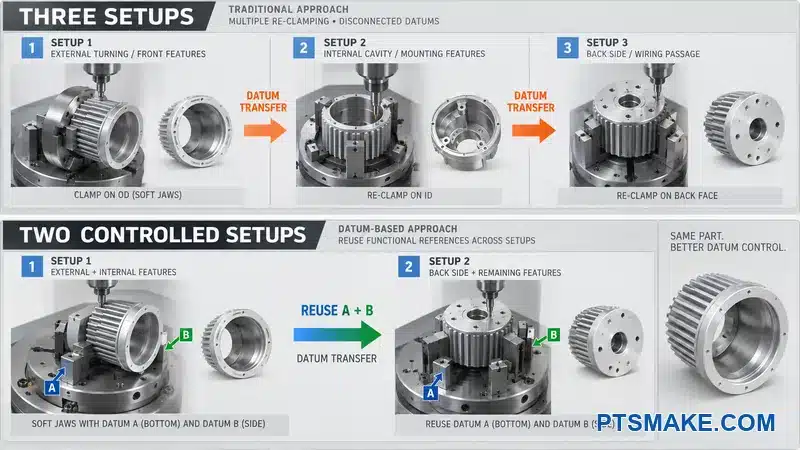
治具に実際の把持ゾーンを与える
デザイナーはしばしば、外側のすべての表面を外観のために使用します。その結果、工場にはジョー、ストッパー、またはクランプのための安定した場所がありません。部品が必要とする場合、私はクランプバンド、ストック延長部、犠牲パッド、取り外し可能なタブ、または既存の非化粧表面を確保します。.
治具はハウジングを曲げることなく切削力に抵抗すべきです。薄いリングは、ジョーが解放された後にのみ丸くなることができます。広い面は、クランプがそれを押さえている間だけ平らに見えます。私は、検査と組み立ては通常解放後に行われるため、部品が自由な状態でどのように振る舞うかを尋ねます。.
各操作を通じて基準を保護する
最初のセットアップは、次のセットアップを位置決めする特徴を作成します。これらの特徴は、十分なサイズ、剛性、およびアクセスを必要とします。後の操作の前に陽極酸化が行われる場合、仕上げが変化したり、位置が損傷したりする可能性があります。すべての加工が仕上げの前に行われる場合、プロセスは最終的な嵌合におけるコーティングを考慮に入れる必要があります。.
| セットアップに関する質問 | なぜそれが重要なのか | 可能な対応 |
|---|---|---|
| 最初の操作はどこを把持しますか? | ブランクは荒加工力に抵抗しなければならない | ストックまたは明確なクランプバンドを残す |
| どの特徴が1回の保持で維持されますか? | 共有加工は転送誤差を減らす | 関連する光学および熱的特徴をグループ化する |
| 2番目の操作を位置決めするのは何ですか? | 弱い転送特徴はばらつきを増やす | 安定したパッド、パイロット、またはジョーを作成する |
| 仕上げ面はどのように保護されますか? | 再クランプは外観に傷をつける可能性がある | 保護された接触ゾーンと清潔な治具を使用する |
| 検査は何を再現しますか? | 異なるデータムは工程誤差を隠す可能性がある | 同じ機能フレームを使用する |
段取り数自体は有用な目標ではない。混み合った1つの段取りでは、長い工具、不適切なアプローチ角度、または弱いクランプを使用する可能性がある。2つの堅牢な段取りの方が安全である。最善の計画は、各操作を安定させながら不要な移送を減らすことである。.
適切な時点で工程内検査を使用する
部品が治具を離れる前にチェックするのが最も簡単な特徴もある。プローブは、加工中に素材の位置や重要な穴を検証できる。そのチェックは最終検査に代わるものではないが、より多くの価値が追加される前に段取りの問題を検出できる。.
サプライヤーは、どの管理が工程内で行われ、どの管理が仕上げ後に行われるかを示すべきである。この分割は、コーティングされた嵌合部、シール面、および外観ゾーンにとって重要である。また、顧客が見積もりされた検査範囲に何が含まれるかを理解するのにも役立つ。.
段取り替えの必要性も治具レビューに含めるべきである。治具は誤った積載を困難にし、その接触点は清掃しやすいものであるべきである。これらの詳細は、オペレーターが多くの部品を積載する際に繰り返し性を保護する。.
例示的な2段取りレビュー
60W屋外スポットライト用の6061-T6ハウジングと、計画された120個の試作バッチを検討する。このモデルは、前面光学穴、背面LEDランド、2つの側面ピボット穴、および位置決めノッチを使用する。最初の工程コンセプトでは、これらの特徴を3つの向きに配置する。その計画では、最終検査前に光軸が2回のデータム移送を経由することを強制する。.
この例では、背面ランドがデータムAとなり、光学穴がデータムBとなり、ノッチがデータムCとなる。設計では、シール経路の外側に6mm幅のグリップバンドも追加されている。最初の操作で丸棒からAとBを作成する。2番目のソフトジョー操作では、それらの仕上げられた特徴から位置決めし、ピボット穴、ケーブルポート、およびノッチを加工する。この提案された経路は、長い工具を前面キャビティに無理に入れることなく、1回の移送を削除する。.
期待される利点は、より単純なデータムチェーンと1つ少ないハンドリングステップである。これは主張された生産結果ではない。サプライヤーは、リリースされたファイルから工具アクセス、クランプ力、素材の状態、サイクルタイム、および検査の繰り返し性をまだ確認する必要がある。.
| 制御例 | 計画値 | 値の理由 |
|---|---|---|
| 主要参照 | データムAとしての背面LEDランド | 基板を支持し、主要な組立平面を作成する |
| 光学参照 | データムBとしての前面パイロット穴 | 機能的なシートからビーム軸を制御する |
| 位置決め参照 | データムCとしてのケーブル側ノッチ | ブラケットとケーブル経路の回転を固定する |
| 試作数量 | 120個 | 大量生産用工具を前提とせずに、繰り返し可能なソフトジョーを正当化できる |
| 検査記録 | 実際の結果を空白にしたサンプルレイアウト | 部品が測定されたと偽ることなく、方法を定義する |
生産数量が治具を導くようにする
試作治具は学習と合理的な変更をサポートすべきである。生産治具は繰り返し積載、切りくず管理、工具アクセス、および部品保護をサポートすべきである。専用ゲージは、完全なCMMルーチンよりも速く繰り返される機能的関係をチェックする場合に意味をなす可能性がある。.
PTSMAKEでは、部品と予想数量をレビューした後、3軸、4軸、5軸、旋削、および複合加工経路の中から選択する。工程名はデータムとワーク保持ロジックの後に来る。この順序は、提案された経路について顧客により明確な理由を与える。.
穴、ねじ、ピボット、およびファスナーアクセスをまとめて設計する
完全な接続を設計する
ねじ穴は接続の一部にすぎない。私はファスナー、嵌合、座ぐり、座面、ドライバー経路、相手部品、エッジ距離、およびサービス方法をまとめてレビューする。フィンが工具をブロックしたり、ねじ頭が湾曲した表面に乗ったりする場合、正しいねじでもまだ使用できない可能性がある。.
製品が特別なものを必要としない限り、標準ねじ形状と利用可能なファスナーが通常最も安全な出発点である。図面は、ねじが仕上げ前または仕上げ後に切削されるかどうかを識別すべきである。また、必要なマスク、インサート、ねじロック、シーラント、または導電性接触領域も定義すべきである。.
止まり端にスペースを残す
止まりねじ穴には、ドリル先端、タップリード、切りくず、およびファスナー端のためのスペースが必要である。私は工具を確認せずに、物理的な底に完全なねじ深さを配置しない。また、レイアウトが許す場合、深い小径ねじを薄い壁から離すようにしている。.
ケーブルグランドまたは密閉プラグの場合、私はねじとそのシーリング面を1つのインターフェースとして確認します。ねじが部品を引き込む一方で、ショルダー、ガスケット、またはテーパー形状がシールを作成する場合があります。組み立てトルクとサプライヤーの仕様は、一般的な穴の注記よりも重要です。.
ピボットを機能的なジョイントとして扱う
ピボットの穴、ブラケット、ボルト、ワッシャー、およびロック機能が狙いを制御します。私は、ジョイントがボルト、ブッシング、または機械加工されたショルダー上で回転するかどうかを尋ねます。ユーザーがそれをどのようにロックするか、および製品がいくつの調整を想定しているかも尋ねます。.
| 接続機能 | DFMチェック |
|---|---|
| ねじ穴 | 工具の深さ、かみ合い、エッジ距離、仕上げ、およびゲージアクセス |
| 座ぐり | ヘッドの座面、コーナー半径、ドライバーのクリアランス、および切りくず除去 |
| ピボット穴 | 嵌合、軸関係、ベアリング面積、および検査アクセス |
| ケーブルポート | ねじ規格、シール面、レンチクリアランス、およびストレインリリーフ |
| 接地ポイント | 裸の接触面積、腐食計画、および組み立て管理 |
特殊なねじ山には明確なマークが必要であり、類似のシステムは理由なく混在させてはなりません。ねじ山検査が必要な場合、形状には合否ゲージのためのスペースも必要です。ドライバー、レンチ、またはゲージで届かない機能は、完全に設計されているとは言えません。.
圧縮とテストアクセスを中心にシーリング機能を設計する
完全なシーリングスタックから始める
シーリングレビューは、ハウジング、レンズ、ガスケットまたはOリング、溝、ファスナー、仕上げ、および圧力経路をまとめてカバーします。溝だけではシールは作成されません。相手部品は十分に剛性を保ち、ファスナーは均一な荷重を生成し、組み立てられた製品には漏れを検証する方法が必要です。.
について パーカーOリングハンドブック8 グランド設計は、シールタイプ、動き、圧力、材料、および適用条件に依存すると説明しています。実際のグランドには、選択したシールサプライヤーのデータを使用します。異なる直径や用途の溝をコピーすることはありません。.
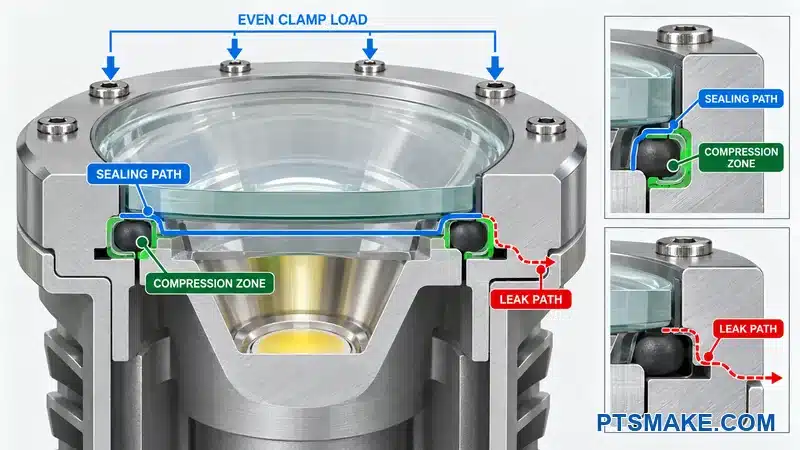
連続的な圧縮を維持する
溝は、急激な断面変化なしに連続的な経路をたどる必要があります。周囲のフランジには十分な幅と剛性が必要です。ファスナーは、数点のみで引っ張るのではなく、均一な圧縮を生み出す必要があります。シールシステムがそのように設計されていない限り、コーナーやケーブルの機能がシーリングランドを中断してはなりません。.
溝と相手面は機能的なデータムから来るべきです。表面テクスチャと工具痕もレビューが必要です。シーリング方向を横切る傷やバリは漏れ経路を作成する可能性があります。溝近くの仕上げ変更は、寸法を変更したり、組み立て中にシールを損傷したりする可能性があります。.
シールの圧縮挙動が光学設計の一部でない限り、シールがレンズの完全な位置決めを担うべきではありません。製品が安定した焦点高さを必要とする場合、私はハードストップまたは別個の位置決め機能を好みます。そうすれば、シールは承認された範囲内で圧縮を提供し、ハウジングが位置を制御できます。.
ファスナー荷重とフランジ剛性を計画する
ファスナーが多いからといって、自動的に優れたシールが作成されるわけではありません。それらの間隔、トルク、座面剛性、および組み立て順序が重要です。薄いフランジはねじの間でたわむことがあります。非常に硬いレンズは、柔軟なカバーとは異なる方法でガスケットに荷重をかけることがあります。.
| シール設計項目 | リリース前に解決すべき質問 |
|---|---|
| シール材料 | 温度、流体、UV、および期待される寿命と互換性がありますか? |
| 溝の形状 | 選択されたシールと用途タイプに合致していますか? |
| 相手面 | テクスチャ、平面度、およびエッジの状態は定義されていますか? |
| 締結具のパターン | フランジの歪みなしに均一な圧縮を生み出しますか? |
| 終了 | どの表面がコーティング、マスキング、または仕上げ後の機械加工を受けますか? |
| 組立 | オペレーターはねじれ、挟み込み、汚染、または損傷をどのように回避しますか? |
| テスト | どの方法、条件、治具、および受け入れ規則が適用されますか? |
製品または治具にテストアクセスを設計する
IEC 605299 固体物体および水に対する保護のためのIP分類システムを定義しています。IP目標は製品レベルの要件です。機械加工されたハウジングだけでは、完全な照明器具がその目標を満たしていることを証明できません。.
検証計画は、組み立てられたユニットがどのようにテストされるかを明記する必要があります。圧力または真空テストには、一時的なポート、密閉されたコネクタ、または治具インターフェースが必要になる場合があります。水テストには、定義された向きと曝露が必要です。チームはまた、すべての生産ユニット、サンプル、または設計のみがテストされるかを決定する必要があります。.
テスト方法は曖昧なメモに隠されるべきではありません。管理文書には、媒体、圧力または曝露、期間、安定化、関連する場合は温度、および受け入れ条件を明記する必要があります。これらの値は製品検証計画から来るものでなければなりません。機械加工DFMがそれらを考案すべきではありません。.
シーリングスタックレビューの例
黒色アルマイト処理されたアルミニウムベゼル内のフェースシール上に配置されるフロントレンズを考えてみましょう。最初のモデルでは、化粧前面から溝の深さを制御し、レンズストップは内部のショルダーから来ます。これら2つの基準は、機械加工と仕上げ後に独立して動く可能性があります。その結果、購入者は厄介な問題に直面するかもしれません。個々の寸法はすべて許容範囲に見えるのに、組み立てられたシール荷重が説明しにくいままなのです。.
この例では、改訂された図面は溝とレンズストップを同じ機能的なフランジから管理します。仕上げマップは実際のシーリングトラックを明確に保ち、一方、目に見えるベゼルは陽極酸化されたままです。ファスナーパターンは光軸の周りで対称を保ちます。検査計画は、定義された仕上げ段階の後で溝の形状とフランジの平面度を記録します。それは圧力、期間、および漏れ制限を製品検証仕様に任せます。.
このシナリオは、顧客テストや測定された漏れ率の改善を主張するものではありません。それは、実際のエンクロージャテストが始まる前に、共有された参照がいかに曖昧さを取り除けるかを示しています。.
組み立て中のシールを保護する
鋭い導入エッジはOリングを切断する可能性があります。粗いねじはケーブルシールを引きずることがあります。切りくずやブラスト媒体が溝に残ることがあります。私は適切な導入を追加し、重要なエッジを特定し、清掃を定義します。私はまた、技術者がシールが装着されていることを目視または触覚で確認できるかチェックします。.
PTSMAKEでは、定義されたグランドと嵌合する特徴を加工し検査できます。私たちはまだ選択されたシールデータと顧客のエンクロージャテスト計画が必要です。この区分は製造管理を実際の製品要件に追跡可能に保ちます。.
最終寸法を決定する前に陽極酸化とコーティングを計画する
仕上げを寸法スタックの一部として扱う
陽極酸化は表面を変え、嵌合、ねじ、電気接点、熱インターフェース、シールランド、および化粧色に影響を与える可能性があります。私は最終的な公差決定の前に仕上げ決定を置きます。私は仕上げられたモデルをコーティングに送り、その後、なぜ光学パイロットやねじの感触が異なるのか尋ねることはしません。.
について アルミニウム陽極酸化処理協議会ガイド10 陽極酸化がアルミニウム表面から酸化層を形成することを説明しています。完全な仕様はまた、合金、プロセス、外観、および機能をカバーします。正確な寸法効果はプロセスとサプライヤーに依存します。私は仕上げ元に、選択された合金と形状について予想される範囲を尋ねます。.
コーティングされた、マスキングされた、および後加工された領域をマークする
図面はどの領域が仕上げを受けるかを示すべきです。それはまた、マスキング境界も示すべきです。熱伝導面は裸の金属を必要とする場合があります。接地パッドは電気接点を必要とする場合があります。精密なパイロットまたはねじは管理された仕上がり寸法を必要とする場合があります。各選択には腐食、外観、およびプロセスの結果があります。.
「重要な表面をマスキングする」という大まかな注記では不十分です。仕上げ業者は設計者がどの表面を重要と見なしているかを知ることはできません。図面は、製品がそれらの管理を必要とする場合、領域、境界公差、許容されるラック位置、および許容される修正を定義すべきです。.
仕上げ後の加工は嵌合または電気接点を回復させることができます。それはまた、裸のアルミニウムを露出し、目に見える移行を作成します。製品チームはその状態を承認すべきです。時には設計されたマスクの方が優れています。時には嵌合がコーティングを受け入れることができます。その決定は機能に依存します。.
寸法管理と外観管理を分離する
色と光沢は、合金、調質、素材表面、前処理、形状、およびバッチ条件によって異なる場合があります。数値的な色値は役立つことがありますが、物理的な承認済みサンプルはしばしばチームにより明確な視覚的参照を提供します。サンプルは意図された合金と仕上げ経路を代表するものでなければなりません。.
| 仕上げに関する懸念 | 図面または管理計画の回答 |
|---|---|
| 精密フィット | 寸法が仕上げ前または仕上げ後のどちらに適用されるかを記載する |
| 熱接触 | 接触面上のコーティングまたはマスキングを定義する |
| 電気接地 | 裸の導電領域および腐食計画を定義する |
| ねじ | 仕上げ条件、マスク、ねじ切り、インサート、およびゲージ段階を定義する |
| シール面 | 成長、テクスチャ、エッジの状態、および仕上げ損傷を確認する |
| 外観の一致 | 承認されたサンプルおよび観察条件を使用する |
| ラックマーク | 外観が重要である場合に許容される隠れたゾーンを定義する |
PTSMAKE アルミニウム合金の陽極酸化処理に関するガイド より広範なプロセス概要を提供する。ハウジング図面では、選択された部品およびそのインターフェースに特化した指示を維持する。.
検査段階を計画する
寸法は、仕上げ前、仕上げ後、または両方の段階で確認できる。正しい時点は、相手部品がどう見るかに依存する。最終嵌合径は通常、仕上げ状態の要件を必要とする。プロセス管理寸法は、仕上げ前にも役立つ場合がある。.
管理計画には、各チェックの担当者および検査後に部品がどのように保護されるかを記載すべきである。清潔な裸の熱接触面は、その後の取り扱いによって損傷を受ける可能性がある。仕上げ済みの外観シェルは、金属治具によって跡がつく可能性がある。軟質接触材料、清潔な梱包、および管理された積載は、生産計画の一部となる。.
仕上げに関する表現を検証可能に保つ
「プレミアムブラック」や「完璧な仕上げ」のような用語は測定可能ではない。私は、合金、プロセス指定、色の参照、必要に応じて光沢またはテクスチャ、外観ゾーン、観察条件、および許容される欠陥を定義する。私はそれらの要件を製品に比例させる。.
PTSMAKEはCNC加工および指定された仕上げ経路を調整できるが、顧客は量産前に外観サンプルを承認すべきである。サンプルの承認は両チームに実際の参照を与え、主観的な紛争を減らす。.
承認されたクーポンは、その合金、調質、前処理、色、光沢、および日付と共に保管すべきである。この記録のないバラバラのサンプルは、後続のバッチを導くことはできない。.
外観ゾーン、エッジルール、および清浄度要件をマークする
表面を可視性および接触によって分割する
図面には、主要な外観面、二次的な可視面、隠れた面、および機能的な接触領域を記載すべきである。同じ傷の制限をフロントベゼルと内部の荒加工ポケットに適用すべきではない。ゾーンマップにより、工場はすべての表面に不必要な取り扱いを追加することなく、重要な面を保護できる。.
マップには、許容されるラックまたはクランプゾーンを含めるべきである。また、シール、ワイヤー、手、基板、または光学部品に接触する面も特定すべきである。これらの面は、顧客が見ることができない場合でも、エッジまたは清浄度管理を必要とする場合がある。.
曖昧なエッジに関する注記を機能的な規則で置き換える
“「すべてのエッジのバリ取り」は異なる結果の余地を残す。私は、シールエッジ、ワイヤー通路、組み立て導入部、露出したユーザーエッジ、および位置決めのために鋭利でなければならないエッジを特定する。その後、必要な条件または必要に応じて承認された範囲を定義する。.
光学部品シート上の大きな欠けは軸方向の接触を変える可能性がある。ワイヤー経路内の小さなバリは絶縁を切断する可能性がある。丸みを帯びた外観エッジは仕上げの一貫性を助けることができる。これらのエッジは異なる指示を必要とする。.
| ゾーン | 主な懸念 | 有用な管理 |
|---|---|---|
| フロントベゼル | 目に見える傷および色のばらつき | 承認されたサンプルおよび保護された取り扱い |
| シール面 | 交差する傷、バリ、および汚染 | 機能的なテクスチャおよびエッジの定義 |
| ケーブル経路 | 鋭利なエッジおよび挟まった切りくず | エッジの状態および清浄度チェック |
| 熱接触面 | バリ、コーティング、破片、およびへこみ | 定義された接触ゾーンおよび保護梱包 |
| 隠れたキャビティ | 緩い切りくずまたは洗浄残留物 | 洗浄および目視受入方法 |
次のプロセスからの清浄度を定義する
光学部品、電子部品、接着剤、ポッティング、および熱インターフェースは異なる汚染リスクを持つ。私は加工後に何が起こるかを尋ねる。その回答が洗浄、乾燥、手袋、梱包、および検査を導く。.
「粒子フリー」のような主張には、実際の標準および試験方法が必要である。実用的な注記は、目に見える切りくずがないこと、緩い媒体がないこと、および指定された検査条件を定義できる。より高い清浄度要件は、管理された仕様、環境、および検証方法を必要とする。.
閉じ込められた水も注意が必要です。深い止まり穴と狭いチャネルは洗浄液を保持する可能性があります。設計は排水を追加したり、アクセスを開放したり、異なる向きにしたりできます。優れたキャビティDFMは、切削と最終的な清浄度の両方をしばしば改善します。.
梱包計画は、組み立てまでその清浄度を維持すべきです。.
公差、GD&T、および表面仕上げを機能にのみ適用する
故障と相手部品から始める
公差レビューは、機械が時々保持できる最も厳しい値で始めるべきではありません。故障マップと相手部品から始めるべきです。公差は、光学アライメント、熱接触、シール、取り付け、または組み立てを保護しなければなりません。明記された機能的効果のない厳しい寸法は、異議を唱えられるべきです。.
PTSMAKEは、適切な特徴に対して±0.005 mmという厳しい公差を達成できます。その能力は条件付きです。材料、形状、特徴サイズ、セットアップ、検査、表面処理、および数量はすべて実現可能性に影響します。能力声明は、ハウジング全体にわたる包括的な公差になるべきではありません。.
関係のために幾何公差を使用する
寸法公差は、向き、位置、または形状を完全に制御することはできません。穴は直径を満たすことができても、間違った方向を指す可能性があります。フランジは厚さを満たすことができても、反っている可能性があります。GD&Tは、機能的なデータムフレームからこれらの関係を図面に制御させます。.
平面度は一つの表面の形状を制御できます。直角度または平行度は向きを制御できます。位置または振れは、軸またはパターンをデータムシステムに関連付けることができます。プロファイルは、複雑な表面のために制御された境界を設定できます。正確な制御は、組み立ておよび検査計画に一致しなければなりません。.
ASME Y14.5とISO 1101は関連する概念を使用しますが、一行ずつ交換可能ではありません。私は一つの支配的なシステムと版を明記します。レビューなしに異なる規格の記号の慣例を混ぜることはしません。.
公差予算を構築する
製品レベルの許容差は、各貢献者にわたって分配が必要です。ハウジング、LEDボード、光学部品、レンズ、ガスケット、ブラケット、および組み立て方法はすべてばらつきを追加する可能性があります。合計が大きすぎる場合、最初の対応はチェーンを短くするか、位置を改善すべきです。一つのCNC特徴がデフォルトで完全な補正を負うべきではありません。.
| 機能 | 考えられる貢献者 | より良い質問 |
|---|---|---|
| ビーム中心 | LED位置、光学部品シート、ボード位置、組み立て | どの特徴が光学中心を直接制御しますか? |
| 焦点高さ | ハウジングショルダー、ボード、光学部品、ガスケット、リテーナー | スタックはより少ない厳密な寸法を使用できますか? |
| シール圧縮 | 溝、シール断面、レンズ、フランジ、締結具荷重 | どのストップが圧縮と平面度を制御しますか? |
| ピボットの狙い | 穴位置、ブラケット、ボルトまたはブッシング、クランプ荷重 | どの軸が光学軸に関連付けられなければなりませんか? |
| カバーの嵌合 | パイロット、コーティング、締結具クリアランス、フランジ形状 | 最終状態は仕上げ後に測定されますか? |
計算は、最悪ケースの限界を使用するか、統計的手法を使用するかを明記すべきです。選択は生産および品質計画に一致すべきです。プロセスデータなしの統計的仮定は、誤った信頼を生み出す可能性があります。.
機能が変化する場所で表面仕上げを指定する
表面粗さは、熱接触、シール、ベアリング、スライディング、外観、およびコーティングに影響を与える可能性があります。どこでも均一に細かいである必要はありません。広範囲で不必要な細かい仕上げは、製品を改善することなく工程と検査を追加する可能性があります。.
図面は、それが重要である場合、接触ゾーンと測定方向または方法をマークすべきです。シール面も、シールを横切る工具痕についてレビューが必要です。光学部品シートは、非常に低い粗さの数値よりも形状と位置をより重視する場合があります。.
すべての制御を検査可能にする
各重要な要件は実用的な測定方法を必要とします。深い穴はプローブをブロックする可能性があります。薄い柔軟な壁は接触力の下で変化する可能性があります。化粧面は非接触検査を必要とする可能性があります。ねじまたはシール溝は特殊なゲージを必要とする可能性があります。.
図面は、アクセス可能なデータムターゲットと、その方法に十分な特徴の長さを提供すべきです。それはまた、要件が陽極酸化の前または後に適用されるかどうかを特定すべきです。厳しい値が特殊な治具または完全なCMMレポートを必要とする場合、見積もり依頼書はそう述べるべきです。.
包括的な精度ではなくレビーループを使用する
顧客は機能に不可欠な特徴をマークすべきです。その後、公差を提案された機械、セットアップ、仕上げ工程、および検査と比較します。制御が高コストを追加する場合、理由を説明し、可能な場合は機能的な代替案を提供します。.
このレビューは設計を弱めません。それは精度を追跡可能にします。各厳しい制御には理由があるため、図面は見積もり、作成、検査、および改訂がより簡単になります。.
重要な要件を弱めることなくコストを削減する
重要でない作業からコストを削減する
コスト削減はプロセスドライバーから始めるべきである。過剰な材料除去、深いポケット、小さなコーナーR、長い工具、追加の段取り、特殊なねじ、広範囲の精密仕上げ、および価値の低い検査が最初の見直しに値する。重要な光学またはシーリングの制御を最初のターゲットにすべきではない。.
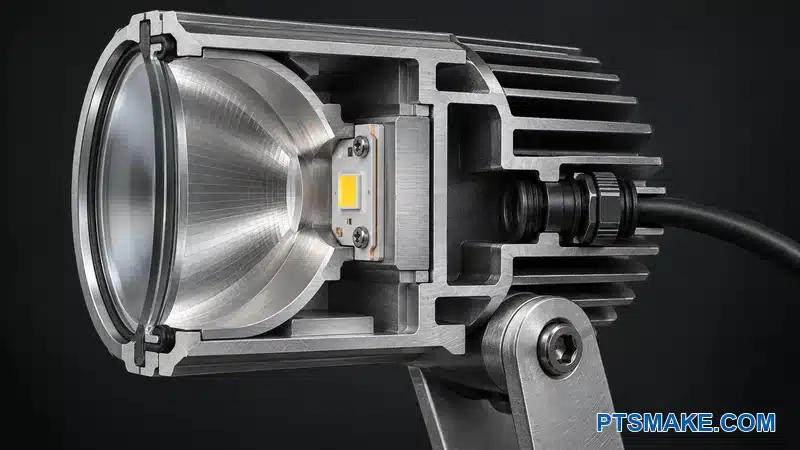
インターフェースマップは私たちに安全な境界を与える。LEDランド、光学スタック、シール、ピボット関係、および取り付けインターフェースを保護する。その後、結果の低い領域の周りの材料を簡素化する。この方法は、コスト削減を、部品を安くするための一般的な要求ではなく、エンジニアリングレビューに変える。.
総プロセスコストを比較する
軽量なハウジングが必ずしもコストが低いとは限らない。薄い壁は、より遅い切削とより穏やかなクランプを必要とする場合がある。より大きな内側Rは少量の材料を追加する可能性があるが、より強力な工具を可能にする。分割ボディはポケットの深さを減らすことができるが、組み立てとシーリング作業を追加する。.
| コストドライバー | 可能な見直しアクション | 保護すべき機能 |
|---|---|---|
| 大きなビレットと重い荒加工 | チューブ、押出、または改訂されたエンベロープを比較する | 熱経路と構造マージン |
| 深く狭いキャビティ | 開いたアクセスまたは本体を分割 | シーリングと組み立てのニーズ |
| 小さな内部半径 | 半径を増やすか、逃げを局所化する | 嵌合部品のクリアランス |
| 追加の向き | 特徴を合わせるか、アクセスを修正する | データム関係 |
| すべての面にわたる微細仕上げ | 機能ゾーンに限定する | 接触および外観要件 |
| 柔軟な特徴の完全検査 | リスクベースのサンプリングまたは機能ゲージを使用する | 顧客品質計画 |
繰り返し生産量に基づいて、治具やゲージの推奨を決定すべきです。専用のソリューションは生産コストを削減できますが、変更されるプロトタイプには意味がないかもしれません。その違いが顧客の決定に役立つ場合、見積もりでは一回限りのツーリング費用と部品費用を区別すべきです。.
管理されたサプライヤー提案を許可する
有用な図面は要件を保護し、重要でないプロセス詳細をオープンにします。要求は、サプライヤーに材料の形状、セットアップのグループ化、標準カッター半径、または検査方法を提案するよう求めることができます。顧客は、設計管理を放棄することなく、その提案を承認できます。.
PTSMAKEでは、コスト削減の提案を、形状、プロセス、および保護されたインターフェースの観点から説明します。モデル、数量、材料、仕上げ、および検査範囲をレビューする前に、固定された節約を約束することはありません。このアプローチにより、推奨事項は事実に基づいたものになります。.
ハウジング設計に組み立て、サービス、および認証を含める
組み立て手順を確認する
組み立てレビューは、LEDボード、ワイヤー、光学部品、レンズ、シール、カバー、ブラケット、およびケーブルグランドの順序に従います。工具が光学部品に触れたりワイヤーを挟んだりすることなく、各ファスナーに届くかどうかを確認します。また、ハウジングが明確な位置決めフィードバックを提供するかどうかも確認します。.
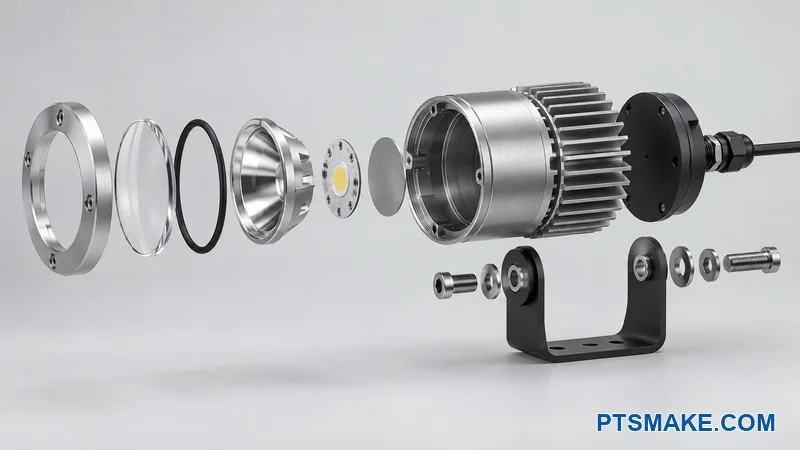
非対称のピンパターンやキー付きキャリアは、誤った向きを防ぐことができます。リードインは、シールが損傷なく挿入されるのを助けます。ワイヤーチャネルは、ケーブルをレンズシートやネジ経路から遠ざけることができます。これらの小さな特徴は、より厳しい一般的な公差よりも効果的に組み立てのばらつきを防ぐことができます。.
現実的なサービスアクセスを設計する
製品がLED、ドライバー、レンズ、またはシールの交換を必要とする場合、技術者は設置および経年劣化後にアクセスする必要があります。私は、どのファスナーがアクセス可能であるか、どのシールが交換を必要とするか、どの仕上げ面が工具に耐えられるかを尋ねます。恒久的な接着剤や隠れたリングは、サービス計画と衝突する可能性があります。.
繰り返しの開閉は、アルミニウムのねじ山にも影響を与える可能性があります。スチールインサートは一部の設計に役立つかもしれませんが、材料、取り付け、および腐食に関する問題を追加します。製品の負荷とサービス頻度がその選択を導くべきです。.
認証の必要性を管理された特徴に結びつける
認証は、完成品とその文書化された構造に適用されます。その UL照明業界ガイドライン11 電気的、機械的、熱的、環境的、および関連する安全上の考慮事項にわたる照明評価について説明しています。ターゲット市場と適用される規格は、製品コンプライアンスの責任者から提供されるべきです。.
ハウジングは、接地、ワイヤー保護、難燃バリア、間隔、侵入保護、および温度に影響を与える可能性があります。私はコンプライアンスチームに、設計が確定する前に管理された構造の詳細を特定するよう求めます。PTSMAKEがISO 9001認証を取得しているから、または金属部品が図面を満たしているからといって、ハウジングを認証済みと表示することはありません。.
図面と部品表は、認証計画が管理する特徴と材料を保持すべきです。無害に見えるサプライヤーの変更でも、承認された構造に影響を与える可能性があるため、変更プロセスには明確な責任者が必要です。.
検査計画は、コンプライアンス責任者が要求する場合、安全関連の特性もマークすべきです。このステップにより、後の図面変更が必要なレビューを迂回するのを防ぎます。.
試作品と最初の生産バッチを検証する
プロトタイプを使用して特定されたリスクを解消する
インターフェースマップは検証マトリックスにつながるべきです。プロトタイプは、光学、熱、シーリング、取り付け、組み立て、仕上げ、およびサービスに関する質問に答えるべきです。寸法レポートだけではすべてのリスクを解消できません。.
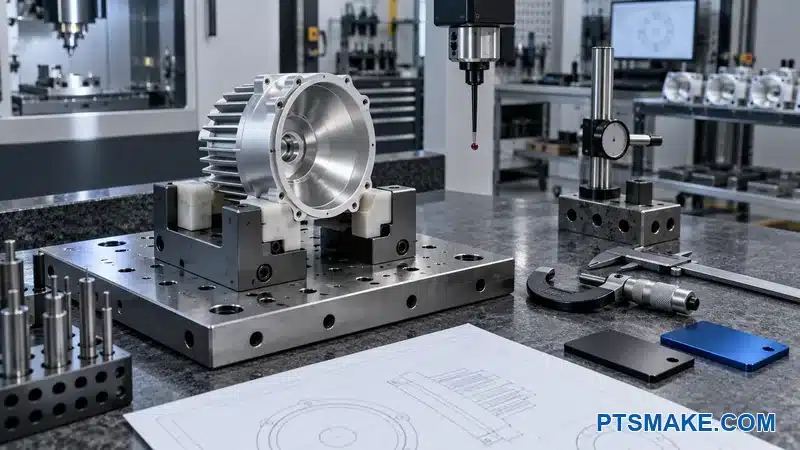
チームは、部品の改訂、材料ロット、仕上げ経路、部品の改訂、組み立て方法、およびテスト設定を記録すべきです。このトレーサビリティは、後の結果が変更された場合に役立ちます。また、チームが1つの部品で形状を承認し、別の部品で生産するのを防ぎます。.
設計検証とプロセス検証を分離する
設計検証は、組み立てられたスポットライトが製品要件を満たしているかどうかを問いかけます。プロセス検証は、計画された製造経路が定義された特性を繰り返すことができるかどうかを問いかけます。この2つの活動は互いにサポートし合いますが、同じ証拠を使用しません。.
| 妥当性確認領域 | 証拠担当者の例 |
|---|---|
| 光学出力とビームアライメント | 製品光学チーム |
| 定義された負荷下での温度 | 製品熱チーム |
| 侵入または漏れ性能 | 製品妥当性確認チーム |
| 材料、寸法、およびGD&T | サプライヤーおよび顧客品質チーム |
| 仕上げ色と外観の状態 | 承認された目視基準と検査 |
| 組立時間とポカヨケ | 製造エンジニアリング |
初回品検査では、製造された部品と管理図面を比較します。その後、チームは実際の組立フィードバックを確認する必要があります。寸法がその限界を満たしていても、スタックまたは方法が不完全な場合、困難な組立を生み出す可能性があります。.
最初の生産バッチを管理する
最初のバッチは、実用的な場合、意図された材料、工具、治具、仕上げ元、検査計画、およびパッケージングを使用する必要があります。私は、最も高いインターフェースリスクを持つ機能と、プロセス学習が必要な機能を監視します。.
チームはバッチが始まる前に反応ルールを定義する必要があります。機能が限界に向かって傾向を示す場合、サプライヤーと顧客は明確なレビューパスを必要とします。私はサンプルサイズや能力しきい値を考案しません。なぜなら、それらの値は顧客の品質計画と製品リスクに依存するからです。.
PTSMAKEでは、加工範囲について合意された寸法およびプロセス記録を提供できます。顧客はこれらの記録を組立および製品テストの証拠と組み合わせて生産を承認します。.
実用的な製造レビューのために、CADと検査要件を共有してください。.
見積もり準備済みのDFMパッケージを構築する
管理されたモデルと図面を一緒に送る
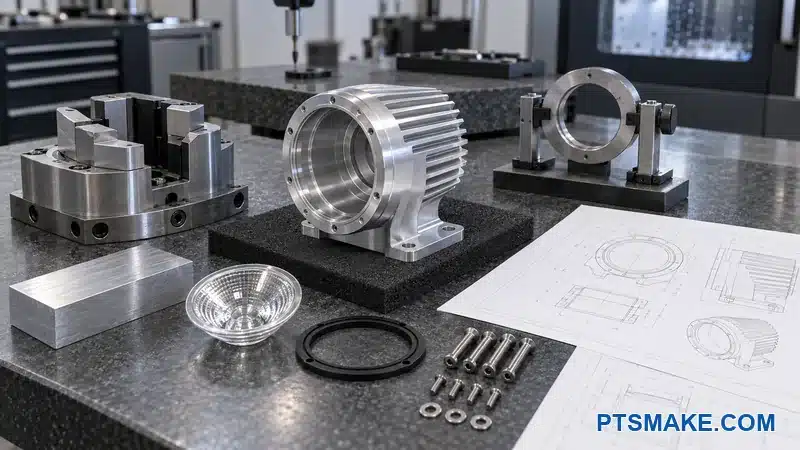
信頼できる見積もりには、STEPファイル以上のものが必要です。3Dモデルは形状を定義しますが、図面はデータム、公差、仕上げ、ねじ、重要なインターフェース、および検査の期待値を定義します。両方のファイルは一致する改訂管理が必要です。.
見積もりパッケージには、選択されたLED、光学部品、レンズ、シール、ブラケット、ファスナー、およびケーブルコンポーネントが含まれるべきです。これらのジオメトリがハウジングを制御する場合です。サプライヤーの図面またはモデルは有用です。部品番号または改訂のないスクリーンショットは弱い証拠です。.
プロセスを変更する商業的仮定を含める
数量は在庫、治具、検査、およびプログラミングに影響します。要求には、試作数量、予想される生産バッチ、利用可能な場合の予測、目標日、配送場所、およびパッケージングのニーズを示す必要があります。サプライヤーは、1個の見積もりが1回限りの試作なのか、それとも反復生産への第一歩なのかを推測すべきではありません。.
要求には、合金、調質、仕上げ、色、および認証書類を記載する必要があります。また、見積もりに材料証明書、初回品検査、完全なレポート、仕上げサンプル、リークテストサポート、または特殊なパッケージングが含まれるかどうかも記載する必要があります。これらの項目はコストとリードタイムの両方を変更する可能性があります。.
明確な見積もりチェックリストを使用する
| パッケージ項目 | 私が期待すること |
|---|---|
| 3D CAD | 改訂版のネイティブまたはニュートラルソリッドモデル |
| 2D図面 | 機能データム、公差、GD&T、ねじ、仕上げ、および注記 |
| コンポーネントデータ | LED、光学部品、レンズ、シール、ブラケット、およびコネクタの現在のファイル |
| 素材 | 合金、調質、承認された仕様、および証明書の必要性 |
| 終了 | プロセス、色参照、マスキングゾーン、外観ゾーン、およびサンプル計画 |
| 検査 | 重要機能、レポート範囲、規格、および完成状態の要件 |
| バリデーション | 組立、光学、熱、シール、および初回バッチの責任 |
| 商業的範囲 | 数量、配送、スケジュール、パッケージング、および予想されるリピート需要 |
未解決の質問は可視状態に保つべきです。不足している項目が限定的な影響しか持たない場合、サプライヤーは管理された仮定で見積もることができます。不足している項目がアーキテクチャ、シール、合金、または重要な公差を変更する場合、チームは確固たる生産見積もりを出す前にそれを解決すべきです。.
構造化された形式でDFMフィードバックを求める
サプライヤーは、機能、問題、理由、提案された変更、予想される効果、および必要な顧客の決定をリストアップすべきです。この形式は、散らばったスクリーンショットよりもレビューが容易です。また、後の図面改訂のための記録も作成します。.
サプライヤーは、製造可能性の困難な問題と、コストまたはリスクの提案を区別すべきです。ある機能は可能だが高価であるかもしれません。別の機能は、指定された工具アクセスでは不可能かもしれません。顧客は健全な決定を下すためにその区別を必要とします。.
発注書発行前に受入を定義する
最終パッケージには、どの改訂が管理し、どの規格が適用され、どの証拠が受入を完了するかを記載すべきです。また、承認された逸脱がどのように記録されるかも定義すべきです。メールでの承認は、図面や発注書に到達しない場合、失われる可能性があります。.
機械加工されたアルミニウム製スポットライトハウジングの場合、私は完成状態の光学シート、LEDランド、シールグランド、ピボット関係、ねじの状態、および外観ゾーンに特に注意を払います。これらのインターフェースは、機械加工、仕上げ、組立、および製品テストをまたがることがよくあります。.
PTSMAKEは2002年以来、PTS Industrial Ltd.の下でカスタム加工サービスを提供しています。当社の範囲には、3軸、4軸、5軸フライス加工、CNC旋削、および複合加工が含まれます。材料、形状、セットアップ、プロセス、および図面がそれらをサポートする場合、±0.005 mmまでの厳しい特徴をレビューできます。当社は、すべての特徴に値を適用するのではなく、図面レビュー中にその実現可能性を確認します。.
一つの決定ログを保持
短い決定ログが見積もりパッケージを完了します。それは、受け入れられたDFM変更、未解決の製品決定、承認された仕上げサンプル、および検査範囲を記録します。ログは図面を代替しません。それは、承認された決定が管理されたファイルに到達することを確認するのにチームを助けます。.
モデル、図面、部品データ、仕上げ要件、検査範囲、および数量が一致する場合、サプライヤーは実際のプロセスを見積もることができます。顧客もまた、最低単価を超えて提案を比較するためのより明確な根拠を受け取ります。.
実用的なDFMレビューのためにあなたのスポットライトハウジングをお送りください
あなたのCADモデル、図面、数量、仕上げ、および既知の光学、熱、およびシーリング要件を私たちに送ってください。私は私たちのPTSMAKEチームが加工ルートをレビューし、明確な見積もりを準備するのを助けます。.
私はこのガイドを引用します。なぜなら、LED照明器具の寿命が熱、光学、電気、機械、および環境システム要因に依存するかを説明しているからです。それは、ハウジングを完全な照明器具の一部として扱うことをサポートします。. ↩
私はこのPTSMAKEの比較を引用します。なぜなら、それがプロセス選択の問いを広げるからです。それは、チームがCNC加工を選択した後、このガイドがDFMに焦点を当て続けることを可能にします。. ↩
私はこの規格概要を引用します。なぜなら、それが業界の合金および調質指定システムを特定するからです。それは、チームに「アルミニウム」という言葉以上のものを指定するように求めることをサポートします。“ ↩
私はこの規格を引用します。なぜなら、それがこの記事で使用されているGD&Tシステムの権威ある情報源であるからです。それはまた、適用される版を特定します。. ↩
私はこの規格を引用します。なぜなら、それが形状、向き、位置、および振れについて国際的な幾何学的仕様言語を定義しているからです。. ↩
私はこのホワイトペーパーを引用します。なぜなら、それはLEDの熱抵抗経路とインターフェースを説明しているからです。それは、ハウジングのみのヒートシンク仮定ではなく、完全経路法を支持しています。. ↩
私はこのガイドを引用します。なぜなら、それは設計者にLEDの光学中心をレンズに合わせるように指示しているからです。それは、機械的および光学的中心のレビューを支持しています。. ↩
私はこのハンドブックを引用します。なぜなら、それは用途およびグランド設計のガイダンスを提供しているからです。それは、1つの溝を普遍的なルールとして扱うのではなく、シール固有のデータを使用することを支持しています。. ↩
私はこの規格を引用します。なぜなら、それはIP分類システムを定義しているからです。それは、製品レベルのエンクロージャテストをハウジング単独の寸法検査から分離するのに役立ちます。. ↩
私はこのガイドを引用します。なぜなら、それは陽極酸化アルミニウムの合金、プロセス、外観、および仕様要因をカバーしているからです。それは、寸法および外観計画に仕上げを含めることを支持しています。. ↩
私はこのガイダンスを引用します。なぜなら、それは電気的、機械的、熱的、環境的、および関連する照明安全上の考慮事項をカバーしているからです。それは、完成品認証計画からコンプライアンス入力を得ることを支持しています。. ↩