
Un bloque de acrílico transparente puede volverse difícil de inspeccionar después del mecanizado y el ensamblaje. Requisitos de transparencia vagos dejan a los compradores con disputas costosas y áreas de visualización inutilizables.
Respuesta rápida: Puede especificar la claridad del colector acrílico a través de tareas de visualización, zonas marcadas, grado de material y condiciones de inspección. Ambas partes deben acordar las muestras y los límites de acabado. El equipo debe verificar la visibilidad después del ensamblaje, la limpieza y la exposición a fluidos, y evaluar los requisitos de sellado y estructurales por separado.
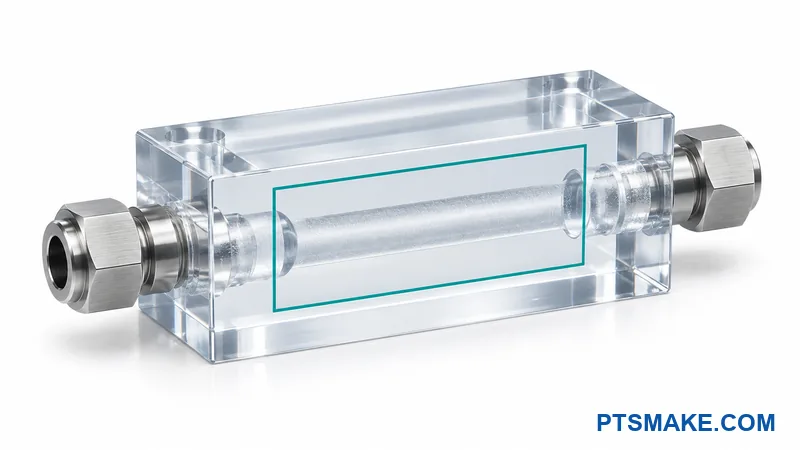
Un dibujo útil le dice al proveedor qué debe permanecer visible y cómo lo juzgará. Los pasos a continuación conectan ese requisito con la geometría del canal, las opciones de acabado, las verificaciones del primer artículo y un resumen completo de la cotización.
Puede compartir su dibujo del colector y los requisitos de visualización para su revisión.
Defina la claridad del colector acrílico por tarea de visualización
Indique lo que el operador o el sensor debe ver
La primera pregunta no es cuán brillante debe verse la pieza. La primera pregunta es qué debe ver alguien a través de ella. Un área de visualización utilizada para detectar una burbuja atrapada puede necesitar condiciones de aceptación diferentes a las de una ventana de cámara.
El equipo de producto debe identificar el objetivo, su ubicación y la decisión que depende de verlo. El objetivo puede ser un límite de líquido, una burbuja, un cambio de color o una característica utilizada por un sensor. El dibujo debe conectar la vista requerida a una tarea operativa nombrada.
Describiría esa tarea antes de elegir una etiqueta de acabado. Palabras como “transparente” y “óptico” no le dicen a un proveedor qué detalles deben permanecer visibles. Un requisito basado en tareas da a ambas partes una razón para aceptar o rechazar la apariencia.
Los siguientes ejemplos muestran la distinción. Son ejemplos de planificación, no límites de aceptación estándar.
| Tarea de visualización | Lo que el equipo necesita definir | Lo que una pieza de aspecto transparente no puede probar |
|---|---|---|
| Observación de burbujas | Tamaño de burbuja objetivo, ubicación del canal, fondo y estado de visualización | La ausencia de burbujas fuera de la región inspeccionada |
| Observación del nivel de líquido o de la interfaz | Posición del límite requerida y dirección de visualización | Caudal real a través de un líquido transparente de aspecto estacionario |
| Comparación de color | Color de referencia, iluminación, trayectoria del fluido y método de comparación | Una decisión de color fiable bajo cada fuente de luz |
| Observación de contaminación | Tipo de objetivo relevante, tamaño, ubicación y método de detección | Limpieza del fluido por debajo de la capacidad de detección del método |
| Vista de cámara o sensor | Dispositivo real, objetivo, alineación y criterios de imagen utilizables | Rendimiento del sensor solo por la apariencia visual |
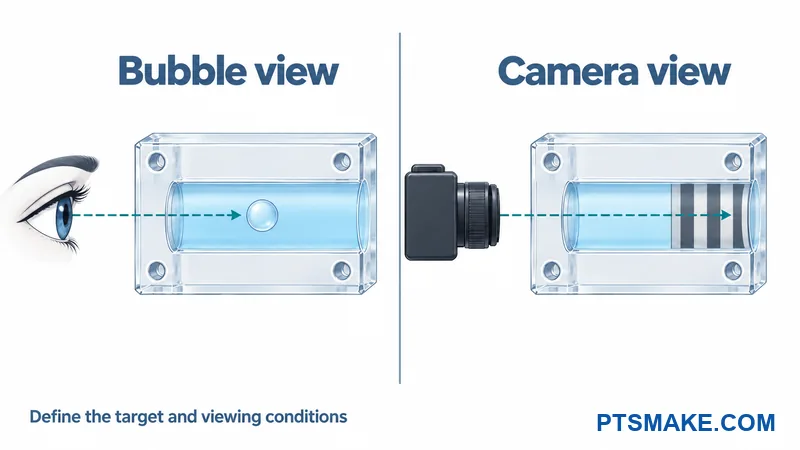
Un canal transparente puede ayudar a un operador a observar un proceso. No reemplaza una medición de flujo, una medición de partículas o cualquier otro instrumento requerido. El equipo de diseño debe indicar si la vista es una ayuda o parte de una función de detección definida.
Marque la trayectoria de visualización completa en el dibujo
El dibujo debe marcar la posición del observador o del sensor, el segmento del canal objetivo y las caras entre ellos. El requisito de visualización se aplica a esta trayectoria completa. Una cara exterior pulida no establece el acabado o la visibilidad de la pared del canal detrás de ella.
Cada zona de visualización debe tener un identificador que aparece en el dibujo y en el plan de inspección. El detalle debe mostrar el límite de la zona y la dirección de observación prevista. Una nota general que diga “todas las superficies transparentes” ofrece poca ayuda cuando diferentes superficies cumplen diferentes propósitos.
El mapa de zonas también debe mostrar accesorios, abrazaderas, etiquetas y cubiertas cercanas. Estos elementos pueden bloquear una vista útil después de la instalación. Una pieza suelta inspeccionada en un banco puede ofrecer acceso que el producto terminado no proporciona.
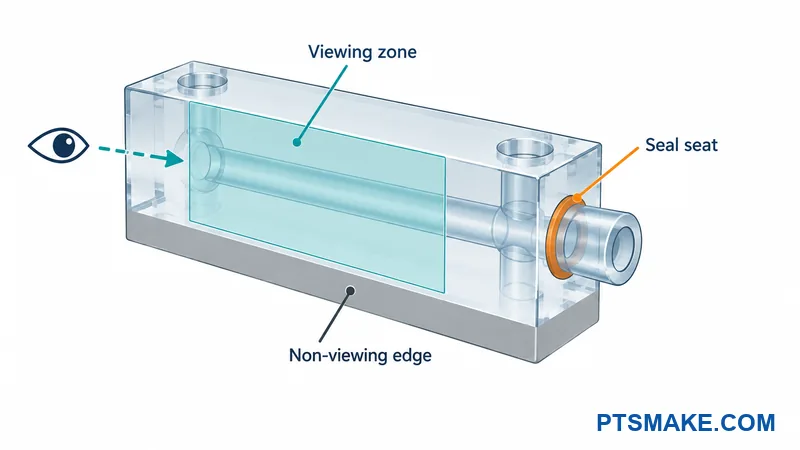
Separe las caras de visualización de las caras de sellado y ocultas
El ingeniero de diseño debe identificar las caras de sellado, los asientos de los puertos y las superficies de ubicación como zonas funcionales separadas. Su geometría y condición de la superficie necesitan sus propios requisitos. Una solicitud de acabado visual no debe autorizar silenciosamente cambios en un asiento de sello o un borde de ubicación.
Las superficies ocultas o no visibles pueden tener diferentes límites de apariencia si sus otros requisitos lo permiten. Esta distinción le da al proveedor una base clara para separar el acabado necesario del trabajo cosmético opcional. También ayuda al personal de calidad a aplicar la regla correcta a cada área.
Defina el Estado de la Pieza Durante la Observación
El plan de inspección debe indicar si el colector está seco, lleno, limpio o completamente ensamblado. Debe identificar el fluido previsto o un medio representativo aprobado. Esas condiciones pertenecen al requisito de visualización porque la misma pieza puede verse diferente en otro estado.
El equipo también debe indicar si la vista es necesaria antes de la instalación, durante el uso normal o durante el servicio. Cada estado requerido necesita evidencia adecuada. Una fotografía desde un ángulo conveniente no debe convertirse en la única base para la aprobación.
Confirme el grado de PMMA y las condiciones de servicio
Solicitar Evidencia del Stock Real
El PMMA es la familia de materiales comúnmente llamada acrílico. El comprador debe especificar el grado de stock requerido o definir cómo el proveedor puede proponer una alternativa. La cotización debe identificar al fabricante, el grado, la forma de stock y la documentación de material relevante.
En especificación de lámina acrílica1 puede ayudar a definir la lámina comprada. ASTM D4802 cubre la lámina de metacrilato de uso general; no certifica un colector terminado para un sistema de fluidos particular. El ingeniero debe verificar si una especificación propuesta se ajusta al stock y la aplicación reales.
Los datos ópticos de materia prima describen el material bajo condiciones de medición establecidas. No establecen la vista a través de un canal perforado, un puerto terminado o un bloque ensamblado. El proveedor debe conectar su evidencia de material al grado y espesor que realmente se están cotizando.
El más amplio consideraciones de mecanizado CNC de acrílico proporcionan antecedentes para una discusión de diseño. El colector aún necesita sus propios requisitos de visualización y servicio. Los consejos generales sobre materiales o mecanizado no deben reemplazar esa revisión.
Enumere cada fluido y exposición a la limpieza
El comprador debe proporcionar el fluido del proceso, la concentración, los posibles aditivos y el método de limpieza. La revisión también debe incluir residuos de ensamblaje, selladores, lubricantes y materiales que toquen el área de visualización. Estos detalles ayudan al ingeniero responsable a evaluar la exposición real.
Resistencia química2 depende del material y químico particular. La guía de PLEXIGLAS distingue sus grados e identifica sustancias que pueden dañarlos. Esa guía no establece la compatibilidad para un colector no especificado bajo carga.
El informe de servicio debe incluir temperatura, condiciones de presión o vacío, duración de la exposición, ciclos esperados y vida útil prevista. El comprador debe identificar qué condiciones ocurren juntas. Una breve verificación de contacto a temperatura ambiente es diferente de la limpieza repetida de una pieza ensamblada en servicio.
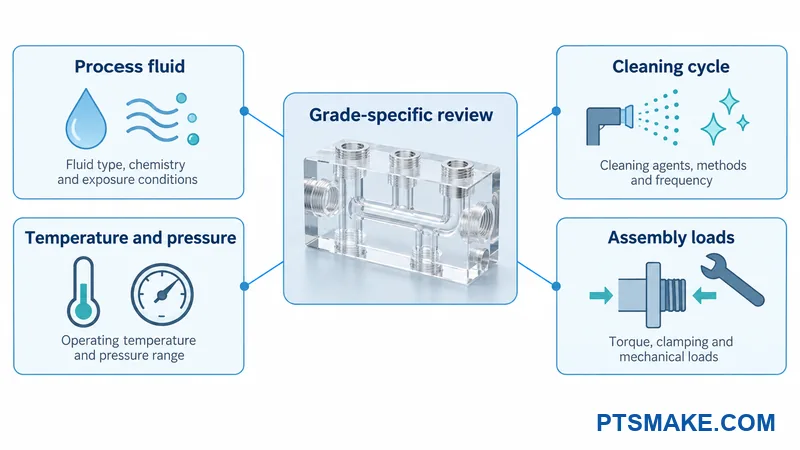
Trate los datos del material como evidencia inicial
Las recomendaciones del proveedor de materiales deben informar el plan de prueba para el grado especificado. El propietario de ingeniería del producto debe decidir qué evidencia adicional se necesita para la aplicación. Una tabla de compatibilidad general no puede cerrar todas las preguntas sobre el estrés de ensamblaje, el sellado y la vida útil.
Si el PMMA no puede cumplir con los requisitos combinados, el equipo debe revisar el concepto de material o producto antes de fijar la especificación de acabado. Una alternativa puede cambiar la visibilidad, la geometría, el costo y las opciones de unión. El comprador debe aprobar esas compensaciones en lugar de aceptar una sustitución indocumentada.
Revise las líneas de visión del canal y las cargas de los puertos antes del acabado
Verifique la geometría real y el acceso instalado
El proveedor necesita el modelo CAD y el dibujo de la zona de visualización juntos. El modelo muestra la geometría del canal; el dibujo explica lo que esa geometría debe permitir ver al usuario. Ninguno de los documentos reemplaza completamente al otro.
La revisión debe cubrir la profundidad del canal, los cruces de canales, el espesor de la pared local y la trayectoria entre el objetivo y el observador. Un canal cercano o una superficie curva pueden dificultar la distinción de una característica. El equipo debe evaluar la vista real en lugar de asumir que el material transparente elimina todos los obstáculos ópticos.
El modelo debe incluir el hardware circundante cuando afecte el acceso. Un soporte de montaje, cable, accesorio o etiqueta puede cubrir una zona de visualización. El diseño también debe dejar un acceso práctico para el método de inspección o limpieza previsto.
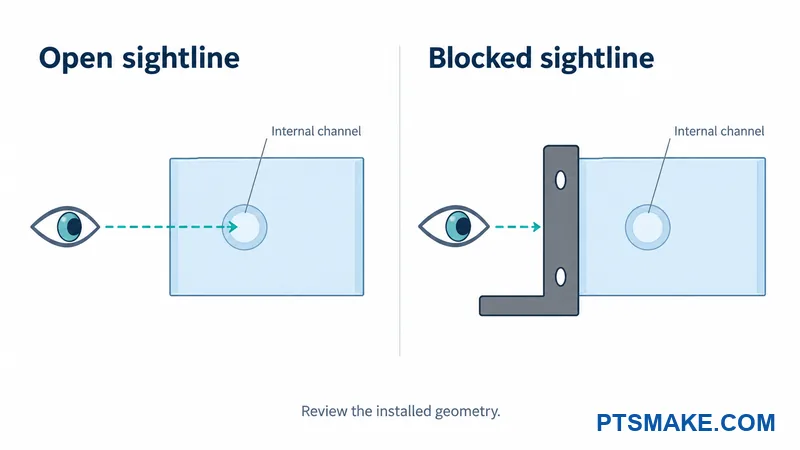
El proveedor debe identificar qué superficies puede alcanzar para el acabado propuesto. Una cara exterior accesible y un orificio interno profundo presentan diferentes condiciones de acabado. La cotización debe indicar dónde el resultado propuesto depende de una prueba de muestra.
La vista requerida también depende de la aplicación. La discusión de aplicaciones de colectores transparentes en equipos ferroviarios proporciona un contexto específico del sector. Un producto diferente necesita sus propias condiciones de servicio, requisitos de acceso y plan de aceptación.
Utilice una muestra representativa cuando la vista sea incierta
Solicitaría una muestra que contenga la trayectoria de visualización difícil, no solo un cupón plano pulido. La muestra debe representar el espesor relevante, la posición del canal, la condición de la superficie interna y el acabado. También debe incluir hardware cercano si ese hardware afecta la vista.
Un cupón simple puede responder a una pregunta limitada sobre material o acabado. No puede probar la visibilidad a través de una geometría que no contiene. La solicitud de muestra debe indicar qué pregunta responderá la muestra y qué preguntas quedan abiertas.
Una ruta de canal o método de construcción diferente puede mejorar el acceso. También puede cambiar las necesidades de sellado, limpieza, resistencia o inspección. El propietario del diseño debe aprobar la compensación completa antes de que el proveedor cambie la ruta de fabricación.
Revisar puertos roscados, accesorios y sellos juntos
El programa de accesorios debe identificar la conexión real, la disposición del sello y el método de instalación. El proveedor no debe inferir estos detalles de un tamaño de orificio nominal. El dibujo y las instrucciones de montaje deben describir la misma interfaz.
La guía de unión de PLEXIGLAS advierte sobre el estrés de las conexiones de tornillo y las roscas cortadas3. Aconseja no cortar roscas en su contexto de lámina porque el estrés resultante puede subestimarse. Esa advertencia merece revisión cuando un diseño propone puertos acrílicos roscados.
La guía no es un estándar de puerto específico para colectores. El comprador debe solicitar asesoramiento para el grado, la geometría, el accesorio, el sello y el servicio elegidos. Las roscas directas, los insertos y otras conexiones necesitan cada uno un diseño aprobado; ninguno debe presentarse como una solución universal.
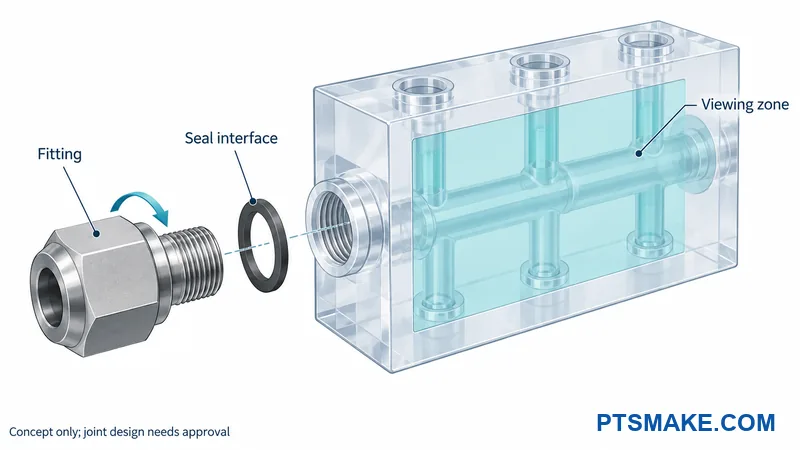
La ilustración muestra solo una disposición posible. No prescribe una forma de rosca, tipo de sello o par de instalación.
La revisión del montaje debe incluir el peso del accesorio, la tubería adjunta, las cargas externas y los ciclos de conexión esperados. El equipo de diseño debe indicar si un puerto se ensambla una vez o se abre repetidamente durante el servicio. La interfaz seleccionada debe abordar esas condiciones.
El plan de calidad debe distinguir las marcas superficiales permitidas de las grietas o el agrietamiento sospechosos cerca de un puerto. Una muestra de referencia cosmética no hace que un defecto estructural sea aceptable. El ingeniero responsable debe definir cómo se manejan las indicaciones cuestionables.
Un primer artículo ensamblado representativo debe recibir tanto la verificación de visualización requerida como la evaluación acordada de fugas o presión. El comprador y el proveedor deben acordar el método y los criterios de aceptación antes de que se construya la muestra.
Seleccione un acabado para cada superficie funcional
Compare el resultado antes de elegir el proceso
Una etiqueta de acabado debe describir el resultado requerido en una ubicación nombrada. El proveedor puede entonces proponer un proceso que se adapte a su equipo, el material y la geometría. El comprador debe aprobar el resultado a través de una muestra acordada o una medición adecuada.
Las siguientes categorías son ejemplos descriptivos, no grados ópticos estandarizados.
| Objetivo de acabado | Uso previsto | Evidencia a solicitar | Cuestión de cotización a separar |
|---|---|---|---|
| Superficie mecanizada | No se requiere vista a través de esa zona, sujeta a sus otras funciones | Apariencia superficial acordada y verificaciones funcionales | Mecanizado base y cualquier tratamiento de borde requerido |
| Cara visiblemente transparente | A defined human observation task through an accessible area | A representative sample viewed under agreed conditions | Finishing area, access, handling, and inspection |
| Local optical window | A defined camera or sensor viewing path | Evidence using the specified device or an approved method | Local finishing, optical verification, and protection |
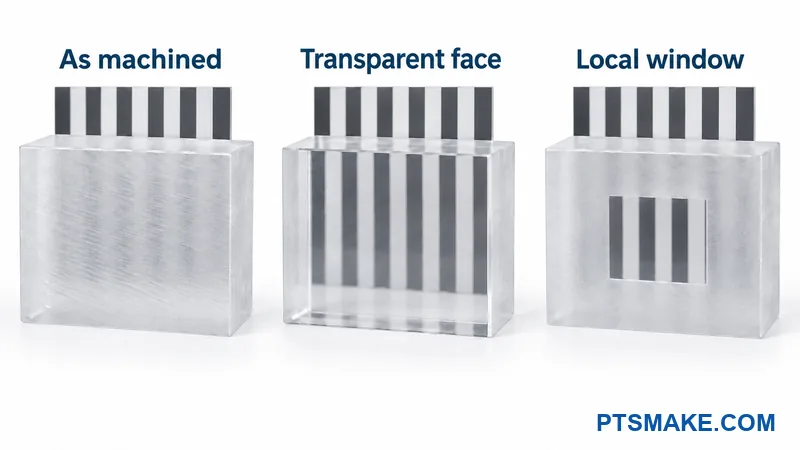
The finish comparison should cover the entire viewing path. A clear front face does not establish the appearance of a drilled bore. The supplier should identify any internal surface that remains as machined and explain how it affects the proposed viewing task.
Protect Dimensions and Adjacent Functional Areas
The material manufacturer’s edge and surface finishing guidance4 describes several finishing outcomes. It also warns that excessive heat and some finishing operations can introduce stress. These points support a process review, not a single polishing recipe for every manifold.
The drawing should state which dimensions and surface conditions apply after finishing. The supplier should explain how it will protect seal seats, port details, and locating features. A visually improved part can still be unacceptable if finishing changes a required interface.
The buyer should ask how the supplier will confirm that the proposed finish is repeatable. Useful evidence includes a representative sample, a defined process scope, and a practical inspection method. A generic photograph of a polished sheet does not answer a difficult channel question.
The quote should separate base machining from optional finishing and additional validation. The supplier should state any sample work, extra handling, or inspection that affects cost and lead time. The buyer can then compare offers that address the same requirement.
You can include marked viewing zones and your preferred reference sample with your enquiry.
Haga de la claridad un estándar de aceptación
Agree on a Reference and a Repeatable View
The buyer and supplier should agree on what counts as an acceptable view before production. The acceptance record should identify the viewing zone, target, part state, and inspection method. The record should also name the person who can approve borderline results.
A master sample can make a visual requirement easier to understand. Both sides should identify its revision and the condition that it represents. A reference from a different grade, thickness, or channel geometry may not represent the part being ordered.
A sample pair may be more useful than one ideal sample. The team can retain an acceptable boundary example and a rejected example when that distinction is practical. Any examples must come from the agreed review; a generated illustration cannot serve as physical acceptance evidence.
The inspection setup should define illumination, background, viewing direction, distance, and permitted aids. The team should state whether the observer may rotate the part or change the angle. Otherwise, one person may approve a feature that another cannot see under the intended conditions.
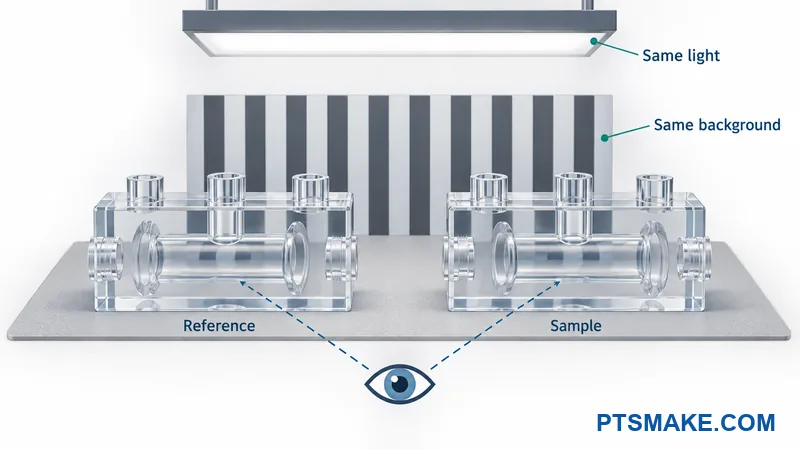
The setup should include the actual camera or sensor when its output drives acceptance. A human observer and an imaging device may respond differently to reflections, contrast, and distortion. The acceptance method should follow the intended task.
Define Defect Limits by Zone
The quality team should define the relevant defect types in plain language. These may include visible tool marks, scratches, haze, polishing marks, or contamination on the inspected surface. The agreement should explain which indications require cleaning, further review, or rejection.
A defect’s location can matter as much as its appearance. A mark outside the viewing path may be acceptable while a similar mark hides the target. The plan should connect each limit to the zone and task instead of applying one vague appearance rule everywhere.
| Acceptance item | What the agreement should record |
|---|---|
| Viewing function | Target, relevant location, and required observation or device output |
| Sample identity | Part number, revision, material, finish, and approval owner |
| Viewing setup | Light, background, direction, distance, and allowed aids |
| Inspection state | Cleanliness, masking removal, fluid state, fittings, and assembly condition |
| Defect decision | Zone-specific limits and the route for uncertain indications |
| Trazabilidad | Sample or batch identification, inspection result, and any approved deviation |
Photographs can support a record if the lighting, angle, and part state are identified. They should not silently replace an agreed physical comparison or measurement. Camera exposure and image processing can also change the apparent visibility of a mark.
Use ASTM D1003 Where Its Scope Fits
Haze and luminous transmittance5 are different properties. ASTM D1003 provides methods for suitable planar transparent-plastic specimens. Its public scope describes haze and transmittance measurement; it does not set a universal acceptance limit for a finished acrylic manifold.
A test laboratory should confirm whether the proposed surface or specimen fits the method. A curved internal channel or thick complex assembly should not automatically receive a flat-sheet interpretation. The buyer should agree on specimen preparation and how the result relates to the finished viewing task.
A flat witness coupon can provide useful process or material evidence. It does not reproduce every internal surface, fitting load, or optical path in the manifold. The acceptance record should keep that limitation visible.
Decide Who Resolves Uncertain Results
I would agree on the escalation route while the sample is being approved. The supplier should know who can accept a deviation and which evidence that person needs. The record should state whether an approval applies to one part, one batch, or a revised requirement.
A supplier should not repair a borderline viewing area without understanding the effect on dimensions and other functions. The buyer should define when rework needs approval and which checks must be repeated afterward. The final decision should refer to the actual part and its condition.
Valide el primer artículo ensamblado y expuesto
Start with a Defined Build Record
The first article should represent the intended production material, geometry, finish, fittings, seals, and assembly method. The build record should identify their revisions. A clear display sample with different interfaces cannot answer every question about the intended product.
The buyer should name the engineering and quality owners for the validation plan. These owners should define the questions, conditions, sequence, and acceptance criteria before testing starts. The machining supplier needs to know which checks it performs and which checks belong to another party.
A baseline viewing check should record the condition after the specified finishing and cleaning steps. The record should identify any marks already present. This baseline helps the team distinguish an existing indication from a change that appears later.
The plan should state whether tests use the same sample or separate representative samples. The sequence can affect the result, so the report should record the actual order. A test completed on an earlier condition should not be described as evidence for a later condition without justification.
Check the Part After Fitting Installation
The assembled check should use the approved fitting and seal arrangement. The assembly record should identify the installation instructions and any required controls. The drawing alone cannot show whether the first article was assembled as intended.
The observer should repeat the required viewing task in the assembled state. The check should include access around fittings, brackets, and tubing where those items affect the view. It should also record any new whitening, cracking, crazing, or distortion that needs engineering review.
The team should assess sealing and pressure-related requirements separately from appearance. A visible channel does not prove a leak limit, pressure rating, or service life. The responsible engineer should define the appropriate method, conditions, and acceptance criteria for the intended duty.
The record should distinguish a visual result from a leak or structural result. A passing result in one column should not automatically approve the other. Any failed or uncertain result needs a documented decision before the design is released.
Include Relevant Cleaning and Fluid Exposure
The material review should consider crazing associated with stress and chemical exposure6. Plaskolite illustrates that interaction in a technical bulletin about continuous-cast acrylic. Its examples support reviewing combined conditions, not predicting the outcome of every PMMA manifold.
The validation plan should identify the actual cleaner or approved representative, concentration, temperature, contact time, and relevant cycles. It should also state whether the part is loaded or assembled during exposure. The team should justify any substitute fluid or shortened test.
The operator should follow the agreed cleaning, rinsing, and drying sequence. A different cleaner or an extra polishing step changes the condition being evaluated. The report should record such deviations rather than presenting them as the approved process.
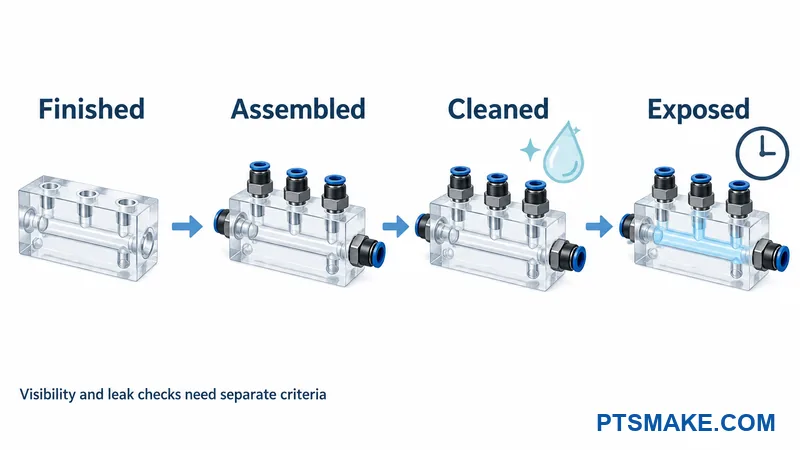
Record What Each Check Establishes
The following record separates the viewing question from other product requirements. The project team supplies the actual methods and limits.
| Punto de control | Viewing evidence | Separate functional evidence |
|---|---|---|
| Finished baseline | Agreed view and existing surface indications | Dimensions and specified surface features |
| Assembled condition | Access, target visibility, and new indications near interfaces | Assembly record and agreed sealing or pressure assessment |
| Approved cleaning | View after the stated cleaning and drying sequence | Any required residue or cleanliness assessment |
| Relevant fluid exposure | View and material condition after the specified exposure | Required sealing, dimensional, or mechanical reassessment |
The validation owner should state what remains outside the evidence. A short first-article trial may answer a finish question without establishing long-term service life. The release decision should match the scope of the work actually performed.
Envíe un resumen de claridad listo para cotización
Give Suppliers the Same Requirements
A complete RFQ lets suppliers quote the same viewing task and acceptance conditions. The buyer should send the current 3D model, controlled drawing, and zone map together. The package should identify any unanswered question that needs supplier feedback.
The brief should include the following inputs. The buyer can mark an item as unresolved and request a proposal instead of leaving the requirement unstated.
| RFQ input | Information the supplier needs |
|---|---|
| Part definition | Model, drawing revision, quantity, and relevant assembly view |
| Material | Required PMMA grade, stock form, evidence, and substitution approval route |
| Tarea de visualización | Target, viewing zones, direction, installed access, and inspection state |
| Interfaces | Ports, fittings, seals, nearby hardware, and assembly or service cycles |
| Service conditions | Process fluid, cleaner, concentration, temperature, pressure, and exposure profile |
| Finish and acceptance | Zone-specific outcome, reference sample, inspection method, and decision owner |
| Validation scope | Representative sample requirements, assigned tests, records, and release criteria |
| Delivery protection | Approved cleaning state, surface protection, packaging, and identification |
The overview of custom manifold requirements provides a service context for the enquiry. The quote should still state whether the proposed material, geometry, finish, and validation work are included.
Separate Base Work from Additional Evidence
The quotation should distinguish machining from finishing, sample trials, and additional verification. Each item should have a clear scope and owner. A lower price is difficult to assess if one offer excludes internal-channel finishing or the required sample checks.
The supplier should state any assumption behind its quotation. Examples include an accessible viewing face, a customer-supplied reference, or validation performed by the buyer. The buyer should resolve those assumptions before treating the offer as a complete production commitment.
Protect the Approved Appearance Between Batches
The delivery requirements should address contact with packaging, protective films, and handling materials. These materials need compatibility review where they touch the acrylic. The supplier should identify the condition in which the part will arrive and how any protection should be removed.
The repeat-order record should preserve the approved grade, finish scope, reference sample, and inspection conditions. Changes to material, fitting, cleaner, or finishing route should receive the relevant review. A retained sample and a controlled drawing give both sides a stable basis for that decision.
Discuta sus requisitos de visualización del colector acrílico
You can send your model, viewing zones, PMMA grade, fluid and cleaning conditions, fitting details, and quantity. Your enquiry can ask PTSMAKE to review the quotation scope and identify finish or validation questions that need representative samples.
ASTM D4802 is a general acrylic-sheet specification. Its public scope does not establish the suitability of a machined manifold for a specific fluid or viewing task. ↩
Chemical resistance describes how a material responds to a particular exposure. Grade-specific guidance still needs review against the actual service conditions. ↩
The PLEXIGLAS joining guide discusses screw loads and cautions against cut threads in its sheet applications. Its guidance is a reason for interface review, not a manifold port specification. ↩
The ACRYLITE finishing guide describes surface and edge treatment and associated stress concerns. It does not guarantee access or clarity inside a complex channel. ↩
Haze concerns light scattering, while luminous transmittance concerns transmitted light weighted for human vision. ASTM D1003 applies to suitable planar specimens and does not define this manifold’s acceptance limits. ↩
Crazing appears as a network of fine cracks. The Plaskolite bulletin explains stress and chemical exposure in its continuous-cast acrylic context. A different grade or assembled manifold needs its own application review. ↩