Aluminium-CNC-Bearbeitungsdienstleistungen
PTSMAKE bietet Aluminium-CNC-Bearbeitungsdienstleistungen (3/4/5-Achsen-Fräsen, Drehen, Fräs-Drehen, Drahterodieren) für US-amerikanische und europäische Käufer, vom Prototyp bis zur Produktion.
Kundenspezifische Aluminiumteile, hergestellt in China nach Ihren Zeichnungen und Spezifikationen. Wählen Sie aus acht Aluminiumlegierungen, mit Oberflächenveredelung, die auf Ihr Projekt abgestimmt ist.
- ISO 9001:2015Zertifiziertes Qualitätsmanagement
- 20+ JahreFertigungserfahrung
- 000+ TeileGelieferte Teile
- 98% pünktlichLieferbilanz
Warum Aluminium für Präzisionsteile
Aluminium kombiniert geringes Gewicht mit Festigkeit und Wärmeleitfähigkeit. Die richtige Legierung hängt von den Belastungen, der Betriebsumgebung und der Oberfläche ab, die Ihr Teil benötigt.
Fähigkeiten
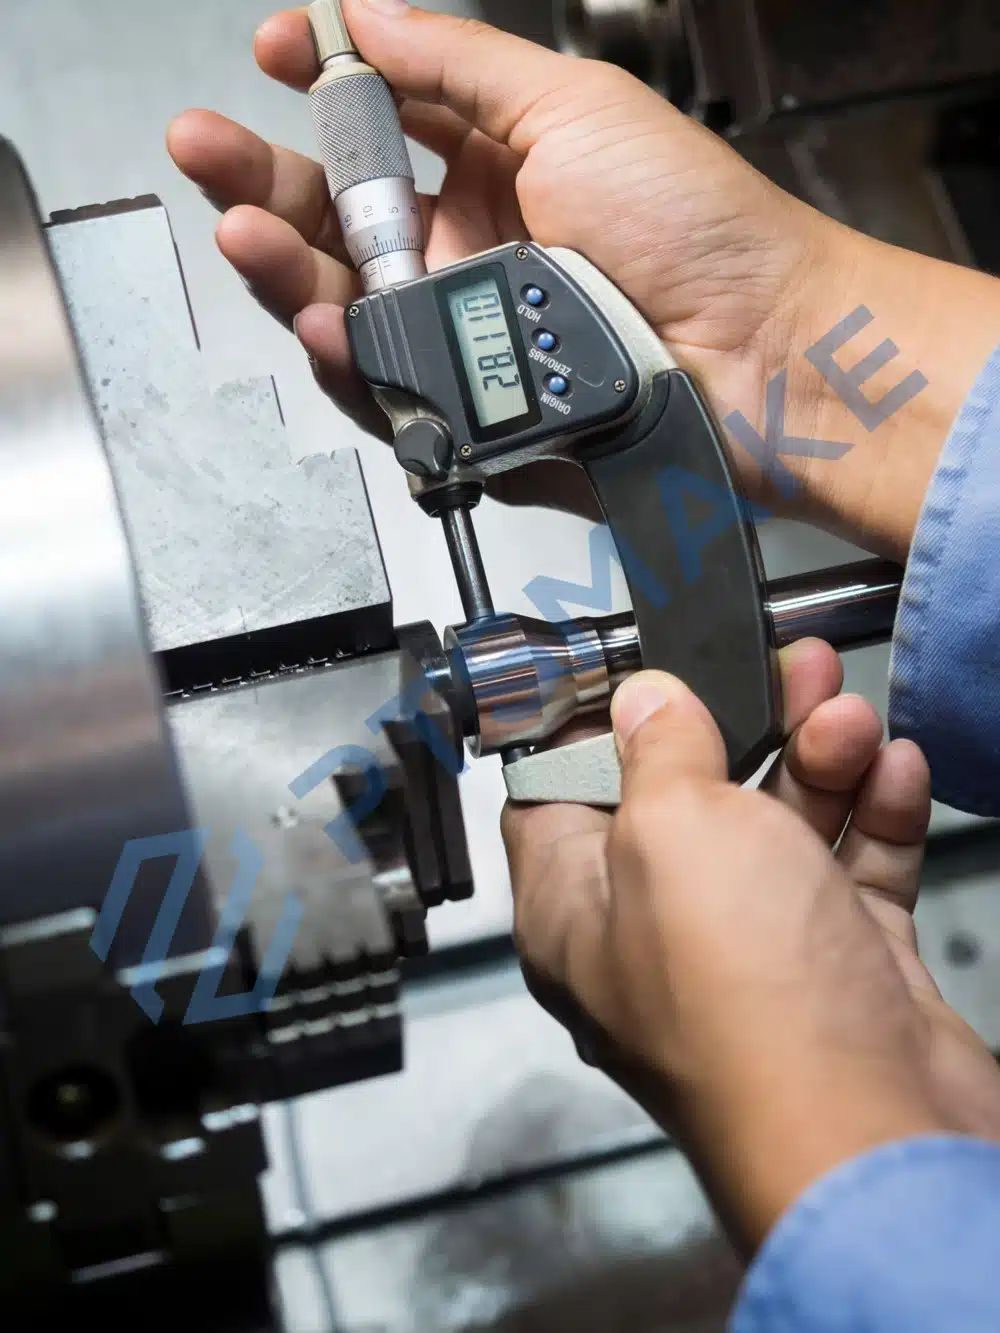
3/4/5-Achsen-CNC-Fräsen
Für Taschen, Konturen und Merkmale auf mehreren Flächen. Zusätzliche Achsen ermöglichen den Zugang zu schrägen und schwer zugänglichen Merkmalen.
Besprechen Sie Ihr gefrästes TeilCNC-Drehen
Für runde Bauteile mit Durchmessern, Absätzen, Bohrungen und Nuten, einschließlich Wellen, Buchsen und Distanzstücken.
Besprechen Sie Ihr gedrehtes TeilFräs-Dreh-Bearbeitung
Für Teile, die runde Merkmale mit Flächen, Taschen oder außermittigen Bohrungen kombinieren.
Besprechen Sie Ihr Fräs-Dreh-TeilDrahterodieren
Für Durchgangsprofile und schmale Schlitze, wo ein durchgehender Drahtweg durch das Teil geführt werden kann.
Überprüfen Sie Ihr ProfilEntdecken Sie unsere CNC-Bearbeitungsdienstleistungen, 5-Achsen-CNC-Bearbeitung und Schweizer Bearbeitungsdienstleistung für mehr zur Prozessauswahl.
Qualität & Prüfung
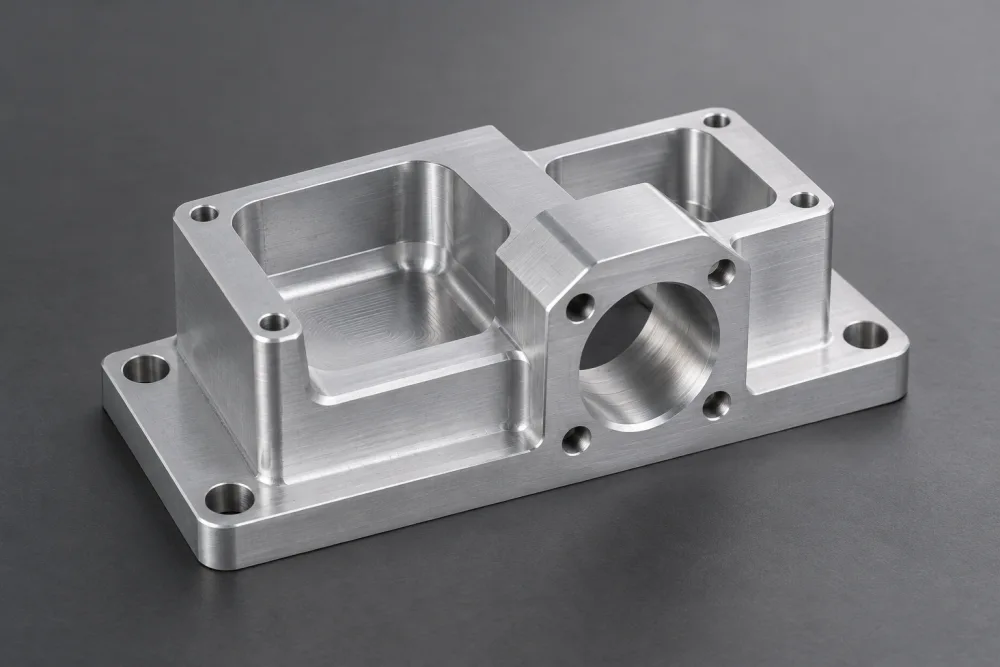
ISO 9001:2015 zertifiziertes Qualitätsmanagement für kundenspezifische Teile, vom Prototyp bis zur Produktion.
Präzision ab ±0,005 mm
Die Machbarkeit wird anhand Ihrer Zeichnung bewertet. Die erreichbare Präzision hängt von der Legierung, Geometrie, Merkmalgröße und Oberflächengüte ab.
Eine passende Bohrung, eine korrekt sitzende Montagefläche und eine fertige Oberfläche, die Ihrer Spezifikation entspricht, benötigen jeweils klare Abnahmekriterien.
- Passung und Ausrichtung: identifizieren Sie Passmaße und Referenzflächen.
- Nach der Bearbeitung: geben Sie an, welche Maße für das fertige Teil gelten.
- Dokumentation: fügen Sie alle erforderlichen Prüf- oder Materialnachweise Ihrer Anfrage bei.
Legierungen, die wir bearbeiten
Vergleichen Sie acht Legierungen, die wir bearbeiten. Geben Sie den Zustand sowie die Legierung an: dies beeinflusst Festigkeit, Bearbeitungsverhalten und das Endergebnis.
Aluminium 6061
Eine vielseitige Wahl für Halterungen, Gehäuse und allgemeine Maschinenteile, mit einem nützlichen Gleichgewicht aus Festigkeit und Korrosionsbeständigkeit.
Angebot für Ihr 6061 Teil →Aluminium 7075
Für hochbelastete Teile, bei denen Festigkeit Priorität hat. Berücksichtigen Sie Korrosionsschutz und die erforderliche Oberfläche bei der Auswahl des Zustands.
Angebot für Ihr 7075 Teil →Aluminium 2024
Eine hochfeste Legierung mit guter Zerspanbarkeit für belastete Armaturen und Strukturbauteile. Oberflächenschutz ist ein wichtiger Bestandteil der Spezifikation.
Angebot für Ihr 2024 Teil →Aluminium 5052
Ziehen Sie 5052 für korrosionsbeständige Abdeckungen und Montageplatten in Betracht. Überprüfen Sie den angegebenen Zustand im Hinblick auf die Belastungen, die Ihr Teil tragen muss.
Angebot für Ihr 5052 Teil →Aluminium 5083
Für korrosionsbeständige Platten und Industriekomponenten. Geben Sie den Materialzustand an, wenn Festigkeit und Dimensionsstabilität kritisch sind.
Angebot für Ihr 5083 Teil →Aluminium 6082
Eine Strukturlegierung für Halterungen und Maschinenkomponenten. Oft spezifiziert, wenn das Design eine Kombination aus Festigkeit und Korrosionsbeständigkeit erfordert.
Angebot für Ihr 6082 Teil →Aluminium 6063
Für Kühlkörper und Elektronikkomponenten, bei denen thermische Leistung und eloxiertes Aussehen wichtig sind. Überprüfen Sie die Festigkeit im Verhältnis zu den Belastungen des Teils.
Angebot für Ihr 6063 Teil →MIC-6
Guss-Werkzeugplatte für Vorrichtungen und Grundplatten. Ihr spannungsarmer Zustand unterstützt die Maßhaltigkeit während der Bearbeitung.
Angebot für Ihr MIC-6 Teil →Oberflächenbehandlungen
PTSMAKE koordiniert diese Oberflächenbehandlungen über externe Partner. Berücksichtigen Sie sowohl das gewünschte Aussehen als auch die Auswirkung auf Passflächen.
Wischen Sie, um alle Spalten zu sehen →
| Oberfläche | Typische Verwendungszwecke | Definieren Sie mit Ihrer Zeichnung |
|---|---|---|
| Eloxieren Klar / Schwarz / Hart | Aussehen und Oberflächenschutz; Harteloxierung für verschleißorientierte Anforderungen. | Legierung, Aussehensreferenz, Beschichtungsspezifikation, maskierte Bereiche und Endabmessungen. |
| Pulverbeschichtung | Eine opake Oberfläche, bei der Farbe, Textur und Deckung wichtig sind. | Farbe, Glanz, Textur und Schutz von Passflächen vor Beschichtungsaufbau. |
| Perlstrahlen | Eine matte Textur auf spezifizierten Oberflächen. | Sichtflächen, Zieltextur und jede nachfolgende Eloxierung oder Beschichtung. |
| Polieren | Ein glatteres, helleres Oberflächenaussehen. | Zu polierende Oberflächen, gewünschter Glanz und die Kanten oder Details, die erhalten bleiben müssen. |
Vergleichen Sie unsere Dienstleistungen der Oberflächenveredelung. Aussehen und Endabmessungen müssen für die gewählte Legierungs- und Prozesskombination überprüft werden.
Aluminium-CNC-Bearbeitung Produktionslieferzeiten
Produktionslieferzeiten für die Planung Ihrer Bestellung. Ihr Angebot wird den Zeitplan für Ihr Teil bestätigen.
Dringende Prototypen
1–3 TageFür dringende Prototypenanfragen, vorbehaltlich Machbarkeit und Terminplanung.
Kleinserien
7–15 TageFür kleine Produktionschargen mit definierten Material- und Oberflächenanforderungen.
Produktion Läufe
15–30 TageFür Produktionsmengen, einschließlich geplanter Nachbestellungen.
Die endgültige Lieferzeit hängt ab von dem Teil, Material, der Menge, der Oberfläche und den Inspektionsanforderungen.
Designentscheidungen, die die Kosten der Aluminiumbearbeitung senken können
Ermöglichen Sie ausreichenden Fräserzugang, während Passung, Festigkeit und Aussehen erhalten bleiben, die Ihr Teil benötigt.
Interne Ecken öffnen
Größere Innenradien können einen steiferen Fräser ermöglichen, wo die Baugruppe es zulässt; überprüfen Sie den Radius zusammen mit der Taschentiefe und der Bauteilfreiheit.
Halten Sie Taschen nur so tief wie nötig
Die Reduzierung nicht wesentlicher Tiefe kann die Werkzeugreichweite verkürzen und den Zugang verbessern; bewahren Sie Platz für Komponenten, Befestigungselemente und Verbindungen.
Dünne Wände unterstützen
Zusätzliche Wandstärke oder lokale Rippen können die Steifigkeit verbessern; behalten Sie die erforderliche interne Freigabe, Montagezugang und das Gewichtsziel bei.
Definieren Sie funktionale und sichtbare Oberflächen
Spezifizieren Sie die Passung einer Zentrierbohrung und die Oberfläche einer sichtbaren Fläche separat. Verwenden Sie geeignete allgemeine Anforderungen für die verbleibenden Oberflächen.
Vorgeschlagene Designänderungen erfordern Ihre Genehmigung vor der Produktion.
Bediente Branchen
Kundenspezifische Aluminiumkomponenten für gewichtsempfindliche Baugruppen, Wärmemanagement und mechanische Systeme.
Von strukturellen Merkmalen zu sichtbaren Oberflächen
Eine Roboterhalterung benötigt die richtige Balance aus Gewicht, Festigkeit und Montagegenauigkeit. Eine Maschinenaufnahme benötigt stabilen Halt und zuverlässige Positionierungsflächen.
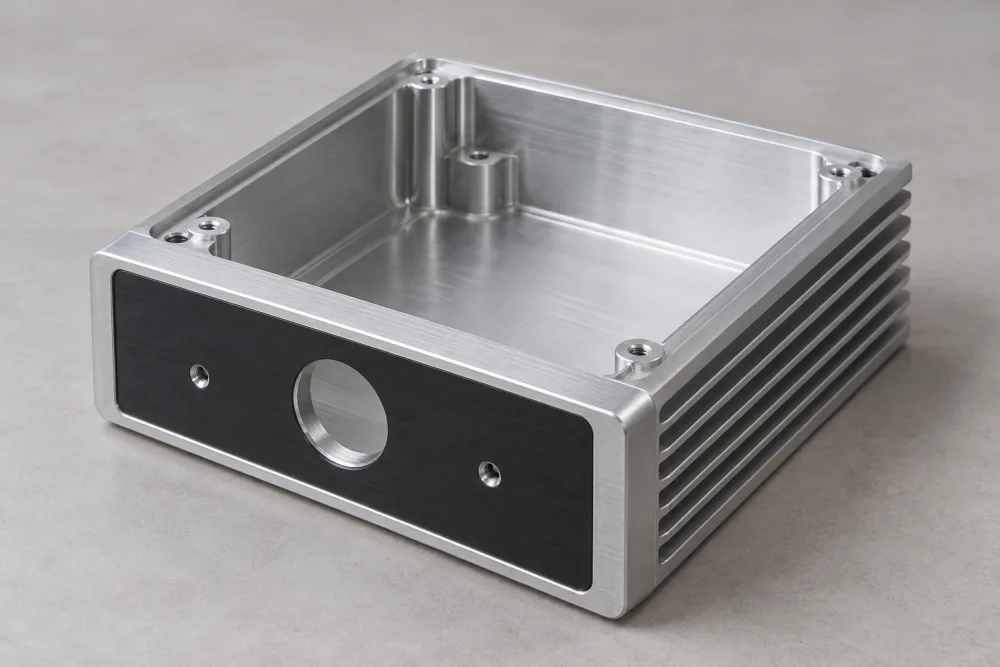
Ein Verstärkergehäuse fügt eine weitere Reihe von Prioritäten hinzu: Komponentenfreiheit, Wärmeübertragung, Steckerpositionen und das Aussehen exponierter Flächen.
- Luft- und Raumfahrt
- Automobilindustrie
- Medizinische Geräte
- Robotik
- Präzisionselektronik
- Industrielle Maschinen
Ihre Aluminium-Bearbeitungsbestellung starten
Antworten auf häufige Fragen zu Kosten, Präzision und Aluminiumauswahl.
Wie viel kostet es, Aluminium zu zerspanen?
Die Kosten hängen ab von der Legierung, der Teilgröße, der Geometrie, der Menge, den Toleranzen und der Oberflächengüte. Tiefe Taschen, schwieriger Werkzeugzugang und zusätzliche Rüstzeiten können die Bearbeitungszeit erhöhen. Ein Angebot benötigt Ihre Zeichnung und Bestellanforderungen; das Teilgewicht allein reicht nicht aus, um den Arbeitsaufwand genau abzuschätzen.
Kann Aluminium zu engen Toleranzen bearbeitet werden?
Ja. Präzision ab ±0,005 mm unterliegt einer Zeichnungsprüfung. Legierung, Geometrie, Merkmalsgröße und Endbearbeitung beeinflussen alle die Machbarkeit. Identifizieren Sie die Maße, die Passung oder Ausrichtung steuern, und geben Sie an, ob sie vor oder nach der Endbearbeitung gelten, damit jede Anforderung für Ihr Teil bewertet werden kann.
Welche Aluminiumsorte ist am einfachsten zu bearbeiten?
MIC-6 bietet ausgezeichnete Zerspanbarkeit für Werkzeugplatten und Vorrichtungen, und 2024 lässt sich auch gut zerspanen. Die einfache Zerspanung ist nur ein Auswahlfaktor. Die beste Güte für Ihr Teil hängt auch ab von Festigkeit, Korrosionsbeständigkeit, Lagerform, Oberflächengüte und wie das Bauteil verwendet wird.
Ein Einkaufsführer für die Aluminium-CNC-Bearbeitung
Praktische Anleitung zur Legierungsauswahl, Teilespezifikationen und zum Vergleich von Bearbeitungsangeboten.
Wie wählen Sie die richtige Aluminiumlegierung?
Beginnen Sie mit der Belastung, der Betriebsumgebung, den thermischen Anforderungen und der Oberfläche. Eine hochbelastete Halterung, ein sichtbares Elektronikgehäuse und eine Vorrichtungsplatte benötigen unterschiedliche Materialeigenschaften. Wählen Sie Legierung und Zustand zusammen: Der Legierungsname allein gibt die Festigkeit nicht an.
6061 ist ein praktischer Ausgangspunkt für viele allgemeine Komponenten. Ziehen Sie 2024 oder 7075 in Betracht, wenn Festigkeit ein wichtiger Designfaktor ist, und prüfen Sie gleichzeitig Korrosionsschutz- und Oberflächenanforderungen. MIC-6 ist eine gegossene Werkzeugplatte, die dort verwendet wird, wo Stabilität während der Bearbeitung wichtig ist. Für Elektronik- und Verstärkerteile verdienen der Wärmepfad und die Passflächen ebenso viel Aufmerksamkeit wie die Festigkeit der Legierung.
Allgemeine Referenz, teilespezifische Überprüfung erforderlich. Die untenstehenden Werte beziehen sich nur auf den angegebenen Zustand und die Lagerform. “Typische” Werte beschreiben repräsentatives Material; “Mindestwerte” sind veröffentlichte Grenzwerte für das angegebene Produkt. Sie sind keine austauschbaren Konstruktionszulassungen oder eine Garantie für Ihr Teil.
Wischen Sie, um alle Spalten zu sehen →
| Legierung | Streckgrenze (MPa) | Bearbeitbarkeit | Typische Verwendungszwecke |
|---|---|---|---|
| 2024 T351 Stange/Stab | 324 typisch | Gut im angegebenen Zustand. | Belastete Armaturen und Luft- und Raumfahrtkomponenten. |
| 5052 H32 Walzmaterial, 0,4–6,3 mm | 160 Minimum | H32 ist schwieriger zu bearbeiten als härtere Zustände. | Abdeckungen, Montageplatten und Industriekomponenten. |
| 5083 H111 Walzmaterial | 125 Mindest-Dehngrenze; dickenbezogene Anforderungen überprüfen | Anspruchsvoll im gewalzten Zustand. | Industriemaschinen und Automobilkomponenten. |
| 6082 T6/T6511 Strangpressprofil, 5–150 mm Querschnitt | 260 Minimum | Gut; Spanbruchkontrolle bleibt wichtig. | Strukturhalterungen und Maschinenkomponenten. |
| 6061 T6/T651 Stange/Stab | 276 typisch | Anspruchsvoller als Legierungen, die für einfache Bearbeitung entwickelt wurden. | Roboterhalterungen, Gehäuse und Maschinenteile. |
| 6063 T6 Strangpressprofil, Querschnitt bis zu 3,2 mm | 170 Minimum | Weniger geeignet für schwere Bearbeitung als 6061. | Kühlkörper und Präzisionselektronikkomponenten. |
| 7075 T6/T651 Stange/Stab | 503 typisch | Mittelmäßig in T6/T651. | Hochbelastete mechanische und Luft- und Raumfahrtkomponenten. |
| MIC-6 Spannungsarm geglühte Guss-Werkzeugplatte | 105 typisch | Ausgezeichnet für plattenbasierte Teile. | Vorrichtungen, Grundplatten und Maschinenwerkzeuge. |
Die oben genannten Lagerabmessungen identifizieren die Referenzdaten; sie definieren nicht die Lagerverfügbarkeit oder Bearbeitungsgrenzen von PTSMAKE. Geben Sie die erforderliche Legierung, den Härtegrad, die Produktform und die Materialspezifikation an. Die Bearbeitbarkeit hängt auch von den Werkzeugen, Schnittbedingungen und der Teilegeometrie ab; die Beschreibungen sind allgemeine Richtlinien, keine gängige Bewertungsskala.
Verwenden Sie die Aluminium-Bearbeitbarkeitsleitfaden um die Auswahlkompromisse zu erkunden, und den 5083 Aluminium-Bearbeitungsleitfaden für Überlegungen, die spezifisch für diese Güteklasse sind.
Welcher Bearbeitungsprozess passt zu Ihrem Aluminiumteil?
Die Form des Teils bestimmt, wie es bearbeitet werden kann. Taschen und Montageflächen eignen sich oft zum Fräsen; konzentrische Durchmesser eignen sich zum Drehen. Wenn ein Teil diese Merkmale kombiniert, überlegen Sie, wie sich jede Operation von den im vorherigen Schritt erzeugten Oberflächen ausrichten wird.
Wischen Sie, um alle Spalten zu sehen →
| Prozess | Zu bewertende Merkmale | Wichtigster Überprüfungspunkt |
|---|---|---|
| 3/4/5-Achsen-CNC-Fräsen | Taschen, Montageflächen, Konturen und Merkmale auf mehreren Seiten | Werkzeugreichweite, Anstellwinkel und Zugang um das Teil herum |
| CNC-Drehen | Durchmesser, Absätze, Bohrungen und Nuten | Rotationsgeometrie, Teileunterstützung und Beziehungen zwischen Durchmessern |
| Fräs-Dreh-Bearbeitung | Gedrehte Durchmesser kombiniert mit Flächen, Taschen oder außermittigen Merkmalen | Wie sich die gefrästen Merkmale relativ zu den gedrehten Oberflächen positionieren |
| Drahterodieren | Durchgangsprofile und schmale Schlitze | Ein kontinuierlicher Drahtweg durch das Material und geeigneter Zugang |
Abgeschrägte Flächen und Merkmale auf mehreren Seiten können profitieren von 5-Achsen-CNC-Bearbeitung wenn die zusätzliche Bewegung den Werkzeugzugang verbessert oder Rüstzeiten reduziert.
Für kleine gedrehte Bauteile mit schlanker Geometrie, siehe unsere Schweizer Bearbeitungsdienstleistung. Unser CNC-Bearbeitungsdienstleistungen Seite behandelt eine breitere Prozessauswahl für kundenspezifische Teile.
Wie sollten Sie kritische Abmessungen spezifizieren?
Eine Größenanforderung und eine Positionsanforderung lösen unterschiedliche Probleme. Eine Bohrung kann den korrekten Durchmesser haben, aber dennoch nicht mit der Welle in einer Baugruppe ausgerichtet sein. Ihre Zeichnung muss sowohl die Merkmalgröße als auch ihre Position relativ zu den Oberflächen definieren, die das Teil positionieren.
Verwenden Sie Bezugselemente, um diese Referenzflächen oder Achsen zu identifizieren. Für eine Halterung kann die Montagefläche festlegen, wie das Teil sitzt, während eine Passbohrung seine Position festlegt. Fügen Sie eine Baugruppenansicht hinzu, wenn die Beziehung in einer einzelnen Teilezeichnung schwer zu erklären ist.
- Passungen: identifizieren die Oberflächen, die ein anderes Bauteil positionieren, gleiten lassen, klemmen oder unterstützen.
- Merkmalsbeziehungen: definieren, welche Flächen oder Achsen die Position des Teils in der Baugruppe festlegen.
- Fertiger Zustand: geben Sie an, welche Abmessungen nach der angegebenen Oberflächenbehandlung gelten.
- Abnahmedokumente: listen Sie alle benötigten Messungen oder Materialdokumente auf, damit deren Umfang bestätigt werden kann.
Für dünne Wände oder stark ausgehöhlte Teile fügen Sie die vollständige Geometrie bei. Spannen und Materialabtrag können das freigegebene Teil beeinflussen, daher kann eine einzelne Detailansicht nicht genügend Informationen zur Beurteilung der Machbarkeit liefern. Wo mehrere Bauteile zusammenpassen müssen, liefern Sie die relevanten Passungsmaße oder die Baugruppenansicht.
Wenden Sie geeignete allgemeine Anforderungen auf die verbleibenden Merkmale an. Reservieren Sie strengere Kontrollen für Abmessungen, die die Funktion beeinflussen, und identifizieren Sie alle Anforderungen, die nach der Fertigstellung überprüft werden müssen.
Wie beeinflussen Oberflächenbehandlungen Passung und Aussehen?
Geben Sie den fertigen Zustand des Teils an, insbesondere dort, wo Bauteile zusammenpassen. Eine vor der Behandlung bemessene Bohrung hat danach möglicherweise nicht mehr das gleiche Spiel. Identifizieren Sie die Abmessungen, die nach der Fertigstellung gelten, und alle Bereiche, die unbehandelt bleiben müssen.
Eloxieren bildet eine Oxidschicht auf der Aluminiumoberfläche. Pulverbeschichtung fügt eine Beschichtung darüber hinzu. Beide erfordern Aufmerksamkeit an den Passflächen: identifizieren Sie Bohrungen, Gewinde, Passflächen und Kontaktbereiche, deren endgültige Abmessungen oder Oberflächenbeschaffenheit wichtig sind. Zeigen Sie, welche Oberflächen behandelt werden müssen und wo eine Maskierung erforderlich ist, dann bestätigen Sie die vollständige Spezifikation anhand des Teils.
Glasperlstrahlen erzeugt eine matte Textur; Polieren entwickelt ein glatteres, helleres Aussehen. Keine Beschreibung definiert den Abnahmestandard vollständig. Identifizieren Sie sichtbare Flächen, die beabsichtigte Textur oder den Glanz und jede Referenz für das Aussehen. Wenn der Vorbereitung ein Eloxieren folgt, bewerten Sie die kombinierte Oberfläche, anstatt die beiden Erscheinungsbilder als unabhängige Ergebnisse zu behandeln.
- Erscheinungsbild: spezifizieren Sie Farbe, Textur, sichtbare Oberflächen und alle Teile, die zusammen betrachtet werden müssen.
- Funktion: kennzeichnen Sie Pass-, elektrische Kontakt- und thermische Kontaktbereiche, die eine bestimmte Oberflächenbeschaffenheit erfordern.
- Schutz: Maskierungsgrenzen und Stellen identifizieren, wo Handhabungs- oder Kontaktspuren die Akzeptanz beeinträchtigen würden.
Ein Farbname allein kann keine genaue Übereinstimmung zwischen verschiedenen Legierungen oder Oberflächen definieren. Wo das Aussehen kritisch ist, fügen Sie eine repräsentative Referenz hinzu und vereinbaren Sie, wie das fertige Teil akzeptiert wird. Siehe unsere Dienstleistungen der Oberflächenveredelung und Aluminium-Eloxierleitfaden beim Vorbereiten dieser Anforderungen.
Was beeinflusst die Kosten der Aluminiumzerspanung?
Das Gewicht des fertigen Teils ist ein schlechter Indikator für die Bearbeitungskosten. Ein leichtes Gehäuse kann als viel größerer Block beginnen und einen umfangreichen Materialabtrag erfordern. Ein schwereres, einfacheres Teil kann weniger Bearbeitungszeit in Anspruch nehmen. Vergleichen Sie Angebote mit derselben Zeichnungsrevision, Menge und Abnahmeanforderungen.
- Ausgangsmaterial und Materialabtrag: Materialgröße, Legierung und die entfernte Menge beeinflussen alle den erforderlichen Arbeitsaufwand.
- Einrichtvorgänge und Zugänglichkeit: Merkmale auf mehreren Seiten können eine Neupositionierung oder eine komplexere Bearbeitung erfordern. Schwer zugängliche Merkmale können ein ansonsten einfaches Teil verlangsamen.
- Bestellmenge: Programmier- und Einrichtkosten werden auf die Charge verteilt. Fordern Sie separate Mengenoptionen an, wenn Sie Prototypen mit einem geplanten Produktionsauftrag vergleichen.
- Endbearbeitung und Abnahme: Fügen Sie Maskierung, Erscheinungsbildreferenzen und erforderliche Prüfprotokolle in jede Angebotsanfrage ein, damit Sie denselben Umfang vergleichen können.
Fragen Sie, welche Anforderungen den größten Einfluss auf das Angebot haben. Wenn ein Merkmal geändert werden kann, erklären Sie dessen Funktion und den verfügbaren Platz in der Baugruppe. Jede vorgeschlagene Einsparung sollte hinsichtlich Passung, Festigkeit und Aussehen bewertet werden, bevor Sie eine Zeichnungsänderung genehmigen.
Was sollten Sie für ein Angebot und eine Lieferzeit senden?
Senden Sie eine passende Zeichnung und ein Modell mit demselben Revisionskennzeichen. Fügen Sie die Legierung und den Zustand, die Menge, die Oberfläche und das gewünschte Datum hinzu. Wenn Sie mehrere Mengenoptionen benötigen, listen Sie diese separat auf, damit das Angebot Prototypenkosten von Produktionspreisen unterscheiden kann.
- Zeichnung und Modell: identifizieren Sie die aktuelle Revision, kritische Merkmale und alle Baugruppendetails, die zum Verständnis der Passung erforderlich sind.
- Material und Oberfläche: geben Sie die Spezifikation, behandelte Oberflächen und jede Erscheinungsbildreferenz an.
- Bestellanforderungen: Fügen Sie Mengen, Ihr gewünschtes Datum und die Prüf- oder Materialprotokolle hinzu, die Sie benötigen.
- Offene Optionen: unterscheiden Sie feste Anforderungen von Alternativen, die Sie in Betracht ziehen möchten.
Die Übersicht über die Produktionslieferzeit bietet Planungshilfe. Ihr Angebot wird den Zeitplan für das spezifizierte Teil, die Menge und die Oberfläche bestätigen.
Für eine Nachbestellung oder einen Übergang vom Prototyp zur Produktion kennzeichnen Sie Änderungen gegenüber dem zuvor bewerteten Teil. Verweisen Sie auf die genehmigte Zeichnungsrevision, anstatt sich auf “wie zuvor” zu verlassen.”
Holen Sie Ihr Angebot für Aluminium-CNC-Zerspanung ein
Senden Sie Ihre Zeichnung und Spezifikationen für ein Angebot für Ihren nächsten Prototypen- oder Produktionsauftrag.
Verwandte Leitfäden & Ressourcen
- 7075 vs. 6061 Aluminium: Festigkeits- und Anwendungsabwägungen
Vergleichen Sie Materialprioritäten, bevor Sie Aluminium für ein mechanisch belastetes Teil spezifizieren.
- Welches Aluminium lässt sich am einfachsten CNC-bearbeiten?
Erfahren Sie, wie die Legierungsauswahl die Bearbeitbarkeit und die Materialwahl für Ihr Design beeinflusst.
- Wichtige Überlegungen für die 5083 Aluminiumzerspanung
Überprüfen Sie Bearbeitungsüberlegungen beim Vorbereiten einer in 5083 spezifizierten Komponente.
- Ein praktischer Leitfaden zum Eloxieren von Aluminiumlegierungen
Verstehen Sie den Eloxierprozess, bevor Sie Erscheinungsbild- und Funktionsanforderungen definieren.
- Schwarz eloxiertes Aluminium: Oberflächenauswahl und praktische Überlegungen
Berücksichtigen Sie die Material- und Erscheinungsbilddetails hinter einer schwarz eloxierten Oberfläche.
- Aluminium-Kühlkörpermaterialien und -Güten
Vergleichen Sie Materialüberlegungen für das Wärmemanagement in Elektronik und Verstärkern.
- Aluminium-CNC-Zerspanung: ein praktischer Serviceleitfaden
Lesen Sie den unterstützenden Leitfaden für einen breiteren Kontext beim Vorbereiten Ihrer Zerspanungsanfrage.