Servizi di Lavorazione CNC dell'Alluminio
PTSMAKE fornisce servizi di lavorazione CNC dell'alluminio (fresatura a 3/4/5 assi, tornitura, fresatura-tornitura, elettroerosione a filo) per acquirenti statunitensi ed europei, dal prototipo alla produzione.
Parti in alluminio personalizzate prodotte in Cina secondo i tuoi disegni e specifiche. Scegli tra otto gradi di alluminio, con finitura superficiale coordinata per il tuo progetto.
- ISO 9001:2015Gestione della qualità certificata
- 20+ anniEsperienza di produzione
- Oltre 100.000 partiParti consegnate
- 98% in tempoRecord di consegne
Perché l'alluminio per parti di precisione
L'alluminio combina peso ridotto con resistenza e conducibilità termica. Il grado giusto dipende dai carichi, dall'ambiente operativo e dalla finitura di cui la tua parte ha bisogno.
Capacità
Fresatura CNC a 3/4/5 assi
Per tasche, contorni e caratteristiche su più facce. Assi aggiuntivi forniscono accesso a caratteristiche angolate e difficili da raggiungere.
Discuti la tua parte fresataTornitura CNC
Per componenti rotondi con diametri, spallamenti, fori e scanalature, inclusi alberi, boccole e distanziali.
Discuti la tua parte tornitaLavorazione Fresatura-Tornitura
Per parti che combinano caratteristiche rotonde con superfici piane, tasche o fori fuori centro.
Discuti la tua parte fresata-tornitaElettroerosione a filo
Per profili passanti e fessure strette dove un percorso di filo continuo può passare attraverso la parte.
Rivedi il tuo profiloEsplora il nostro Servizi di lavorazione CNC, Lavorazione CNC a 5 assi e servizio di lavorazione svizzera per maggiori informazioni sulla selezione del processo.
Qualità e Ispezione
Gestione della qualità certificata ISO 9001:2015 per parti personalizzate, dal prototipo alla produzione.
Precisione a partire da ±0.005 mm
La fattibilità è valutata dal tuo disegno. La precisione raggiungibile dipende dalla lega, dalla geometria, dalla dimensione della caratteristica e dalla finitura superficiale.
Un foro che si adatta, una superficie di montaggio che si posiziona correttamente e una superficie finita che soddisfa le tue specifiche necessitano ciascuno di chiari criteri di accettazione.
- Accoppiamento e allineamento: identifica le dimensioni di accoppiamento e le superfici di riferimento.
- Dopo la finitura: indica quali dimensioni si applicano alla parte finita.
- Documentazione: includi qualsiasi ispezione richiesta o registri dei materiali nella tua richiesta.
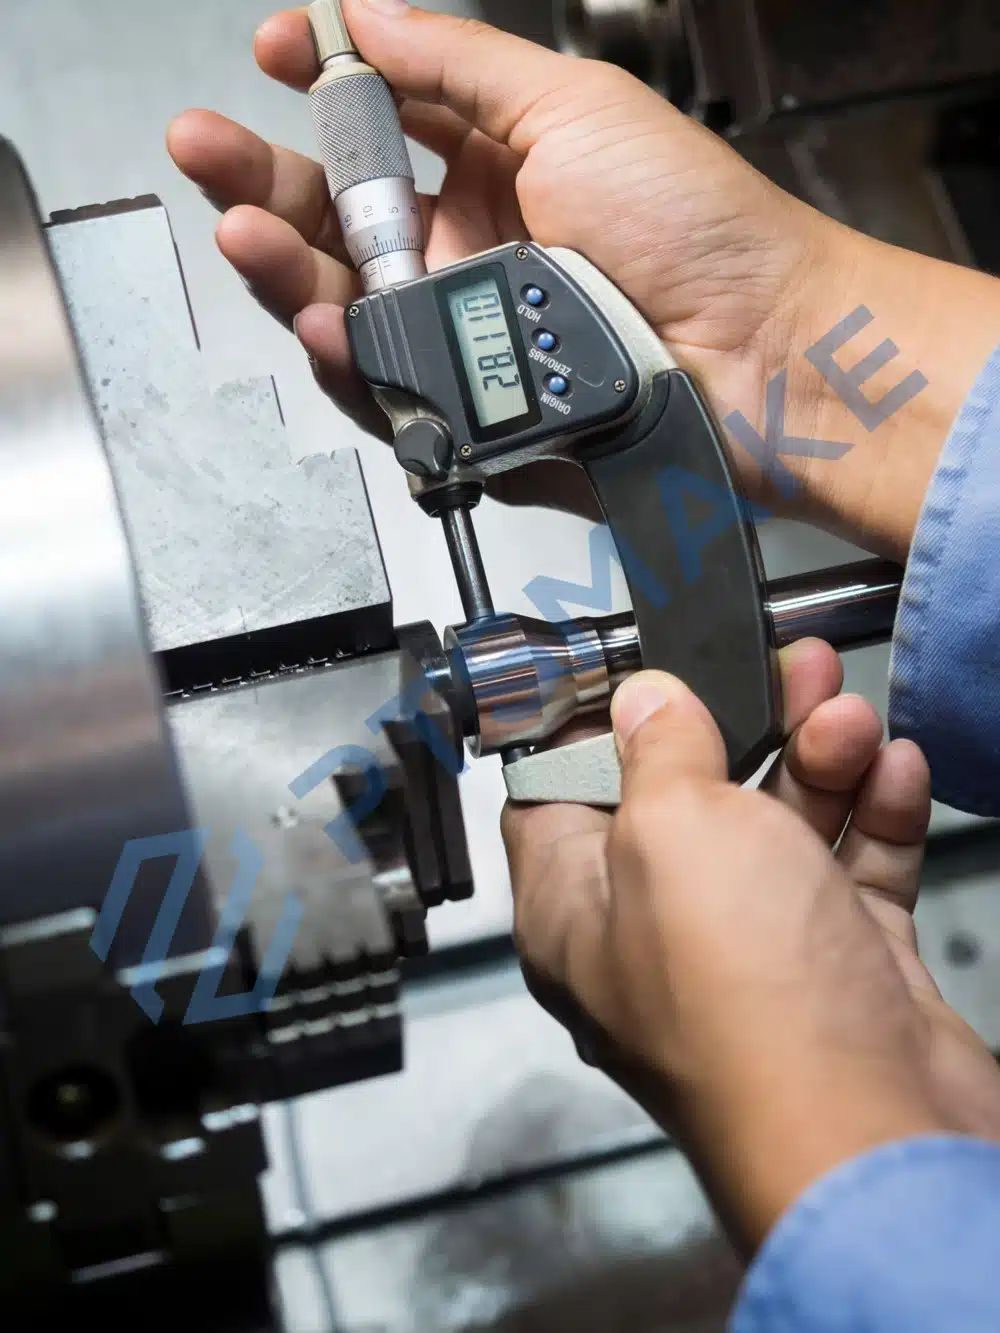
Leghe che lavoriamo
Confronta otto gradi che lavoriamo. Specifica la tempra così come la lega: influisce sulla resistenza, sul comportamento alla lavorazione e sul risultato finale.
Alluminio 6061
Una scelta versatile per staffe, alloggiamenti e parti di macchine generiche, con un utile equilibrio tra resistenza e resistenza alla corrosione.
Richiedi un preventivo per la tua parte 6061 →Alluminio 7075
Per parti altamente sollecitate dove la resistenza è una priorità. Considera la protezione dalla corrosione e la finitura richiesta quando selezioni la tempra.
Richiedi un preventivo per la tua parte 7075 →Alluminio 2024
Una lega ad alta resistenza con buona lavorabilità per raccordi caricati e componenti strutturali. La protezione superficiale è una parte importante della specifica.
Richiedi un preventivo per la tua parte 2024 →Alluminio 5052
Considera il 5052 per coperture e piastre di montaggio resistenti alla corrosione. Controlla la tempra specificata rispetto ai carichi che la tua parte deve sopportare.
Richiedi un preventivo per la tua parte 5052 →Alluminio 5083
Per piastre resistenti alla corrosione e componenti industriali. Specifica la condizione del materiale quando la resistenza e la stabilità dimensionale sono critiche.
Richiedi un preventivo per la tua parte 5083 →Alluminio 6082
Una lega strutturale per staffe e componenti di macchine. Spesso specificata quando il design richiede una combinazione di resistenza e resistenza alla corrosione.
Richiedi un preventivo per il tuo pezzo 6082 →Alluminio 6063
Per dissipatori di calore e componenti elettronici dove le prestazioni termiche e l'aspetto anodizzato contano. Controlla la resistenza rispetto ai carichi del pezzo.
Richiedi un preventivo per il tuo pezzo 6063 →MIC-6
Piastra di attrezzaggio fusa per maschere e piastre di base. La sua condizione distesa supporta la stabilità dimensionale durante la lavorazione.
Richiedi un preventivo per il tuo pezzo MIC-6 →Finiture di superficie
PTSMAKE coordina queste finiture tramite partner esterni. Considera sia l'aspetto desiderato che l'effetto sulle superfici di accoppiamento.
Scorri per vedere tutte le colonne →
| Finitura | Usi tipici | Definisci con il tuo disegno |
|---|---|---|
| Anodizzazione Trasparente / nero / duro | Aspetto e protezione della superficie; anodizzazione dura per requisiti incentrati sull'usura. | Lega, riferimento estetico, specifica del rivestimento, aree mascherate e dimensioni finali. |
| Rivestimento in polvere | Una finitura opaca dove colore, texture e copertura contano. | Colore, lucentezza, texture e protezione delle superfici di accoppiamento dall'accumulo di rivestimento. |
| Granigliatura | Una texture opaca sulle superfici specificate. | Facce visibili, texture desiderata e qualsiasi successiva anodizzazione o rivestimento. |
| Lucidatura | Un aspetto superficiale più liscio e luminoso. | Superfici da lucidare, lucentezza desiderata e i bordi o i dettagli che devono essere preservati. |
Confronta i nostri surface finishing services. L'aspetto e le dimensioni finite necessitano di revisione per la combinazione di lega e processo scelti.
Tempi di consegna della produzione per la lavorazione CNC dell'alluminio
Tempi di consegna della produzione per la pianificazione del tuo ordine. Il tuo preventivo confermerà la tempistica per il tuo pezzo.
Prototipi urgenti
1–3 giorniPer richieste urgenti di prototipi, soggette a fattibilità e pianificazione.
Piccoli lotti
7–15 giorniPer piccoli lotti di produzione con requisiti di materiale e finitura definiti.
Tirature di produzione
15–30 giorniPer quantità di produzione, inclusi ordini ripetuti pianificati.
Il tempo di consegna finale dipende dal pezzo, dal materiale, dalla quantità, dalla finitura e dai requisiti di ispezione.
Scelte di progettazione che possono ridurre i costi di lavorazione dell'alluminio
Consenti un accesso sufficiente all'utensile preservando l'accoppiamento, la resistenza e l'aspetto di cui il tuo pezzo ha bisogno.
Apri gli angoli interni
Raggi interni maggiori possono consentire un utensile più rigido dove l'assemblaggio lo permette; controlla il raggio insieme alla profondità della tasca e al gioco dei componenti.
Mantieni le tasche solo profonde quanto necessario
Ridurre la profondità non essenziale può accorciare la portata dell'utensile e migliorare l'accesso; preserva lo spazio per componenti, elementi di fissaggio e connessioni.
Supporta le pareti sottili
Uno spessore aggiuntivo della parete o nervature locali possono migliorare la rigidità; mantieni il gioco interno richiesto, l'accesso per il montaggio e l'obiettivo di peso.
Definisci superfici funzionali e visibili
Specifica separatamente l'accoppiamento di un foro di centraggio e la finitura di una faccia visibile. Utilizza requisiti generali appropriati per le superfici rimanenti.
Le modifiche di progettazione proposte richiedono la tua approvazione prima della produzione.
Settori Serviti
Componenti personalizzati in alluminio per assemblaggi sensibili al peso, gestione termica e sistemi meccanici.
Dalle Caratteristiche Strutturali alle Superfici Visibili
Una staffa robotica necessita del giusto equilibrio tra peso, resistenza e precisione di montaggio. Un dispositivo di fissaggio per macchine necessita di un supporto stabile e superfici di posizionamento affidabili.
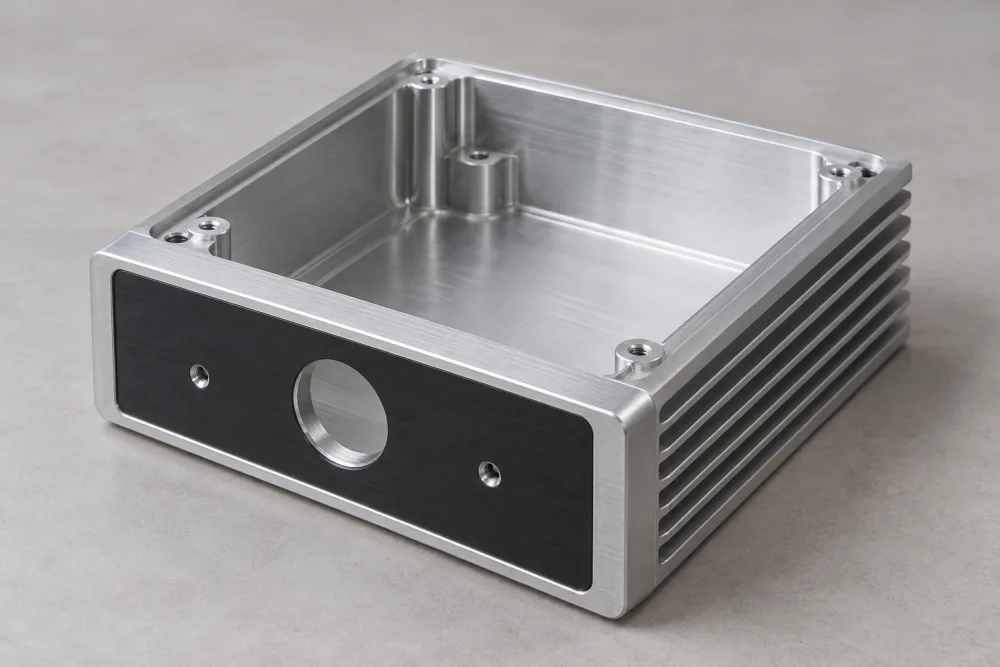
Un alloggiamento per amplificatore aggiunge un'altra serie di priorità: spazio per i componenti, trasferimento di calore, posizioni dei connettori e l'aspetto delle facce esposte.
- Aerospaziale
- Automotive
- Dispositivi medici
- Robotica
- Elettronica di precisione
- Macchinari industriali
Avviare il Tuo Ordine di Lavorazione dell'Alluminio
Risposte a domande comuni su costo, precisione e selezione dell'alluminio.
Quanto Costa Lavorare l'Alluminio?
Il costo dipende dalla lega, dalla dimensione della parte, dalla geometria, dalla quantità, dalle tolleranze e dalla finitura. Tasche profonde, accesso difficile agli utensili e configurazioni extra possono aumentare il tempo di lavorazione. Un preventivo richiede il tuo disegno e i requisiti dell'ordine; il solo peso della parte non è sufficiente per stimare accuratamente il lavoro coinvolto.
L'alluminio può essere lavorato a tolleranze strette?
Sì. La precisione a partire da ±0.005 mm è soggetta a revisione del disegno. Lega, geometria, dimensione della caratteristica e finitura influenzano tutte la fattibilità. Identificare le dimensioni che controllano l'accoppiamento o l'allineamento e indicare se si applicano prima o dopo la finitura, in modo che ogni requisito possa essere valutato per il vostro pezzo.
Quale Grado di Alluminio È il Più Facile da Lavorare?
MIC-6 offre eccellente lavorabilità per piastre e attrezzature di lavorazione, e il 2024 si lavora anche bene. La facilità di lavorazione è solo un fattore di selezione. Il grado migliore per il tuo pezzo dipende anche da resistenza, resistenza alla corrosione, forma del materiale, finitura superficiale e come verrà utilizzato il componente.
Una Guida all'Acquisto per la Lavorazione CNC dell'Alluminio
Guida pratica sulla selezione delle leghe, le specifiche dei pezzi e il confronto dei preventivi di lavorazione.
Come Scegliere la Giusta Lega di Alluminio?
Inizia con il carico, l'ambiente operativo, i requisiti termici e la finitura. Una staffa altamente caricata, un alloggiamento elettronico visibile e una piastra di fissaggio necessitano di proprietà dei materiali diverse. Scegli la lega e la tempra insieme: il nome del grado da solo non specifica la resistenza.
Il 6061 è un punto di partenza pratico per molti componenti generali. Considera il 2024 o il 7075 quando la resistenza è un fattore di progettazione importante, verificando al contempo la protezione dalla corrosione e i requisiti di finitura. Il MIC-6 è una piastra di utensileria fusa utilizzata dove la stabilità durante la lavorazione è importante. Per i componenti elettronici e degli amplificatori, il percorso termico e le superfici di accoppiamento meritano tanta attenzione quanto la resistenza della lega.
Riferimento generale, verifica specifica del pezzo richiesta. I valori seguenti si riferiscono solo alla tempra e alla forma di stock dichiarate. I valori “tipici” descrivono il materiale rappresentativo; i valori “minimi” sono limiti pubblicati per il prodotto dichiarato. Non sono valori di progetto intercambiabili o una garanzia per il tuo pezzo.
Scorri per vedere tutte le colonne →
| Lega | Resistenza allo snervamento (MPa) | Lavorabilità | Usi tipici |
|---|---|---|---|
| 2024 Barra/tondo T351 | 324 tipico | Buono nella tempra dichiarata. | Raccordi caricati e componenti aerospaziali. |
| 5052 Laminato H32, 0.4–6.3 mm | 160 minimo | L'H32 è più difficile da lavorare rispetto alle tempra più dure. | Coperchi, piastre di montaggio e componenti industriali. |
| 5083 Laminato H111 | 125 carico di snervamento minimo; verificare i requisiti specifici per lo spessore | Impegnativo nello stato laminato. | Macchinari industriali e componenti automobilistici. |
| 6082 Estruso T6/T6511, sezione 5–150 mm | 260 minimo | Buono; il controllo del truciolo rimane importante. | Staffe strutturali e componenti di macchine. |
| 6061 Barra/tondo T6/T651 | 276 tipico | Più esigente rispetto alle leghe sviluppate per una facile lavorazione. | Staffe robotiche, alloggiamenti e parti di macchinari. |
| 6063 Estruso T6, sezione fino a 3.2 mm | 170 minimo | Meno adatto alla lavorazione pesante rispetto al 6061. | Dissipatori di calore e componenti elettronici di precisione. |
| 7075 Barra/tondo T6/T651 | 503 tipico | Discreto in T6/T651. | Componenti meccanici e aerospaziali altamente caricati. |
| MIC-6 Lastra per utensili in fusione distesa | 105 tipico | Eccellente per parti basate su lastre. | Fissaggi, piastre di base e utensili per macchine. |
Le dimensioni di magazzino sopra identificate si riferiscono ai dati di riferimento; non definiscono la disponibilità di magazzino o i limiti di lavorazione di PTSMAKE. Specificare la lega, la tempra, la forma del prodotto e la specifica del materiale richiesti. La lavorabilità dipende anche dagli utensili, dalle condizioni di taglio e dalla geometria del pezzo; le descrizioni sono una guida generale, non una scala di valutazione comune.
Utilizzare la guida alla lavorabilità dell'alluminio per esplorare i compromessi di selezione, e la guida alla lavorazione dell'alluminio 5083 per considerazioni specifiche a quella lega.
Quale processo di lavorazione si adatta al tuo pezzo in alluminio?
La forma del pezzo determina come può essere lavorato. Tasche e facce di montaggio spesso si adattano alla fresatura; diametri concentrici si adattano alla tornitura. Quando un pezzo combina queste caratteristiche, considerare come ogni operazione si posizionerà rispetto alle superfici prodotte nel passaggio precedente.
Scorri per vedere tutte le colonne →
| Processo | Caratteristiche da valutare | Punto chiave di revisione |
|---|---|---|
| Fresatura CNC a 3/4/5 assi | Tasche, facce di montaggio, contorni e caratteristiche su più lati | Portata dell'utensile, angolo di approccio e accesso intorno al pezzo |
| Tornitura CNC | Diametri, spallamenti, fori e scanalature | Geometria rotazionale, supporto del pezzo e relazioni tra i diametri |
| Lavorazione tornio-fresa | Diametri torniti combinati con piani, tasche o caratteristiche fuori centro | Come le caratteristiche fresate si posizionano rispetto alle superfici tornite |
| Elettroerosione a filo | Profili passanti e fessure strette | Un percorso continuo del filo attraverso il materiale e un accesso di ingresso adeguato |
Facce angolate e caratteristiche su più lati possono beneficiare di Lavorazione CNC a 5 assi quando il movimento aggiuntivo migliora l'accesso dell'utensile o riduce le impostazioni.
Per piccoli componenti torniti con geometria sottile, consulta la nostra servizio di lavorazione svizzera. La nostra Servizi di lavorazione CNC pagina copre una selezione più ampia di processi per parti personalizzate.
Come dovresti specificare le dimensioni critiche?
Un requisito di dimensione e un requisito di posizione risolvono problemi diversi. Un foro può avere il diametro corretto ma non riuscire comunque ad allinearsi con l'albero in un assemblaggio. Il tuo disegno deve definire sia la dimensione della caratteristica che la sua posizione rispetto alle superfici che posizionano il pezzo.
Utilizzare i riferimenti per identificare quelle superfici o assi di riferimento. Per una staffa, la faccia di montaggio può stabilire come si posiziona il pezzo, mentre un foro di posizionamento ne stabilisce la posizione. Includere una vista di assemblaggio quando la relazione è difficile da spiegare in un singolo disegno del pezzo.
- Accoppiamenti: identificare le superfici che posizionano, scorrono, bloccano o supportano un altro componente.
- Relazioni tra le caratteristiche: definire quali facce o assi stabiliscono la posizione del pezzo nell'assemblaggio.
- Condizione finita: indicare quali dimensioni si applicano dopo il trattamento superficiale specificato.
- Registri di accettazione: elencare eventuali misurazioni o documenti sui materiali necessari affinché il loro ambito possa essere confermato.
Per pareti sottili o parti con molte tasche, includere la geometria completa. Il bloccaggio e la rimozione del materiale possono influenzare il pezzo rilasciato, quindi una singola vista di dettaglio potrebbe non fornire informazioni sufficienti per valutare la fattibilità. Laddove diversi componenti devono combaciare, fornire le dimensioni di accoppiamento pertinenti o la vista di assemblaggio.
Applicare requisiti generali appropriati alle caratteristiche rimanenti. Riservare controlli più rigorosi per le dimensioni che influenzano la funzione e identificare eventuali requisiti che devono essere verificati dopo la finitura.
Come le finiture influenzano l'accoppiamento e l'aspetto?
Specificare la condizione finale del pezzo, specialmente dove i componenti si accoppiano. Un foro dimensionato prima del trattamento potrebbe non avere lo stesso gioco in seguito. Identificare le dimensioni che si applicano dopo la finitura e le aree che devono rimanere non trattate.
L'anodizzazione sviluppa uno strato di ossido sulla superficie dell'alluminio. La verniciatura a polvere aggiunge un rivestimento su di essa. Entrambi richiedono attenzione alle interfacce di accoppiamento: identificare fori, filettature, facce di posizionamento e aree di contatto le cui dimensioni finali o condizioni superficiali sono importanti. Mostrare quali superfici necessitano di trattamento e dove è richiesta la mascheratura, quindi confermare la specifica completa rispetto al pezzo.
La sabbiatura crea una texture opaca; la lucidatura sviluppa un aspetto più liscio e brillante. Nessuna descrizione definisce completamente lo standard di accettazione. Identificare le facce visibili, la texture o la lucentezza desiderata e qualsiasi riferimento estetico. Se la preparazione è seguita dall'anodizzazione, valutare la finitura combinata piuttosto che trattare i due aspetti come risultati indipendenti.
- Aspetto: specificare colore, texture, superfici visibili e qualsiasi parte che deve essere visualizzata insieme.
- Funzione: contrassegnare le aree di accoppiamento, contatto elettrico e contatto termico che richiedono una particolare condizione superficiale.
- Protezione: identificare i confini di mascheratura e le aree dove segni di manipolazione o contatto comprometterebbero l'accettazione.
Un nome di colore da solo non può definire una corrispondenza esatta tra leghe o finiture diverse. Dove l'aspetto è critico, includere un riferimento rappresentativo e concordare su come la parte finita sarà accettata. Vedi il nostro surface finishing services e guida all'anodizzazione dell'alluminio quando si preparano questi requisiti.
Cosa determina il costo della lavorazione dell'alluminio?
Il peso del pezzo finito è una scarsa indicazione per il costo della lavorazione. Un alloggiamento leggero può iniziare come un blocco molto più grande e richiedere un'estesa rimozione di materiale. Un pezzo più pesante e semplice può richiedere meno tempo di lavorazione. Confronta i preventivi rispetto alla stessa revisione del disegno, quantità e requisiti di accettazione.
- Materiale di partenza e rimozione di materiale: la dimensione del materiale, la lega e la quantità rimossa influenzano tutti il lavoro richiesto.
- Impostazioni e accesso: le caratteristiche su più lati potrebbero richiedere un riposizionamento o una lavorazione più complessa. Le caratteristiche difficili da raggiungere possono rallentare un pezzo altrimenti semplice.
- Quantità dell'ordine: i costi di programmazione e impostazione sono distribuiti sull'intero lotto. Richiedi opzioni di quantità separate quando si confrontano prototipi con un ordine di produzione pianificato.
- Finitura e accettazione: includi mascheratura, riferimenti estetici e i registri di ispezione richiesti in ogni richiesta di preventivo in modo da poter confrontare lo stesso ambito.
Chiedi quali requisiti hanno il maggiore effetto sul preventivo. Se una caratteristica può cambiare, spiega la sua funzione e lo spazio disponibile nell'assemblaggio. Qualsiasi risparmio proposto dovrebbe essere valutato rispetto ad adattamento, resistenza e aspetto prima di approvare una modifica al disegno.
Cosa dovresti inviare per un preventivo e tempi di consegna?
Invia un disegno e un modello corrispondenti con lo stesso identificatore di revisione. Includi la lega e la tempra, la quantità, la finitura e la data richiesta. Se hai bisogno di diverse opzioni di quantità, elencale separatamente in modo che il preventivo possa distinguere i costi dei prototipi dai prezzi di produzione.
- Disegno e modello: identifica la revisione attuale, le caratteristiche critiche e qualsiasi dettaglio di assemblaggio necessario per comprendere l'adattamento.
- Materiale e finitura: indica la specifica, le superfici trattate e qualsiasi riferimento estetico.
- Requisiti dell'ordine: includi le quantità, la tua data richiesta e i registri di ispezione o del materiale di cui hai bisogno.
- Scelte aperte: distingui i requisiti fissi dalle alternative che sei disposto a considerare.
Il panoramica sui tempi di consegna della produzione fornisce indicazioni per la pianificazione. Il tuo preventivo confermerà il programma per il pezzo specificato, quantità e finitura.
Per un ordine ripetuto o un passaggio dal prototipo alla produzione, segnala le modifiche rispetto al pezzo precedentemente valutato. Fai riferimento alla revisione del disegno approvata piuttosto che affidarti a “come prima”.”
Ottieni il tuo preventivo per la lavorazione CNC dell'alluminio
Invia il tuo disegno e le specifiche per un preventivo sul tuo prossimo prototipo o ordine di produzione.
Guide e risorse correlate
- Alluminio 7075 vs. 6061: compromessi di resistenza e applicazione
Confronta le priorità del materiale prima di specificare l'alluminio per un pezzo caricato meccanicamente.
- Quale alluminio è più facile da lavorare con CNC?
Esplora come la selezione della lega influisce sulla lavorabilità e sulla scelta del materiale per il tuo design.
- Considerazioni chiave per la lavorazione dell'alluminio 5083
Rivedi le considerazioni sulla lavorazione quando si prepara un componente specificato in 5083.
- Una guida pratica all'anodizzazione delle leghe di alluminio
Comprendi il processo di anodizzazione prima di definire i requisiti estetici e funzionali.
- Alluminio anodizzato nero: selezione della finitura e considerazioni pratiche
Considera i dettagli del materiale e dell'aspetto dietro una superficie anodizzata nera.
- Materiali e gradi per dissipatori di calore in alluminio
Confronta le considerazioni sui materiali per la gestione termica in elettronica e amplificatori.
- Lavorazione CNC dell'alluminio: una guida pratica al servizio
Leggi la guida di supporto per un contesto più ampio quando prepari la tua richiesta di lavorazione.