
Services d'usinage CNC plastique
Pièces plastiques sur mesure, fabriquées selon vos dessins. D'un couvercle transparent à un boîtier complexe, PTSMAKE combine l'usinage CNC avec la sélection des matériaux, la relaxation des contraintes et le polissage transparent.
Obtenez un devis d'usinage plastiquePartagez votre modèle CAO, le matériau et la quantité pour commencer.
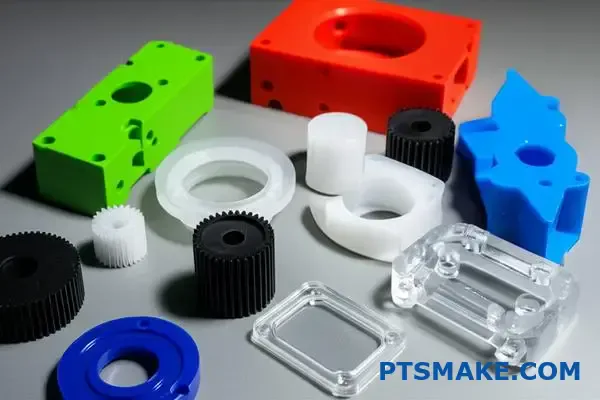
- Tolérances dimensionnelles
- ±0,05 mm
- Matériaux
- 16 options
- Quantités de commande
- Du prototype à la production
- Traitement supplémentaire
- Recuit et polissage transparent
Exigences en matière de matériau, de géométrie et d'inspection confirmées lors de l'examen du dessin.
Plastiques techniques, polymères haute performance et stratifiés isolants.
Itinéraires d'usinage adaptés à la pièce et à la commande.
Disponible lorsque le matériau et la pièce l'exigent.
Pourquoi choisir PTSMAKE pour vos pièces plastiques ?
La bonne résine, une pièce stable et la finition de surface requise appartiennent au même plan d'usinage. Nous vous aidons à prendre ces décisions avant la production.
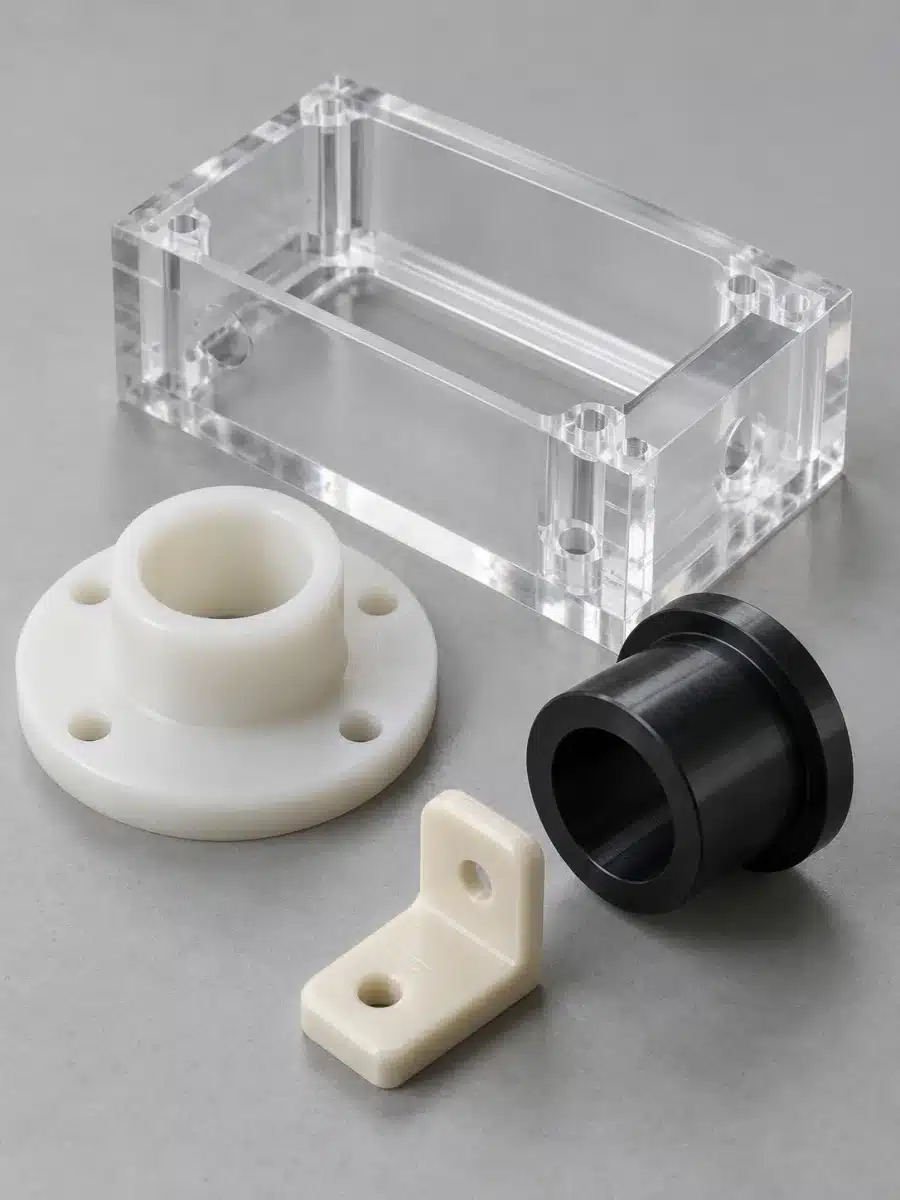
Sélection des matériaux pour le travail
Choisissez les matériaux en fonction des charges, de la température, des produits chimiques et de l'apparence auxquels votre pièce sera confrontée. Nous travaillons avec des plastiques techniques courants, des polymères haute performance et des stratifiés verre-époxy.
Surfaces transparentes là où elles comptent
Le polissage transparent est disponible pour les plastiques transparents appropriés. Marquez les surfaces de visualisation sur votre dessin afin que la méthode de polissage, l'état des bords et l'apparence souhaitée puissent être convenus ensemble.
Relaxation des contraintes pour des dimensions stables
Nous proposons un recuit de relaxation des contraintes lorsque le matériau et la pièce l'exigent. La planification de cette étape, parallèlement à l'ébauche et à la finition, aide à gérer le mouvement qui peut suivre un enlèvement important de matière.
Capacités d'usinage plastique
Adaptez le processus à la forme. Des panneaux plats aux boîtiers multi-faces et aux composants tournés, PTSMAKE usine des pièces plastiques selon vos dessins et spécifications.
Fraisage CNC
Profilez la feuille de plastique en panneaux, protections, couvercles et composants plats. Les emplacements des trous, la qualité des bords et la planéité de la feuille sont examinés ensemble, surtout lorsque la pièce doit s'adapter à un assemblage plus grand.
Discuter d'une pièce découpéeFraisage CNC 3/4/5 axes
Usinez des poches, des canaux, des faces de montage et des caractéristiques sur plusieurs côtés. Le fraisage convient aux collecteurs, boîtiers et fixations en plastique dont les dimensions doivent être précisément liées les unes aux autres.
Discuter d'une pièce fraiséeTournage CNC et usinage suisse
Produisez des pièces rondes avec des alésages concentriques, des épaulements, des rainures et des filetages. Nous choisissons entre le tournage conventionnel et l'usinage suisse en fonction des proportions, des caractéristiques et de la quantité commandée du composant.
Discuter d'une pièce tournée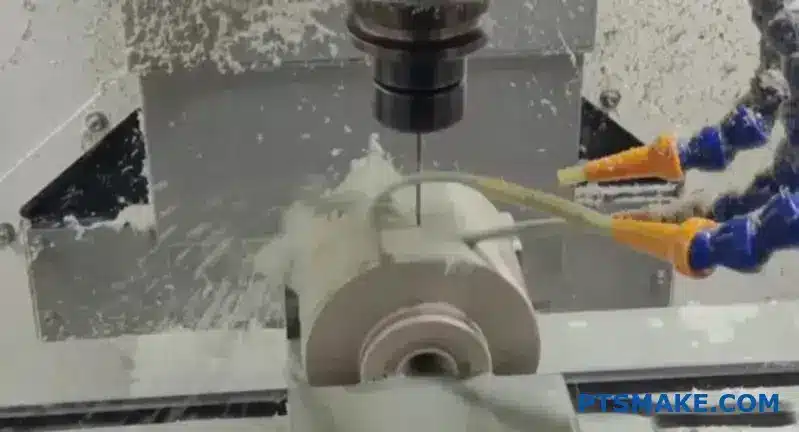
Matériaux plastiques pour l'usinage CNC
Explorez 16 options de matériaux. Commencez par l'environnement de travail et la fonction de la pièce, puis spécifiez la nuance, les charges et les exigences de stock pour votre devis.
POM (acétal)
Engrenages, bagues, pièces de positionnement
Usinage et spécification
L'acétal combine rigidité, faible absorption d'humidité et comportement de glissement favorable pour les engrenages, les bagues et les pièces de positionnement. Le POM-C et le POM-H ont des profils de propriétés différents ; spécifiez le type requis ou la nuance exacte lorsque l'ajustement, l'usure ou l'exposition chimique dicte le choix.
Considération d'usinage : Des outils tranchants et un enlèvement de matière équilibré aident à contrôler la chaleur et le mouvement autour des caractéristiques usinées à ajustement serré.
- Priorité de conception
- Ajustements stables et contact glissant
- Spécifier
- POM-C ou POM-H ; nuance exacte
ABS
Boîtiers, poignées, prototypes
Usinage et spécification
L'ABS est un choix utile pour les boîtiers, les poignées et les prototypes fonctionnels qui nécessitent une bonne résistance aux chocs et un usinage simple. Son équilibre entre rigidité et ténacité varie selon la nuance, il faut donc adapter le matériau brut aux conditions de service prévues.
Considération d'usinage : Soutenez les parois minces et contrôlez la chaleur de coupe pour limiter la déflexion et préserver la forme finie.
- Priorité de conception
- Résistance aux chocs et usinabilité
- Spécifier
- Grade, couleur, conditions de service
Nylon (PA6 / PA66)
Bagues, rouleaux, pièces d'usure
Usinage et spécification
Le nylon offre ténacité, résistance à l'usure et des propriétés de glissement utiles pour les bagues, les rouleaux et les composants mécaniques. Le PA6 et le PA66 sont des choix distincts. Les deux absorbent l'humidité, ce qui peut modifier les dimensions et la rigidité, rendant l'environnement d'utilisation important pour les pièces ajustées.
Considération d'usinage : Convenez des conditions d'humidité et d'inspection avant d'attribuer des tolérances aux alésages et ajustements critiques.
- Priorité de conception
- Ténacité et résistance à l'usure
- Spécifier
- PA6 ou PA66 ; conditions d'humidité
PET
Guides, rouleaux, composants ajustés
Usinage et spécification
Le PET semi-cristallin combine rigidité, faible absorption d'humidité et un comportement à l'usure utile pour les guides, les rouleaux et les composants ajustés. Ces grades d'usinage diffèrent du PET d'emballage amorphe. Vérifiez l'exposition à l'eau chaude et aux produits chimiques par rapport au grade sélectionné avant de le choisir.
Considération d'usinage : Confirmez le grade de la matière première d'usinage ; ne substituez pas de feuille d'emballage transparente basée sur l'abréviation.
- Priorité de conception
- Stabilité dimensionnelle et comportement à l'usure
- Spécifier
- Grade de matière première semi-cristalline ; milieux de service
PVC
Isolants et composants en contact avec des produits chimiques
Usinage et spécification
Le PVC rigide est une option pour les composants usinés qui nécessitent une résistance chimique et une isolation électrique. Spécifiez le PVC non plastifié lorsque la rigidité est importante ; le PVC souple est une formulation différente. La compatibilité chimique dépend du fluide, de la concentration et de la température de fonctionnement.
Considération d'usinage : Contrôlez la chaleur de coupe et soutenez la pièce ; confirmez le grade de la matière première rigide avant de planifier l'usinage.
- Priorité de conception
- Rigidité et compatibilité chimique
- Spécifier
- Grade de PVC rigide et milieux de service
PEEK
Bagues, anneaux, composants chargés
Usinage et spécification
Le PEEK est envisagé pour les composants chargés exposés à la chaleur, à l'usure ou à des environnements chimiques exigeants. Les grades non chargés et renforcés répondent à des besoins différents. Choisissez le grade en fonction des charges réelles, des surfaces de contact et de l'exposition chimique avant de finaliser la spécification de la pièce.
Considération d'usinage : Identifiez les charges avant l'usinage ; le renforcement affecte l'usure de l'outil, la finition de surface et le comportement des ajustements.
- Priorité de conception
- Chaleur, usure et exposition chimique
- Spécifier
- Grade exact, charges, conditions de fonctionnement
PEI
Composants isolants et supports rigides
Usinage et spécification
Le PEI combine rigidité, résistance à la chaleur et isolation électrique pour les composants qui doivent conserver leur forme dans un service exigeant. Les grades naturels non chargés sont généralement ambrés translucides. Le renforcement modifie l'équilibre des propriétés, spécifiez donc le grade plutôt que de vous fier à l'apparence.
Considération d'usinage : Examinez les fluides de coupe et les contraintes résiduelles ; certains solvants peuvent provoquer des fissures dans les composants PEI sous contrainte.
- Priorité de conception
- Isolation électrique et résistance à la chaleur
- Spécifier
- Grade exact, charges, exposition chimique
PAI
Paliers, joints, composants chargés
Usinage et spécification
Le PAI est envisagé pour les paliers, joints et composants chargés exigeants où la chaleur et l'usure mettent à l'épreuve d'autres polymères. Les grades structurels et d'usure ne sont pas interchangeables. L'absorption d'humidité peut affecter les dimensions, la condition du matériau doit donc figurer dans la spécification des pièces de précision.
Considération d'usinage : Confirmez la condition du matériau fourni et l'état d'humidité avant de définir les tolérances d'usinage et l'inspection finale.
- Priorité de conception
- Maintien de la charge et performance à l'usure
- Spécifier
- Grade exact et condition d'humidité
PTFE
Joints, bagues, pièces en contact avec des produits chimiques
Usinage et spécification
Le PTFE convient aux joints, aux interfaces à faible frottement et aux composants exposés à des produits chimiques qui mettraient à l'épreuve de nombreux autres plastiques. Sa rigidité relativement faible et sa dilatation thermique substantielle nécessitent une conception d'ajustement soignée. Les grades chargés modifient les performances, le composé doit donc être spécifié.
Considération d'usinage : Utilisez un serrage doux et évaluez les dimensions à une température convenue, en particulier pour les éléments d'étanchéité minces.
- Priorité de conception
- Compatibilité chimique et faible frottement
- Spécifier
- Grade vierge ou chargé ; milieux de service
PMMA (Acrylique)
Fenêtres de visualisation, couvercles, prototypes visuels
Usinage et spécification
L'acrylique est un candidat pour les couvercles transparents, les fenêtres de visualisation et les prototypes visuels. L'usinage laisse des marques d'outils visibles, les exigences de clarté doivent donc identifier les faces nécessitant un polissage. Les matières premières coulées et extrudées se comportent différemment pendant le traitement et doivent être spécifiées.
Considération d'usinage : Protégez les bords de l'écaillage et contrôlez la chaleur de polissage ; définissez les surfaces visibles avant de choisir la finition.
- Priorité de conception
- Transparence et apparence
- Spécifier
- Coulé ou extrudé ; faces polies
PC (Polycarbonate)
Composants de visualisation et couvercles de protection
Usinage et spécification
Le polycarbonate est un candidat pour les couvercles transparents et les composants de visualisation où la ténacité à l'impact est importante. Les surfaces usinées peuvent nécessiter un polissage pour atteindre la clarté requise. Examinez l'exposition aux nettoyants et solvants, car la compatibilité chimique peut limiter une conception autrement appropriée.
Considération d'usinage : Spécifiez les faces de visualisation transparentes et vérifiez la compatibilité des fluides avant d'usiner ou de polir des éléments détaillés et sous contrainte.
- Priorité de conception
- Transparence avec ténacité à l'impact
- Spécifier
- Qualité, clarté, nettoyants et solvants
PEHD
Entretoises, supports, pièces pour environnement humide
Usinage et spécification
Le polyéthylène haute densité est une option légère pour les composants usinés exposés à l'humidité et aux produits chimiques compatibles. Il offre une faible absorption d'eau et peut être usiné à partir de plaque ou de tige. Tenez compte de la rigidité et de la dilatation thermique lors de la conception d'ajustements serrés.
Considération d'usinage : Soutenez les faces larges et limitez la pression de serrage pour éviter de déformer la pièce lors des coupes finales.
- Priorité de conception
- Faible absorption d'eau et résistance chimique
- Spécifier
- Grade de PEHD, charges, température de service
UHMW-PE
Guides, revêtements, bandes d'usure
Usinage et spécification
Le polyéthylène à ultra-haut poids moléculaire est utilisé pour les guides, les revêtements et les bandes d'usure qui bénéficient d'un faible frottement et d'une bonne ténacité aux chocs. Il appartient à la famille des PE. La dilatation thermique et la flexibilité des pièces nécessitent une attention particulière lorsque les composants longs incluent des trous de montage ou des ajustements serrés.
Considération d'usinage : Soutenez les sections longues pendant l'usinage et tenez compte des mouvements dus à la température lors du positionnement des trous et des ajustements.
- Priorité de conception
- Faible frottement et résistance à l'abrasion
- Spécifier
- Grade, méthode de montage, température de service
PE (Polyéthylène)
Guides, revêtements, composants généraux
Usinage et spécification
Le polyéthylène est une famille de matériaux qui comprend le PEHD et l'UHMW-PE, avec des grades offrant différentes rigidités et comportements à l'usure. Un dessin marqué uniquement PE laisse un choix important ouvert. Identifiez le sous-type et les conditions de fonctionnement avant de comparer les devis d'usinage.
Considération d'usinage : Résolvez d'abord le sous-type de PE ; les tolérances d'usinage et les attentes d'ajustement dépendent du matériau sélectionné.
- Priorité de conception
- Faites correspondre le sous-type de polyéthylène
- Spécifier
- Sous-type de PE, grade, conditions de fonctionnement
FR4
Plaques isolantes, entretoises, supports rigides
Usinage et spécification
Le FR4 est un stratifié époxy renforcé de tissu de verre utilisé pour l'isolation électrique et les composants rigides. Sa désignation de grade ignifuge le distingue du G-10 standard. Spécifiez le stratifié requis et les exigences de la pièce finie ; une désignation de matériau seule ne certifie pas un assemblage.
Considération d'usinage : Prévoyez les fibres de verre abrasives, soutenez les sorties de perçage et inspectez les bords coupés pour détecter les dommages au stratifié.
- Priorité de conception
- Isolation avec un stratifié ignifuge
- Spécifier
- Grade du stratifié, épaisseur, exigences électriques
G-10
Entretoises isolantes et plaques structurelles
Usinage et spécification
Le G-10 est un stratifié époxy renforcé de tissu de verre pour les composants isolants et structurels rigides. Sa construction en couches affecte l'usinage et la direction de la charge. Ne supposez pas qu'il possède la spécification ignifuge du FR4 ; identifiez le grade de stratifié requis directement sur le dessin.
Considération d'usinage : Tenez compte de la direction du stratifié, utilisez un outillage approprié et soutenez les trous pour réduire l'écaillage à la sortie de l'outil.
- Priorité de conception
- Rigidité et isolation électrique
- Spécifier
- Grade du stratifié et direction de la charge
Besoin d'un autre plastique, d'un grade chargé ou d'une marque de matériau spécifique ?
Renseignez-vous sur les autres matériauxLes descriptions de matériaux sont des guides de sélection, pas des données de conception spécifiques à un grade. Confirmez la résine exacte et sa fiche technique fournisseur avant de définir les exigences de performance. Le POM, le PEI, le PTFE et le PAI incluent également des grades de marque ; un nom de marque doit être spécifié lorsqu'il est requis.
Directives de conception pour l'usinage CNC des plastiques
Conservez les caractéristiques importantes pour la fonction. Simplifiez les détails qui ajoutent du temps d'usinage, de la déflexion ou un travail d'inspection inutile.
Gardez les parois cohérentes
Les parois minces en plastique peuvent fléchir pendant l'usinage et bouger après le desserrage. Utilisez des sections cohérentes lorsque cela est possible, et examinez les parois longues non supportées avant de définir l'épaisseur finale.
Pourquoi c'est important
Une section stable est plus facile à maintenir et à finir. Gardez l'épaisseur nécessaire à la fonction au lieu d'appliquer un minimum unique à chaque résine.
Donnez un rayon aux coins internes
Une fraise rotative laisse un rayon dans un coin interne. Rendez ce rayon suffisamment généreux pour la profondeur de la poche, et utilisez des rayons cohérents là où ils n'interfèrent pas avec la pièce d'accouplement.
Pourquoi c'est important
Des rayons de coin plus grands et accessibles peuvent réduire les changements d'outils et l'utilisation de fraises longues et minces. Une fonction de dégagement peut résoudre une exigence de pièce d'accouplement carrée.
Rendez les trous accessibles
Les trous profonds et étroits augmentent la difficulté d'évacuer les copeaux et de contrôler la chaleur. Gardez les trous aussi profonds que la fonction l'exige, et identifiez tout alésage qui positionne un arbre, un joint ou une fixation.
Pourquoi c'est important
Un trou traversant peut être plus simple qu'un trou borgne profond lorsque la conception le permet. Ne modifiez pas une caractéristique d'étanchéité ou structurelle juste pour simplifier l'usinage.
Ne serrez que les dimensions fonctionnelles
Appliquez des tolérances serrées sur les caractéristiques qui contrôlent l'assemblage ou les performances. Les dimensions du plastique peuvent changer avec la température et l'humidité, alors définissez les conditions d'inspection lorsque l'ajustement en dépend.
Pourquoi c'est important
Séparer les dimensions fonctionnelles des caractéristiques générales aide à concentrer les efforts d'usinage et d'inspection là où cela améliore la pièce.
Soutenir les caractéristiques minces
Les nervures hautes et les projections minces peuvent fléchir sous les forces de coupe ou de serrage. Lorsque la fonction le permet, raccourcissez les longueurs non supportées, ajoutez un support et évitez les changements brusques à la base.
Pourquoi c'est important
Une caractéristique supportée est moins susceptible de vibrer pendant la finition. Préservez la flexibilité prévue lorsqu'une languette ou une caractéristique de ressort doit se plier à l'usage.
Planifier les filetages autour d'un assemblage répété
Spécifiez la taille, la profondeur et l'accès du filetage. Pour les assemblages fréquemment montés, déterminez si un insert métallique est approprié pour la résine, l'épaisseur de paroi environnante et la résistance à l'arrachement requise.
Pourquoi c'est important
Un insert peut protéger un joint utilisé de manière répétée, mais il nécessite également une méthode d'installation et suffisamment de matériau de support. Les filetages directs en plastique peuvent convenir à d'autres applications.
Réduire les configurations inutiles
Regroupez les caractéristiques accessibles lorsque cela est possible et donnez aux dimensions importantes une structure de référence claire. Les caractéristiques sur plusieurs faces peuvent nécessiter des configurations supplémentaires ou une configuration de machine différente.
Pourquoi c'est important
Moins de configurations peuvent réduire le temps de manipulation et simplifier le contrôle des dimensions associées. Préservez la géométrie requise par l'assemblage avant d'optimiser l'itinéraire d'usinage.
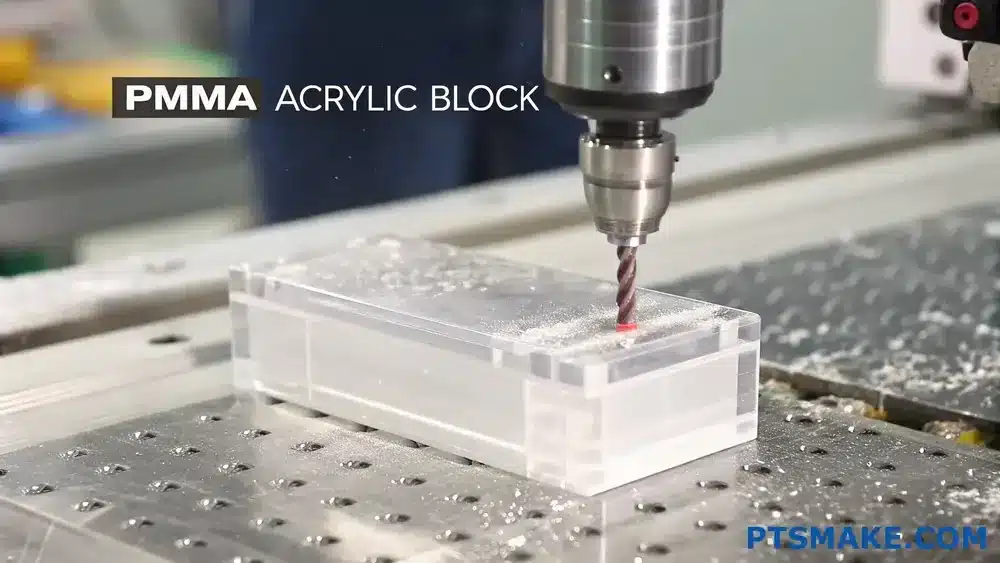
Qu'est-ce que l'usinage CNC du plastique ?
L'usinage CNC retire de la matière d'un stock de plastique solide pour créer une pièce à partir d'un modèle numérique. Une fraiseuse coupe des poches et des formes externes, un tour produit des caractéristiques rondes, et une défonceuse coupe des profils et des ouvertures dans une feuille.
Cette voie utilise un matériau en stock plutôt qu'un moule. Elle convient aux prototypes fonctionnels, aux pièces de rechange et aux composants de production lorsque la résine requise est disponible sous une forme usinable.
Le dessin reste essentiel : un modèle CAO décrit la forme, mais ne définit pas toujours les ajustements critiques, les références de données, les filetages, l'apparence de la surface ou les conditions d'inspection. Fournissez les deux lorsque ces détails déterminent si la pièce fonctionnera.
Pour les pièces en plastique, les dimensions finies dépendent également de la température, de l'humidité, du serrage et des contraintes résiduelles. La sélection des matériaux et la séquence d'usinage doivent tenir compte de ces effets, en particulier sur les parois minces et les assemblages à ajustement serré.
Retour au sommaire ↑Exemples de pièces en plastique
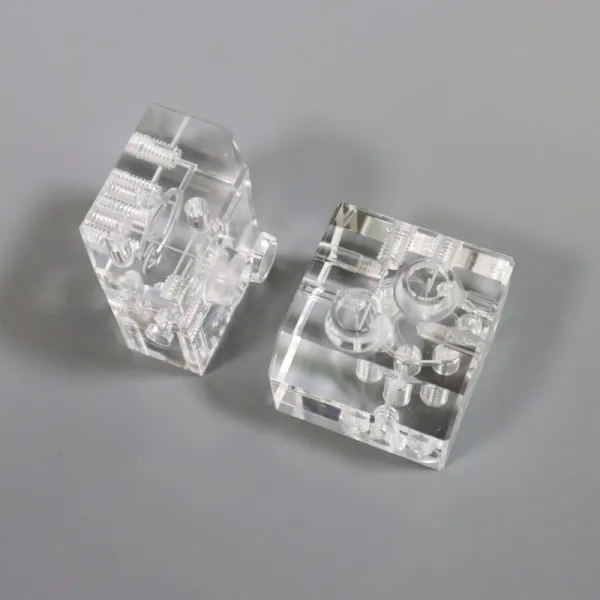
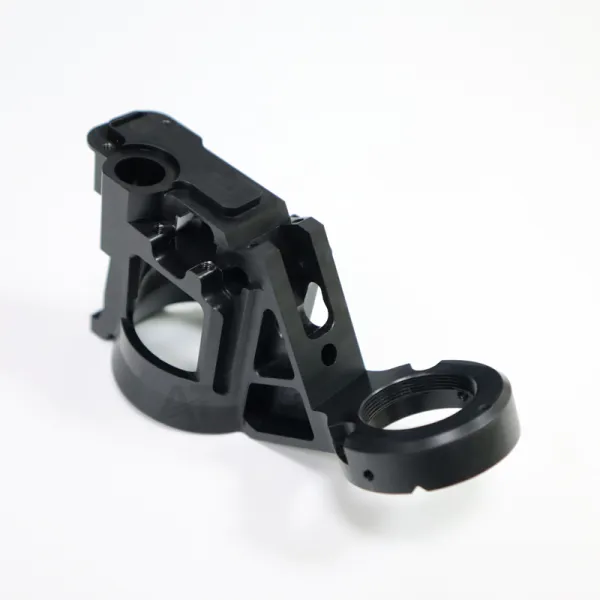
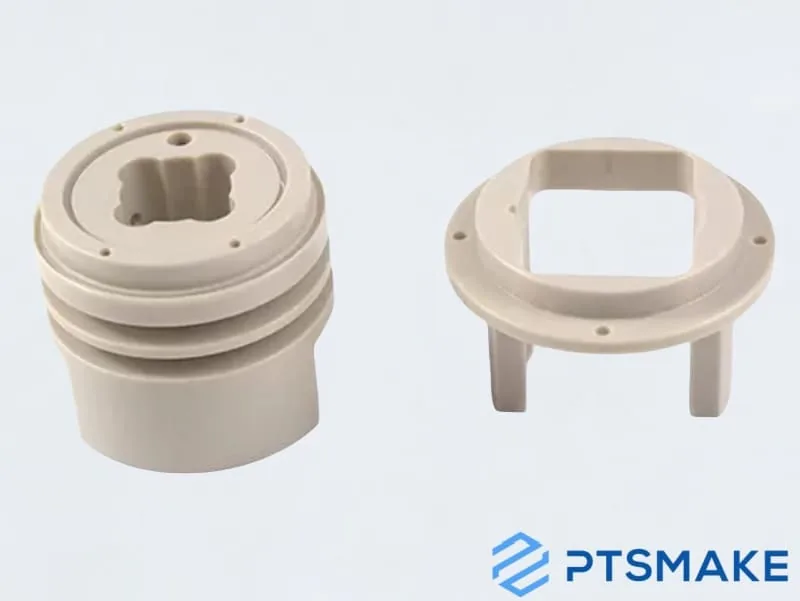
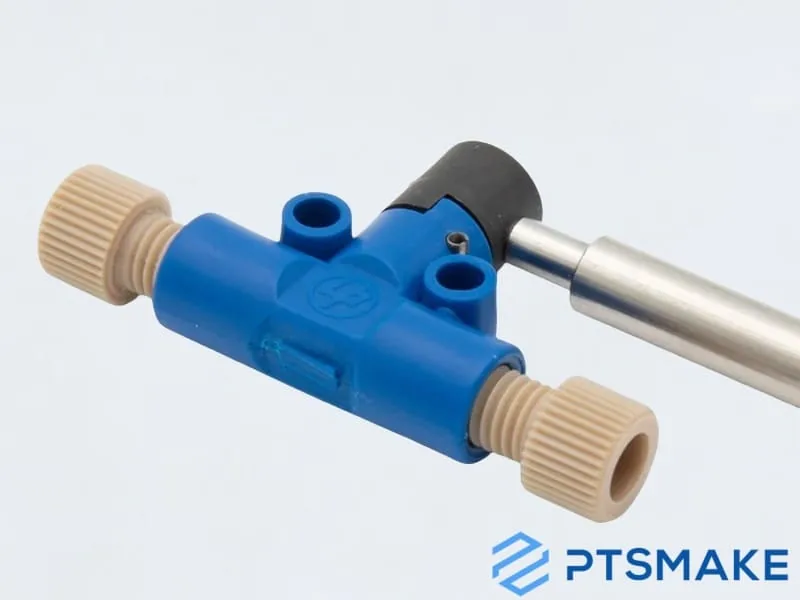
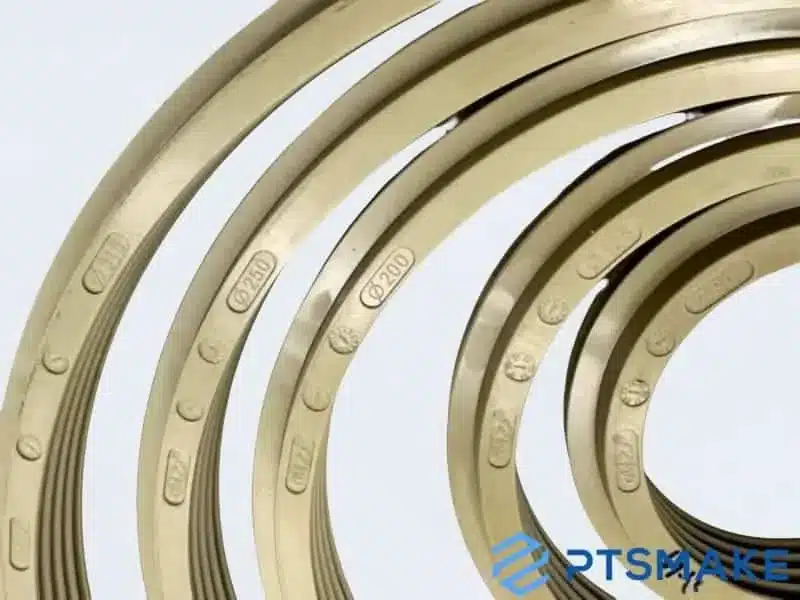
Explorez les formes que l'usinage peut produire : boîtiers transparents, pièces filetées, collecteurs détaillés et composants avec des caractéristiques sur plusieurs faces.
Utilisez ces géométries comme point de départ pour discuter de votre propre conception. Votre dessin définit le matériau, les dimensions et la finition des pièces que vous commandez.
Discutez de votre pièce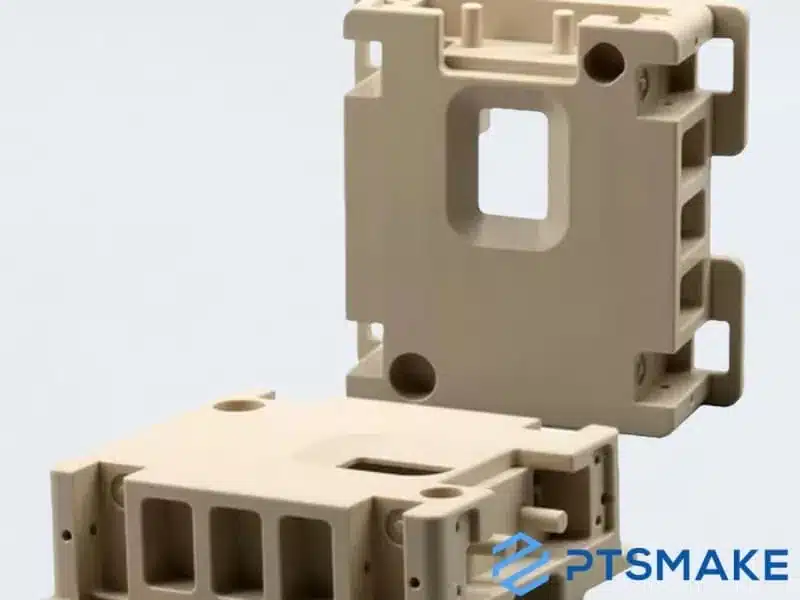
Avantages de l'usinage CNC du plastique
Une voie flexible lorsque vous avez besoin de pièces utiles à partir de stock de plastique solide.
Pas de moule dédié
Partez d'un modèle CAO et d'un dessin sans vous engager dans un moule de production. Cela peut convenir aux premières pièces fonctionnelles, aux révisions de conception et aux quantités qui seraient difficiles à justifier avec un outillage dédié.
Contrôler les caractéristiques fonctionnelles
Usinez les alésages, les faces et les détails de positionnement qui font fonctionner la pièce dans un assemblage. Le dessin peut distinguer les dimensions critiques des caractéristiques qui permettent une tolérance plus large.
Choisir parmi le stock solide
Sélectionnez une tige, une feuille ou une plaque usinable dans le polymère requis. La gamme comprend des plastiques courants, des résines haute performance et des stratifiés isolants, chacun avec ses propres considérations de traitement et de conception.
Quand choisir l'usinage CNC plutôt que l'impression 3D
Choisissez le processus autour de la pièce finie. L'usinage CNC et l'impression 3D résolvent différents problèmes de conception ; aucun n'est le meilleur choix pour chaque géométrie ou quantité.
Vous avez besoin d'un matériau de stock particulier
L'usinage peut être un bon choix quand la résine spécifiée est disponible en tant que tige, plaque ou feuille. Faites correspondre le grade exact et le contenu de remplissage à l'application. Un matériau imprimable avec un nom similaire peut avoir des propriétés, un historique de traitement ou une documentation disponible différents.
Les ajustements et les surfaces d'accouplement sont importants
Choisissez la CNC quand les alésages, les faces d'étanchéité ou les éléments de positionnement nécessitent des dimensions contrôlées et des surfaces usinées accessibles. Mettez en évidence ces éléments sur le dessin. L'impression peut toujours être utile pour les vérifications d'ajustement précoces, ou combinée à l'usinage lorsque la conception prend en charge les deux processus.
L'apparence fait partie de la fonction
L'usinage et un polissage approprié peuvent prendre en charge les zones de visualisation transparentes ou une finition de surface définie. Spécifiez les surfaces qui seront vues et celles qui doivent maintenir un ajustement. La clarté seule ne définit pas les performances optiques, les limites de voile ou une norme cosmétique acceptable.
La géométrie convient à l'accès de l'outil
Les poches ouvertes, les contours externes et les trous accessibles conviennent souvent à l'usinage. Les canaux internes fermés ou les formes qui piègent un outil de coupe peuvent favoriser l'impression ou un assemblage divisé. Comparez l'itinéraire complet, y compris la finition, le temps de configuration et les déchets, plutôt que de supposer qu'un processus est toujours moins cher.
Applications pour les pièces plastiques usinées
Les composants en plastique peuvent fournir une isolation électrique, une résistance à l'usure, un poids inférieur ou une transparence. L'adéquation dépend du grade et des conditions dans lesquelles la pièce sera utilisée.
Équipement semi-conducteur
Les isolants, les fixations et les composants de manipulation peuvent bénéficier des polymères techniques. Définissez l'exposition chimique, la température et toute exigence de propreté ou électrique avant de sélectionner le grade.
Automobile et aérospatiale
Les polymères usinés peuvent servir dans les supports légers, les bagues et les composants électriques. Spécifiez les charges de fonctionnement et l'environnement ; une application industrielle n'établit pas en soi une approbation de matériau.
Équipement alimentaire et d'emballage
Les guides, les bandes d'usure et les pièces d'équipement nécessitent des matériaux adaptés à leur régime de nettoyage et à leurs conditions de fonctionnement. Lorsque le contact alimentaire s'applique, identifiez explicitement le grade et la documentation requis.
Équipement médical et de laboratoire
Les boîtiers, les composants d'instruments et les fixations peuvent nécessiter une transparence ou une résistance chimique. Discutez séparément des exigences de nettoyage, de stérilisation et de documentation ; l'utilisation médicale n'est pas une revendication automatique de biocompatibilité.
De votre dessin aux pièces en plastique
Envoyez PTSMAKE votre modèle CAO, votre dessin coté, le grade du matériau et la quantité. Identifiez les ajustements critiques, les surfaces visibles et la date à laquelle vous avez besoin des pièces afin que le devis reflète le travail complet.
Délais de production
Le délai final est confirmé avec votre devis, basé sur la pièce, le matériau, la quantité, la finition et les exigences d'inspection.
Foire aux questions
Détails pratiques pour votre commande d'usinage plastique.
Qu'est-ce que vous avez besoin pour deviser une pièce plastique ?
Envoyez un modèle CAO et un dessin coté, la qualité de plastique requise, la quantité et la date cible. Marquez les dimensions critiques, les filetages et les surfaces visibles. Incluez toute documentation matérielle ou exigences d'inspection. Si le matériau est indécis, décrivez les charges de fonctionnement, la température et l'exposition chimique, ainsi que l'apparence requise.
Quelle tolérance peut PTSMAKE maintenir sur les pièces en plastique ?
Nous offrons des tolérances dimensionnelles de ±0,05 mm pour l'usinage plastique, avec une faisabilité confirmée par rapport au matériau et au dessin. Les parois minces, les éléments longs et les résines sensibles à l'humidité peuvent nécessiter une attention particulière. Identifiez les dimensions qui contrôlent l'ajustement et spécifiez toute température de mesure ou conditionnement requis afin que la base d'inspection soit claire.
Offrez-vous un recuit de détente?
Oui. PTSMAKE peut fournir un recuit de détente dans le cadre de l'itinéraire d'usinage des plastiques. S'il est nécessaire, et où il se situe dans la séquence, dépendent de la résine, de l'état du stock, de la géométrie et de la quantité de matière enlevée. Il aide à gérer les contraintes résiduelles ; il n'est pas une garantie contre le mouvement dans toutes les conditions de service.
Pouvez-vous polir des pièces en plastique transparentes ?
Oui. Le polissage transparent est disponible pour les plastiques transparents appropriés. Dites-nous quelles faces doivent être transparentes, quelles dimensions doivent être protégées et quel aspect vous attendez. Une référence visuelle ou un échantillon convenu aide à définir le résultat. Les exigences de performance optique nécessitent une spécification distincte plutôt qu'une demande générale pour une finition transparente.
Comment est calculé le prix d'usinage ?
Le devis dépend du matériau et de la taille du stock, de la quantité, du temps d'usinage, des réglages, des tolérances, de la finition et de l'inspection. Les poches profondes, l'accès difficile aux outils et les exigences strictes sur les surfaces non fonctionnelles peuvent augmenter le travail impliqué. Nous pouvons discuter des modifications de conception, mais les modifications d'un dessin nécessitent votre accord avant la fabrication.
Puis-je Commander des Prototypes et des Quantités de production ?
Oui. PTSMAKE prend en charge les prototypes en plastique, les petites séries et les productions en série. Incluez votre quantité initiale et la demande de répétition prévue lors de la demande d'un devis. Les délais de production ci-dessus fournissent les fourchettes de planification ; le calendrier pour vos exigences spécifiques en matière de matériau, de pièce et de finition est confirmé avec le devis.
Pouvez-vous fournir un autre matériau ou une finition de surface ?
Envoyez la nuance de matériau exacte ou la spécification de finition avec votre dessin. Les options sur cette page sont un point de départ. Les matériaux chargés, les nuances de marque et les finitions supplémentaires nécessitent un examen pour leur disponibilité et leur compatibilité avec la pièce. Nous confirmerons la spécification convenue dans le devis plutôt que de substituer un matériau sans discussion.
Prêt à usiner vos pièces en plastique ?
Partagez votre dessin et vos exigences. Nous vous aiderons à définir le matériau, l'itinéraire d'usinage et la finition.
Obtenez un devis d'usinage plastique