
Servicios de torneado CNC para piezas de precisión personalizadas
Piezas torneadas CNC complejas fabricadas según sus planos, incluyendo ejes de husillo de precisión, carretes de válvula hidráulica, ejes de rotor huecos y carcasas de conectores de precisión. Tolerancias dimensionales tan ajustadas como ±0.005 mm en características adecuadas, sujeto a revisión de planos y materiales.
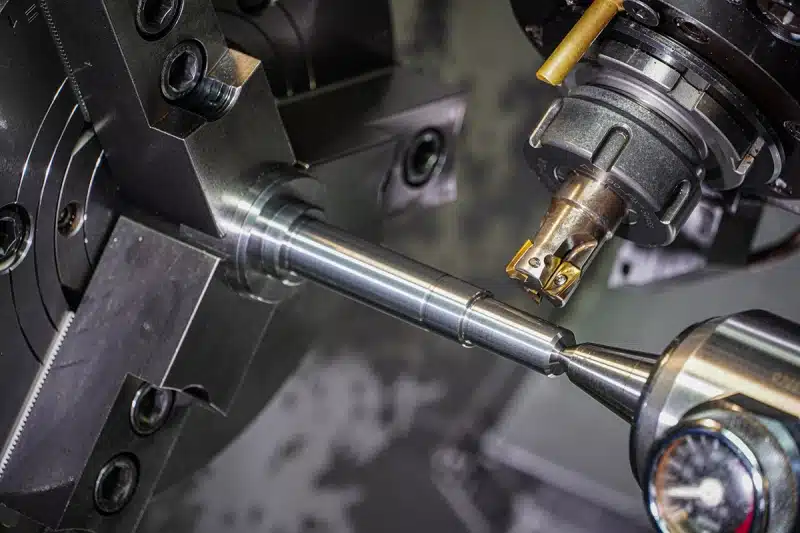
- Geometrías torneadas complejas
- Metales y plásticos de ingeniería
- Producción de prototipos y en serie
- Verificaciones de precisión basadas en planos
¿Por qué elegir PTSMAKE para el torneado CNC?
Múltiples asientos de cojinetes, orificios profundos, ranuras estrechas e interfaces roscadas necesitan un plan coordinado de mecanizado e inspección.
Una ruta que se ajusta a la geometría
Comience con el perfil torneado, luego revise los orificios transversales, las superficies planas y otras características. Acuerde cualquier fresado o acabado adicional como parte de la cotización completa de la pieza.
Hable sobre su piezaRetroalimentación de Diseño Útil
Revisamos pasos internos profundos, paredes delgadas de la carcasa, ejes delgados y acceso a ranuras. Sugerimos cambios prácticos para su aprobación, protegiendo el ajuste y la función de la pieza.
Solicitar una Revisión de DiseñoVerificaciones de Ajustes Funcionales
El tamaño por sí solo no prueba la alineación. Defina los asientos de los rodamientos, las superficies de sellado, el eje de referencia y los requisitos de rosca para que el plan de inspección coincida con su dibujo.
Revisar Características CríticasUna Base Clara para Pedidos Repetidos
Mantenga consistentes la revisión del dibujo, la condición del material y los criterios de aceptación. Comparta su cantidad de muestra y los lotes esperados para que ambas etapas puedan ser revisadas.
Planifique Su PedidoPrecisión para Piezas Torneadas Complejas
PTSMAKE puede lograr tolerancias dimensionales tan ajustadas como ±0.005 mm en características adecuadas. El dibujo, el material, la geometría y el procesamiento final determinan dónde se aplica esta capacidad.
Conecte Cada Requisito a una Verificación
Para un eje de husillo, defina los muñones de los rodamientos y el eje de referencia. Para un carrete de válvula, identifique las tierras de precisión, las posiciones de las ranuras y el acabado superficial. La redondez, la excentricidad y la rugosidad superficial son requisitos separados, no implícitos por una tolerancia de tamaño de ±0.005 mm.
El proceso de calidad CNC de PTSMAKE cubre el material entrante, las verificaciones en proceso y la inspección final. Acuerde los métodos de medición, el muestreo y los registros durante la cotización, incluyendo las verificaciones después del desujeción, el tratamiento térmico o el recubrimiento.
- Dibujo y materialRevisión, aleación, condición y características críticas.
- Configuración y primera piezaSujeción de la pieza, superficies de referencia y primeras verificaciones.
- Verificaciones en procesoCaracterísticas afectadas por el desgaste de la herramienta o la siguiente operación.
- Aceptación finalCondición final, registros acordados y protección.
| Característica funcional | Riesgo para el ensamblaje | Acordar en el dibujo o plan de inspección |
|---|---|---|
| Muñones de rodamientos y orificios de localización | Un diámetro correcto con forma o alineación deficiente aún puede fallar. | Límites de ajuste, referencias de datum y cualquier requisito de redondez o excentricidad. |
| Hombros y superficies de sellado | El error de cara o la textura inadecuada afectan el asiento y el sellado. | Ubicación axial, relación de cara, condición del borde y rugosidad especificada. |
| Roscas y orificios transversales | Las roscas incompletas o las rebabas que se cruzan obstruyen el ensamblaje. | Estándar/clase de rosca, longitud útil, medición y desbarbado accesible. |
| Paredes delgadas de la carcasa y ajustes recubiertos | La tensión de sujeción liberada o la acumulación de recubrimiento cambia las dimensiones. | Soporte de medición, estado de acabado final y cualquier área enmascarada. |
“Su experiencia y dedicación aseguraron que recibiéramos piezas de alta calidad que se integraron perfectamente en nuestros sistemas.”Sofia Bergström, Ingeniera Principal, Suecia
Materiales para Piezas Torneadas CNC Complejas
Un eje de husillo, un carrete de válvula hidráulica y una carcasa de conector de pared delgada enfrentan diferentes cargas, desgaste y requisitos de estabilidad dimensional.
Aluminio
- Carcasas de conector de precisión
- Elija la aleación para bajo peso, rigidez de la pared y el acabado requerido.
Orificios escalonados, paredes delgadas y ranuras de sellado requieren sujeción estable de la pieza. Especifique la rosca terminada y los límites del orificio después del anodizado, e identifique las áreas de contacto eléctrico que deben permanecer sin recubrimiento.
Revisar una Carcasa de Aluminio →Acero inoxidable
- Carretes de válvula y cuerpos de conector roscados
- Haga coincidir el grado con la exposición a la corrosión, el desgaste y la condición del material.
Identifique las superficies deslizantes de precisión, los bordes de sellado y los pasajes internos. La selección del grado debe equilibrar la dureza requerida y la resistencia a la corrosión con el mecanizado; el corte fácil por sí solo no es suficiente.
Discutir un Componente de Acero Inoxidable →Acero al Carbono y Aleado
- Ejes de husillo de precisión y ejes de rotor
- Especifique la resistencia, la dureza y la condición del material entregado.
Marque los muñones de los cojinetes, los hombros y las secciones huecas que controlan el montaje. Revise el tratamiento térmico y cualquier acabado de precisión final juntos para que las dimensiones críticas se apliquen a la pieza terminada.
Revisar un Eje de Precisión →Latón, Bronce y Cobre
- Cuerpos de conector, contactos y componentes de válvula
- Las funciones eléctricas, de contacto con fluidos y deslizantes necesitan diferentes aleaciones.
Para contactos escalonados y cuerpos roscados, defina la conductividad, las superficies de contacto y cualquier recubrimiento. Para componentes deslizantes de bronce, especifique también el material de acoplamiento, la carga y la lubricación.
Elija una Aleación para Su Pieza →Titanio
- Ejes huecos y cuerpos roscados de precisión
- Utilice un grado especificado donde sus propiedades de resistencia-peso y corrosión sean necesarias.
Orificios profundos y secciones delgadas combinan rigidez limitada con condiciones de corte exigentes. Incluya la longitud sin soporte, la pared mínima y las interfaces críticas en la revisión del mecanizado.
Revisar una Pieza de Titanio →Plásticos técnicos
- Aisladores de conector escalonados y asientos de válvula
- Seleccione el grado para la temperatura, la humedad y la exposición química.
Para componentes de POM, nailon o PEEK, revise el espesor de la pared, la liberación de tensiones y los cambios de tamaño en servicio. Defina los requisitos de acondicionamiento y medición para orificios de ajuste preciso y perfiles de sellado.
Discutir una Pieza de Plástico de Precisión →Otros Materiales y Grados
Envíe la especificación del material y las condiciones de trabajo. Revisaremos la disponibilidad y la idoneidad para el mecanizado con su dibujo.
Acabados Superficiales para Piezas Torneadas
Elija el acabado para cada superficie de trabajo. Los muñones del husillo, las superficies del carrete de válvula y las superficies de la carcasa del conector tienen diferentes requisitos funcionales.
| ¿Dónde en la pieza? | Acabado a discutir | Requisito específico de torneado |
|---|---|---|
| Muñones del husillo y superficies del carrete de válvula | Tal como torneado o acabado de precisión especificado | Defina el diámetro final, el ajuste y la rugosidad. Identifique cualquier superficie que deba permanecer sin recubrimiento; la apariencia por sí sola no prueba el ajuste. |
| Bandas de contacto de sellos rotativos | Acabado especificado para el sello | Siga los requisitos de textura superficial del fabricante del sello, incluyendo límites en las marcas de mecanizado en espiral. Proteja esta banda del granallado cosmético. |
| Carcasas de conector de aluminio | Anodizado | Indique el orificio terminado y el diámetro exterior. Acuerde qué superficies de ajuste, roscas y contactos eléctricos deben enmascararse. |
| Superficies metálicas expuestas al desgaste o a la corrosión | Níquel químico | El recubrimiento se acumula en las superficies exteriores e interiores. Especifique el espesor e inspeccione los diámetros críticos y las roscas en la condición recubierta. |
| Superficies de eje de acero no sellantes | Óxido negro, donde sea compatible | Indique cualquier aceite u otro post-tratamiento. No trate el óxido negro como sustituto del endurecimiento o de un requisito de rendimiento de corrosión definido. |
| Superficies visibles de la carcasa del conector | Granallado | Marque el área cosmética. Proteja las superficies de sellado, los asientos de los cojinetes y las roscas donde el granallado entraría en conflicto con su condición superficial especificada. |
El tratamiento térmico cambia las propiedades del material; se revisa por separado de estos acabados superficiales. Inclúyalo al especificar el material y el programa de entrega.
Plazos de Entrega de Torneado CNC y Entrega
Desde prototipos urgentes hasta lotes de producción, comparta la cantidad de su pedido y la fecha requerida para que podamos confirmar el cronograma para sus piezas.
Prototipos urgentes
1–3 díasPara comprobaciones de ajuste urgentes y validación de diseño. Envíe su dibujo y la fecha límite para su revisión.
Pedidos de lotes pequeños
7–15 díasPara construcciones piloto y series de montaje iniciales antes de pasar a cantidades mayores.
Lotes de producción
15–30 díasPara pedidos de producción más grandes y lotes repetidos planificados. Comparta la cantidad y el plan de entrega.
El plazo de entrega final depende del dibujo, la disponibilidad del material, el acabado y los requisitos de inspección. Confirme la fecha de inicio, la fecha de envío y el tiempo de transporte en la cotización.
Obtenga una cotización para sus piezas torneadas personalizadas
Envíe la revisión del dibujo, el material, la cantidad y el acabado. Destaque los ajustes, las roscas y los registros de inspección que son importantes para su montaje.
Enviar dibujos para un presupuestoSeis opciones de diseño que pueden reducir los costos de torneado
Utilice la geometría que su pieza necesita, con suficiente acceso y soporte para mecanizarla de manera consistente.
Deje un área de sujeción práctica
Discuta una longitud de agarre utilizable o un margen de material sacrificable para que la pieza pueda sujetarse sin marcar superficies críticas.
Limite la profundidad de perforación innecesaria
Reduzca la profundidad del orificio ciego donde la función lo permita; un voladizo de herramienta más largo aumenta el desafío de controlar la vibración y la calidad del orificio.
Mantenga suficiente rigidez de la pared
Aumente el espesor de la pared donde el montaje lo permita, reduciendo la distorsión por sujeción y corte sin sacrificar la holgura requerida.
Deje espacio para el recorrido de la rosca
Revise un espacio de alivio o recorrido estándar donde la holgura de acoplamiento, la resistencia y los requisitos de sellado lo permitan.
Enfoque la precisión donde funcione
Aplique requisitos estrictos de tamaño, geometría y rugosidad a las superficies funcionales; utilice requisitos generales acordados para características no críticas.
Simplifique las características secundarias
Alinee los orificios transversales o las superficies planas cuando su orientación sea flexible, ayudando a simplificar la indexación o las configuraciones secundarias mientras se preserva el acceso para el montaje.
Usted aprueba cualquier cambio en el dibujo antes de la producción.
Ejemplos de diseño de piezas torneadas complejas
Dos tipos de piezas representativas muestran cómo las superficies de precisión, las características internas y los requisitos de inspección funcionan juntos.
Carrete de válvula hidráulica
La pieza: Un carrete de múltiples tierras con ranuras anulares y hombros muy espaciados.
Enfoque del diseño: Defina los diámetros de trabajo, las posiciones de las ranuras y los requisitos de los bordes contra el orificio de la válvula de acoplamiento. Revise la condición del material y el acabado antes de establecer la ruta de mecanizado.
Enfoque de la inspección: Acuerde cómo verificar los diámetros de las tierras, la redondez, el acabado superficial y las posiciones de los hombros a partir de los datos de referencia del dibujo.
Discuta un diseño de carrete de válvula
Carcasa de conector de precisión
La pieza: Una carcasa torneada que combina asientos internos escalonados, una sección de pared delgada, una rosca externa y una ranura de sellado.
Enfoque del diseño: Definir el inserto de acoplamiento, el espesor de pared, el acoplamiento de rosca y la ubicación del sello. Revisar el acceso de la herramienta y el soporte para las características internas y externas.
Enfoque de la inspección: Verificar los diámetros y profundidades de los asientos internos, el ajuste de rosca y la relación entre el orificio y el exterior. Incluir la tolerancia de recubrimiento y el control de rebabas en los requisitos de la pieza terminada.
Revisar una Carcasa de Conector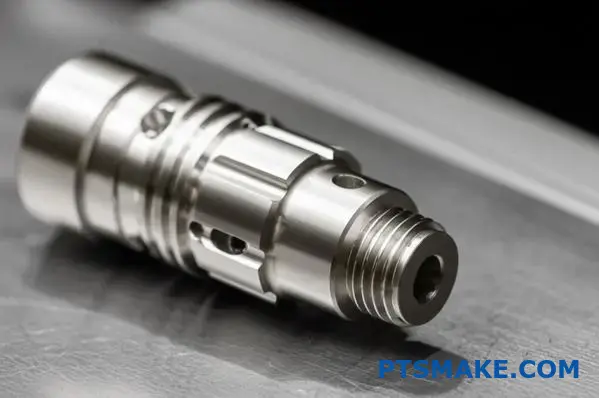
Inicio de Su Pedido de Torneado CNC
Algunos detalles nos ayudan a revisar su solicitud y preparar una cotización útil.
¿Qué debo enviar para una cotización?
Envíe un modelo 3D si está disponible y un dibujo acotado con revisión, material, acabado y requisitos críticos. Incluya las cantidades, el destino de entrega, la fecha objetivo y los documentos de inspección requeridos.
¿Qué tolerancias de torneado CNC puede lograr?
PTSMAKE puede lograr tolerancias dimensionales tan ajustadas como ±0.005 mm en características adecuadas. Confirmamos la viabilidad a partir del dibujo, material, geometría y procesamiento final. Especifique la redondez, el descentramiento y el acabado superficial por separado; la tolerancia de tamaño no garantiza esos requisitos.
¿Puede revisar un prototipo y lotes de producción posteriores?
Sí. Incluya la cantidad del prototipo y los tamaños de lote esperados en la solicitud. La cotización puede entonces abordar la configuración, la inspección y los requisitos de pedidos repetidos para las etapas que necesite.
¿Qué pasa si mi pieza también necesita caras planas, ranuras o agujeros transversales?
Incluya cada característica en la misma solicitud. Revisaremos la ruta de mecanizado completa e identificaremos operaciones adicionales en la cotización. El dibujo determina si el torneado solo es suficiente.
¿Puede trabajar solo con un dibujo 2D?
Envíe el dibujo para revisión. Verificaremos si define la pieza completamente o si se necesita un modelo o dimensiones adicionales antes de cotizar.
¿Cómo solicito material o registros de inspección?
Enumere cada documento requerido y las características que debe cubrir al solicitar la cotización. Los requisitos de documentación, muestreo y trazabilidad deben acordarse antes de la producción.
¿Cambiará mi dibujo para reducir el costo?
Cualquier cambio propuesto es para su aprobación. Mantenga claros sus requisitos funcionales para que un radio, ranura, tolerancia o característica de configuración alternativos puedan evaluarse en función del trabajo de la pieza.
Guía del Comprador para Torneado CNC
Revise las decisiones que afectan cómo encaja, funciona y cuesta su pieza torneada, desde el dibujo y la ruta de mecanizado hasta la inspección final y los pedidos repetidos.
¿Es el Torneado CNC el Proceso Correcto para Su Pieza?
El torneado CNC es un buen punto de partida cuando las características principales comparten un eje común: diámetros exteriores, orificios, hombros, conos y ranuras circunferenciales. La pieza de trabajo gira mientras una herramienta de corte elimina material. Las piezas representativas incluyen ejes de husillo de precisión, carretes de válvulas hidráulicas, ejes de rotor huecos y carcasas de conectores de precisión. La elección correcta aún depende de la pieza completa, incluyendo características que no pueden hacerse mediante torneado básico.
Un agujero lateral, una cara plana para llave o una chavetero introduce una dirección de herramienta diferente. El herramental motorizado utiliza cortadores motorizados en una máquina de torneado para hacer algunas de estas características. Una ruta de torneado-fresado puede reducir las transferencias entre máquinas, pero la viabilidad depende del acceso de la herramienta, la posición de la característica, la sujeción de la pieza y el equipo disponible para el pedido. Envíe el modelo completo a PTSMAKE para una revisión de la ruta; la presencia de una característica redonda no establece cómo se hará toda la pieza.
| Geometría principal | Ruta a discutir |
|---|---|
| Diámetros coaxiales, orificios y hombros | Torneado con una secuencia acordada para ambos extremos |
| Cuerpo redondo con agujeros laterales o caras planas | Torneado con herramienta motorizada o torneado seguido de fresado |
| Caras mayormente planas y cavidades | Fresado, con torneado solo donde sea útil |
Pregunte qué características pueden compartir una configuración y cómo se mantendrá la alineación cuando la pieza se vuelva a sujetar. Menos configuraciones pueden ayudar, pero no prueban las tolerancias finales. Compare la ruta propuesta con el dibujo, el plan de inspección y el costo total cotizado. Mantenga cualquier cambio de diseño como una opción separada para aprobación de ingeniería.
Para piezas que combinan varios procesos, explore nuestras capacidades de mecanizado CNC. Nuestra guía de mecanizado con torno CNC proporciona información adicional sobre el proceso.
¿Qué deben definir su RFQ y dibujo de torneado CNC?
Una solicitud de presupuesto útil define tanto la forma a fabricar como las condiciones para aceptarla. Envíe archivos 3D y 2D coincidentes con un número de pieza y revisión. El modelo comunica la geometría; el dibujo registra requisitos como tolerancias, roscas, textura superficial y notas de inspección. Acuerde qué documento controla si la información difiere y resuelva los conflictos antes de liberar el pedido.
PTSMAKE puede lograr tolerancias dimensionales tan ajustadas como ±0,005 mm en características adecuadas. Confirmamos la viabilidad con su dibujo, material, geometría y requisitos de proceso final. Marque las dimensiones que necesitan esta precisión; la redondez, el descentramiento y otros controles geométricos deben especificarse y revisarse por separado.
Para una pieza torneada, aclare el eje funcional, las caras de ubicación y los diámetros de ajuste. Muestre una vista en sección donde un escalón interno, ranura o agujero ciego sería ambiguo de otra manera. Distinga la longitud total de la rosca de la profundidad del agujero e identifique las superficies que deben permanecer libres de recubrimientos o marcas de sujeción. Indique si las dimensiones de aceptación se aplican antes o después del acabado.
- Definición del producto: archivos actuales, unidades, grado y condición del material, estándar de dibujo y tolerancias generales.
- Requisitos funcionales: dimensiones críticas, referencias de datum, roscas, textura superficial, condición de borde y acabado.
- Alcance del pedido: cantidad a pedir ahora, posibles cantidades de repetición, fecha requerida y destino de entrega.
- Aceptación: alcance de la inspección, registros requeridos, embalaje y cualquier aprobación del primer artículo.
Si una dimensión aún está en desarrollo, etiquétela para discusión en lugar de mezclar un valor de prueba en un dibujo liberado. Solicite el presupuesto base y cualquier alternativa de ahorro de costos por separado. Una tabla de cambios corta —característica, revisión propuesta, razón y aprobación— ayuda a evitar que una sugerencia de DFM se convierta en una instrucción de fabricación no intencionada. Guarde la cotización aceptada con su revisión de dibujo para que un pedido futuro tenga un punto de partida claro.
¿Cómo se controlan los datums y el descentramiento en una pieza torneada?
Un diámetro correcto no muestra por sí mismo que una superficie corre verdadera al eje utilizado en el ensamblaje. Defina las referencias funcionales en el dibujo, luego especifique los controles geométricos necesarios para el trabajo de la pieza. Un datum es una referencia exacta establecida a partir de la característica o características físicas identificadas. En un eje, esa referencia puede ser un eje establecido a partir de sus asientos de cojinete.
El descentramiento describe la variación de la superficie a medida que una pieza gira alrededor de un eje de datum especificado. El descentramiento circular verifica secciones circulares individuales; el descentramiento total controla toda la superficie especificada durante la rotación y la medición a lo largo de esa superficie. Ninguno de los términos debe usarse como un reemplazo casual para una tolerancia de tamaño. La redondez, la alineación y el tamaño de la superficie responden a preguntas diferentes. Resumen de descentramiento de KEYENCE ilustra la distinción.
Por ejemplo, imagine un eje de husillo de precisión con dos asientos de cojinete y un diámetro de sellado. Su plan de aceptación debe establecer el eje de datum del dibujo antes de verificar la superficie del sello. Simplemente sujetar un diámetro rugoso no relacionado podría producir un resultado que no represente el ensamblaje. Este es un problema de inspección ilustrativo, no una prescripción para un esquema de datum particular.
Discuta dónde se sujetará la pieza durante el mecanizado, qué superficies se terminan juntas y cómo la configuración de inspección reproduce las referencias requeridas. Si la pieza debe girarse, pregunte cómo la segunda operación se localiza a partir de la primera. Registre explícitamente la superficie controlada, la referencia de datum y el límite de aceptación. Evite una nota general como “todos los diámetros concéntricos” cuando la función requiere una relación específica y medible.
¿Cómo deben especificarse los ajustes de eje y agujero?
Elija el ajuste según cómo deben comportarse las piezas de acoplamiento, luego establezca límites medibles en el dibujo. Una unión deslizante necesita un juego controlado. Una unión de ajuste a presión necesita una interferencia controlada. Un asiento de cojinete también depende del diseño del cojinete, la carga, la temperatura y qué anillo gira en relación con la carga. No existe una única tolerancia de eje que se adapte a cada ensamblaje torneado.
Utilice la guía del fabricante del componente de acoplamiento cuando esté disponible e incluya la especificación del cojinete o buje con su dibujo. Una designación de ajuste necesita su tamaño nominal y estándar de gobierno; los límites superiores e inferiores explícitos también pueden dejar claro el resultado requerido. Verifique el rango de tolerancia completo de ambas piezas de acoplamiento, incluido cualquier recubrimiento.
| Interfaz | Definir antes de ordenar |
|---|---|
| Asiento de cojinete | Especificación de cojinete, límites de ajuste, textura superficial y controles geométricos |
| Carrete de válvula hidráulica y orificio de acoplamiento | Holgura requerida en ambos rangos de tolerancia y condiciones de funcionamiento |
| Pasador de ajuste a presión o manguito | Rango de interferencia, material de acoplamiento, rigidez de la pared y método de montaje |
No apriete cada diámetro para que coincida con un asiento crítico. Marque las zonas funcionales para que el esfuerzo de mecanizado e inspección se dirija a las características que lo necesitan. Especifique también la geometría del hombro y la holgura de la esquina adyacente: un asiento de cojinete de tamaño correcto aún puede fallar en la ubicación del cojinete si la transición del hombro interfiere. Envíe la información de acoplamiento relevante al solicitar una revisión de ajuste.
¿Qué hace que las Roscas, Ranuras y Hombros sean más fáciles de Mecanizar?
Proporcione a cada característica suficiente acceso para la herramienta y una especificación funcional clara. Las formas de rosca estándar y las proporciones de ranura prácticas suelen ofrecer más opciones de herramientas que los perfiles personalizados. Cualquier cambio debe preservar la función de unión, sellado o ubicación. No agrande una ranura de sellado ni elimine un hombro simplemente porque sea más fácil de cortar.
Para las roscas, indique el estándar de rosca, tamaño, paso, clase, sentido y la longitud total de rosca requerida. Identifique la profundidad del orificio ciego por separado. La herramienta necesita espacio para entrar y salir del corte, y el roscado interno también necesita espacio para que escapen las virutas. Una rosca que se extiende directamente hasta un hombro merece una revisión específica de alivio y holgura de herramienta. El alivio debe seguir el requisito de diseño aplicable, en lugar de una regla universal copiada en cada dibujo.
Para las ranuras, especifique el ancho, la profundidad o el diámetro de la raíz, la posición y cualquier radio de esquina requerido. Las ranuras estrechas y profundas pueden limitar la rigidez de la herramienta y la evacuación de virutas. Si una ranura acepta un sello o un anillo de retención, utilice la guía de diseño de ese componente e identifique la pieza de acoplamiento. Una ranura interna detrás de una pequeña abertura necesita una revisión de la trayectoria completa de la herramienta, no solo si su punta encaja dentro.
En los hombros, aclare si una pieza de acoplamiento debe quedar al ras. Un radio de esquina permisible, un alivio o una holgura en el componente de acoplamiento pueden resolver la interfaz, pero estas son opciones de diseño. Señale los bordes sensibles a las rebabas, particularmente en las intersecciones de orificios transversales y los inicios de rosca. Pida a PTSMAKE que señale el acceso difícil y los cambios propuestos en el dibujo antes de aprobar la producción; la conveniencia de la herramienta por sí sola no es una razón para cambiar una característica funcional.
¿Qué Cambia para Ejes Largos, Paredes Delgadas y Orificios Profundos?
Estas características necesitan una revisión de la rigidez, el soporte y el orden de las operaciones. Un eje largo y delgado puede deflectarse bajo cargas de corte. Una carcasa de conector o manguito de pared delgada puede cambiar de forma bajo presión de sujeción. Un eje de rotor hueco puede combinar un orificio profundo con varios diámetros exteriores críticos. El orificio requiere una herramienta que alcance la característica mientras permanece estable. El tamaño total de la pieza por sí solo no capta estos riesgos.
Para los ejes, muestre el diámetro de trabajo más pequeño y las longitudes sin soporte, así como la longitud total. Discuta si el soporte final u otro método de soporte es apropiado, y si se permiten orificios centrales o áreas de contacto. Para los manguitos, defina la condición requerida para la medición. Una pieza que es redonda mientras está sujeta puede comportarse de manera diferente después de ser liberada; el método de aceptación debe coincidir con el dibujo y el uso previsto.
Los orificios profundos introducen un problema separado: la barra de mandrinar misma puede doblarse o vibrar. Un alcance más corto y una mayor rigidez de la herramienta generalmente mejoran la estabilidad, mientras que la geometría del orificio limita la herramienta disponible. La guía de Sandvik Coromant para herramientas esbeltas explica esta relación. Sus límites específicos de herramienta no son límites universales para su pieza.
Los posibles cambios incluyen una sección sin soporte más corta, mayor espesor de pared, acceso más fácil desde el extremo opuesto o una superficie no funcional menos exigente. La opción apropiada depende del diseño completo. Si la geometría no puede cambiar, pregunte cómo el proveedor propone sujetarla, mecanizarla y verificarla. Revise la redondez, rectitud, excentricidad y textura superficial dondequiera que afecten la función; acordar solo una tolerancia de diámetro puede dejar el riesgo principal sin resolver.
¿Cómo Elige un Material para Piezas Torneadas?
Comience con las condiciones de funcionamiento de la pieza, luego compare los grados adecuados en cuanto a maquinabilidad, suministro y costo total. El material debe satisfacer las necesidades de resistencia, desgaste, corrosión, temperatura y peso requeridas. “Aluminio”, “acero inoxidable” o “plástico” no es una especificación de compra completa. Indique el grado exacto y su condición requerida, incluido el tratamiento térmico cuando sea relevante.
Para piezas metálicas, discuta la condición final antes de elegir la secuencia de fabricación. Los requisitos de dureza, el tratamiento térmico posterior y el acabado superficial pueden influir en cuándo se completan y verifican los diámetros críticos. Si un grado alternativo pudiera reducir el costo o el tiempo de adquisición, solicítelo como una opción separada. Nombres similares o una resistencia ampliamente similar no establecen equivalencia para cada aplicación.
Un buje deslizante de bronce ilustra por qué la función importa: la carga, la velocidad, la lubricación y el eje de acoplamiento ayudan a determinar el material de cojinete adecuado. Ese es un problema de selección diferente al de un cuerpo roscado de latón o un contacto eléctrico de cobre. Nuestra comparación de latón, bronce y cobre proporciona información adicional sobre el material; la aleación aún necesita cumplir con la especificación de su pieza.
Los plásticos de ingeniería necesitan su propia revisión dimensional. La absorción de humedad, la temperatura y el estrés residual pueden afectar el tamaño final. La rigidez del material también afecta cómo se puede soportar y sujetar una pieza. Una tolerancia que funciona para un buje de metal no debe copiarse automáticamente a un reemplazo de polímero sin considerar su uso y las condiciones de medición. Para piezas de POM, nuestra guía de mecanizado de POM amplía la información sobre selección de materiales, sujeción y verificaciones dimensionales.
Envíe la información relevante sobre el entorno de servicio y el material de acoplamiento con el dibujo. Explique si el aislamiento eléctrico, la exposición química o el movimiento repetido impulsan la elección. Si se requiere documentación del material, identifique el documento y la trazabilidad necesarios al solicitar la cotización. Solicite confirmación de la disponibilidad del grado especificado para su pedido. Una lista de materiales comúnmente mecanizados es un punto de partida para la discusión, no una confirmación de que cada tamaño y condición esté en stock.
¿Cómo Afectan los Acabados Superficiales a las Dimensiones y el Ajuste?
Especifique el acabado junto con los requisitos dimensionales finales. Una pieza que encaja antes del recubrimiento puede no encajar después. La acumulación externa puede aumentar un diámetro exterior y reducir una abertura, mientras que los pasos de preparación también pueden cambiar la superficie. El margen de mecanizado debe coincidir con el proceso de acabado real y su variación.
El anodizado convierte el aluminio en la superficie en una capa de óxido. Parte de esa capa penetra la superficie original y parte se acumula sobre ella, por lo que el espesor del recubrimiento no es lo mismo que el crecimiento dimensional hacia afuera. La guía de referencia del Consejo de Anodizadores de Aluminio explica esta distinción. Confirme el recubrimiento previsto, el rango de espesor y el margen con el proveedor de acabado en lugar de aplicar un factor de crecimiento único a cada proceso.
- Identifique asientos de cojinetes, superficies de sellado, roscas y otras características críticas para el ajuste.
- Indique la especificación del acabado, el espesor cuando sea necesario, el color y la apariencia aceptable.
- Marque las áreas enmascaradas y las ubicaciones permitidas para el bastidor o el contacto.
- Confirme si las dimensiones se verifican antes del acabado, después del acabado o en ambas etapas.
Mantenga la textura de la superficie separada de la apariencia cosmética. Un eje visualmente brillante no es prueba de que cumpla con un límite de rugosidad especificado. En una superficie de sellado o de cojinete, defina el requisito de textura y el área de medición que importan para la función. Asimismo, un acabado mate no es un sustituto de las dimensiones controladas. Acuerde quién verifica la condición final si el mecanizado y el acabado se manejan en pasos separados, e incluya la protección de las superficies acabadas en los requisitos de embalaje.
Una banda de contacto de sello rotatorio también puede necesitar límites en el avance de mecanizado —el patrón espiral fino que queda en un eje y que puede mover fluido a lo largo de la interfaz del sello. Utilice los requisitos del fabricante del sello, en lugar de asumir que un valor de rugosidad más bajo por sí solo resuelve las fugas. Para piezas de acero inoxidable que requieren pasivación, consulte nuestra guía de pasivación de acero inoxidable; especifique el tratamiento requerido y las verificaciones de aceptación con el dibujo.
¿Qué Verificaciones e Registros de Inspección Necesita?
Elija la inspección de las características que determinan la aceptación. El diámetro exterior, el tamaño del orificio, el ajuste de la rosca, la excentricidad y la textura de la superficie pueden necesitar diferentes métodos. Pregunte cómo se verificarán las características críticas y qué registros incluye la cotización. Una lista de instrumentos no le dice qué verificaciones se realizarán en su pedido.
Utilice un dibujo numerado o una lista de características acordadas para conectar cada resultado informado con su requisito. Especifique la revisión del dibujo, la condición de medición y el alcance de la muestra. Para la excentricidad, incluya la configuración del datum; para los diámetros de ajuste acabados, identifique la etapa de inspección requerida. Si se necesita un calibre especial o una prueba de ensamblaje, acuerde su diseño, disponibilidad y regla de aceptación antes de la producción.
| Registro | Qué acordar |
|---|---|
| Informe dimensional | Características, resultados medidos, límites, tamaño de muestra e identificación de la pieza |
| Documentación del material | Datos del material requeridos y conexión al lote suministrado |
| Certificado de conformidad | Requisitos del pedido y el alcance de la declaración de conformidad |
| Revisión del primer artículo | Alcance de la inspección, propietario de la aprobación y si el trabajo adicional espera aprobación |
Un resultado del primer artículo describe la pieza o muestra inspeccionada; no establece por sí mismo la capacidad del proceso a largo plazo. Si su programa requiere datos de capacidad, acuerde un estudio de muestreo y un enfoque de medición adecuados. Guía de capacidad de proceso del NIST explica por qué la estabilidad y los datos adecuados importan. Mantenga los requisitos especiales de documentación en la RFQ para que su costo y plazos se incluyan desde el principio.
¿Cómo se comparan las cotizaciones y se pasa del prototipo a la producción?
Compare cotizaciones para la misma pieza entregada y aceptada. Haga coincidir la revisión del plano, la cantidad, la condición del material, el acabado, el alcance de la inspección y el destino de entrega. Verifique las exclusiones y los cargos únicos, así como el precio unitario. Un precio de mecanizado más bajo puede ser engañoso si un acabado, informe u operación secundaria requerida se cotiza en otro lugar o se omite.
El costo de torneado incluye material, configuración, herramientas, tiempo de mecanizado y el trabajo necesario después del corte. Grandes cambios en el diámetro pueden aumentar la eliminación de material. Las características internas profundas, las configuraciones adicionales y los controles finales exigentes pueden añadir trabajo incluso en una pieza pequeña. Pregunte qué características impulsan su cotización y solicite cualquier alternativa de diseño propuesta por separado. Revise su efecto en el montaje y el rendimiento antes de aprobar un plano revisado.
Para prototipos, indique qué deben probar las piezas: ajuste, movimiento, acabado o rendimiento en el entorno previsto. Antes de aumentar la cantidad, decida qué requisitos y detalles del proceso deben mantenerse. Registre los cambios aceptados, los resultados críticos de la inspección y cualquier problema pendiente del pedido de prueba. Una verificación de ajuste exitosa es una evidencia útil, pero puede no probar el desgaste, el comportamiento a la temperatura o la producción repetida.
Elabore el cronograma en torno a toda la ruta: aprobación técnica, material, configuración, mecanizado, acabado, inspección y envío. Confirme cuándo comienza el plazo de entrega y si la fecha cotizada significa listo para enviar o entregado. Para pedidos repetidos, acuerde el control de revisiones, la retención de accesorios cuando sea relevante y cómo se identificarán los lotes. Comparta estimaciones realistas de la demanda, distinguiendo las previsiones de las cantidades realmente pedidas. Esto le da a PTSMAKE la información necesaria para proponer una ruta, alcance de inspección y cronograma para su proyecto específico.
¿Listo para cotizar una pieza torneada compleja?
Comparta el plano más reciente, el material, las cantidades y la fecha requerida. Destaque las dimensiones críticas, los orificios profundos, las paredes delgadas y las interfaces roscadas para que PTSMAKE pueda revisar el plan completo de mecanizado e inspección.