Servicios de mecanizado CNC de aluminio
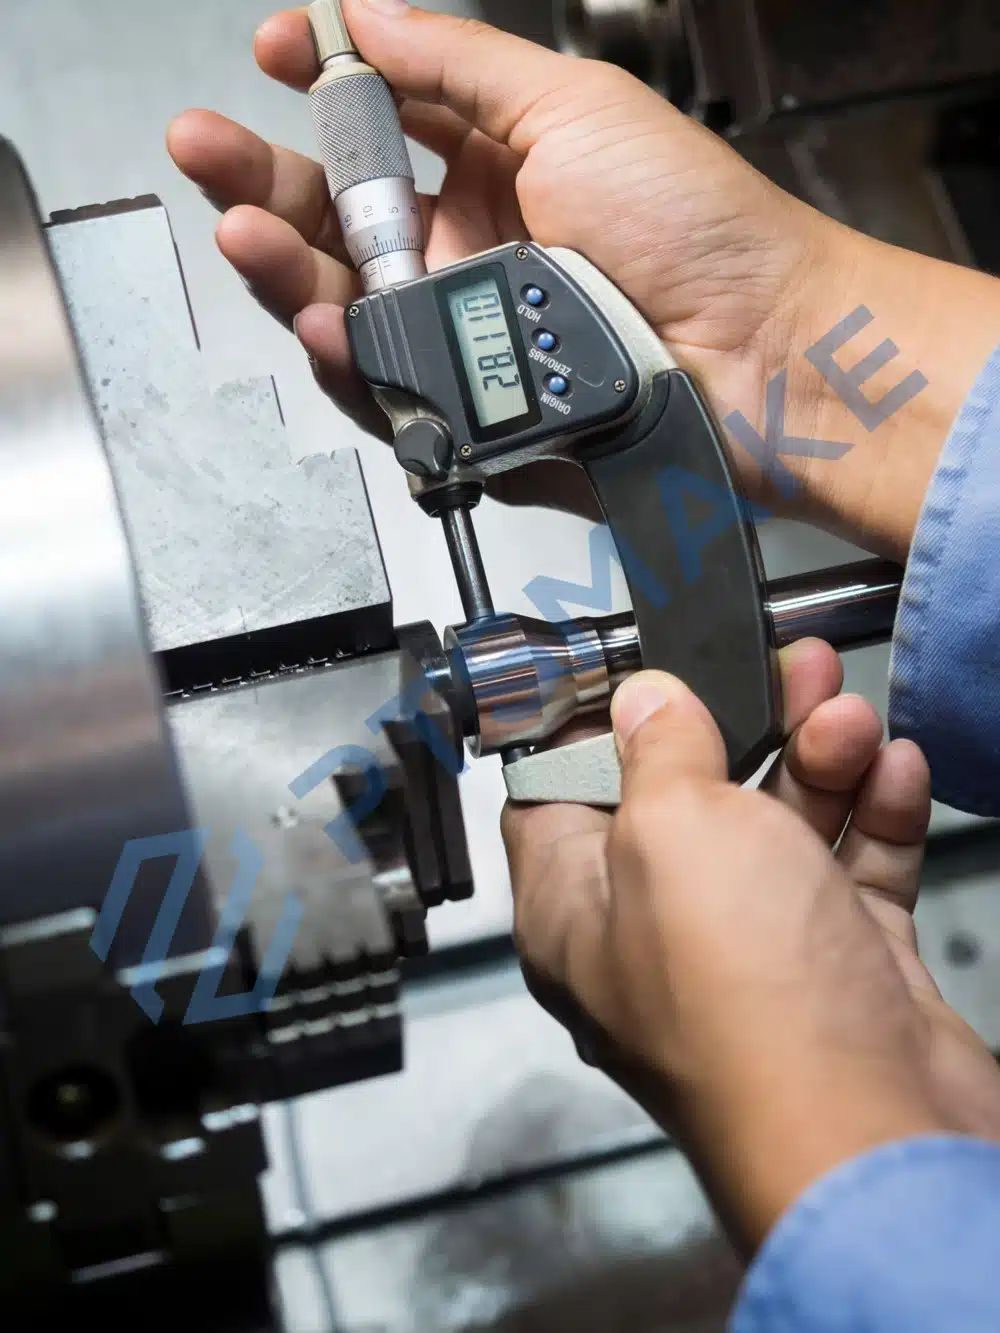
PTSMAKE ofrece servicios de mecanizado CNC de aluminio (fresado de 3/4/5 ejes, torneado, fresado-torneado, electroerosión por hilo) para compradores de EE. UU. y Europa, desde el prototipo hasta la producción.
Piezas de aluminio personalizadas fabricadas en China según sus planos y especificaciones. Elija entre ocho grados de aluminio, con acabado superficial coordinado para su proyecto.
- ISO 9001:2015Gestión de calidad certificada
- Más de 20 añosExperiencia en fabricación
- Más de 100.000 piezasPiezas entregadas
- 98% a tiempoHistorial de entregas
Por qué el aluminio para piezas de precisión
El aluminio combina bajo peso con resistencia y conductividad térmica. El grado correcto depende de las cargas, el entorno operativo y el acabado que su pieza necesite.
Capacidades
Fresado CNC de 3/4/5 ejes
Para cavidades, contornos y características en múltiples caras. Los ejes adicionales proporcionan acceso a características anguladas y de difícil acceso.
Hable sobre su pieza fresadaTorneado CNC
Para componentes redondos con diámetros, hombros, orificios y ranuras, incluidos ejes, casquillos y espaciadores.
Hable sobre su pieza torneadaMecanizado de fresado-torneado
Para piezas que combinan características redondas con superficies planas, cavidades u orificios descentrados.
Hable sobre su pieza de fresado-torneadoElectroerosión por hilo
Para perfiles pasantes y ranuras estrechas donde un camino de hilo continuo puede pasar a través de la pieza.
Revise su perfilExplore nuestro Servicios de mecanizado CNC, Mecanizado CNC de 5 ejes y servicio de mecanizado suizo para más información sobre la selección de procesos.
Calidad e inspección
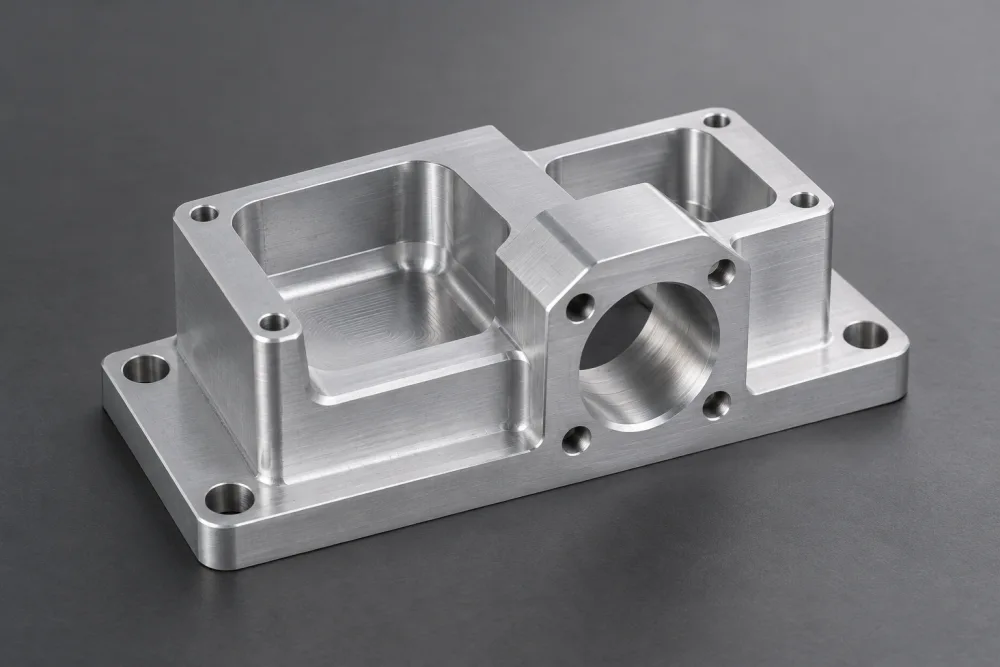
Gestión de calidad certificada ISO 9001:2015 para piezas personalizadas, desde el prototipo hasta la producción.
Precisión a partir de ±0,005 mm
La viabilidad se evalúa a partir de su dibujo. La precisión alcanzable depende de la aleación, la geometría, el tamaño de la característica y el acabado superficial.
Un orificio que encaja, una cara de montaje que asienta correctamente y una superficie acabada que cumple con su especificación, cada uno necesita criterios de aceptación claros.
- Ajuste y alineación: identifique las dimensiones de acoplamiento y las superficies de referencia.
- Después del acabado: indique qué dimensiones se aplican a la pieza acabada.
- Documentación: incluya cualquier inspección o registro de material requerido en su consulta.
Aleaciones que mecanizamos
Compare ocho grados que mecanizamos. Especifique el temple, así como la aleación: afecta la resistencia, el comportamiento de mecanizado y el resultado final.
Aluminio 6061
Una opción versátil para soportes, carcasas y piezas de máquinas en general, con un equilibrio útil de resistencia y resistencia a la corrosión.
Cotice su pieza 6061 →Aluminio 7075
Para piezas altamente cargadas donde la resistencia es una prioridad. Considere la protección contra la corrosión y el acabado requerido al seleccionar el temple.
Cotice su pieza 7075 →Aluminio 2024
Una aleación de alta resistencia con buena maquinabilidad para accesorios cargados y componentes estructurales. La protección de la superficie es una parte importante de la especificación.
Cotice su pieza 2024 →Aluminio 5052
Considere el 5052 para cubiertas y placas de montaje resistentes a la corrosión. Verifique el temple especificado en función de las cargas que su pieza debe soportar.
Cotice su pieza 5052 →Aluminio 5083
Para placas resistentes a la corrosión y componentes industriales. Especifique la condición del material cuando la resistencia y la estabilidad dimensional sean críticas.
Cotice su pieza 5083 →Aluminio 6082
Una aleación estructural para soportes y componentes de máquinas. A menudo se especifica cuando el diseño requiere una combinación de resistencia y resistencia a la corrosión.
Cotice Su Pieza 6082 →Aluminio 6063
Para disipadores de calor y componentes electrónicos donde el rendimiento térmico y el aspecto anodizado importan. Verifique la resistencia frente a las cargas de la pieza.
Cotice Su Pieza 6063 →MIC-6
Placa de herramientas de fundición para accesorios y placas base. Su condición de alivio de tensiones soporta la estabilidad dimensional durante el mecanizado.
Cotice Su Pieza MIC-6 →Acabados superficiales
PTSMAKE coordina estos acabados a través de socios externos. Considere tanto el aspecto deseado como el efecto en las superficies de acoplamiento.
Deslice para ver todas las columnas →
| Acabado | Usos típicos | Defina Con Su Dibujo |
|---|---|---|
| Anodizado Transparente / negro / duro | Aspecto y protección de la superficie; anodizado duro para requisitos centrados en el desgaste. | Aleación, referencia de aspecto, especificación de recubrimiento, áreas enmascaradas y dimensiones finales. |
| Recubrimiento en polvo | Un acabado opaco donde el color, la textura y la cobertura importan. | Color, brillo, textura y protección de superficies de acoplamiento contra la acumulación de recubrimiento. |
| Granallado | Una textura mate en superficies especificadas. | Caras visibles, textura objetivo y cualquier anodizado o recubrimiento posterior. |
| Pulido | Una apariencia de superficie más suave y brillante. | Superficies a pulir, brillo deseado y los bordes o detalles que deben ser preservados. |
Compare nuestros servicios de acabado de superficies. El aspecto y las dimensiones finales necesitan revisión para la aleación y combinación de proceso elegidas.
Tiempos de Entrega de Producción de Mecanizado CNC de Aluminio
Tiempos de entrega de producción para planificar su pedido. Su cotización confirmará el cronograma para su pieza.
Prototipos urgentes
1–3 díasPara solicitudes urgentes de prototipos, sujeto a viabilidad y programación.
Lotes pequeños
7–15 díasPara pequeños lotes de producción con requisitos de material y acabado definidos.
Tiradas de producción
15–30 díasPara cantidades de producción, incluyendo pedidos repetidos planificados.
El tiempo de entrega final depende de la pieza, el material, la cantidad, el acabado y los requisitos de inspección.
Opciones de Diseño Que Pueden Reducir los Costos de Mecanizado de Aluminio
Permita acceso suficiente de la herramienta de corte mientras preserva el ajuste, la resistencia y el aspecto que su pieza necesita.
Abra las esquinas internas
Radios internos más grandes pueden permitir una herramienta de corte más rígida donde el ensamblaje lo permite; verifique el radio junto con la profundidad del bolsillo y la holgura de los componentes.
Mantenga los Bolsillos Solo Tan Profundos Como Sea Necesario
Reducir la profundidad no esencial puede acortar el alcance de la herramienta y mejorar el acceso; preserve espacio para componentes, sujetadores y conexiones.
Soportar paredes delgadas
El espesor de pared extra o las nervaduras locales pueden mejorar la rigidez; mantenga la holgura interna requerida, el acceso de montaje y el objetivo de peso.
Defina Superficies Funcionales y Visibles
Especifique el ajuste de un orificio de localización y el acabado de una cara visible por separado. Utilice requisitos generales apropiados para las superficies restantes.
Los cambios de diseño propuestos requieren su aprobación antes de la producción.
Industrias Atendidas
Componentes de aluminio personalizados para ensamblajes sensibles al peso, gestión térmica y sistemas mecánicos.
Desde Características Estructurales hasta Superficies Visibles
Un soporte robótico necesita el equilibrio adecuado de peso, resistencia y precisión de montaje. Una fijación de máquina necesita un soporte estable y superficies de localización fiables.
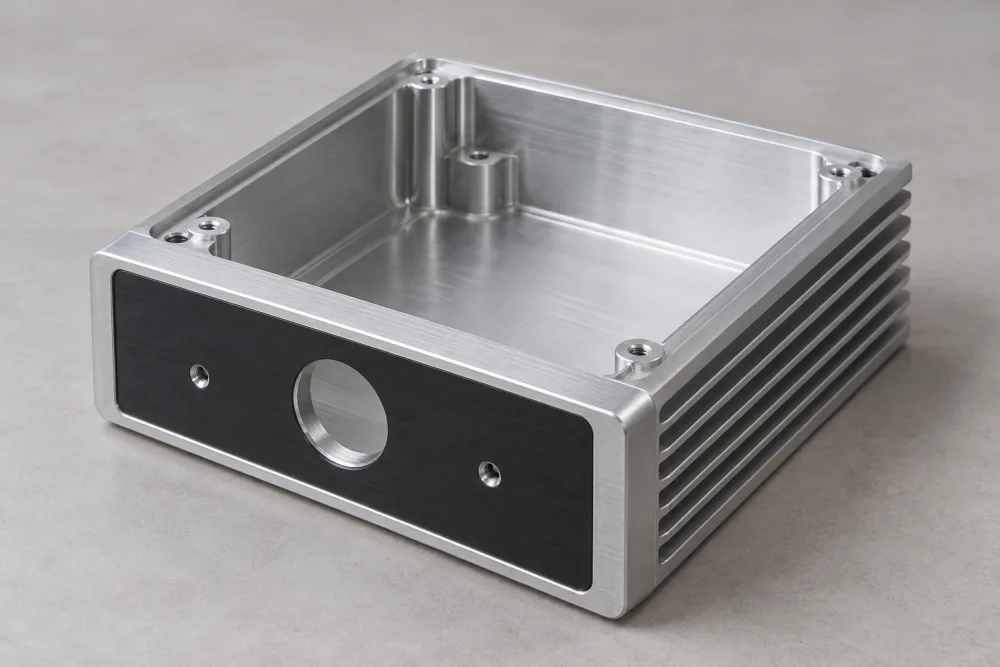
Una carcasa de amplificador añade otro conjunto de prioridades: espacio para componentes, transferencia de calor, ubicaciones de conectores y la apariencia de las caras expuestas.
- Aeroespacial
- Automoción
- Productos sanitarios
- Robótica
- Electrónica de precisión
- Maquinaria industrial
Cómo Iniciar Su Pedido de Mecanizado de Aluminio
Respuestas a preguntas comunes sobre costo, precisión y selección de aluminio.
¿Cuánto cuesta mecanizar aluminio?
El costo depende de la aleación, el tamaño de la pieza, la geometría, la cantidad, las tolerancias y el acabado. Los bolsillos profundos, el acceso difícil a la herramienta y las configuraciones adicionales pueden aumentar el tiempo de mecanizado. Una cotización necesita su dibujo y los requisitos del pedido; el peso de la pieza por sí solo no es suficiente para estimar con precisión el trabajo involucrado.
¿Se puede mecanizar el Aluminio a Tolerancias Ajustadas?
Sí. La precisión a partir de ±0.005 mm está sujeta a revisión de planos. La aleación, la geometría, el tamaño de la característica y el acabado afectan a la viabilidad. Identifique las dimensiones que controlan el ajuste o la alineación, y declare si se aplican antes o después del acabado, para que cada requisito pueda ser evaluado para su pieza.
¿Qué Grado de Aluminio Es el más fácil de Mecanizar?
MIC-6 ofrece excelente maquinabilidad para placas de herramientas y accesorios, y 2024 también se mecaniza bien. La facilidad de maquinado es solo un factor de selección. El mejor grado para su pieza también depende de la resistencia, resistencia a la corrosión, forma de stock, acabado superficial y cómo se utilizará el componente.
Guía del Comprador para el Mecanizado CNC de Aluminio
Orientación práctica sobre selección de aleaciones, especificaciones de piezas y comparación de presupuestos de mecanizado.
¿Cómo Elegir la Aleación de Aluminio Correcta?
Comience con la carga, el entorno operativo, los requisitos térmicos y el acabado. Un soporte altamente cargado, una carcasa de electrónica visible y una placa de fijación necesitan propiedades de material diferentes. Elija la aleación y el temple juntos: el nombre del grado por sí solo no especifica la resistencia.
El 6061 es un punto de partida práctico para muchos componentes generales. Considere el 2024 o el 7075 cuando la resistencia sea un factor clave de diseño, mientras verifica la protección contra la corrosión y los requisitos de acabado. El MIC-6 es una placa de herramientas fundida utilizada donde la estabilidad durante el mecanizado es importante. Para piezas electrónicas y de amplificadores, la trayectoria térmica y las superficies de acoplamiento merecen tanta atención como la resistencia de la aleación.
Referencia general, se requiere verificación específica de la pieza. Los valores a continuación se refieren únicamente al temple y la forma de stock indicados. Los valores “típicos” describen material representativo; los valores “mínimos” son límites publicados para el producto indicado. No son valores de diseño intercambiables ni una garantía para su pieza.
Deslice para ver todas las columnas →
| Aleación | Límite elástico (MPa) | Maquinabilidad | Usos típicos |
|---|---|---|---|
| 2024 Varilla/barra T351 | 324 típico | Bueno en el temple indicado. | Accesorios cargados y componentes aeroespaciales. |
| 5052 Material laminado H32, 0.4–6.3 mm | 160 mínimo | El H32 es más difícil de mecanizar que los temples más duros. | Cubiertas, placas de montaje y componentes industriales. |
| 5083 Material laminado H111 | 125 tensión de prueba mínima; verificar requisitos específicos de espesor | Desafiante en la condición laminada. | Maquinaria industrial y componentes automotrices. |
| 6082 Material extruido T6/T6511, sección de 5–150 mm | 260 mínimo | Bueno; el control de virutas sigue siendo importante. | Soportes estructurales y componentes de máquinas. |
| 6061 Varilla/barra T6/T651 | 276 típico | Más exigente que las aleaciones desarrolladas para un mecanizado fácil. | Soportes robóticos, carcasas y piezas de maquinaria. |
| 6063 Material extruido T6, sección de hasta 3.2 mm | 170 mínimo | Menos adecuado para mecanizado pesado que el 6061. | Disipadores de calor y componentes electrónicos de precisión. |
| 7075 Varilla/barra T6/T651 | 503 típico | Regular en T6/T651. | Componentes mecánicos y aeroespaciales altamente cargados. |
| MIC-6 Placa de herramientas de fundición con alivio de tensión | 105 típico | Excelente para piezas basadas en placas. | Fijaciones, placas base y herramientas de máquina. |
Las dimensiones de stock anteriores identifican los datos de referencia; no definen la disponibilidad de stock ni los límites de mecanizado de PTSMAKE. Especifique la aleación, el temple, la forma del producto y la especificación del material requeridos. La maquinabilidad también depende de las herramientas, las condiciones de corte y la geometría de la pieza; las descripciones son una guía general, no una escala de clasificación común.
Utilice la guía de maquinabilidad del aluminio para explorar las compensaciones de selección, y la guía de mecanizado de aluminio 5083 para consideraciones específicas de ese grado.
¿Qué proceso de mecanizado se adapta a su pieza de aluminio?
La forma de la pieza determina cómo se puede mecanizar. Las cavidades y las caras de montaje a menudo se adaptan al fresado; los diámetros concéntricos se adaptan al torneado. Cuando una pieza combina estas características, considere cómo cada operación se ubicará a partir de las superficies producidas en el paso anterior.
Deslice para ver todas las columnas →
| Proceso | Características a evaluar | Punto clave de revisión |
|---|---|---|
| Fresado CNC de 3/4/5 ejes | Cavidades, caras de montaje, contornos y características en varios lados | Alcance de la herramienta, ángulo de aproximación y acceso alrededor de la pieza |
| Torneado CNC | Diámetros, hombros, orificios y ranuras | Geometría rotacional, soporte de la pieza y relaciones entre diámetros |
| Mecanizado de fresado-torneado | Diámetros torneados combinados con planos, cavidades o características descentradas | Cómo se ubican las características fresadas en relación con las superficies torneadas |
| Electroerosión por hilo | Perfiles pasantes y ranuras estrechas | Una trayectoria de alambre continua a través del material y un acceso de entrada adecuado |
Las caras anguladas y las características en varios lados pueden beneficiarse de Mecanizado CNC de 5 ejes cuando el movimiento adicional mejora el acceso a la herramienta o reduce las configuraciones.
Para componentes torneados pequeños con geometría esbelta, consulte nuestra servicio de mecanizado suizo. Nuestra Servicios de mecanizado CNC página cubre una selección de procesos más amplia para piezas personalizadas.
¿Cómo debe especificar las dimensiones críticas?
Un requisito de tamaño y un requisito posicional resuelven problemas diferentes. Un orificio puede tener el diámetro correcto pero aún así no alinearse con el eje en un conjunto. Su dibujo debe definir tanto el tamaño de la característica como su ubicación en relación con las superficies que posicionan la pieza.
Utilice datums para identificar esas superficies o ejes de referencia. Para un soporte, la cara de montaje puede establecer cómo se asienta la pieza, mientras que un orificio de localización establece su posición. Incluya una vista de ensamblaje cuando la relación sea difícil de explicar en un solo dibujo de pieza.
- Ajustes: identificar las superficies que localizan, deslizan, sujetan o soportan otro componente.
- Relaciones de características: definir qué caras o ejes establecen la posición de la pieza en el conjunto.
- Condición final: indicar qué dimensiones se aplican después del tratamiento superficial especificado.
- Registros de aceptación: enumerar cualquier medida o documento de material necesario para que su alcance pueda ser confirmado.
Para paredes delgadas o piezas con muchas cavidades, incluya la geometría completa. La sujeción y la eliminación de material pueden influir en la pieza liberada, por lo que una sola vista de detalle puede no proporcionar suficiente información para evaluar la viabilidad. Cuando varios componentes deben encajar, proporcione las dimensiones de acoplamiento relevantes o la vista de ensamblaje.
Aplique los requisitos generales apropiados a las características restantes. Reserve controles más estrictos para las dimensiones que afectan la función e identifique cualquier requisito que deba verificarse después del acabado.
¿Cómo afectan los acabados al ajuste y la apariencia?
Especifique la condición de acabado de la pieza, especialmente donde los componentes encajan entre sí. Un orificio dimensionado antes del tratamiento puede no tener la misma holgura después. Identifique las dimensiones que se aplican después del acabado y cualquier área que deba permanecer sin tratar.
El anodizado desarrolla una capa de óxido en la superficie del aluminio. El recubrimiento en polvo añade una capa sobre ella. Ambos requieren atención en las interfaces de acoplamiento: identifique orificios, roscas, caras de localización y áreas de contacto cuyas dimensiones finales o condición superficial importan. Muestre qué superficies necesitan tratamiento y dónde se requiere enmascaramiento, luego confirme la especificación completa con la pieza.
El granallado crea una textura mate; el pulido desarrolla una apariencia más suave y brillante. Ninguna descripción define completamente el estándar de aceptación. Identifique las caras visibles, la textura o el brillo deseados y cualquier referencia de apariencia. Si la preparación es seguida por el anodizado, evalúe el acabado combinado en lugar de tratar las dos apariencias como resultados independientes.
- Apariencia: especificar color, textura, superficies visibles y cualquier pieza que deba verse en conjunto.
- Función: marcar las áreas de acoplamiento, contacto eléctrico y contacto térmico que requieren una condición superficial particular.
- Protección: identificar los límites de enmascaramiento y las ubicaciones donde las marcas de manipulación o contacto afectarían la aceptación.
Un nombre de color por sí solo no puede definir una coincidencia exacta entre diferentes aleaciones o acabados. Donde la apariencia es crítica, incluya una referencia representativa y acuerde cómo se aceptará la pieza terminada. Vea nuestro servicios de acabado de superficies y guía de anodizado de aluminio al preparar estos requisitos.
¿Qué impulsa el costo del mecanizado de aluminio?
El peso de la pieza terminada es una mala guía para el costo de mecanizado. Una carcasa ligera puede comenzar como un bloque mucho más grande y requerir una extensa eliminación de material. Una pieza más pesada y sencilla puede requerir menos tiempo de mecanizado. Compare las cotizaciones con la misma revisión de dibujo, cantidad y requisitos de aceptación.
- Material inicial y eliminación de material: el tamaño del material, la aleación y la cantidad eliminada afectan el trabajo requerido.
- Configuraciones y acceso: las características en varios lados pueden necesitar reposicionamiento o un mecanizado más complejo. Las características de difícil acceso pueden ralentizar una pieza que de otro modo sería sencilla.
- Cantidad del pedido: los costos de programación y configuración se distribuyen entre el lote. Solicite opciones de cantidad separadas al comparar prototipos con un pedido de producción planificado.
- Acabado y aceptación: incluya enmascaramiento, referencias de apariencia y los registros de inspección requeridos en cada solicitud de cotización para que pueda comparar el mismo alcance.
Pregunte qué requisitos tienen el mayor efecto en la cotización. Si una característica puede cambiar, explique su función y el espacio disponible en el conjunto. Cualquier ahorro propuesto debe evaluarse en función del ajuste, la resistencia y la apariencia antes de que apruebe un cambio de dibujo.
¿Qué debe enviar para una cotización y tiempo de entrega?
Envíe un dibujo y modelo coincidentes con el mismo identificador de revisión. Incluya la aleación y el temple, la cantidad, el acabado y la fecha requerida. Si necesita varias opciones de cantidad, enumérelas por separado para que la cotización pueda distinguir los costos de prototipo de los precios de producción.
- Dibujo y modelo: identifique la revisión actual, las características críticas y cualquier detalle de ensamblaje necesario para comprender el ajuste.
- Material y acabado: indique la especificación, las superficies tratadas y cualquier referencia de apariencia.
- Requisitos del pedido: incluya las cantidades, su fecha requerida y los registros de inspección o material que necesita.
- Opciones abiertas: distinga los requisitos que son fijos de las alternativas que está dispuesto a considerar.
En resumen del tiempo de entrega de producción proporciona orientación de planificación. Su cotización confirmará el cronograma para la pieza, cantidad y acabado especificados.
Para un pedido repetido o un paso de prototipo a producción, señale los cambios de la pieza evaluada previamente. Haga referencia a la revisión de dibujo aprobada en lugar de confiar en “igual que antes.”
Obtenga su cotización de mecanizado CNC de aluminio
Envíe su dibujo y especificaciones para una cotización de su próximo prototipo o pedido de producción.
Guías y recursos relacionados
- Aluminio 7075 vs. 6061: resistencia y compensaciones de aplicación
Compare las prioridades del material antes de especificar aluminio para una pieza con carga mecánica.
- ¿Qué aluminio es más fácil de mecanizar con CNC?
Explore cómo la selección de aleación afecta la maquinabilidad y la elección del material para su diseño.
- Consideraciones clave para el mecanizado de aluminio 5083
Revise las consideraciones de mecanizado al preparar un componente especificado en 5083.
- Una guía práctica para el anodizado de aleaciones de aluminio
Comprenda el proceso de anodizado antes de definir la apariencia y los requisitos funcionales.
- Aluminio anodizado negro: selección de acabado y consideraciones prácticas
Considere el material y los detalles de apariencia detrás de una superficie anodizada negra.
- Materiales y grados de disipadores de calor de aluminio
Compare las consideraciones de material para la gestión térmica en electrónica y amplificadores.
- Mecanizado CNC de aluminio: una guía de servicio práctica
Lea la guía de apoyo para un contexto más amplio al preparar su consulta de mecanizado.