
アンプシャーシはCAD上では完成しているように見えても、隠れたアクセス、基準、熱、接地、仕上げの競合が部品を不安定にしたり、製造コストを高くしたりすることがあります。.
早い話:製造可能なアルミニウム製アンプシャーシは、適切な部品分割、制御されたコンポーネントインターフェース、剛性の高いカッターアクセス、および仕上げを考慮した熱および接地表面から始まります。設計では、組み立て、熱伝達、アライメント、または適合作業が必要な場合にのみ、厳しい公差を割り当てるべきです。.
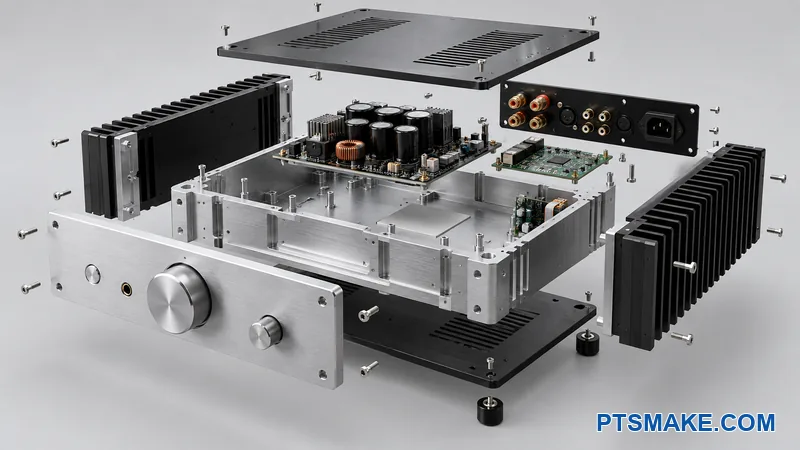
私は個々の寸法をレビューする前に、シャーシをアセンブリシステムとしてレビューします。以下の手順により、製品の決定は担当エンジニアに委ねつつ、機械加工、仕上げ、検査、見積もりに影響を与える選択肢を明らかにします。.
早期のシャーシDFMレビューのために、現在のCADおよびインターフェースファイルを送付してください。.
適切なアルミニウム製アンプシャーシのアーキテクチャを選択する
まず製造概要を定義する
有用なDFMレビューは、確認された製品入力から始まります。CADモデルだけでは、許容されるコンポーネント温度、電気的クリアランス、外観上の優先順位、サービス要件、荷重ケース、または必要な製品テストは示されません。また、どのコンポーネントモデルがリリース済みで、どれがまだプレースホルダーであるかも示されません。.
設計チームは、PCBの外形と取り付けパターンを提供する必要があります。パッケージには、トランス、電源デバイス、ディスプレイ、スイッチ、ノブ、背面コネクタ、ケーブルエンベロープ、内部シールド、熱界面材料、および取り外し可能なパネルも特定する必要があります。各購入品には、サプライヤー部品番号と管理された図面または3Dモデルが必要です。写真やマーケティング用のイラストでは、最終的な切り欠きを定義することはできません。.
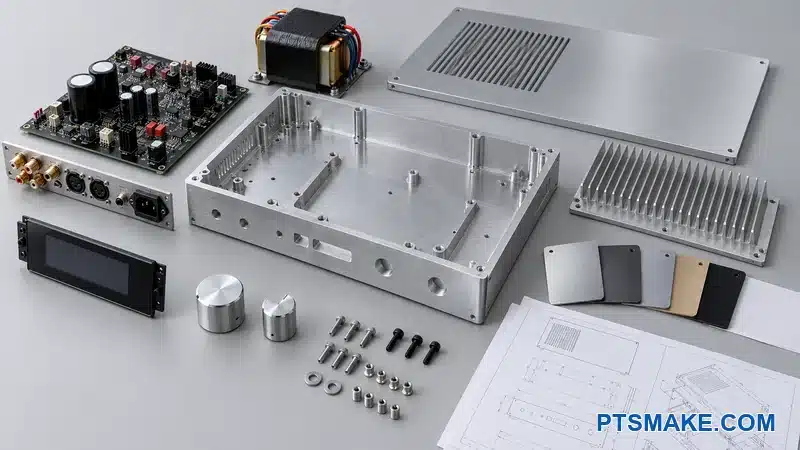
固定入力、推奨入力、オープン入力を分ける
重要な入力はすべて3つの状態のいずれかに分類する。固定入力は、機能、安全性、規制対応、または互換性を制御する。推奨入力は、トレードオフレビュー後に変更される可能性がある。オープン入力は、製造チームがアクセス性、在庫利用、または組み立てを改善するための余地を与える。.
| 入力状態 | 典型的なアンプシャーシの例 | DFM対応 |
|---|---|---|
| 固定 | 確定済みコネクタ本体、PCBの穴パターン、熱的限界、または外部ラックインターフェース | インターフェースを保護し、その検証方法を定義する |
| 優先 | 接合部の位置、エッジ処理、留め具のスタイル、または内部ポケットの形状 | 製造リスク、外観、サービスへの影響を比較する |
| オープン | 隠れた逃げ、工具の進入、局所的なリブ形状、または治具の設置面 | プロセスオーナーに実用的な形状を提案させる |
同じブリーフには、試作数量と予想生産数量を記載する必要がある。また、可視面、製品レベルの検証責任者、改訂状況、未解決の決定事項を特定する必要がある。この記録は、一時的な仮定が高価な恒久的な機能になるのを防ぐ。.
部品分割の選択肢を比較する
一体型の削り出しボディは、継ぎ目を減らし、強力な視覚的フォルムを生み出すことができる。しかし、大きなブロックから始まり、大量の材料を除去し、工具のアクセスを制限し、複数の向きを必要とする場合がある。マルチパネルシャーシは、よりシンプルな部品を使用し、サービスアクセスを改善できるが、接合部、ハードウェア、位置合わせ機能、および仕上げ合わせ作業が追加される。.
押し出し成形は、レールやヒートシンクフィンを含む繰り返し断面を持つことができる。その後、二次的なCNC加工によってパネルとコネクタの機能が作成される。この方法は、同じ断面が安定した需要を支える場合に魅力的になるが、プロファイルツーリング、注文数量、真直度、端部アクセス、およびその後の改訂については依然として検討が必要である。ハイブリッド設計では、機械加工された熱ベースと取り外し可能な板金または機械加工されたパネルを組み合わせることができる。.
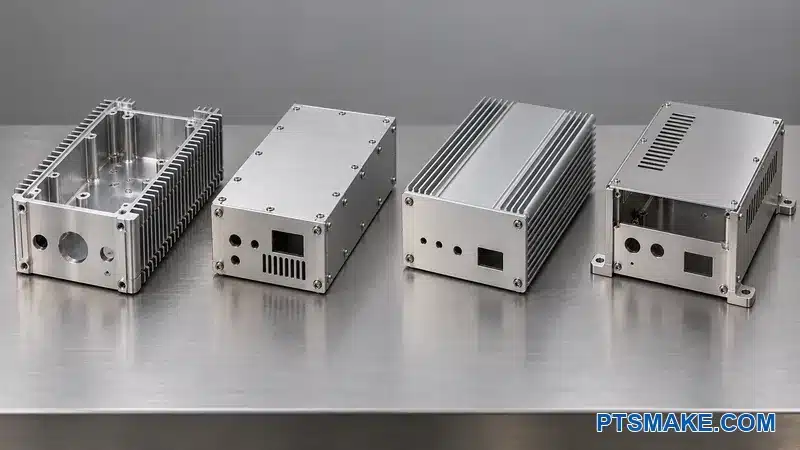
最高のアーキテクチャとは、許容可能な製造およびライフサイクルリスクを伴い、実際のインターフェースを満たすものです。私は、電子機器がシャーシにどのように収まるか、各留め具にどのように手が届くか、ケーブルがどのように曲がるか、そして修理された基板がアセンブリからどのように取り出されるかを確認します。外から見るときれいな閉じた空洞でも、設置や修理を不可能にすることがあります。.
合金、素材形状、および仕上げを合わせる
合金、調質、および製品形状を指定する
調質と製品形状が指定されていないアルミニウム名は不完全です。The アルミニウム合金の指定システム1 加工によって特性が変化するため、組成と質別を区別します。図面と購入パッケージには、必要な合金、質別、製品形態、および認証の必要性を明記する必要があります。供給者は、色や以前のリビジョンからそれらの項目を推測すべきではありません。.
��一般的な候補ですが、デザインチームはそれでも特定の製品データを確認すべきです。例えば、Hydroは機械的限界と典型的な熱伝導率をリストしています 6061-T6およびT6511押出材2. 。これらの値は、明記された製品と質別を説明しています。それらはシャーシ全体の温度を証明するものではなく、すべての板材、押出材、または完成部品に同じ数値を使用することを正当化するものでもありません。.
深いボディ用の厚板も、材料の状態のレビューが必要です。生産者は説明しています 低残留応力アルミニウム板3 として、平坦性を維持し、機械加工中の動きを減らす方法を。設計には、材料除去、クランプ、応力除去、および仕上げのための形状固有の許容差が依然として必要です。.
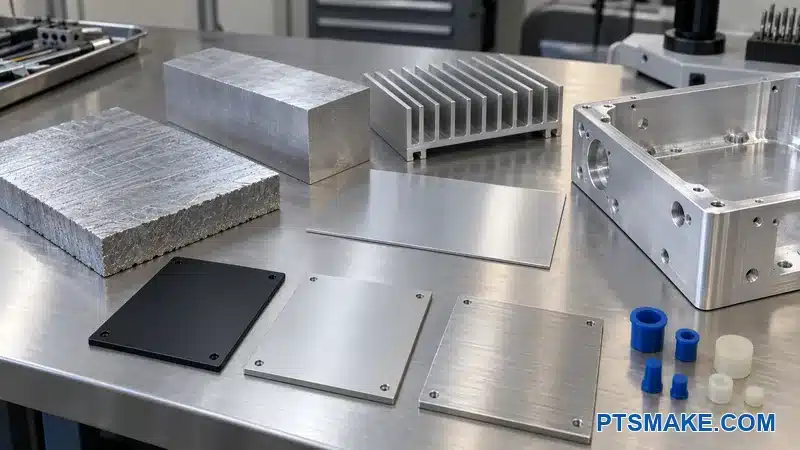
素材形態をアーキテクチャに合わせる
板材またはビレットは、一体型ボディと柔軟なポケット形状をサポートします。また、購入品から完成品への質量比が悪くなる可能性もあります。押出材は、繰り返される壁、レール、またはフィン付近に材料を配置できますが、断面を制約し、依然としてかなりの二次加工が必要になる場合があります。シート材または薄板は、剛性、接合、外観、および接地接合が許容範囲内である場合、取り外し可能なカバーやシンプルなパネルに適しています。.
詳細なポケット加工を開始する前に、購入した素材の包絡線と最終部品を比較します。標準的な素材の入手可能性は、完成サイズのわずかな変更よりも重要になる場合があります。レビューでは、鋸引き代、ワーク保持材料、治具接触、および素材のばらつき後に清掃が必要な表面も考慮する必要があります。.
仕上げを形状入力として扱う
仕上げ計画は、寸法、電気的接触、熱的接触、色合わせ、および取り扱いに影響します。チームは、最終的な機械加工寸法がリリースされる前に、マスキングされた穴、ねじ切りされた特徴、接地ランド、熱インターフェース、ラックポイント、および許容される接触マークを特定する必要があります。その後の アルミニウム陽極酸化処理 仕上げのインプットなしに選択された合金や形状を修正することはできません。.
コンポーネントインターフェースを中心に基準を構築する
��の機械的なインターフェースマップを作成する
シャーシはいくつかの独立したコンポーネントチェーンを接続します。PCBボスは基板の高さを制御します。その高さは、スイッチシャフト、ディスプレイの露出、背面コネクタ、ケーブルの曲がり、蓋のクリアランスに影響します。サーマルランドはパワーデバイスのインターフェースを制御し、一方、脚またはラック耳は組み立てられた製品が最終的な設置でどのように収まるかを制御します。.
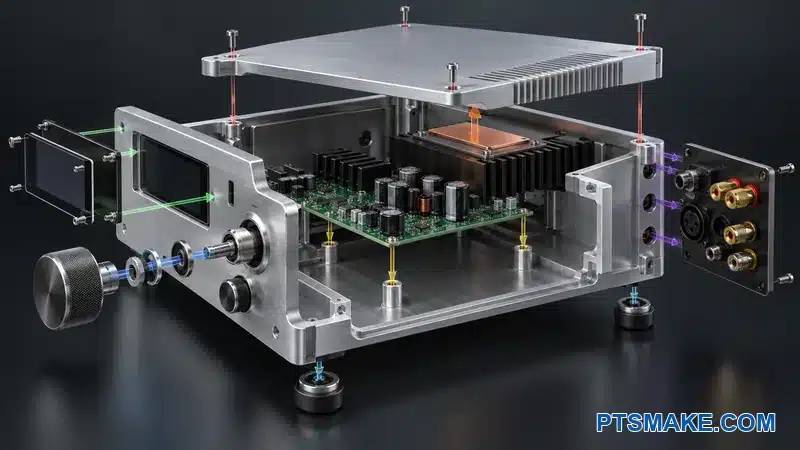
インターフェーステーブルは、公差が割り当てられる前にこれらの関係を可視化します。.
| インターフェース | シャーシ機能の制御 | 必要な情報 | 検証例 |
|---|---|---|---|
| PCBから前面コントロールへ | ボスの上面、位置決め穴、フロントパネル面、コントロール穴 | リリースされたPCBおよびコントロールモデル、パネルスタック、望ましい露出 | 組み立て治具または定義された寸法チェーン |
| PCBから背面コネクタへ | ボスパターン、背面データム面、コネクタの切り欠き | サプライヤーのコネクタ図面、挿入方向、ナットとケーブルのアクセス | コネクタの嵌合と重要位置の確認 |
| 電源デバイスからシャーシへ | デバイスシート、サーマルランド、ファスナーパターン | 熱負荷、インターフェース材料、クランプ方法、許容温度 | 表面および組み立てられた熱検証 |
| 蓋からベースへ | 嵌合段差、位置決め機能、ネジパターン | ギャップの意図、仕上げ、サービス順序、接地またはシーリングの必要性 | 嵌合、ギャップ、連続性、または該当するシーリングテスト |
| シャーシから製品へ | 脚、ラック耳、外部取り付け点 | 負荷、設置エンベロープ、外部参照 | 組み立て嵌合と製品レベルの負荷チェック |
機能からデータムを選択する
大きな平面が自動的に正しいプライマリデータムであるとは限りません。プライマリ参照は、最も重要な自由度を拘束し、機械加工および検査に実用的であるべきです。セカンダリ平面はコンポーネントチェーンを方向付け、ターシャリ参照は不安定または曖昧なセットアップを作成することなく位置を完了すべきです。.
について ASME Y14.5 寸法および公差規格4 データムと幾何公差の共通言語を提供します。図面には依然として製品固有のスキームが必要です。記号は、公差を嵌合、機能、および検証に結びつける推論を置き換えません。.
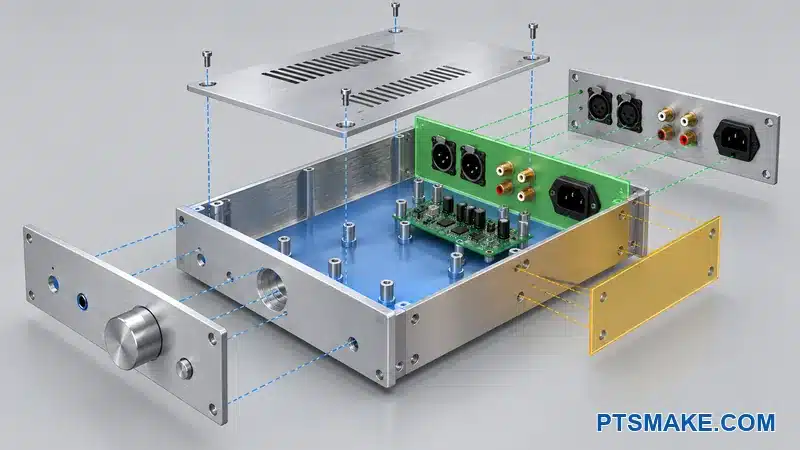
私は、いくつかの機能的関係を制御する場合、PCBまたは熱取り付け面から始めることが多いです。コネクタの突出とパネルの位置合わせが重要である場合、背面コネクタ面がセカンダリデータムになることがあります。側面または位置決め機能が参照フレームを完成させることができます。別のシャーシは、そのラック耳、前面化粧面、または外部取り付け点が主要な機能的リスクを負うため、異なる順序を必要とするかもしれません。.
組み立てから逆算して公差を割り当てる
チームはまず許容される組み立て誤差を計算すべきです。その後、その誤差をコンポーネント、PCB、シャーシ、パネル、およびファスナーのインターフェース全体に割り当てることができます。この方法は、購入したコンポーネントのより大きなばらつきを無視しながら、シャーシに非常に厳しい位置公差を1つ配置することを避けます。.
明らかに仮説的なディスプレイの例を考えてみましょう。許容される視覚的オフセットが設計チームによって定義されていると仮定します。スタックには、ディスプレイモジュール、そのPCB位置、ボスパターン、フロントパネルの位置決め機能、およびウィンドウが含まれます。設計者は、利用可能なオフセットをこれら5つの貢献者すべてに割り当て、組み立てクリアランスを含めるべきです。厳しいウィンドウ公差だけでは最終的な露出を制御できません。.
同じ論理がノブシャフトと背面コネクタに適用されます。大きなコネクタナットは寛大な切り欠きを許容するかもしれませんが、密接な装飾的な露出は前面との制御された関係を必要とするかもしれません。図面はそれらのニーズを区別すべきです。.
PTSMAKEでは、材料、形状、フィーチャサイズ、セットアップ、プロセス、図面レビュー、および検査方法に応じて、±0.005 mmという厳しい公差が達成可能かもしれません。その条件付き能力は一般的なシャーシ公差ではありません。その 厳密な公差のCNC機械加工ガイド より多くのコンテキストを提供しますが、各アンプシャーシは依然として個別の能力レビューを必要とします。.
機械加工においてシャーシにアクセスしやすく、安定させる
材料のエンベロープとセットアップ計画から始める
材料除去は単なる1つのコスト要因にすぎません。製造ルートにはまた、鋸引き準備、ワーク保持、再方向付け、データム転送、バリ取り、洗浄、仕上げ、および検査が含まれます。大きなシャーシは、カッターが機能を定義するフィーチャに到達するずっと前に機械を占有するかもしれません。.
アーキテクチャがまだオープンな間にセットアッププランをスケッチします。このプランは、最初の把持面、各向きで露出する面、後で再利用される機能的な参照、およびクランプまたはソフトジョー用に確保された領域を特定します。また、重要な特徴が切削されている間、最終的な薄い壁がサポートされたままであるかどうかも示します。.
PTSMAKEでは、異なる形状に対して3軸、4軸、5軸CNCフライス加工を使用しています。軸数が増えると、アクセスが改善されたり、再クランプが減ったりする可能性がありますが、すべての統合された形状を経済的にするわけではありません。深いキャビティを開く場合、化粧面を保護する場合、または組み立てを簡素化する場合、別個のパネルの方が依然として良い解決策となることがあります。利用可能な CNC加工サービス 機能的な理由なしに設計を推進するのではなく、設計をサポートすべきです。.
深いキャビティを完全な工具アセンブリに開く
CADクリアランスチェックでは、多くの場合、切削径のみを使用します。実際のエンベロープには、フルート長、ネック、シャンク、ホルダー、主軸鼻、アプローチ角度、および切りくず経路が含まれます。カッターは、ホルダーが壁に擦れたり、長い工具が負荷で曲がったりすることなく、底面に到達する必要があります。.
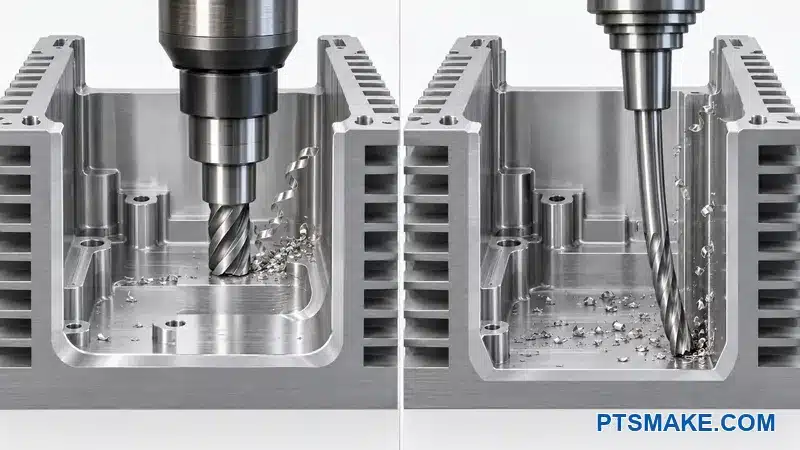
工具サプライヤーは、使用することを推奨しています。 可能な限り短い工具の突き出し5 安定性を向上させるために。この原則により、キャビティ開口部、壁の高さ、コーナー半径、およびフロアの段差が重要なDFM変数となります。幾何学的な到達範囲だけでは、安定した切削や必要な仕上げを証明するものではありません。.
各深部フィーチャーに実用的な進入経路を与える
より大きな内部コーナー半径は、より剛性の高いカッターを可能にします。段付きフロアは、ほとんどの加工をより短い到達範囲内に保つことができます。取り外し可能なパネルは、そうでなければ長い工具や別の向きを必要とする側面フィーチャーを露出させることができます。ローカルリリーフは、目に見えるデザインを変更することなく、ホルダーのクリアランスを作成できます。.
小さな半径は、機能が必要とする場所にのみ残すべきです。カッターは完全に鋭い内部垂直コーナーを生成することはできません。正方形の嵌合部品がキャビティに入る必要がある場合、設計者はリリーフ、嵌合部品の面取り、または別個のインサートを使用できます。.
切りくず排出も深さによって変化します。再切削された切りくずは表面を損傷し、熱を増加させる可能性があります。クーラントアクセス、空気の流れ、工具経路、ポケット開口部、および清掃要件はまとめて確認する必要があります。切りくずを閉じ込める狭い深いチャネルは、より広い開口部または異なる部品分割が必要になる場合があります。.
薄い壁、フロア、および隆起したフィーチャーを制御する
薄い壁は切削力によって動く可能性があります。幅の広いフロアは、アンクランプ後に残留応力を解放したり、反ったりする可能性があります。高いボスは振動する可能性があり、小さなコーナー半径は工具負荷を集中させる可能性があります。同じ公称壁厚でも、そのスパン、高さ、サポート、材料の状態、公差、および仕上げが変化すると、異なる挙動を示す可能性があります。.
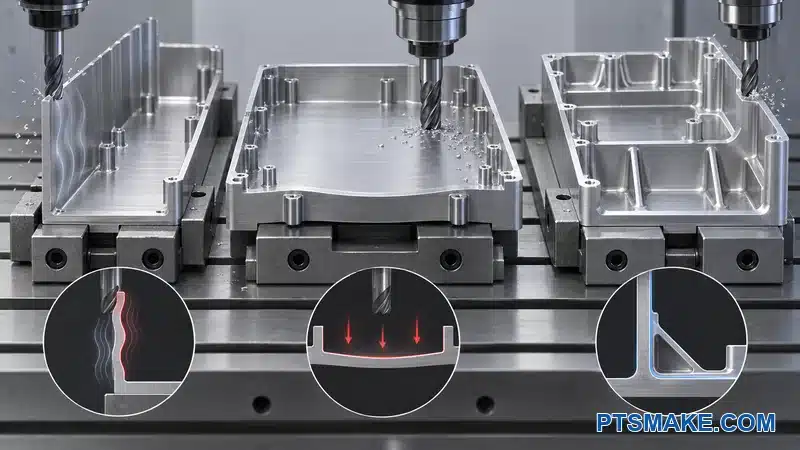
アンプエンクロージャーに1つの普遍的な最小壁厚ルールを使用することはありません。壁のアスペクト比、隣接質量、カッターアクセス、クランプ方向、および壁が自由になる段階を確認します。コネクタや蓋のネジの周りの局所的な厚肉化は役立ちます。カッターが両側に到達でき、移行部が新たな応力や仕上げの問題を引き起こさない場合、リブは広いパネルをサポートできます。.
明確な仮説的比較がその決定を示しています。同じ外形とコンポーネントレイアウトを持つ2つのシャーシベースを想像してください。バージョンAは均一な深いポケットを使用し、広い薄いフロアを残します。バージョンBはPCBと熱インターフェースの下にパッドを保持し、それらの間に開いた工具経路を追加し、重要でない背面パネルを分離します。サプライヤーは両方のバージョンの在庫、セットアップ、到達範囲、および歪みリスクを比較できます。この例は、固定された節約や普遍的な勝者を予測するものではありません。.
深いキャビティや広い薄いフロアを確定する前に、形状固有のレビューを依頼してください。.
ファスナー、蓋、およびサービスアクセスを設計する
負荷とアクセスを中心にボスを構築する
一体型ボスには、十分なベースサポート、工具クリアランス、ねじ深さ、およびバリ取りアクセスが必要です。背の高い狭いボスはスペーサーを節約できますが、チャタリングと材料除去を追加します。別個のスタンドオフはベースを簡素化できますが、購入部品、組み立て作業、および別のインターフェースを導入します。.
ファスナーの選択は、公称直径以上のものに依存します。The NASAファスナー設計マニュアル6 これらの要因が相互作用するため、材料、腐食、ロック、インサート、ねじクラス、トルク、および引き抜きをカバーしています。アンプシャーシはデフォルトで航空宇宙ハードウェアを必要としませんが、同じシステムビューにより、単純なネジの選択が弱い接合部になるのを防ぎます。.
設計者は、アルミニウムの状態、ネジ強度、負荷、予圧、サービスサイクル、ねじ成形または切削方法、および仕上げに対して嵌合を検証する必要があります。盲穴には、ドリルポイント、タップリード、切りくず、および必要な底部のクリアランスのためのスペースが必要です。図面は、ショップが推測するのではなく、ねじ規格とクラスを特定する必要があります。The ねじ公差ガイド 図面言語をより詳細に説明しています。.
仕上げとメンテナンスを一緒に計画する
アルマイト処理はねじと電気接点に影響を与える可能性があります。チームは、ねじがコーティングされたままにするか、マスキングを受けるか、または仕上げ後に作成するかを決定する必要があります。その選択は、腐食挙動、寸法、外観、コスト、および周囲の表面に影響を与えます。アルミニウムに対するステンレス鋼のハードウェアも、環境固有の腐食レビューが必要です。.
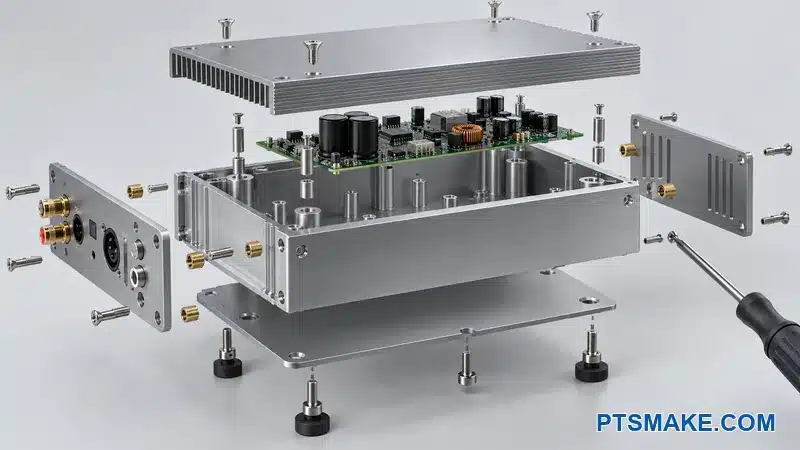
完全な取り外しシーケンスを実行する
CADアセンブリは、実際のドライバーと手のエンベロープを示すべきです。見えているネジでも、トランス、基板、または背面コネクタが取り付けられた後では届かなくなる可能性があります。固定パネルが次のコンポーネントをブロックする可能性があります。ケーブルは、モデルが許容するよりも多くの曲げスペースを必要とする場合があります。.
蓋とジョイントにも位置決めロジックが必要です。ネジはパネルをクランプするべきですが、アライメントが重要な場合は、ショルダー、タブ、ダボ、または制御されたエッジで位置決めできます。チームは、目に見える継ぎ目の許容可能な隙間と面一性を定義する必要があります。また、通常のサービス中にどのパネルが取り外されることが想定されているかを明記する必要があります。.
製品が侵入保護を必要とする場合、エンクロージャは該当する要件に対して設計およびテストされる必要があります。. IEC 605297 エンクロージャによって提供される保護の程度を分類します。密着したCNCジョイントだけではIP定格は作成されません。ガスケットの形状、圧縮、表面状態、ファスナーの負荷、ケーブルエントリー、通気口、および組み立てられた製品のテストはすべて、要件の一部として残ります。.
熱、接地、およびEMIインターフェースを保護する
加工指示の前に熱スタックを定義する
電気または熱の担当者は、デバイスの損失、許容温度、気流条件、インターフェース材料、取り付け方法、および検証計画を提供する必要があります。シャーシメーカーは、提案されたランド、壁、フィン、およびファスナーが製造可能であるかどうかを評価できます。メーカーは、アンプのクラスやマーケティング電力だけで熱負荷を考案すべきではありません。.
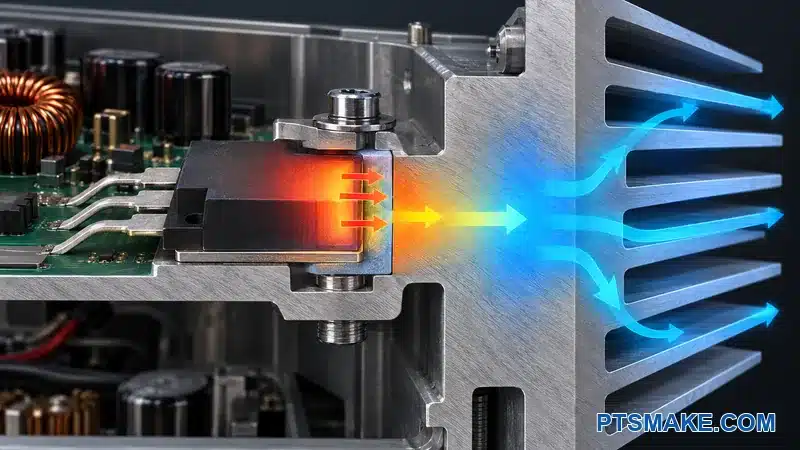
熱経路には、パワーパッケージ、電気絶縁体、, サーマルインターフェース材料8, 、機械加工されたランド、シャーシ壁、独立したスプレッダー、フィン、および周囲の空気を含めることができます。各インターフェースは、独自の接触および組み立て条件を追加します。選択された材料サプライヤーは、表面処理、平面度、圧力、厚さ、および硬化または滞留要件を指定する場合があります。これらの製品固有の指示は、コピーされた普遍的な平面度値ではなく、図面を制御する必要があります。.
機械加工レビューは、制御可能な表面に焦点を当てます。熱ランドは、デバイスとファスナーに対して達成可能な関係を必要とします。カッターマーク、バリ、盛り上がったエッジ、および仕上げの堆積は、意図された接触を妨げてはなりません。組み立てシーケンスは、基板やパッケージを曲げることなく、再現性のある圧力を生み出す必要があります。.
図面は熱ランドを境界付け、近くの化粧面と区別する必要があります。また、平面度要件が仕上げの前または後に適用されるかどうかも明記する必要があります。検査方法は、定義された領域にアクセスできる必要があります。マスキングが盛り上がったエッジを作成したり、残留物を残したりすると、中央のランドが寸法指定を満たしていても、アセンブリがぐらつく可能性があります。プロトタイプレビューには、インターフェースの圧縮とファスナーのシーケンスを含める必要があります。.
一体型フィンはジョイントを減らすことができますが、かなりの機械加工を必要としたり、アクセスを制限したりする場合があります。押し出しまたは独立したヒートシンクは、別の熱および固定インターフェースを追加しながら、材料除去を減らすことができます。チームは、製品の熱モデルとテスト計画を使用してこれらの経路を比較する必要があります。その ヒートシンク設計ガイド 分析をサポートできますが、シャーシの記事は温度結果を主張していません。.
導電性エンクロージャ経路をマッピングする
組み立てられた導電経路が意図された電気設計をサポートする場合、アルミニウムはシールドに貢献できます。. 電磁シールド9 電界挙動、リターンパス、材料、開口部、継ぎ目、および周波数に依存します。接合が不十分なパネルや制御されていないケーブルエントリーを備えた厚い機械加工ボックスでも、性能が悪い場合があります。.
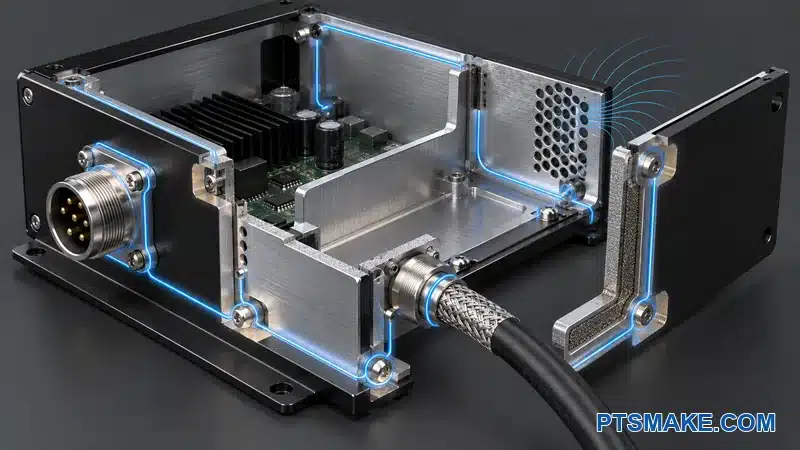
ベース、蓋、背面パネル、コネクタシェル、ケーブルシールド、および導電性ガスケットランド全体にわたる意図された金属間接触をマッピングします。仕上げ図面は、どの領域が露出したままであり、どのように保護または検証されるかを示す必要があります。ファスナーヘッドが局所的な接触をする場合がありますが、その接触が偶発的なシステム戦略になるべきではありません。.
製造およびコンプライアンスの所有権を明確にする
シャーシ図面は、継ぎ目の形状、穴パターン、接触ランド、マスキング、通気口の形状、および組み立てハードウェアを制御できます。エレクトロニクスチームは、ソース、帰還電流経路、フィルタリング、ケーブル終端、およびレイアウトを制御します。コンプライアンスチームは、適用される制限とテスト構成を定義します。.
米国では、, 47 CFRパート1510 意図的、非意図的、および偶発的な放射体に関する要件が含まれています。適用される経路は、完全な製品と市場に依存します。CNC機械加工、陽極酸化、または視覚的に閉じたボックスだけでは、コンプライアンスを保証できません。.
試作計画は、必要な場所で連続性を検証し、代表的な構成で完全な製品をテストする必要があります。換気の変更、パネルの仕上げ、ケーブルの配線、代替ハードウェア、または改訂されたPCBは、別の再検討を引き起こす可能性があります。.
熱スタックと接地マップをCADと共有し、共同のDFMレビューを行います。.
仕上げ、検査、および見積もりパッケージをリリースする
外観を管理された要件に変換する
プレミアム、スムーズ、マッチングブラックなどの用語は、サプライヤーにとって十分に測定可能ではありません。図面は、主要な可視表面、二次的な可視表面、隠れた表面、および機能的な表面を分類する必要があります。テクスチャの方向、エッジ処理、許容される目視検査ゾーン、保護された取り扱い領域、および外観の受け入れに使用される視野条件を定義する必要があります。.
陽極酸化要件も、仕様が適用される場合には、認識されたプロセス指定が必要です。. MIL-PRF-862511, 例えば、非建築用アルミニウム用途のいくつかの陽極酸化皮膜タイプとクラスをカバーしています。市販のオーディオ製品は、デフォルトでこの軍事仕様を必要としません。正しい要件は、製品環境、外観目標、摩耗要件、腐食計画、および仕上げサプライヤーから来るべきです。.
異なる合金、調質、表面処理、部品形状、およびプロセスロットは外観を変える可能性があります。チームは承認された物理サンプルを使用し、密接な色合わせが重要な場合にパネルがどのようにグループ化されるかを定義する必要があります。図面はまた、ラックの位置、マスキングマップ、栓をした穴、マーキングアートワーク、および接触損傷を受けられない表面を特定する必要があります。.
組み立てを検証し、単に緩い寸法だけでなく
検査計画は、すべての重要な機能を故障の結果と実用的な方法に結びつける必要があります。この計画には、PCBの取り付け、フロントコントロールの調整、ディスプレイの露出、リアコネクタの適合、蓋の隙間、ドライバーのアクセス、熱接触、意図された接地連続性、仕上げの外観、および外部取り付けの適合が含まれます。製品レベルの熱、安全性、EMC、および侵入テストは、資格のある所有者が担当します。.
最初の試作品は、金属が切断されたことを確認するだけでなく、仮定を解消する必要があります。チームは承認された逸脱を記録し、モデルと図面の両方を更新する必要があります。また、新しいPCB改訂、コネクタ供給元、熱材料、陽極酸化経路、蓋の形状、または取り付けパターンなど、再検証を必要とする変更を定義する必要があります。.
��の管理されたリリースパッケージを準備する
見積もり準備完了パッケージには、ネイティブまたはニュートラルな3D CAD、管理された2D図面、およびデータムと幾何公差方式を含める必要があります。重要な寸法、コンポーネントファイル、合金、調質、ねじ、インサート、仕上げ、マスキング、およびマーキングアートワークを特定する必要があります。また、組み立て順序、検査責任、テスト所有権、数量、および改訂ステータスを定義する必要があります。.
要求は、未解決の質問を隠すのではなく、リストアップする必要があります。サプライヤーは、仮定、繰り返し発生する部品コスト、工具または治具作業、仕上げ、検査、およびリードタイムの要因を分離できます。この構造は、普遍的なコスト削減や損益分岐点を公表することなく、有用なDFM議論をサポートします。.
PTSMAKEでは、3軸、4軸、5軸ミーリングを使用してアルミニウムを加工できます。最終的な経路は、実際のシャーシサイズ、機能、数量、材料、仕上げ、公差、および検査計画によって異なります。完全なファイルにより、そのレビューは推測ではなくエンジニアリングの事実から開始できます。.
アンプシャーシのDFMレビューを依頼する
CADモデル、管理された図面、コンポーネントファイル、数量、仕上げ要件、熱入力、接地計画、および未解決の質問を送付してください。そのパッケージを使用して、設計が生産に到達する前に、機械加工、組み立て、仕上げ、および検査のリスクを特定します。.
このシステムは、登録されたアルミニウム組成と調質を区別するため、材料指定は一般的な金属名以上のものを伝えます。. ↩
生産者データは、特性が明記された合金、調質、製品形態、および断面条件に結びついていることを示しています。. ↩
残留応力の低減と管理された板の平坦度は機械加工の安定性に役立ちますが、最終的な形状と材料除去パターンは依然として重要です。. ↩
この規格は、データム、幾何公差、および図面解釈のための一貫した規則を提供しますが、設計者は製品機能から制御を選択する必要があります。. ↩
短い工具の突き出し量は一般的に剛性を向上させるため、キャビティの深さ、開口部、ホルダーのクリアランス、とコーナーの形状を総合的に検討する必要がある。. ↩
締結具の信頼性は、材料、荷重、腐食、ロック、ねじ、トルク、とインサートを含む完全な接合システムに依存する。. ↩
IPコードはエンクロージャの保護を分類する。評価は、該当する設計および検証要件が満たされた後にのみ適用される。. ↩
熱界面製品には独自の表面、圧力、厚さ、とアプリケーション要件があるため、選択された製品データがインターフェースを導く必要がある。. ↩
導電シールドは、制御された電界および電流挙動を介して機能する。シーム、開口部、接地、とソースのレイアウトが組み立てられた結果に影響を与える。. ↩
この規則は完全な規制対象デバイスに適用され、シャーシ図面だけでは満たせない技術的および管理上の要件を含む。. ↩
この仕様は複数の陽極酸化皮膜の種類とクラスを定義しているため、図面は実際にアプリケーションに適合する要件を特定する必要がある。. ↩